
ہیٹ ٹریٹمنٹ کے بعد شافٹ کیوں حرکت کرتے ہیں
اگر آپ نے کبھی کوئنچ سے شافٹ نکالا ہے اور اسے کچھ دسواں حصے یا حتیٰ کہ ملی میٹرز تک رن آؤٹ ہوتے دیکھا ہے، تو آپ مسئلہ پہلے سے جانتے ہیں۔ ہیٹ ٹریٹمنٹ کا بگاڑ اس بات کی علامت نہیں کہ آپ کا عمل مکمل طور پر غلط ہے۔ یہ حرارتی اور میٹالرجیکل تبدیلیوں کے لیے پرزے کا ردِ عمل ہے جو مادے کے آرام پانے سے زیادہ تیزی سے ہو رہی ہیں۔ آپ اسے کم کر سکتے ہیں، لیکن اسے مکمل طور پر انجینئرنگ سے ختم نہیں کر سکتے۔ یہ بدلتا ہے کہ آپ اپنی محنت کہاں لگاتے ہیں۔
بگاڑ اصل میں کس چیز سے ہوتا ہے
درجہ حرارت کے گریڈینٹ
شافٹ شاذ و نادر ہی یکساں طور پر گرم یا ٹھنڈا ہوتا ہے۔ سطح پہلے فرنس یا کوئنچنٹ سے ملتی ہے، جبکہ مرکز پیچھے رہ جاتا ہے۔ اس سے درجہ حرارت کا تیز گریڈینٹ بنتا ہے۔ گرم دھات پھیلتی ہے، ٹھنڈی دھات سکڑتی ہے، اور جب وہ دونوں علاقے ایک ہی پرزے میں جڑے ہوں تو اندرونی تناؤ پیدا ہوتا ہے۔ نتیجہ شافٹ کی جیومیٹری کے مطابق موڑ، بل، یا بیضویت ہوتا ہے۔
فیز تبدیلیاں اور بقایا تناؤ
جیسے ہی اسٹیل آسٹینائٹ سے ٹھنڈا ہوتا ہے، یہ سیکشن کے سائز اور کولنگ ریٹ کے مطابق مارٹینسائٹ، بینائٹ، یا پرلائٹ میں تبدیل ہوتا ہے۔ مارٹینسائٹ اپنے ماخذ آسٹینائٹ سے زیادہ حجم رکھتا ہے۔ اگر باہر کی تہہ تبدیل ہو جائے جبکہ اندر ابھی گرم اور نرم ہو، تو وہ حجمی تبدیلیاں یکساں طور پر نہیں ہوتیں۔ آخرکار قید ہو کر رہ جانے والا بقایا تناؤ رہ جاتا ہے۔ بعد میں، جب آپ مشیننگ یا گرائنڈنگ کرتے ہیں، وہ تناؤ آزاد ہو سکتا ہے اور شافٹ دوبارہ حرکت کرتا ہے۔
جیومیٹری اور کلیمپنگ
لمبے، پتلے شافٹ قدرتی طور پر چھوٹے، موٹے شافٹ سے زیادہ بگاڑ کا شکار ہوتے ہیں۔ غیر متناسب خصوصیات جیسے کی ویز، اسپلائنز، اسٹیپس، اور سوراخ مختلف شرحوں پر ٹھنڈے ہوتے ہیں۔ فکسچر کلیمپنگ بھی مسئلے کا حصہ بن سکتی ہے۔ اگر فکسچر گرم یا ٹھنڈا ہونے کے دوران پرزے کو بہت سختی سے پکڑے رکھے، تو یہ آزاد پھیلاؤ اور سکڑاؤ کو روکتا ہے، جس سے حرکت کم ہونے کے بجائے تناؤ بڑھتا ہے۔
روک تھام بمقابلہ اصلاح: ہر ایک کہاں مدد کرتی ہے
روک تھام کا تعلق بگاڑ کی شدت کو واقع ہونے سے پہلے کم کرنے سے ہے۔ اس میں حرارت کی یکسانی کو بہتر بنانا، کنٹرول شدہ کوئنچ ریٹ استعمال کرنا، غیر متناسب ٹھنڈک کم کرنے کے لیے پرزوں کی سمت بندی، اور ایسے فکسچر ڈیزائن کرنا شامل ہے جو زیادہ پابندی لگائے بغیر سہارا دیں۔ ہارڈننگ کے بعد اسٹریس ریلیف ٹیمپرنگ بقایا تناؤ کم کر سکتی ہے، لیکن یہ شاذ و نادر ہی تمام حرکت ختم کرتی ہے۔
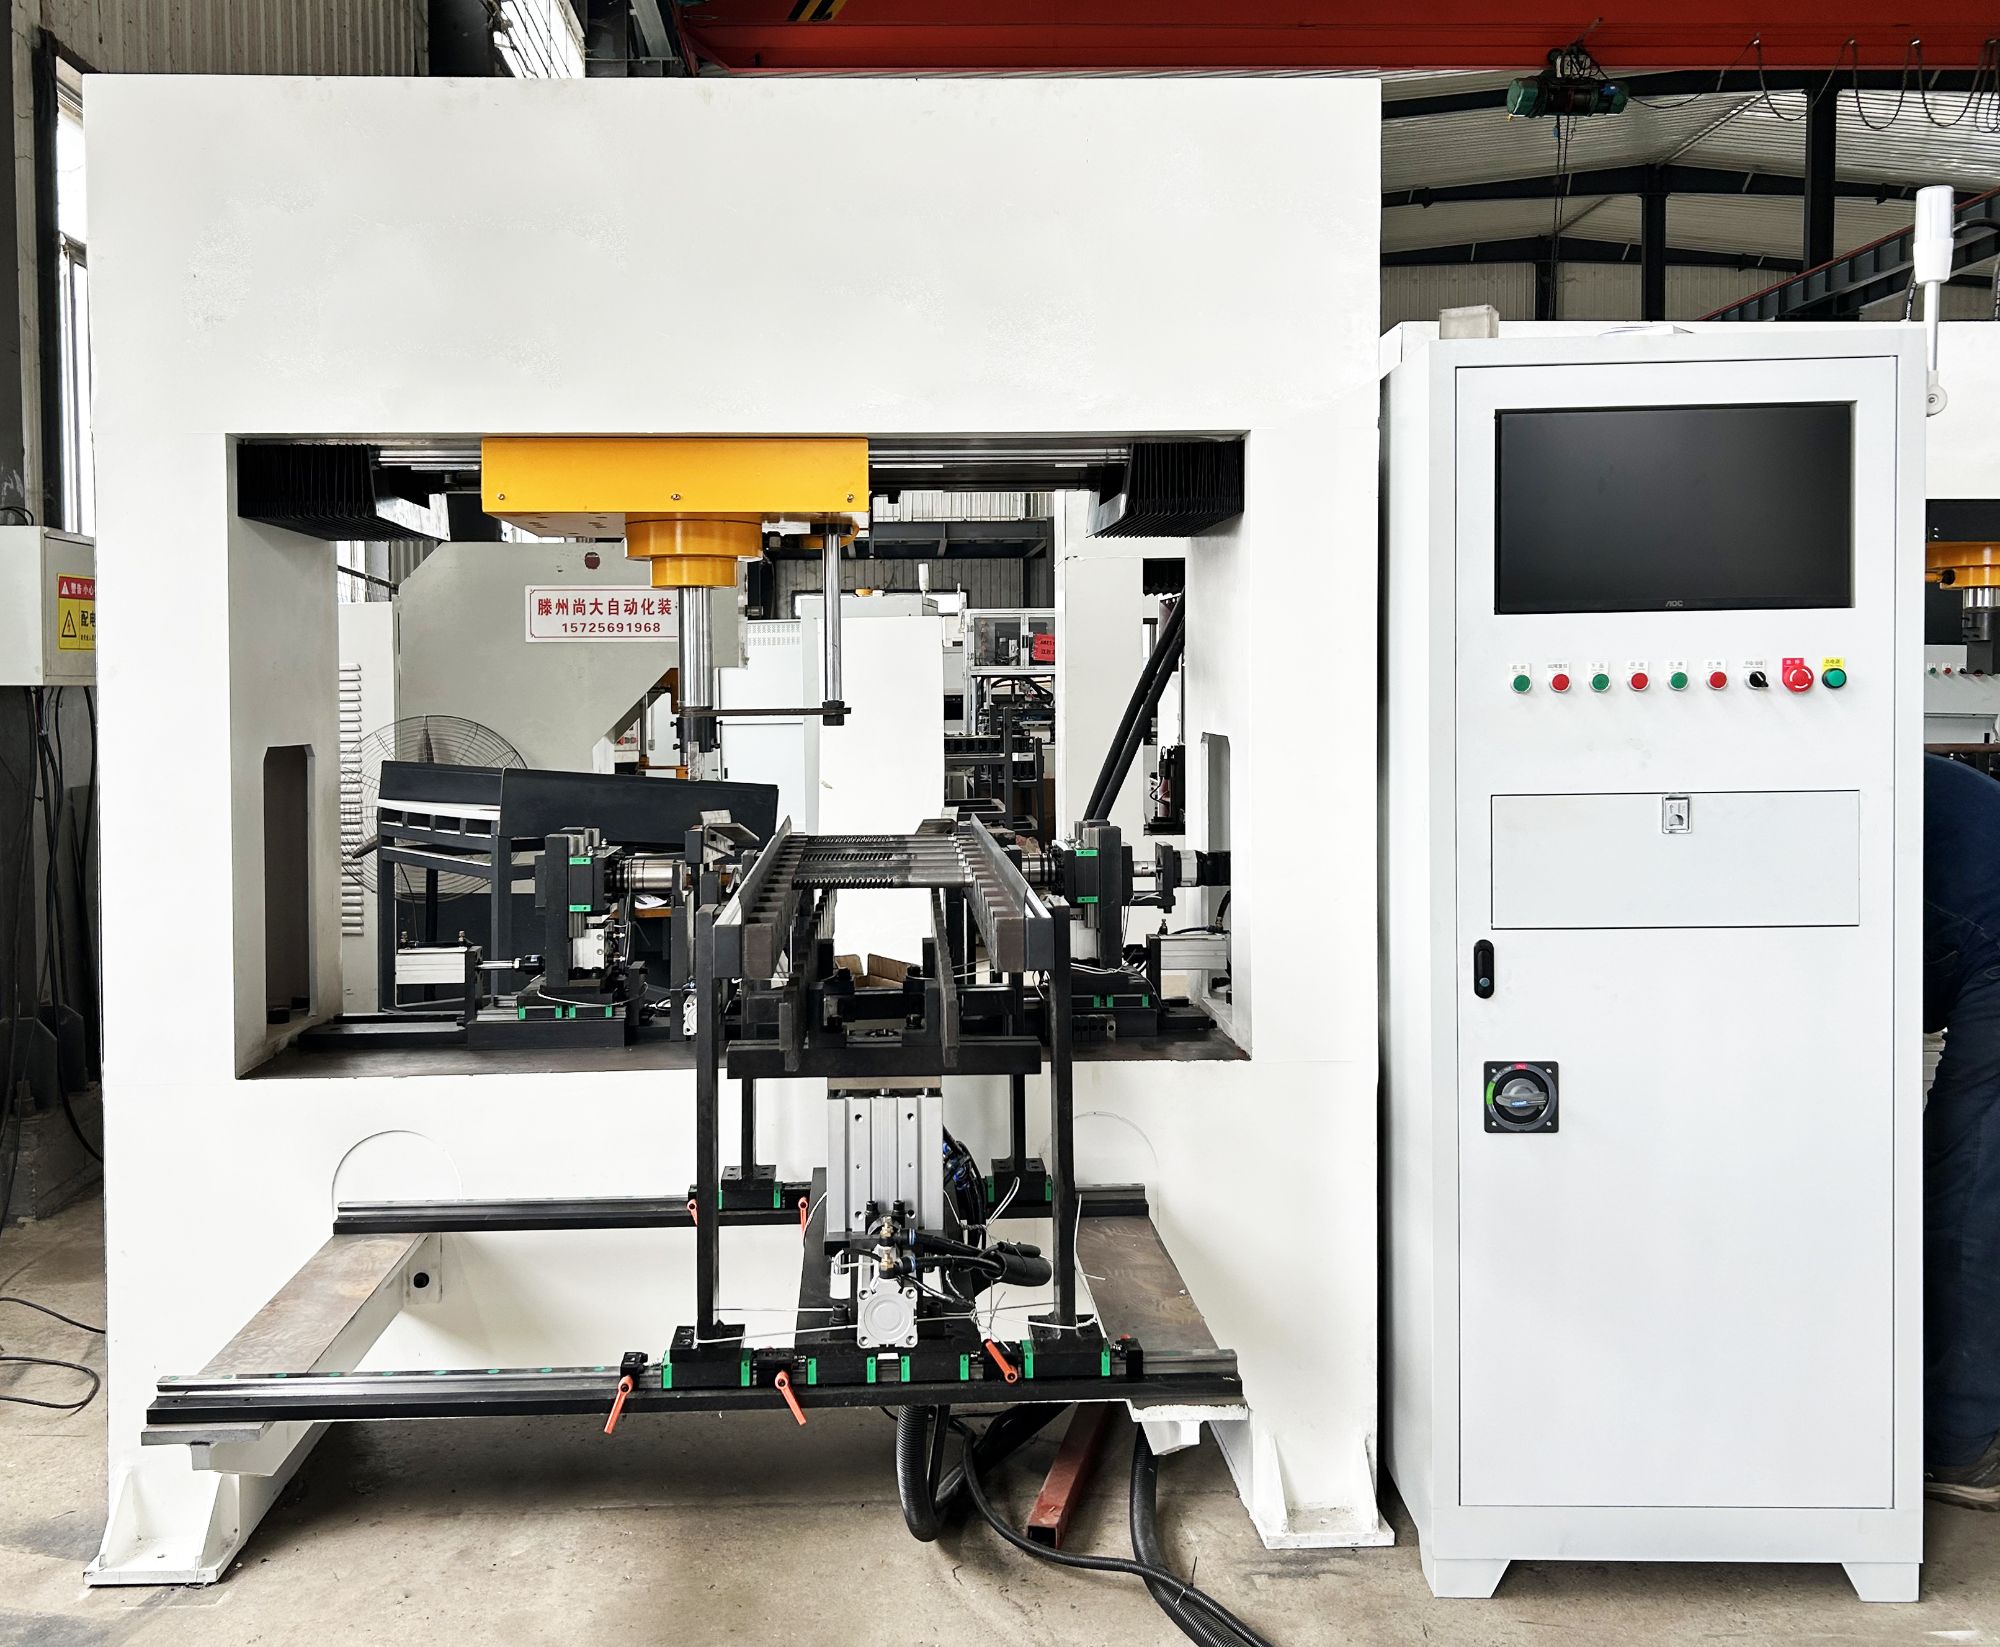
اصلاح اس وقت آتی ہے جب پرزہ پہلے ہی حرکت کر چکا ہو۔ دستی پریس سیدھا کرنا کم حجم کے لیے کام کرتا ہے، لیکن یہ سست اور آپریٹر پر منحصر ہے۔ تھرمل سیدھا کرنا کچھ پرزوں پر استعمال ہو سکتا ہے لیکن اکثر مقامی خصوصیات بدل دیتا ہے۔ خودکار ہائیڈرولک سیدھا کرنا مختلف ہے: یہ شافٹ کو متعدد مقامات پر ناپتا ہے، حساب لگاتا ہے کہ کہاں اور کتنا دباؤ ڈالنا ہے، اور پوائنٹ پریشر سے موڑ درست کرتا ہے — کوئی خروںچ یا دبے نشان نہیں۔
| روک تھام | ٹریٹمنٹ کے بعد اصلاح |
|---|---|
| یکساں حرارت اور کنٹرول شدہ کوئنچنگ | خودکار ہائیڈرولک سیدھا کرنا |
| اسٹریس ریلیف ٹیمپرنگ | دستی پریس یا تھرمل اصلاح |
| زیادہ پابندی کے بغیر فکسچر سہارا | کثیر نکاتی پیمائش اور پوائنٹ پریشر اصلاح |
ہائیڈرولک سیدھا کرنا کہاں حتمی جواب ہے
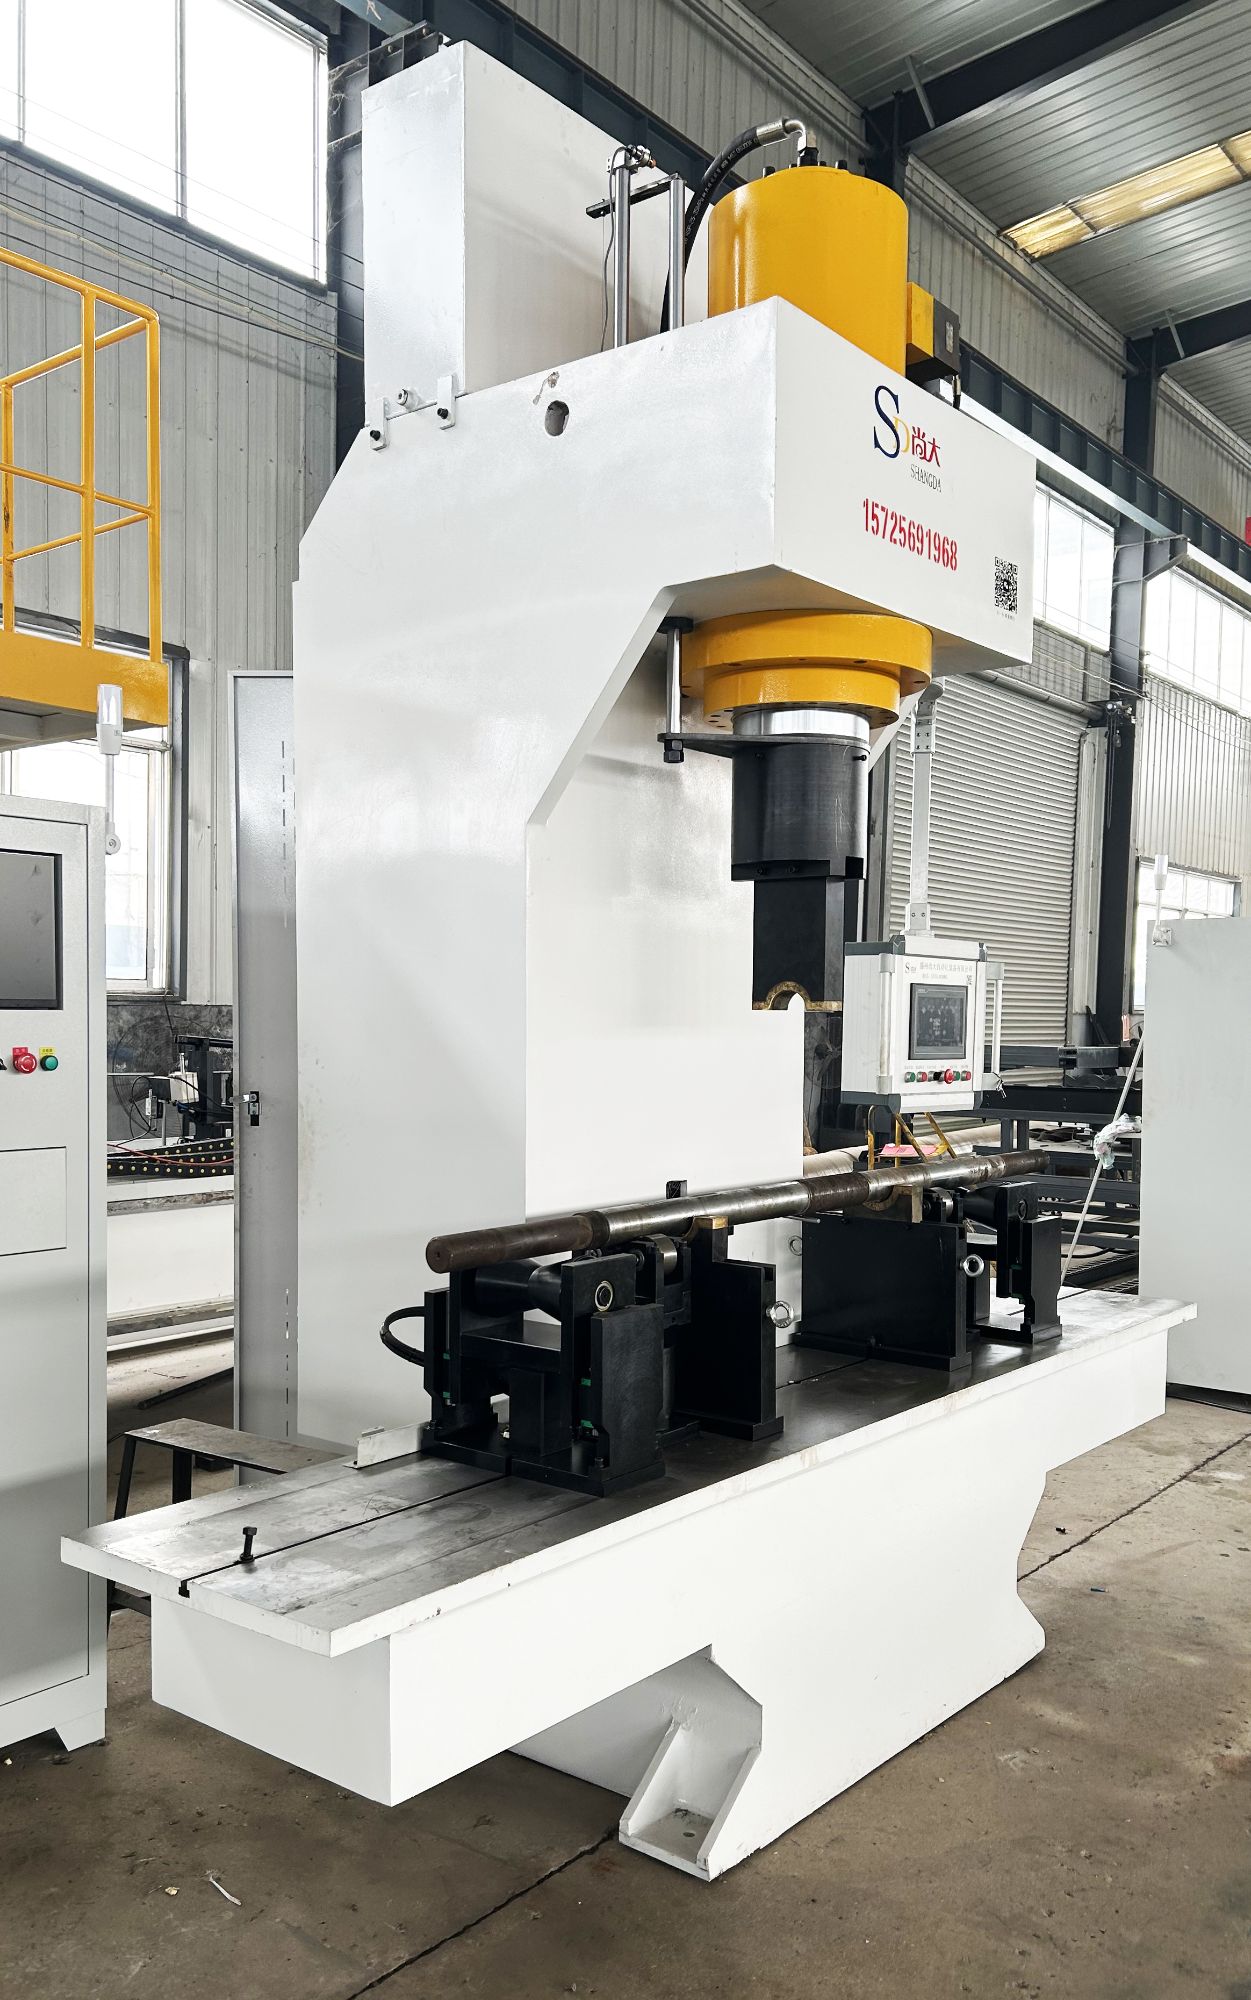
ہر بگڑے ہوئے شافٹ کو سیدھا نہیں کرنا چاہیے۔ اگر ہارڈننگ کے بعد مادہ بہت ٹوٹنے والا ہو، یا موڑ سیکشن کے لیے بہت تیز ہو، تو سیدھا کرنا پرزے میں شگاف ڈال سکتا ہے۔ عملی حد سادہ ہے: اگر شافٹ میں اتنی لچک ہو کہ ٹوٹے بغیر دبایا جا سکے، اور اگر بگاڑ اس حد میں ہو جسے پلاسٹک موڑ سے درست کیا جا سکے، تو خودکار ہائیڈرولک سیدھا کرنا ایک مضبوط حتمی عمل ہے۔ یہ موٹرز، گیئر باکسز، پمپس، اور اسی طرح کے پاور ٹرانسمیشن پرزوں میں استعمال ہونے والے بہت سے ہیٹ ٹریٹڈ اسٹیل شافٹس کو کور کرتا ہے۔
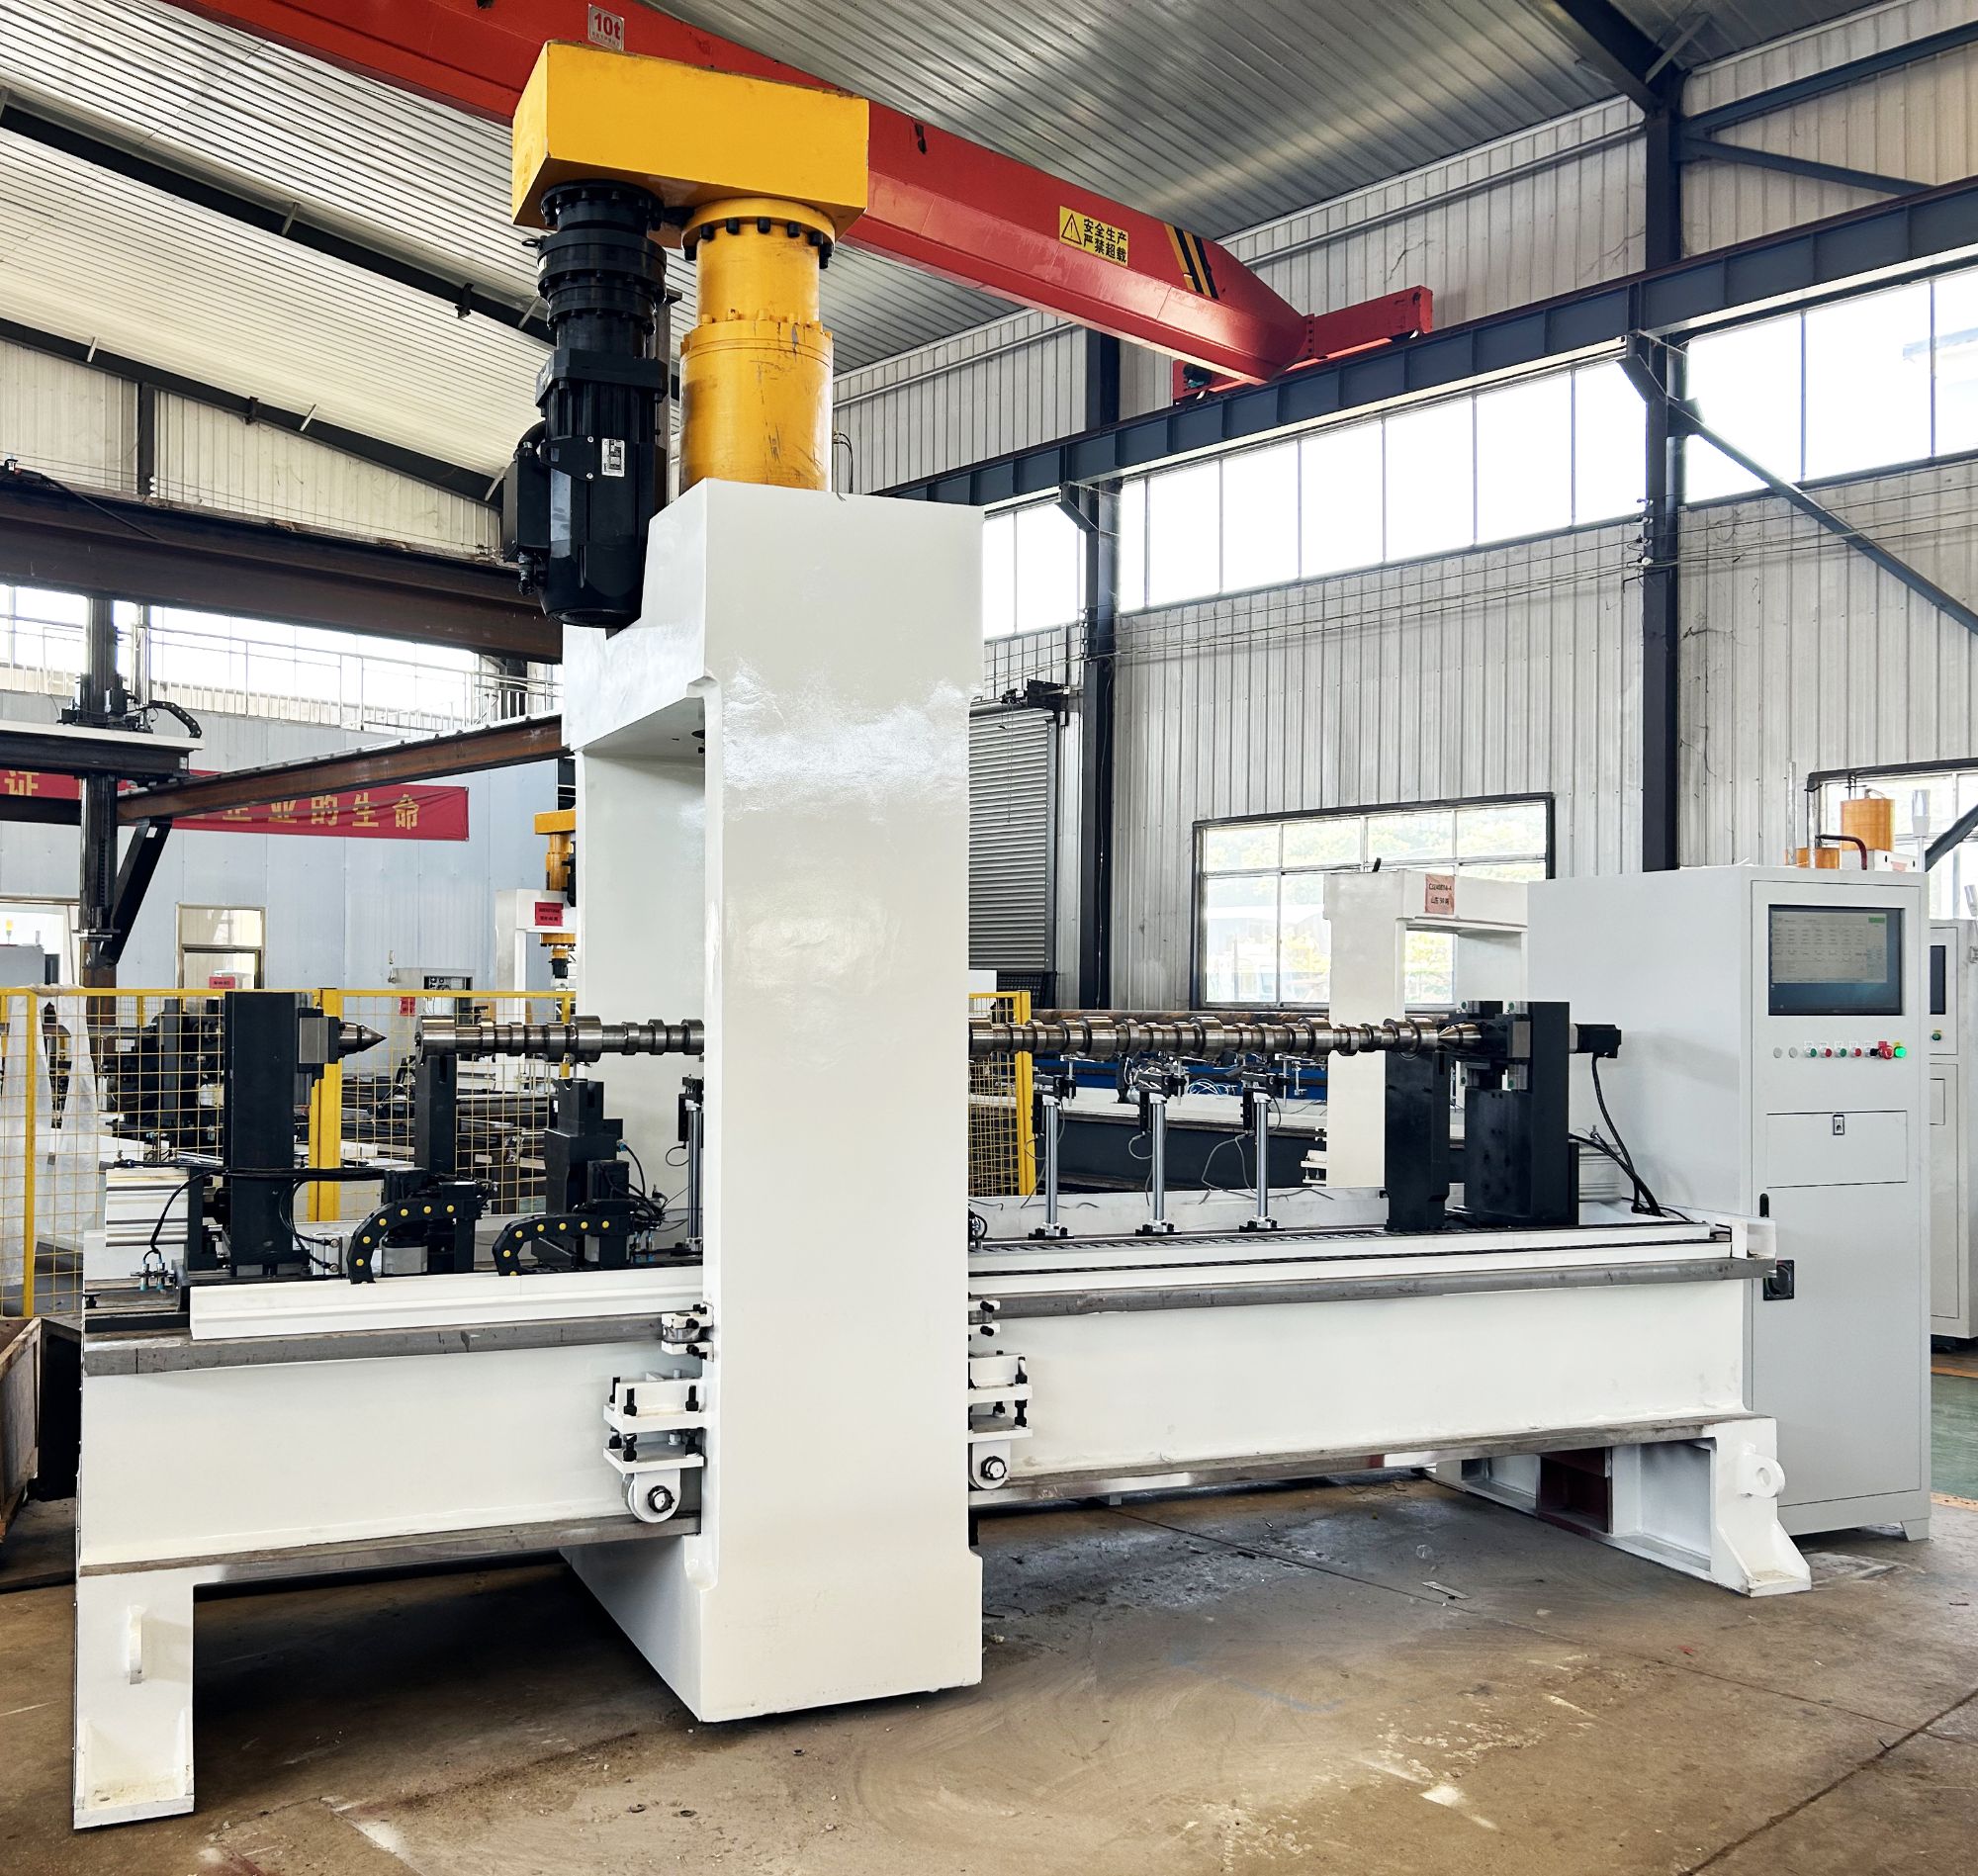
ان موزوں شافٹس کے لیے، خودکار ہائیڈرولک سیدھا کرنا حتمی حل کے طور پر کام کرتا ہے کیونکہ یہ بگاڑ کو روکنے کی کوشش نہیں کرتا — یہ اصل ناپی گئی شکل کو درست کرتا ہے۔ مثال کے طور پر، شنگدا کی مشینیں سیدھا کرنے کی درستگی 0.01 ملی میٹر تک رکھتی ہیں اور 24/7 بغیر عملہ چلتی ہیں، جہاں ایک آپریٹر متعدد مشینیں سنبھالتا ہے۔ لمبے یا بھاری شافٹس گینٹری طرز کی یونٹس پر سنبھالے جا سکتے ہیں، جبکہ 200 ٹن پریس بڑے کراس سیکشنز کو سنبھالتا ہے۔
عملی نکات
ہیٹ ٹریٹمنٹ کے بعد بگاڑ ایک عمل کی خصوصیت ہے۔ آپ اچھی حرارتی مشقوں اور فکسچر ڈیزائن سے اسے کم کرتے ہیں، لیکن کام کو اصلاح کے مرحلے سے مکمل کرتے ہیں۔ لمبے، ہیٹ ٹریٹڈ شافٹس کے لیے جن میں کافی لچک ہو، خودکار ہائیڈرولک سیدھا کرنا اکثر سب سے مستقل اور اقتصادی حتمی حل ہوتا ہے۔ اگر آپ اپنی مخصوص شافٹ جیومیٹری اور ہیٹ ٹریٹمنٹ سائیکل پر غور کرنا چاہتے ہیں، تو ہم فیصلہ کرنے میں مدد کر سکتے ہیں کہ سیدھا کرنا کہاں موزوں ہے اور کہاں نہیں۔ ہمارے انجینئروں سے بات کریں۔