
بس بارز عام طور پر چپٹے کیوں نظر نہیں آتے
تانبے اور ایلومینیم کے بس بارز سادہ لگتے ہیں: یہ محض مستطیل موصل ہوتے ہیں۔ لیکن جب تک انہیں کاٹا، پنچ کیا، پلیٹ کیا، یا حرارت سے ٹریٹ کیا جاتا ہے، ان میں سے بہت سے مزید چپٹے نہیں رہتے۔ آپ کو لمبائی کے ساتھ ہلکا جھکاؤ، ایک سرے پر مروڑ، یا لہردار کنارہ نظر آ سکتا ہے جو ماؤنٹنگ سطح پر خلا پیدا کرتا ہے۔ یہ بگاڑ صرف ظاہری مسئلہ نہیں ہے۔ بس بارز کو صاف طور پر اسٹیک ہونا، بولٹڈ جوڑوں پر مکمل رابطہ بنانا، اور تنگ پاور ڈسٹری بیوشن ہاؤسنگز میں فٹ ہونا ضروری ہے۔ اگر ایسا نہ ہو، تو کمزور برقی رابطہ، ہاٹ اسپاٹس، اور اسمبلی میں تاخیر ہوتی ہے۔
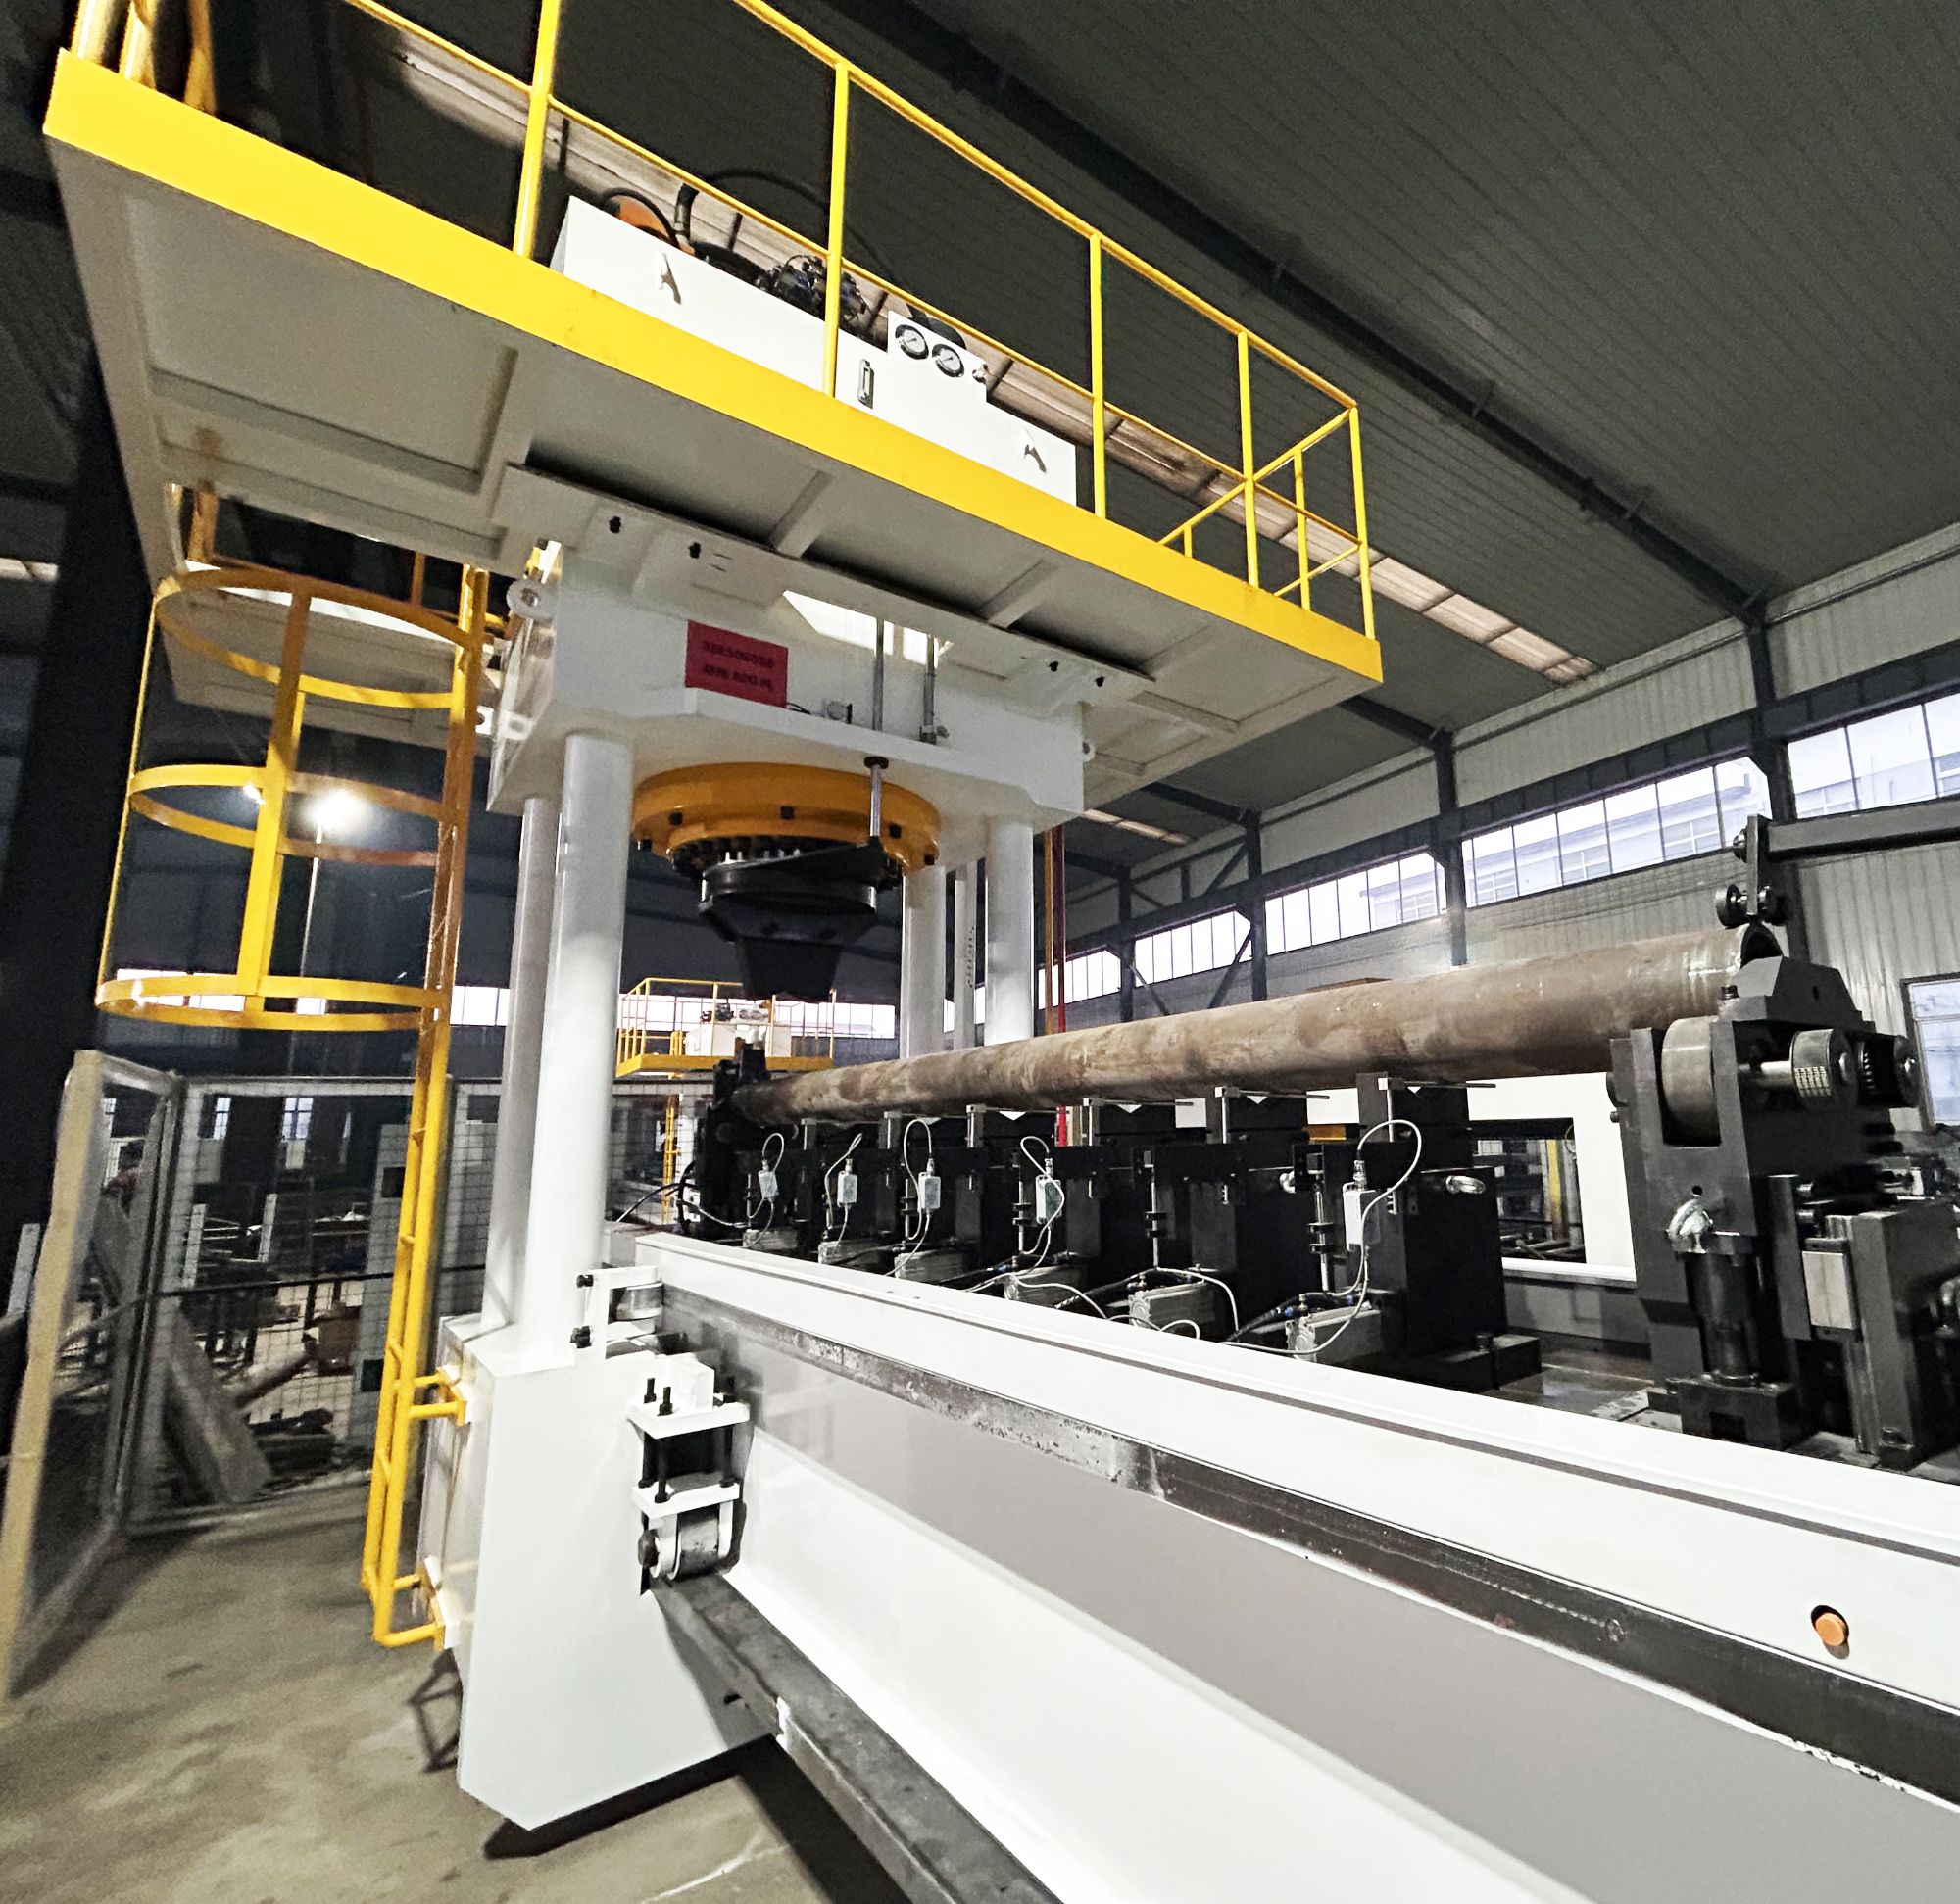
ہم اسے پاور ڈسٹری بیوشن، نئی توانائی کی گاڑیوں، اور سرور کولنگ ایپلیکیشنز میں دیکھتے ہیں۔ خرابی کی صحیح شکل بدلتی ہے، لیکن بنیادی سبب عموماً وہی رہتا ہے۔
خرابی دراصل کس وجہ سے ہوتی ہے
زیادہ تر بس بار کی خرابی اندرونی تناؤ سے شروع ہوتی ہے۔ ایکسٹروژن یا رولنگ مواد کے اندر بقایا تناؤ چھوڑ دیتی ہے۔ جب آپ بار کو کاٹتے، پنچ کرتے یا مشین کرتے ہیں تو وہ تناؤ غیر مساوی طور پر خارج ہوتا ہے۔ پرزہ حرکت کر جاتا ہے۔ یہ لمبے محور کے ساتھ جھک سکتا ہے، مڑ سکتا ہے، یا کنارے پر لہر بنا سکتا ہے۔ پتلے بارز اور لمبے بارز خاص طور پر حساس ہوتے ہیں کیونکہ ان میں حرکت کا مقابلہ کرنے کے لیے کم مواد ہوتا ہے۔
وہ نمونے جو ہم عام طور پر چیک کرتے ہیں
- طولانی جھکاؤ: بار کیلے کی طرح مڑ جاتا ہے اور چپٹا نہیں بیٹھتا۔
- مروڑ: ایک سرا سطح سے چند ڈگری باہر گھوم جاتا ہے، اس لیے بولٹ کے سوراخ اب سیدھ میں نہیں آتے۔
- کنارے کی لہر یا مقامی موڑ: پنچ کیے گئے حصے یا کٹے ہوئے سرے کے قریب مختصر حصہ بگڑ جاتا ہے۔
چیلنج یہ ہے کہ دستی سیدھا کرنا اکثر نشان چھوڑ دیتا ہے، سطح کو ورک ہارڈن کر دیتا ہے، یا صرف اتنی سخت رواداری برقرار نہیں رکھ سکتا۔ یہیں خودکار پوائنٹ پریشر سیدھا کرنا کارآمد ہوتا ہے۔
سطح پر نشان لگائے بغیر بس بارز کو سیدھا کرنا
ہمارا طریقہ پوائنٹ پریشر اسٹریٹننگ ہے۔ ہتھوڑے سے مارنے یا حرارتی اصلاح کے بجائے، مشین بار کے ساتھ اونچے مقامات کی پیمائش کرتی ہے، ضروری چھوٹا مخالف بوجھ حساب کرتی ہے، اور مخصوص مقامات پر دباؤ ڈالتی ہے۔ چونکہ دباؤ کنٹرول شدہ اور مقامی ہوتا ہے، سطح صاف رہتی ہے۔ کوئی خراش، کوئی دھنسیں، اور کوئی ایسا نقصان نہیں جو چالکتا کو متاثر کرے یا دوبارہ پلیٹنگ کا تقاضا کرے۔
بس بار کے کام کے لیے، اس سطح کا کنٹرول اہمیت رکھتا ہے۔ ہائی کرنٹ راستے میں استعمال ہونے والا تانبے کا بار رابطہ زون میں کھردری سطح کو برداشت نہیں کر سکتا۔ عمل کو قابل تکرار بھی ہونا چاہیے، کیونکہ بس بار کے آرڈرز میں اکثر ایک ہی کراس سیکشن والے سیکڑوں یا ہزاروں پرزے شامل ہوتے ہیں۔
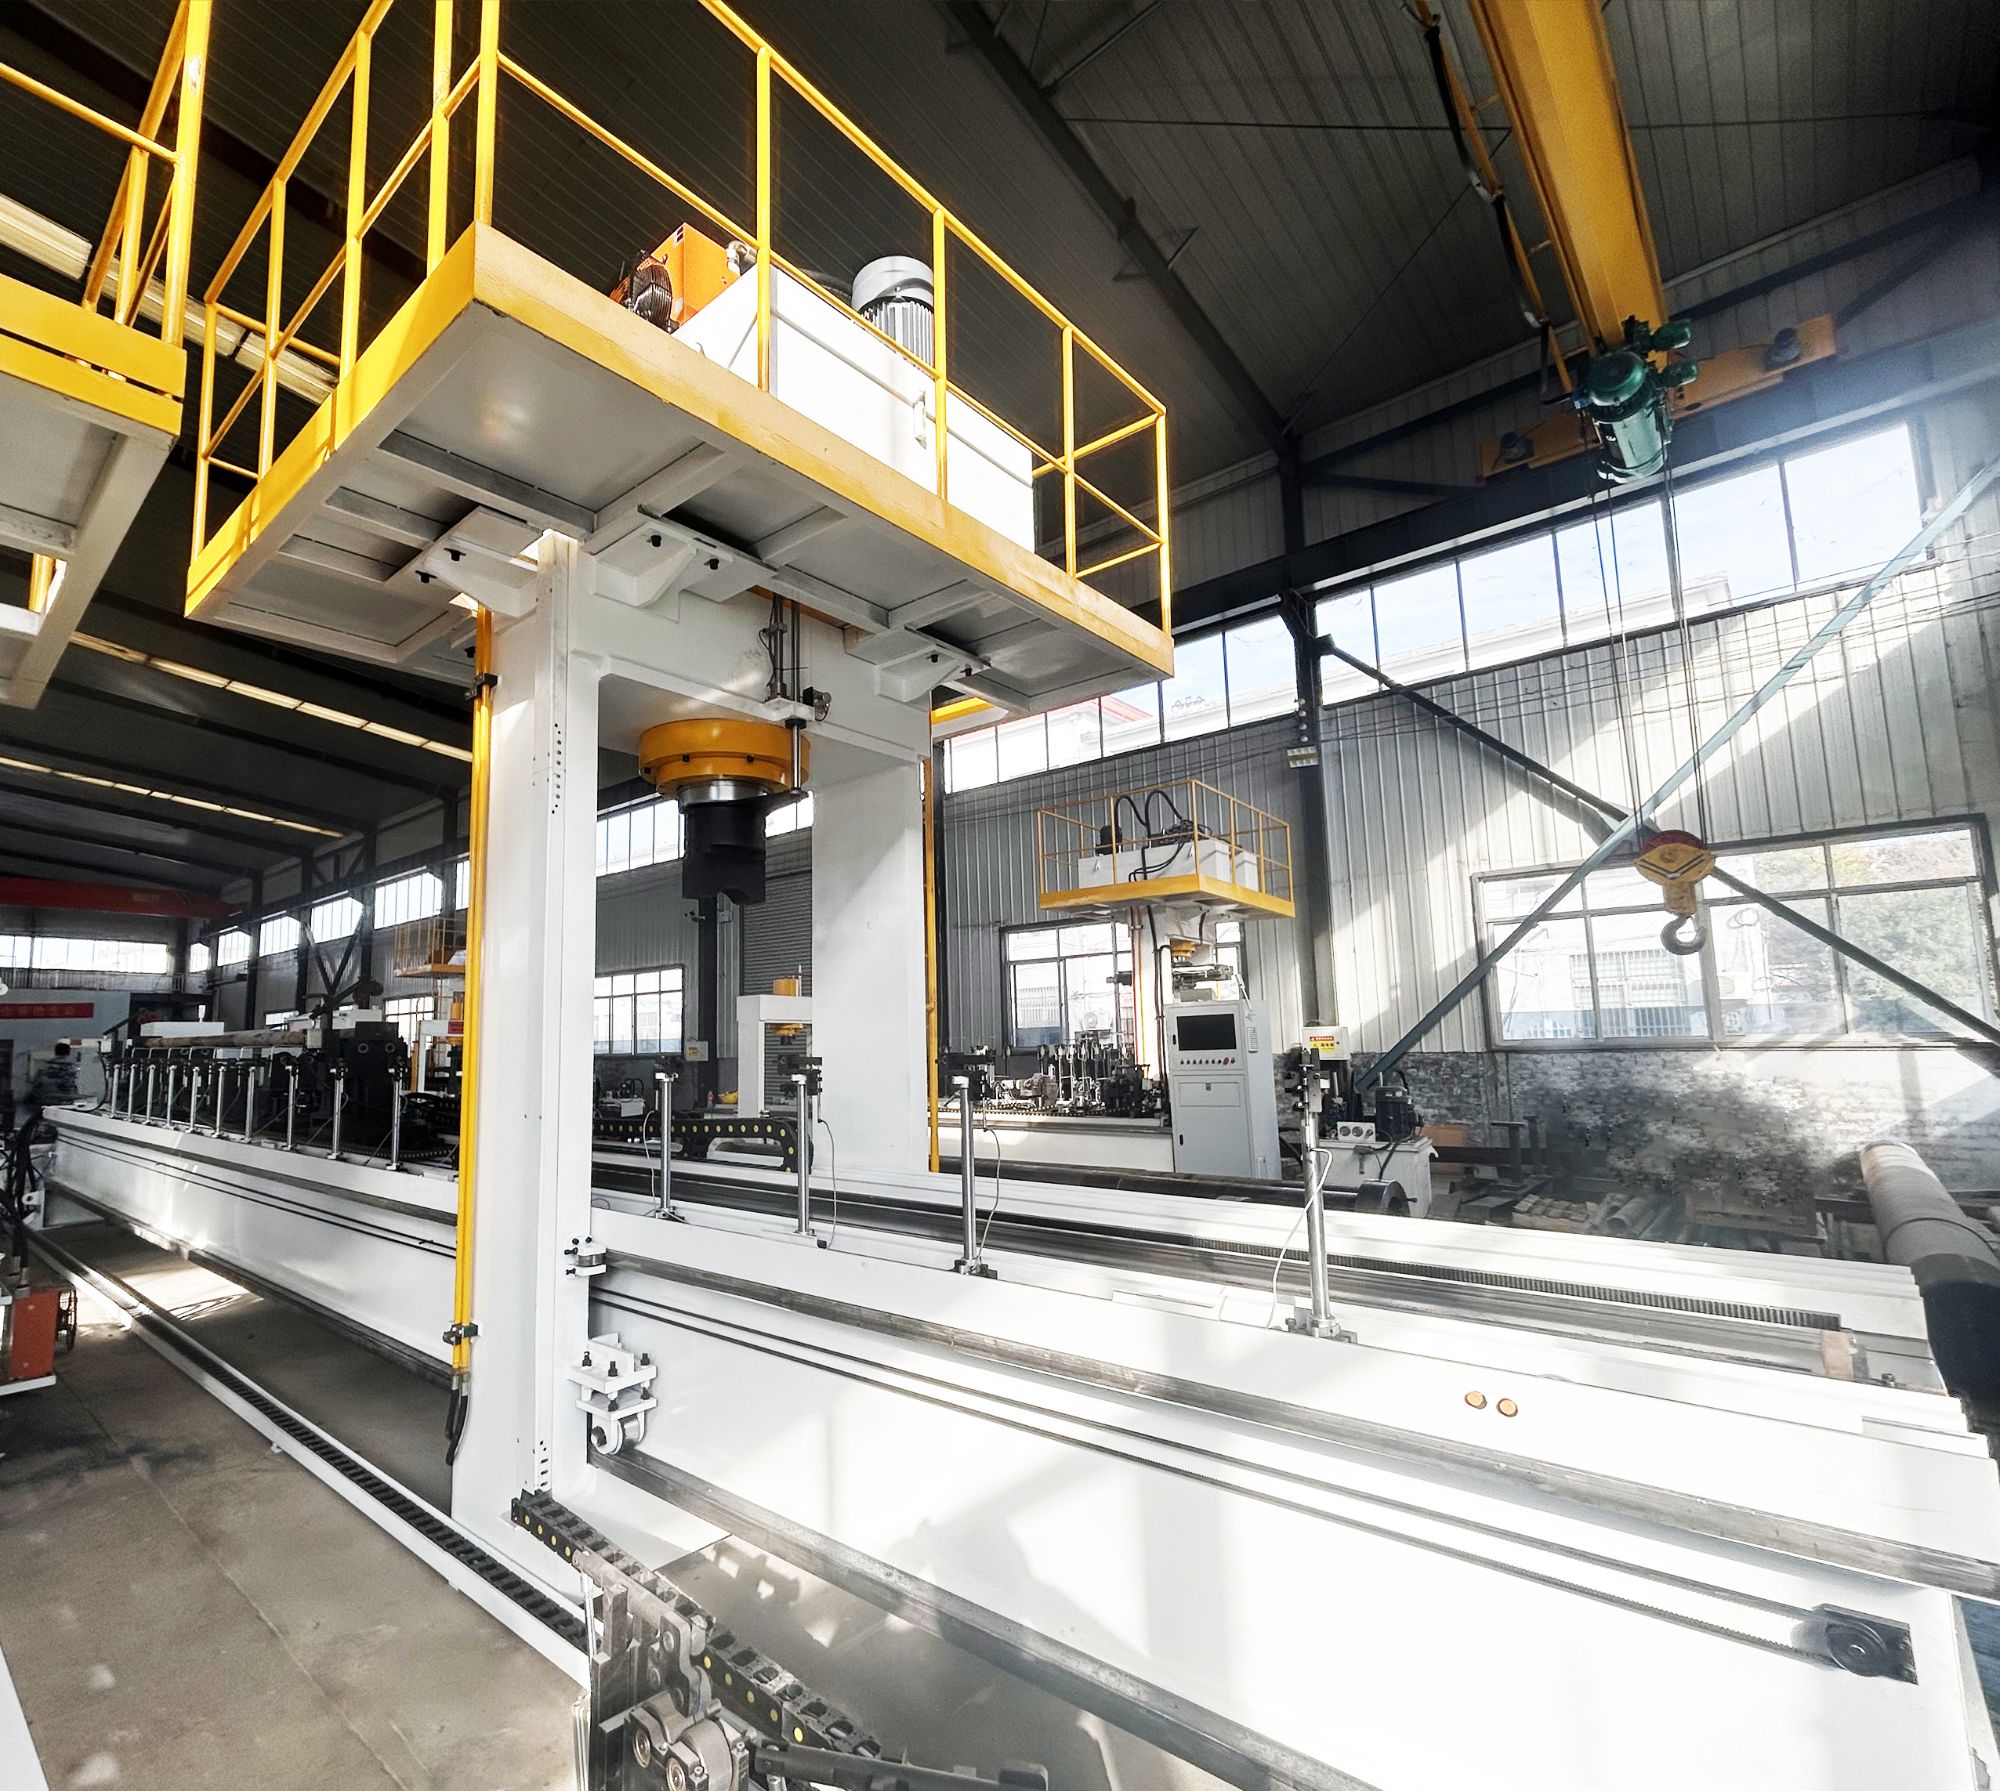
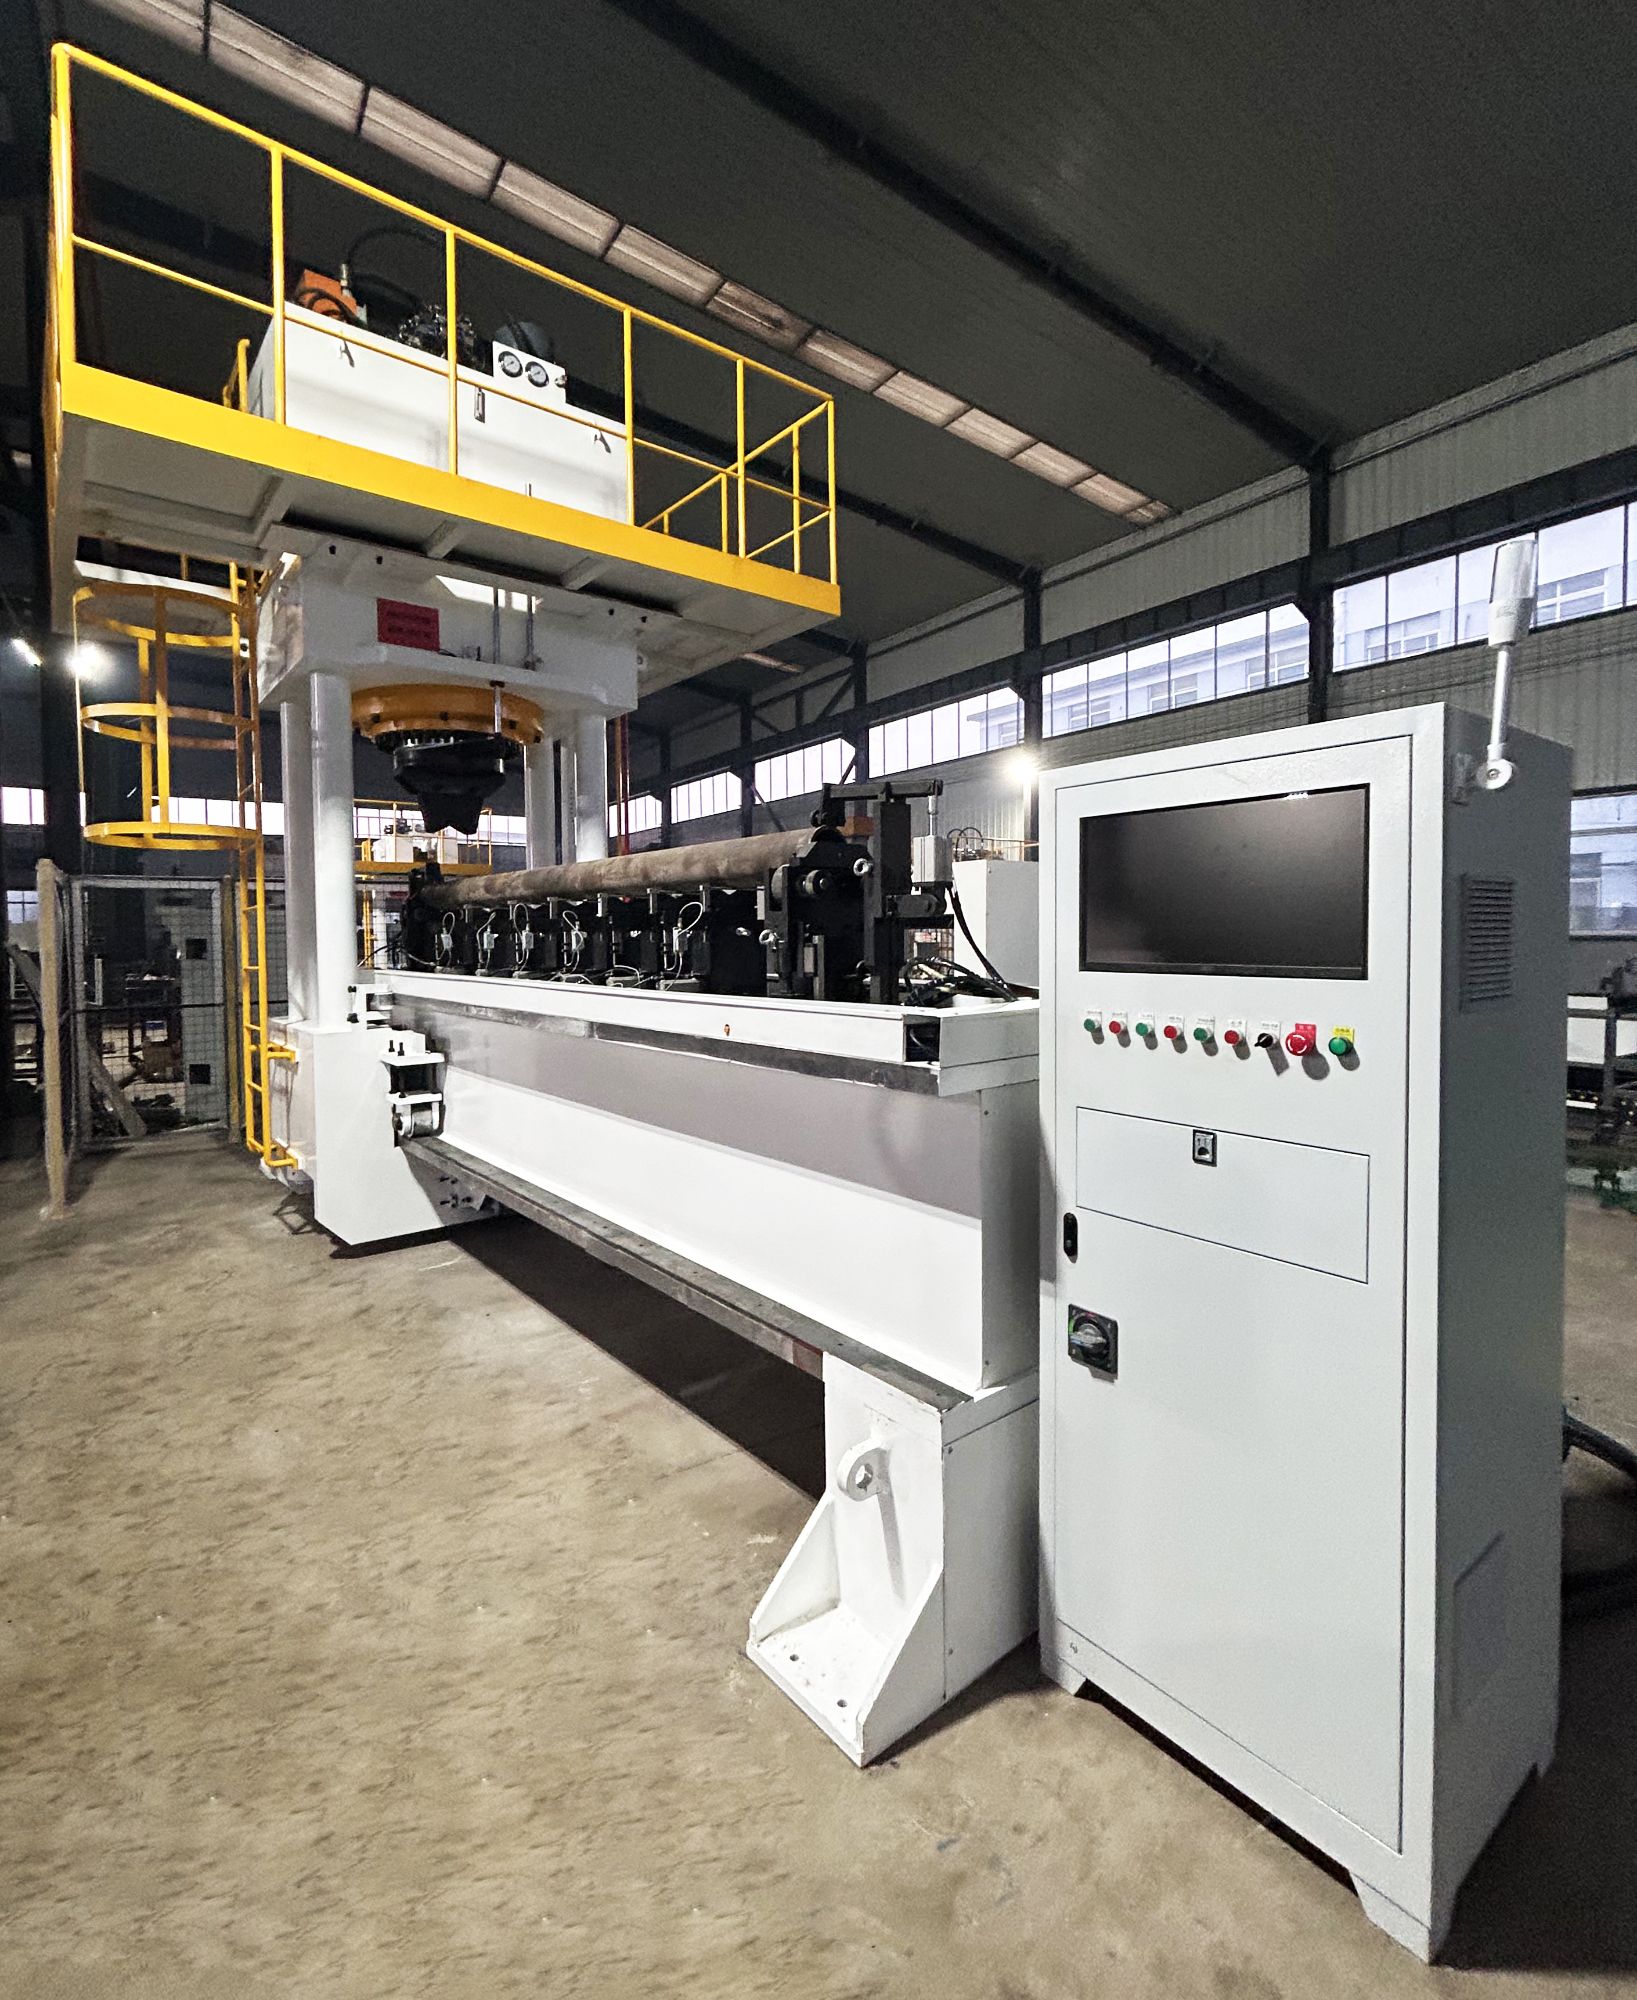
مشین کی صلاحیت سب کے لیے ایک جیسی نہیں ہوتی۔ پتلا بس بار شاید صرف ایک کمپیکٹ مشین کی ضرورت رکھتا ہے، جبکہ موٹا اسٹیکڈ بار یا لمبا پروفائل اعلیٰ ٹنیج یونٹ کی ضرورت رکھ سکتا ہے۔ ہم عام طور پر نمونہ پرزہ ٹیسٹ کرنے کے بعد مشین منتخب کرتے ہیں، کیونکہ درکار قوت مواد، سیکشن کے سائز اور خرابی کی قسم پر منحصر ہوتی ہے۔
جب دستی اصلاح بےمعنی ہو جاتی ہے
دستی سیدھا کرنا بہت چھوٹے بیچز کے لیے کام کرتا ہے، مگر اس کی حدود ہیں۔ آپریٹر کو ناپنا، دباؤ ڈالنا، دوبارہ ناپنا، اور امید کرنا پڑتی ہے کہ پرزہ کافی قریب واپس اسپرنگ ہو جائے گا۔ لمبے تانبے کے بار کے ساتھ، ایک ملی میٹر کے چند سوویں حصے کا فرق ایک چپٹے بس بار اور ایسے بس بار کے درمیان فرق ہو سکتا ہے جو اپنی ماؤنٹنگ ریل پر جھولتا ہے۔
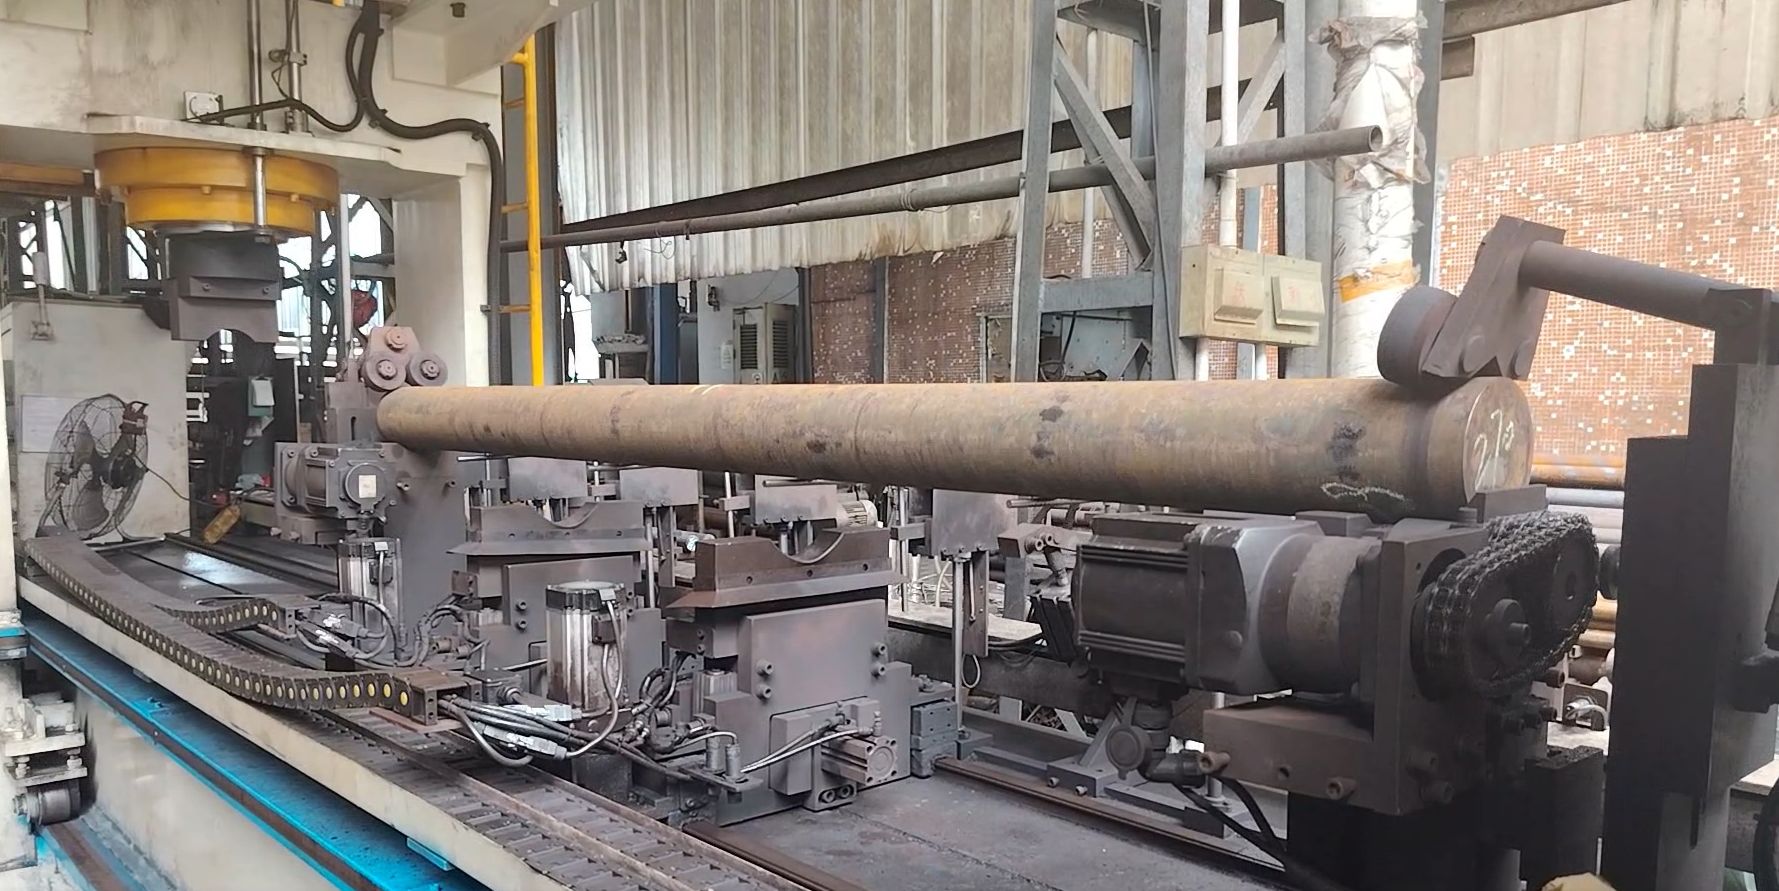
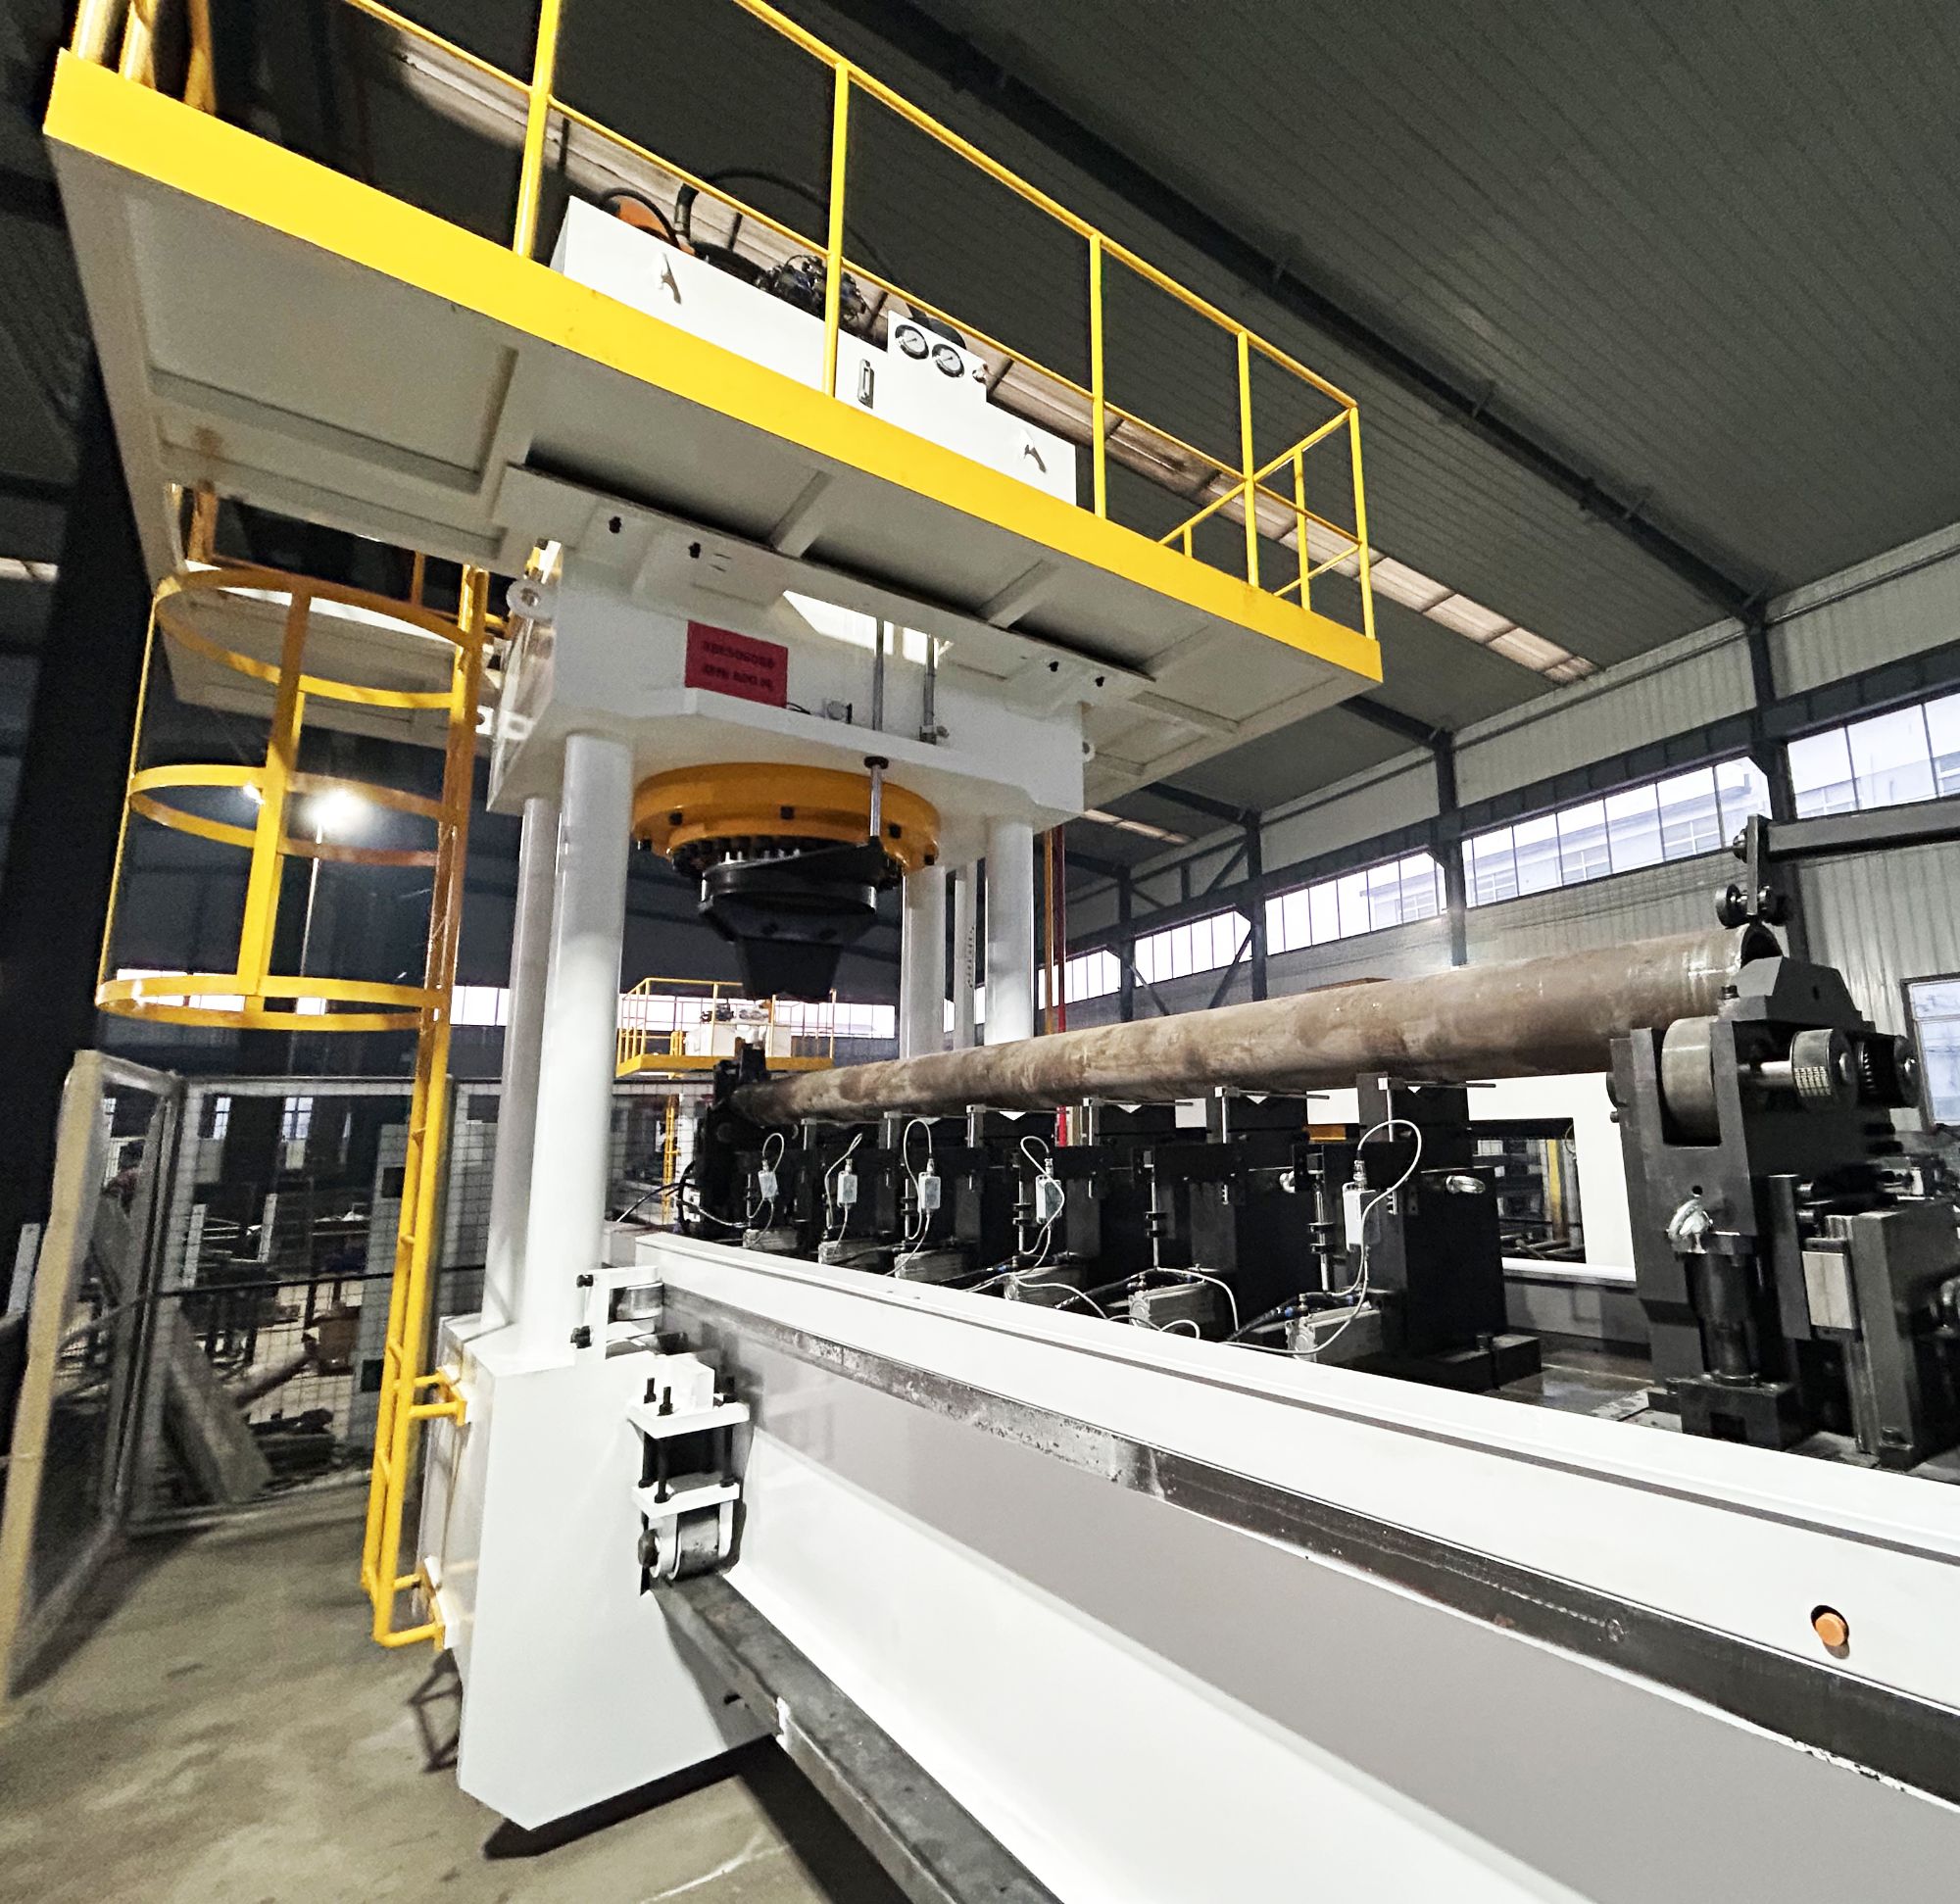
خودکار مشینیں ورک فلو بدل دیتی ہیں۔ وہ متعدد مقامات پر معائنہ کرتی ہیں، اسپرنگ بیک کی اصلاح کے لیے خود سیکھنے والا الگورتھم استعمال کرتی ہیں، اور اگر آپ کو ٹریس ایبلٹی درکار ہو تو ڈیٹا MES میں بھیجتی ہیں۔ یہ خاص طور پر EV بس بارز اور مائع ٹھنڈک والے سرور اجزاء کے لیے مددگار ہے، جہاں جہتی استحکام اسمبلی اور حرارتی کارکردگی کو متاثر کرتا ہے۔ مشین 24/7 چل سکتی ہے، اور آپ کی ٹیم بار بار دستی پیمائش کے بجائے ویلیو ایڈڈ کام پر وقت خرچ کر سکتی ہے۔
بگڑے ہوئے سے پیداوار کے لیے تیار تک پہنچنا
بس بار کی خرابی صرف بہتر خام مال خرید لینے سے غائب نہیں ہو گی۔ تناؤ مواد کے اندر ہے، اور پروسیسنگ اسے مسلسل خارج کرتی رہے گی۔ عملی حل یہ ہے کہ حرکت پیدا کرنے والے آپریشنز کے بعد ایک کنٹرول شدہ سیدھا کرنے کا مرحلہ شامل کیا جائے۔ صحیح طریقے سے کیا جائے تو یہ سطح کی حفاظت کرتا ہے، سخت رواداری برقرار رکھتا ہے، اور پورے بیچ میں عمل کو مستحکم رکھتا ہے۔
اگر آپ جھکے، مڑے، یا لہردار بس بارز سے نمٹ رہے ہیں، تو سب سے تیز اگلا قدم چند نمونہ پرزے ٹیسٹ کرنا ہے۔ اس سے ہمیں حقیقی قوت کا ڈیٹا ملتا ہے اور ہم آپ کے سیکشن سائز اور آؤٹ پٹ سے مطابقت رکھنے والی مشین تجویز کر سکتے ہیں۔ نمونہ ٹرائل کا انتظام کرنے یا اپنی بس بار اسٹریٹننگ ایپلیکیشن پر بات کرنے کے لیے ہماری ٹیم سے رابطہ کریں۔