
الائے بارز بنیادی طور پر کیوں جھکتی ہیں
ہیٹ ٹریٹمنٹ سے نکلنے والی الائے بار جس میں جھکاؤ ہو، وہ صرف پریشان کن نہیں ہوتی۔ یہ شافٹ بیلنس بگاڑ سکتی ہے، اسمبلی کے مسائل پیدا کر سکتی ہے، یا کسی کولڈ ڈراون پروفائل کو اس کے سیدھائی کے معیار سے باہر کر سکتی ہے۔ ہم شانگدا میں یہ اکثر دیکھتے ہیں: میٹریل اچھا ہوتا ہے، مشیننگ صاف ہوتی ہے، لیکن بار پھر بھی فائنل انسپیکشن میں فیل ہو جاتی ہے کیونکہ کوئی بھی ڈسٹورشن کو وقت پر نہیں پکڑ پاتا۔

زیادہ تر اوقات، وجہ کوئی ایک واحد غلطی نہیں ہوتی۔ یہ تناؤ اور ہینڈلنگ کے جمع ہونے کا نتیجہ ہوتا ہے۔ ہیٹ ٹریٹمنٹ، خاص طور پر کوئنچنگ، سطح اور کور کے درمیان بڑے درجہ حرارت کے فرق پیدا کرتی ہے۔ باہر پہلے ٹھنڈا اور سکڑتا ہے جبکہ اندر ابھی گرم ہوتا ہے۔ یہ بقایا تناؤ کو قید کر دیتا ہے۔ اگر کولنگ کے دوران بار کو یکساں سہارا نہ دیا جائے، یا وہ اپنی لمبائی کے ساتھ مختلف طریقے سے ٹھنڈی ہو، تو یہ تناؤ نظر آنے والے جھکاؤ کی صورت میں ظاہر ہوتا ہے۔
مشیننگ ایک اور پرت شامل کرتی ہے۔ ایک طرف سے میٹریل ہٹانا تناؤ کو غیر مساوی طور پر آزاد کرتا ہے، اس لیے جو بار ٹرننگ سے پہلے ٹھیک ناپی گئی تھی، چند پاسز کے بعد حرکت کر سکتی ہے۔ پھر ٹرانسپورٹ اور اسٹوریج ہے۔ الائے بارز جو ناہموار ریکس پر پڑی ہوں یا ایک سرے سے اٹھائی جائیں، مستقل ٹیک لے سکتی ہیں، خاص طور پر چھوٹے ڈائیمیٹرز۔ زیادہ الائے مواد اور سختی اکثر میٹریل کو مقامی تناؤ کے لیے زیادہ حساس بنا دیتی ہے۔ لمبی پتلی بارز کی لمبائی کے لحاظ سے سختی کم ہوتی ہے، اس لیے تناؤ کا تھوڑا سا عدم توازن نمایاں رن آؤٹ بن جاتا ہے۔
بغیر اندازہ لگائے خرابی کی تصدیق
کوئی حل چننے سے پہلے، اصل سیدھائی ناپیں۔ میں 0.5 mm سے کم پر صرف آنکھ پر انحصار نہیں کروں گا۔ سب سے آسان چیک یہ ہے کہ بار کو سروں کے قریب دو V-بلاکس پر سہارا دیں، درمیان میں ڈائل انڈیکیٹر رکھیں، اور آہستہ گھمائیں۔ ٹوٹل انڈیکیٹر ریڈنگ آپ کو رن آؤٹ دیتی ہے۔ لمبے پرزوں کے لیے، صرف درمیان ہی نہیں، لمبائی کے ساتھ کئی مقامات چیک کریں۔
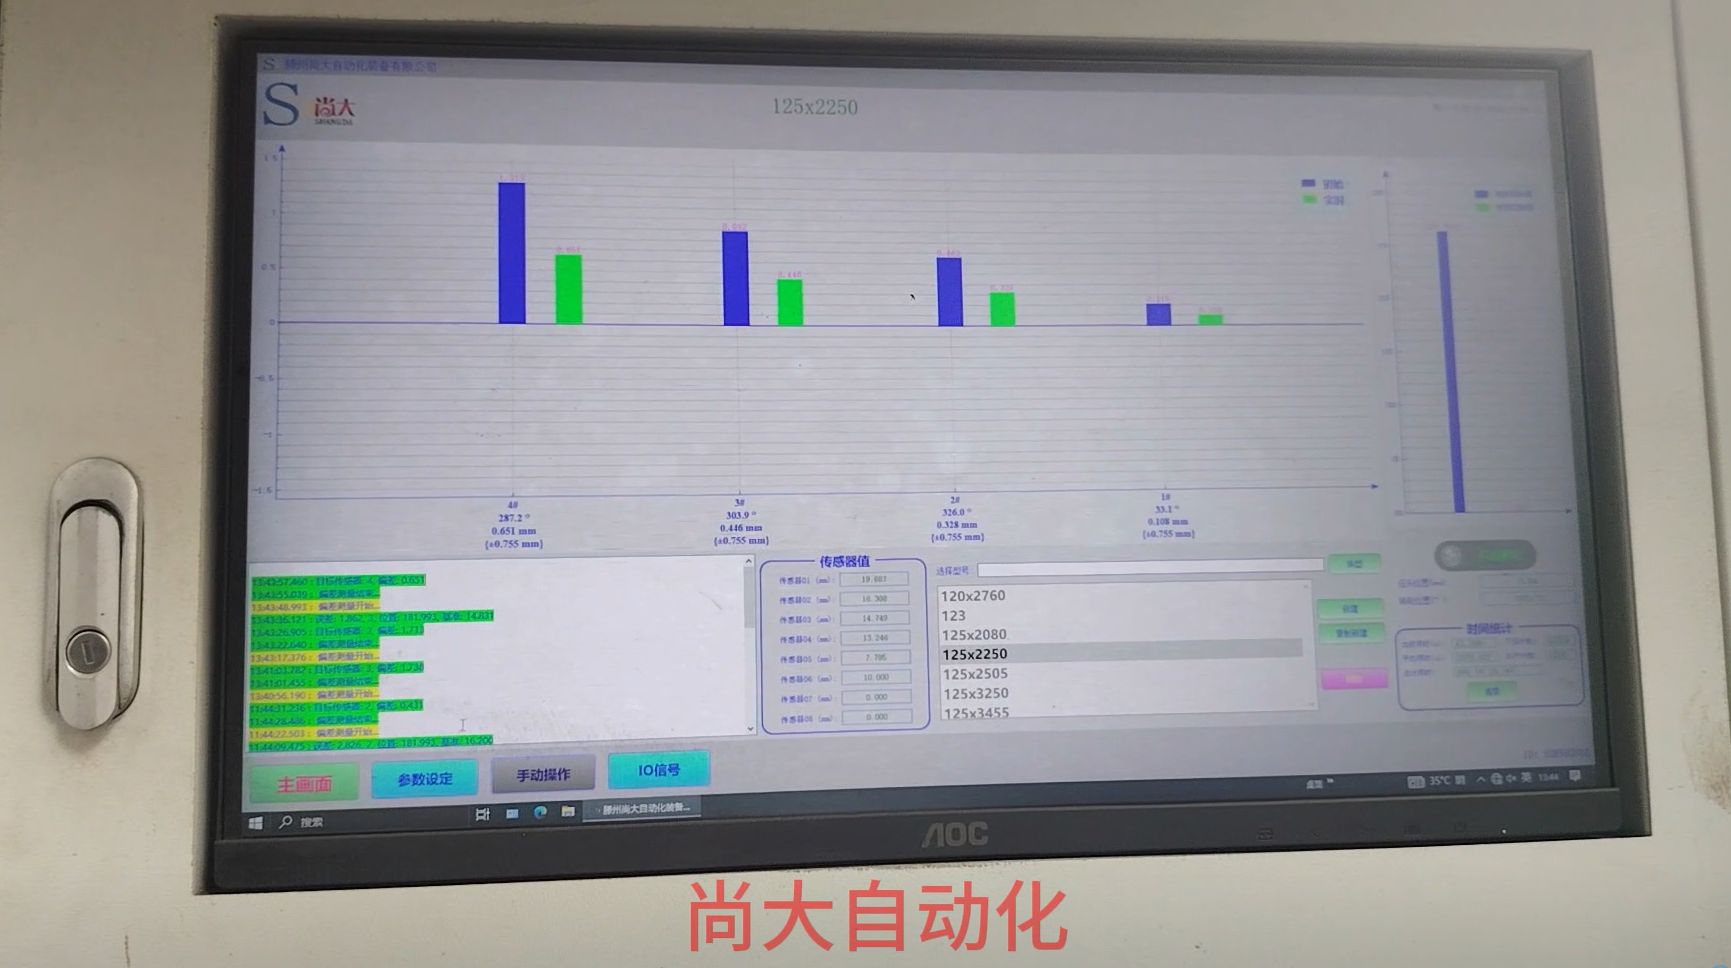
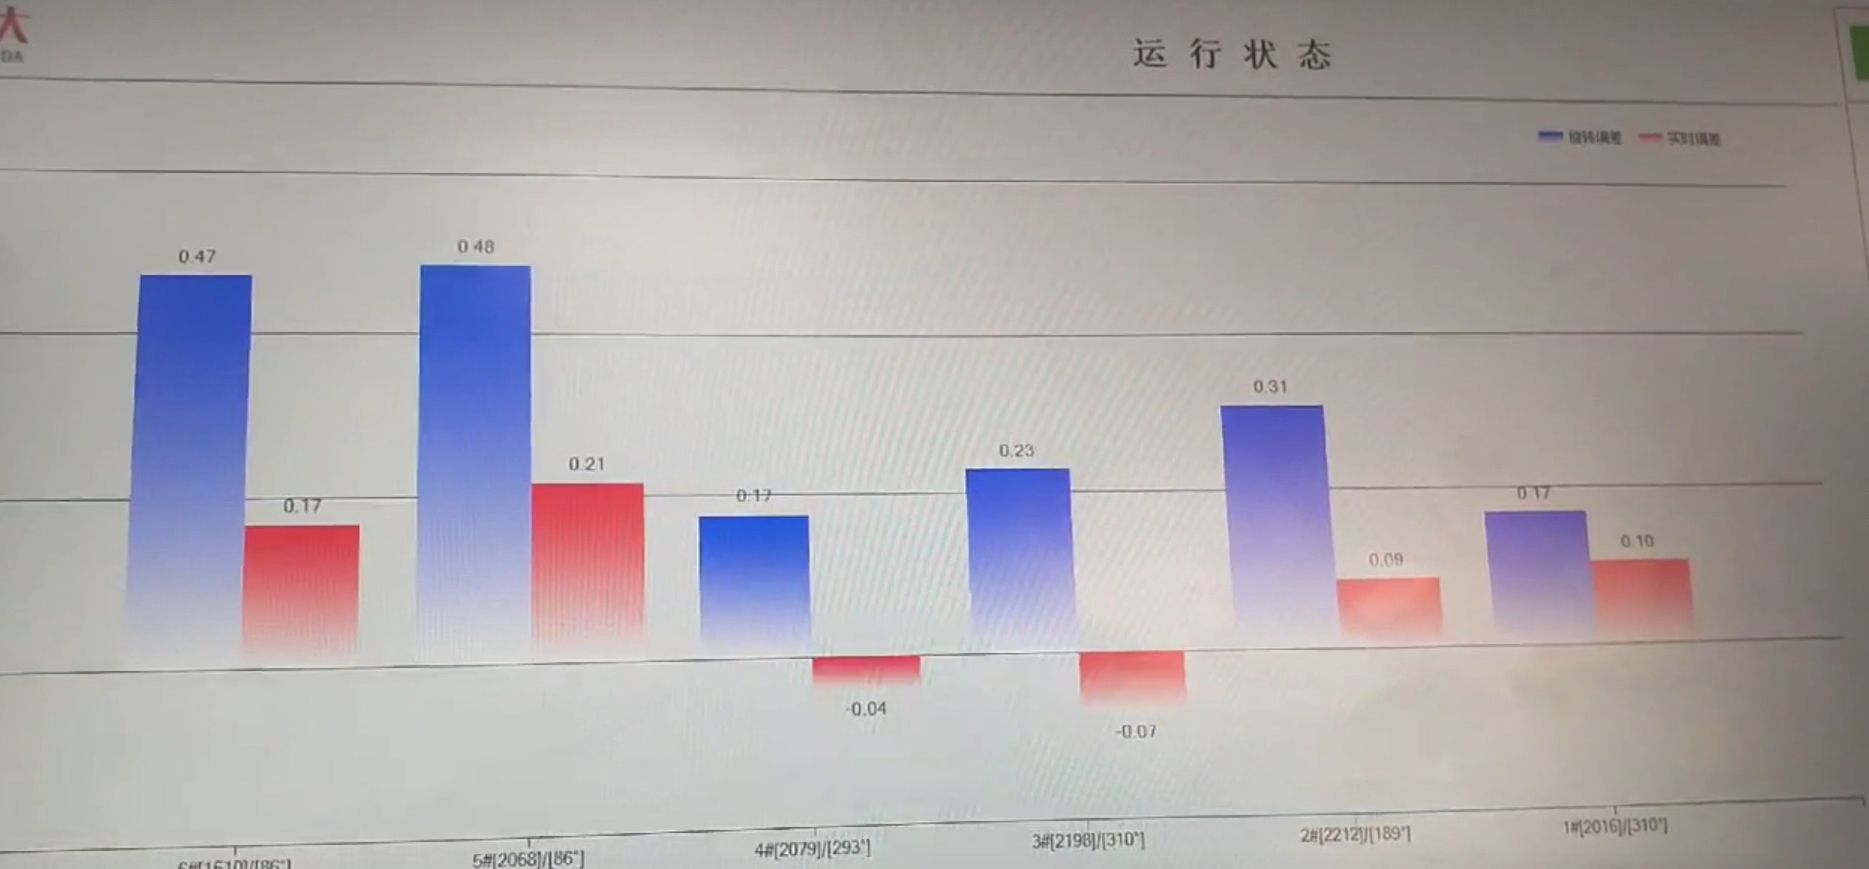
اگر آپ کے پاس زیادہ حجم یا سخت ٹالرنس ہے، تو ملٹی پوائنٹ انسپیکشن تیز اور زیادہ قابل اعتماد ہے۔ ہماری خودکار اسٹریٹننگ مشینیں بیک وقت متعدد مقامات پر پیمائش کرتی ہیں، اس لیے آپریٹر اصلاح شروع ہونے سے پہلے جھکاؤ کا پیٹرن دیکھ لیتا ہے۔ یہ اہم ہے کیونکہ ایک سادہ جھکاؤ S-شکل کے مڑاؤ یا مقامی کنک سے مختلف برتاؤ کرتا ہے۔
ریکارڈ کریں کہ اونچے مقامات کہاں ہیں اور میٹریل کتنا آؤٹ آف لائن ہے۔ اگر انحراف قابو میں ہے اور میٹریل ابھی بھی صحیح ہے، تو فائنل انسپیکشن سے پہلے خودکار ہائیڈرولک اسٹریٹننگ کام کر سکتی ہے۔ اگر بار میں تیز کنک ہے یا کراس سیکشن خراب ہے، تو بات بدل جاتی ہے۔
الائے بار ڈسٹورشن درست کرنے کے عملی طریقے
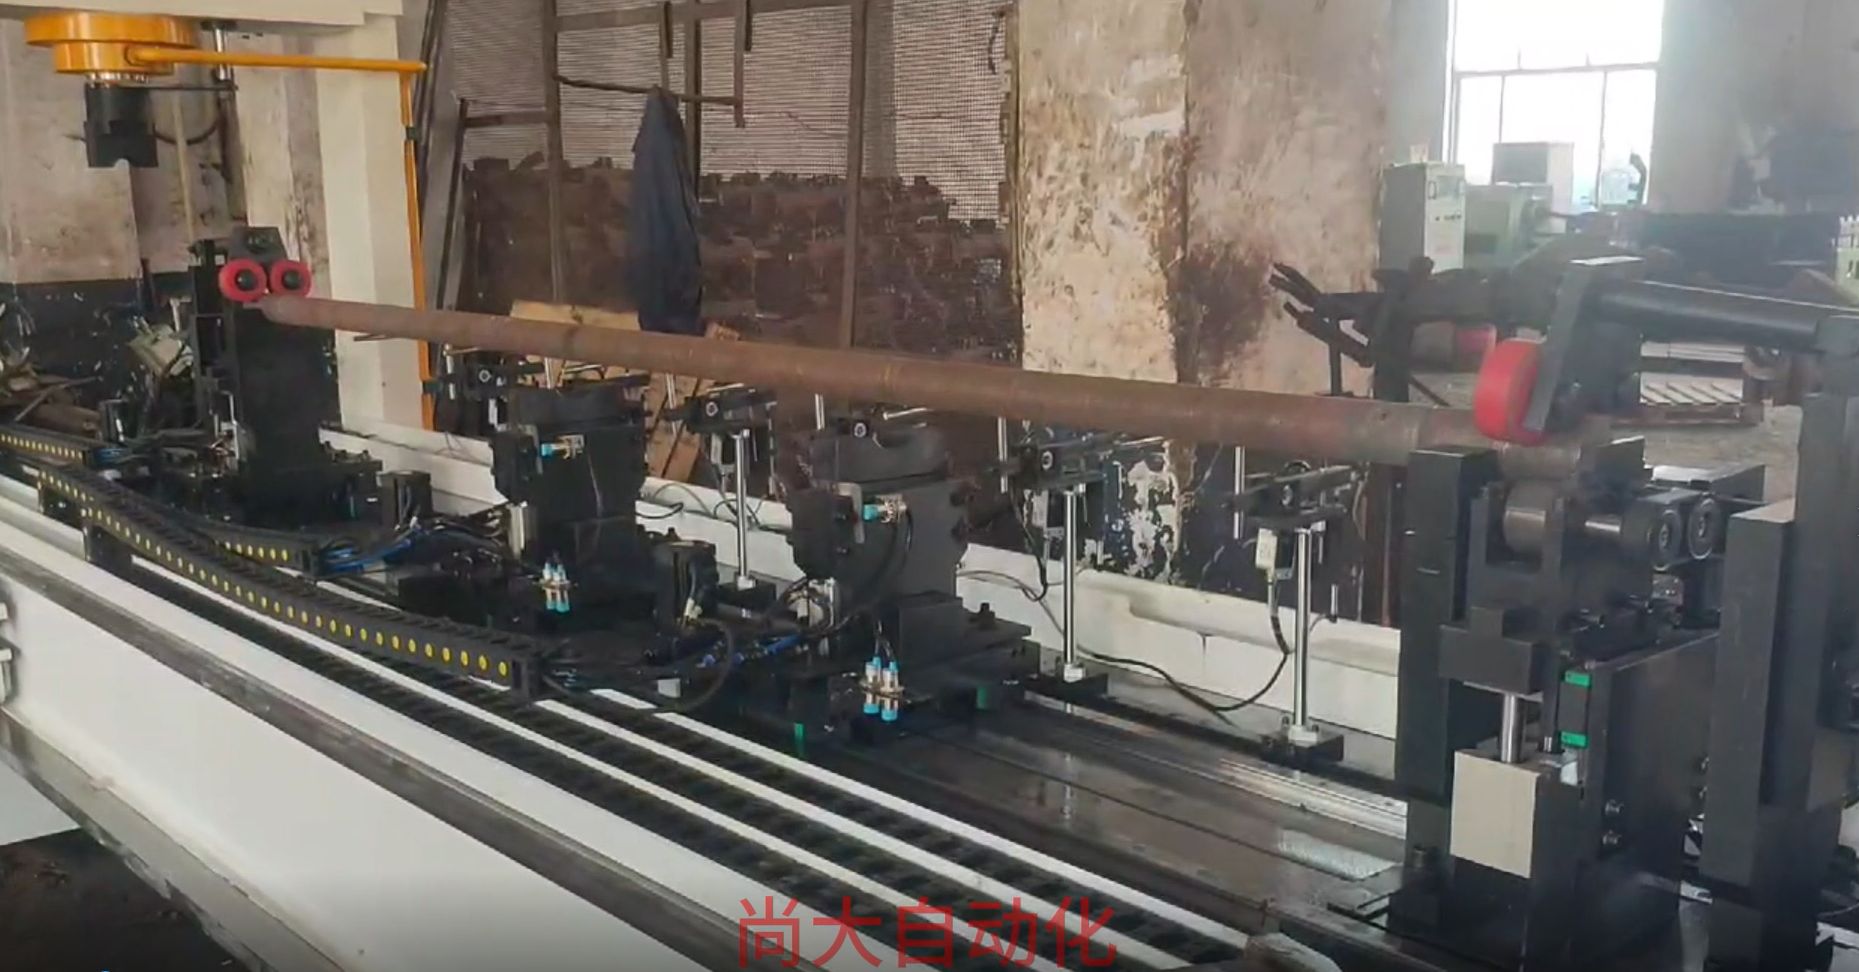
ایک بار جب آپ جھکاؤ کا پیٹرن جان لیں، تو حل کو مسئلے سے میچ کریں۔ کنٹرول شدہ میٹل بار انحرافات کے لیے، خودکار ہائیڈرولک اسٹریٹننگ ہماری ڈیفالٹ سفارش ہے۔ مشین اونچے مقامات کا پتہ لگاتی ہے، صحیح مقامات پر دباؤ لگاتی ہے، اور فوراً دوبارہ چیک کرتی ہے۔ چونکہ قوت پوائنٹ بیسڈ اور کنٹرول شدہ ہوتی ہے، آپ ہتھوڑے کے نشانات اور مقامی دھنسیں سے بچتے ہیں جو دستی اسٹریٹننگ چھوڑ سکتی ہے۔
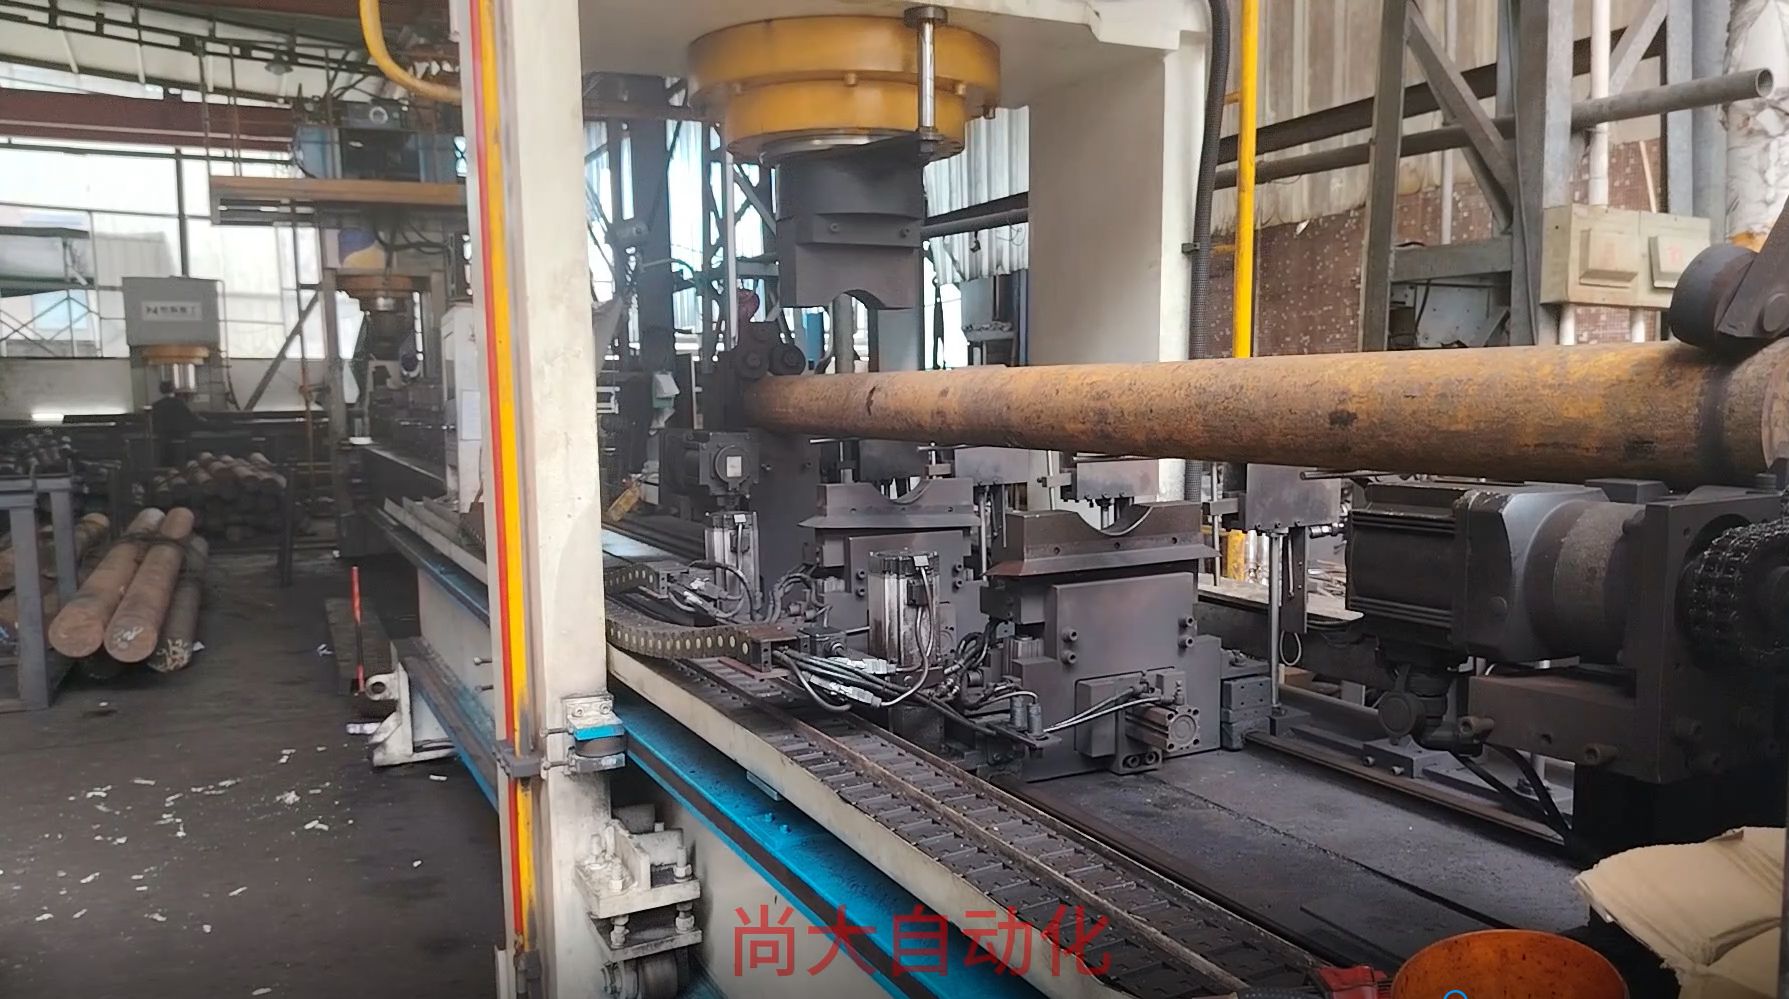
ہیٹ ٹریٹ کی گئی الائے گول بارز کے ایک حالیہ بیچ پر، آنے والا ڈسٹورشن لمبائی کے ساتھ مختلف تھا۔ خودکار نظام نے ہر بار کی پیمائش کی، اونچے مقامات درست کیے، اور نتیجہ دوبارہ چیک کیا۔ ہدف صرف سیدھی دکھنے والی بار نہیں تھا۔ اسے پری-فائنل-انسپیکشن اسپیک کو پورا کرنا تھا، اس لیے اصلاح کو چھوڑنے کے بعد مستحکم رہنا ضروری تھا۔
اسٹریٹننگ کے بعد، بارز بہتری کی تصدیق کے لیے ایک اور پیمائشی پاس سے گزریں۔ ملٹی پوائنٹ انسپیکشن ایک چھوٹے بقایا جھکاؤ کو پکڑ لیتی ہے جو صرف درمیان کی ایک ریڈنگ سے رہ جاتا۔
کم حجم یا پروٹوٹائپ کام کے لیے دستی پریسنگ
اگر آپ چند پیسوں سے نمٹ رہے ہیں، تو دستی ہائیڈرولک پریس اور V-بلاک سیٹ اپ آپ کا کام چلا سکتا ہے۔ آپریٹر پیمائش کرتا ہے، اونچے مقام پر دباتا ہے، چھوڑتا ہے، اور دوبارہ پیمائش کرتا ہے۔ یہ کام کرتا ہے، لیکن سست ہے اور آپریٹر کے فیل پر بہت انحصار کرتا ہے۔ نازک سطحی فنش والے پرزوں پر، آپ کو رابطہ کے علاقے کی حفاظت کے لیے تانبے یا ایلومینیم کے پیڈ بھی چاہیے۔ پوائنٹ پریشر ہائیڈرولک اسٹریٹننگ کے ساتھ، رابطہ شروع سے ہی خراشوں اور دھنسیوں سے بچنے کے لیے ڈیزائن کیا جاتا ہے، جو دوبارہ کام کم کرتا ہے۔
اسٹریس ریلیف کب عمل کا حصہ ہونا چاہیے
بعض اوقات اسٹریٹننگ مکمل جواب نہیں ہوتی۔ اگر بار میں کوئنچنگ سے بھاری بقایا تناؤ ہے، تو آپ اسے آج سیدھا کر سکتے ہیں اور فائنل مشیننگ کے بعد اسے دوبارہ حرکت کرتے دیکھ سکتے ہیں۔ اس صورت میں، فائنل مشیننگ سے پہلے اسٹریس ریلیف ٹریٹمنٹ بنیادی وجہ کم کرتی ہے۔ پھر اسٹریٹننگ چھوٹے، مستحکم انحرافات کی آخری اصلاح بن جاتی ہے، نہ کہ تناؤ کے مسئلے سے لڑائی۔
کب سیدھا نہ کریں
اسٹریٹننگ ہمیشہ محفوظ نہیں ہوتی۔ اگر آپ کو دراڑیں ملیں، خاص طور پر سطحی دراڑیں یا ہیٹ ٹریٹمنٹ سے مائیکرو کریکس، تو پرزے کی جانچ ہونے تک قوت نہ لگائیں۔ یہاں کریک ڈیٹیکشن اہم ہے۔ ہمارے آلات QASS کریک ڈیٹیکشن کو شامل کر سکتے ہیں تاکہ کسی دراڑ والی بار کو درست کرنے سے بچا جا سکے جو اصلاح کے دوران یا بعد میں سروس میں فیل ہو سکتی ہے۔
اس کے علاوہ بہت پتلی دیواروں والی ٹیوبوں یا پروفائلز کو سیدھا کرنے سے بچیں جو پہلے ہی دب کر یا بیضوی ہو چکی ہوں۔ کراس سیکشن کا صحیح ہونا ضروری ہے تاکہ پوائنٹ پریشر اصلاح قابل پیش گوئی طریقے سے کام کرے۔ اگر انحراف مشین کی قابل کنٹرول حد سے باہر ہے، جیسے شدید موڑ یا تیز کنک، تو اسٹریٹننگ مقامی ییلڈنگ اور اضافی بقایا تناؤ پیدا کر سکتی ہے جو پرزے کو مزید خراب کر دیتی ہے۔ ان صورتوں میں، اسکریپ کرنا یا دوبارہ کام کرنا بہتر فیصلہ ہو سکتا ہے۔
آخر میں، کسی پروسیس مسئلے کو چھپانے کے لیے اسٹریٹننگ استعمال نہ کریں۔ اگر ہر بیچ ہیٹ ٹریٹمنٹ سے جھکا ہوا نکلتا ہے، تو انہیں ایک ایک کر کے درست کرنا ایک بینڈ ایڈ ہے۔ عام طور پر اپ اسٹریم فکسچر، کولنگ، یا ہینڈلنگ کو ایڈجسٹ کرنا سستا پڑتا ہے، پھر جو چھوٹی تبدیلیاں باقی رہیں ان کے لیے خودکار اسٹریٹننگ استعمال کریں۔
فائنل انسپیکشن کے لیے تیاری
سیدھائی ایک اسپیک ہے، صرف بصری چیک نہیں۔ فائنل انسپیکشن سے پہلے، پرزے کی پیمائش کریں، کنٹرول شدہ انحرافات کو صحیح عمل سے درست کریں، اور دستاویز کریں کہ کیا بدلا۔ اگر ورک پیس میٹل ہے اور انحراف قابل کنٹرول ہے، تو خودکار ہائیڈرولک اسٹریٹننگ فائنل انسپیکشن سے پہلے اچھی طرح فٹ بیٹھتی ہے۔ یہ تیز، دہرائی کے قابل، اور سطح کو نقصان نہیں پہنچاتی۔
کیا آپ کو یہ فیصلہ کرنے میں مدد چاہیے کہ آپ کی الائے بارز خودکار اسٹریٹننگ کے لیے اچھی امیدوار ہیں؟ ہمیں مواد، ڈائیمیٹر، لمبائی، اور سیدھائی کی اسپیک بتائیں۔ ہم پیمائش اور اصلاح کے طریقے پر بات کر سکتے ہیں۔ ہماری ٹیم سے رابطہ کریں۔