
تو، کیا ہیٹ ٹریٹ شدہ اسٹیل کو واقعی سیدھا کیا جا سکتا ہے؟
مختصر جواب ہے ہاں۔ لیکن تفصیلی جواب کا بڑا حصہ اس بات سے تعلق رکھتا ہے کہ مواد کتنا سخت ہے، اندر کتنا بقایا تناؤ قید ہے، اور سیدھا کرنے کی قوت کیسے لگائی جاتی ہے۔ اگر آپ ایک سخت شافٹ کو عام پریس میں رکھ کر اس وقت تک دبائیں جب تک وہ سیدھا نظر آنے لگے، تو آپ آسانی سے مائیکرو کریکس پیدا کر سکتے ہیں، سطح کو خراش دے سکتے ہیں، یا اسپرنگ بیک حاصل کر سکتے ہیں جو بعد میں سروس میں ظاہر ہوتا ہے۔ ہم یہ اکثر کوئنچ شدہ گول بار، ٹیمپرڈ شافٹس، اور اسٹینلیس ٹیوبوں کے ساتھ دیکھتے ہیں۔
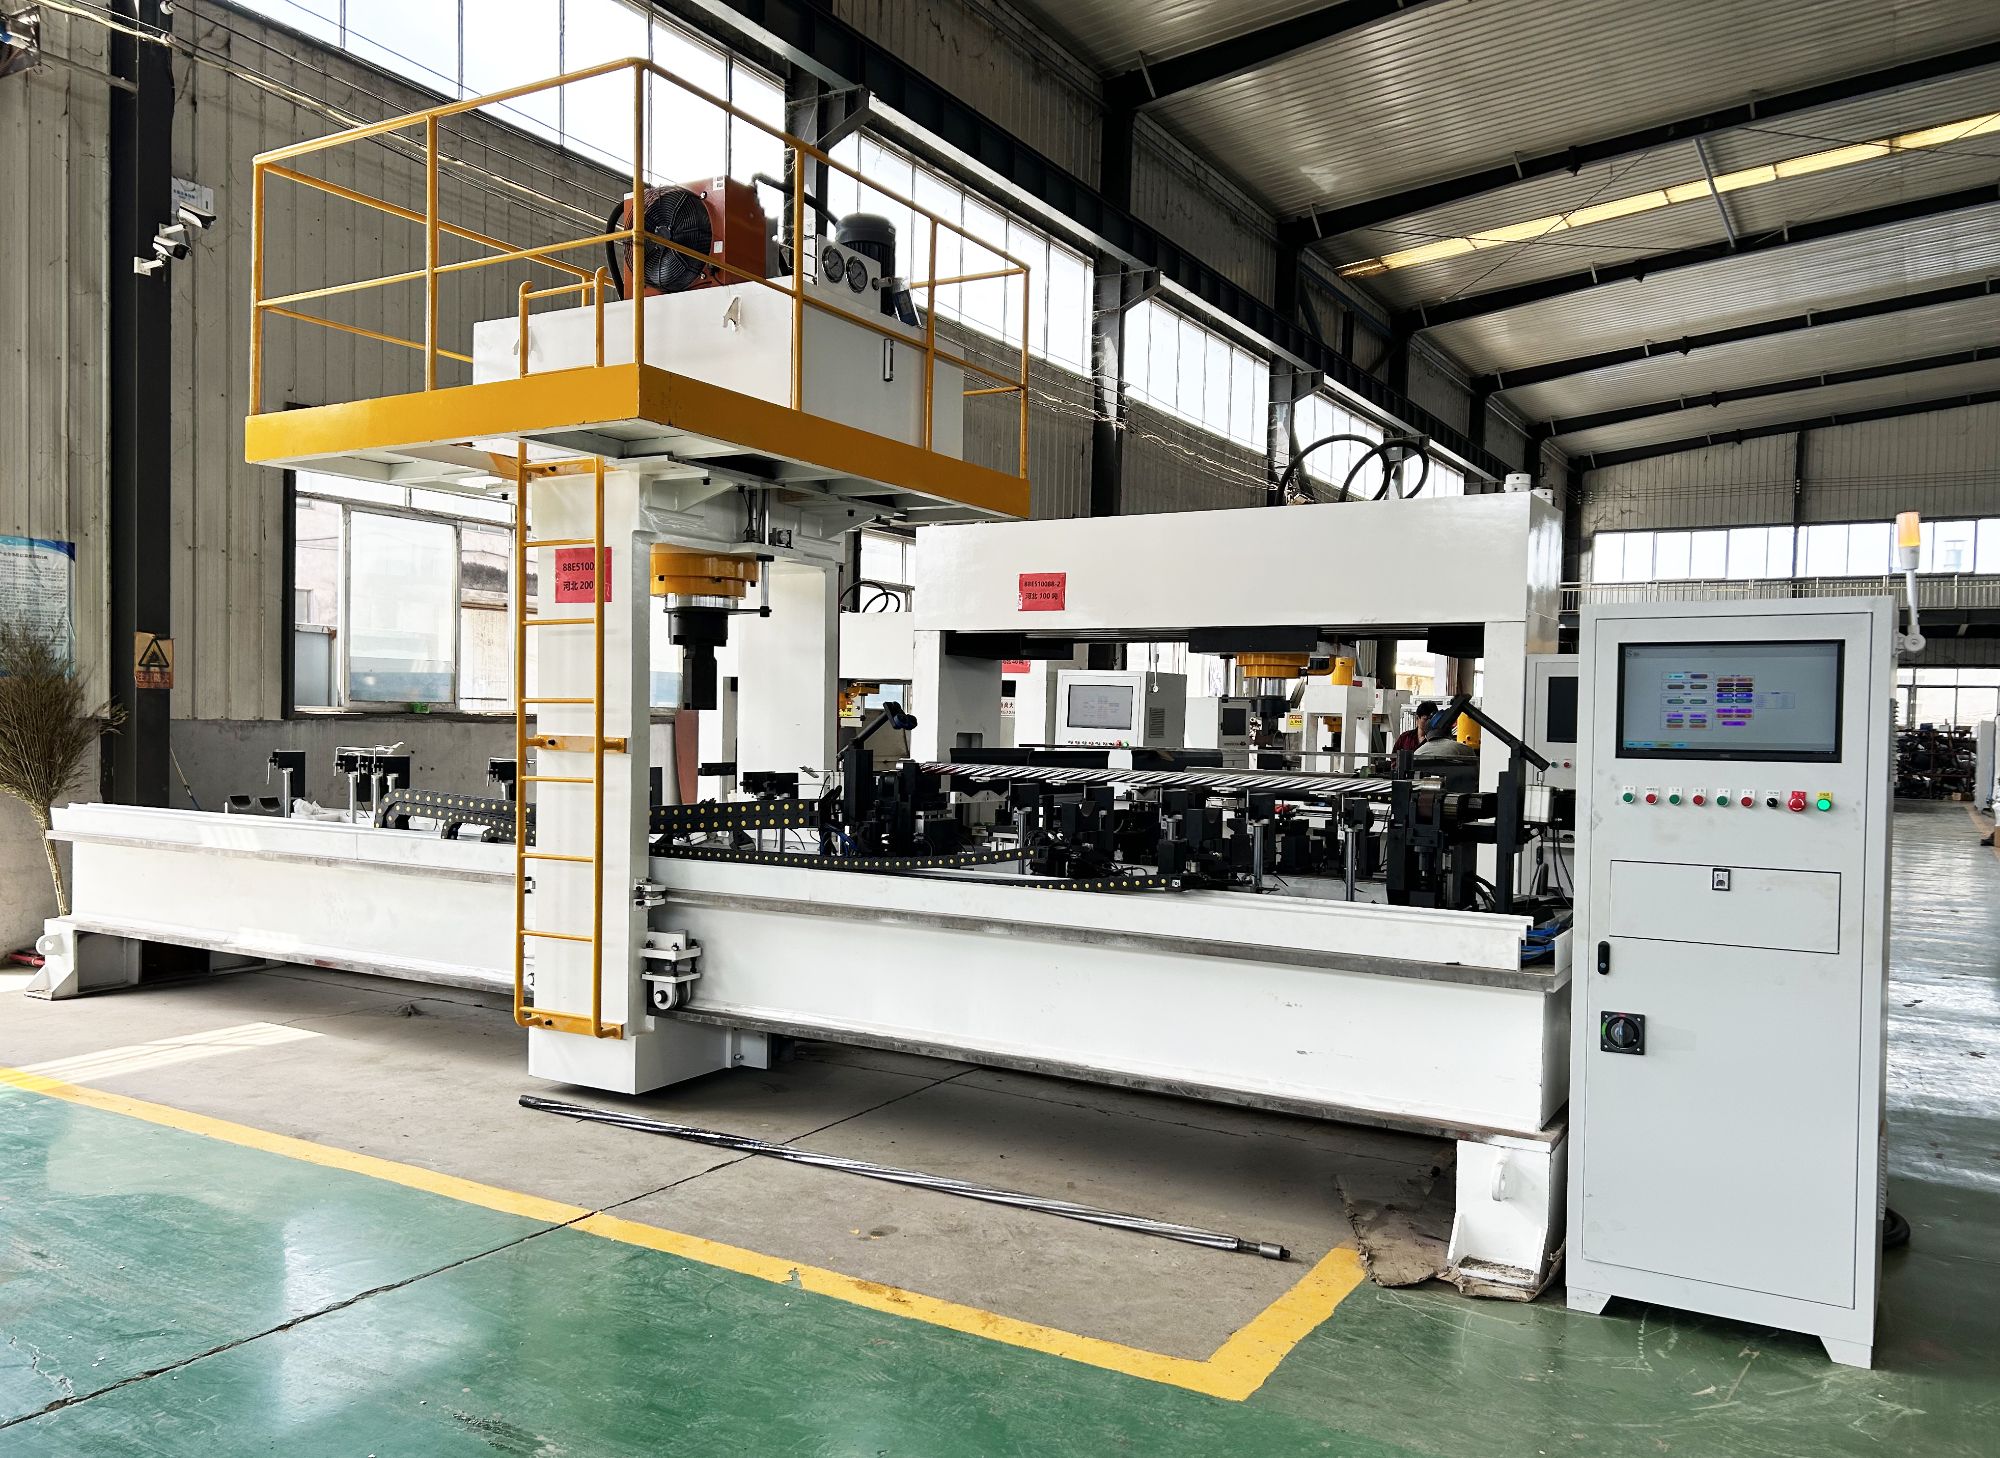
ہیٹ ٹریٹمنٹ قواعد بدل دیتا ہے
جب اسٹیل کوئنچنگ اور ٹیمپرنگ سے گزرتا ہے، تو یہ زیادہ سخت اور مضبوط ہو جاتا ہے، لیکن ساتھ ہی کم درگزر کرنے والا بھی بن جاتا ہے۔ لچکدار پن کم ہو جاتا ہے۔ غیر یکساں ٹھنڈک سے پیدا ہونے والا بقایا تناؤ پرزے کو مشیننگ کے بعد حرکت دے سکتا ہے۔ اس کا مطلب ہے کہ ہیٹ ٹریٹ شدہ اسٹیل کو سیدھا کرنا واقعی اسے 'واپس موڑنے' کے بارے میں نہیں ہے۔ یہ صحیح مقامات پر چھوٹا، محدود دباؤ لگانے کے بارے میں ہے جبکہ ہر چکر کے بعد پرزے کے رویے کی پیمائش کی جائے۔ اگر آپ ایک ہی وار میں بہت زیادہ آگے بڑھ جائیں، تو مواد سطح پر نقصان نظر آنے سے پہلے ہی ٹوٹ سکتا ہے۔
جدید سیدھا کرنے کا عمل سخت پرزوں کو کیسے سنبھالتا ہے
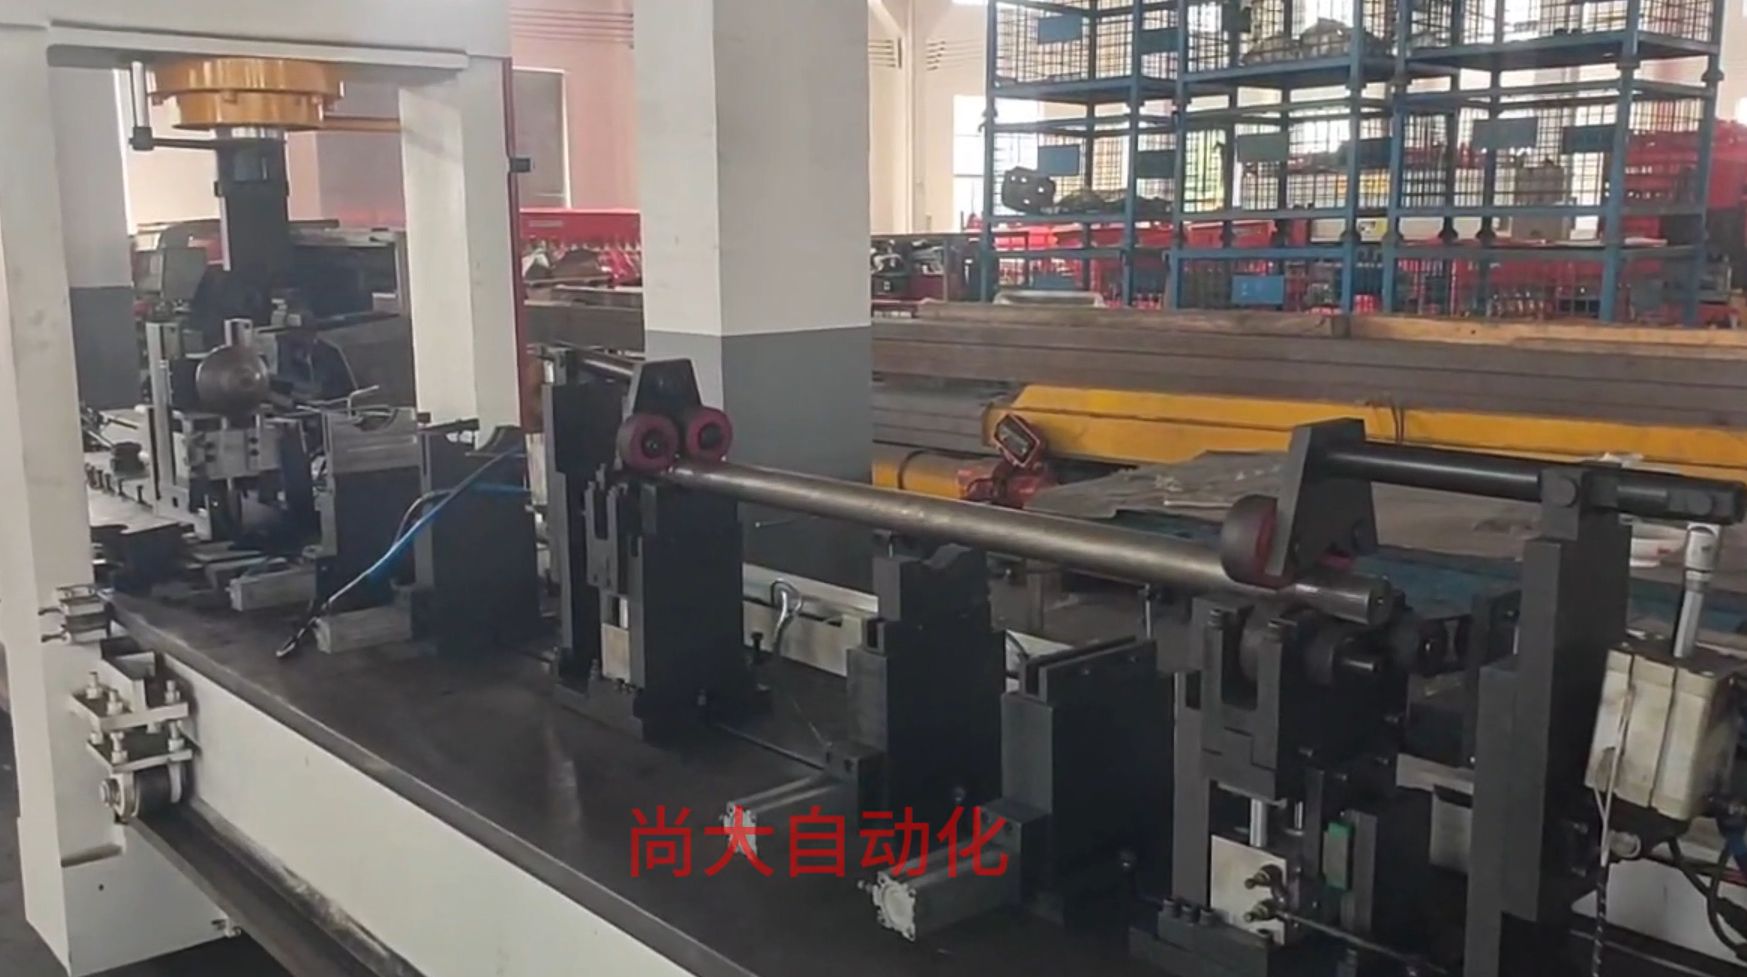
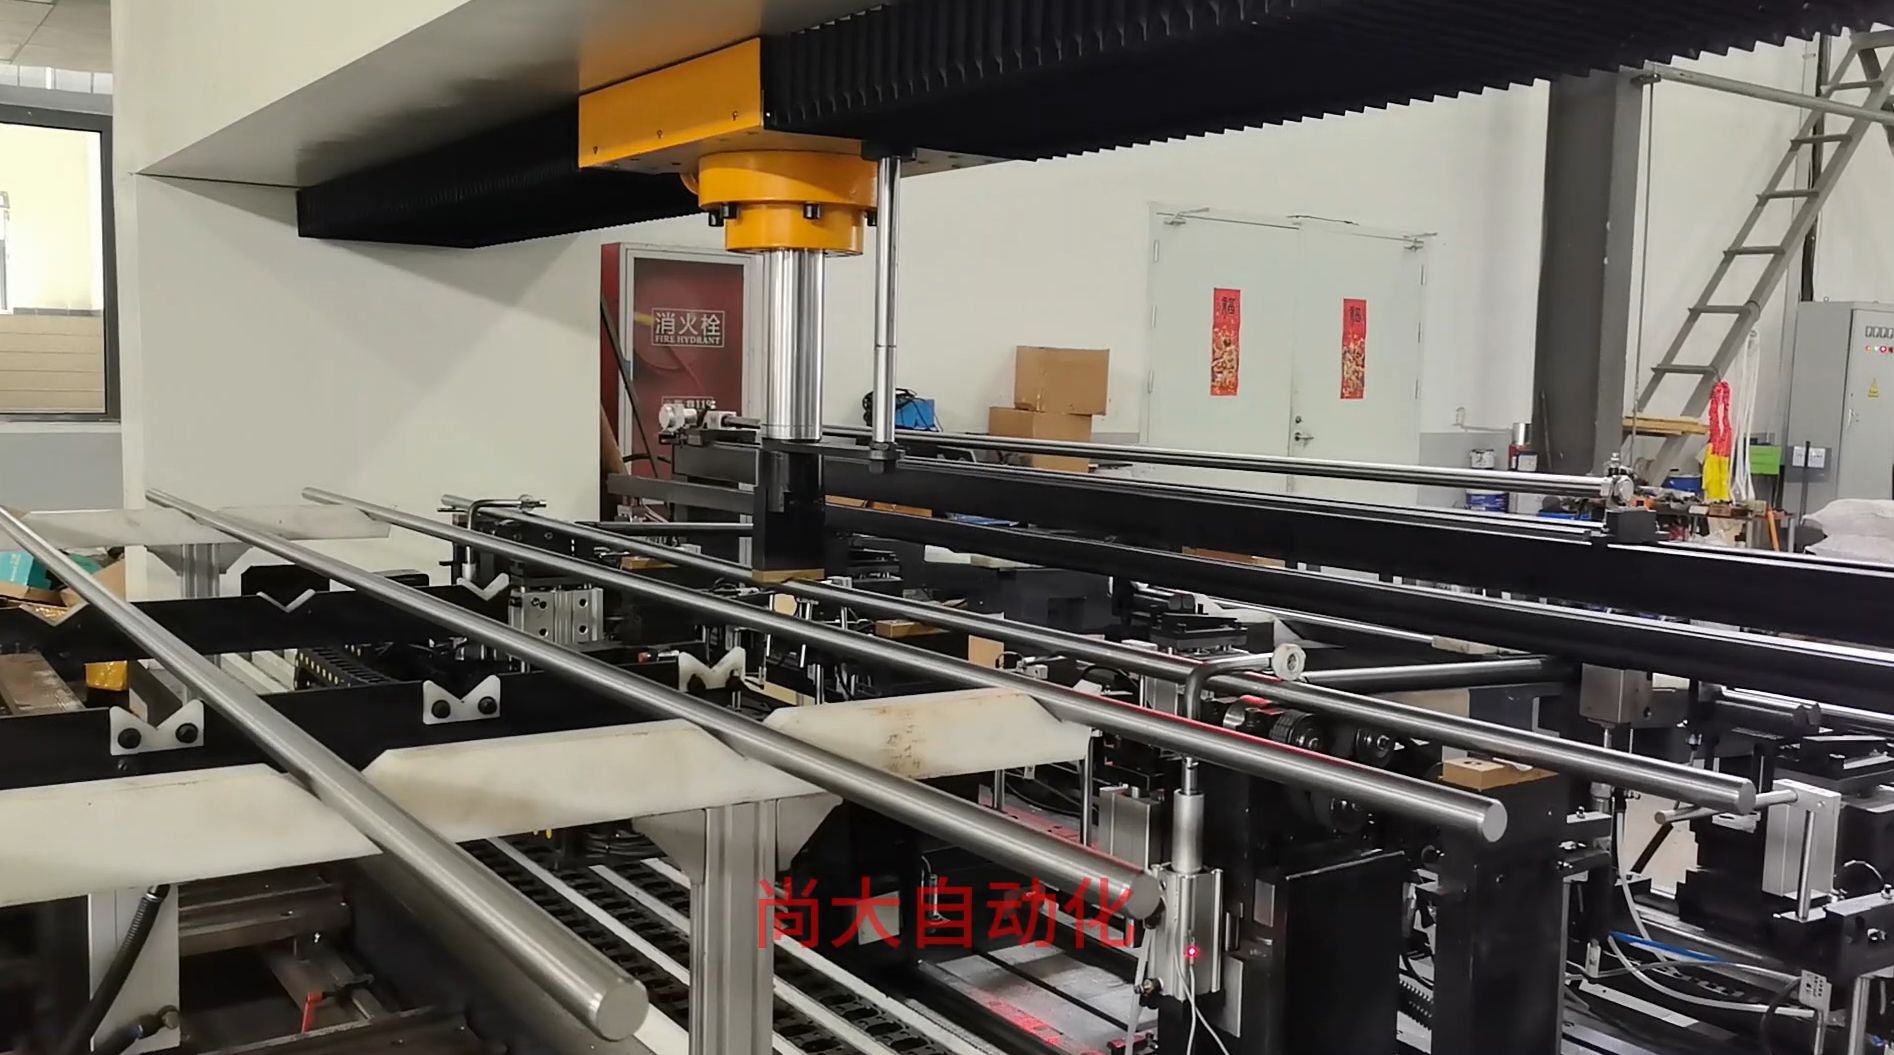
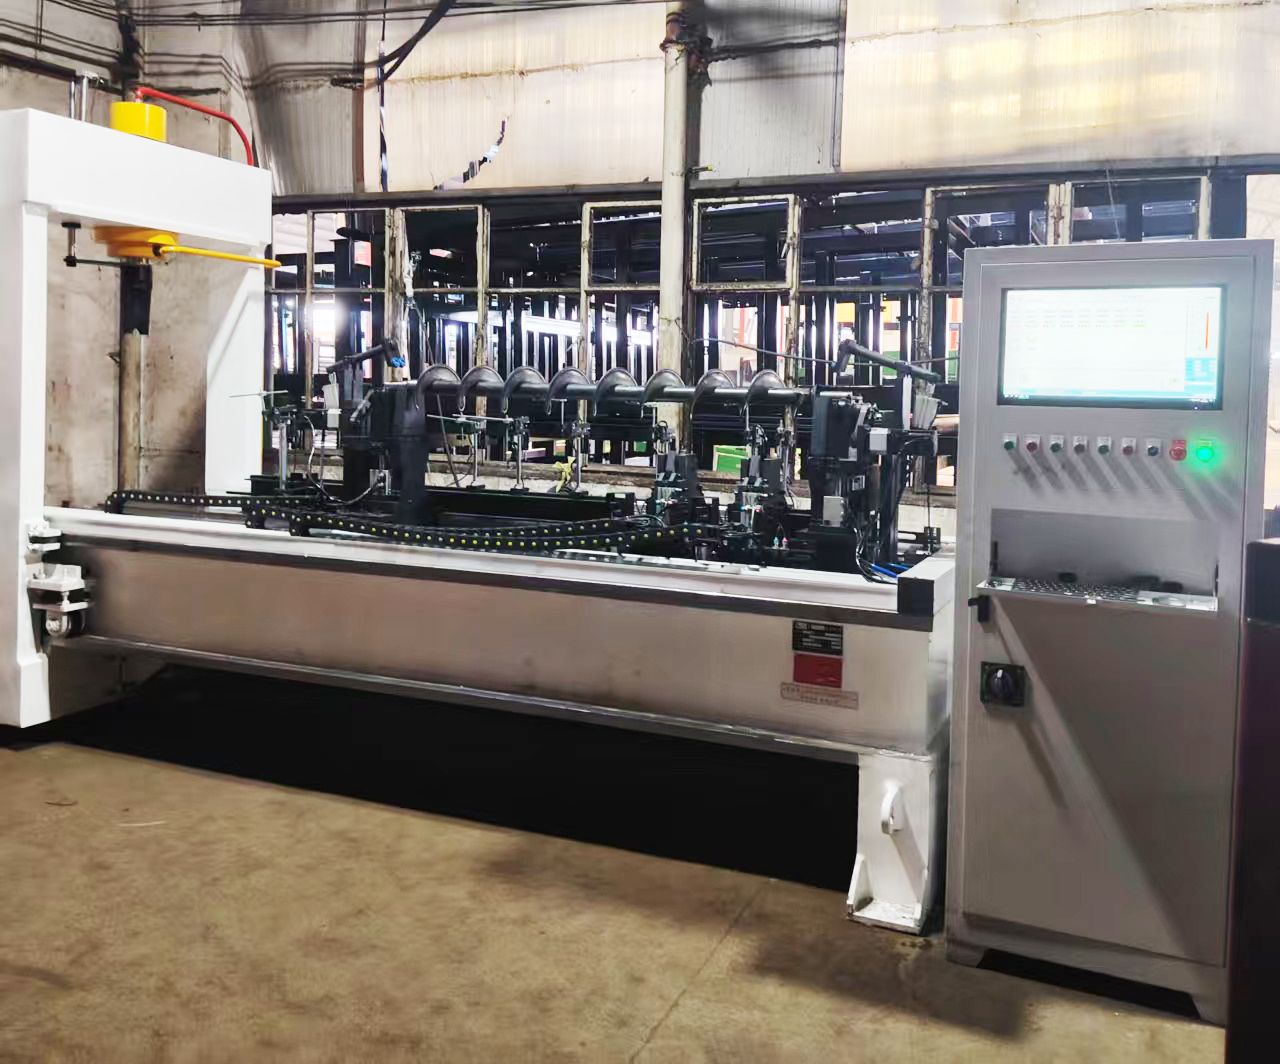
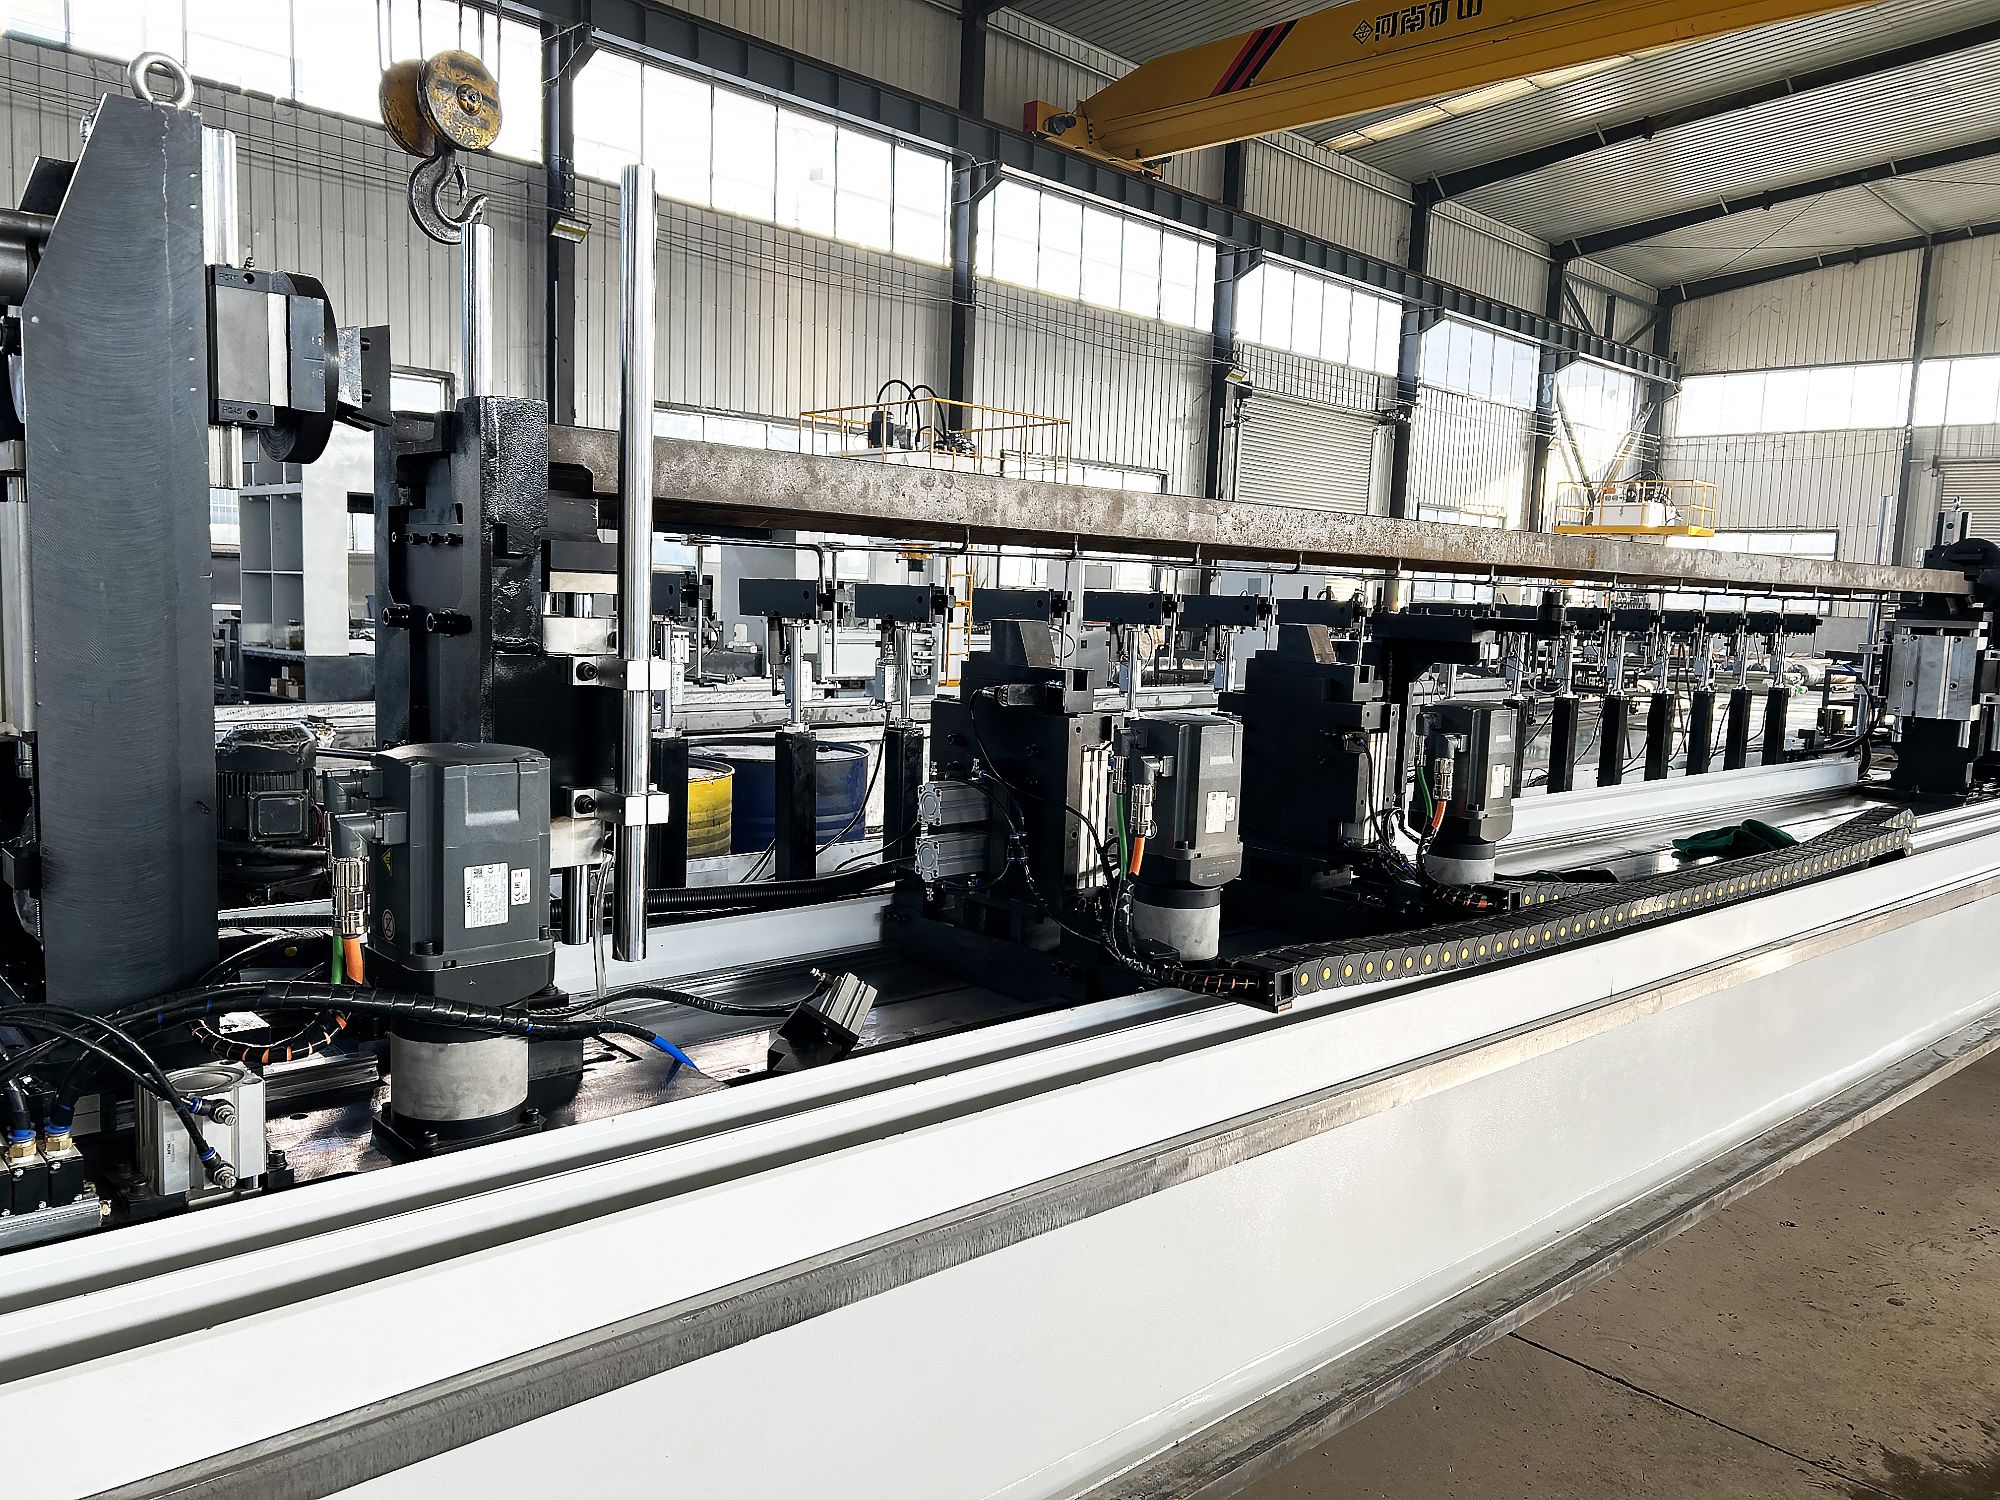
سب سے بہتر کام کرنے والا طریقہ پوائنٹ پریشر سیدھا کرنا ہے۔ آپ ورک پیس کو دو مقامات پر سہارا دیتے ہیں، اونچے مقام پر کنٹرول شدہ قوت لگاتے ہیں، چھوڑتے ہیں، اور دوبارہ پیمائش کرتے ہیں۔ ایک بڑی درستی کے بجائے، مشین متعدد چھوٹی درستیاں کرتی ہے یہاں تک کہ رن آؤٹ رواداری میں آ جائے۔ ہمارے آلات پر، سیدھا کرنے کی درستگی 0.01 ملی میٹر تک پہنچ سکتی ہے۔ مشین پرزے کے ساتھ متعدد مقامات کی پیمائش کرتی ہے، آفسیٹ کا حساب لگاتی ہے، اور خودکار طور پر ایڈجسٹ کرتی ہے۔
کچھ لوگ پوچھتے ہیں کہ کیا اس سے مواد کو نقصان پہنچتا ہے۔ درست رابطہ جیومیٹری اور پالش شدہ سہاروں کے ساتھ، پوائنٹ پریشر سیدھا کرنا نہ کوئی خراش چھوڑتا ہے اور نہ کوئی گڑھا۔ یہ ان شافٹوں پر بہت اہمیت رکھتا ہے جو بیرنگ میں چلیں گے یا اسٹینلیس پائپوں پر جہاں سطح کی چمک نازک ہوتی ہے۔
دباؤ، جیومیٹری، اور یہ کہ ٹنیج کوئی دکھاوے کی چیز کیوں نہیں
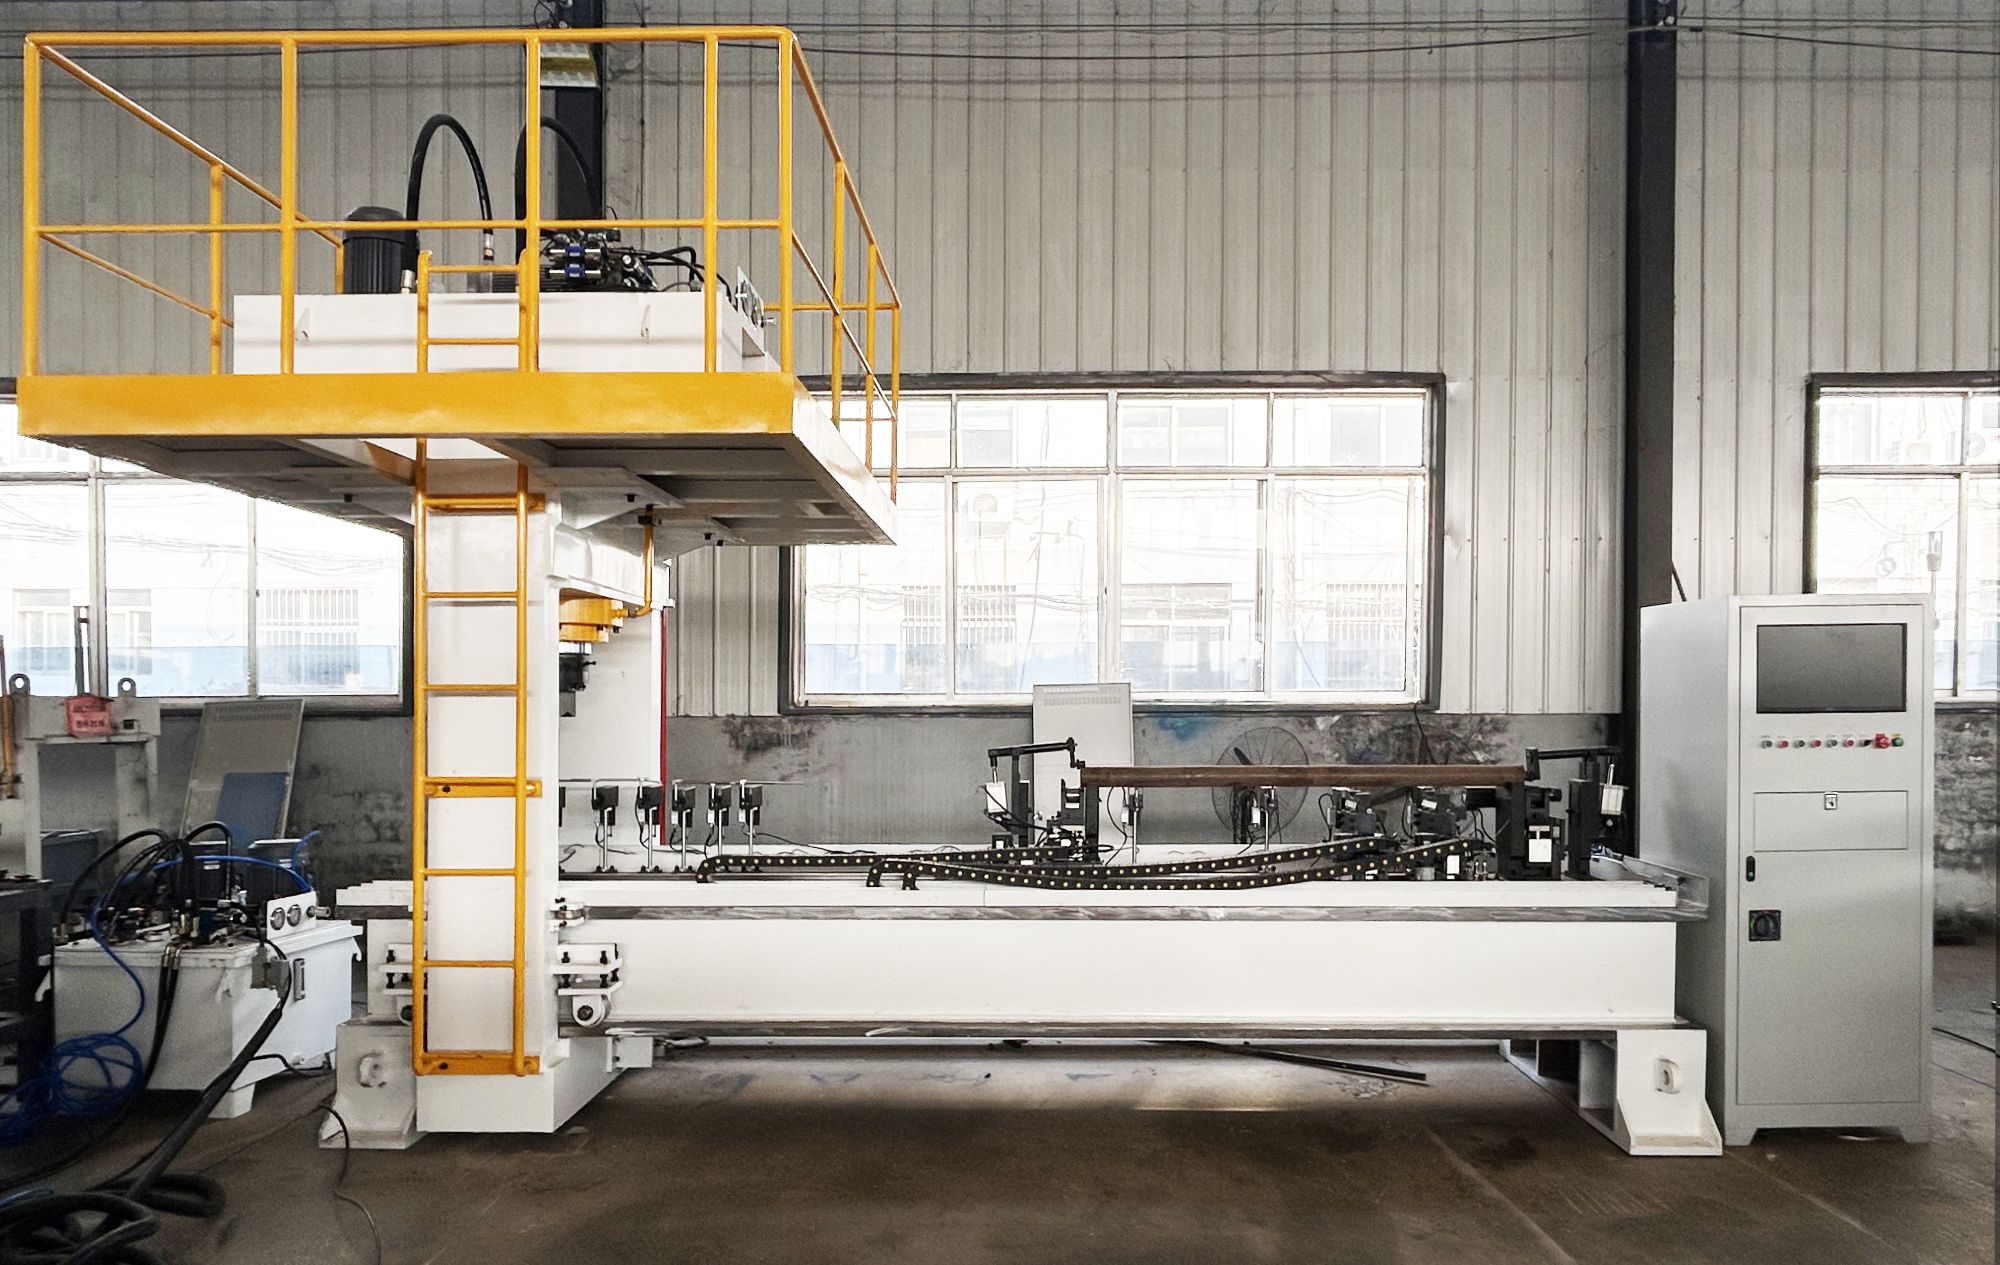
آپ 60 ٹن، 100 ٹن، یا 150 ٹن جیسے اعداد و شمار سنیں گے۔ ان میں سے کوئی بھی عدد بذات خود یہ معنی نہیں رکھتا کہ مشین کسی مفید طریقے سے 'زیادہ مضبوط' ہے۔ درست دباؤ مواد کی ییلڈ طاقت، کراس سیکشن، اور بقایا تناؤ کی مقدار پر منحصر ہے۔ ایک 60 ملی میٹر سخت شافٹ کو اونچے مقام کو حرکت دینے کے لیے تقریباً 60 ٹن درکار ہو سکتے ہیں۔ ایک بڑے ہیٹ ٹریٹ شدہ گول بار کو 150 ٹن درکار ہو سکتے ہیں۔ آئی بیم کی مختلف محوروں میں سختی بہت مختلف ہوتی ہے، اس لیے صرف ایک چھوٹے موڑ یا جھکاؤ کو درست کرنے کے لیے 100 ٹن یا زیادہ درکار ہو سکتے ہیں۔
کلیدی بات یہ ہے کہ قوت ایک کنٹرول شدہ نقطے پر لگائی جاتی ہے۔ پوری لمبائی پر نہیں۔ اونچے مقام کو چپٹا کر کے نہیں۔ یہی سیدھا کرنے اور دھات کو زبردستی شکل میں ڈالنے کے درمیان فرق ہے۔
درار کی نشاندہی اور عمل پر اعتماد
ہیٹ ٹریٹ شدہ اسٹیل کے ساتھ حقیقی خطرات میں سے ایک یہ ہے کہ پہلے سے موجود کوئنچ درار یا تناؤ بڑھانے والا مقام سیدھا کرنے کے دوران بڑھ سکتا ہے۔ اگر آپ اس کی نگرانی نہیں کر رہے، تو آپ ایسا پرزہ بھیج سکتے ہیں جو بعد میں فیل ہو جائے۔ ہم نے جرمنی کی QASS سے درار کی نشاندہی اور اپنی AI کیلیبریشن کو یکجا کیا تاکہ مائیکرو کریکس کو حقیقی وقت میں پکڑا جا سکے۔ یہ نظام پریس سائیکل کے دوران صوتی دستخط کی نگرانی کرتا ہے اور اگر ترقی پذیر درار کا پتہ چلے تو پرزے کو روک سکتا ہے یا نشان زد کر سکتا ہے۔ یہ کوئی گیجٹ نہیں ہے؛ یہ بدلتا ہے کہ آپ سخت پرزوں کے ایک بیچ پر بھروسہ کر سکتے ہیں یا نہیں۔
تو ہاں، لیکن اسے صحیح طریقے سے کریں
ہیٹ ٹریٹ شدہ اسٹیل کو تنگ رواداریوں تک سیدھا کیا جا سکتا ہے۔ آپ کو پوائنٹ پریشر ٹولنگ، کثیر نقطہ رن آؤٹ پیمائش، کنٹرول شدہ چھوٹی درستیاں، اور درار کی نگرانی درکار ہے جب مواد سخت ہو یا حفاظت کے لیے نازک ہو۔ اگر آپ اسپرنگ بیک، سطح کے نشانات، یا پھٹے پرزوں سے لڑ رہے ہیں، تو مسئلہ عام طور پر عمل کا ہوتا ہے، اسٹیل کا نہیں۔
اگر آپ کسی مخصوص کام پر بات کرنا چاہتے ہیں — شافٹس، کوئنچ شدہ ٹیوبیں، ڈرلنگ ٹولز، آئی بیمز — تو بلا جھجھک ہم سے رابطہ کریں۔ ہم مواد، سختی، اور رن آؤٹ کی ضروریات پر نظر ڈالیں گے اور بتائیں گے کہ کیا حقیقت پسندانہ ہے۔