9月 23, 2026
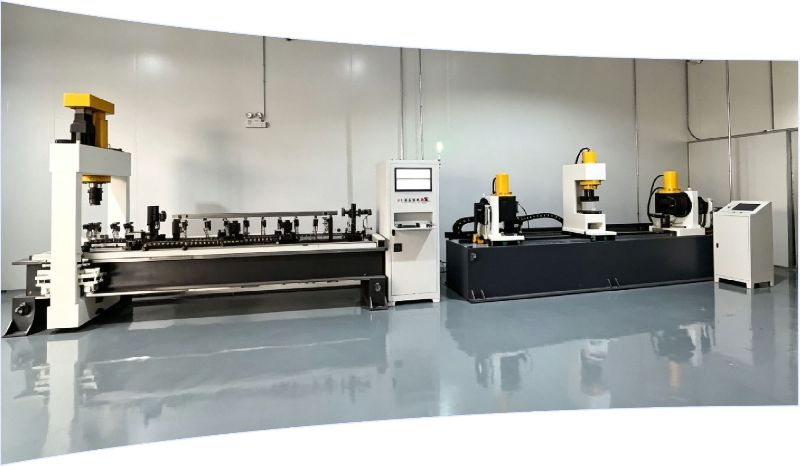
เครื่องยืดตรงอัตโนมัติสำหรับท่อระบายความร้อนด้วยของเหลว
ท่อระบายความร้อนด้วยของเหลวต้องได้รับการปรับให้ตรงโดยไม่ทำให้ผนังบางบุบ นี่คือวิธีที่เครื่องปรับตรงอัตโนมัติวัด แก้ไข และตรวจสอบ

Expert insights on hydraulic straightening technology, industry trends, and best practices.
ท่อระบายความร้อนด้วยของเหลวต้องได้รับการปรับให้ตรงโดยไม่ทำให้ผนังบางบุบ นี่คือวิธีที่เครื่องปรับตรงอัตโนมัติวัด แก้ไข และตรวจสอบ
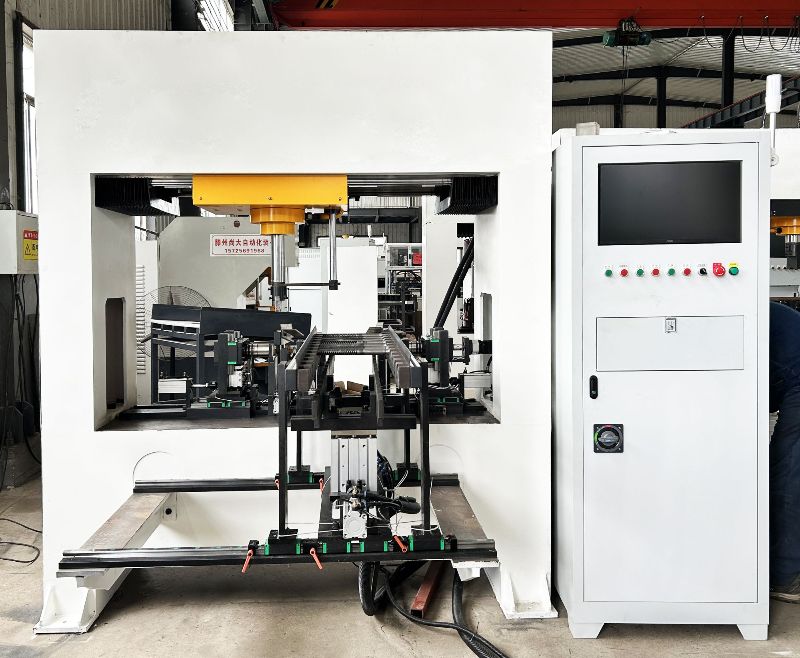
การบิดเบี้ยวของเพลาจากการอบชุบด้วยความร้อนไม่สามารถกำจัดได้ทั้งหมด เรียนรู้ว่าทำไมจึงเกิดขึ้น และเมื่อใดที่การยืดตรงด้วยระบบไฮดรอลิกเป็นทางเลือกสุดท้ายที่ใช้งานได้จริง
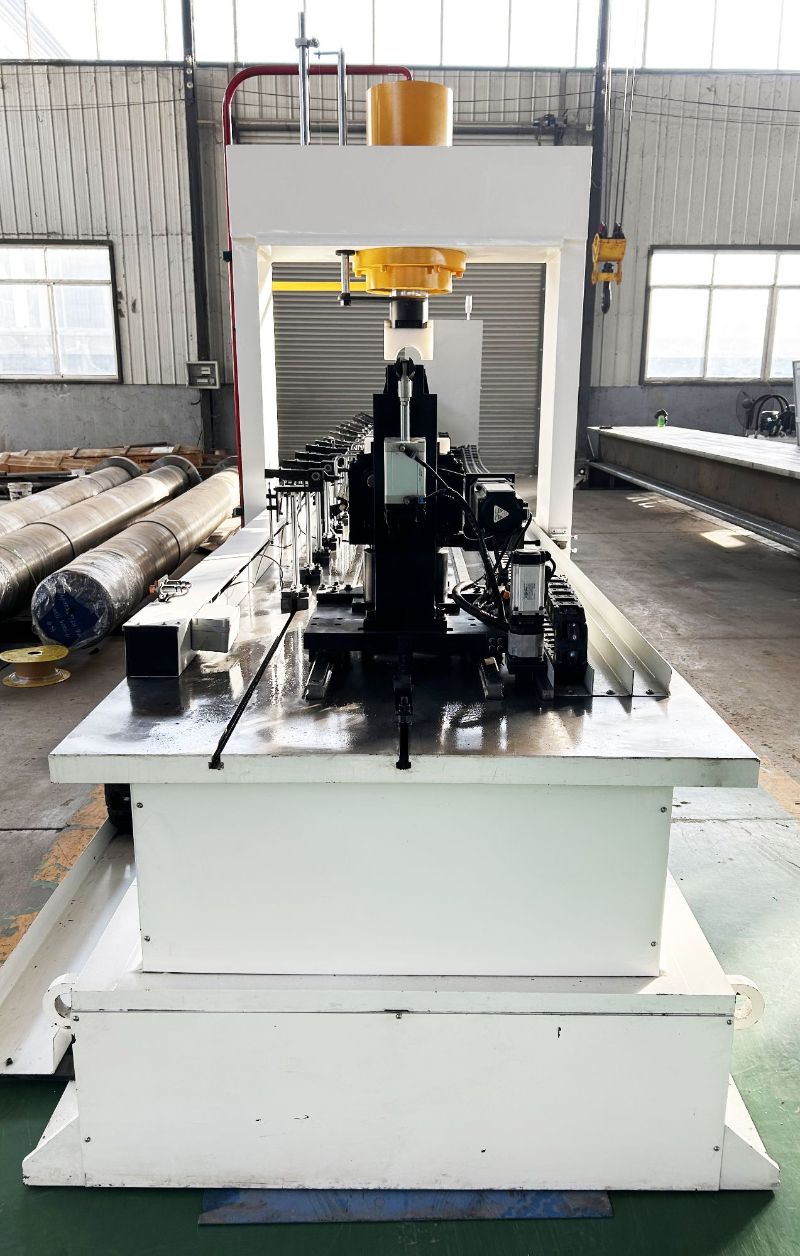
การบิดเบี้ยวของเหล็กหล่อหลังการตัดเฉือนทำให้ชิ้นส่วนโค้งงอและบิดเบี้ยว การปรับตรงด้วยแรงกดเฉพาะจุดช่วยแก้ไขได้โดยไม่เกิดรอยแตก ติดต่อ Shangda
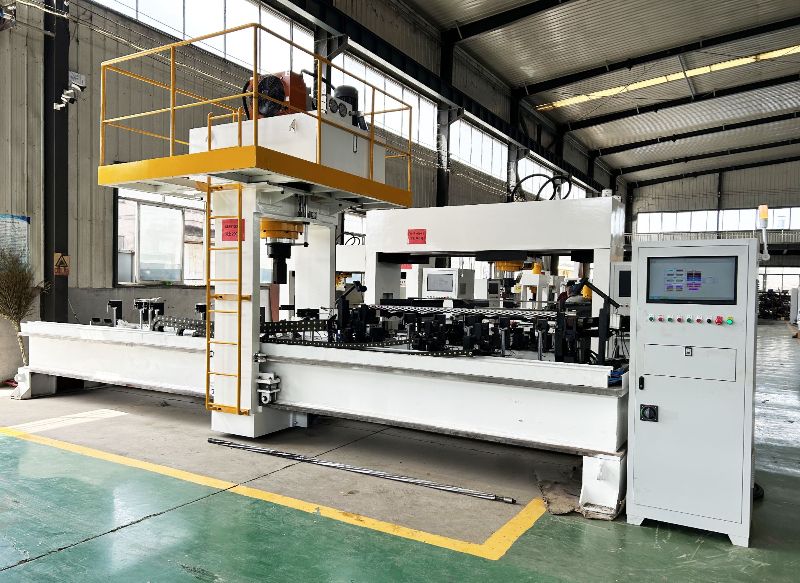
เหล็กอบชุบสามารถยืดตรงได้ด้วยแรงกดเฉพาะจุด การวัดหลายจุด และการตรวจสอบรอยแตกร้าว เรียนรู้ว่ากระบวนการนี้ต้องการอะไรจริงๆ
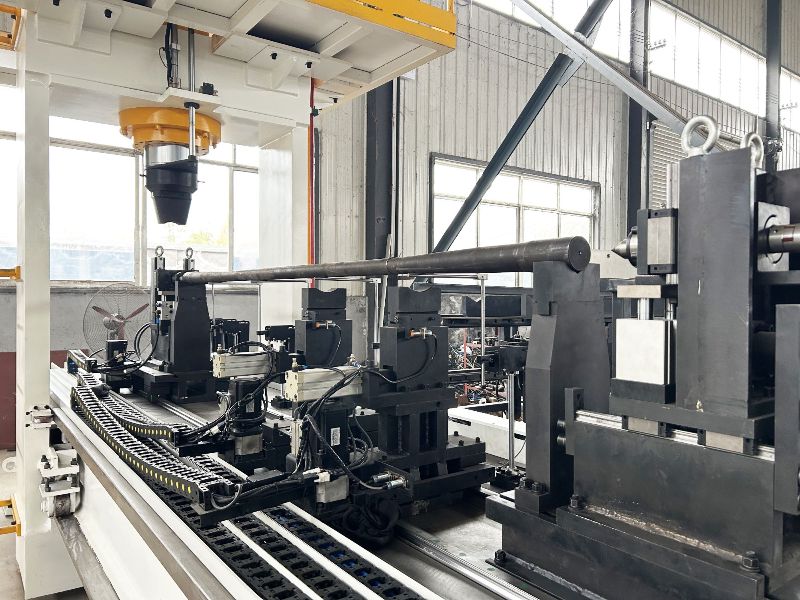
ไม่ใช่ว่าเพลาข้อเหวี่ยงที่งอทุกอันต้องเปลี่ยนใหม่ เราอธิบายสาเหตุของการงอ เมื่อใดการยืดตรงจึงจะได้ผล และจุดที่เครื่องอัดอัตโนมัติทำให้การซ่อมแซมเป็นไปได้จริง
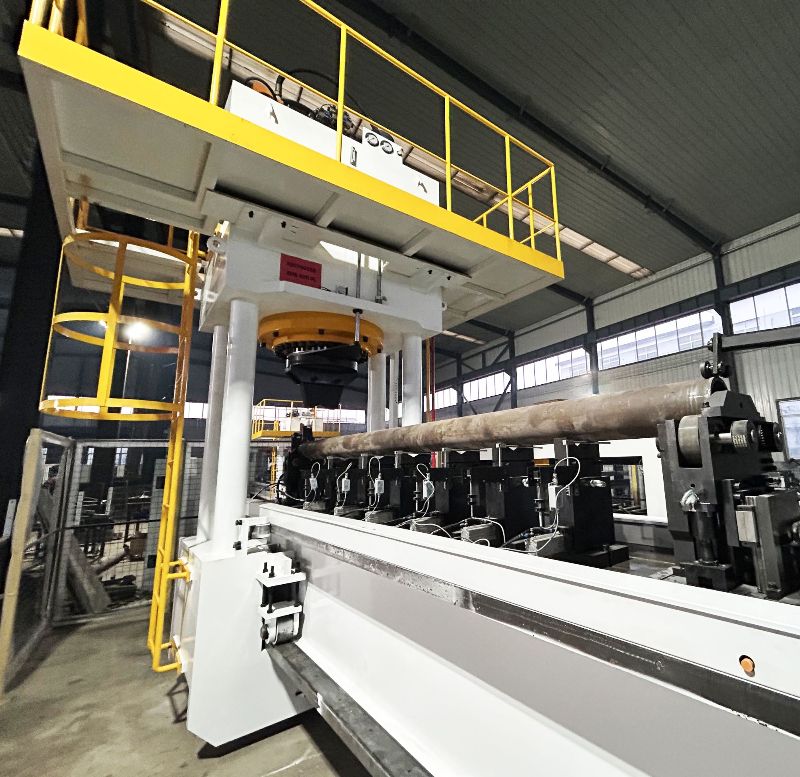
การเสียรูปของบัสบาร์จากความเค้นภายในสามารถทำให้โปรไฟล์โค้ง บิด หรือบิดเบี้ยวได้ การยืดตรงด้วยแรงกดจุดอัตโนมัติสามารถแก้ไขได้ถึง 0.01 มม. โดยไม่ทิ้งรอย
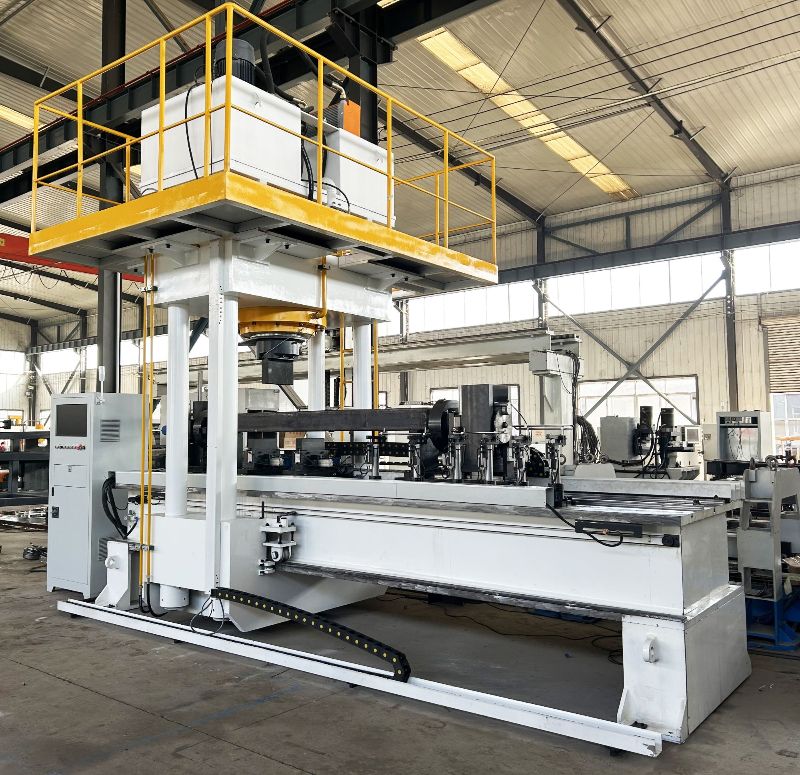
การบิดเบี้ยวของเหล็กเส้นมักเริ่มต้นจากความเค้นจากกระบวนการรีดและการอบชุบด้วยความร้อน การยืดตรงด้วยแรงกดเฉพาะจุดแบบอัตโนมัติสามารถแก้ไขได้ถึง 0.01 มม. โดยไม่มีรอยขีดข่วน
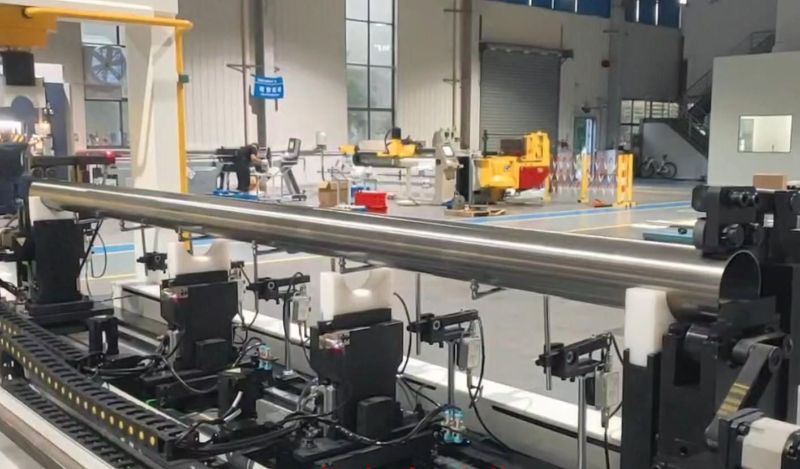
ท่ออะลูมิเนียมมักจะโก่งงอเนื่องจากความเค้นตกค้างหรือการจัดการที่ไม่เหมาะสม เรียนรู้วิธีการตรวจสอบความตรงที่ทำซ้ำได้ วิธีการแก้ไขที่ปลอดภัย เวลาที่ควรทิ้งชิ้นงาน และเมื่อใดที่ระบบอัตโนมัติคุ้มค่าการลงทุน
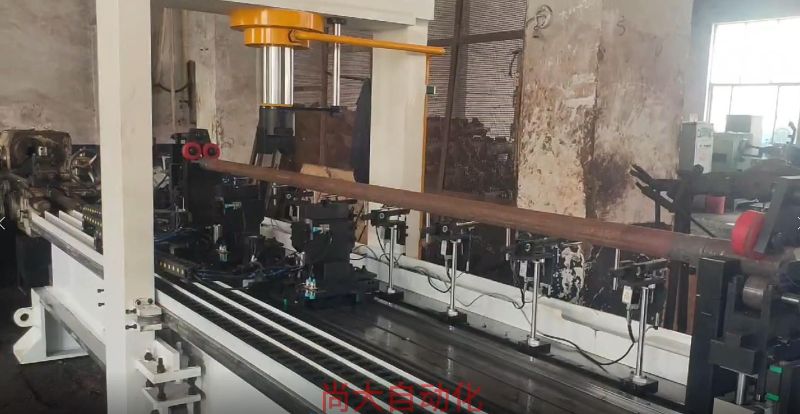
แท่งโลหะผสมงอจากความเค้นตกค้างหรือการจัดการ เรียนรู้ที่จะตรวจสอบการเยื้องศูนย์ ใช้การยืดตรงด้วยไฮดรอลิกสำหรับการเบี่ยงเบนที่ควบคุมได้ และหลีกเลี่ยงการซ่อมแซมที่เสี่ยง
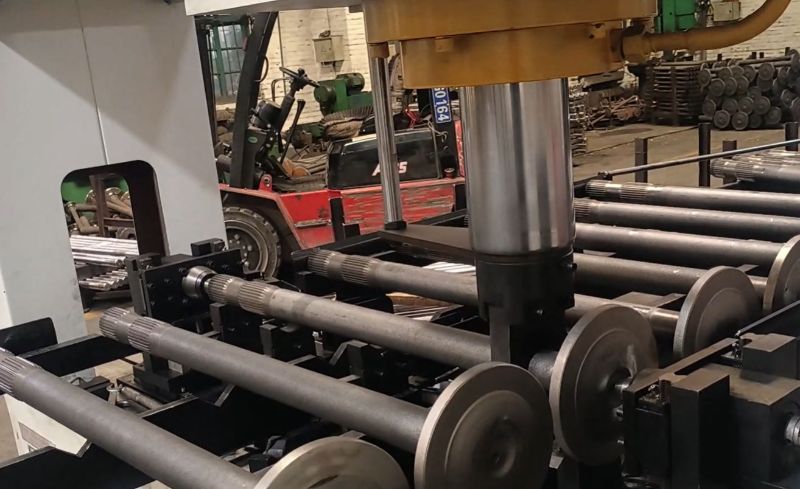
ผู้ตรวจสอบคนหนึ่งบอกว่าเพลาใช้ได้ที่ 0.20 มม. อีกคนหนึ่งปฏิเสธชิ้นส่วนเดียวกันที่ 0.25 มม.
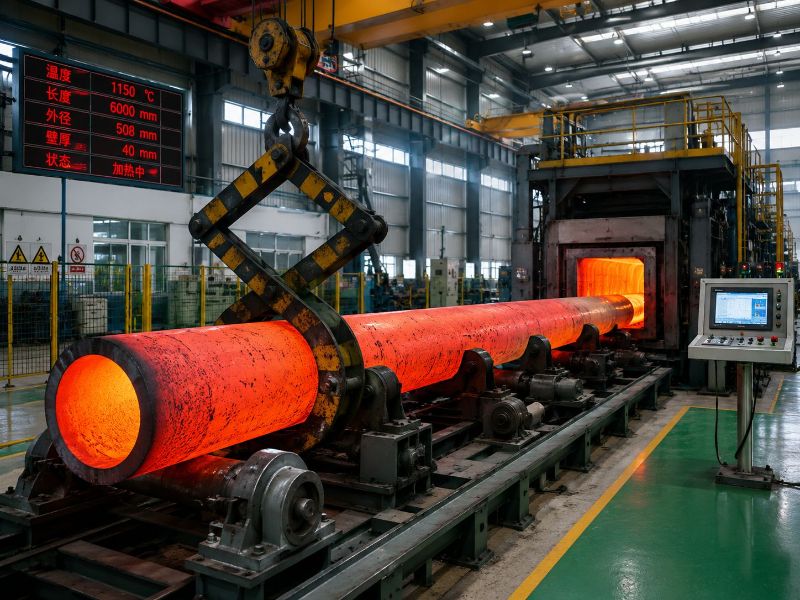
เมื่อเพลาหรือแท่งเหล็ก 4140 ที่ผ่านการกลึงออกมาจากการอบชุบด้วยความร้อนแล้วมีการโก่งงอที่มองเห็นได้ ก็เป็นเรื่องง่ายที่จะโทษการชุบแข็ง
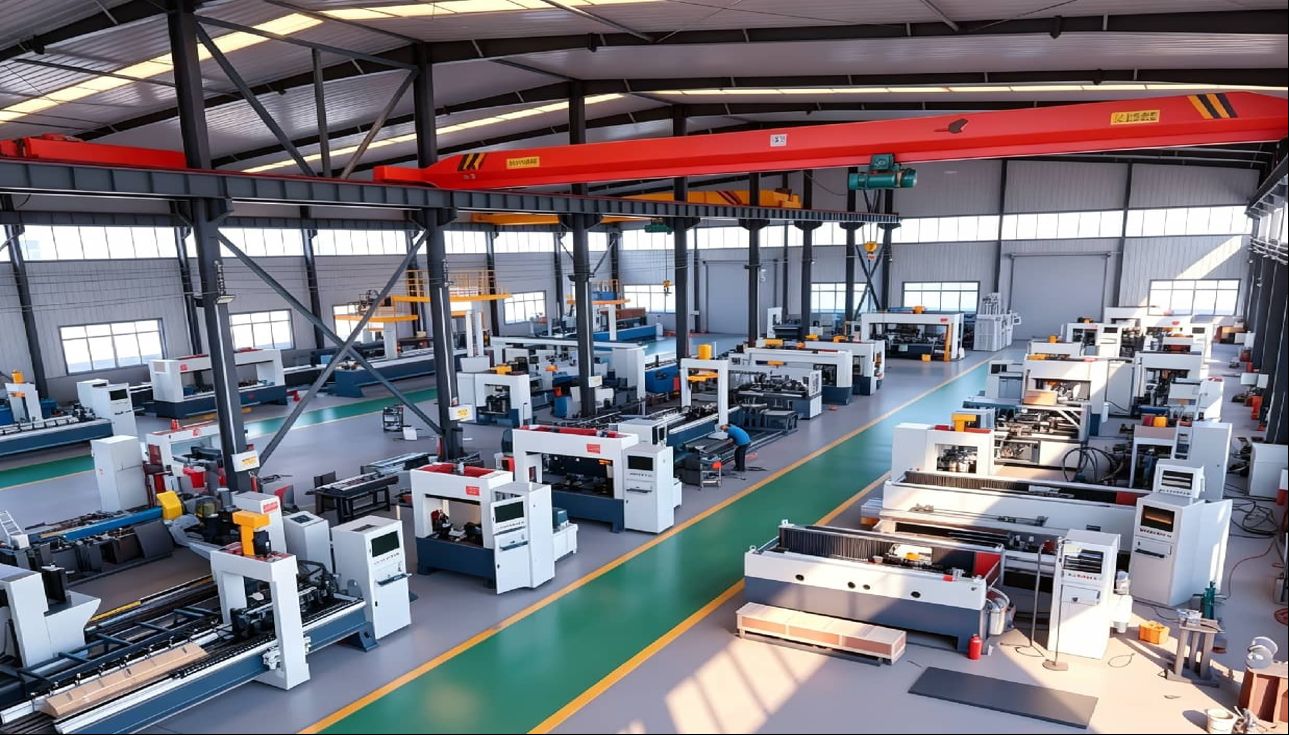
เครื่องจักรวัดค่าความเยื้องศูนย์ของเพลาที่หลายจุด คำนวณระยะชักและตำแหน่งการกดที่แน่นอนที่ต้องใช้ และออกแรงในระบบวงปิด—ซึ่งมักจะได้ความตรงภายใน 0.01 มม.
ค่า runout ที่เคยอยู่ในช่วง 0.02 มม. ก่อนการอบชุบด้วยความร้อน จู่ๆ ก็กระโดดไปเป็น 0.3 มม., 0.5 มม. หรือแย่กว่านั้น มันเป็นหนึ่งในปัญหาปวดหัวที่โรงงานผลิตทุกแห่งรู้จักดี