
ทำไมแท่งโลหะผสมจึงงอตั้งแต่แรก
แท่งโลหะผสมที่ออกมาจากการอบชุบด้วยความร้อนแล้วมีความโค้งงอ ไม่ใช่แค่สร้างความหงุดหงิดเท่านั้น แต่อาจทำให้เพลาเสียสมดุล ก่อให้เกิดปัญหาการประกอบ หรือทำให้โพรไฟล์รีดเย็นมีค่าเบี่ยงเบนเกินข้อกำหนดความตรง เราพบเห็นบ่อยครั้งที่ Shangda: วัสดุดี การตัดเฉือนสะอาด แต่แท่งโลหะยังไม่ผ่านการตรวจสอบขั้นสุดท้าย เพราะไม่มีใครจับได้ว่ามีการบิดเบี้ยวตั้งแต่เนิ่นๆ

ในกรณีส่วนใหญ่ สาเหตุไม่ได้เกิดจากความผิดพลาดเพียงจุดเดียว แต่เกิดจากการสะสมของความเค้นและการจัดการ การอบชุบด้วยความร้อน โดยเฉพาะการชุบแข็ง สร้างความแตกต่างของอุณหภูมิระหว่างผิวกับแกนกลางอย่างมาก ส่วนนอกเย็นตัวและหดตัวก่อนในขณะที่ส่วนในยังร้อนอยู่ ทำให้ความเค้นตกค้างถูกกักเก็บไว้ หากแท่งโลหะไม่ได้รับการรองรับอย่างสม่ำเสมอระหว่างการเย็นตัว หรือเย็นตัวต่างกันตลอดความยาว ความเค้นนั้นจะแสดงออกมาเป็นความโค้งงอที่มองเห็นได้
การตัดเฉือนเพิ่มอีกชั้นหนึ่ง การนำวัสดุออกจากด้านหนึ่งจะปลดปล่อยความเค้นอย่างไม่สม่ำเสมอ ดังนั้นแท่งโลหะที่วัดได้ค่าดีก่อนกลึงอาจเคลื่อนตัวหลังผ่านไปไม่กี่รอบ แล้วยังมีเรื่องการขนส่งและการจัดเก็บอีก แท่งโลหะผสมที่วางอยู่บนชั้นวางที่ไม่เรียบหรือถูกยกขึ้นจากปลายด้านเดียวอาจเกิดการเสียรูปถาวร โดยเฉพาะเส้นผ่านศูนย์กลางเล็ก ปริมาณธาตุผสมและความแข็งที่สูงกว่ามักทำให้วัสดุไวต่อความเค้นเฉพาะจุดมากขึ้น แท่งที่ยาวและเรียวมีความแข็งเกร็งน้อยลงเมื่อเทียบกับความยาว ความเค้นที่ไม่สมดุลเพียงเล็กน้อยจึงกลายเป็นการเยื้องศูนย์ที่สังเกตเห็นได้ชัด
การยืนยันข้อบกพร่องโดยไม่ต้องคาดเดา
ก่อนจะเลือกวิธีแก้ไข ควรวัดค่าความตรงจริง ผมจะไม่พึ่งพาการมองด้วยตาเพียงอย่างเดียวเมื่อค่าเบี่ยงเบนต่ำกว่า 0.5 มม. วิธีตรวจสอบที่ง่ายที่สุดคือรองรับแท่งโลหะด้วยวีบล็อกสองตัวใกล้ปลายทั้งสองข้าง วางไดอัลเกจที่ตรงกลาง แล้วหมุนช้าๆ ค่าที่อ่านได้รวมจากไดอัลเกจจะบอกค่าการเยื้องศูนย์ สำหรับชิ้นส่วนที่ยาว ควรตรวจสอบหลายจุดตลอดความยาว ไม่ใช่แค่ตรงกลาง
หากคุณมีปริมาณงานสูงหรือพิกัดความเผื่อที่เข้มงวด การตรวจสอบหลายจุดจะเร็วและน่าเชื่อถือกว่า เครื่องยืดตรงอัตโนมัติของเราวัดหลายตำแหน่งพร้อมกัน ดังนั้นผู้ปฏิบัติงานจะเห็นรูปแบบความโค้งงอก่อนเริ่มแก้ไข ซึ่งสำคัญเพราะความโค้งงอเดี่ยวมีพฤติกรรมแตกต่างจากโค้งรูปตัว S หรือการหักงอเฉพาะจุด
บันทึกว่าจุดสูงสุดอยู่ตรงไหนและวัสดุคลาดเคลื่อนจากแนวตรงไปเท่าใด หากค่าเบี่ยงเบนอยู่ในระดับที่ควบคุมได้และวัสดุยังสมบูรณ์ การยืดตรงด้วยไฮดรอลิกอัตโนมัติสามารถทำได้ก่อนการตรวจสอบขั้นสุดท้าย แต่ถ้าแท่งโลหะมีการหักงอคมหรือหน้าตัดเสียหาย แนวทางการพิจารณาจะเปลี่ยนไป
วิธีปฏิบัติจริงในการแก้ไขการบิดเบี้ยวของแท่งโลหะผสม
เมื่อคุณทราบรูปแบบความโค้งงอแล้ว ให้เลือกวิธีแก้ไขที่ตรงกับปัญหา สำหรับค่าเบี่ยงเบนของแท่งโลหะที่ควบคุมได้ การยืดตรงด้วยไฮดรอลิกอัตโนมัติคือคำแนะนำหลักของเรา เครื่องจะระบุตำแหน่งจุดสูงสุด ใช้แรงกดในตำแหน่งที่ถูกต้อง แล้วตรวจสอบอีกครั้งทันที เนื่องจากแรงเป็นแบบจุดและควบคุมได้ คุณจึงหลีกเลี่ยงรอยค้อนและรอยกดเฉพาะจุดที่การยืดตรงด้วยมืออาจทิ้งไว้ได้
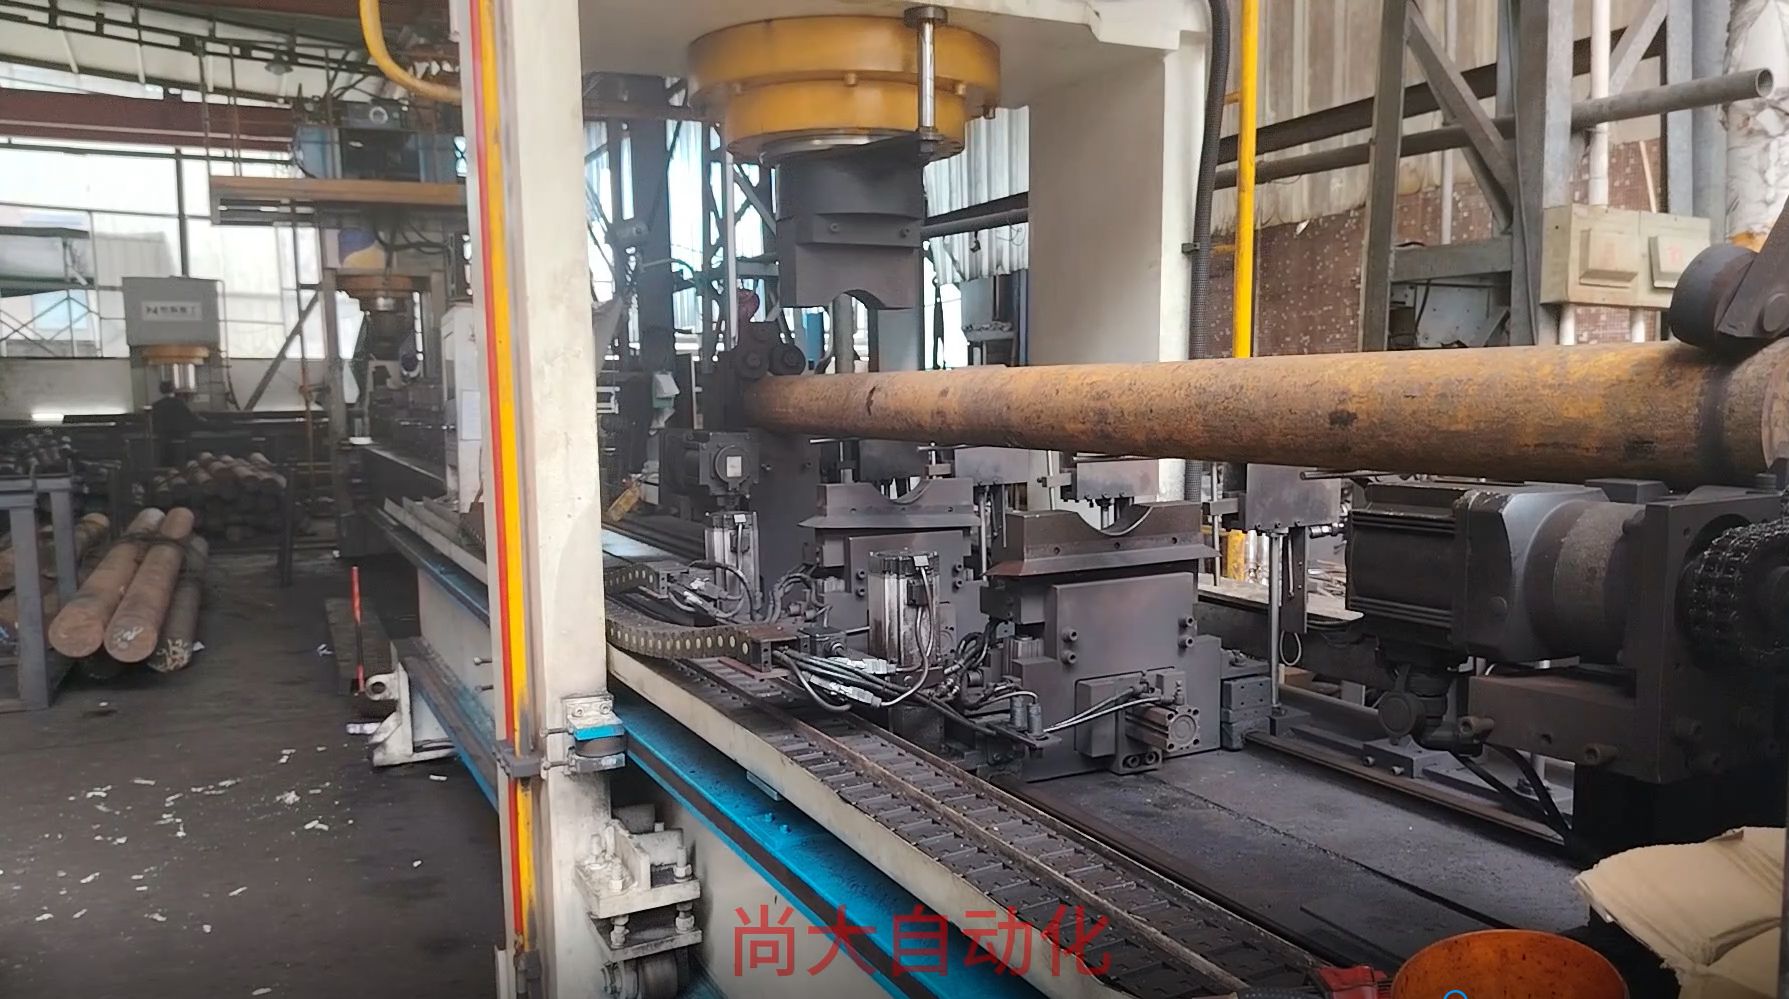
ในงานล็อตล่าสุดของแท่งโลหะผสมทรงกลมที่ผ่านการอบชุบด้วยความร้อน การบิดเบี้ยวขาเข้าแปรผันตามความยาว ระบบอัตโนมัติวัดแต่ละแท่ง แก้ไขตำแหน่งสูง แล้วตรวจสอบผลลัพธ์อีกครั้ง เป้าหมายไม่ใช่แค่แท่งที่ดูตรง แต่ต้องผ่านข้อกำหนดก่อนการตรวจสอบขั้นสุดท้าย การแก้ไขจึงต้องคงตัวหลังจากปล่อยแรง
หลังการยืดตรง แท่งโลหะผ่านการวัดอีกครั้งเพื่อยืนยันการปรับปรุง การตรวจสอบหลายจุดจะจับความโค้งตกค้างเล็กน้อยที่การวัดเพียงจุดกึ่งกลางจะมองข้าม
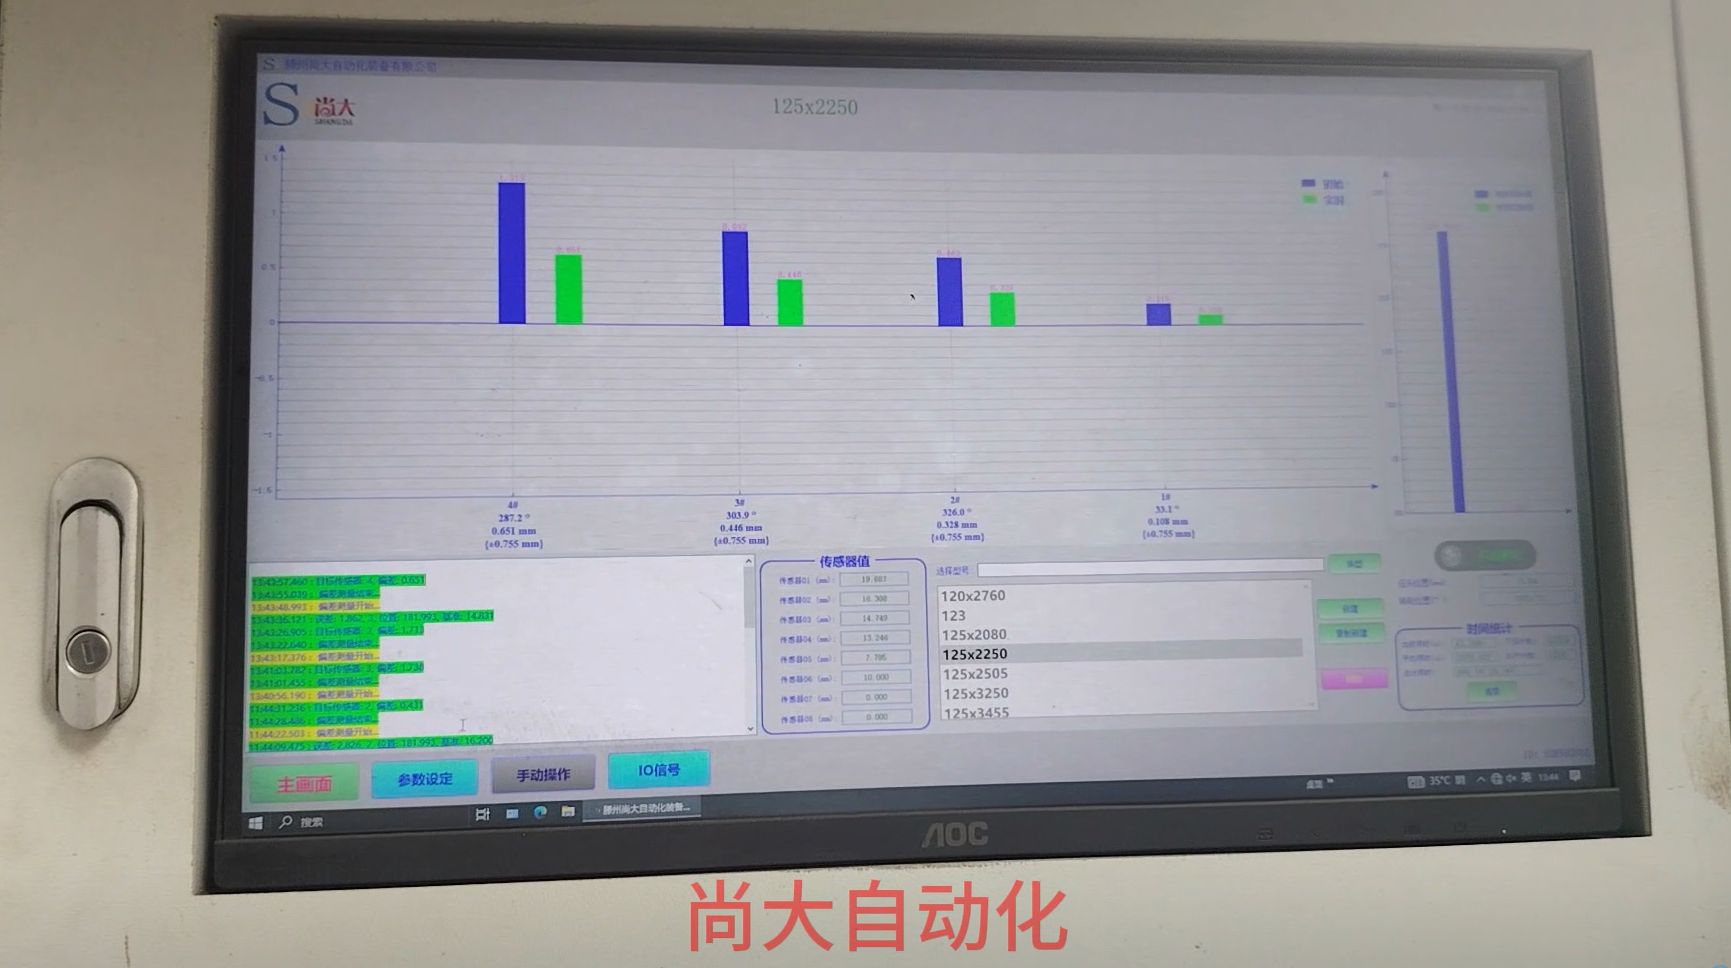
การกดด้วยมือสำหรับงานปริมาณน้อยหรืองานต้นแบบ
หากคุณจัดการกับชิ้นงานจำนวนไม่กี่ชิ้น เครื่องอัดไฮดรอลิกแบบมือและชุดวีบล็อกก็เพียงพอ ผู้ปฏิบัติงานวัด กดที่จุดสูง ปล่อยแรง แล้ววัดอีกครั้ง วิธีนี้ใช้ได้ แต่ช้ากว่าและพึ่งพาความรู้สึกของผู้ปฏิบัติงานเป็นอย่างมาก สำหรับชิ้นส่วนที่มีข้อกำหนดผิวสำเร็จที่สำคัญ คุณต้องใช้แผ่นทองแดงหรืออะลูมิเนียมรองเพื่อป้องกันพื้นที่สัมผัส ด้วยการยืดตรงด้วยไฮดรอลิกแบบจุดแรงกด การออกแบบหน้าสัมผัสจะหลีกเลี่ยงรอยขีดข่วนและรอยกดตั้งแต่แรก ซึ่งช่วยลดงานแก้ไข
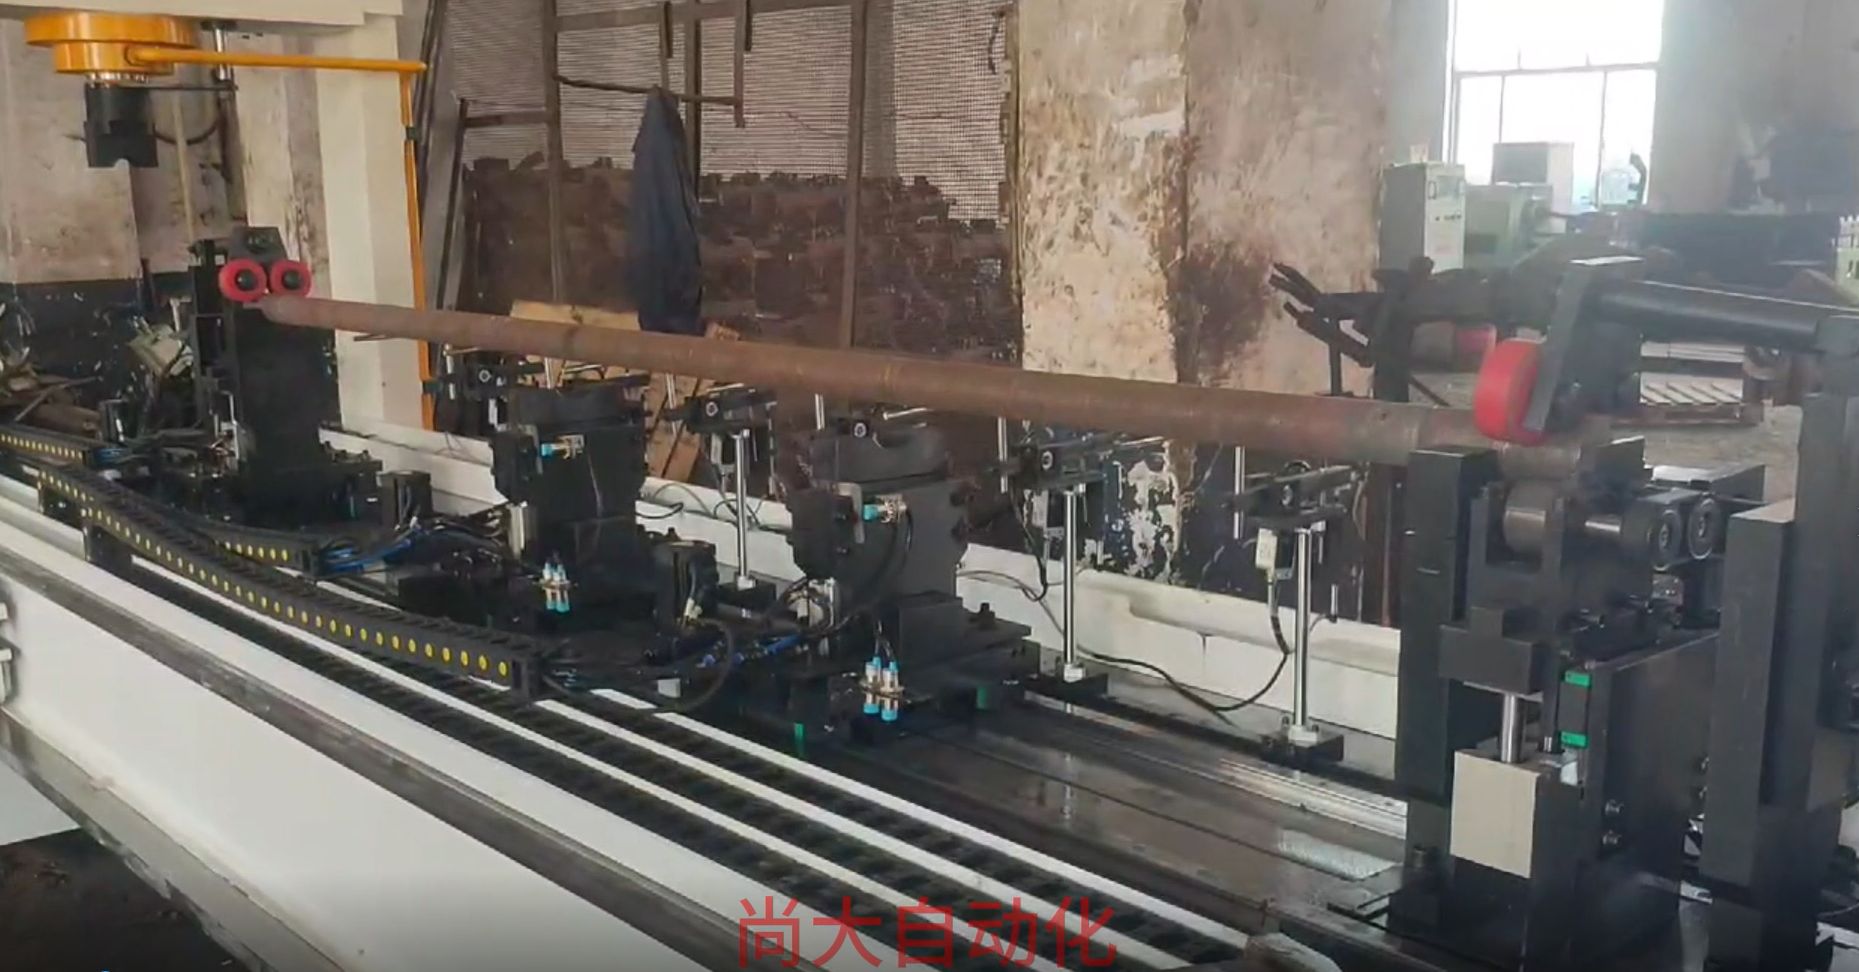
เมื่อการคลายความเค้นควรอยู่ในกระบวนการ
บางครั้งการยืดตรงไม่ใช่คำตอบที่สมบูรณ์ หากแท่งโลหะมีความเค้นตกค้างสูงจากการชุบแข็ง คุณอาจยืดตรงวันนี้แล้วพบว่ามันเคลื่อนอีกครั้งหลังการตัดเฉือนครั้งสุดท้าย ในกรณีนั้น การคลายความเค้นก่อนการตัดเฉือนขั้นสุดท้ายจะช่วยลดสาเหตุที่แท้จริง จากนั้นการยืดตรงจึงกลายเป็นการแก้ไขขั้นสุดท้ายสำหรับค่าเบี่ยงเบนเล็กน้อยที่คงที่ ไม่ใช่การต่อสู้กับปัญหาความเค้น
เมื่อใดไม่ควรยืดตรง
การยืดตรงไม่ปลอดภัยเสมอไป หากพบรอยแตก โดยเฉพาะรอยแตกที่ผิวหรือรอยแตกขนาดเล็กจากการอบชุบด้วยความร้อน อย่าใช้แรงจนกว่าจะตรวจสอบชิ้นงานแล้ว การตรวจหารอยแตกมีความสำคัญตรงนี้ อุปกรณ์ของเราสามารถผสานระบบตรวจหารอยแตก QASS เพื่อหลีกเลี่ยงการแก้ไขแท่งโลหะที่มีรอยแตก ซึ่งอาจเสียหายระหว่างการแก้ไขหรือเมื่อใช้งานในภายหลัง
นอกจากนี้ ควรหลีกเลี่ยงการยืดตรงท่อผนังบางมากหรือโพรไฟล์ที่ยุบตัวหรือเสียรูปเป็นวงรีแล้ว หน้าตัดต้องอยู่ในสภาพสมบูรณ์เพื่อให้การแก้ไขด้วยแรงกดแบบจุดทำงานได้อย่างคาดเดาได้ หากค่าเบี่ยงเบนเกินช่วงที่เครื่องควบคุมได้ เช่น โค้งงอรุนแรงหรือหักงอคม การยืดตรงอาจทำให้เกิดการครากเฉพาะจุดและความเค้นตกค้างเพิ่มเติม ซึ่งทำให้ชิ้นงานแย่ลง ในกรณีเช่นนี้ การทิ้งชิ้นงานหรือการนำกลับไปทำใหม่อาจเป็นทางเลือกที่ดีกว่า
สุดท้าย อย่าใช้การยืดตรงเพื่อปกปิดปัญหาในกระบวนการ หากทุกชุดงานออกมาโค้งงอจากการอบชุบ การแก้ไขทีละแท่งคือการแก้เฉพาะหน้า โดยทั่วไปการปรับอุปกรณ์จับยึด การหล่อเย็น หรือการจัดการในขั้นตอนต้นทางนั้นถูกกว่า จากนั้นใช้การยืดตรงอัตโนมัติสำหรับความผันแปรเล็กน้อยที่เหลืออยู่
เตรียมพร้อมสำหรับการตรวจสอบขั้นสุดท้าย
ความตรงคือข้อกำหนด ไม่ใช่แค่การตรวจด้วยตา ก่อนการตรวจสอบขั้นสุดท้าย ควรวัดชิ้นงาน แก้ไขค่าเบี่ยงเบนที่ควบคุมได้ด้วยกระบวนการที่ถูกต้อง และบันทึกสิ่งที่เปลี่ยนแปลง หากชิ้นงานเป็นโลหะและค่าเบี่ยงเบนควบคุมได้ การยืดตรงด้วยไฮดรอลิกอัตโนมัติเข้ากันได้ดีก่อนการตรวจสอบขั้นสุดท้าย เพราะรวดเร็ว ทำซ้ำได้ และไม่ทำลายพื้นผิว
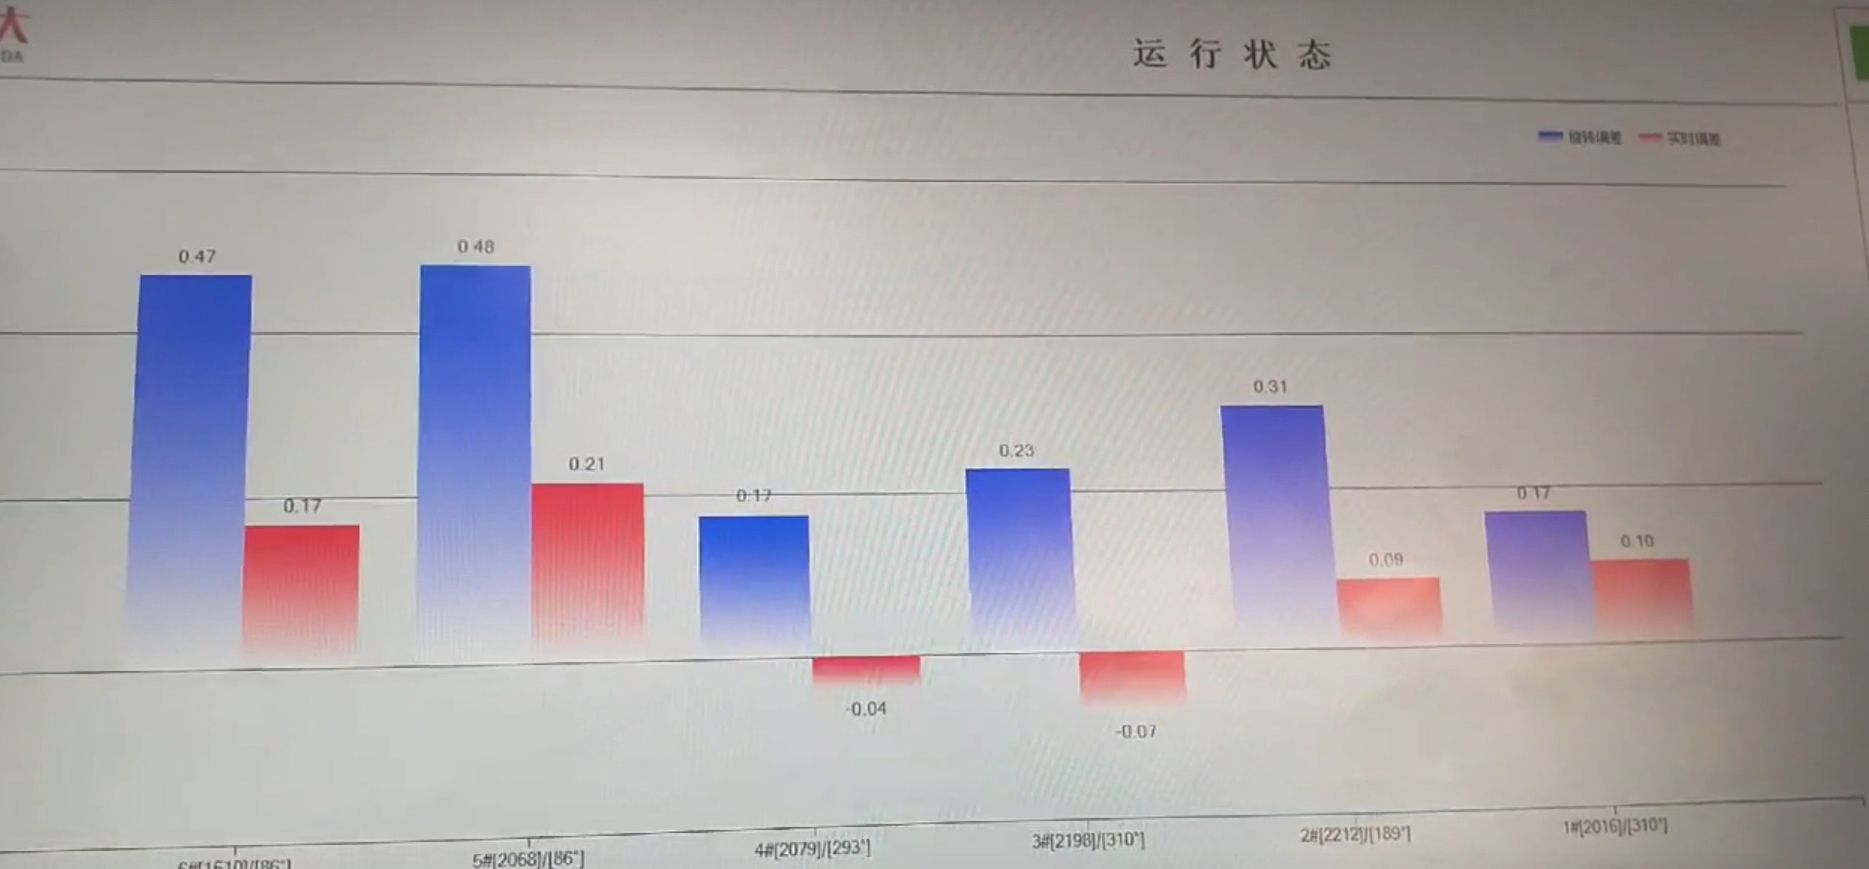
ต้องการความช่วยเหลือในการพิจารณาว่าแท่งโลหะผสมของคุณเหมาะที่จะใช้การยืดตรงอัตโนมัติหรือไม่? แจ้งวัสดุ เส้นผ่านศูนย์กลาง ความยาว และข้อกำหนดความตรงให้เราทราบ เราสามารถอธิบายแนวทางการวัดและการแก้ไขได้ ติดต่อทีมงานของเรา.