
ทำไม “ค่า runout ของเพลาขับที่ยอมรับได้” จึงซับซ้อนกว่าที่คิด
ผู้ตรวจสอบคนหนึ่งบอกว่าเพลาอยู่ในเกณฑ์ดีที่ 0.20 มม. อีกคนปฏิเสธชิ้นส่วนเดียวกันที่ 0.25 มม. โดยปกติปัญหาอยู่ที่ไม่ใช่ตัวเลข แต่เป็นเพราะพวกเขาวัดคนละสิ่ง “Runout” มักถูกใช้เป็นคำรวมสำหรับความตรง ความกลม การเยื้องศูนย์กลาง และการโคลงของหน้า บนเพลาขับ สิ่งเหล่านี้ไม่ใช่ข้อบกพร่องเดียวกัน และไม่สามารถแก้ไขด้วยกระบวนการแก้ไขแบบเดียวกันทั้งหมด
เมื่อเราเกี่ยวข้องกับการยืดเพลาขับ คำถามแรกแทบจะไม่ใช่ “ค่า runout เท่าไหร่?” แต่คือ “เรากำลังดูอะไรอยู่?” ความแตกต่างนี้เป็นตัวตัดสินว่าชิ้นส่วนนั้นจะยอมรับได้ นำไปกลึงแก้ หรือแก้ไขด้วยการยืดด้วยระบบไฮดรอลิก
ข้อบกพร่องห้าอย่างที่มักสับสน
ความตรง runout ความรี ความเยื้องศูนย์ และความเรียบ ไม่ใช่สิ่งเดียวกันที่ใช้แทนกันได้ หากคุณปฏิบัติต่อมันเป็นสิ่งเดียวกัน คุณจะปฏิเสธเพลาที่ดีหรือยอมรับเพลาที่เสีย
| ข้อบกพร่อง | สิ่งที่มันอธิบายจริง ๆ | การตรวจสอบทั่วไป | การยืดด้วยระบบไฮดรอลิกแก้ไขได้หรือไม่? |
|---|---|---|---|
| ความตรง | ความเบี่ยงเบนของแกนตลอดความยาวทั้งหมด | จุดศูนย์กลางหรือ V-block, ไดอัลเกจตามแนวยาว | ได้ ถ้าเป็นการโก่งจริง |
| Runout | การเคลื่อนของผิวสัมผัสเทียบกับแกนอ้างอิงระหว่างการหมุน | การกวาดรวมของไดอัลเกจ | เฉพาะองค์ประกอบการโก่ง |
| ความรี | ความไม่กลมที่หน้าตัด | ไมโครมิเตอร์สองจุดหรือสามจุด | ไม่ได้ |
| ความเยื้องศูนย์ | จุดศูนย์กลางของฟีเจอร์หนึ่งเยื้องจากศูนย์กลางอ้างอิง | รูปแบบ runout หรือการตรวจความหนาผนัง | ไม่ได้ โดยปกติเกี่ยวข้องกับการกลึงหรือการประกอบ |
| ความเรียบ | ความแปรผันหรือการโคลงของหน้าแปลน | ไดอัลเกจวัดหน้าหรือแผ่นพื้นผิวตรวจสอบ | ไม่ได้ โดยปกติต้องกลึงหน้า |
ความตรงเป็นเรื่องง่าย: ลากเส้นผ่านแกนของเพลา ถ้าเส้นนั้นโค้ง แสดงว่าเพลาโก่ง runout ต่างกัน runout คือสิ่งที่ไดอัลเกจเห็นเมื่อเพลาหมุน ท่อที่ตรงสมบูรณ์แบบแต่มีหน้าตัดรีหรือมีเจอร์นัลที่กลึงเยื้องศูนย์จะแสดงค่า runout เช่นเดียวกับเพลาที่โก่งจริง นั่นคือเหตุผลที่การใช้ runout เป็นคำพ้องกับความตรงจึงก่อปัญหา
ความรีมักแสดงออกมาเป็นเข็มไดอัลกระโดดสองครั้งต่อหนึ่งรอบการหมุน ความเยื้องศูนย์มักปรากฏเป็นหนึ่งรอบเรียบ ๆ คล้ายกับการโก่ง แต่จะไม่หายไปเมื่อคุณยืดเพลา ความเรียบส่วนใหญ่เป็นปัญหาที่หน้าแปลน: หน้าสำหรับติดตั้งบิดเบี้ยว ทำให้ชุดประกอบสั่นโคลงแม้เส้นกึ่งกลางเพลาจะตรง
การวัด runout โดยไม่ไล่ตามผี
เริ่มต้นด้วยพื้นผิวที่สะอาด สนิม สี คราบตะกรัน รอยเชื่อม และรอยบุบจากการจับต้องจะทำให้เข็มขยับทั้งหมด หากคุณวัดบนพื้นผิวท่อดิบ คุณกำลังเพิ่มสัญญาณรบกวนจากพื้นผิวเข้าไปในการอ่านค่าจริง สำหรับเพลาขับ ผมชอบวัดที่เจอร์นัลแบริ่งที่กลึงแล้วหรือรูศูนย์กลางก่อน แล้วจึงตรวจสอบตัวเพลาแยกต่างหากหากแบบกำหนด
ชุดตั้งพื้นฐานใช้จุดศูนย์กลางหรือ V-block หมุนช้า ๆ ด้วยมือและอ่านค่าการกวาดเต็มช่วง TIR คือค่าสูงสุดลบค่าต่ำสุด หนึ่งรอบต่อการหมุนหนึ่งครั้งมักบ่งชี้การโก่งหรือความเยื้องศูนย์ สองรอบบ่งชี้ความรี รูปแบบที่ซ้ำกันแต่เปลี่ยนไปตามตำแหน่งตามแนวแกนอาจเป็นการหักเฉพาะจุดหรือการบิดเบี้ยวจากการเชื่อม ควรตรวจสอบเสมอว่าตัวรองรับสะอาดและมีศูนย์ร่วม ศูนย์กลางที่สึกหรอจะเพิ่มความคลาดเคลื่อนของตัวเอง
Runout ไม่ใช่ความตรง เพลาที่โก่งจะแสดงค่า runout เสมอ แต่ runout ไม่ได้หมายความว่าเพลาโก่งเสมอไป
ข้อผิดพลาดทั่วไปได้แก่ ปลายเข็มไดอัลไม่ตั้งฉาก ฐานแม่เหล็กขยับ แรงกดล่วงหน้ามากเกินไป ชิ้นส่วนไม่นั่งเข้าที่เต็มที่ และการวัดข้ามร่องลิ่มหรือร่องฟัน การใช้ระยะห่าง V-block แคบเกินไปอาจทำให้เพลายาวหย่อนและเปลี่ยนค่าที่อ่านได้ นอกจากนี้ ควรปล่อยให้ชิ้นส่วนเย็นตัวจนอุณหภูมิคงที่ก่อนจับต้อง เพลาที่ได้รับความร้อนไม่สม่ำเสมออาจอ่านค่าแตกต่างไปสองสามร้อยส่วนของมิลลิเมตร
การยอมรับไม่ใช่ตัวเลขสากลตัวเดียว สำหรับเพลาขับยานยนต์ โรงงานหลายแห่งใช้ค่า TIR 0.15–0.30 มม. บนเส้นผ่านศูนย์กลางแบริ่งกลาง ในขณะที่งานความเร็วสูงหรือรถ EV มักกำหนดให้ต่ำกว่า 0.10 มม. แต่แบบสั่งผลิตคือเกณฑ์สูงสุดเสมอ ควรถามว่ากำลังวัดฟีเจอร์อะไร ที่ความยาวเท่าใด ด้วย datum อะไร และใช้ค่าเผื่อ TIR หรือความตรงเท่าใด
เมื่อการยืดด้วยระบบไฮดรอลิกเหมาะสม
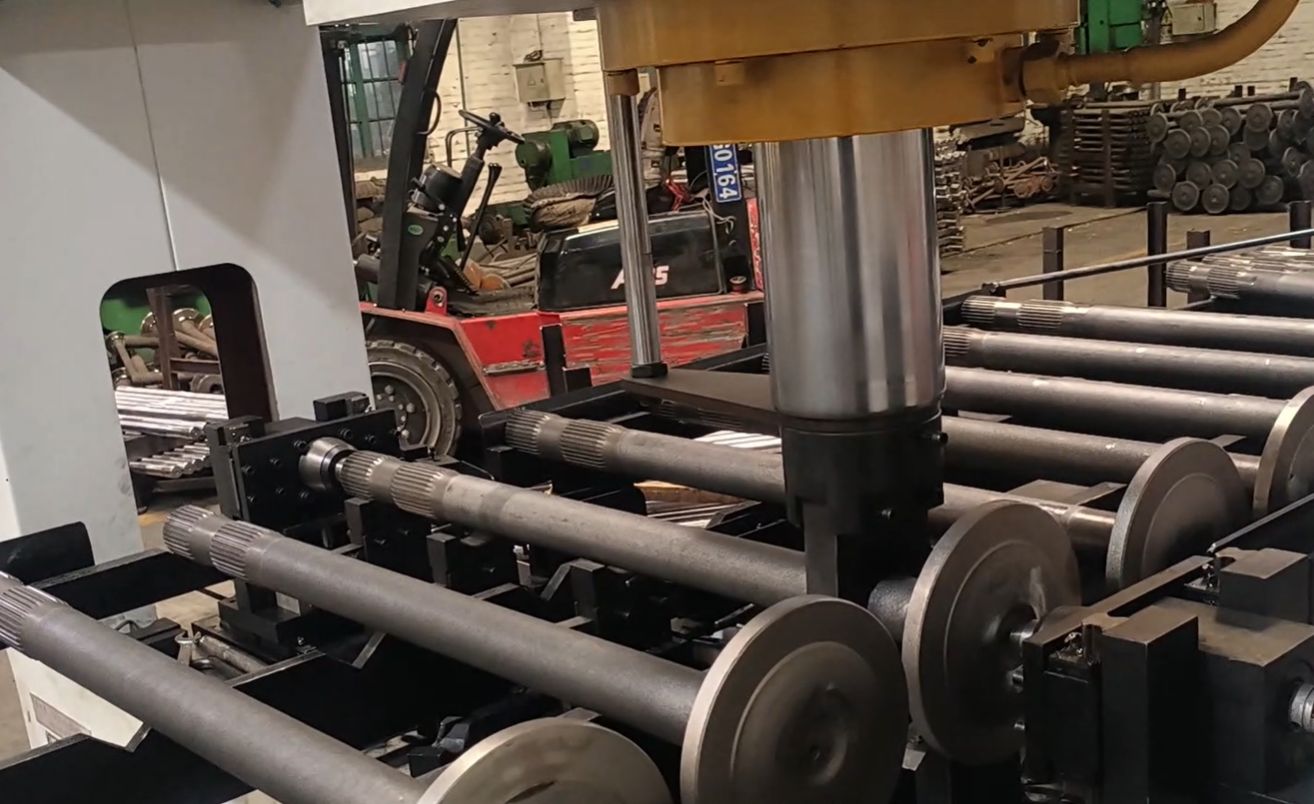
หากค่าเบี่ยงเบนที่วัดได้ส่วนใหญ่เป็นการโก่งจริง และชิ้นส่วนอยู่ในช่วงที่แก้ไขได้ การยืดด้วยระบบไฮดรอลิกอัตโนมัติอาจเป็นขั้นตอนการแก้ไขที่มีการควบคุม แทนที่จะเป็นการเสี่ยง คำสำคัญคือ “มีการควบคุม” คุณไม่ได้ตีเพลาจนกว่ามันจะดูตรง คุณวัดจุดสูง ใช้แรงกดเฉพาะจุด วัดซ้ำ และทำซ้ำ
วิธีนี้ใช้ได้ดีกับเพลาตัน ท่อผนังหนา แท่งเหล็ก และโปรไฟล์บางชนิด ชิ้นส่วนผนังบางหรือชุบแข็งต้องระวังมากขึ้น แรงกดเฉพาะจุดที่มากเกินไปอาจทำให้แตกร้าวหรือบุบได้ นี่คือจุดที่การตรวจหารอยแตกและการตอบสนองข้อมูลมีความสำคัญ บนอุปกรณ์ของเรา รอบการยืดจะแมปชิ้นส่วน เลือกตำแหน่งกด ใช้แรงกด และตรวจสอบผลลัพธ์โดยอัตโนมัติ ข้อมูลการแก้ไขสามารถส่งเข้า MES เพื่อให้คุณติดตามค่า TIR เริ่มต้นและสุดท้ายของทุกเพลาได้ ซึ่งเปลี่ยนการแก้ไข runout จากความเดาเอาเองของผู้ปฏิบัติงานให้เป็นกระบวนการที่ทำซ้ำได้
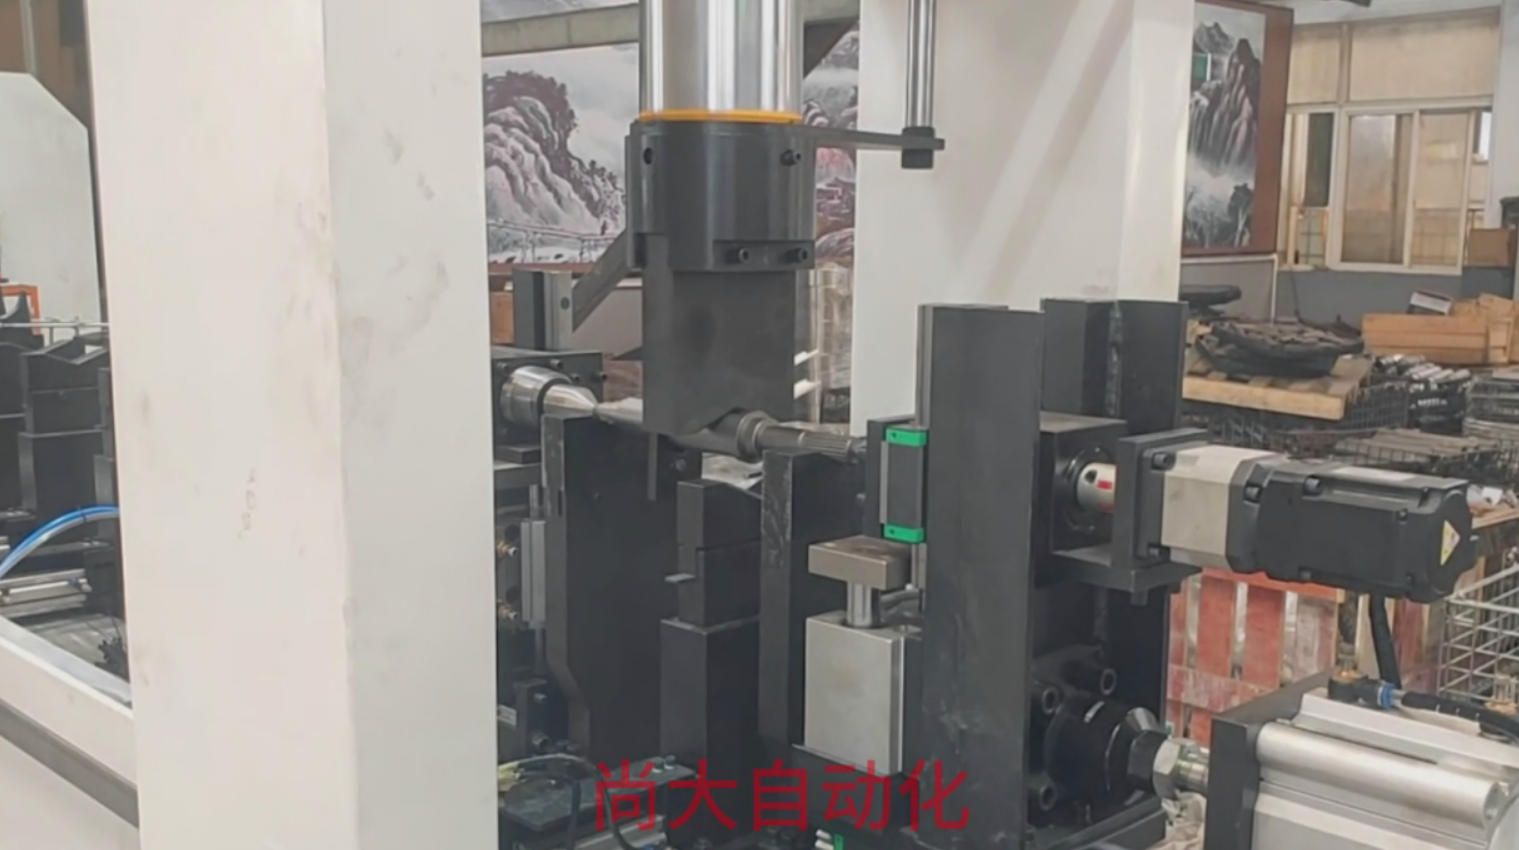
การยืดด้วยแรงกดเฉพาะจุดสามารถเข้าถึงความแม่นยำประมาณ 0.01 มม. บนชิ้นส่วนที่เหมาะสม โดยไม่มีรอยขีดข่วนหรือรอยกด หากเครื่องมือและแรงถูกต้อง ผู้ปฏิบัติงานคนเดียวสามารถดูแลเครื่องจักรหลายเครื่องได้ เนื่องจากระบบจัดการการโหลด การวัด การแก้ไข และการบันทึกข้อมูล ซึ่งสำคัญเมื่อคุณต้องแก้ไขเพลาหลายร้อยชิ้นต่อกะ ไม่ใช่แค่ต้นแบบเดียว
แต่การยืดด้วยระบบไฮดรอลิกไม่ใช่วิธีแก้ความรี ความหนาผนังไม่สม่ำเสมอ การกลึงเยื้องศูนย์ หรือหน้าแปลนบิดเบี้ยว หากสัญญาณ TIR ส่วนใหญ่เป็นความรี คุณจะกดและเข็มแทบไม่ดีขึ้น หากเป็นความเยื้องศูนย์ การยืดอาจเคลื่อนฟีเจอร์ผิดจุด นั่นคือเหตุผลที่เรากลับมาที่จุดเดิมเสมอ: ระบุข้อบกพร่องก่อนเลือกวิธีการแก้ไข
เส้นทางที่ชัดเจนขึ้นระหว่างยอมรับหรือแก้ไข
เมื่อค่า runout ของเพลาขับปรากฏบนโต๊ะตรวจสอบ ผมชอบใช้เช็กลิสต์สั้น ๆ:
- การวัดสะอาดหรือไม่: ตัวรองรับ datum ตำแหน่งไดอัลเกจ อุณหภูมิ?
- รูปแบบเป็นหนึ่งรอบ สองรอบ หรือเฉพาะจุด?
- ข้อบกพร่องคือการโก่ง ความรี ความเยื้องศูนย์ หรือความเรียบของหน้าแปลน?
- ค่า TIR เกินค่าเผื่อตามแบบที่ตำแหน่งที่กำหนดหรือไม่?
- หากเป็นการโก่งจริง ช่วงการแก้ไขเหมาะสมกับการยืดด้วยระบบไฮดรอลิกหรือไม่?
หากคำตอบชี้ไปที่การโก่งจริงภายในช่วงที่แก้ไขได้ การยืดด้วยระบบไฮดรอลิกอัตโนมัติเป็นวิธีที่น่าเชื่อถือในการนำเพลากลับเข้าสู่ค่าเผื่อโดยไม่ทำให้กลายเป็นเศษ หากข้อมูลชี้ไปทางอื่น การยืดจะเสียรอบเปล่า ๆ เมื่อปัญหาไม่ชัดเจน เรามักเริ่มจากชุดการวัด runout ที่เป็นปริศนาส่วนใหญ่ไม่ใช่เพลาปริศนา แต่เป็นนิยามที่ปนกัน
หากคุณกำลังประสบปัญหากับค่าเผื่อ runout ของเพลาขับ หรือกำลังตัดสินใจว่าการยืดเหมาะกับกระบวนการของคุณหรือไม่ ติดต่อทีมงานของเรา.