
ทำไมเพลาถึงขยับ/เคลื่อนหลังการอบชุบด้วยความร้อน
หากคุณเคยดึงเพลาออกจากถังชุบเย็น แล้วพบว่ามันเยื้องศูนย์ไปไม่กี่เซ้นต์ หรือแม้แต่มิลลิเมตร คุณก็รู้จักปัญหานี้ดีอยู่แล้ว การบิดเบี้ยวจากการอบชุบไม่ใช่สัญญาณว่ากระบวนการของคุณผิดทั้งหมด มันคือการตอบสนองของชิ้นส่วนต่อการเปลี่ยนแปลงทางความร้อนและทางโลหะวิทยาที่เกิดขึ้นเร็วเกินกว่าที่วัสดุจะผ่อนคลายตามทัน คุณลดมันได้ แต่ไม่สามารถออกแบบให้มันหายไปได้ทั้งหมด นั่นเปลี่ยนจุดที่คุณควรทุ่มเทความพยายาม
อะไรที่แท้จริงแล้วขับเคลื่อนการบิดเบี้ยว
ความลาดชันของอุณหภูมิ
เพลาไม่ค่อยได้รับความร้อนหรือเย็นตัวอย่างสม่ำเสมอ พื้นผิวสัมผัสกับเตาเผาหรือสารชุบเย็นก่อน ในขณะที่แกนกลางตามหลัง ทำให้เกิดความลาดชันของอุณหภูมิที่สูงชัน โลหะร้อนขยายตัว โลหะเย็นหดตัว และเมื่อสองบริเวณนั้นติดอยู่ด้วยกันในชิ้นส่วนเดียว ความเค้นภายในก็สะสม ผลลัพธ์คือการงอ การบิด หรือการรี/ความกลมออก (ovality) ขึ้นอยู่กับรูปทรงของเพลา
การเปลี่ยนเฟสและความเค้นตกค้าง
เมื่อเหล็กเย็นตัวลงจากออสเทนไนต์ มันจะเปลี่ยนเป็นมาร์เทนไซต์ เบย์ไนต์ หรือเพิร์ลไลต์ ขึ้นอยู่กับขนาดหน้าตัดและอัตราการเย็นตัว มาร์เทนไซต์มีปริมาตรมากกว่าออสเทนไนต์ที่มันกำเนิดมา หากบริเวณด้านนอกเปลี่ยนเฟสในขณะที่ด้านในยังร้อนและอ่อนอยู่ การเปลี่ยนแปลงปริมาตรเหล่านั้นจะไม่เกิดขึ้นอย่างสม่ำเสมอ คุณจะจบลงด้วยความเค้นตกค้างที่ถูกกักเก็บไว้ ต่อมาเมื่อคุณกลึงหรือเจียร ความเค้นนั้นสามารถปลดปล่อยออกมาและเพลาก็เคลื่อนอีกครั้ง
รูปทรงและการจับยึด
เพลาที่ยาวและเรียวบาง ย่อมมีแนวโน้มที่จะบิดเบี้ยวได้ง่ายกว่าเพลาสั้นและหนา คุณลักษณะที่ไม่สมมาตร เช่น ร่องลิ่ม (keyways) ร่องฟันเฟือง (splines) บ่าขั้น และรู จะเย็นตัวในอัตราที่ต่างกัน การจับยึดด้วยฟิกซ์เจอร์ก็อาจกลายเป็นส่วนหนึ่งของปัญหาได้เช่นกัน หากฟิกซ์เจอร์ยึดชิ้นส่วนแข็งเกินไประหว่างการให้ความร้อนหรือการเย็นตัว มันจะขัดขวางการขยายตัวและการหดตัวตามธรรมชาติ ซึ่งเพิ่มความเค้นแทนที่จะลดการเคลื่อนตัว
การป้องกันกับการแก้ไข: แต่ละวิธีช่วยได้จุดไหน
การป้องกันคือการลดขนาดของความบิดเบี้ยวก่อนที่จะเกิดขึ้น รวมถึงการปรับปรุงความสม่ำเสมอของการให้ความร้อน การใช้อัตราการชุบเย็นที่ควบคุมได้ การจัดวางชิ้นส่วนเพื่อลดการเย็นตัวที่ไม่สมมาตร และการออกแบบฟิกซ์เจอร์ที่รองรับโดยไม่ยึดรั้งเกินจำเป็น การอบคืนตัวเพื่อคลายความเค้นหลังการชุบแข็งสามารถลดความเค้นตกค้างได้ แต่มักไม่สามารถขจัดการเคลื่อนตัวทั้งหมดได้
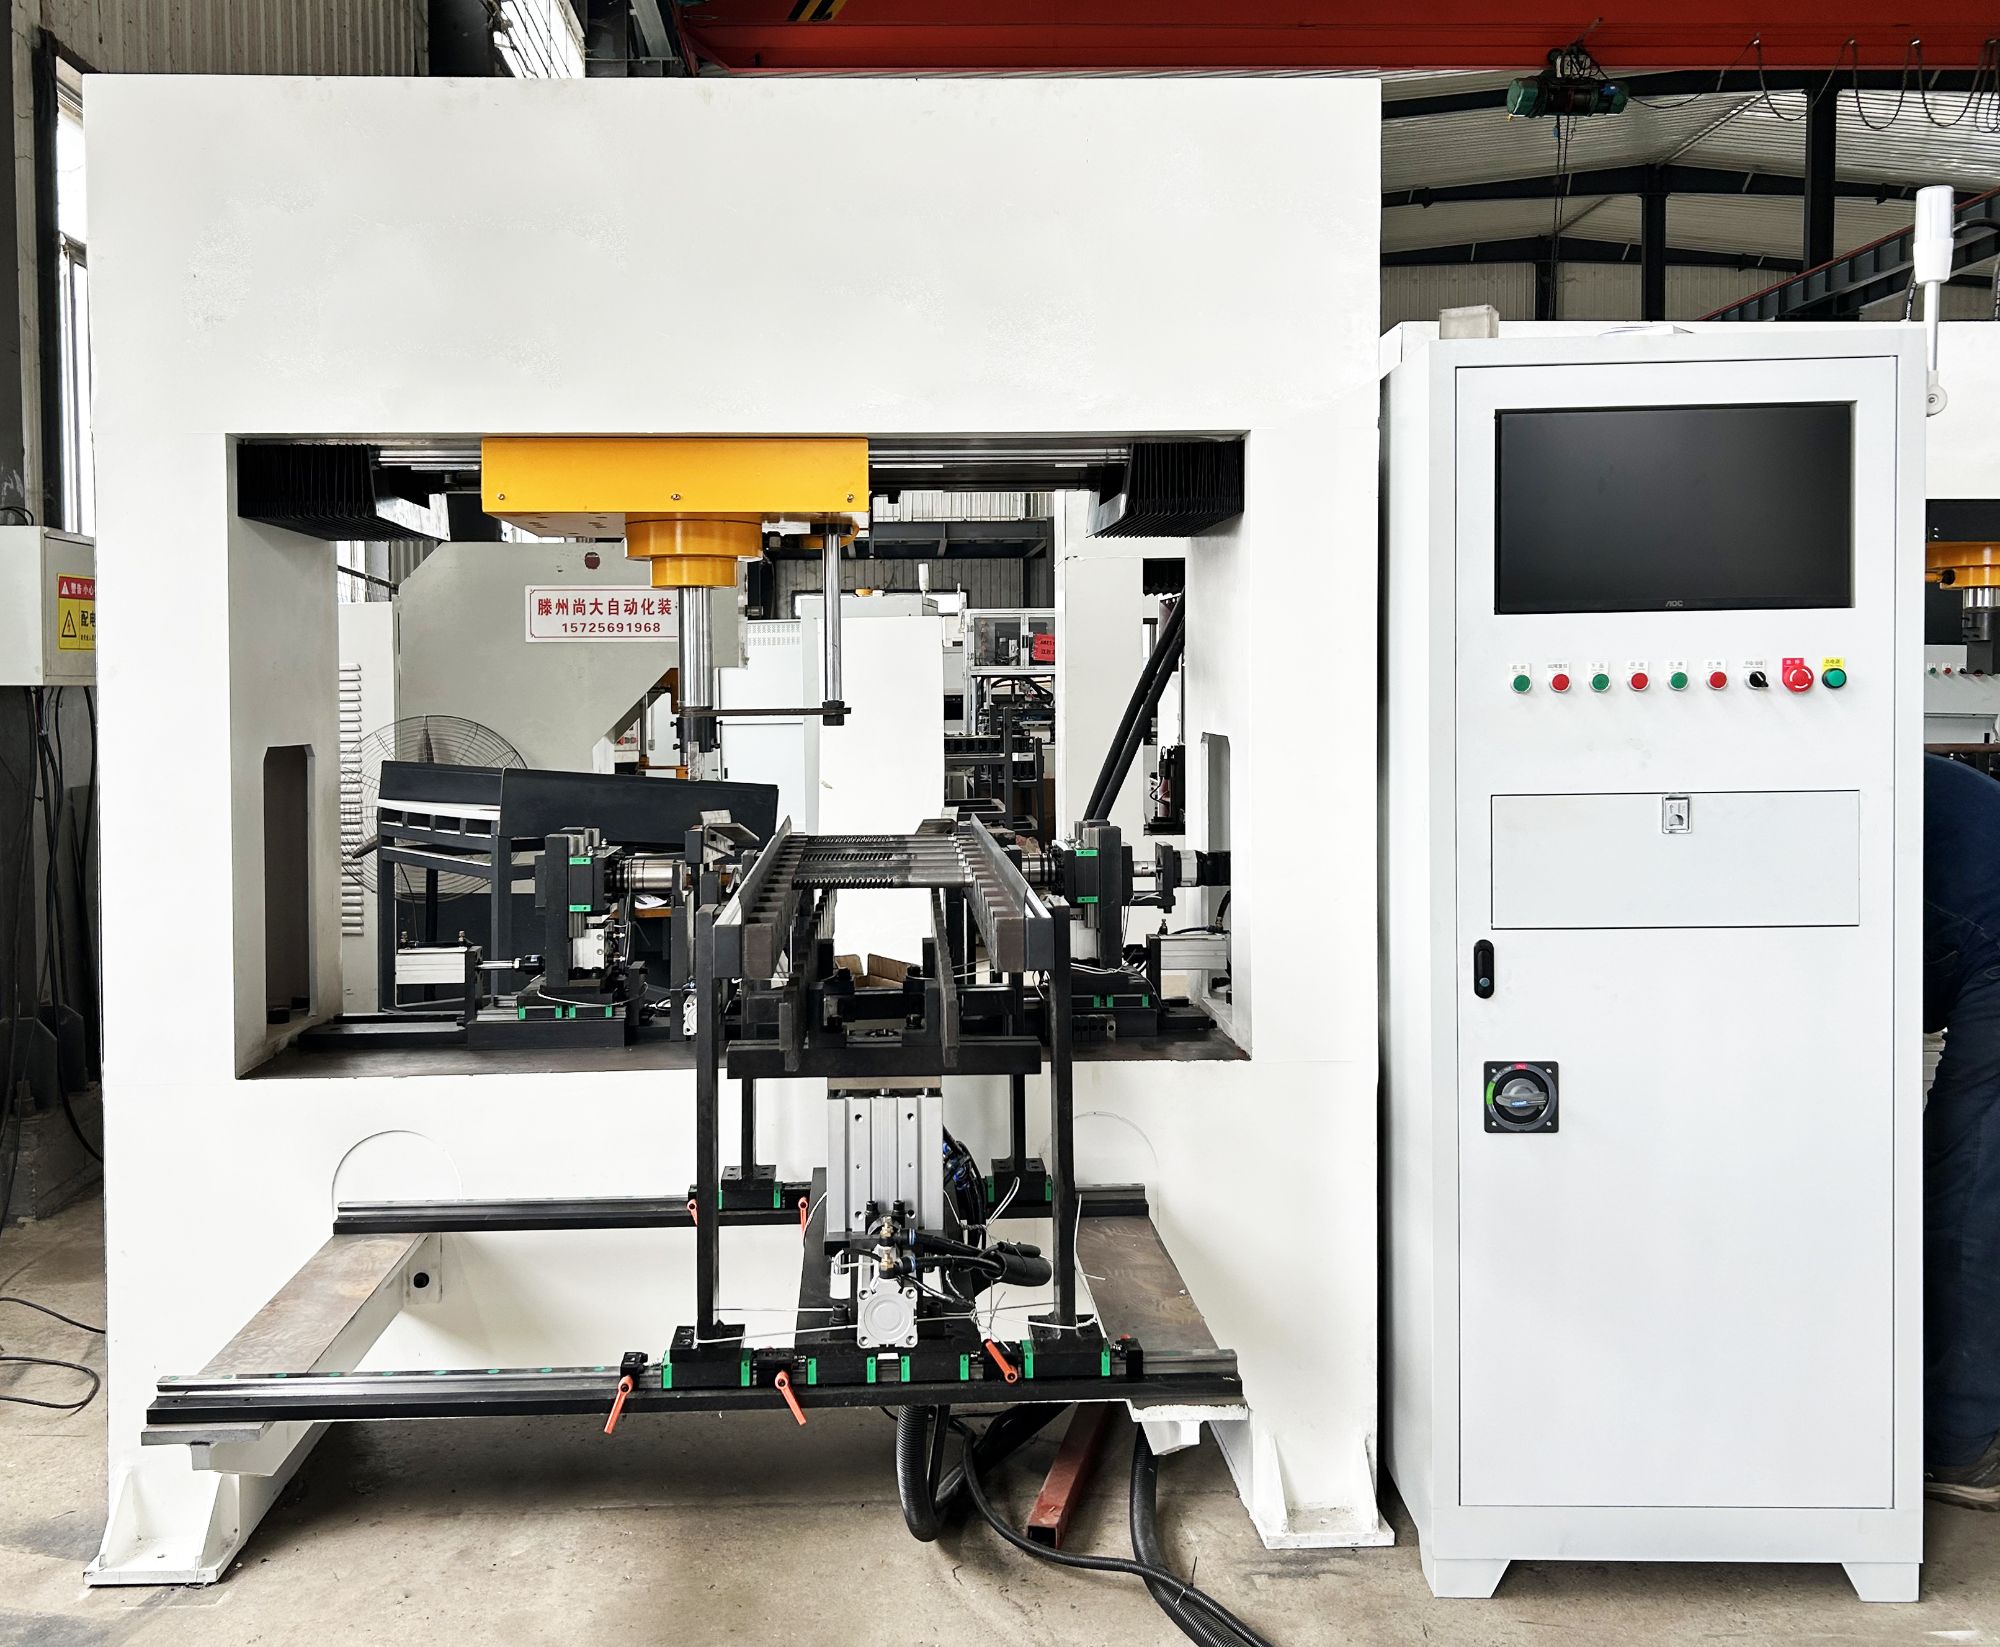
การแก้ไขจะเข้ามาหลังจากชิ้นส่วนเคลื่อนตัวไปแล้ว การยืดด้วยแท่นกดมือใช้ได้กับปริมาณน้อย แต่มันช้าและขึ้นอยู่กับผู้ปฏิบัติงาน การยืดด้วยความร้อนสามารถใช้ได้กับบางชิ้นส่วน แต่มักจะเปลี่ยนคุณสมบัติเฉพาะจุด การยืดด้วยแท่นไฮดรอลิกอัตโนมัติแตกต่างออกไป: มันวัดเพลาที่หลายจุด คำนวณว่าต้องกดตรงไหนและกดมากแค่ไหน แล้วแก้การโก่งด้วยแรงกดเฉพาะจุด — ไม่มีรอยขีดข่วนหรือรอยบุ๋ม
| การป้องกัน | การแก้ไขหลังการอบชุบ |
|---|---|
| การให้ความร้อนสม่ำเสมอและการชุบเย็นที่ควบคุมได้ | การยืดด้วยแท่นไฮดรอลิกอัตโนมัติ |
| การอบคืนตัวเพื่อคลายความเค้น | การแก้ไขด้วยแท่นกดมือหรือการใช้ความร้อน |
| การรองรับด้วยฟิกซ์เจอร์โดยไม่ยึดรั้งเกินจำเป็น | การวัดหลายจุดและการแก้ไขด้วยแรงกดเฉพาะจุด |
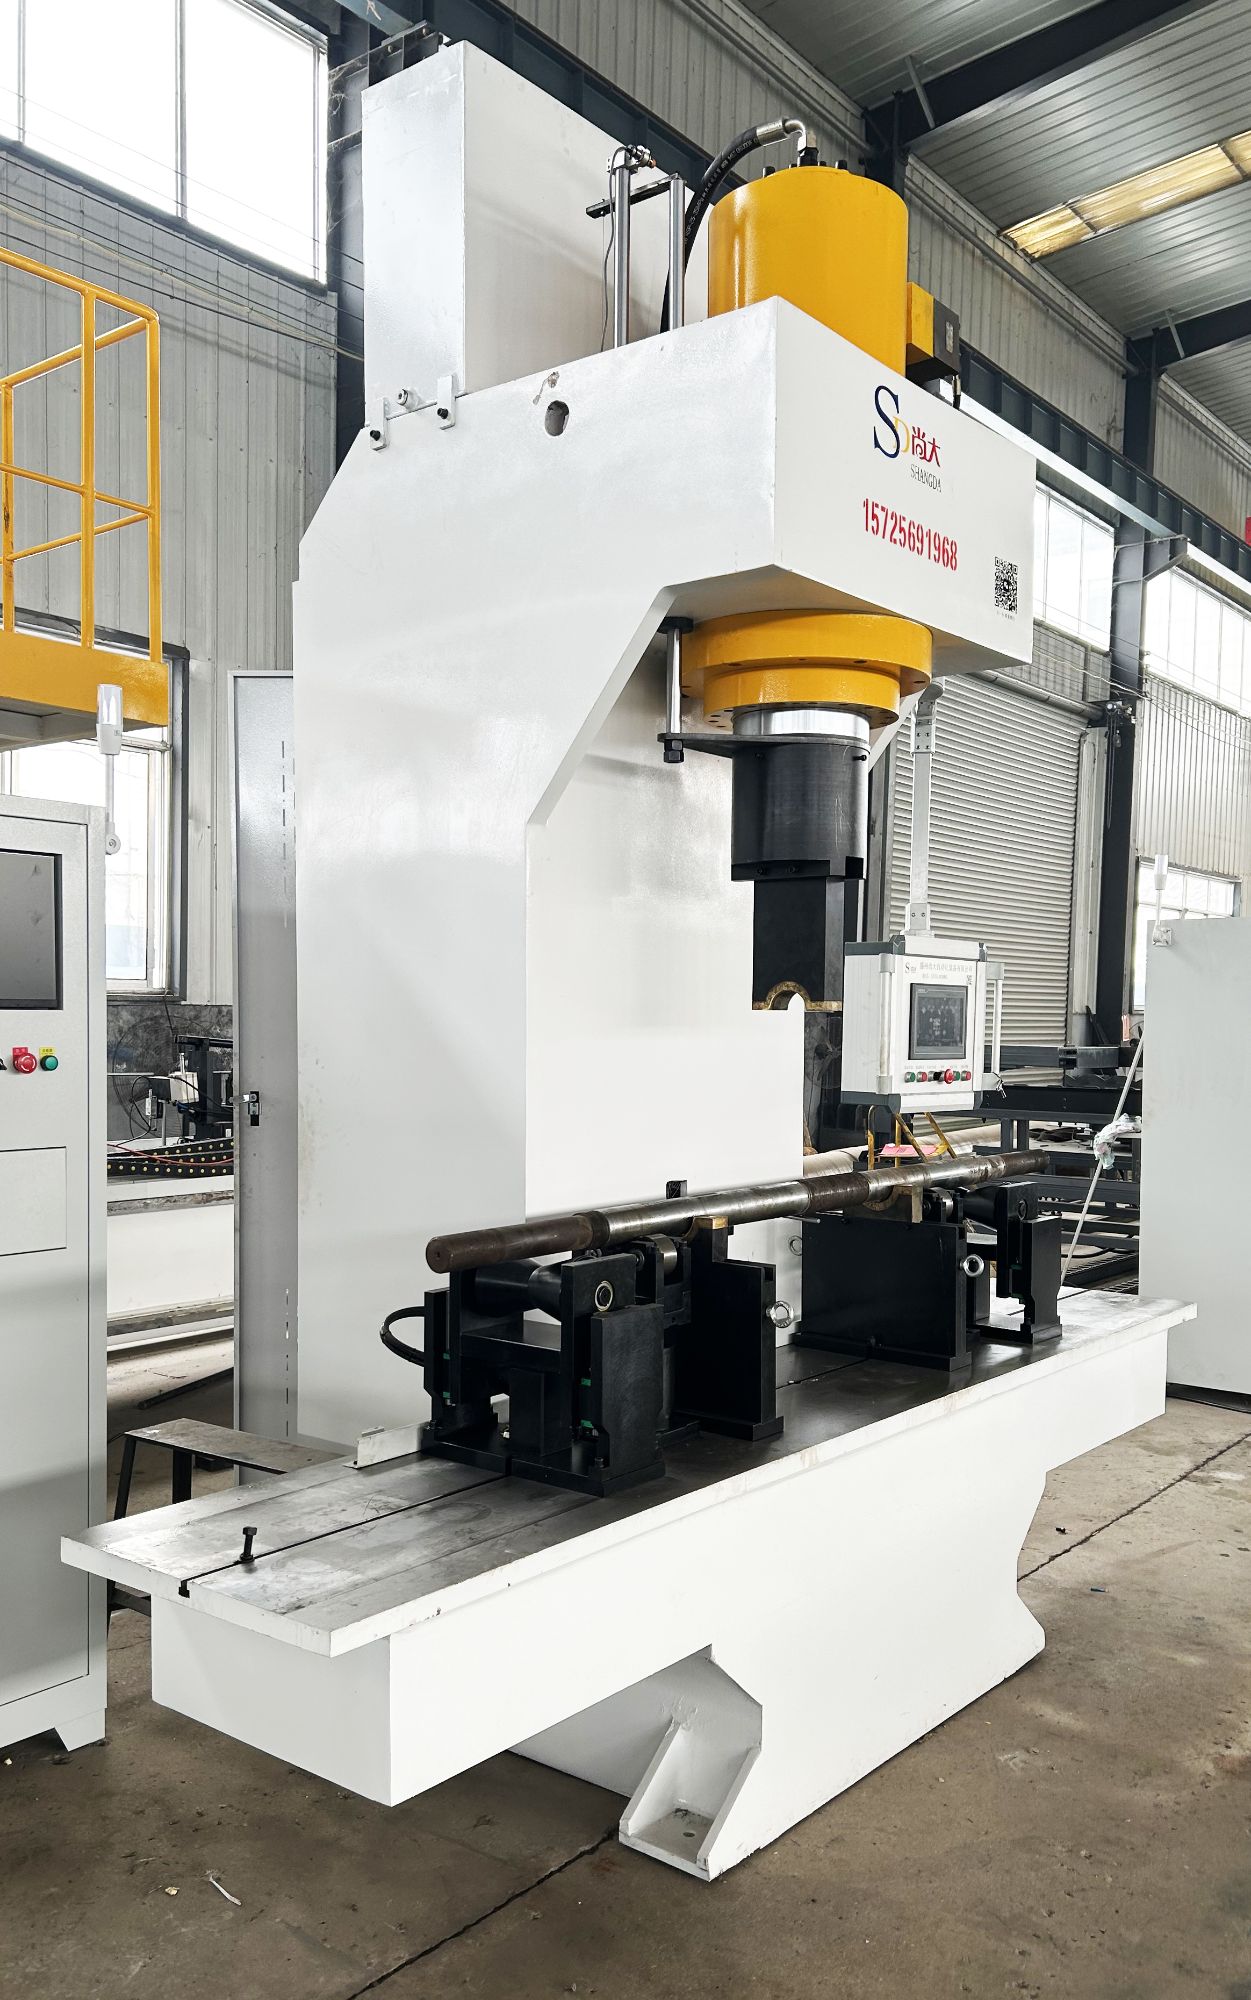
จุดที่การยืดด้วยไฮดรอลิกคือคำตอบสุดท้าย
ไม่ใช่ว่าเพลาที่บิดเบี้ยวทุกเพลาควรถูกยืด หากวัสดุเปราะเกินไปหลังการชุบแข็ง หรือหากการโก่งเฉียบคมเกินไปสำหรับหน้าตัดนั้น การยืดอาจทำให้ชิ้นส่วนแตกได้ ขอบเขตในทางปฏิบัตินั้นง่าย: หากเพลามีความเหนียวพอที่จะถูกกดได้โดยไม่แตก และหากการบิดเบี้ยวอยู่ในช่วงที่การดัดด้วยพลาสติกสามารถแก้ไขได้ การยืดด้วยแท่นไฮดรอลิกอัตโนมัติก็เป็นกระบวนการสุดท้ายที่แข็งแกร่ง ซึ่งครอบคลุมเพลาเหล็กอบชุบที่ใช้งานหนักหลายประเภทที่ใช้ในมอเตอร์ เกียร์ ปั๊ม และชิ้นส่วนส่งกำลังที่คล้ายกัน
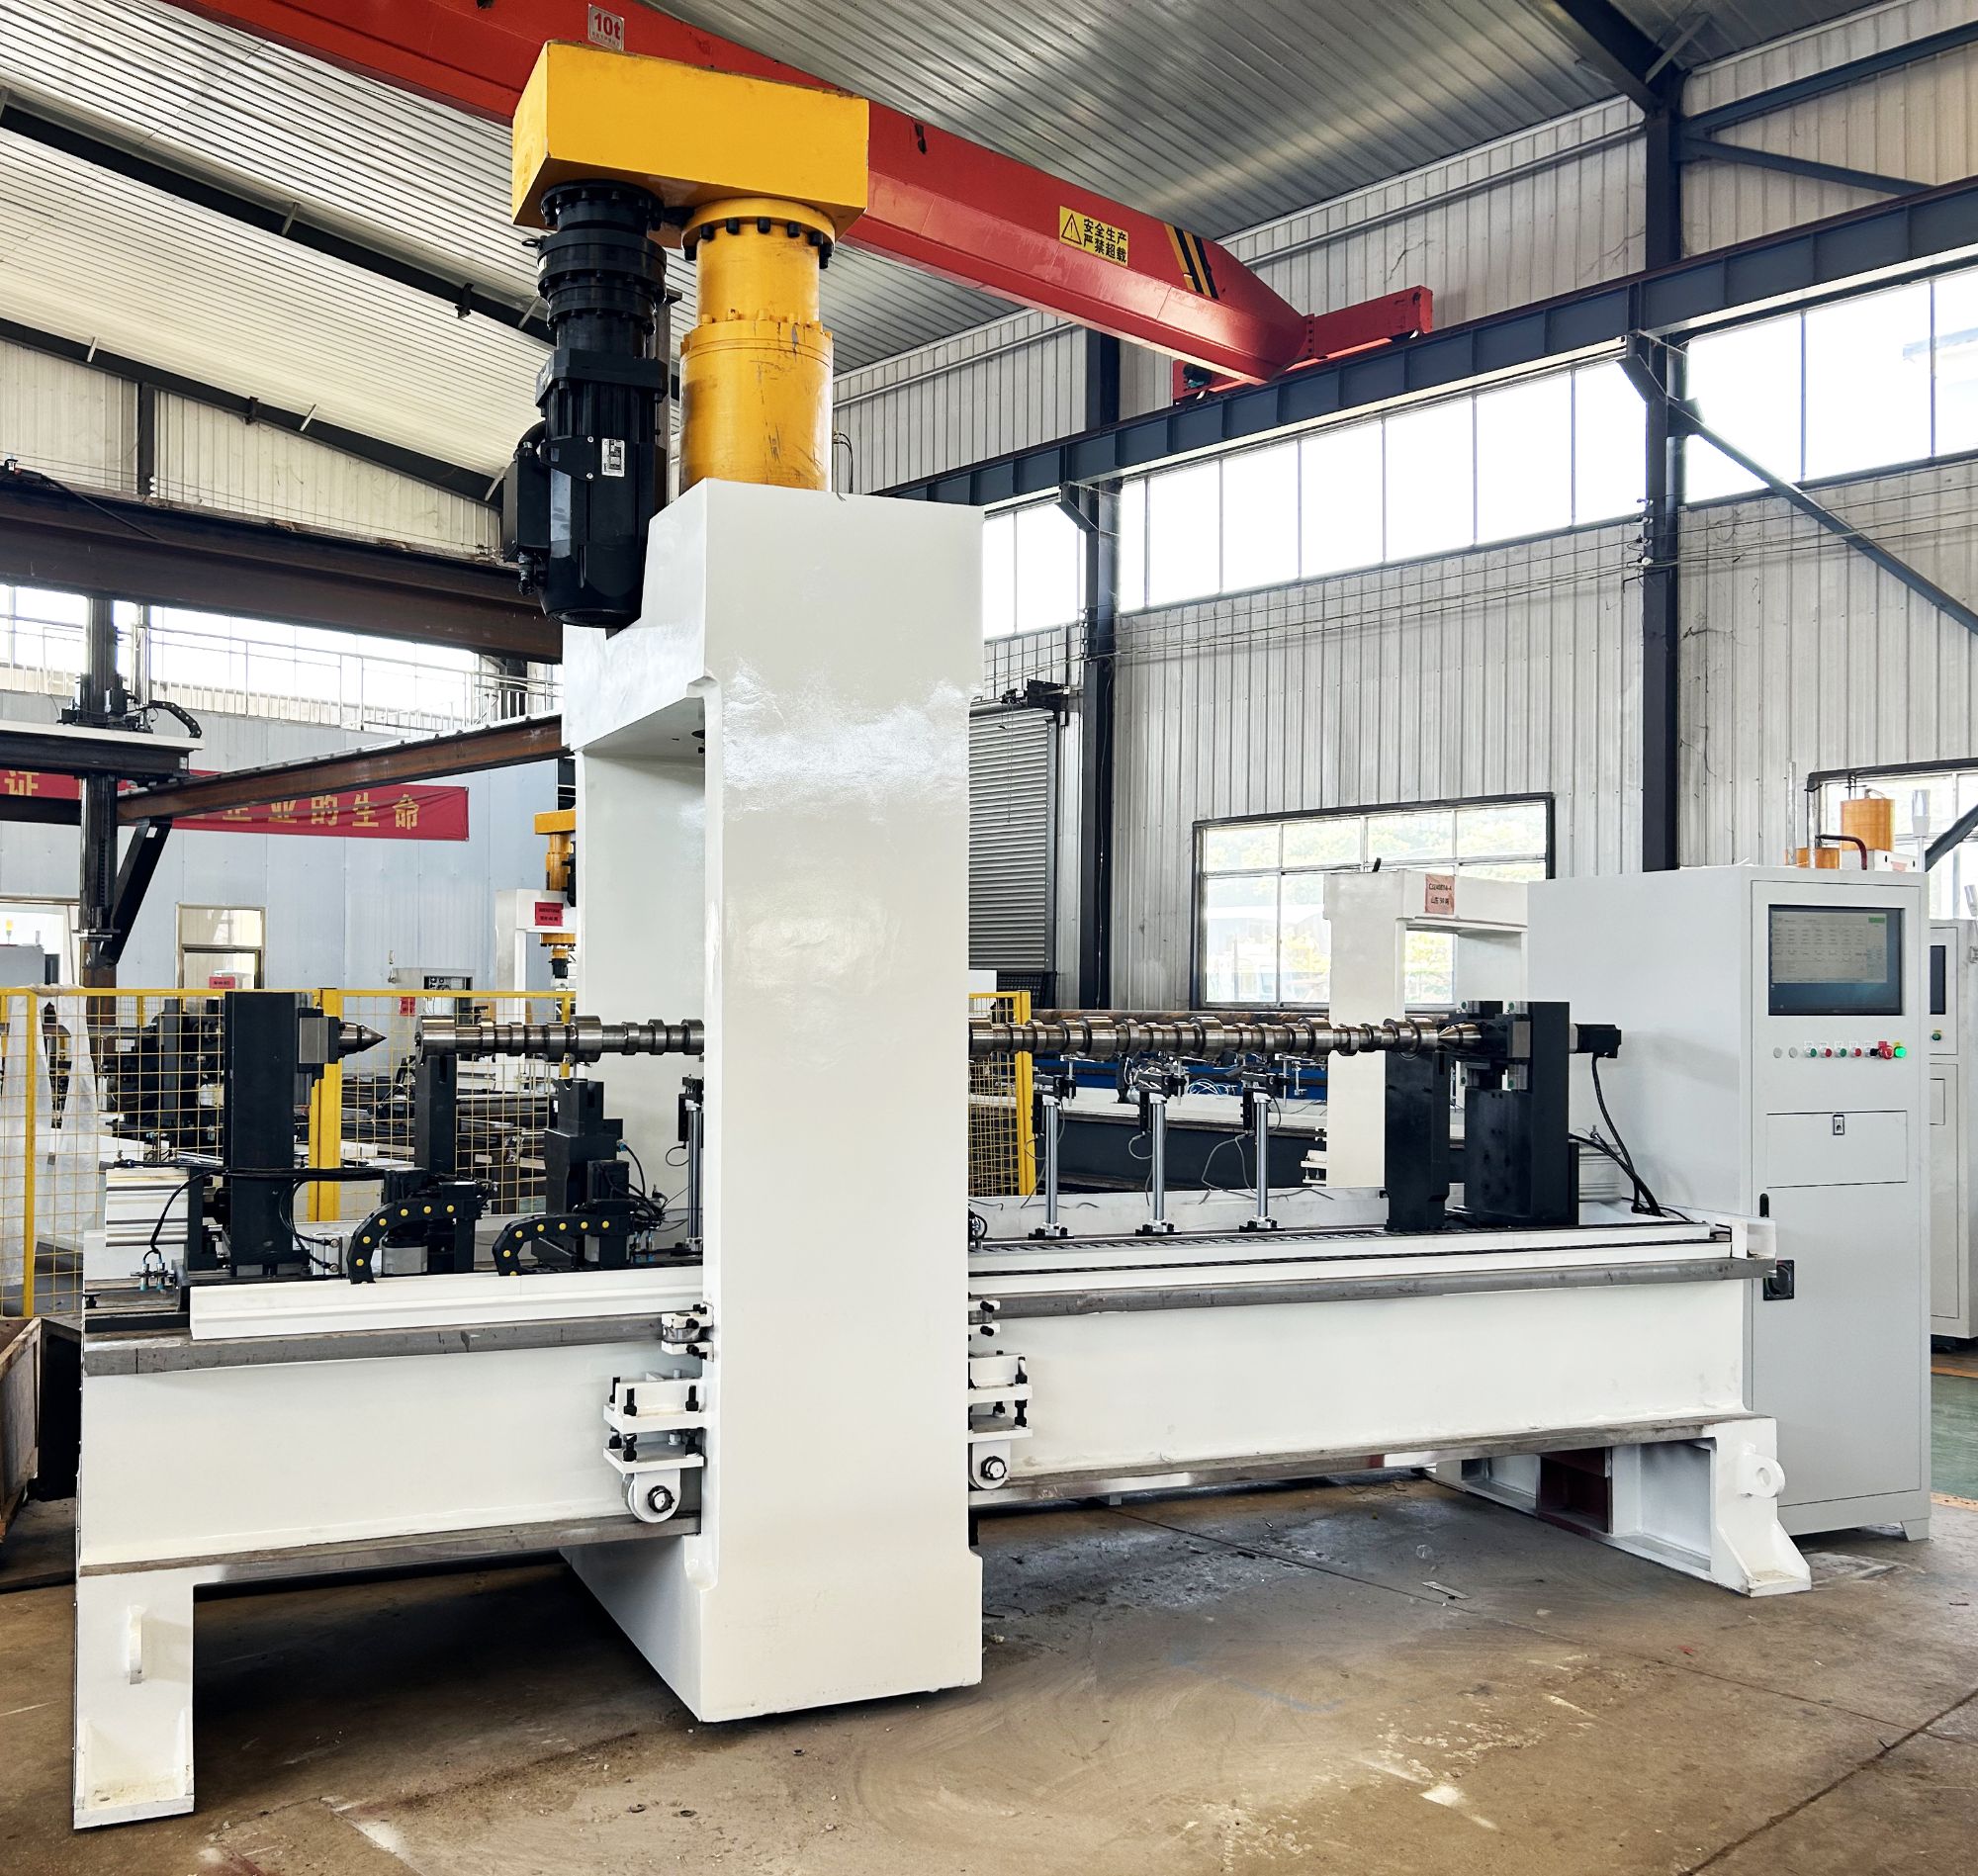
สำหรับเพลาที่เหมาะสมเหล่านี้ การยืดด้วยแท่นไฮดรอลิกอัตโนมัติทำงานเป็นวิธีการแก้ปัญหาขั้นสุดท้าย เพราะมันไม่ได้พยายามป้องกันการบิดเบี้ยว — มันแก้ไขรูปร่างที่วัดได้จริง เครื่องจักรของ Shangda เป็นต้น ให้ความแม่นยำในการยืดสูงถึง 0.01 มม. และทำงานแบบไม่มีคนควบคุมตลอด 24/7 โดยมีพนักงานหนึ่งคนดูแลเครื่องหลายเครื่อง เพลาที่ยาวหรือหนักสามารถจัดการได้ด้วยเครื่องแบบโครงเหล็ก (gantry) ในขณะที่แท่นกดขนาด 200 ตันรองรับชิ้นงานหน้าตัดใหญ่กว่า
ข้อสรุปเชิงปฏิบัติ
การบิดเบี้ยวหลังการอบชุบด้วยความร้อนคือลายเซ็นของกระบวนการ คุณลดมันด้วยแนวปฏิบัติทางความร้อนที่ดีและการออกแบบฟิกซ์เจอร์ แต่คุณทำงานให้เสร็จด้วยขั้นตอนการแก้ไข สำหรับเพลาอบชุบที่ยาวและมีความเหนียวเพียงพอ การยืดด้วยแท่นไฮดรอลิกอัตโนมัติมักเป็นทางออกสุดท้ายที่สม่ำเสมอและคุ้มค่าที่สุด หากคุณต้องการพิจารณารูปทรงเพลาเฉพาะของคุณและรอบการอบชุบ เราสามารถช่วยคุณตัดสินใจได้ว่าการยืดเหมาะกับจุดไหนและไม่เหมาะกับจุดไหน พูดคุยกับวิศวกรของเรา.