9月 23, 2026
Mesin pelurus otomatis untuk pipa pendingin cair
Pipa pendingin cair perlu diluruskan tanpa membuat dinding tipis penyok. Berikut cara mesin pelurusan otomatis mengukur, mengoreksi, dan memverifikasi.

Expert insights on hydraulic straightening technology, industry trends, and best practices.
Pipa pendingin cair perlu diluruskan tanpa membuat dinding tipis penyok. Berikut cara mesin pelurusan otomatis mengukur, mengoreksi, dan memverifikasi.
Distorsi perlakuan panas pada poros tidak dapat sepenuhnya dihilangkan. Pelajari mengapa hal ini terjadi dan kapan pelurusan hidrolik menjadi solusi akhir yang praktis.
Distorsi besi cor setelah pemesinan menciptakan komponen yang melengkung dan terpuntir. Pelurusan tekanan titik mengoreksi tanpa retakan. Hubungi Shangda.
Baja yang diberi perlakuan panas dapat diluruskan dengan tekanan titik, pengukuran multi-titik, dan pemantauan retak. Pelajari apa yang sebenarnya dibutuhkan proses ini.
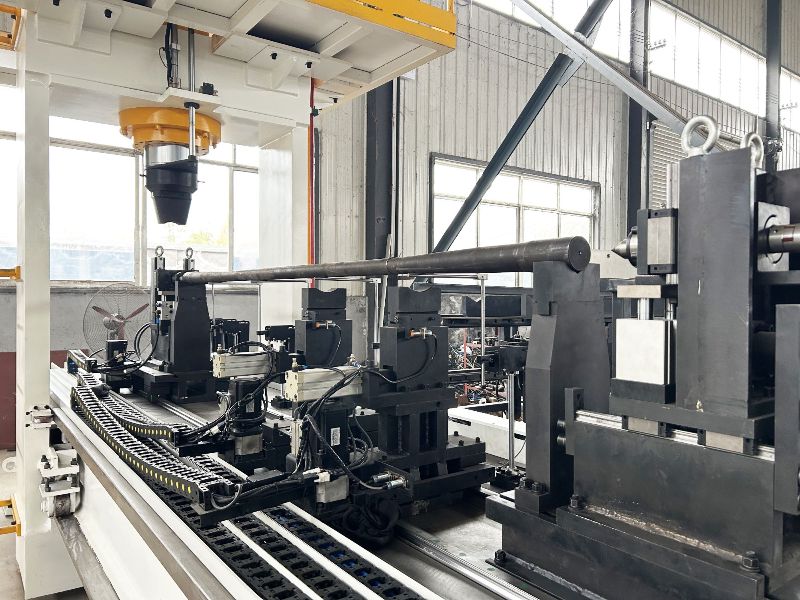
Tidak semua poros engkol yang bengkok perlu diganti. Kami menguraikan penyebab bengkok, kapan pelurusan efektif, dan di mana mesin press otomatis membuat perbaikan menjadi praktis.
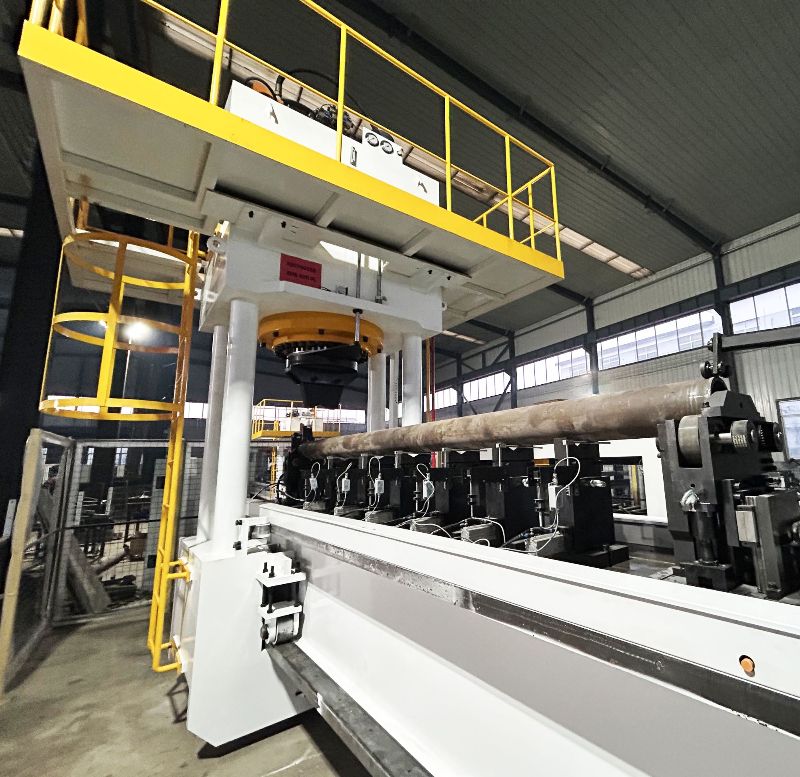
Deformasi bus bar akibat tegangan internal dapat membuat profil melengkung, terpuntir, atau berubah bentuk. Pelurusan tekanan titik otomatis mengoreksi hingga 0,01 mm tanpa meninggalkan bekas.
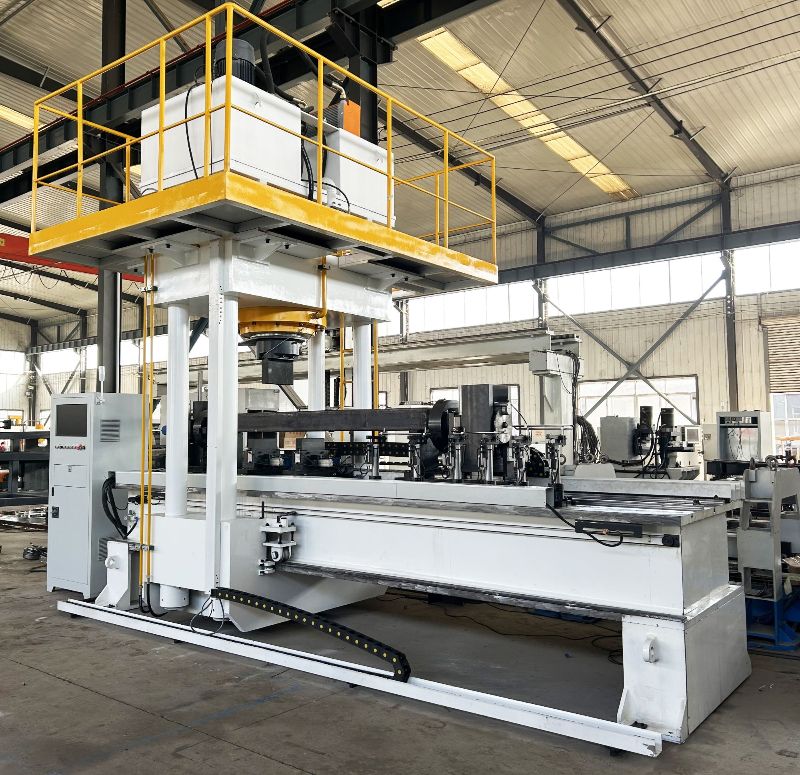
Distorsi batang biasanya dimulai dengan tegangan penggilingan dan perlakuan panas. Pelurusan tekanan titik otomatis mengoreksinya hingga 0,01 mm tanpa bekas.
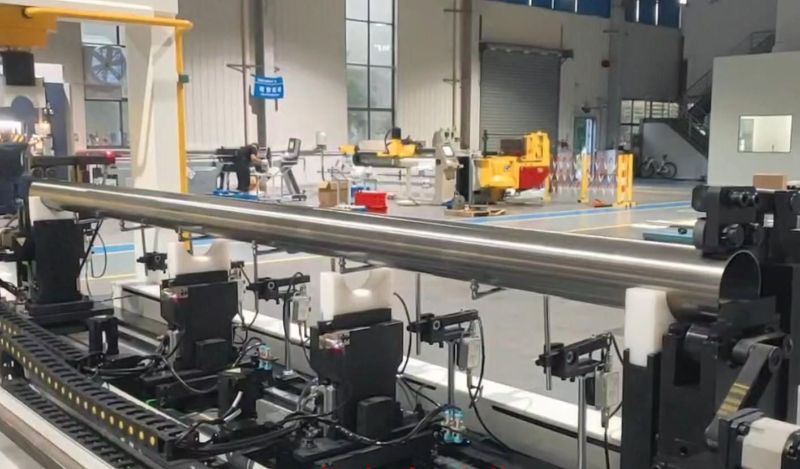
Pipa aluminium sering melengkung akibat tegangan sisa atau penanganan. Pelajari pemeriksaan kelurusan yang dapat diulang, metode koreksi yang aman, kapan harus membuang, dan kapan otomasi menguntungkan.
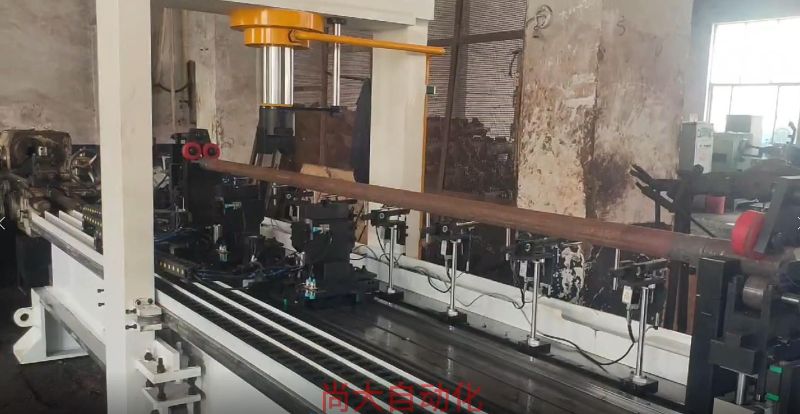
Batang paduan melengkung karena tegangan sisa atau penanganan. Pelajari cara memverifikasi runout, gunakan pelurusan hidrolik untuk penyimpangan terkendali, dan hindari perbaikan berisiko.
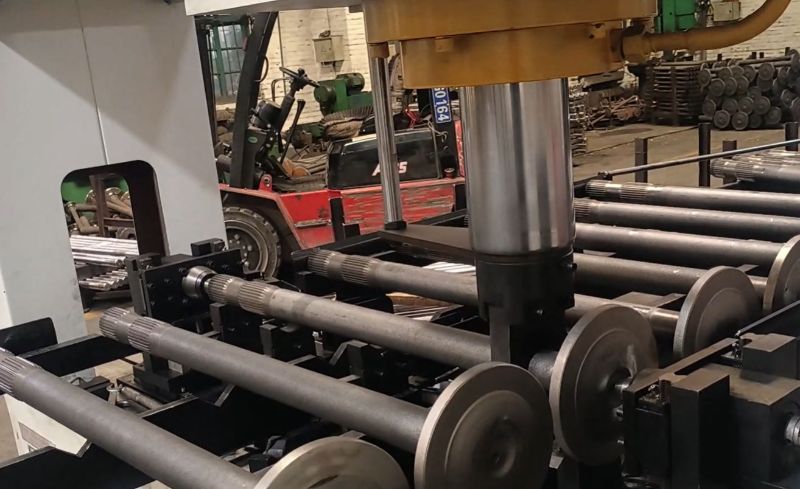
Seorang inspektur mengatakan poros masih bagus pada 0,20 mm. Inspektur lain menolak komponen yang sama pada 0,25 mm.
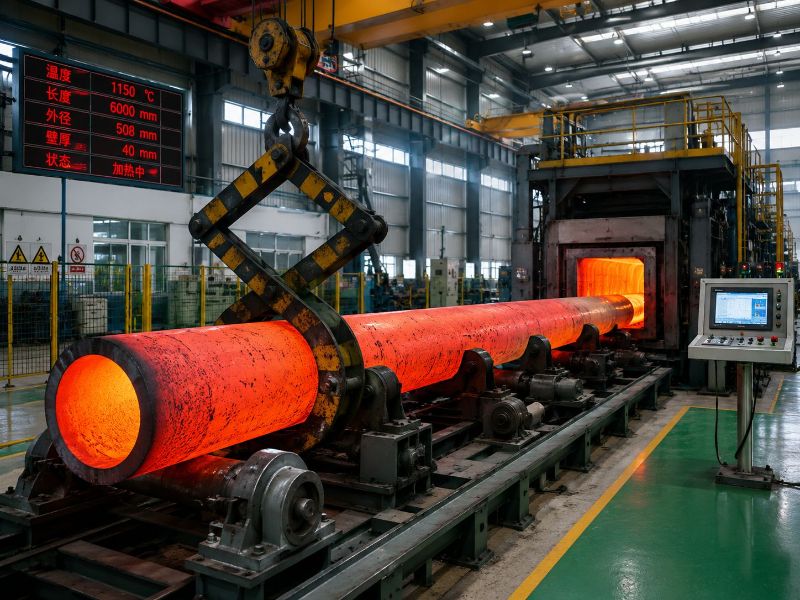
Ketika poros atau batang 4140 yang telah dikerjakan dengan mesin keluar dari perlakuan panas dengan lengkungan yang terlihat, mudah untuk menyalahkan proses quenching.
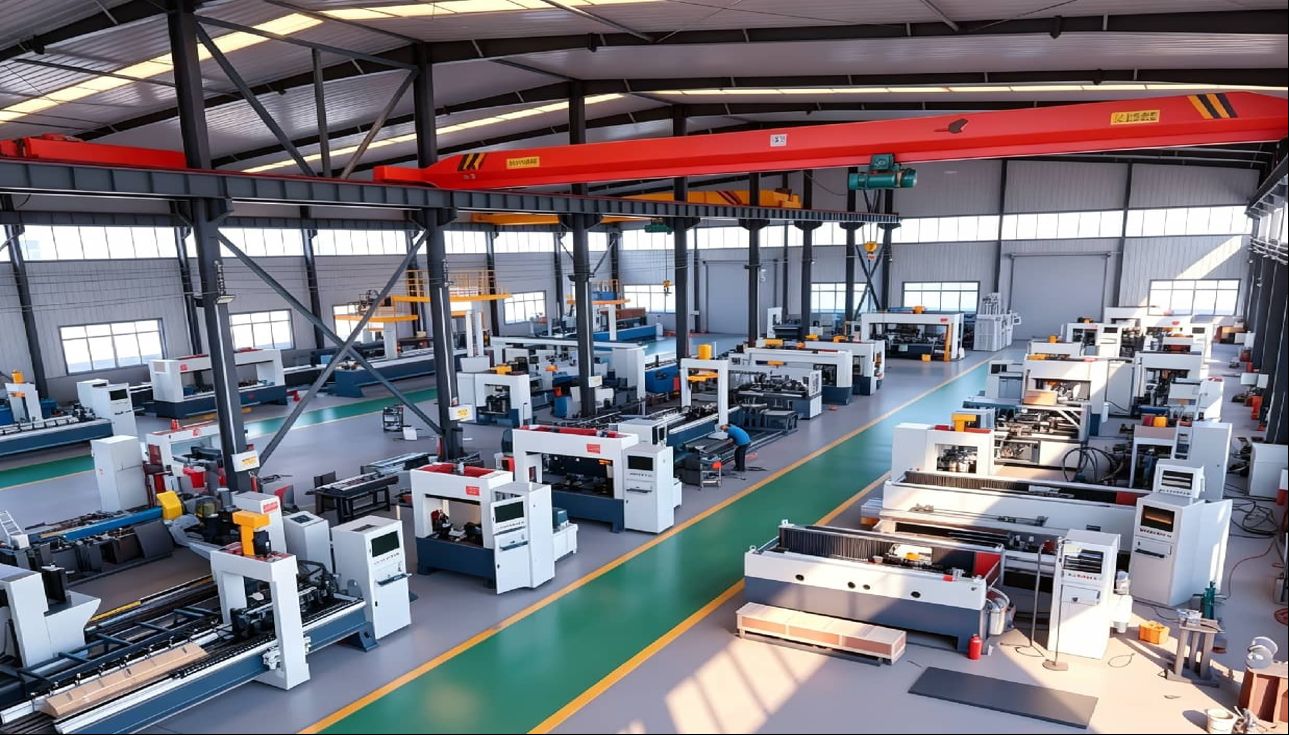
Mesin tersebut mengukur runout poros di beberapa titik, menghitung langkah tekan dan posisi yang tepat yang dibutuhkan, serta memberikan gaya dalam loop tertutup—sering kali mencapai kelurusan dalam 0,01 mm.
Runout yang sebelumnya berada dalam 0,02 mm sebelum perlakuan panas tiba-tiba melonjak menjadi 0,3 mm, 0,5 mm, atau bahkan lebih buruk. Ini salah satu sakit kepala yang dikenal oleh setiap bengkel produksi.