
Mengapa Batang Paduan Bengkok Sejak Awal
Batang paduan yang keluar dari perlakuan panas dengan lengkungan bukan sekadar mengganggu. Hal ini dapat mengacaukan keseimbangan poros, menimbulkan masalah perakitan, atau membuat profil tarik dingin berada di luar spesifikasi kelurusannya. Kami sering melihat ini di Shangda: materialnya bagus, pemesinannya bersih, tetapi batang tersebut tetap gagal dalam inspeksi akhir karena tidak ada yang menangkap distorsi tersebut cukup awal.

Sebagian besar waktu, penyebabnya bukan satu kesalahan tunggal. Ini adalah akumulasi dari tegangan dan penanganan. Perlakuan panas, terutama pendinginan cepat (quenching), menciptakan perbedaan suhu yang besar antara permukaan dan inti. Bagian luar mendingin dan menyusut lebih dulu sementara bagian dalam masih panas. Hal itu mengunci tegangan sisa. Jika batang tidak ditopang secara merata selama pendinginan, atau jika mendingin secara berbeda di sepanjang panjangnya, tegangan tersebut muncul sebagai lengkungan yang terlihat.
Pemesinan menambah lapisan lain. Menghilangkan material dari satu sisi melepaskan tegangan secara tidak merata, sehingga batang yang terukur baik sebelum pembubutan dapat bergeser setelah beberapa kali lintasan. Lalu ada transportasi dan penyimpanan. Batang paduan yang diletakkan di rak yang tidak rata atau diangkat dari salah satu ujungnya dapat mengalami perubahan bentuk permanen, terutama pada diameter yang lebih kecil. Kandungan paduan dan kekerasan yang lebih tinggi sering membuat material lebih sensitif terhadap tegangan lokal. Batang panjang yang ramping memiliki kekakuan yang lebih rendah relatif terhadap panjangnya, sehingga ketidakseimbangan tegangan kecil menjadi keolengan yang terlihat.
Memverifikasi Cacat Tanpa Menebak
Sebelum memilih perbaikan, ukur kelurusan sebenarnya. Saya tidak akan mengandalkan mata saja di bawah 0,5 mm. Pemeriksaan paling sederhana adalah menopang batang pada dua blok V di dekat ujung-ujungnya, menempatkan dial indikator di bagian tengah, dan memutar perlahan. Pembacaan total dial indikator memberikan keolengan (runout). Untuk bagian yang lebih panjang, periksa beberapa titik di sepanjang panjangnya, bukan hanya bagian tengah.
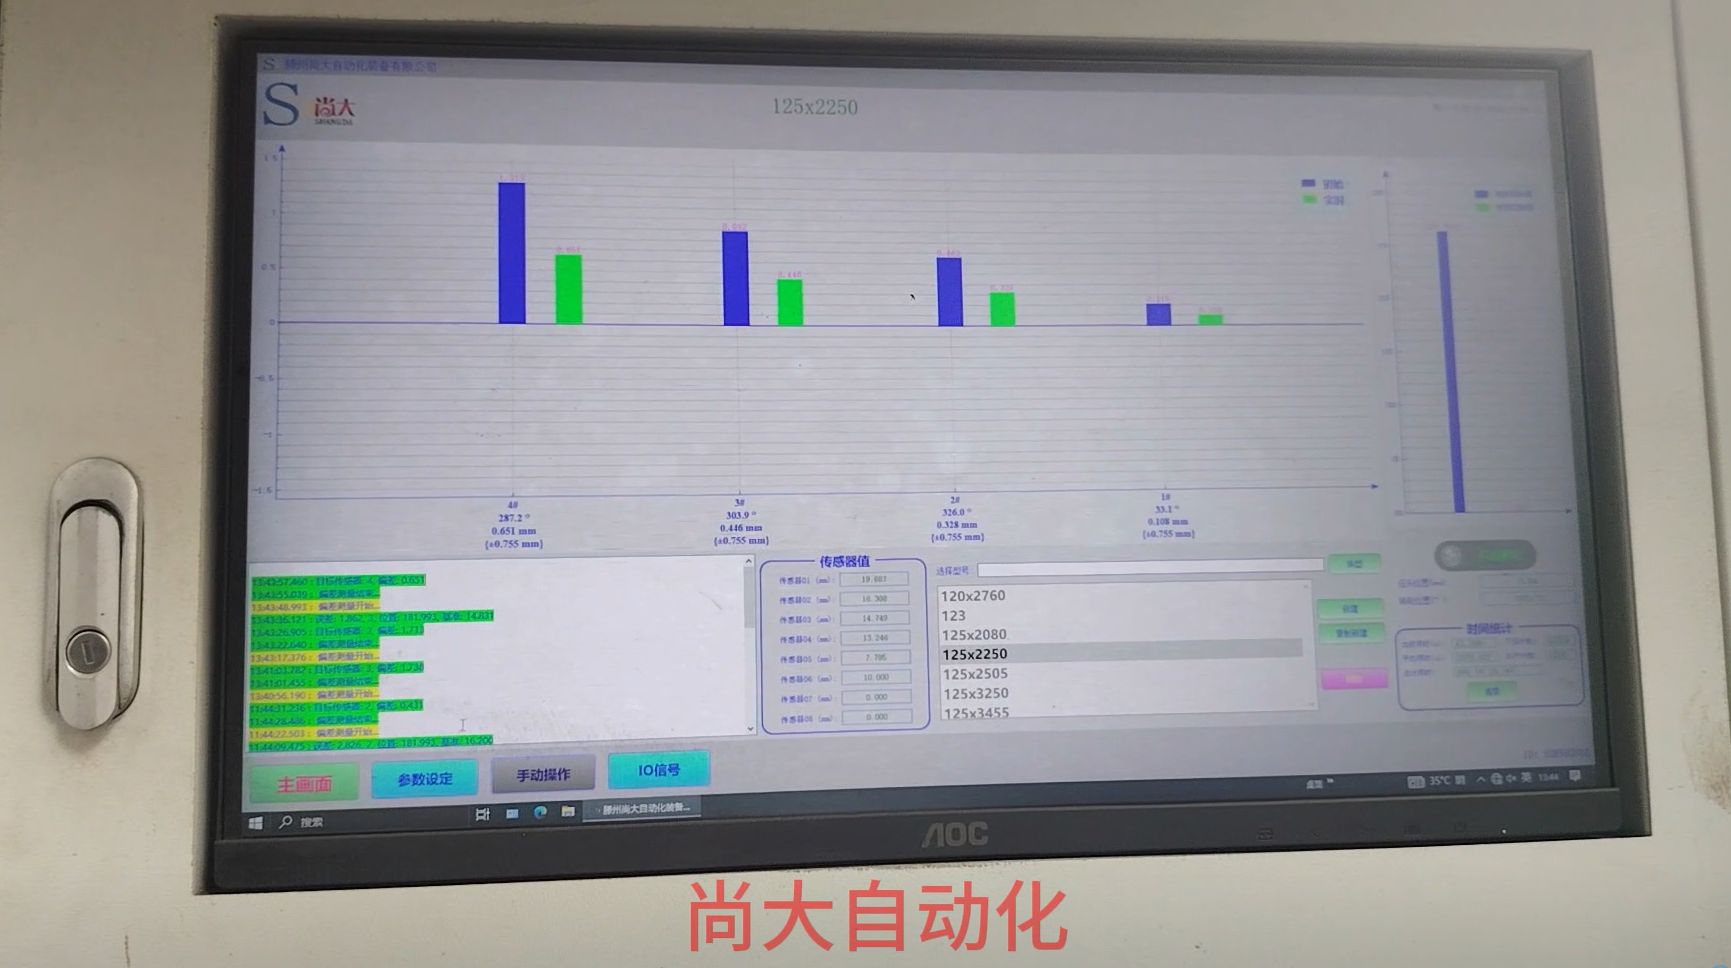
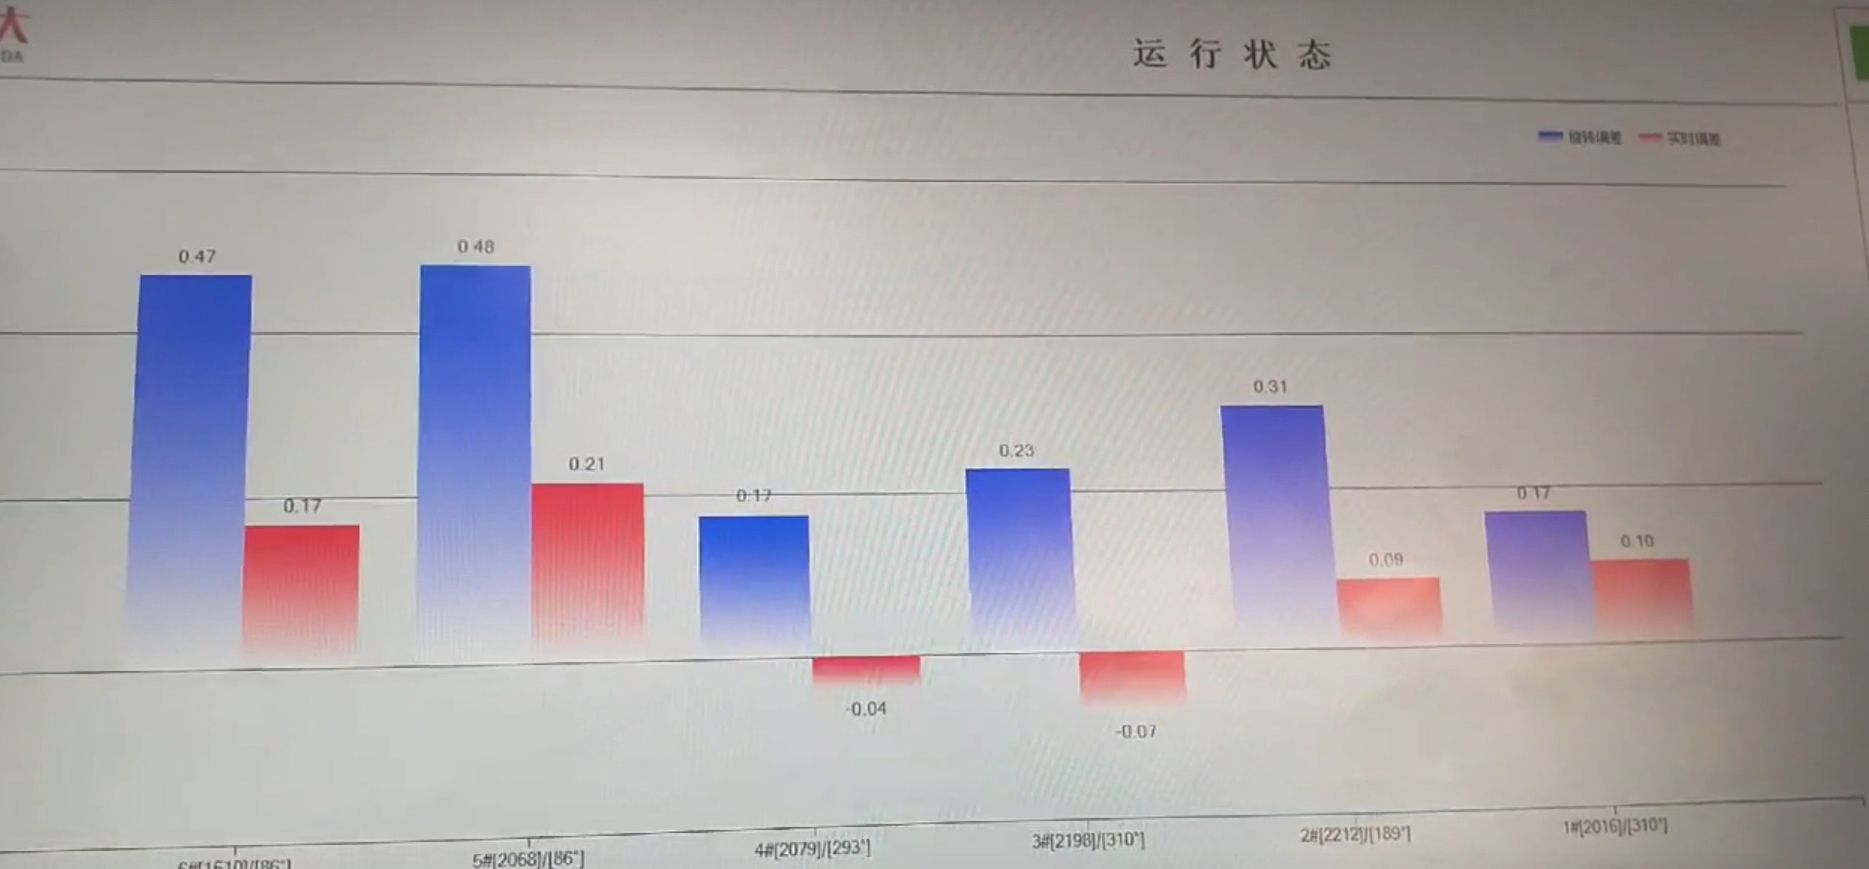
Jika Anda memiliki volume yang lebih tinggi atau toleransi yang lebih ketat, inspeksi multi-titik lebih cepat dan lebih andal. Mesin pelurus otomatis kami mengukur di banyak posisi sekaligus, sehingga operator melihat pola lengkungan sebelum koreksi dimulai. Hal itu penting karena lengkungan tunggal berperilaku berbeda dari kurva berbentuk S atau tekukan lokal.
Catat di mana titik tertinggi berada dan seberapa jauh material menyimpang dari garis lurus. Jika deviasi terkendali dan material masih bagus, pelurusan hidraulik otomatis dapat dilakukan sebelum inspeksi akhir. Jika batang memiliki tekukan tajam atau penampang yang rusak, penanganannya berbeda.
Cara Praktis untuk Mengoreksi Distorsi Batang Paduan
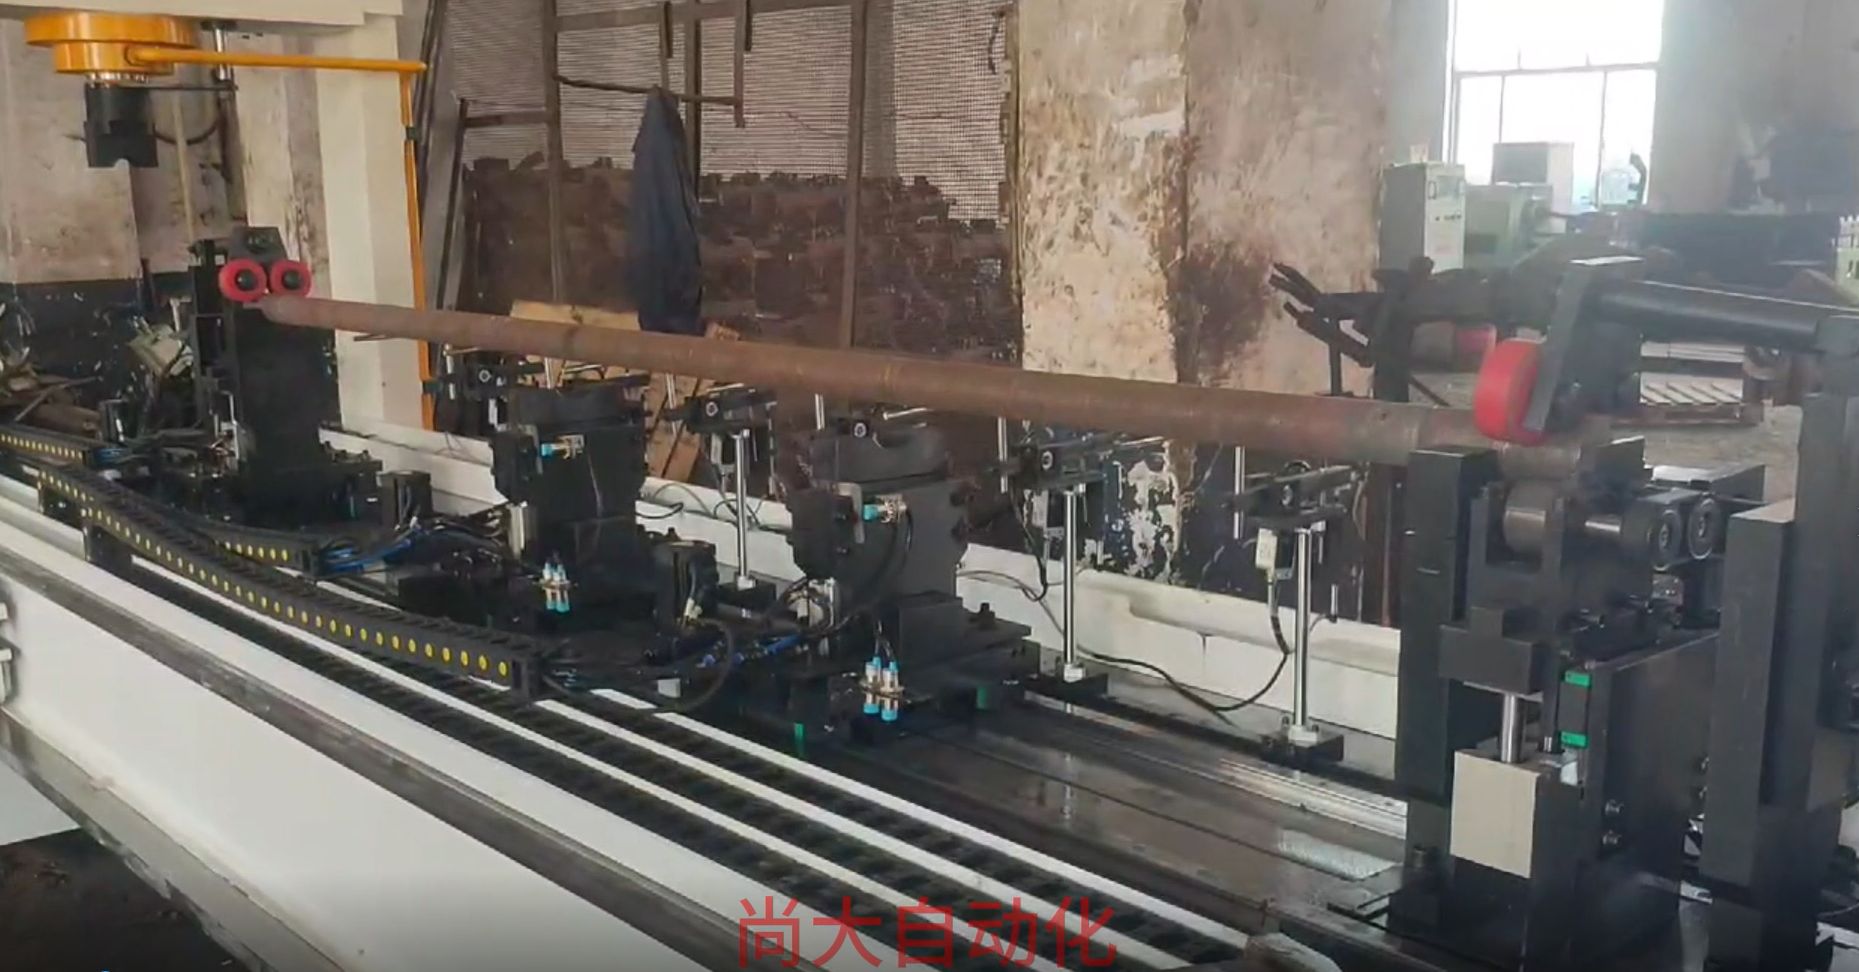
Setelah Anda mengetahui pola lengkungan, sesuaikan perbaikan dengan masalahnya. Untuk deviasi batang logam yang terkendali, pelurusan hidraulik otomatis adalah rekomendasi standar kami. Mesin menemukan titik tertinggi, memberikan tekanan di posisi yang tepat, dan segera memeriksa kembali. Karena gaya yang diberikan berbasis titik dan terkendali, Anda terhindar dari bekas palu dan lekukan lokal yang dapat ditinggalkan oleh pelurusan manual.
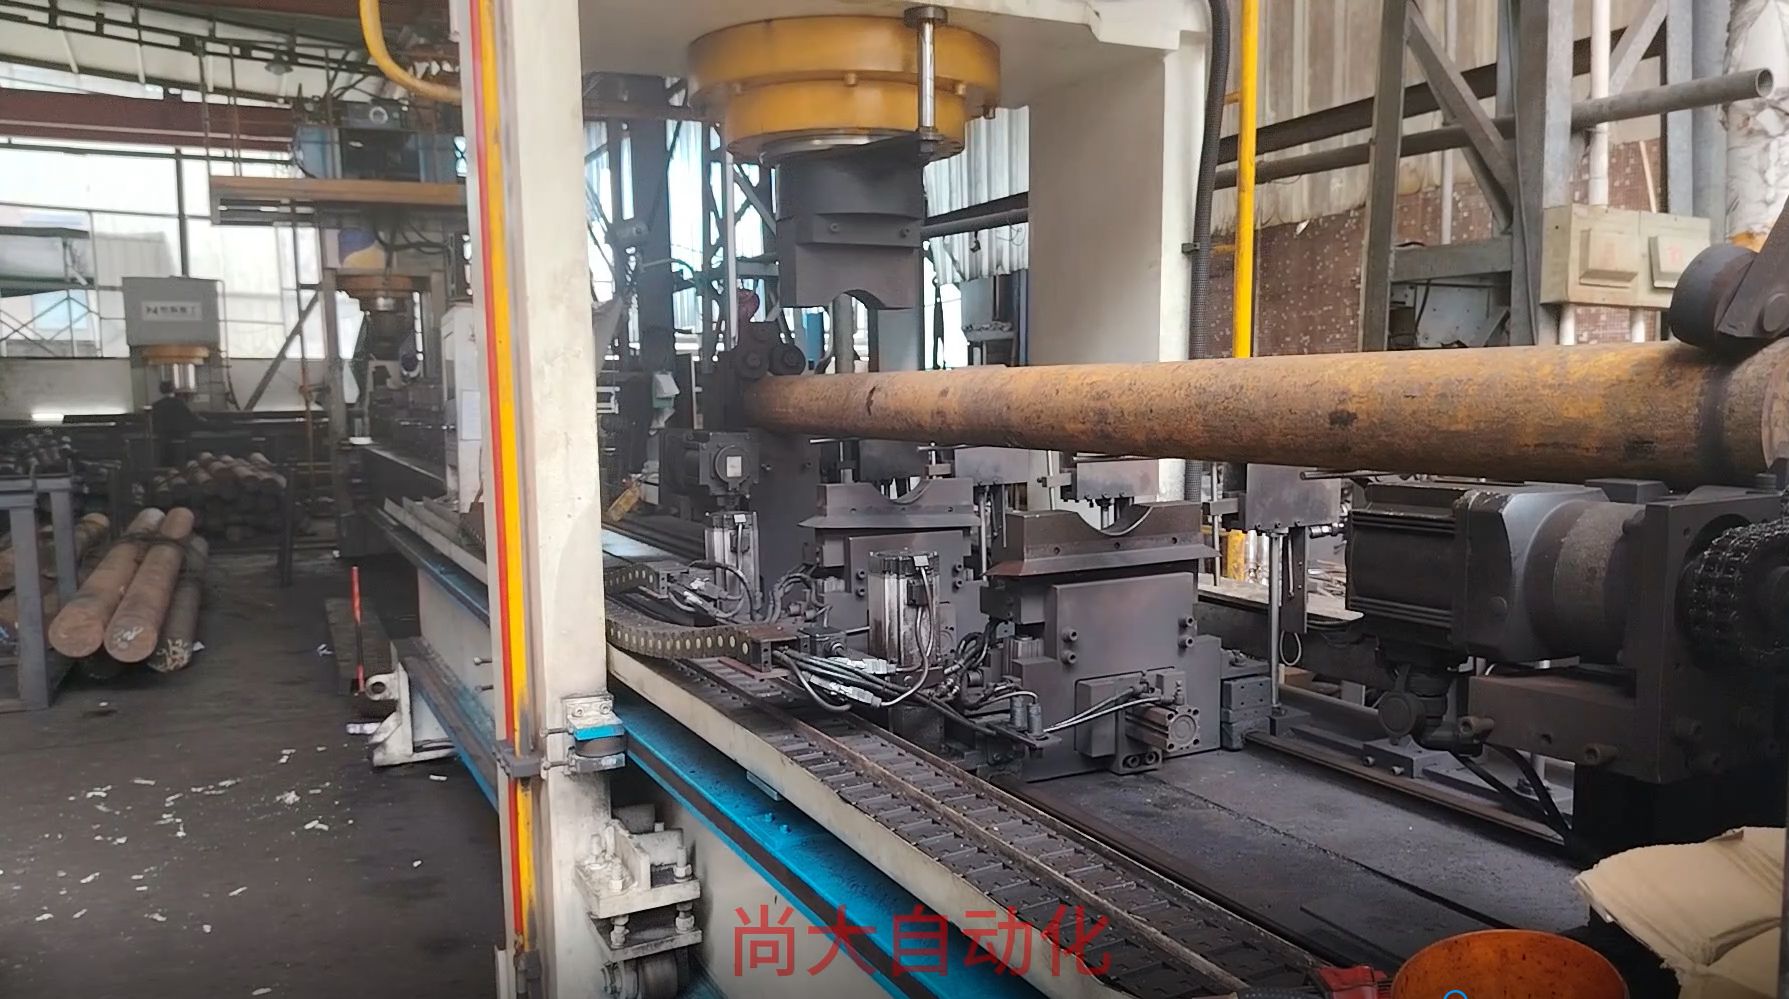
Pada batch terbaru batang bundar paduan yang diberi perlakuan panas, distorsi yang masuk bervariasi di sepanjang panjangnya. Sistem otomatis mengukur setiap batang, mengoreksi titik-titik tinggi, dan memeriksa ulang hasilnya. Targetnya bukan hanya batang yang tampak lurus. Batang tersebut harus memenuhi spesifikasi pra-inspeksi akhir, sehingga koreksi harus tetap stabil setelah dilepaskan.
Setelah diluruskan, batang-batang tersebut melalui proses pengukuran lagi untuk memastikan perbaikannya. Inspeksi multi-titik menangkap lengkungan sisa kecil yang mungkin terlewatkan oleh pembacaan tunggal di tengah.
Pengepresan manual untuk pekerjaan volume rendah atau prototipe
Jika Anda menangani beberapa potong, mesin pres hidraulik manual dan perlengkapan blok V dapat membantu. Operator mengukur, menekan di titik tertinggi, melepaskan, dan mengukur lagi. Cara ini berhasil, tetapi lebih lambat dan sangat bergantung pada perasaan operator. Pada komponen dengan permukaan akhir yang kritis, Anda juga memerlukan bantalan tembaga atau aluminium untuk melindungi area kontak. Dengan pelurusan hidraulik tekanan titik, kontak dirancang untuk menghindari goresan dan lekukan sejak awal, yang mengurangi pengerjaan ulang.
Kapan penghilang tegangan diperlukan dalam proses
Terkadang pelurusan bukanlah jawaban sepenuhnya. Jika batang memiliki tegangan sisa yang besar dari pendinginan cepat, Anda dapat meluruskannya hari ini dan melihatnya bergeser lagi setelah pemesinan akhir. Dalam kasus tersebut, perlakuan penghilang tegangan sebelum pemesinan akhir mengurangi penyebab yang mendasarinya. Pelurusan kemudian menjadi koreksi akhir dari deviasi kecil yang stabil, bukan pertarungan melawan masalah tegangan.
Kapan Tidak Meluruskan
Pelurusan tidak selalu aman. Jika Anda menemukan retakan, terutama retakan permukaan atau retakan mikro akibat perlakuan panas, jangan berikan gaya sampai komponen diperiksa. Deteksi retakan penting di sini. Peralatan kami dapat mengintegrasikan deteksi retakan QASS untuk menghindari mengoreksi batang yang retak yang mungkin gagal selama koreksi atau kemudian saat digunakan.
Juga hindari meluruskan tabung berdinding sangat tipis atau profil yang sudah runtuh atau berubah bentuk oval. Penampang harus tetap utuh agar koreksi tekanan titik dapat bekerja secara dapat diprediksi. Jika deviasi di luar rentang yang dapat dikendalikan mesin, seperti lengkungan parah atau tekukan tajam, pelurusan dapat menciptakan luluh lokal dan tegangan sisa tambahan yang memperburuk komponen. Dalam kasus tersebut, memutuskan untuk memusnahkan atau mengerjakan ulang mungkin merupakan pilihan yang lebih baik.
Terakhir, jangan gunakan pelurusan untuk menyembunyikan masalah proses. Jika setiap batch keluar bengkok akibat perlakuan panas, mengoreksinya satu per satu hanyalah solusi tambal sulam. Biasanya lebih murah untuk menyesuaikan perlengkapan, pendinginan, atau penanganan di hulu, lalu menggunakan pelurusan otomatis untuk variasi kecil yang tersisa.
Persiapan untuk Inspeksi Akhir
Kelurusan adalah spesifikasi, bukan sekadar pemeriksaan visual. Sebelum inspeksi akhir, ukur komponen, koreksi deviasi yang terkendali dengan proses yang tepat, dan dokumentasikan apa yang berubah. Jika benda kerja terbuat dari logam dan deviasinya terkendali, pelurusan hidraulik otomatis sangat cocok dilakukan sebelum inspeksi akhir. Prosesnya cepat, dapat diulang, dan tidak merusak permukaan.
Butuh bantuan menentukan apakah batang paduan Anda cocok untuk pelurusan otomatis? Beri tahu kami material, diameter, panjang, dan spesifikasi kelurusan. Kami dapat membahas pendekatan pengukuran dan koreksi. Hubungi tim kami.