
Mengapa 4140 Mengalami Distorsi Setelah Perlakuan Panas
Ketika poros atau batang 4140 hasil pemesinan keluar dari perlakuan panas dengan lengkungan yang terlihat, mudah untuk menyalahkan proses pencelupan. Saya pernah melihat bengkel membuang material bagus karena tidak ada yang memisahkan penyebabnya. Kenyataannya, distorsi hampir selalu berasal dari campuran gradien termal, regangan transformasi fasa, tegangan sisa dari pemesinan atau penempaan, serta cara komponen diletakkan selama pemanasan dan pendinginan. Begitu Anda bisa melihat faktor mana yang dominan, Anda dapat memutuskan apa yang harus dicegah dalam proses dan apa yang harus dikoreksi setelah tempering.
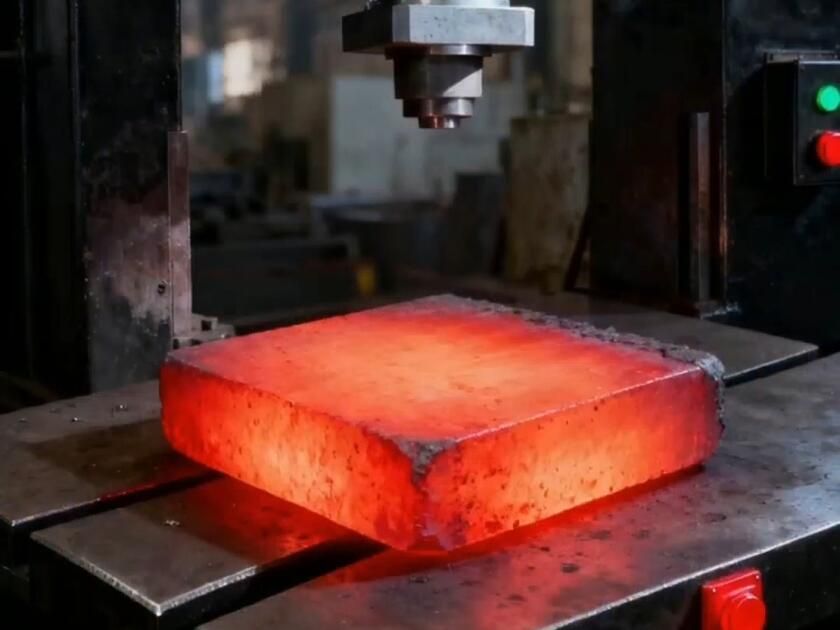
4140 adalah baja kromium-molibdenum karbon sedang yang mengeras dalam pada media minyak atau polimer. Kemampuan pengerasan itu berguna untuk poros, roda gigi, dan perkakas, tetapi juga berarti bagian-bagian yang berbeda pada penampang yang sama dapat bertransformasi pada waktu yang sangat berbeda. Ketidakcocokan itu adalah salah satu alasan terbesar mengapa komponen berubah bentuk.
Empat Penyebab Proses Distorsi Perlakuan Panas pada 4140
Penyebab-penyebab tersebut dapat dibagi menjadi empat kelompok.
1. Gradien Termal Selama Pemanasan dan Pencelupan
Ketika batang panjang memanas, bagian luar memuai lebih cepat daripada bagian tengah. Selama pencelupan, permukaan menyusut dan mendingin sementara inti masih panas. Jika pelepasan panas lebih cepat di satu sisi, komponen akan melengkung ke arah sisi yang mendingin lebih lambat. Menopang batang panjang pada terlalu sedikit titik atau meletakkannya tidak rata di dalam keranjang akan memperburuk kondisi ini.
2. Laju Pendinginan dan Transformasi Fasa
Selama pencelupan, permukaan mendingin lebih cepat daripada inti. Pada 4140, daerah yang didinginkan lebih cepat dapat bertransformasi menjadi martensit sementara daerah yang lebih lambat membentuk bainit atau perlit. Produk transformasi yang berbeda memiliki volume spesifik yang berbeda, dan terbentuk pada waktu yang berbeda. Satu daerah dapat memuai sementara daerah lain masih menyusut. Regangan lokal itu menciptakan lenturan dan kadang-kadang puntiran, terutama pada poros bertingkat atau komponen dengan lubang dan alur pasak.
3. Tegangan Sisa dari Operasi Sebelumnya
Bahkan sebelum perlakuan panas, batang sudah membawa tegangan dari penggulungan, penempaan, pelurusan, atau pemesinan kasar. Pemanasan melepaskan sebagian dari tegangan tersebut secara tidak merata. Sebuah poros yang tampak lurus setelah pemesinan dapat berubah bentuk selama pengerasan hanya karena material akhirnya memiliki kesempatan untuk rileks ke bentuk dengan tegangan yang lebih rendah.
4. Geometri dan Penjepitan
Penampang asimetris, lubang, alur pasak, dan perubahan tingkat mengubah aliran panas. Jika komponen dijepit terlalu kaku, komponen tidak dapat bergerak saat tegangan terakumulasi, dan akan melenting begitu penjepit dilepas. Jika ditumpuk atau ditopang dengan buruk, gravitasi dan titik kontak menambah tegangan lokal. Komponen panjang sangat sensitif terhadap jarak penopang.
Pencegahan Proses vs Koreksi Pasca-Proses
Ada dua cara terpisah untuk menangani distorsi 4140. Anda dapat menguranginya sebelum dan selama perlakuan panas, atau Anda dapat mengoreksi lengkungan yang tersisa setelah tempering. Keduanya tidak dapat saling menggantikan.
| Pendekatan | Apa yang dilakukannya | Keterbatasan utama |
|---|---|---|
| Normalisasi atau penghilangan tegangan sebelum pengerasan | Mengurangi tegangan sisa sebelumnya dari penempaan atau pemesinan kasar | Tidak menghilangkan lengkungan akibat pencelupan |
| Pemanasan terkendali dan pencelupan lebih lambat | Mengurangi gradien termal dan ketidakcocokan transformasi | Dapat menurunkan kekerasan atau kemampuan pengerasan jika berlebihan |
| Desain perlengkapan dan penopang | Menjaga orientasi komponen dan jarak penopang tetap konsisten | Tidak dapat sepenuhnya mengompensasi penampang yang sangat tidak seragam |
| Pelurusan setelah tempering | Mengoreksi lengkungan sisa setelah proses melepaskan tegangan | Menambah tegangan baru dan memerlukan gaya yang terkendali |
Langkah-langkah pencegahan memang layak dilakukan, tetapi memiliki batas praktis. Pada komponen panjang yang ramping, sejumlah lengkungan sisa mungkin tetap ada bahkan setelah kontrol proses yang cermat. Lengkungan yang tersisa itulah yang membuat pelurusan menjadi langkah koreksi yang rasional, bukan sekadar penambal.
Di Mana Pelurusan Masuk Akal — dan Di Mana Tidak
Jika perbaikan proses Anda masih menyisakan lengkungan sisa, pelurusan dapat menjadi langkah koreksi yang praktis. Ini bukan solusi universal. Saya menganggapnya sebagai batas, bukan pengganti kontrol perlakuan panas.
- Pelurusan biasanya berhasil pada 4140 setelah tempering, ketika kekerasannya masih dapat dikerjakan dan komponen memiliki keuletan tertentu.
- Pelurusan bekerja baik pada batang, poros, tabung, dan profil simetris dengan lengkungan yang konsisten.
- Kurang tepat untuk martensit yang sangat keras tanpa temper atau komponen dengan takikan tajam yang dapat retak akibat gaya tekan.
- Anda harus memeriksa adanya retak setelah pelurusan, terutama pada komponen dengan kekerasan tinggi atau komponen yang membawa tegangan sisa tinggi.
Pelurusan manual dapat menangani beberapa komponen, tetapi kemampuan ulangnya menurun. Di sinilah pelurusan hidraulik otomatis biasanya berperan.
Pelurusan Hidraulik Otomatis untuk Koreksi Pasca-Perlakuan Panas yang Berulang
Ketika Anda mengoreksi ratusan batang atau pipa 4140 setelah perlakuan panas, pelurusan dengan tekan manual menjadi hambatan. Seorang operator menekan, memeriksa, menekan lagi, dan hasilnya bergantung pada siapa yang melakukan pekerjaan tersebut. Jalur pelurusan hidraulik otomatis mengubah hal itu. Mesin memuat komponen, mengukur runout di beberapa titik, menghitung titik tertinggi, menerapkan langkah tekan yang terkendali, dan mengukur ulang. Proses ini terus berlanjut hingga komponen berada dalam toleransi.
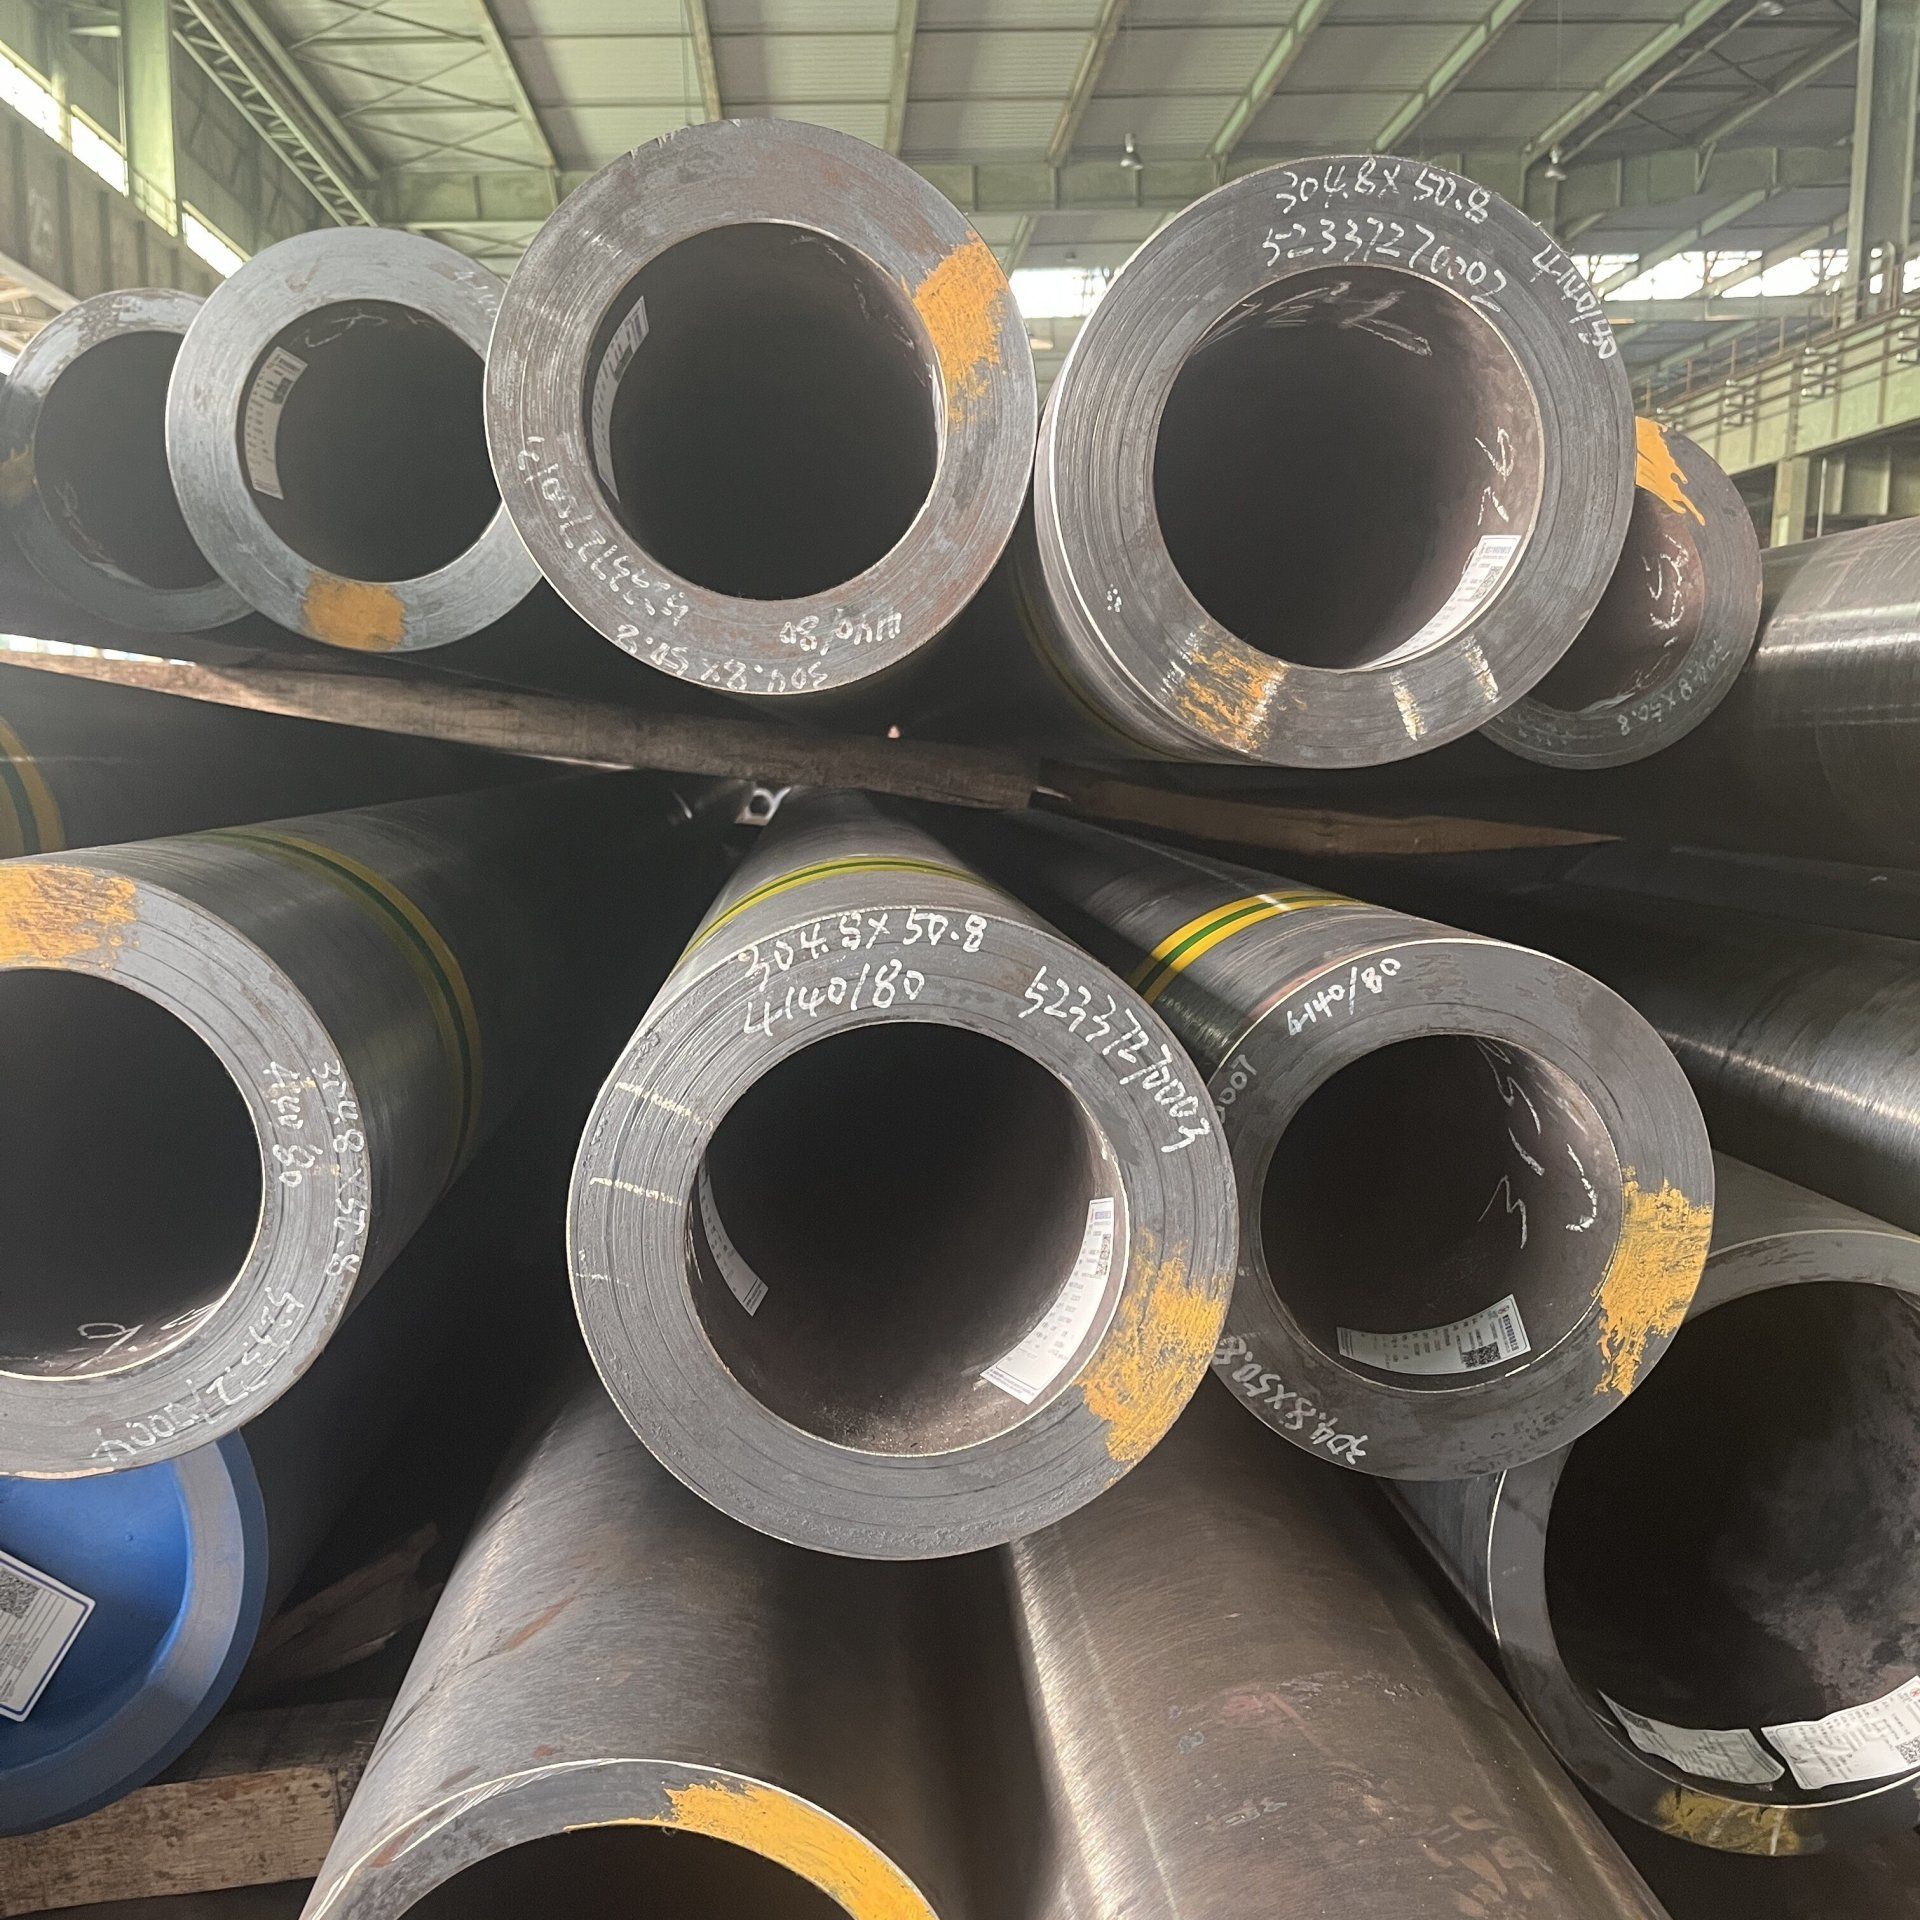
Pada poros dan batang bulat 4140, sistem pelurusan otomatis kami dapat menjaga kelurusan dalam 0,01 mm dan beroperasi tiga hingga lima kali lebih cepat daripada operasi manual. Karena sistem kontrol mencatat setiap hasil koreksi dan menyesuaikan langkah berikutnya, satu operator dapat menangani beberapa mesin sekaligus. Untuk benda kerja yang panjang atau berat, hal ini bahkan lebih penting.
Kami juga mengintegrasikan deteksi retak dari QASS Jerman pada beberapa jalur ketika komponen berada di dekat batas kekerasan atas atau ketika spesifikasi pelanggan mensyaratkannya. Itu memberi Anda kesempatan untuk memisahkan komponen yang retak sebelum menekannya lebih lanjut. Sistem semacam ini bukan perbaikan untuk quenching yang buruk, tetapi merupakan cara yang dapat diulang untuk menangani lengkungan sisa yang tidak dapat dihilangkan oleh kontrol proses saja.
Apa yang Dapat Anda Terapkan di Lantai Bengkel
Untuk distorsi perlakuan panas 4140, saya akan mulai dari proses: periksa penopang dan penjepitan, kurangi gradien termal yang tidak perlu, hilangkan tegangan sisa sebelum pengerasan, dan hindari pencelupan berlebihan untuk geometri komponen. Kemudian ukur berapa besar lengkungan yang tersisa. Jika lengkungan yang tersisa masih dalam rentang koreksi yang diizinkan dan komponen dalam kondisi ulet setelah tempering, pelurusan menjadi masuk akal. Jika komponen retak di pres atau berubah bentuk setelah koreksi, berhentilah dan periksa kembali prosesnya.
Untuk koreksi pasca-perlakuan panas yang berulang, pelurusan hidraulik otomatis menawarkan alternatif yang lebih terprediksi dibandingkan tekan manual, terutama pada batang panjang, poros, dan tabung. Jika Anda ingin memeriksa lebih dekat kasus distorsi 4140 Anda sendiri, silakan hubungi kami dan kami dapat membahas detailnya.