
Mengapa “runout poros baling-baling yang dapat diterima” lebih rumit dari yang terdengar
Seorang inspektur mengatakan poros baik pada 0,20 mm. Inspektur lain menolak komponen yang sama pada 0,25 mm. Biasanya masalahnya bukan pada angkanya, tetapi pada kenyataan bahwa mereka mengukur hal yang berbeda. “Runout” sering digunakan sebagai istilah umum untuk kelurusan (straightness), kebulatan (roundness), pergeseran sumbu (center offset), dan goyangan permukaan (face wobble). Pada poros baling-baling, semua itu bukan cacat yang sama, dan tidak semuanya dapat diperbaiki dengan proses koreksi yang sama.
Saat kami terlibat dalam pelurusan poros baling-baling, pertanyaan pertama jarang berupa “berapa runout-nya?” Melainkan “sebenarnya apa yang sedang kami lihat?” Perbedaan itulah yang menentukan apakah komponen dapat diterima, dikerjakan ulang (re-machined), atau dikoreksi dengan pelurusan hidrolik.
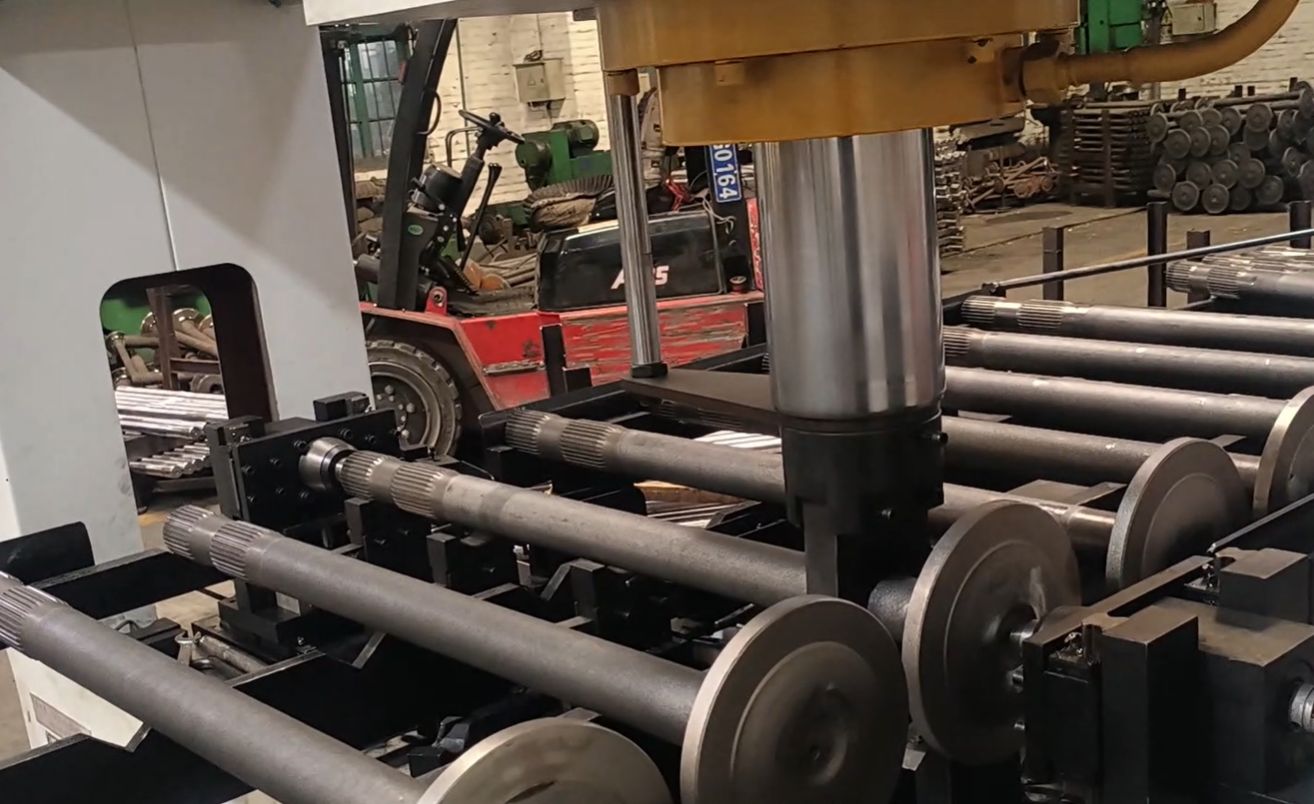
Lima cacat yang sering tertukar
Kelurusan, runout, keovalan (ovality), eksentrisitas, dan kerataan (flatness) tidaklah dapat dipertukarkan. Jika Anda memperlakukannya sebagai hal yang sama, Anda akan menolak poros yang baik atau menerima poros yang buruk.
| Cacat | Apa yang sebenarnya dijelaskan | Pemeriksaan umum | Dapatkah pelurusan hidrolik memperbaikinya? |
|---|---|---|---|
| Kelurusan | Penyimpangan sumbu di sepanjang panjang penuh | Center atau V-block, indikator di sepanjang panjang | Ya, jika itu benar-benar bengkok |
| Runout | Pergerakan permukaan relatif terhadap sumbu datum selama rotasi | Ayunan total dial indikator | Hanya komponen bengkoknya saja |
| Keovalan | Tidak bulat pada suatu penampang | Mikrometer dua titik atau tiga titik | Tidak |
| Eksentrisitas | Pusat satu fitur bergeser dari pusat datum | Pola runout atau pemeriksaan ketebalan dinding | Tidak, biasanya terkait pemesinan atau perakitan |
| Kerataan | Variasi permukaan flensa atau goyangan | Indikator permukaan (face indicator) atau meja permukaan | Tidak, biasanya melalui pemesinan permukaan |
Kelurusan adalah yang mudah: buatlah garis melalui sumbu poros. Jika garis itu melengkung, berarti poros bengkok. Runout berbeda. Runout adalah apa yang dilihat dial indikator saat poros berputar. Tabung yang lurus sempurna tetapi memiliki penampang oval atau jurnal mesin yang tidak sepusat akan menunjukkan runout. Poros yang benar-benar bengkok juga akan demikian. Itulah sebabnya menggunakan runout sebagai sinonim untuk kelurusan menimbulkan masalah.
Keovalan sering muncul sebagai dua lompatan indikator per putaran. Eksentrisitas biasanya muncul sebagai satu siklus halus, seperti halnya bengkok, tetapi tidak akan hilang ketika Anda meluruskan poros. Kerataan kebanyakan adalah masalah flensa: permukaan pemasangan melengkung, sehingga rakitan bergoyang meskipun garis sumbu poros lurus.
Mengukur runout tanpa mengejar bayangan
Mulailah dengan permukaan yang bersih. Karat, cat, kerak, las, dan penyok akibat penanganan semuanya akan menggerakkan jarum indikator. Jika Anda mengukur pada permukaan tabung mentah, Anda menambahkan noise permukaan ke pembacaan yang sebenarnya. Untuk poros baling-baling, saya lebih suka mengukur pada jurnal bantalan hasil mesin atau lubang center terlebih dahulu. Kemudian periksa bodi secara terpisah jika gambar teknik mensyaratkannya.
Setelan dasar menggunakan center atau V-block. Putar perlahan dengan tangan dan baca seluruh ayunan. TIR adalah maksimum dikurangi minimum. Satu siklus per putaran biasanya menunjukkan bengkok atau eksentrisitas. Dua siklus menunjukkan keovalan. Pola berulang yang berubah dengan posisi aksial mungkin merupakan tekukan lokal atau distorsi las. Selalu pastikan penyangga bersih dan sepusat; center yang aus akan menyumbangkan kesalahannya sendiri.
Runout bukanlah kelurusan. Poros yang bengkok akan selalu menunjukkan runout, tetapi runout tidak selalu berarti poros tersebut bengkok.
Kesalahan umum meliputi ujung indikator yang tidak tegak lurus, dudukan magnet yang bergeser, preload yang terlalu besar, komponen yang tidak terpasang sepenuhnya, dan pengukuran melintasi alur pasak (keyway) atau spline. Jarak V-block yang terlalu sempit dapat menyebabkan poros panjang melengkung dan mengubah pembacaan. Selain itu, jangan sentuh komponen terlalu lama agar suhunya stabil. Poros yang memanas tidak merata dapat terbaca berbeda beberapa ratusan milimeter.
Penerimaan bukanlah satu angka universal. Untuk poros baling-baling otomotif, banyak bengkel bekerja dengan TIR 0,15–0,30 mm pada diameter bantalan tengah, sementara aplikasi kecepatan tinggi atau EV sering menuntut di bawah 0,10 mm. Namun, gambar teknik selalu yang utama. Tanyakan fitur apa yang diukur, pada panjang berapa, dengan datum apa, dan toleransi TIR atau kelurusan apa yang berlaku.
Kapan pelurusan hidrolik masuk akal
Jika penyimpangan terukur didominasi oleh bengkok yang sebenarnya, dan komponen masih berada dalam rentang yang dapat dikoreksi, pelurusan hidrolik otomatis dapat menjadi langkah koreksi yang terkendali, bukan sekadar untung-untungan. Kata kuncinya adalah terkendali. Anda tidak memukul poros sampai terlihat lurus. Anda mengukur titik tertinggi, memberikan tekanan titik, mengukur ulang, dan mengulanginya.
Metode ini bekerja baik untuk poros pejal, tabung berdinding tebal, batang, dan beberapa profil. Bagian berdinding tipis atau yang sudah dikeraskan perlu lebih hati-hati; tekanan lokal yang terlalu besar dapat menyebabkan retak atau penyok. Di sinilah deteksi retak dan umpan balik menjadi penting. Pada peralatan kami, siklus pelurusan memetakan komponen, memilih posisi tekan, menerapkan beban, dan memeriksa hasilnya secara otomatis. Data koreksi dapat diumpankan ke MES, sehingga Anda dapat menelusuri TIR awal dan akhir setiap poros. Ini mengubah koreksi runout dari sekadar perkiraan operator menjadi proses yang dapat diulang.
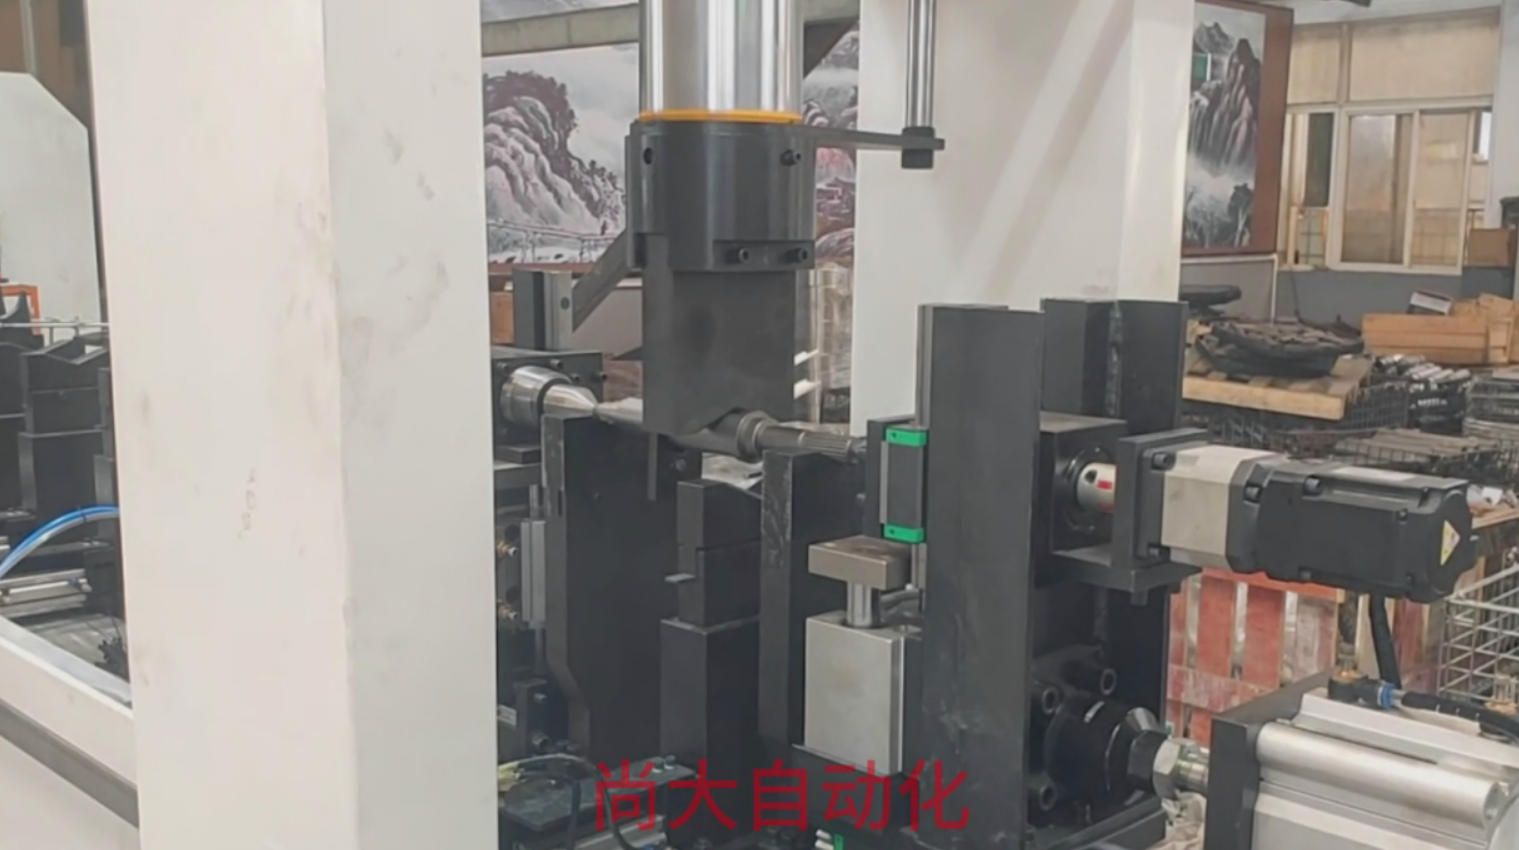
Pelurusan dengan tekanan titik dapat mencapai akurasi sekitar 0,01 mm pada komponen yang sesuai, tanpa goresan atau lekukan jika perkakas dan gaya yang digunakan tepat. Satu operator dapat menangani beberapa mesin karena sistem menangani pemuatan, pengukuran, koreksi, dan pencatatan data. Ini penting ketika Anda harus mengoreksi ratusan poros per shift, bukan hanya satu prototipe.
Namun, pelurusan hidrolik bukanlah solusi untuk keovalan, variasi ketebalan dinding, pemesinan yang tidak sepusat, atau flensa yang melengkung. Jika sinyal TIR sebagian besar berasal dari keovalan, Anda akan menekan dan jarum indikator hampir tidak membaik. Jika itu eksentrisitas, pelurusan dapat menggerakkan fitur yang salah. Itulah sebabnya kami terus kembali ke titik yang sama: identifikasi cacat sebelum Anda memilih koreksi.
Jalur terima-atau-koreksi yang lebih jelas
Ketika pembacaan runout poros baling-baling muncul di meja inspeksi, saya suka menjalankannya melalui daftar periksa singkat:
- Apakah pengukurannya bersih: penyangga, datum, posisi indikator, suhu?
- Apakah polanya satu siklus, dua siklus, atau lokal?
- Apakah cacatnya bengkok, keovalan, eksentrisitas, atau kerataan flensa?
- Apakah TIR melampaui toleransi gambar teknik di lokasi yang ditentukan?
- Jika itu benar-benar bengkok, apakah rentang koreksinya cocok untuk pelurusan hidrolik?
Jika jawabannya mengarah pada bengkok yang sebenarnya dalam rentang yang dapat dikoreksi, pelurusan hidrolik otomatis adalah cara yang andal untuk membawa poros kembali ke dalam toleransi tanpa menjadi scrap. Jika data menunjukkan hal lain, pelurusan hanya akan membuang satu siklus. Ketika masalahnya tidak jelas, kami biasanya mulai dengan setelan pengukuran. Kebanyakan runout misterius bukanlah poros misterius; itu adalah definisi yang tercampur aduk.
Jika Anda kesulitan dengan batas runout poros baling-baling atau mencoba memutuskan apakah pelurusan cocok untuk proses Anda, bicaralah dengan tim kami.