
Mengapa Poros Berubah Bentuk Setelah Perlakuan Panas
Jika Anda pernah mengeluarkan poros dari media pendingin cepat (quench) dan melihatnya menyimpang beberapa persepuluh milimeter atau bahkan beberapa milimeter, Anda sudah tahu masalahnya. Distorsi akibat perlakuan panas bukanlah tanda bahwa proses Anda sepenuhnya salah. Itu adalah respons komponen terhadap perubahan termal dan metalurgi yang terjadi lebih cepat daripada kemampuan material untuk berelaksasi. Anda dapat menguranginya, tetapi tidak dapat sepenuhnya menghilangkannya melalui rekayasa. Hal ini mengubah titik fokus upaya Anda.
Apa yang Sebenarnya Menyebabkan Distorsi
Gradien Suhu
Sebuah poros jarang memanas atau mendingin secara merata. Permukaan terlebih dahulu terkena tungku atau media pendingin, sementara inti lebih lambat. Hal ini menciptakan gradien suhu yang curam. Logam panas memuai, logam yang lebih dingin menyusut, dan ketika kedua area tersebut bergabung dalam satu komponen, tegangan internal pun terbentuk. Hasilnya adalah pembengkokan, puntiran, atau ovalitas, tergantung pada geometri poros.
Perubahan Fasa dan Tegangan Sisa
Ketika baja mendingin dari austenit, ia berubah menjadi martensit, bainit, atau perlit tergantung pada ukuran penampang dan laju pendinginan. Martensit menempati volume lebih besar daripada austenit asalnya. Jika bagian luar bertransformasi sementara bagian dalam masih panas dan lunak, perubahan volume tersebut tidak terjadi secara seragam. Anda akan mendapatkan tegangan sisa yang terkunci. Nantinya, ketika Anda melakukan pemesinan atau penggerindaan, tegangan tersebut dapat terlepas dan poros bergerak lagi.
Geometri dan Penjepitan
Poros yang panjang dan ramping secara alami lebih rentan mengalami distorsi dibandingkan poros pendek dan kekar. Fitur asimetris seperti alur pasak (keyway), spline, undakan, dan lubang mendingin dengan laju yang berbeda. Penjepitan fixture juga dapat menjadi bagian dari masalah. Jika fixture menahan komponen terlalu kaku selama pemanasan atau pendinginan, hal itu menghambat pemuaian dan penyusutan bebas, sehingga justru menambah tegangan alih-alih mengurangi pergerakan.
Pencegahan vs. Koreksi: di Mana Masing-masing Berperan
Pencegahan adalah tentang mengurangi besarnya distorsi sebelum terjadi. Hal ini mencakup mengoptimalkan keseragaman pemanasan, menggunakan laju pendinginan (quench) yang terkendali, mengorientasikan komponen untuk mengurangi pendinginan asimetris, serta merancang fixture yang menopang tanpa menahan berlebihan. Tempering penghilang tegangan setelah pengerasan dapat mengurangi tegangan sisa, tetapi jarang menghilangkan semua pergerakan.
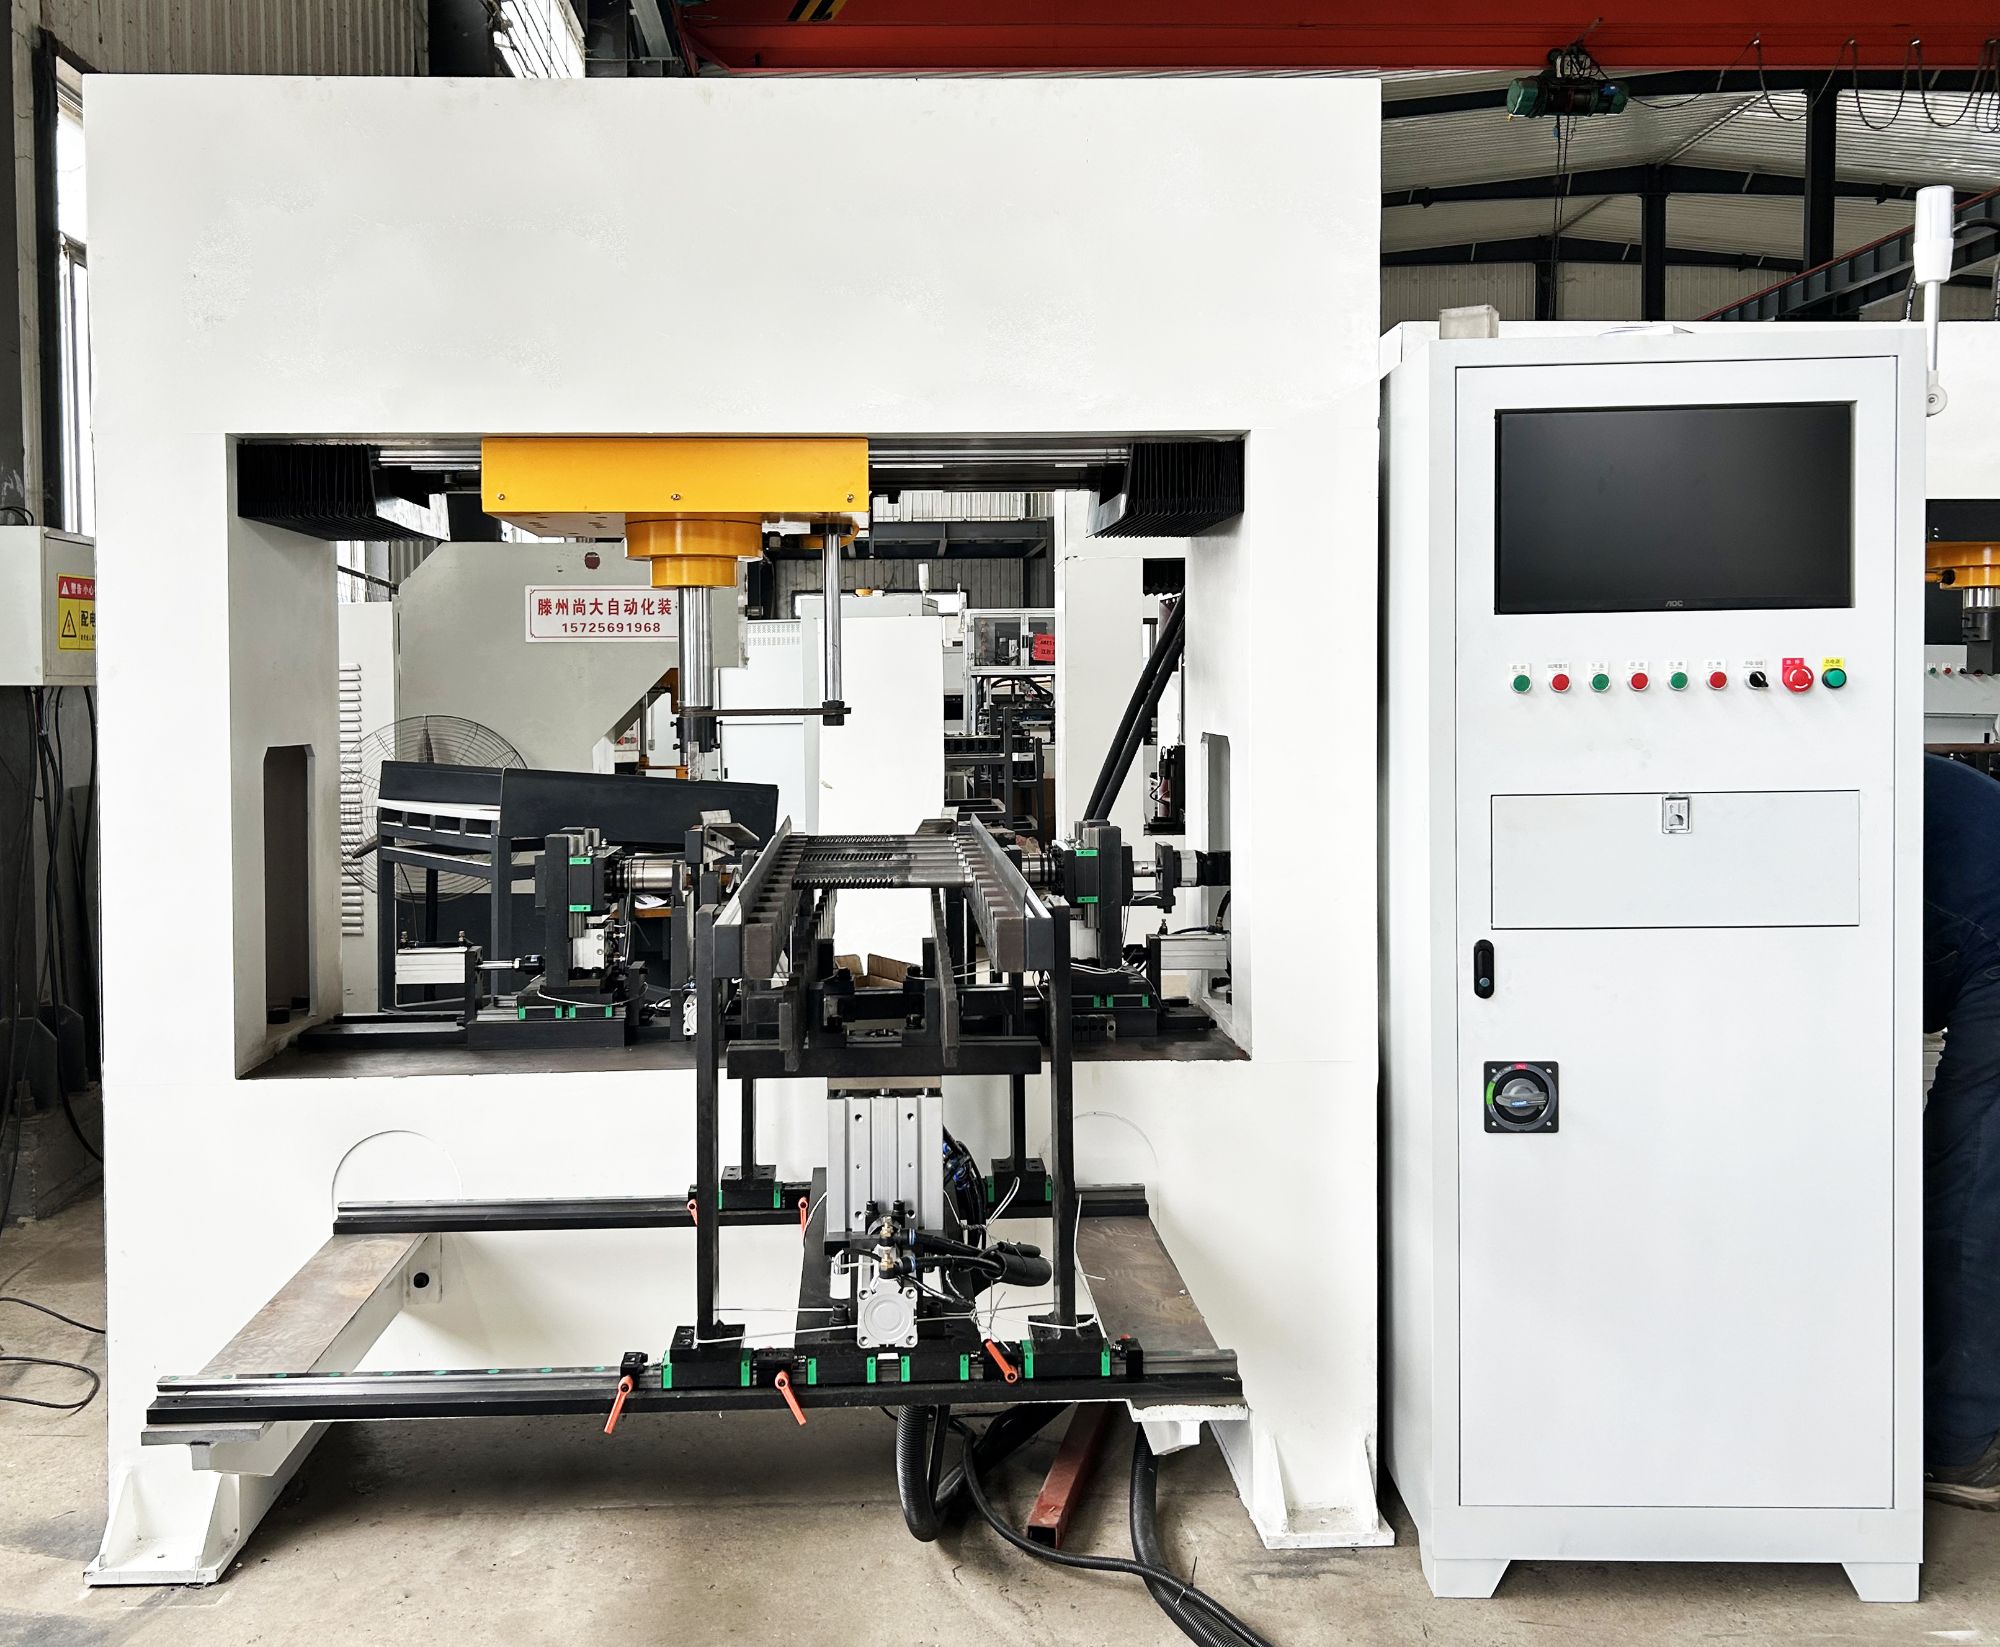
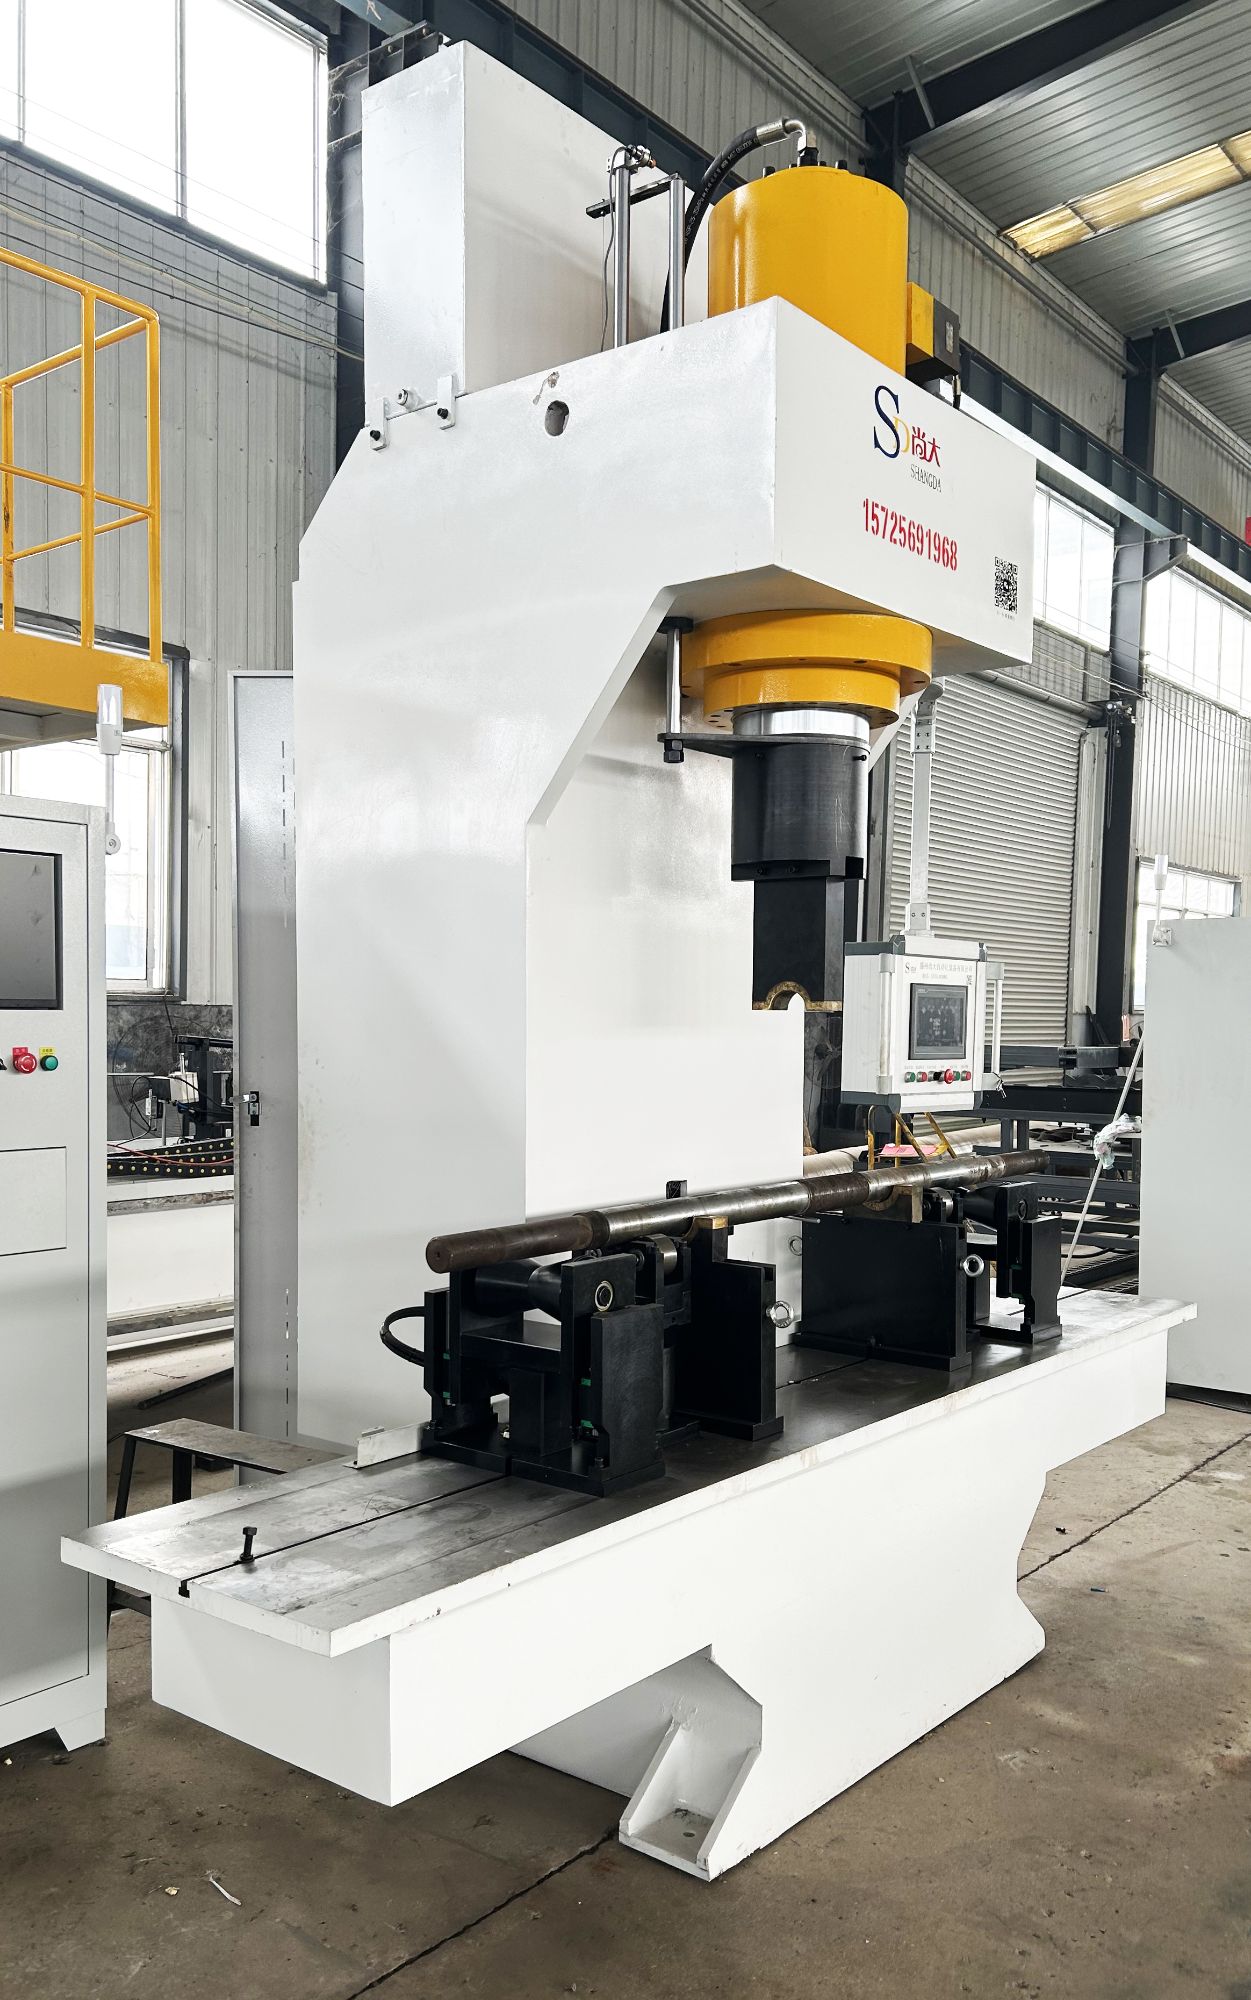
Koreksi dilakukan setelah komponen sudah berubah bentuk. Pelurusan dengan tekan manual berfungsi untuk volume kecil, tetapi lambat dan bergantung pada operator. Pelurusan termal dapat digunakan pada sebagian komponen tetapi sering mengubah sifat lokal. Pelurusan hidrolik otomatis berbeda: ia mengukur poros di banyak titik, menghitung di mana dan seberapa besar tekanan yang diberikan, lalu mengoreksi lengkungan dengan tekanan titik — tanpa goresan atau lekukan.
| Pencegahan | Koreksi pasca-perlakuan |
|---|---|
| Pemanasan seragam dan pendinginan cepat terkendali | Pelurusan hidrolik otomatis |
| Tempering penghilang tegangan | Tekan manual atau koreksi termal |
| Dukungan fixture tanpa kendala berlebihan | Pengukuran multi-titik dan koreksi tekanan titik |
Di Mana Pelurusan Hidrolik Menjadi Jawaban Akhir
Tidak semua poros yang mengalami distorsi harus diluruskan. Jika material terlalu rapuh setelah pengerasan, atau lengkungannya terlalu tajam untuk penampang tersebut, pelurusan dapat meretakkan komponen. Batas praktisnya sederhana: jika poros memiliki keuletan yang cukup untuk ditekan tanpa patah, dan distorsi berada dalam rentang yang dapat dikoreksi oleh pembengkokan plastis, maka pelurusan hidrolik otomatis adalah proses akhir yang kuat. Ini mencakup banyak poros baja yang mengalami perlakuan panas yang digunakan pada motor, gearbox, pompa, dan komponen transmisi daya sejenis.
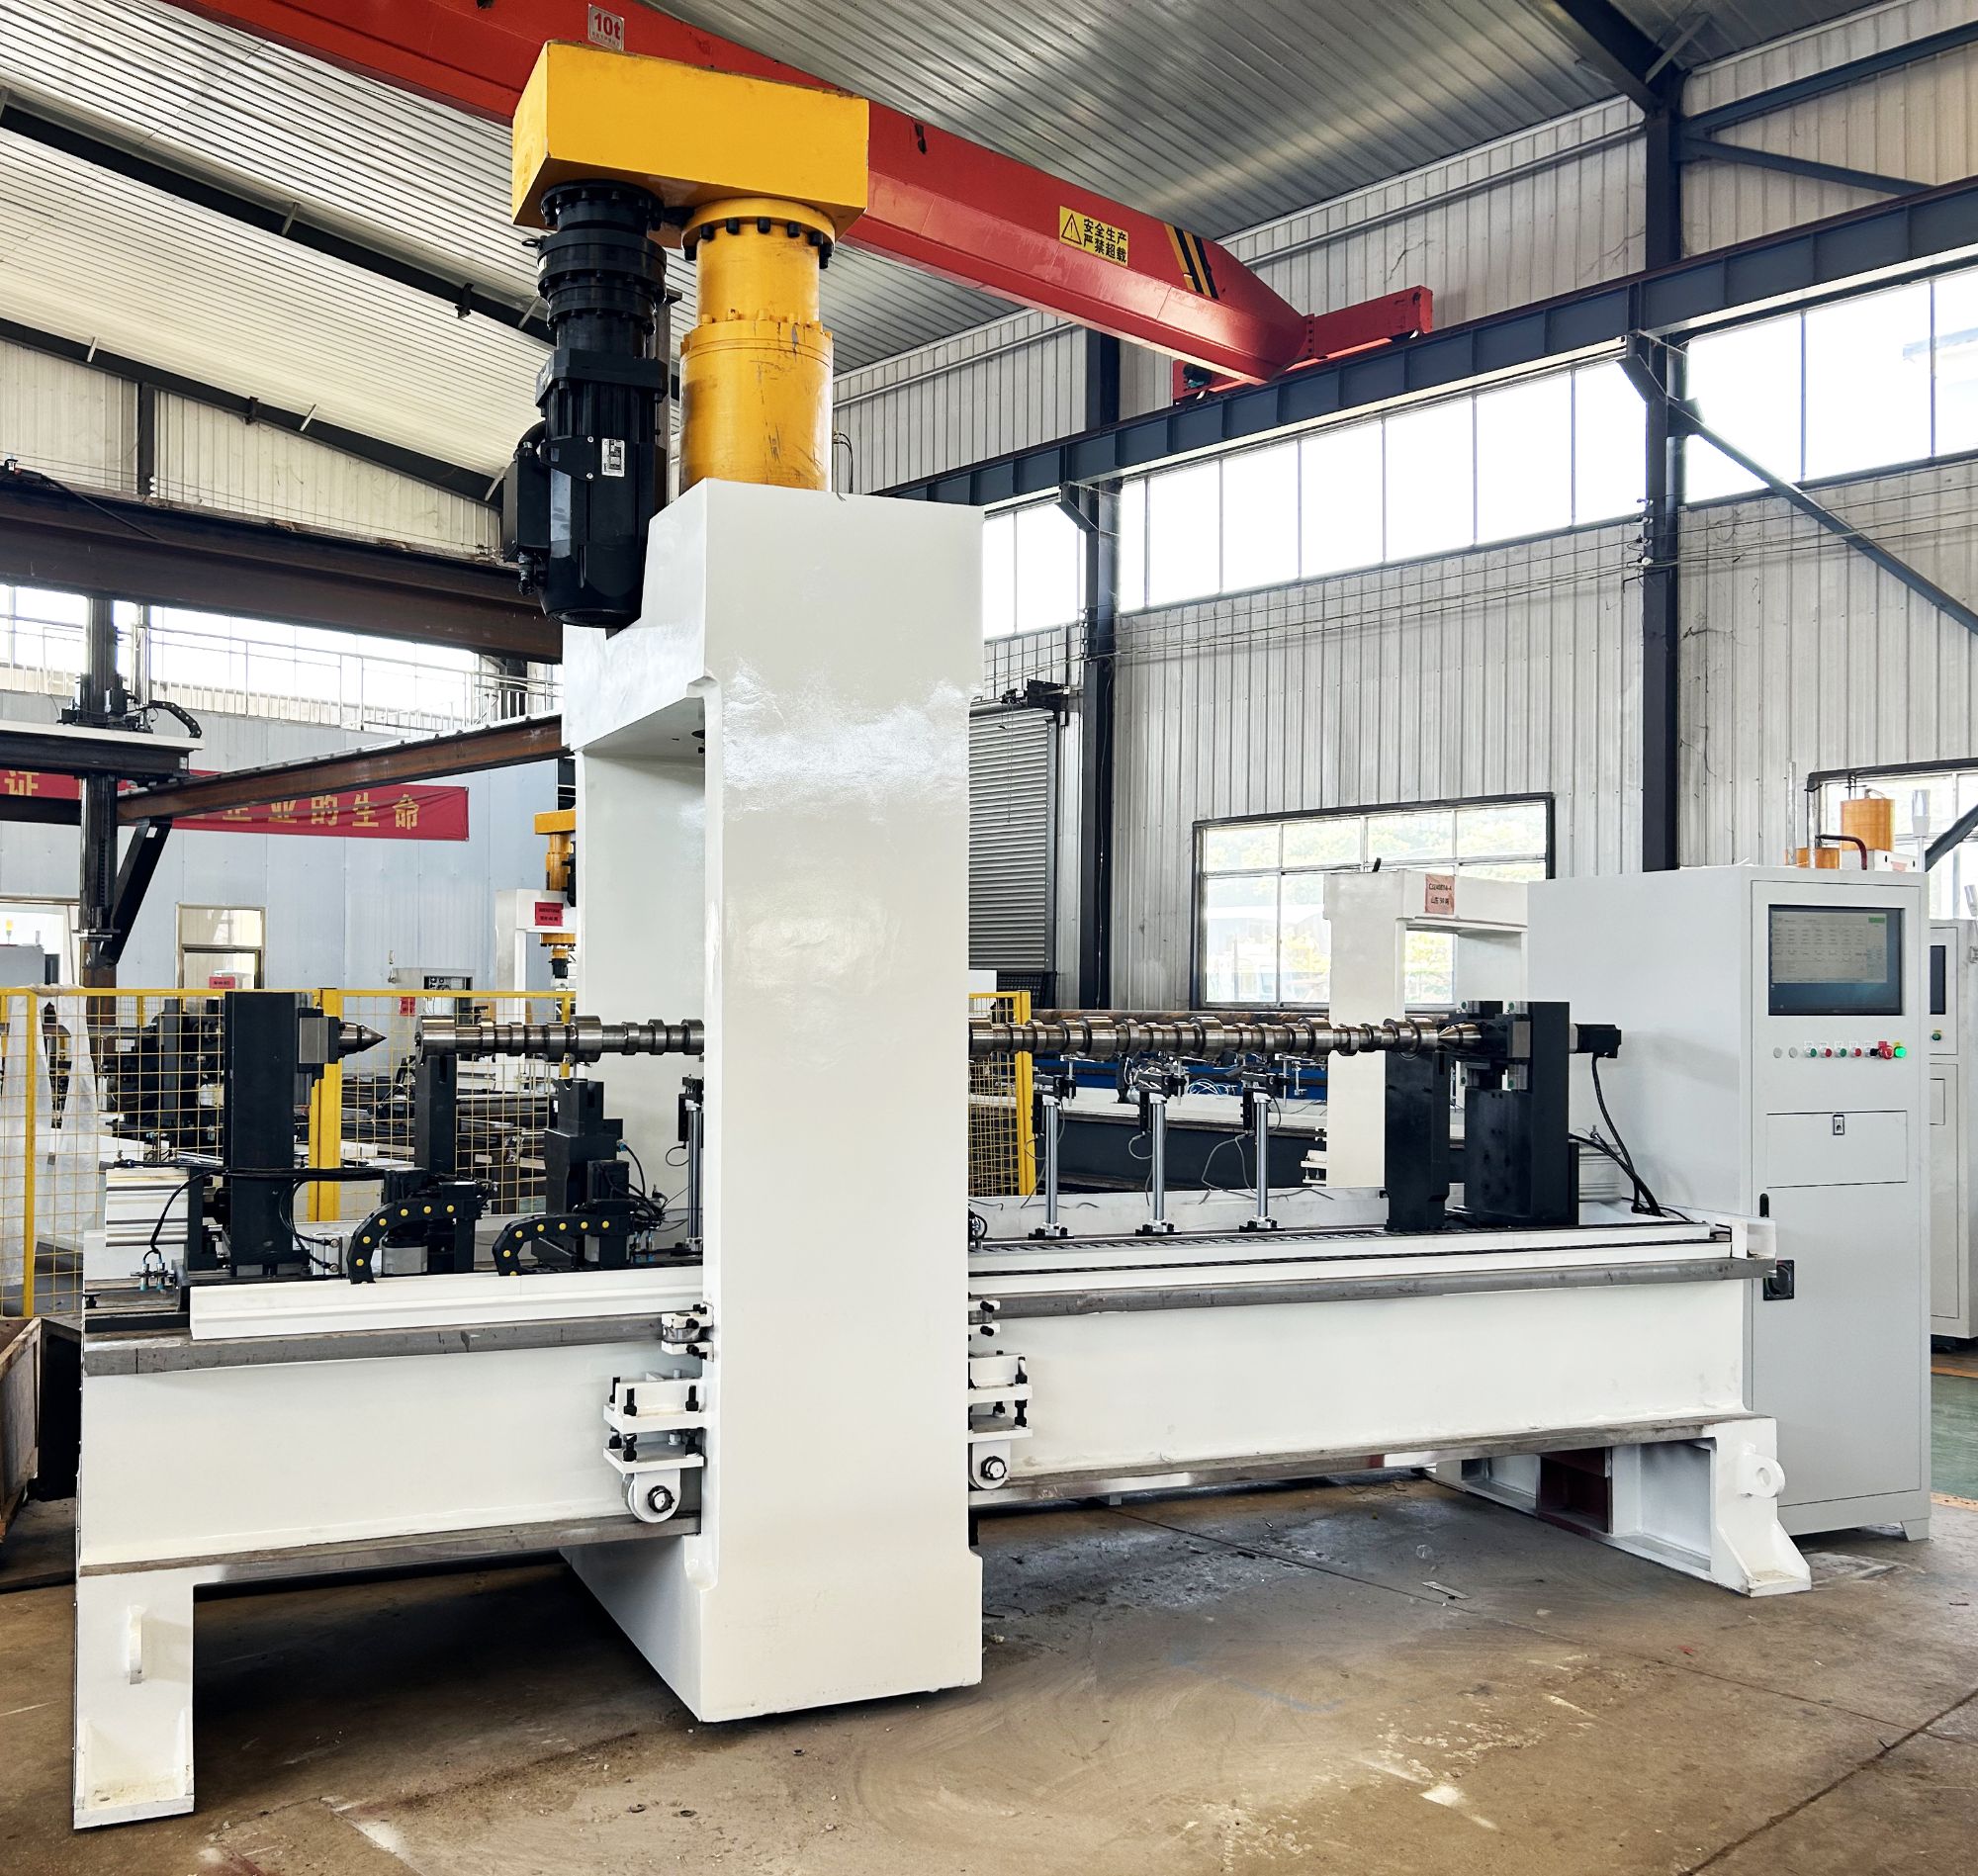
Untuk poros-poros yang cocok ini, pelurusan hidrolik otomatis berfungsi sebagai solusi akhir karena ia tidak mencoba mencegah distorsi — ia mengoreksi bentuk aktual yang terukur. Mesin-mesin Shangda, misalnya, mempertahankan akurasi pelurusan hingga 0,01 mm dan beroperasi tanpa operator 24/7, dengan satu operator menangani banyak mesin. Poros yang panjang atau berat dapat ditangani pada unit tipe gantry, sementara tekan 200 ton menangani penampang yang lebih besar.
Poin Praktis
Distorsi setelah perlakuan panas adalah ciri khas proses. Anda menguranginya dengan praktik termal yang baik dan desain fixture, tetapi Anda menyelesaikan pekerjaan dengan langkah koreksi. Untuk poros panjang yang telah mengalami perlakuan panas dengan keuletan yang cukup, pelurusan hidrolik otomatis sering kali merupakan perbaikan akhir yang paling konsisten dan ekonomis. Jika Anda ingin mengkaji geometri poros spesifik dan siklus perlakuan panas Anda, kami dapat membantu Anda menentukan di mana pelurusan diperlukan dan di mana tidak. Bicaralah dengan teknisi kami.