
Giới thiệu: Vấn đề thực sự với một ống dài 20 mét
Một ống dài 20 mét trông như một phôi đơn giản cho đến khi bạn phải nắn thẳng nó. Bản thân chiều dài đã trở thành vấn đề. Vị trí gối đỡ, độ đàn hồi của vật liệu, và cả cách ống nằm giữa các con lăn đều có thể tạo ra một kết quả đo độ cong khác nhau mỗi lần bạn di chuyển nó. Nếu ống còn có bề mặt nhẵn và độ chính xác ban đầu cao, bạn không thể đánh đổi việc sửa độ thẳng bằng cách làm hỏng đường kính ngoài.
Video phía trên cho thấy một trong những công việc như vậy đang chạy trên máy nắn thẳng thủy lực hoàn toàn tự động Shangda. Ống dài 20 m, đường kính 200 mm, và bề mặt nhẵn. Tôi muốn đi qua những gì diễn ra đằng sau chu trình đó, đặc biệt là kiểm tra nhiều điểm và điều khiển áp lực, vì hai yếu tố đó là thứ giúp đạt 0,27 mm.
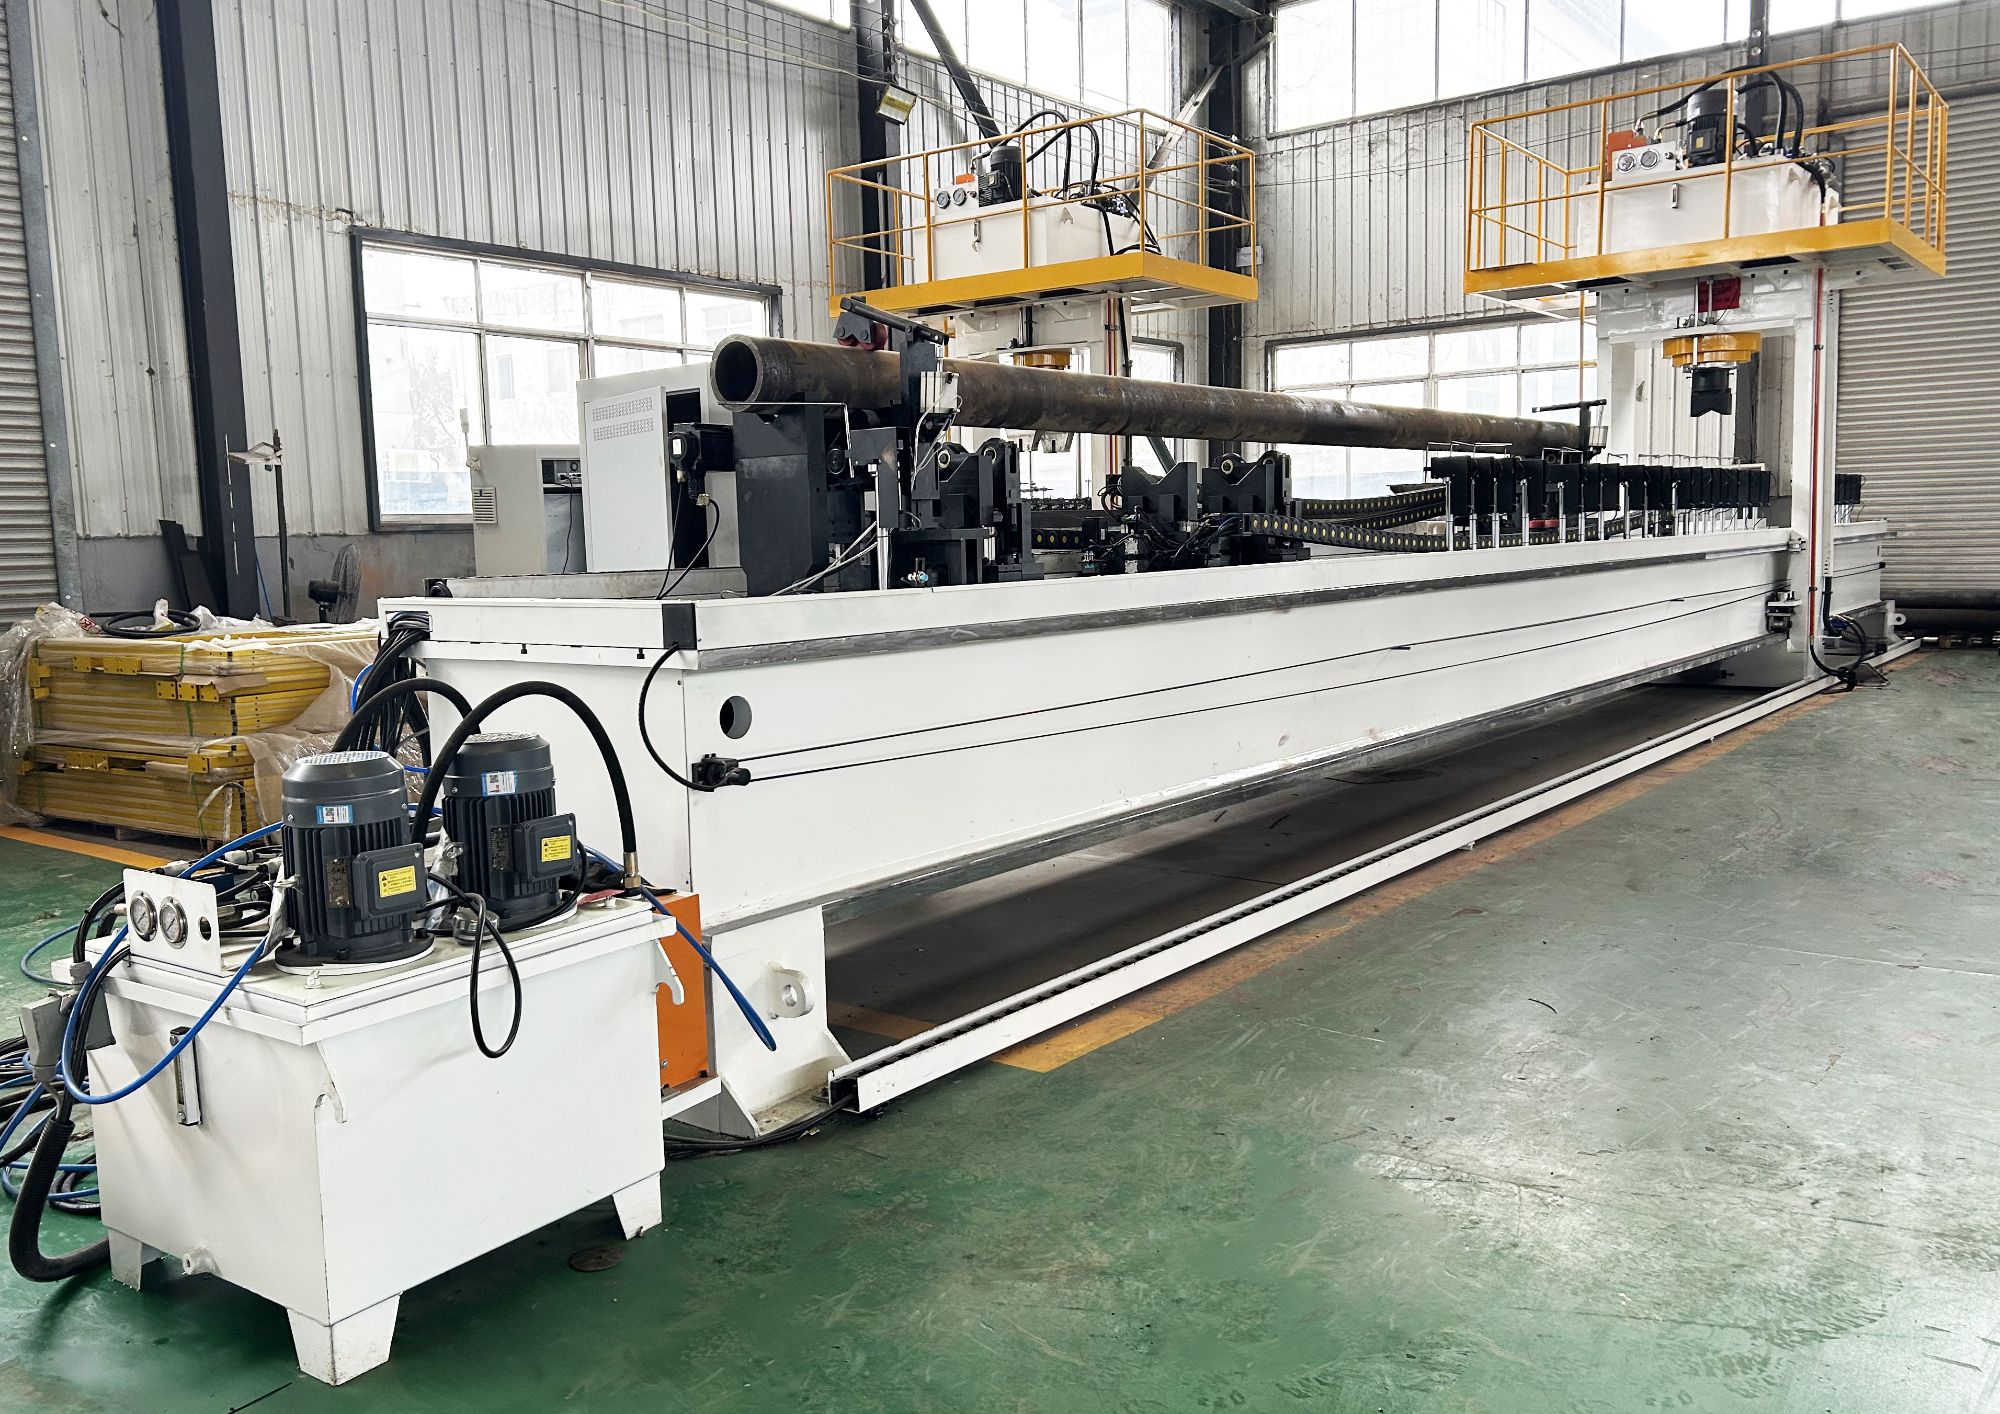
Vì sao một ống dài 20 mét không chỉ là một thanh dài hơn
Trên một thanh ngắn, bạn thường có thể để một người vận hành lành nghề kiểm tra độ đảo tại hai hoặc ba điểm và ép vào điểm cao. Với một ống dài 20 m, cách đó sẽ sụp đổ. Một ống dài như vậy có thể có nhiều đỉnh và đáy cục bộ dọc theo chiều dài. Nếu bạn ép một đỉnh, vùng liền kề có thể dịch chuyển. Nếu khoảng cách gối đỡ không đúng, máy sẽ đo độ võng thay vì độ cong thực. Và nếu bạn ép quá mạnh, bạn tạo ra một đoạn cong mới theo hướng ngược lại.
Đó là lý do các mục tiêu độ thẳng trên ống dài phải được hiểu trên toàn bộ chiều dài. Trong trường hợp này, ống của khách hàng bắt đầu với độ cong đo được tối đa là 0,915 mm. Nhìn bằng mắt, đó không phải là con số ấn tượng, nhưng trên 20 m nó tạo ra các vấn đề lắp ghép và độ đảo ở các công đoạn sau.
Các con số chính của công việc này: chiều dài 20.000 mm, đường kính ngoài 200 mm, bề mặt nhẵn, độ cong tối đa ban đầu 0,915 mm, độ thẳng cuối cùng 0,27 mm.
Độ thẳng trên một khoảng cách dài rất khắt khe
Chúng ta nói về độ thẳng cuối cùng 0,27 mm như là sai lệch tối đa so với một đường thẳng lý tưởng dọc theo toàn bộ chiều dài 20.000 mm. Để hình dung, 0,27 mm xấp xỉ độ dày của ba tờ giấy photocopy tiêu chuẩn. Con số này chặt, nhưng có thể đạt được khi máy biết cần ép ở đâu và mạnh đến mức nào.
Chu trình nắn thẳng tự động thực sự diễn ra như thế nào
Thay vì một người vận hành đo bằng mắt và ép thủ công, máy Shangda chạy một lượt đo trước. Ống được dò đo tại nhiều điểm dọc theo chiều dài. Hệ thống xây dựng một biên dạng cong và xác định từng vị trí cần chỉnh, cùng với hướng và lượng lệch. Như bạn đã thấy trong video, việc này diễn ra tự động trước khi bất kỳ lần ép nào bắt đầu.
Kiểm tra nhiều điểm trước lần ép đầu tiên
Dữ liệu kiểm tra ban đầu từ công việc này cho thấy độ cong tối đa là 0,915 mm. Hệ thống không chỉ tập trung vào một đỉnh đó. Nó lập bản đồ toàn bộ ống để tìm các đoạn cong thứ cấp nhỏ hơn, những thứ sẽ trở thành vấn đề chính sau lần chỉnh đầu tiên. Điều đó quan trọng vì nắn thẳng là một quá trình tuần tự. Nếu bạn chỉ sửa đoạn cong lớn nhất và bỏ qua phần còn lại, độ thẳng cuối cùng sau đàn hồi ngược vẫn có thể nằm ngoài dung sai.
Áp lực tính toán bằng máy tính và tiếp xúc mềm dẻo
Sau khi bản đồ cong được xây dựng, hệ thống điều khiển tính toán lực ép cho từng điểm chỉnh. Nó không dùng cùng một lực ở mọi nơi. Áp lực cần thiết phụ thuộc vào độ cong cục bộ, mặt cắt ngang, độ cứng của vật liệu, và cách ống được đỡ. Xi lanh thủy lực sau đó tác dụng lực đã tính qua một đầu ép mềm dẻo. Vì bề mặt ống nhẵn và ban đầu có độ chính xác cao, một tải tập trung cứng có thể dễ dàng để lại vết. Đầu ép mềm dẻo phân tán áp lực tiếp xúc, nên ống được chỉnh mà không bị xước hoặc lõm.
Đây là chỗ rất nhiều công việc nắn thẳng ống dài đi sai. Ngay cả khi độ thẳng cuối cùng chấp nhận được, hư hỏng bề mặt vẫn có thể khiến chi tiết bị loại. Mục tiêu là chỉnh hình học và giữ nguyên bề mặt như ban đầu.
Kết quả: 0,27 mm trên 20 mét
Sau chu trình tự động, độ thẳng đo được giảm xuống còn 0,27 mm. Đó là sai lệch tối đa còn lại trên toàn bộ chiều dài 20 m. Hai hình dưới đây cho thấy dữ liệu kiểm tra trước và sau của công việc.
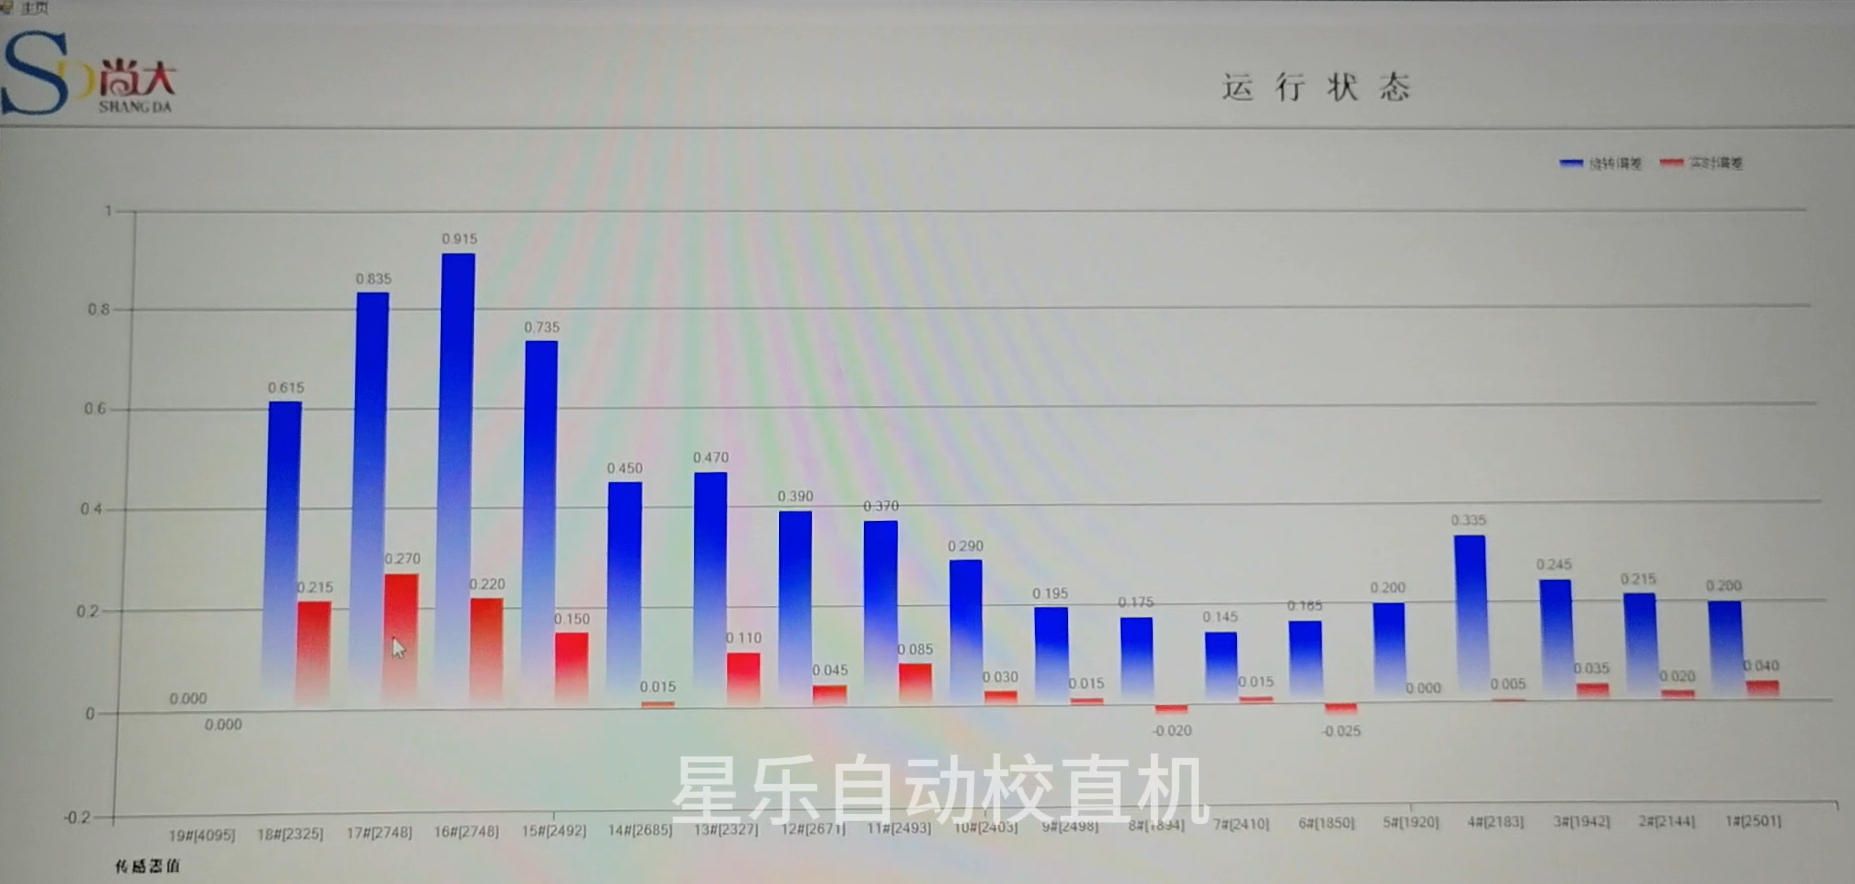
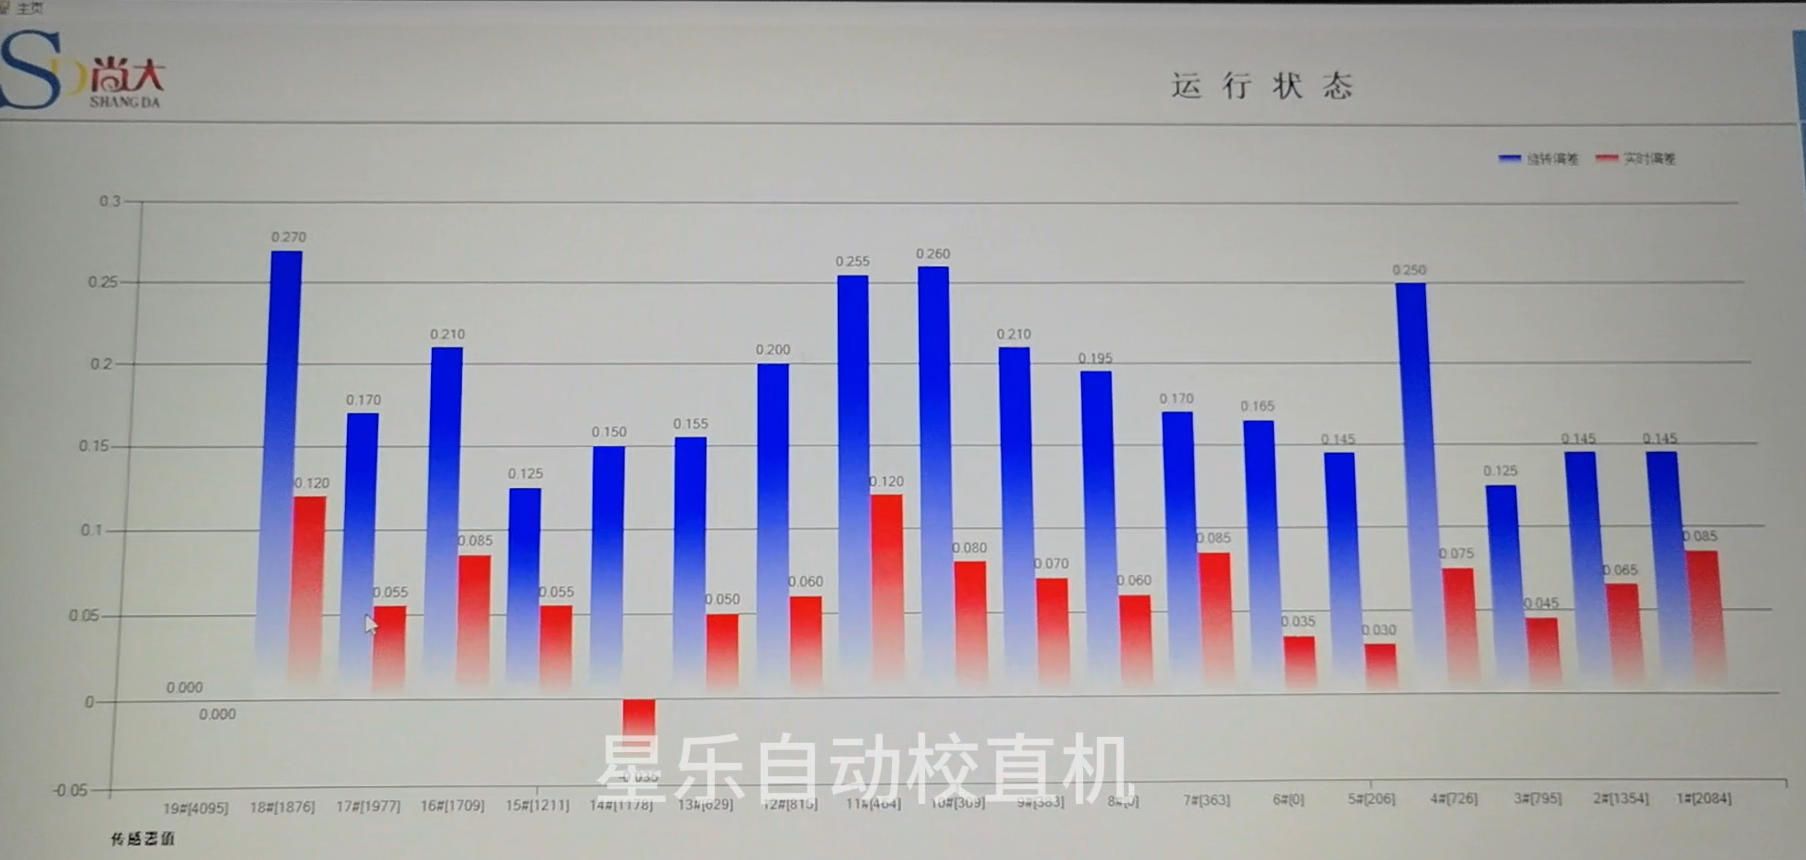
Hãy để ý sự thay đổi. Độ cong tối đa ban đầu 0,915 mm đã giảm xuống 0,27 mm. Quan trọng hơn, bề mặt vẫn sạch. Không có vết xước do tiếp xúc, và không có vết lõm từ đầu ép. Với một ống nhẵn, độ chính xác cao, điều đó cũng quan trọng như chính con số độ thẳng.
Cần kiểm tra gì trước khi báo giá một công việc ống tương tự
Nếu bạn đang xử lý ống dài, trục, hoặc thanh định hình, một vài chi tiết quan trọng trước khi bạn cam kết một quy trình nắn thẳng. Thứ nhất, hãy biết độ cong tối đa thực tế trên toàn bộ chiều dài, không chỉ tại điểm cục bộ xấu nhất. Thứ hai, xác nhận tình trạng bề mặt và liệu các vết có chấp nhận được không. Thứ ba, hỏi xem chi tiết sẽ được đỡ như thế nào trong quá trình đo. Chi tiết dài cần được đỡ đúng cách, nếu không kết quả đo độ thẳng sẽ bao gồm cả độ võng. Thứ tư, kiểm tra xem máy có thể đo và ép trong cùng một chu trình không, hay chi tiết phải được chuyển và gá lại. Mỗi lần chuyển đều làm tăng khả năng biên dạng cong thay đổi.
Trong trường hợp này, phôi dài 20 m, đường kính 200 mm, với bề mặt nhẵn. Độ cong tối đa ban đầu là 0,915 mm. Máy đã dùng kiểm tra nhiều điểm để lập bản đồ độ cong, áp lực tính toán bằng máy tính để chỉnh nó, và một đầu ép mềm dẻo để bảo vệ bề mặt. Kết quả cuối cùng là 0,27 mm.
Kết luận
Một công việc nắn thẳng ống dài 20 m thực ra là một bài toán kiểm tra được ngụy trang thành bài toán ép. Nếu bạn đo đủ điểm và điều khiển lực đúng cách, bạn có thể chỉnh các chi tiết dài mà không làm hỏng bề mặt và đạt mục tiêu độ thẳng chặt. Nếu bạn cố làm thủ công với vài đồng hồ so và một máy ép lớn, chiều dài sẽ chống lại bạn.
Nếu bạn có một chi tiết tương tự đang bị loại vì độ thẳng, hãy gửi cho chúng tôi bản vẽ và dữ liệu độ đảo hoặc kiểm tra hiện tại. Chúng tôi có thể giúp bạn xác định liệu quy trình này có phù hợp với chi tiết của bạn không. Liên hệ với chúng tôi tại đây để bắt đầu trao đổi. Và nếu bạn chưa xem video phía trên, đáng để xem chu trình kiểm tra và ép tự động trong thực tế.