
Vấn đề với ống dài, đường kính lớn
Nắn thẳng một ống thép 12 m × 400 mm không giống như nắn chỉnh một trục ngắn. Ống rất nặng, độ cong hiếm khi chỉ là một cung đều, và bề mặt thường có một lớp vảy oxit do nhiệt luyện hoặc cán. Sự kết hợp đó đòi hỏi nhiều hơn là lực ép thô. Nó cần một máy ép 630 tấn có thể đo ở nhiều vị trí, tính đến lớp vảy oxit và tác dụng lực mà không để lại vết trên vật liệu. Video trên cho thấy một chu trình nắn chỉnh trên đúng chi tiết này. Đây là những gì diễn ra đằng sau chu trình đó.
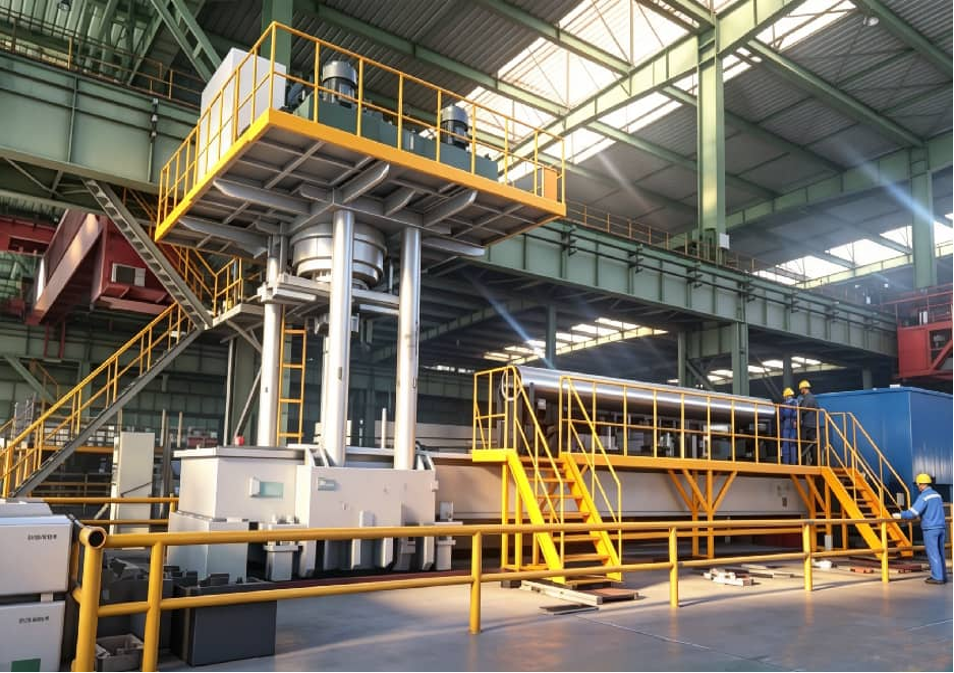
Khảo sát toàn bộ ống trước khi ép
Trên một ống 12 m, chỉ kiểm tra một điểm cao là không đủ. Bạn có thể có một chỗ cong ở 4 m, một chỗ cong ngược ở 9 m, và độ đàn hồi trở lại thay đổi sau cú ép đầu tiên. Máy ép sử dụng hệ thống đo nhiều điểm dọc theo toàn bộ chiều dài để xây dựng biên dạng độ đảo, sau đó chọn vị trí cần ép. Lớp vảy oxit làm việc này khó hơn: độ nhám và các mảng bong tróc tạo ra các đỉnh giả. Nếu hệ thống tin vào mọi gai bề mặt, nó sẽ ép sai vị trí. Hình kiểm tra bên dưới cho thấy tình trạng bề mặt khi nhận trước khi nắn thẳng.
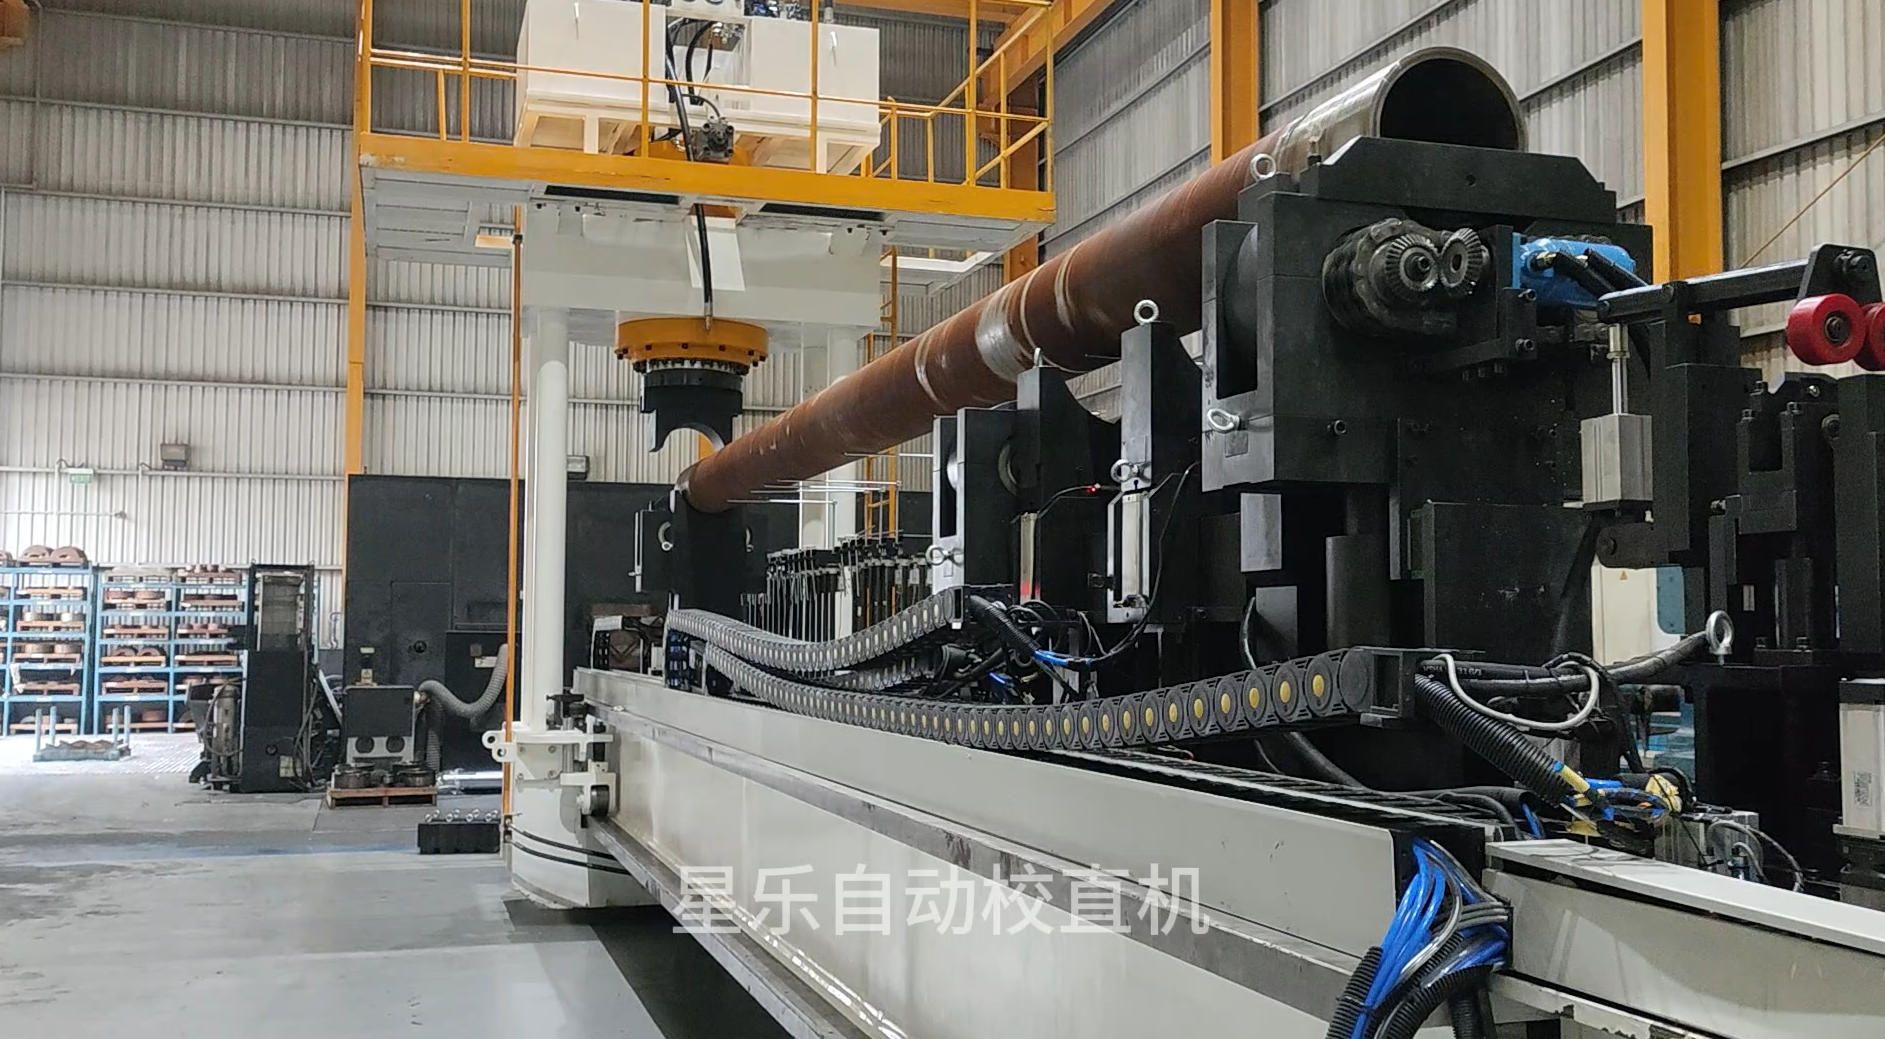
Lớp vảy oxit ảnh hưởng gì đến kết quả đo
Độ dày lớp vảy oxit thay đổi. Một số chỗ bám chặt, những chỗ khác bong tróc dưới đầu dò. Hệ điều khiển phải lấy mẫu đủ điểm và loại bỏ các giá trị ngoại lệ để nhìn thấy tâm thực của ống, chứ không phải lớp vỏ. Đó là lý do đo nhiều điểm và lọc dữ liệu quan trọng hơn trên ống nhiệt luyện 400 mm so với phôi trục sạch.
Đầu linh hoạt, nắn bằng áp lực điểm
Với 630 tấn sẵn có, bạn không muốn một khuôn cứng toàn chiều dài ép buộc toàn bộ ống. Máy ép sử dụng một đầu linh hoạt căn theo bề mặt cục bộ, sau đó áp dụng nắn bằng áp lực điểm tại các điểm cao đã đo. Kết quả: lực đi đúng nơi có độ đảo, bề mặt xung quanh không bị ép, và lớp vảy oxit không bị ép vào kim loại thành vết xước hoặc vết lõm.
Những con số cho thấy điều gì
Trên chi tiết 12 m × 400 mm này, sai lệch độ thẳng cuối cùng sau khi nắn chỉnh giảm xuống 0,67 mm trên toàn bộ chiều dài. Hệ điều khiển máy ép được thiết kế cho độ chính xác đến 0,01 mm, nhưng con số tối thiểu thực tế với lớp vảy oxit và sai lệch vật liệu là những gì bạn thấy ở đây.
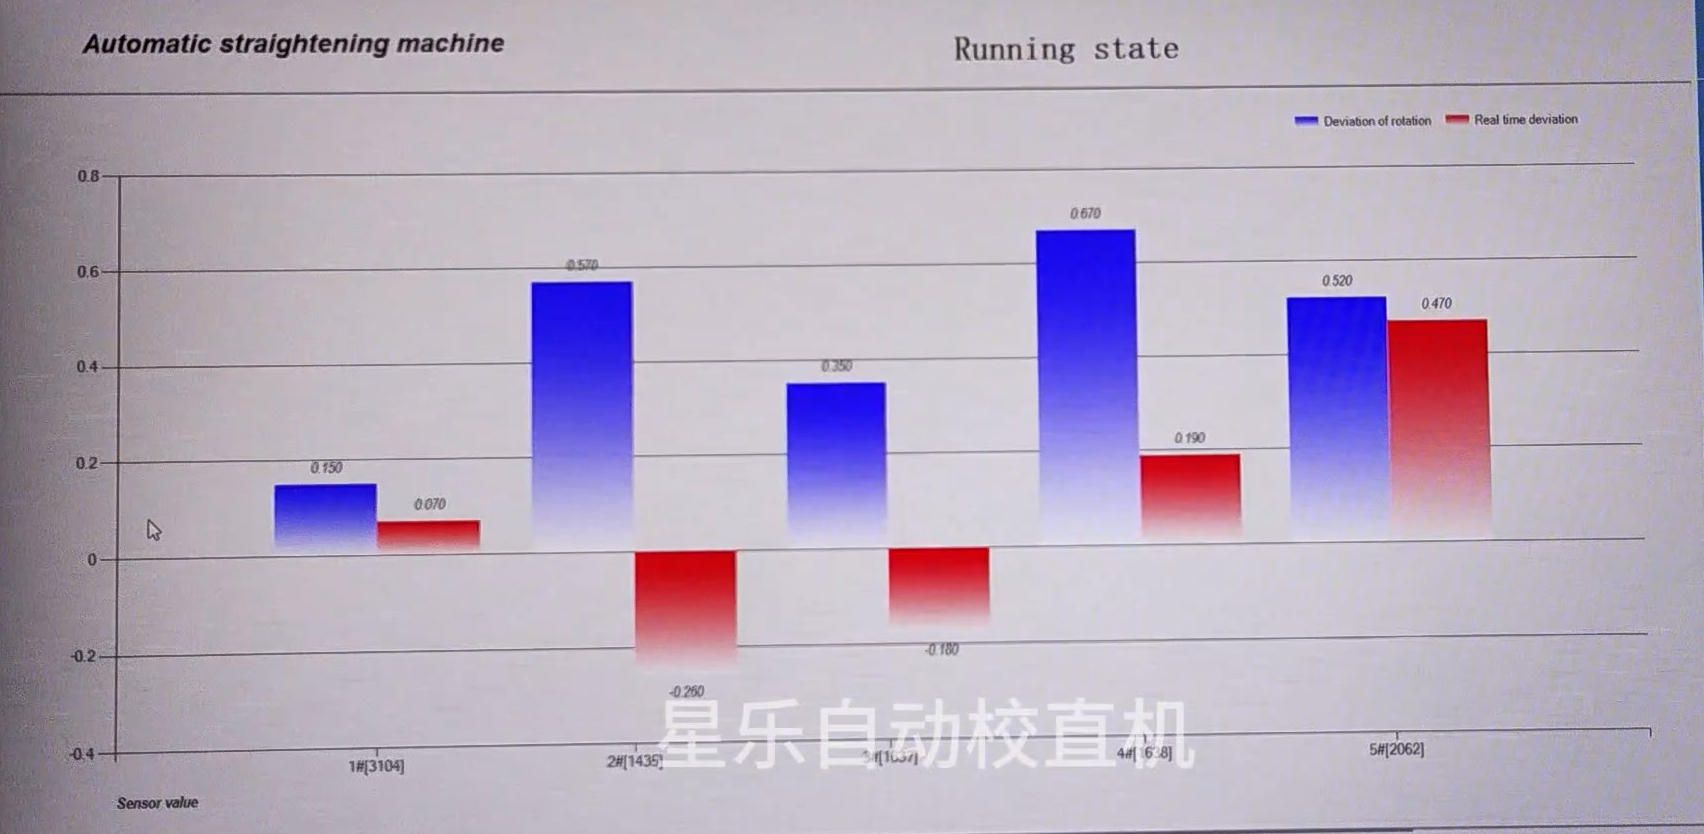
So với nắn thủ công, chu trình tự động hoàn toàn nhanh hơn khoảng 3–5 lần và một người vận hành có thể quản lý nhiều máy.
Kết luận thực tiễn
Nếu bạn làm việc với ống dài, đường kính lớn được giao đến có lớp vảy oxit, logic rất đơn giản: chọn máy ép theo tải, đo toàn bộ ống, và dùng đầu ép điểm linh hoạt thay vì khuôn cứng toàn chiều dài. Sự kết hợp đó bảo vệ chất lượng bề mặt và cho kết quả lặp lại ổn định. Xem video trên để thấy lại chu trình. Nếu bạn muốn kiểm tra dung sai hoặc lên kế hoạch cho một dây chuyền, hãy liên hệ với chúng tôi tại Shangda.