
Vì sao việc nắn thẳng ống dài đường kính lớn đòi hỏi một cách tiếp cận khác
Tôi đã đi qua quá nhiều xưởng chế tạo ống nơi các đoạn dài 8 mét được nắn thẳng trên máy ép 200 tấn với thiết lập gối chữ V đơn giản—và kết quả thì rất thất thường. Khi ống có đường kính 350 mm và độ cong ban đầu đạt đỉnh trên 8 mm, phương pháp uốn ba điểm truyền thống không còn đáp ứng được. Bạn cần đo độ võng dọc theo toàn bộ chiều dài, tác dụng lực chính xác tại nơi độ cong yêu cầu, và tính đến hồi đàn hồi ở quy mô mà các máy ép xưởng nhỏ không thể xử lý. Tại ShangDa, gần đây chúng tôi đã xử lý một dự án đẩy các giới hạn này: một ống thép dài 8 mét, đường kính 350 mm với độ cong tối đa đo được là 8,802 mm. Khách hàng cần độ thẳng dưới 1 mm sau khi gia công. Chúng tôi đã thực hiện bằng máy nắn thẳng điểm thủy lực kiểu giàn di động 500 tấn—và thời gian chu kỳ từ lúc nạp phôi đến chi tiết hoàn thiện chỉ là 2 phút 20 giây.
Thách thức nắn thẳng: 8 mét, độ cong 8,802 mm
Bất kỳ ống nào dài và nặng như vậy (khoảng 6.700 kg) đều bị võng tự nhiên dưới trọng lượng của chính nó, ngay cả khi được đỡ ở nhiều điểm. Phép đo ban đầu cho thấy đỉnh cao nhất lệch 8,802 mm so với một đường thẳng lý thuyết—nhưng đó không phải là một độ vồng dạng cung đơn giản. Độ cong thay đổi dọc theo ống, với các điểm cao thứ cấp mà một máy ép một tâm sẽ chỉ làm trầm trọng thêm, tạo ra hình chữ S. Chúng tôi đã từng thấy điều đó xảy ra: bạn ép tại một vị trí, ống giảm tải đàn hồi và bật trở lại không đều, rồi cuối cùng bạn có một biến dạng mới ở chỗ khác. Với công việc này, chúng tôi phải phát hiện toàn bộ biên dạng, chọn các điểm hiệu chỉnh tới hạn, và tạo ra biến dạng dẻo cục bộ được kiểm soát chính xác.
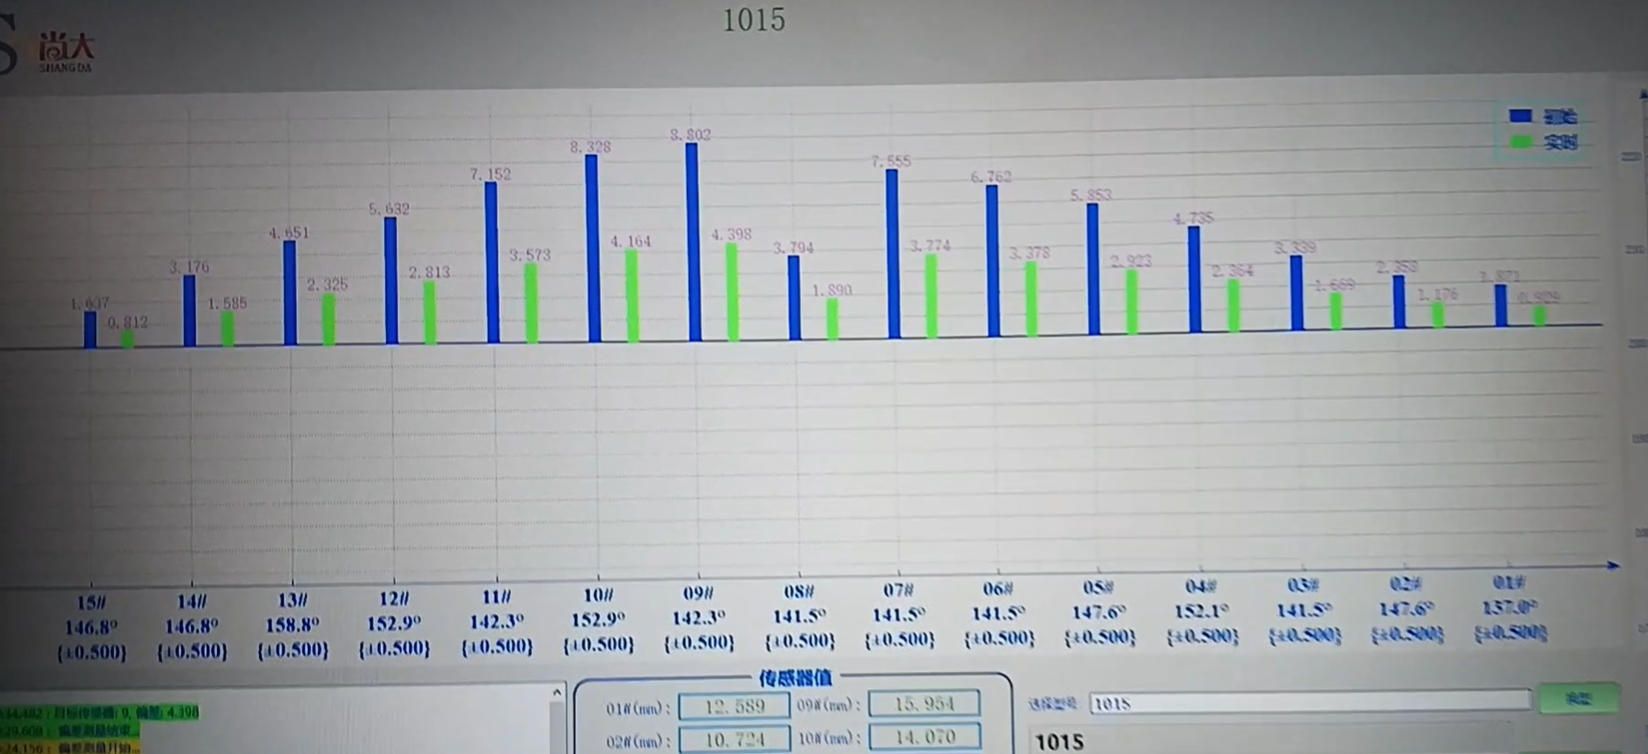
Giải pháp giàn di động 500 tấn
Hệ thống chúng tôi sử dụng là một máy ép nắn thẳng kiểu giàn di động có định mức 500 tấn hệ mét, được chế tạo riêng cho các phôi dạng ống dài. Thay vì di chuyển ống, giàn di chuyển dọc theo ray sàn để định vị xi lanh thủy lực chính xác phía trên vùng cong đã xác định. Trọng tâm của quy trình là dàn cảm biến dịch chuyển—các LVDT được gắn ở các khoảng cách đều nhau dọc theo bàn máy 8 mét—quét toàn bộ chiều dài ống trong một lượt. Phần mềm điều khiển xây dựng bản đồ độ lệch theo thời gian thực, làm nổi bật các đỉnh dương và âm tối đa.
Việc hiệu chỉnh được thực hiện bằng nắn thẳng điểm: giàn đưa đầu ép thủy lực trực tiếp lên một điểm cao, một đe định hình tiếp xúc với ống, và một chu kỳ ép hành trình ngắn đẩy ống vượt qua điểm chảy của nó một lượng được tính toán—bù hồi đàn hồi dựa trên dữ liệu vật liệu và đo lại ngay sau khi ép. Nếu độ võng dư vẫn cao hơn dung sai, máy ép thực hiện thêm một hành trình nhỏ. Sau đó giàn chuyển sang vị trí tới hạn tiếp theo. Vì các cảm biến vẫn giữ nguyên tại chỗ, người vận hành (hoặc chương trình tự động) thấy được tác động của mỗi lần ép trong vòng chưa đầy một giây.
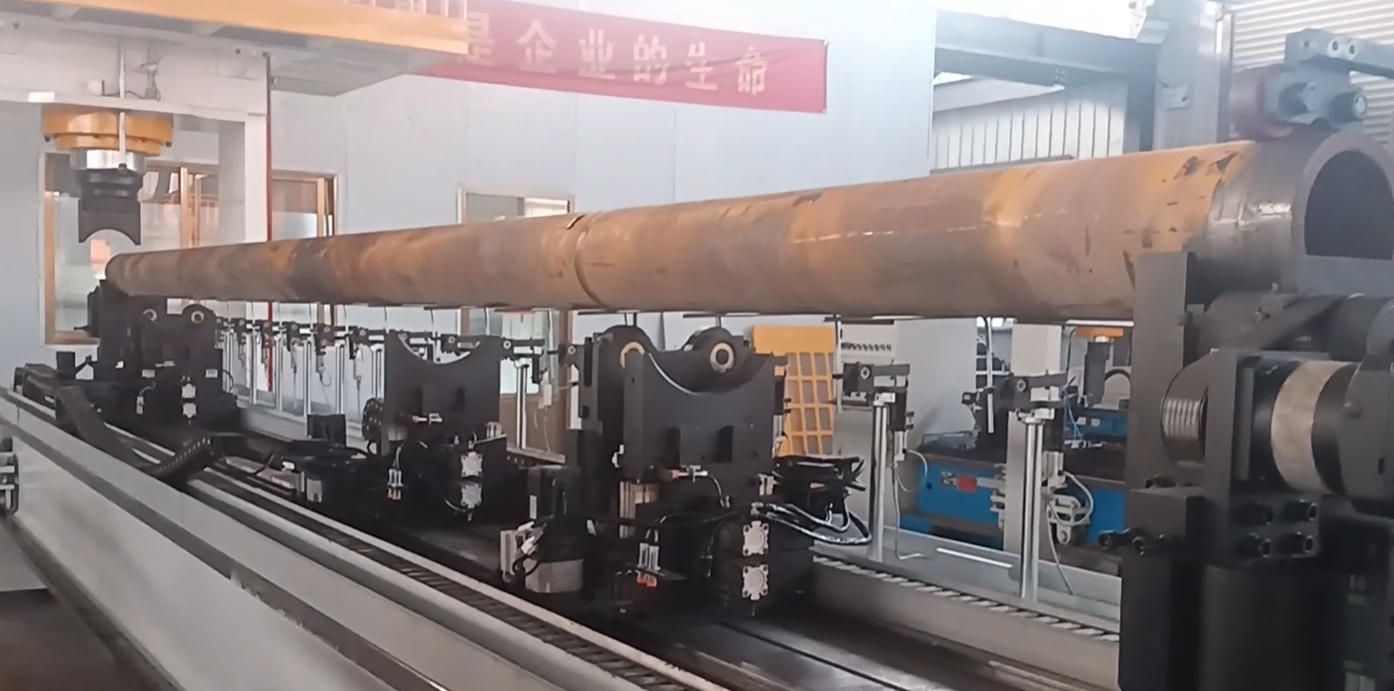
Toàn bộ trình tự—nạp phôi, đo, hiệu chỉnh tại nhiều điểm, và xác minh cuối cùng—hoàn thành trong 2 phút 20 giây. Đó không chỉ là một con số nhanh; đó là thời gian chu kỳ có thể lặp lại, giúp cách tiếp cận này khả thi cho khối lượng sản xuất, chứ không chỉ để sửa lại một lần.
Kết quả: Độ thẳng từ 8,802 mm xuống 0,87 mm
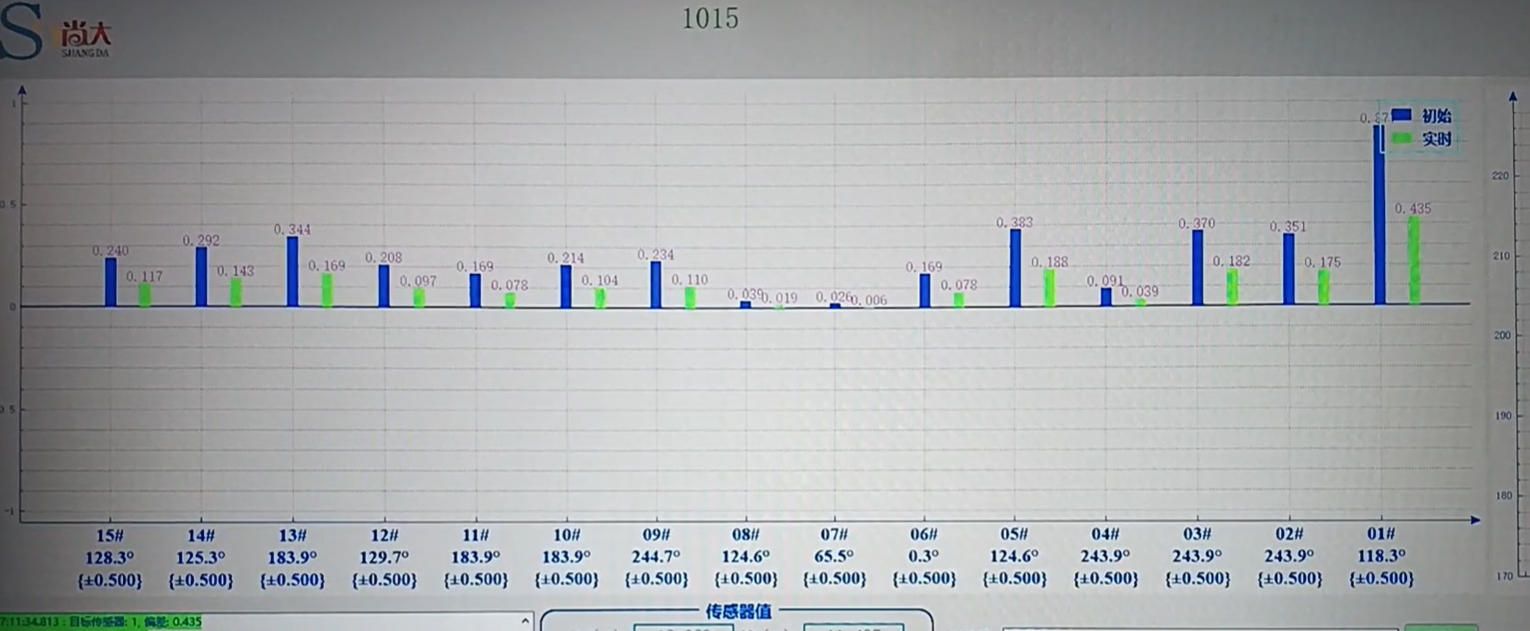
| Thông số | Trước | Sau |
|---|---|---|
| Độ lệch độ thẳng tối đa | 8,802 mm | 0,87 mm |
| Độ thẳng trên chiều dài 8 m (đã tuyến tính hóa) | ≈ 1,10 mm/m | ≈ 0,109 mm/m |
| Tổng thời gian chu kỳ | 2 phút 20 giây | |
Độ lệch cuối cùng 0,87 mm tương đương tốt hơn 0,11 mm mỗi mét—nằm gọn trong yêu cầu thông thường của khách hàng đối với đường ống kết cấu và đường ống chịu áp lực. Nó cũng nằm trong dải dung sai của tiêu chuẩn GB/T 1184-1996, cấp độ thẳng L cho chiều dài này. Quan trọng hơn, phép đo được thực hiện ngay trên cùng dàn cảm biến khi ống vẫn còn được đỡ trong máy, xác nhận rằng hiệu chỉnh đã giữ đúng mà không có hồi đàn hồi tiềm ẩn.
Những điểm chính cho việc nắn thẳng ống lớn của bạn
Nếu bạn đang gặp các phôi tương tự, ba yếu tố đã tạo nên khác biệt ở đây:
- Cảm biến đa điểm trên toàn bộ chiều dài – Nếu không có biên dạng theo thời gian thực, bạn chỉ đang đoán nơi cần ép. Khoảng cách cảm biến đều nhau loại bỏ các vùng chết.
- Nắn thẳng điểm bằng giàn di động – Cho phép hiệu chỉnh cục bộ với lực lớn mà không cần di chuyển ống nặng, giảm thời gian thiết lập và xử lý.
- Bù hồi đàn hồi vòng kín – Hệ thống đo ngay sau mỗi hành trình và điều chỉnh lần ép tiếp theo; nó không chỉ dựa vào bảng tra cứu.
Những máy này không phải là máy ép phổ thông—chúng được thiết kế cho mác vật liệu, chiều dày thành ống và mục tiêu độ thẳng của bạn. Tại ShangDa, chúng tôi đã chế tạo các hệ thống tương tự cho nhà máy ống, đơn vị chế tạo ngoài khơi và nhà sản xuất máy móc hạng nặng. Nếu bạn cần đưa một ống 8 mét, đường kính 350 mm (hoặc hình dạng tương tự) vào dung sai độ thẳng nghiêm ngặt với thời gian chu kỳ sẵn sàng cho sản xuất, hãy liên hệ đội ngũ kỹ thuật ứng dụng của chúng tôi—chúng ta sẽ trao đổi về quy trình hiện tại của bạn và những gì có thể làm được.