
جھکی ہوئی بار آپ کے اندازے سے زیادہ مہنگی کیوں پڑتی ہے
آپ نے یہ ہوتے دیکھا ہے۔ گول اسٹیل کا ایک بیچ ہیٹ ٹریٹمنٹ لائن سے بالکل ٹھیک لگتا ہوا نکلتا ہے، پھر پہلا ٹرننگ آپریشن 0.4 mm رن آؤٹ دکھاتا ہے جہاں ڈرائنگ 0.05 mm کی اجازت دیتی ہے۔ یا ایک لمبی شافٹ تین ہفتے ریک میں پڑی رہتی ہے، ریلیکس ہو جاتی ہے، اور پھر کبھی پوری طرح سیدھی نہیں ہوتی۔ سکریپ، دوبارہ کام، یا گاہک کی شکایت — کوئی ایک چن لیں۔
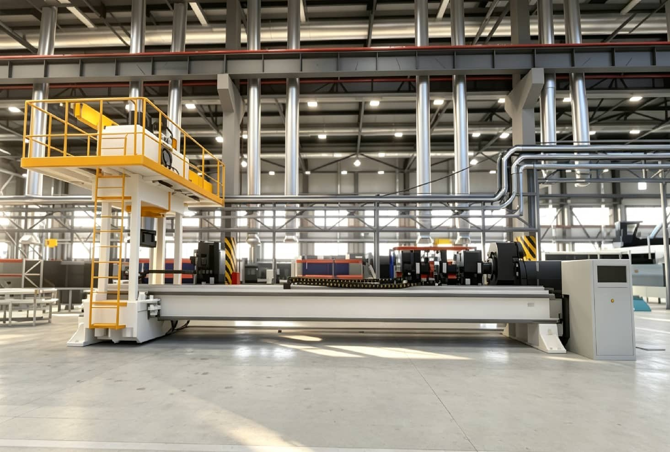
بار سیدھا کرنے والی مشین بالکل اسی کے لیے موجود ہے۔ یہ وہ جھکاؤ اور مروڑ ہٹاتی ہے جو دھاتی راڈز، پائپوں اور شافٹوں کو فورجنگ، ہیٹ ٹریٹمنٹ، رولنگ اور ہینڈلنگ کے دوران لگتے ہیں۔ یہ سارا نقصان مل فلیٹ پر نہیں ہوتا — اس کا بڑا حصہ بہت بعد میں ظاہر ہوتا ہے، اسی لیے ایسی مشین جو ایک ہی سیٹ اپ میں پیمائش اور درستی کرے، لوگوں کی توقع سے زیادہ اہم ہوتی ہے۔
اوپر کی ویڈیو ایک ذہین پوائنٹ پریشر شافٹ اسٹریٹننگ مشین کو ایک حقیقی بیچ پر کام کرتے ہوئے دکھاتی ہے۔ میں یہاں یہ سمجھانا چاہتا ہوں کہ اس سائیکل کے اندر کیا ہو رہا ہوتا ہے، اور یہ اعداد و شمار دراصل کہاں سے آتے ہیں۔
پوائنٹ پریشر کا اصل مطلب کیا ہے
یہ کام دو طرح کی مشینیں کرتی ہیں۔ رولر اسٹریٹنر ورک پیس کو آفسیٹ رولرز کے ایک سیٹ سے گزارتے ہیں۔ بار ایک ہی وقت میں دبائی اور گھمائی جاتی ہے، اور پوری لمبائی اس میں سے گزرتی ہے۔ یہ تیز ہے، اور لمبے کوائل فیڈ میٹریل کے لیے اچھی طرح کام کرتی ہے۔
پوائنٹ پریشر اسٹریٹننگ مختلف ہے۔ مشین بار کی پیمائش کرتی ہے، ابھرے ہوئے مقامات تلاش کرتی ہے، اور مخصوص مقامات پر دباتی ہے — ایک وقت میں ایک، یا چند پروگرام شدہ پوزیشنوں پر۔ پھر یہ دوبارہ پیمائش کرتی ہے اور فیصلہ کرتی ہے کہ ایک بار پھر دباؤ دینا ہے یا نہیں۔
یہ فرق دو وجوہات سے اہم ہے۔
پہلی، سطح۔ رولر ورک پیس کی پوری لمبائی کو چھوتے ہیں۔ پالش شدہ شافٹوں، ہائیڈرولک راڈ، یا کسی بھی ایسے میٹریل پر جہاں رگڑ کا نشان مسترد ہونے کا سبب بنے، یہ مسئلہ ہے۔ پوائنٹ پریشر ورک پیس کو صرف وہیں چھوتا ہے جہاں پریس ٹول پڑتا ہے، کنٹرول شدہ فورس کے ساتھ، ایسے سپورٹ اسٹرکچر کے ساتھ جو رابطے کے حصے کو صاف رکھتا ہے۔ نہ خروںچ، نہ دباؤ کے نشان، نہ بیرونی قطر کا چپٹا ہونا۔
دوسری، بقایا تناؤ۔ ایک ہی نقطے پر دبانا مشین کو یہ اجازت دیتا ہے کہ درستی بالکل وہیں کرے جہاں خرابی ہے، اور کہیں اور نہیں۔ آپ صرف جھکے حصے کو ٹھیک کرنے کے لیے سیدھے حصوں پر حد سے زیادہ کام نہیں کر رہے ہوتے۔
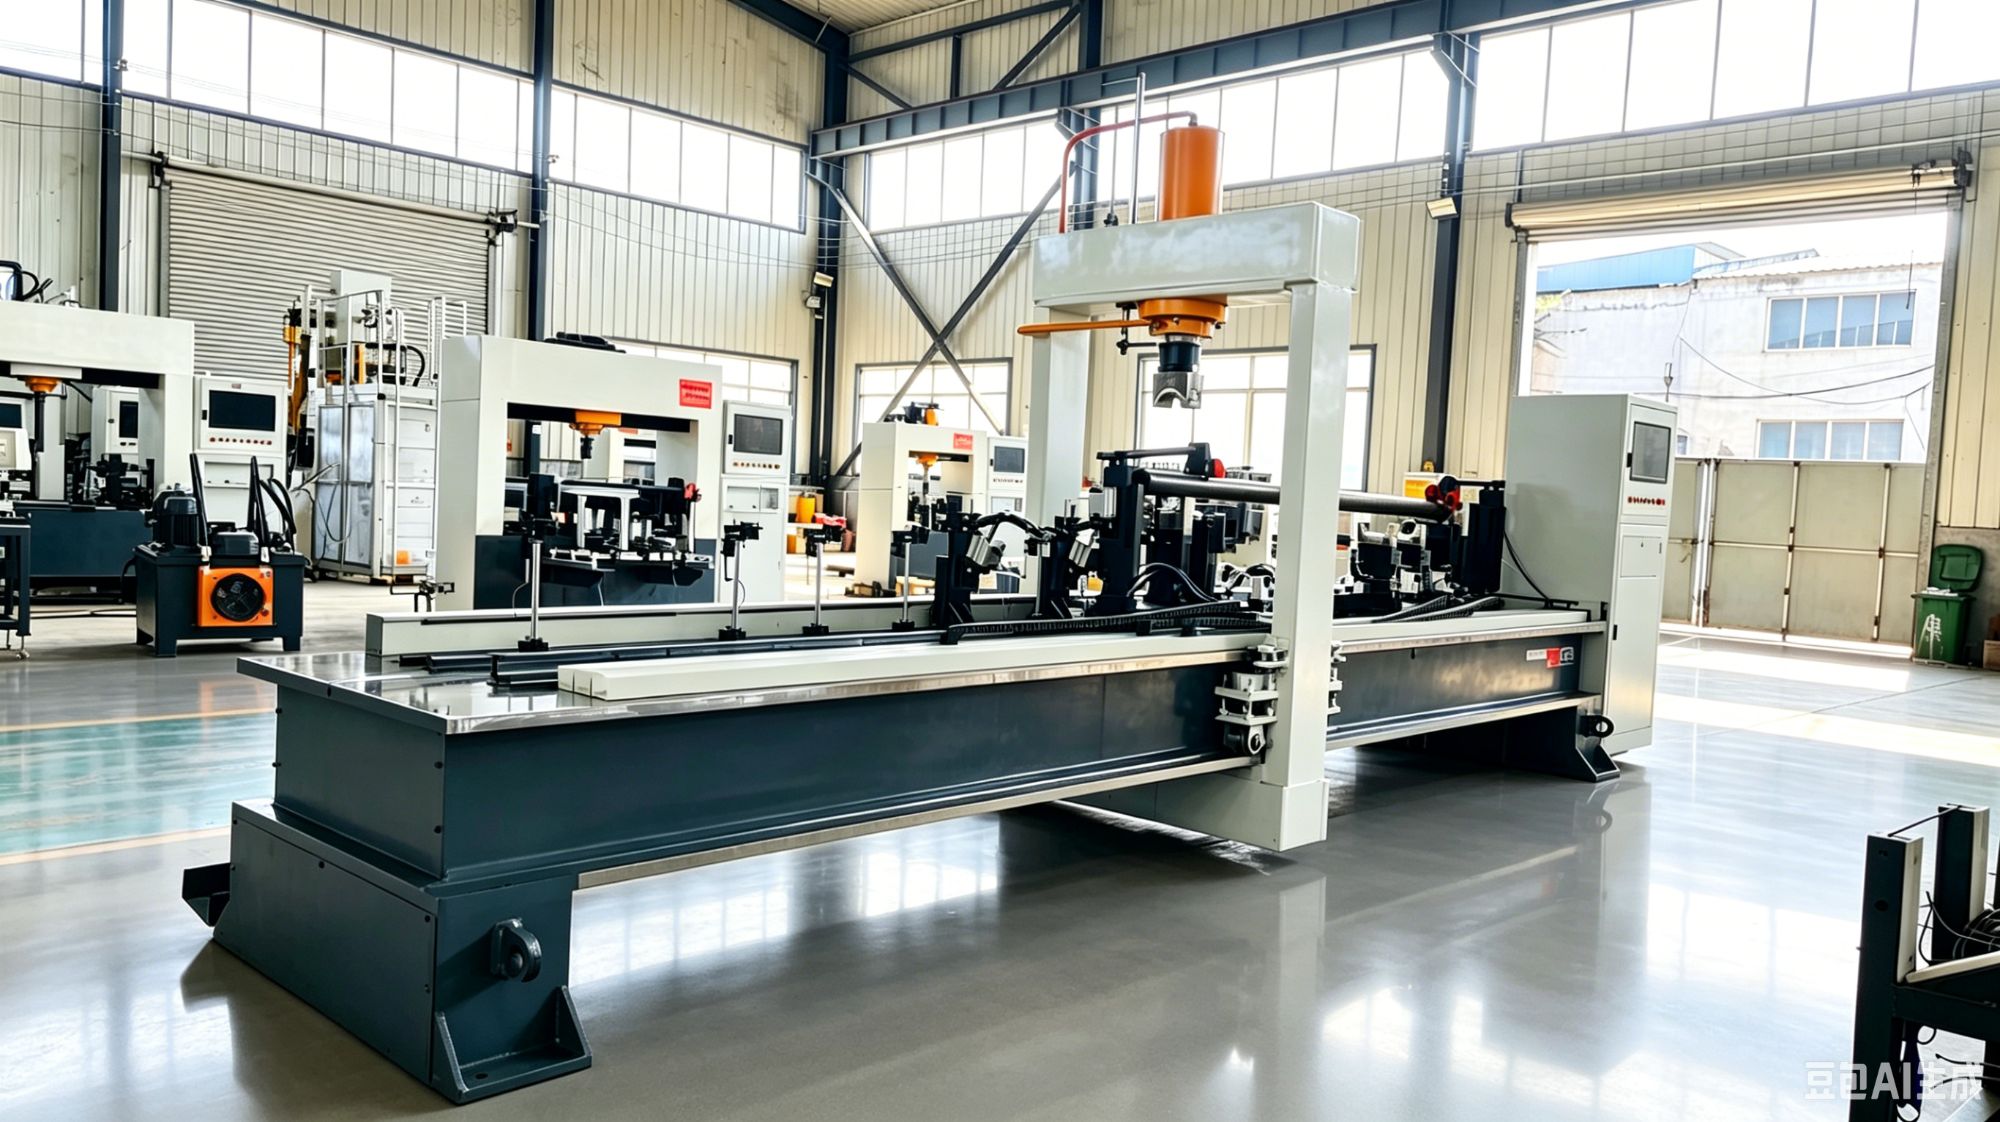
کنٹرول لوپ کے اندر
جدید مشین پر ترتیب یہ ہے۔
پہلے ملٹی پوائنٹ پیمائش
کچھ بھی حرکت کرنے سے پہلے، معائنہ نظام ورک پیس کے ساتھ چلتا ہے اور متعدد مقامات پر انحراف ریکارڈ کرتا ہے — صرف درمیان میں نہیں۔ ایک بار درمیان سے سیدھی ہو سکتی ہے مگر سرے سے 300 mm پر باہر ہو، اور سنگل پوائنٹ چیک اسے مکمل طور پر نظر انداز کر دے گا۔ درستی کی منصوبہ بندی اسی پیمائشی نقشے سے کی جاتی ہے۔
فیصلہ AI کرتا ہے، آپریٹر نہیں
یہ وہ حصہ ہے جس کے بارے میں لوگ سب سے زیادہ پوچھتے ہیں۔ پرانی مشینوں میں آپریٹر کو ڈائل پڑھنا، اندازہ لگانا کہ کتنا دباؤ دینا ہے، دباؤ دینا، دوبارہ جانچنا، پھر اندازہ لگانا پڑتا تھا۔ یہ اندازے اور محسوس پر مبنی عمل ہے، اور شفٹوں کے ساتھ اور لمبے دن کے آخر میں یہ بدلتا رہتا ہے۔
ہماری مشینوں پر درستی کا منصوبہ خود سیکھنے والے ماڈل سے آتا ہے۔ یہ پیمائشی نقشہ لیتا ہے، اسی بیچ کے پچھلے ورک پیسز سے جو سیکھا اسے شامل کرتا ہے، پریس کی گہرائی کا اندازہ لگاتا ہے، پھر اگلی پیمائش کے خلاف نتیجے کی تصدیق کرتا ہے۔ ہر سائیکل ماڈل کو اپ ڈیٹ کرتا ہے۔ ورک پیس 500 ورک پیس 5 سے زیادہ سیدھا نکلتا ہے، کیونکہ مشین ان میں سے 495 پہلے ہی دیکھ چکی ہوتی ہے۔
0.01 mm تک سیدھا کرنے کی درستگی
یہ سب سے باریک عدد ہے جو ہم بتاتے ہیں، اور یہ ہر پرزے کا عدد نہیں ہے۔ 3 میٹر کی بار اور 200 mm کی شافٹ ایک جیسا رویہ نہیں رکھتیں۔ 0.01 mm آپ کو بتاتا ہے کہ پیمائش اور کنٹرول کی ریزولیوشن اتنی باریک ہے کہ آپ کے پرزے پر حد عام طور پر میٹریل کے اپنے اسپرنگ بیک کی ہوتی ہے، مشین کی نہیں۔
عام کارکردگی: سیدھا کرنے کی درستگی 0.01 mm تک · دستی سیدھا کرنے سے 3–5× تیز · بغیر آپریٹر 24/7 آپریشن، ایک آپریٹر متعدد مشینوں کی نگرانی کرتا ہے · ہر ورک پیس پر MES ڈیٹا ایکسپورٹ۔
تھرو پٹ میں اضافہ زیادہ تر اندازہ لگانے اور جانچنے کے لوپ کو ہٹانے سے آتا ہے، تیز دبانے سے نہیں۔ ایسا آپریٹر جسے اب ڈائل پڑھنے، فیصلہ کرنے اور دوبارہ جانچنے کی ضرورت نہیں، وہ اپنی توجہ پلانٹ میں کہیں اور لگا سکتا ہے۔
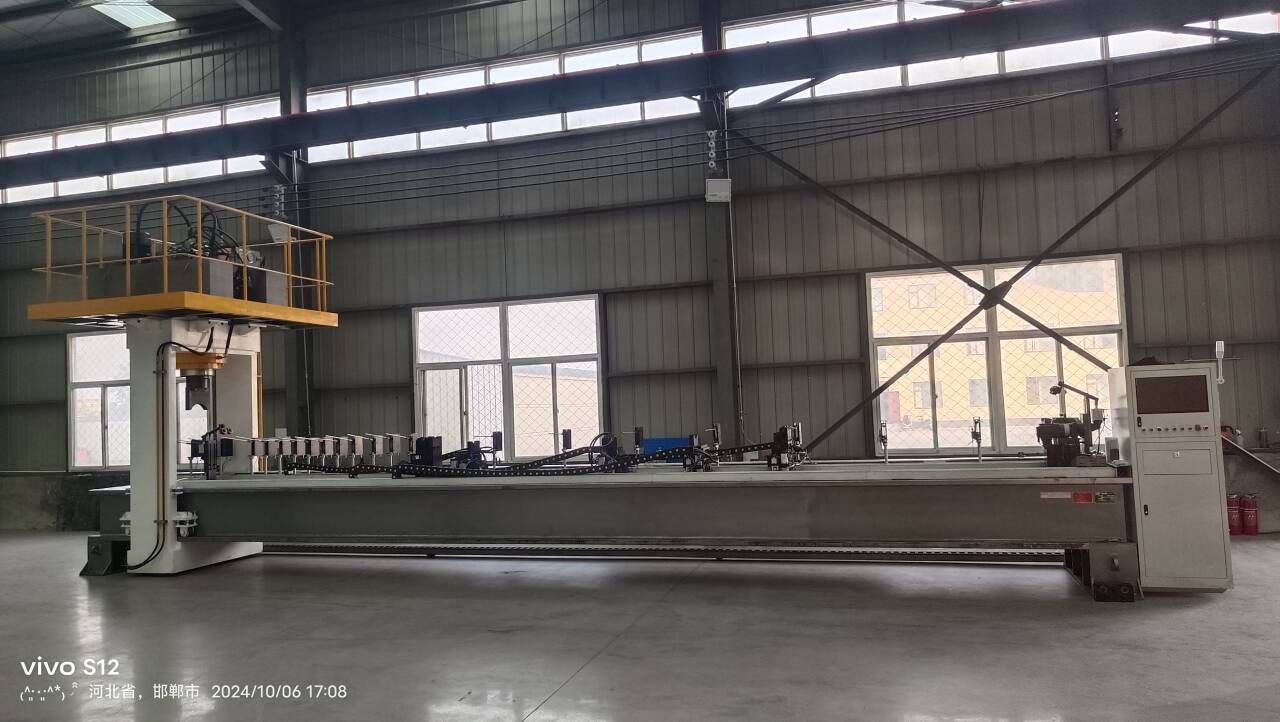
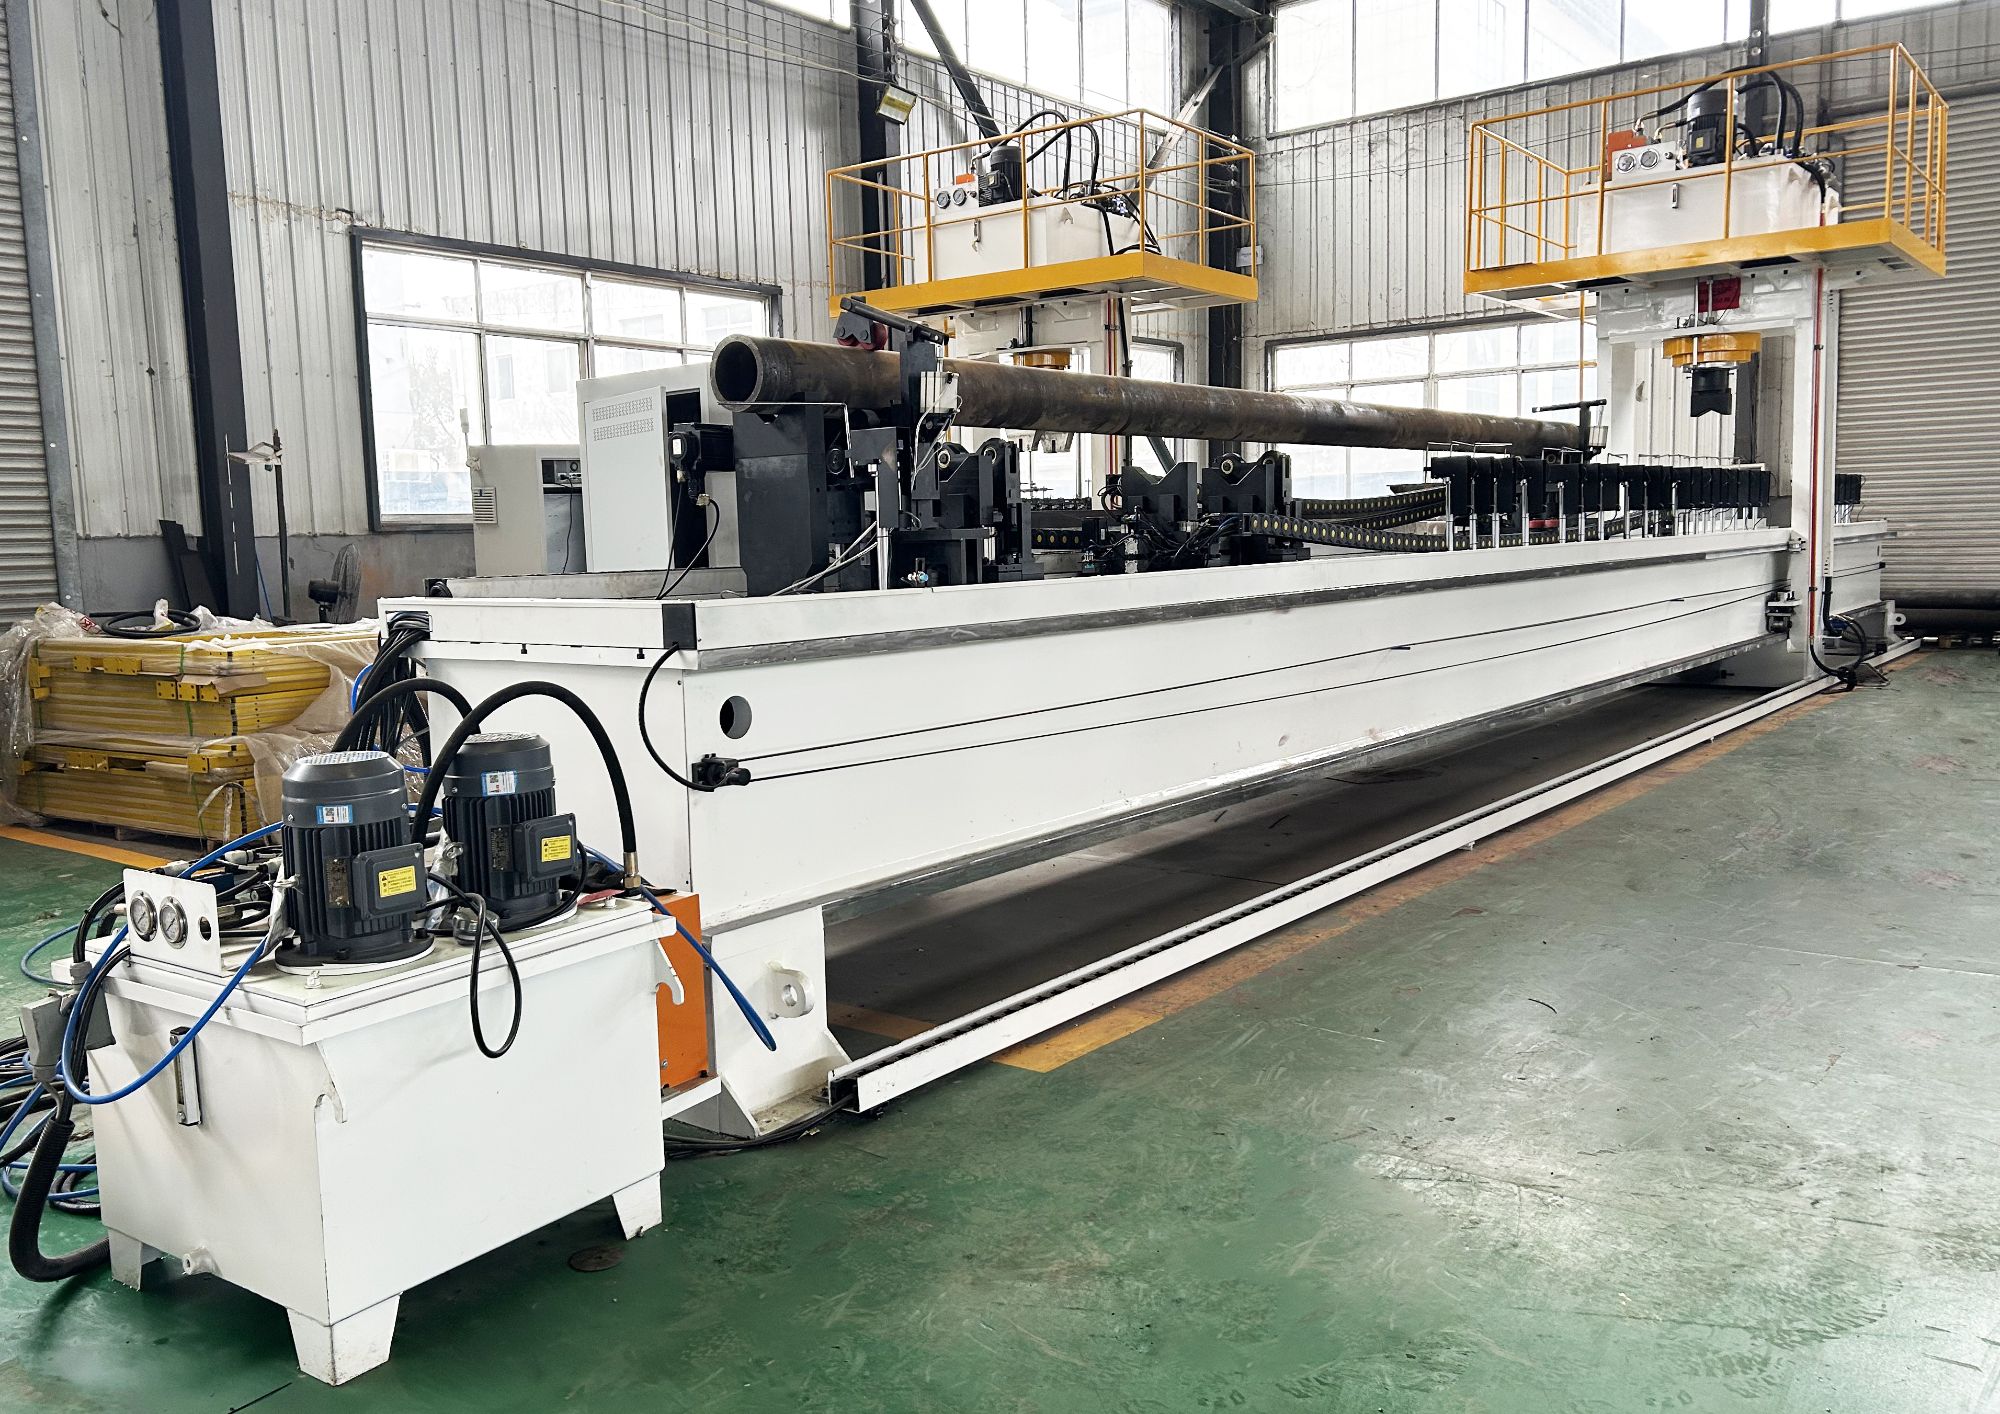
بغیر آپریٹر چلنا اور لائن انٹیگریشن
اسٹریٹننگ مشین صرف اسی صورت میں فائدہ دیتی ہے جب یہ لائن کے ساتھ رفتار رکھے۔ دو چیزیں اسے ممکن بناتی ہیں۔
خودکار میٹریل ہینڈلنگ۔ مشین بغیر آپریٹر کے پرزے کو چھوئے لوڈ، پیمائش، سیدھا، دوبارہ پیمائش اور ان لوڈ کرتی ہے۔ یہی چیز 24/7 آپریشن کو حقیقت پسندانہ بناتی ہے — آپ رات 2 بجے کسی کو وہاں کھڑے رہنے کی اجرت نہیں دے رہے ہوتے، اور ایک آپریٹر ایک کے بجائے کئی مشینوں کی نگرانی کر سکتا ہے۔
MES کنیکٹیویٹی۔ ہر ورک پیس کا پیمائشی ڈیٹا کہیں جاتا ہے۔ پلانٹ کے MES سے منسلک ہونے پر، یہ ڈیٹا فی بیچ پاس/فیل کی شرح دکھاتا ہے، اوپر کی طرف کے عمل کے بگڑنے کو سکریپ کے ڈھیر بننے سے پہلے پکڑ لیتا ہے، اور ایسے گاہکوں کے لیے ریکارڈ رکھتا ہے جنہیں ٹریس ایبلٹی درکار ہوتی ہے۔ ایرو اسپیس اور میڈیکل کے کام میں یہ اکثر اختیاری نہیں ہوتا۔
معائنے کے پہلو سے، تھرڈ پارٹی کریک ڈیٹیکشن بھی اہم ہے — ہم جرمنی کا QASS سسٹم استعمال کرتے ہیں — کیونکہ سیدھا ہونا واحد چیز نہیں جس سے ایک نازک شافٹ کو گزرنا ہوتا ہے۔ بالکل سیدھا پرزہ جس میں کریک ہو، پھر بھی سکریپ ہے۔
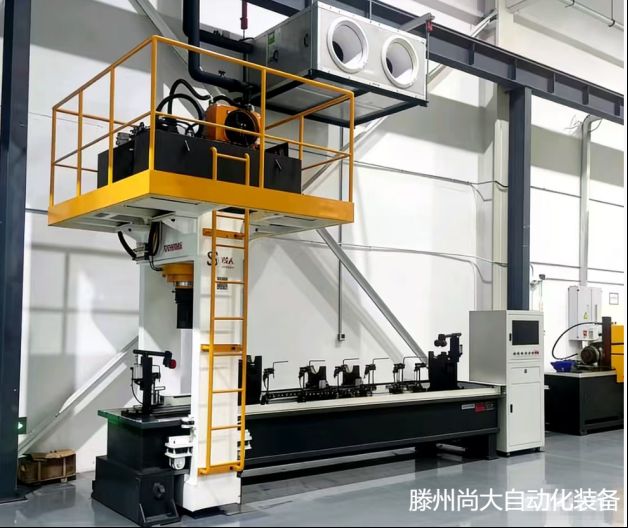
یہ کہاں فٹ بیٹھتا ہے: ایرو اسپیس، برقی گاڑیاں، سرور کولنگ
ہمیں جو طلب نظر آ رہی ہے وہ چند مخصوص جگہوں سے آ رہی ہے۔
ایرو اسپیس اور ڈیفنس کا کام ہر پرزے پر دستاویزی پیمائش چاہتا ہے، ساتھ ہی چھوٹے بیچ کی لچک — آپ چالیس پرزوں کے لیے پوری لائن کو دوبارہ ٹول نہیں کر سکتے۔
NEV کا پہلو موٹر شافٹوں، روٹر شافٹوں اور ڈرائیو کمپونینٹس سے چلتا ہے، جہاں رن آؤٹ تیار گاڑی میں براہ راست وائبریشن اور شور کی صورت میں ظاہر ہوتا ہے۔
مائع سے ٹھنڈے ہونے والے سرور کمپونینٹس شاید اس وقت سب سے تیزی سے بڑھتی ہوئی قسم ہیں۔ کولڈ پلیٹس اور کولنگ پائپوں کو چپ پیکیج یا ڈائی کے خلاف چپٹا بیٹھنا ہوتا ہے، اور چند دسواں حصہ باہر والا پائپ بعد میں تھرمل رابطے کا مسئلہ بن جاتا ہے۔ ہم بالکل اسی جیومیٹری کے لیے حسب ضرورت اسٹریٹننگ سیٹ اپ بناتے ہیں۔
مربع ٹیوبیں، خاص شکل والے پروفائلز، رنگز اور ڈرلنگ ٹولز — ہر ایک کا اسی مسئلے کا اپنا ورژن ہوتا ہے — انہیں صرف مختلف فکسچرنگ اور پریس حکمت عملیوں کی ضرورت ہوتی ہے۔
خریدنے سے پہلے کیا دیکھیں
چند سوالات جو میں کسی بھی سپلائر سے پوچھوں گا، ہم بھی شامل ہیں۔
آپ کے بدترین پرزے کی سیدھ کی تفصیل کیا ہے، اوسط پرزے کی نہیں؟ یہی چیز باقی سب سے زیادہ مشین کی کلاس کا تعین کرتی ہے۔
آپ کو قطر، لمبائی اور وزن کی کون سی حد کور کرنی ہے؟ 2 میٹر بارز کے لیے بنی مشین 6 میٹر پائپ نہیں سنبھالے گی، اور ضرورت سے بڑی خریدنے کی لاگت اس کے منافع سے زیادہ ہوتی ہے۔
کیا یہ ایک ہی سیٹ اپ میں پیمائش اور درستی کرتی ہے، یا آپ آپریشنوں کے درمیان پرزہ منتقل کرتے ہیں؟ ہر اضافی ہینڈلنگ مرحلہ خرابی اور وقت بڑھاتا ہے۔
ڈیٹا کہاں جاتا ہے؟ اگر یہ آپ کے MES سے بات نہیں کر سکتی، تو آپ ایک الگ تھلگ جزیرہ خرید رہے ہیں اور کوئی نہ کوئی پھر بھی اسپریڈ شیٹ میں نمبر ٹائپ کر رہا ہوگا۔
اور خاص طور پر پریس ٹولنگ کے بارے میں پوچھیں۔ مکمل شدہ اسٹاک پر سطح کا تحفظ ایک حقیقی فرق بناتا ہے۔ یہ پوچھنے کے قابل ہے کہ آپ کے اپنے میٹریل سے سیدھا کرنے کا نمونہ دیکھیں، صرف اسپیک شیٹ نہیں۔
یہاں سے آگے بڑھنا
دھاتی راڈز میں جھکاؤ اور مروڑ ان مسائل میں سے ہے جنہیں سب نارمل مان لیتے ہیں، جب تک وہ اسے ایک خودکار پاس میں حل ہوتے نہ دیکھیں۔ اگر آپ اب بھی ہاتھ سے چھانٹ رہے ہیں، یا پرزوں کو ایسی رولر لائن سے گزار رہے ہیں جو ان پر رگڑ کے نشان ڈالتی ہے، تو سکریپ کے اعداد و شمار شاید اس سے بدتر ہیں جو کوئی ماننا چاہتا ہے۔
اگر آپ نے اوپر کی ویڈیو چھوڑ دی تھی تو اسے دیکھیں — پورا سائیکل، پیمائش سے دوبارہ پیمائش تک، اس وقت کے ایک چھوٹے حصے میں چلتا ہے جو دستی آپریٹر کو صرف سیٹ اپ کے لیے درکار ہوتا ہے۔
اگر آپ اپنے پرزے کے بارے میں بات کرنا چاہتے ہیں — طول و عرض، میٹریل، رواداری، تھرو پٹ — تو ہمیں خوشی ہے کہ اسے حل کریں۔ شانگدا 2014 سے اسٹریٹننگ اور شیپنگ آلات بنا رہی ہے، اور ہماری ٹیم میں ایسے لوگ شامل ہیں جنہوں نے ذہین وژن، ہائیڈرولکس اور الیکٹریکل آٹومیشن پر کئی دہائیاں گزاری ہیں۔ ہمیں /contact پر ڈرائنگ بھیجیں اور ہم سیدھی بات بتائیں گے کہ یہ آپ کے لیے موزوں ہے یا نہیں۔