قابل تکرار سیدھا پن
کئی مقامات پر رن آؤٹ اسکیننگ بند لوپ درستی کے ساتھ پوری شفٹ میں رواداری برقرار رکھتی ہے۔ آپریٹرز دستی پریس کو ذرا سا حرکت نہیں دیتے یا اسپرنگ بیک کا اندازہ نہیں لگاتے؛ کنٹرولر ہر پیمائش پاس کے بعد دباؤ دوبارہ شمار کرتا ہے۔
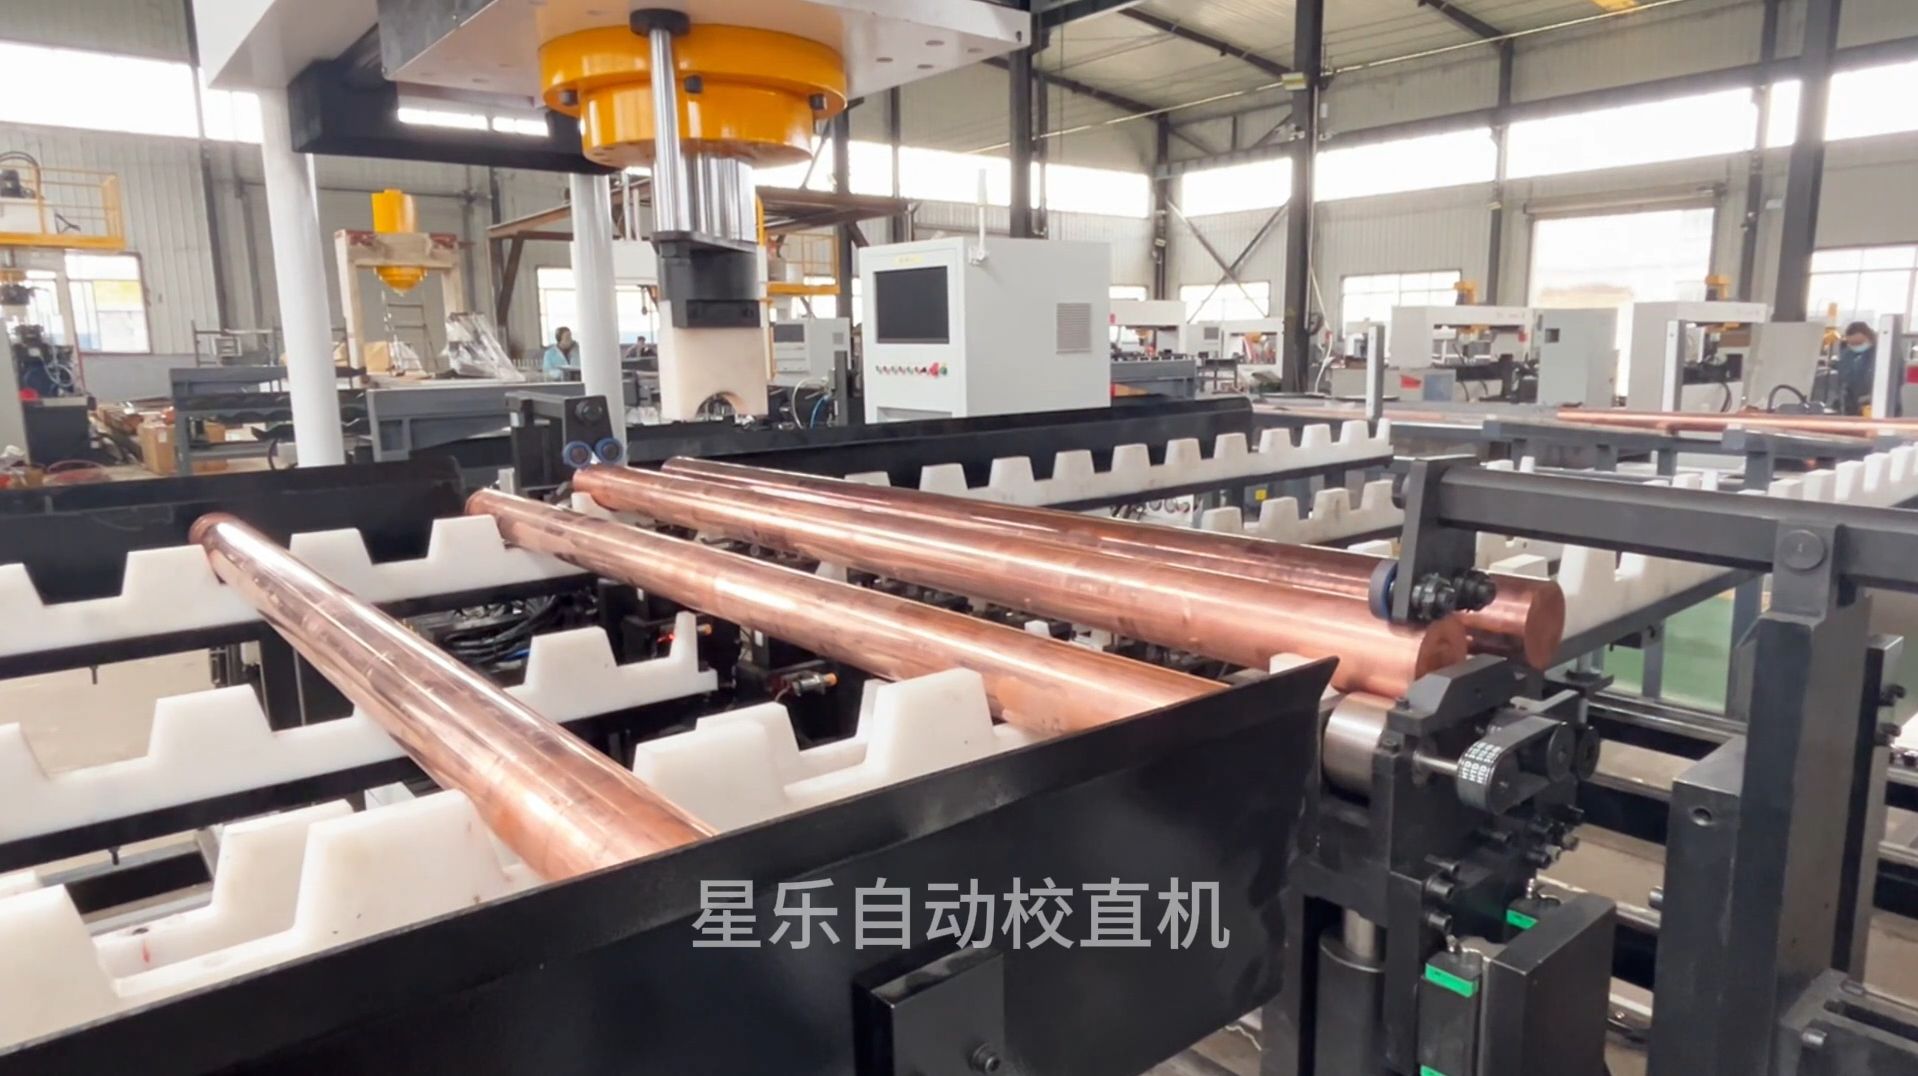
عمومی مقاصد کے لیے پوائنٹ پریشر سے سیدھا کرنا
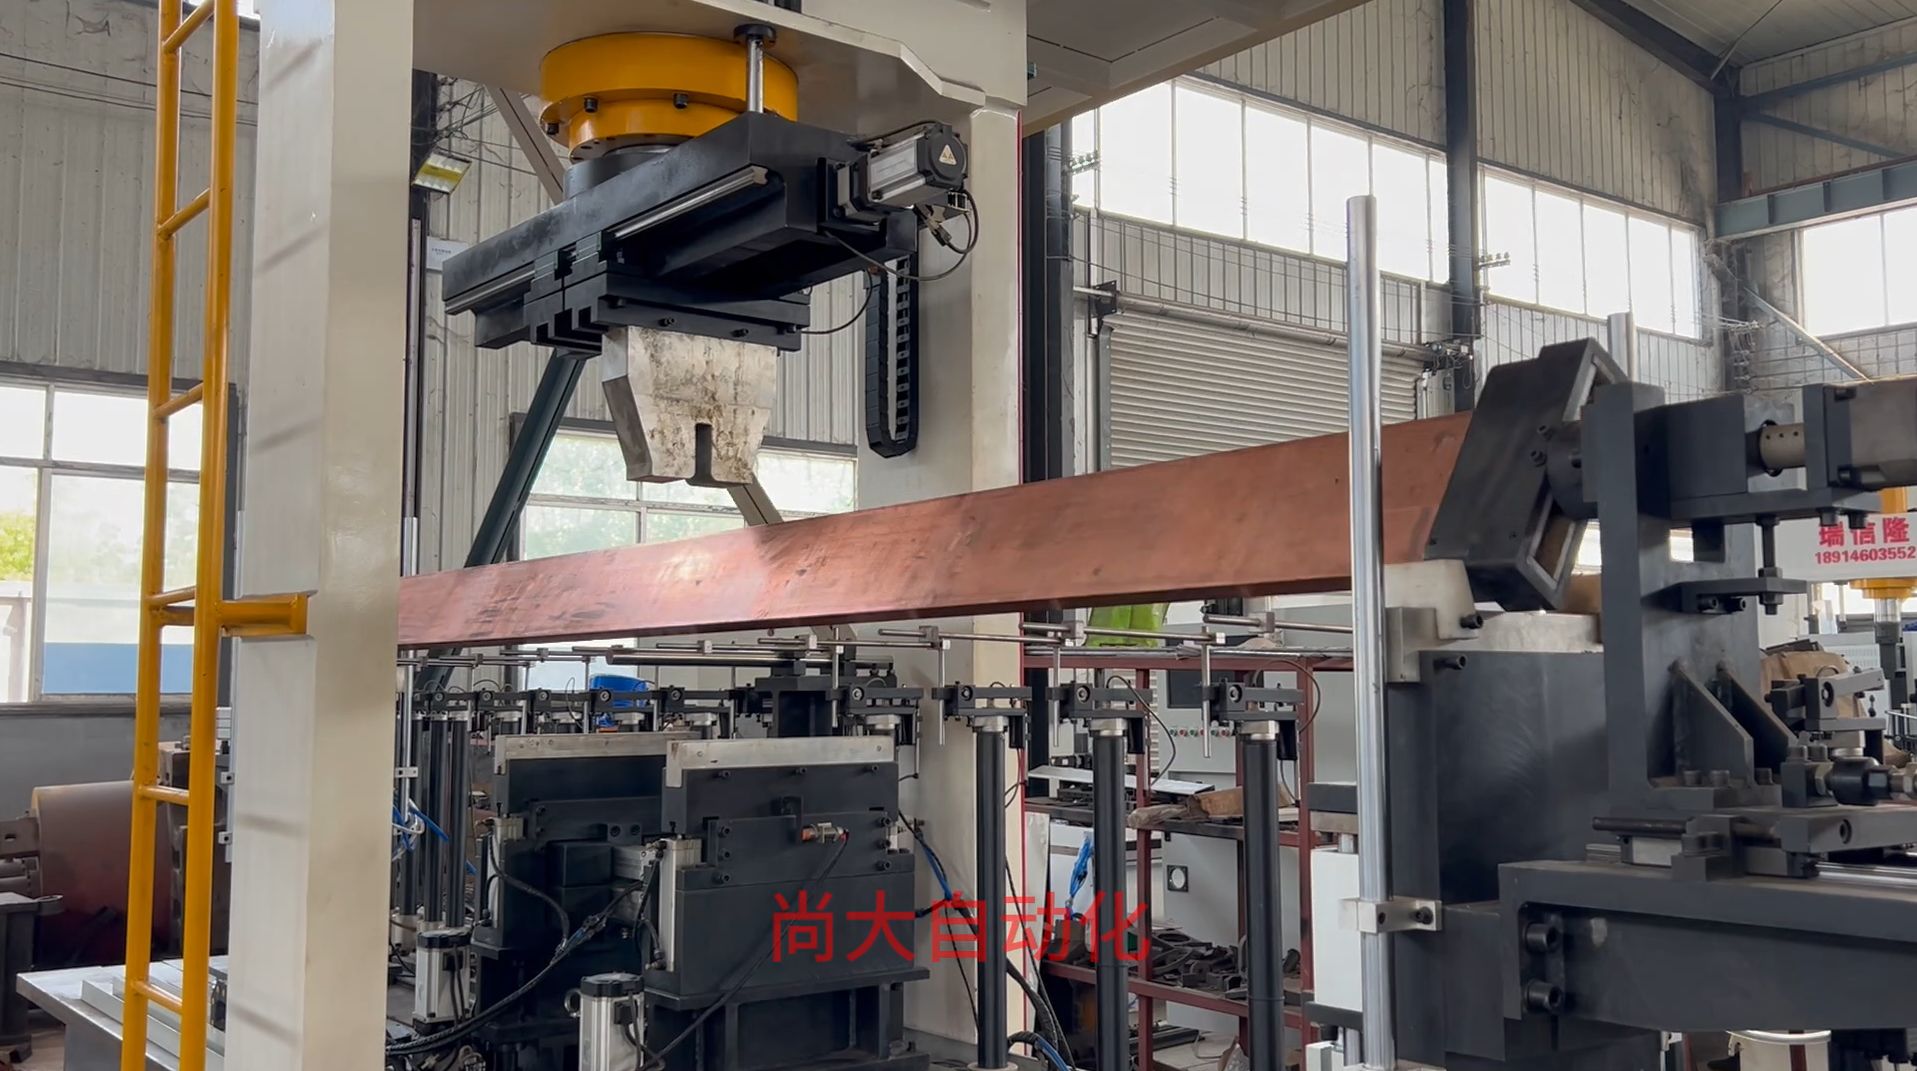
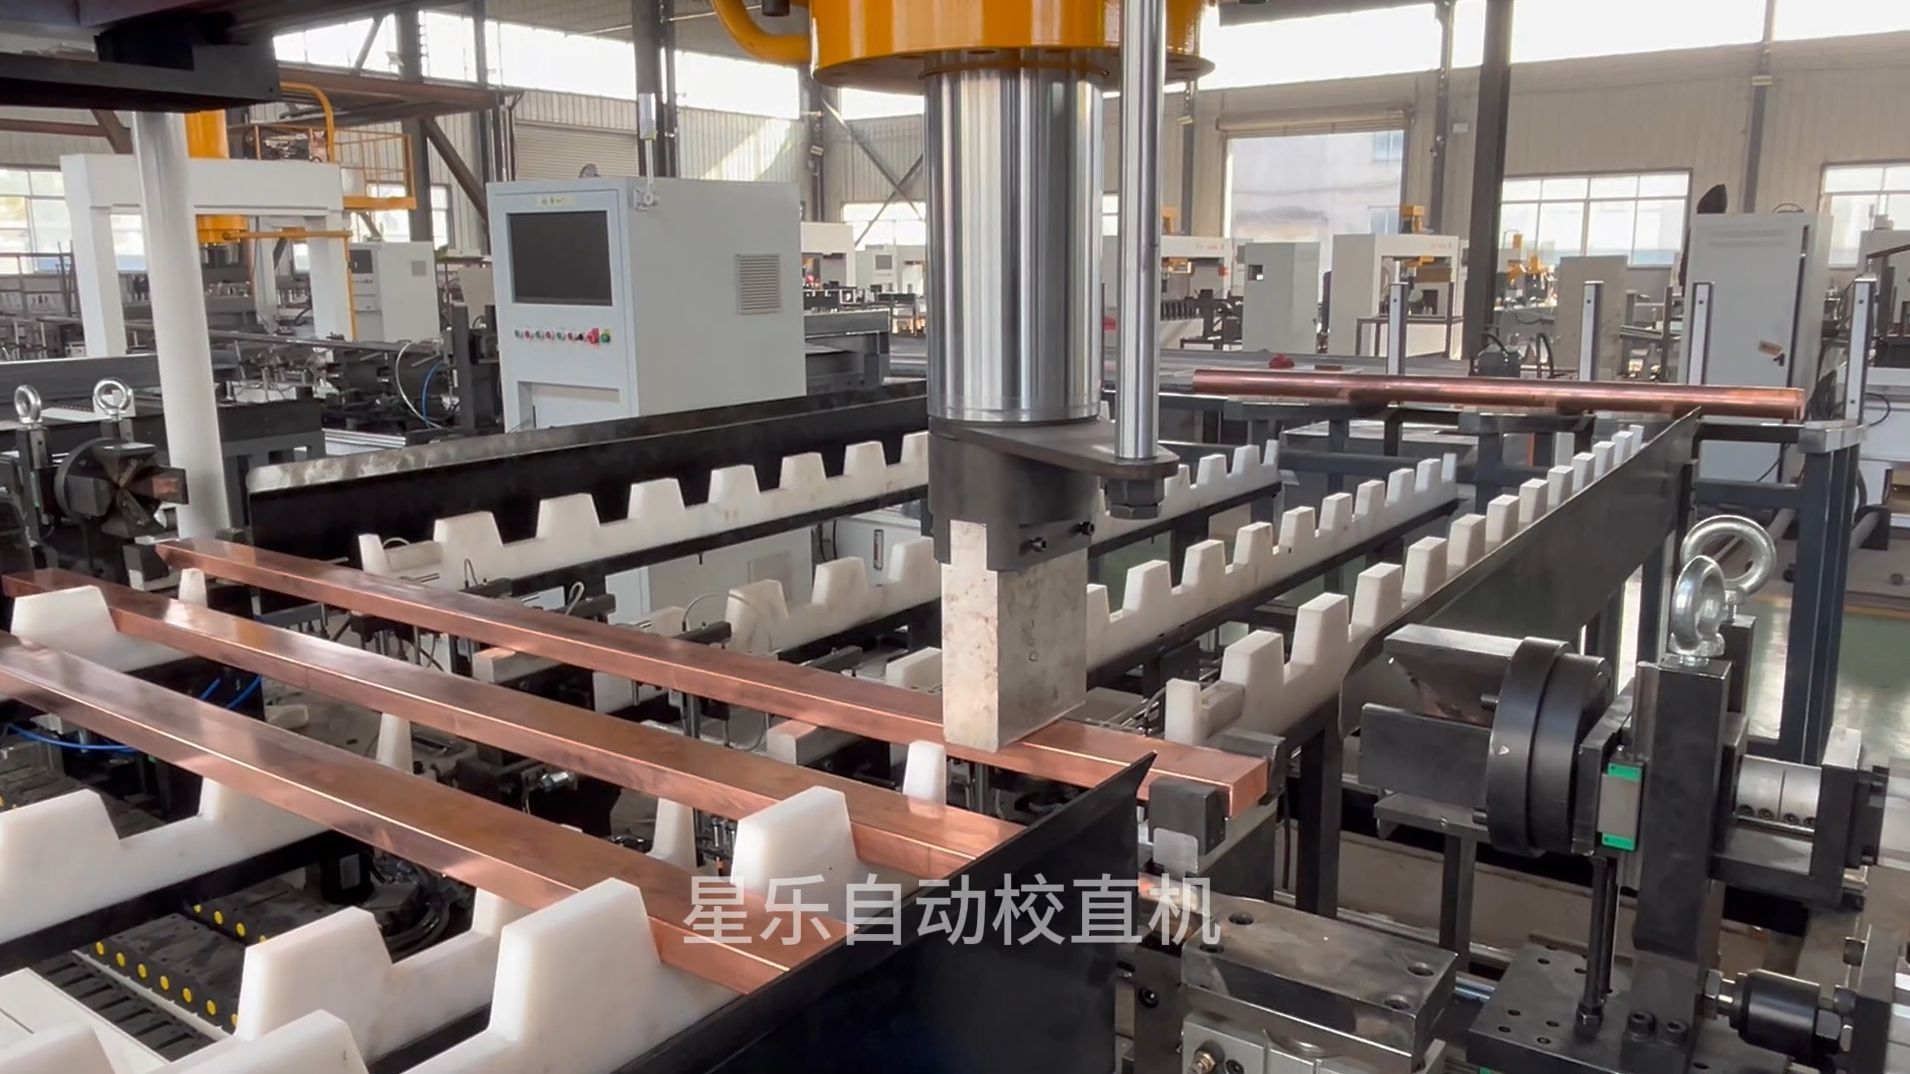
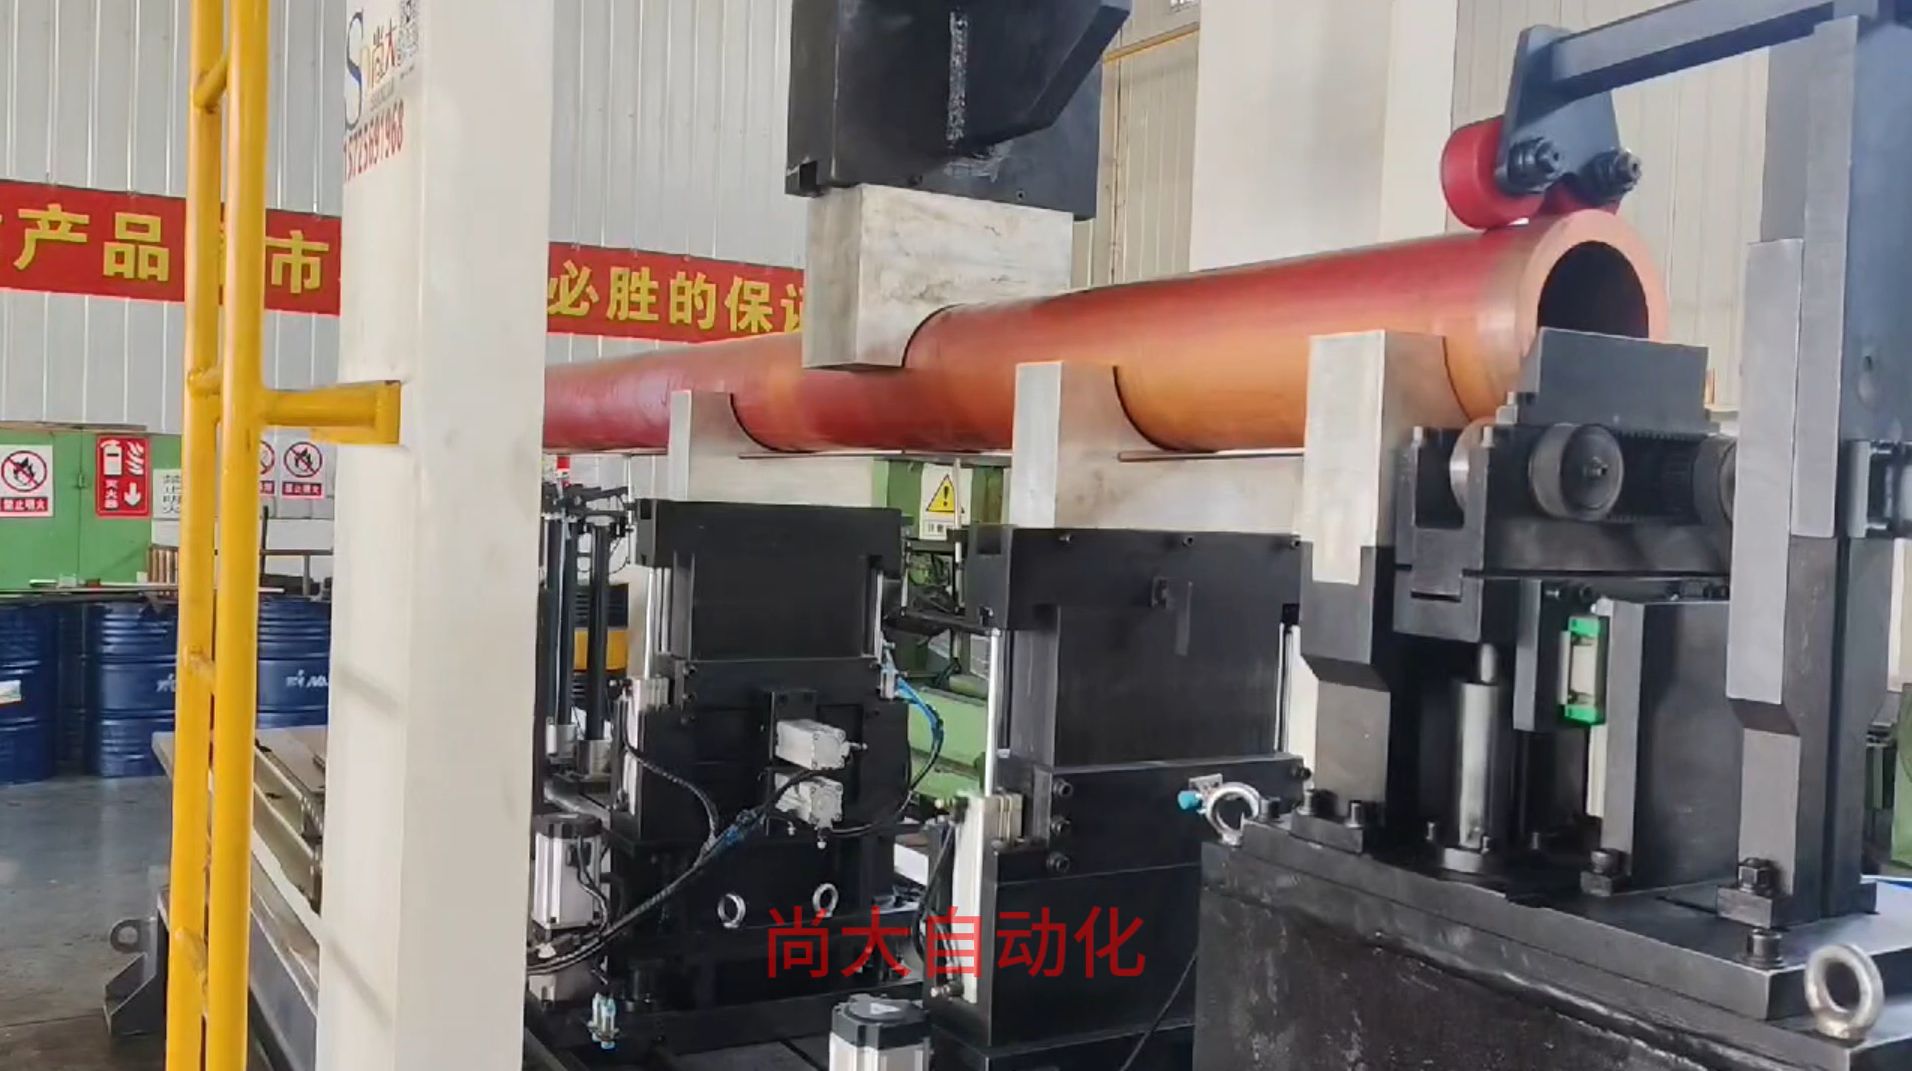
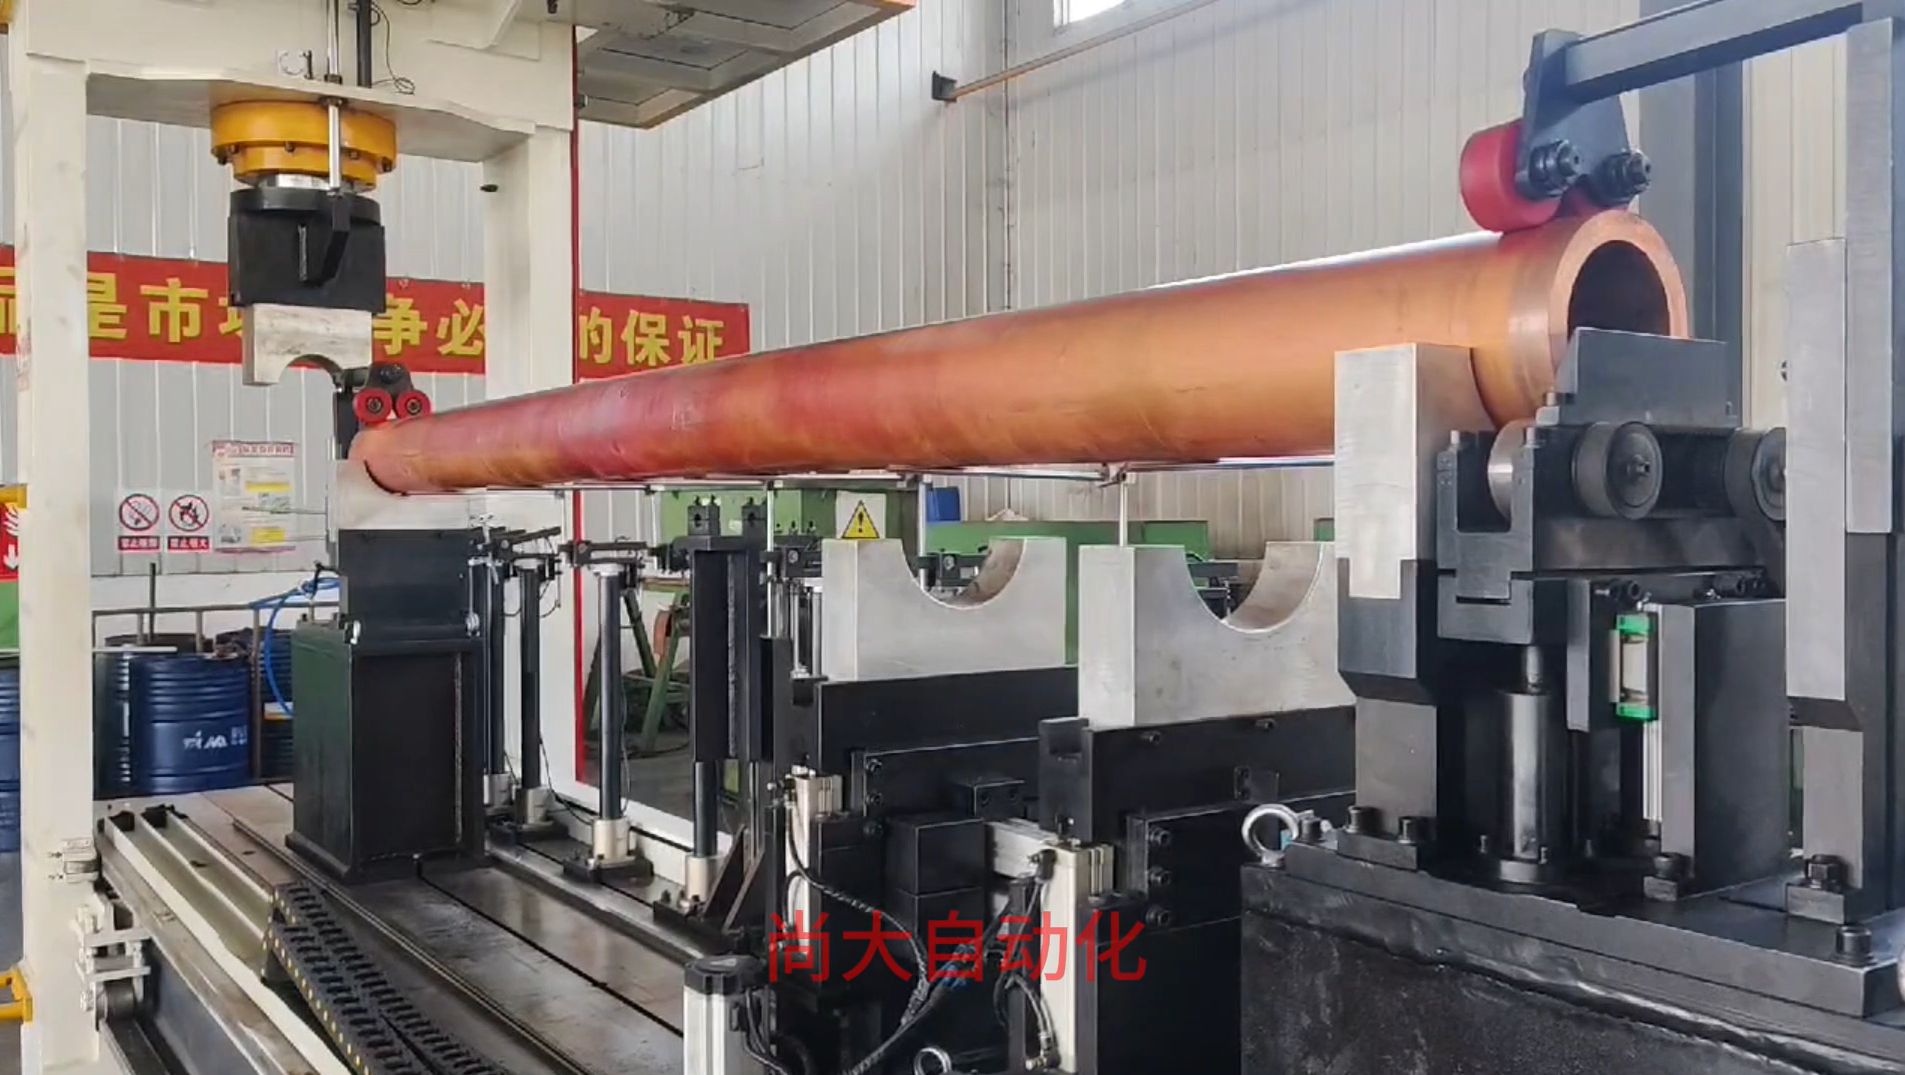
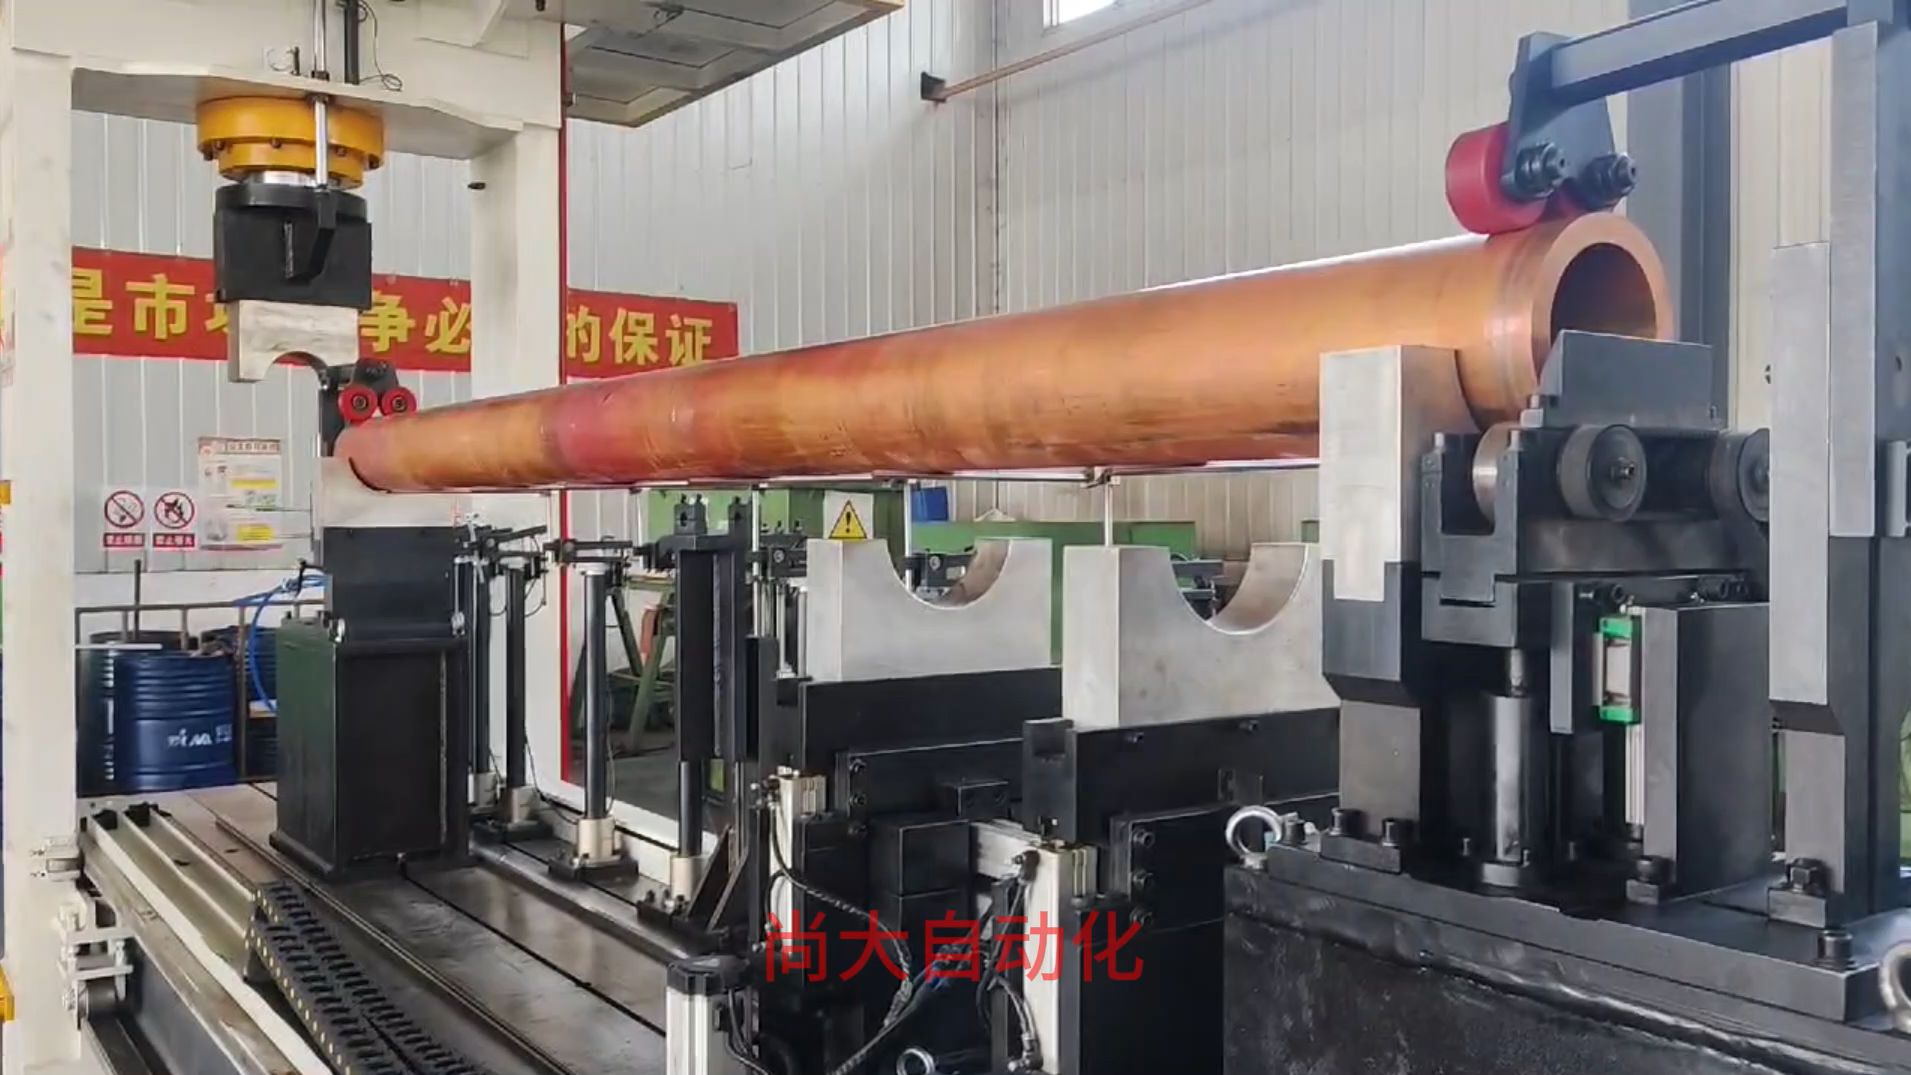
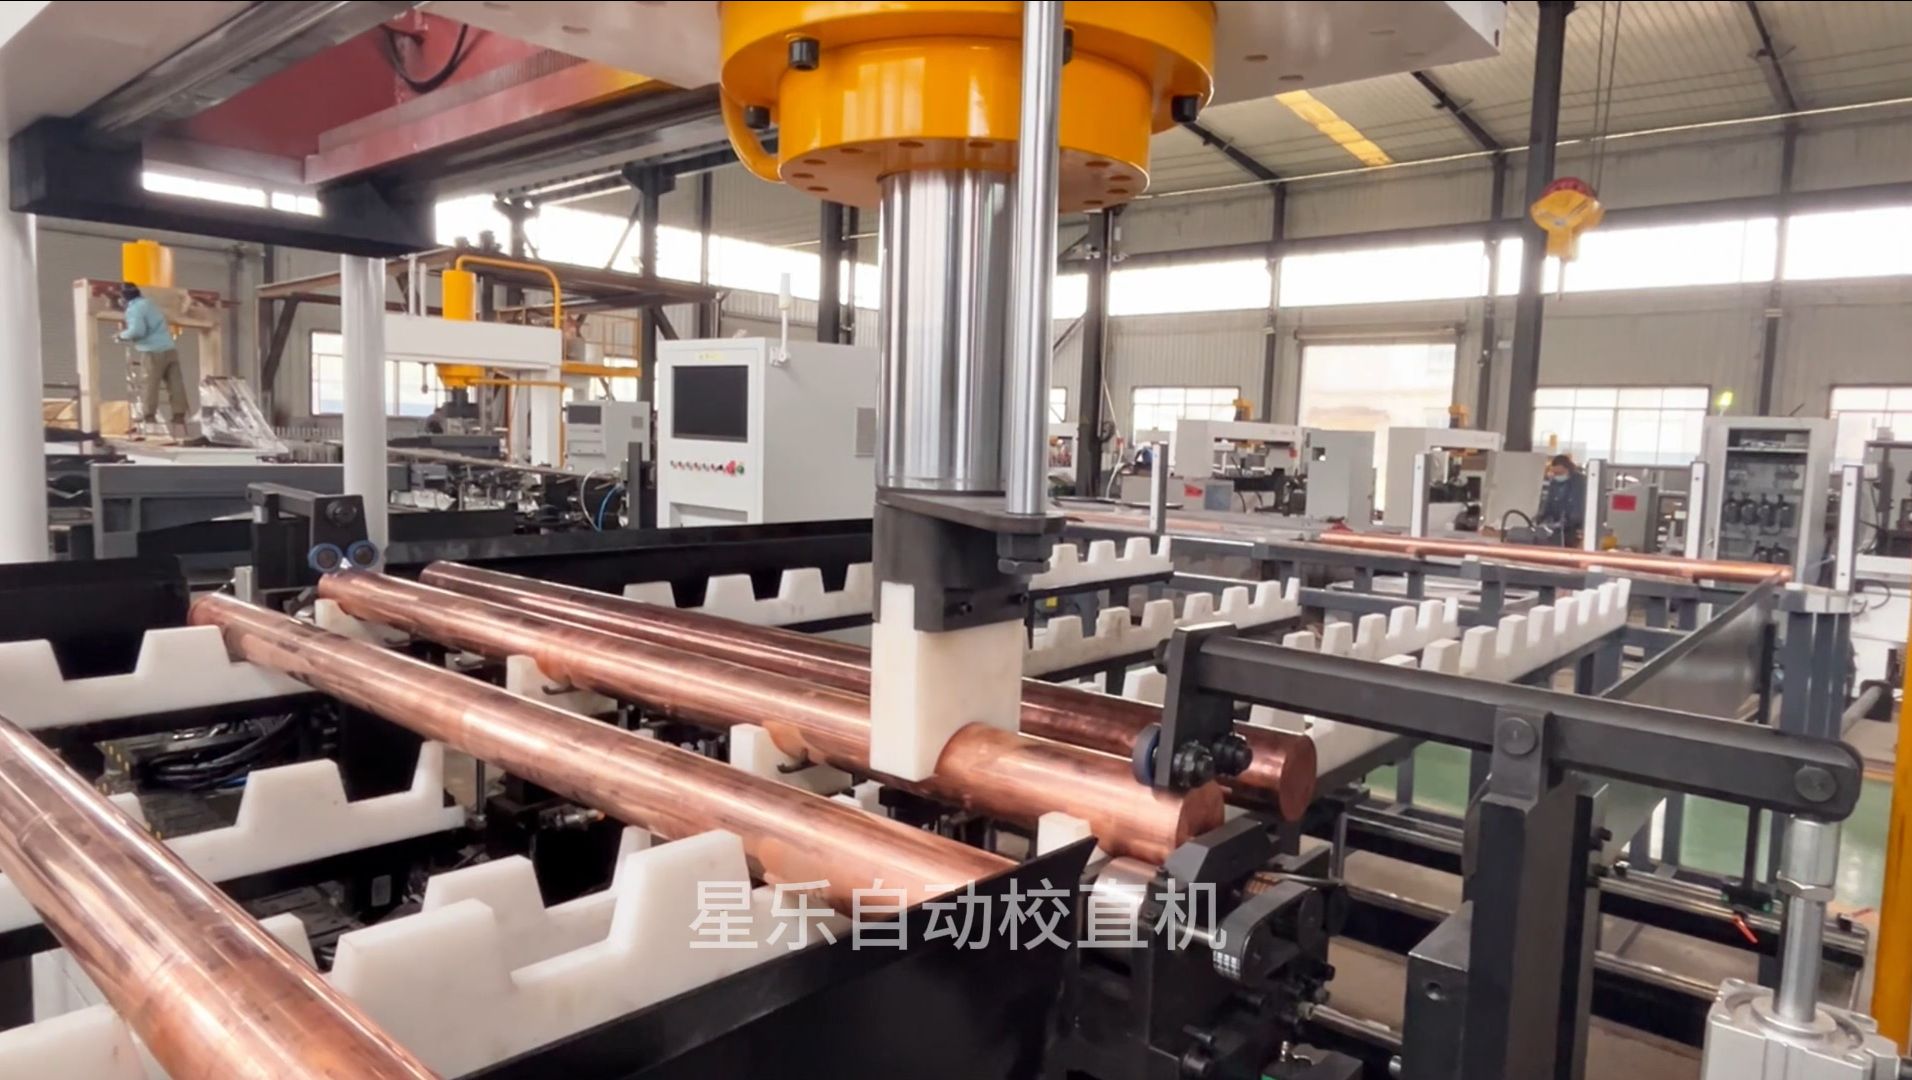
چپٹے یا کنٹور شدہ سندان کے ساتھ پوائنٹ پریشر کی درستی پیتل راڈ اور ٹیوب کو پریس کے نشانات یا خروںچوں کے بغیر سیدھا کرتی ہے۔ توجہ سائیکل ٹائم، درستگی، اور سیٹ اپ کی رفتار پر ہے—لہٰذا چینج اوور ریسیپی پر مبنی ہے، آپریٹر پر منحصر نہیں۔
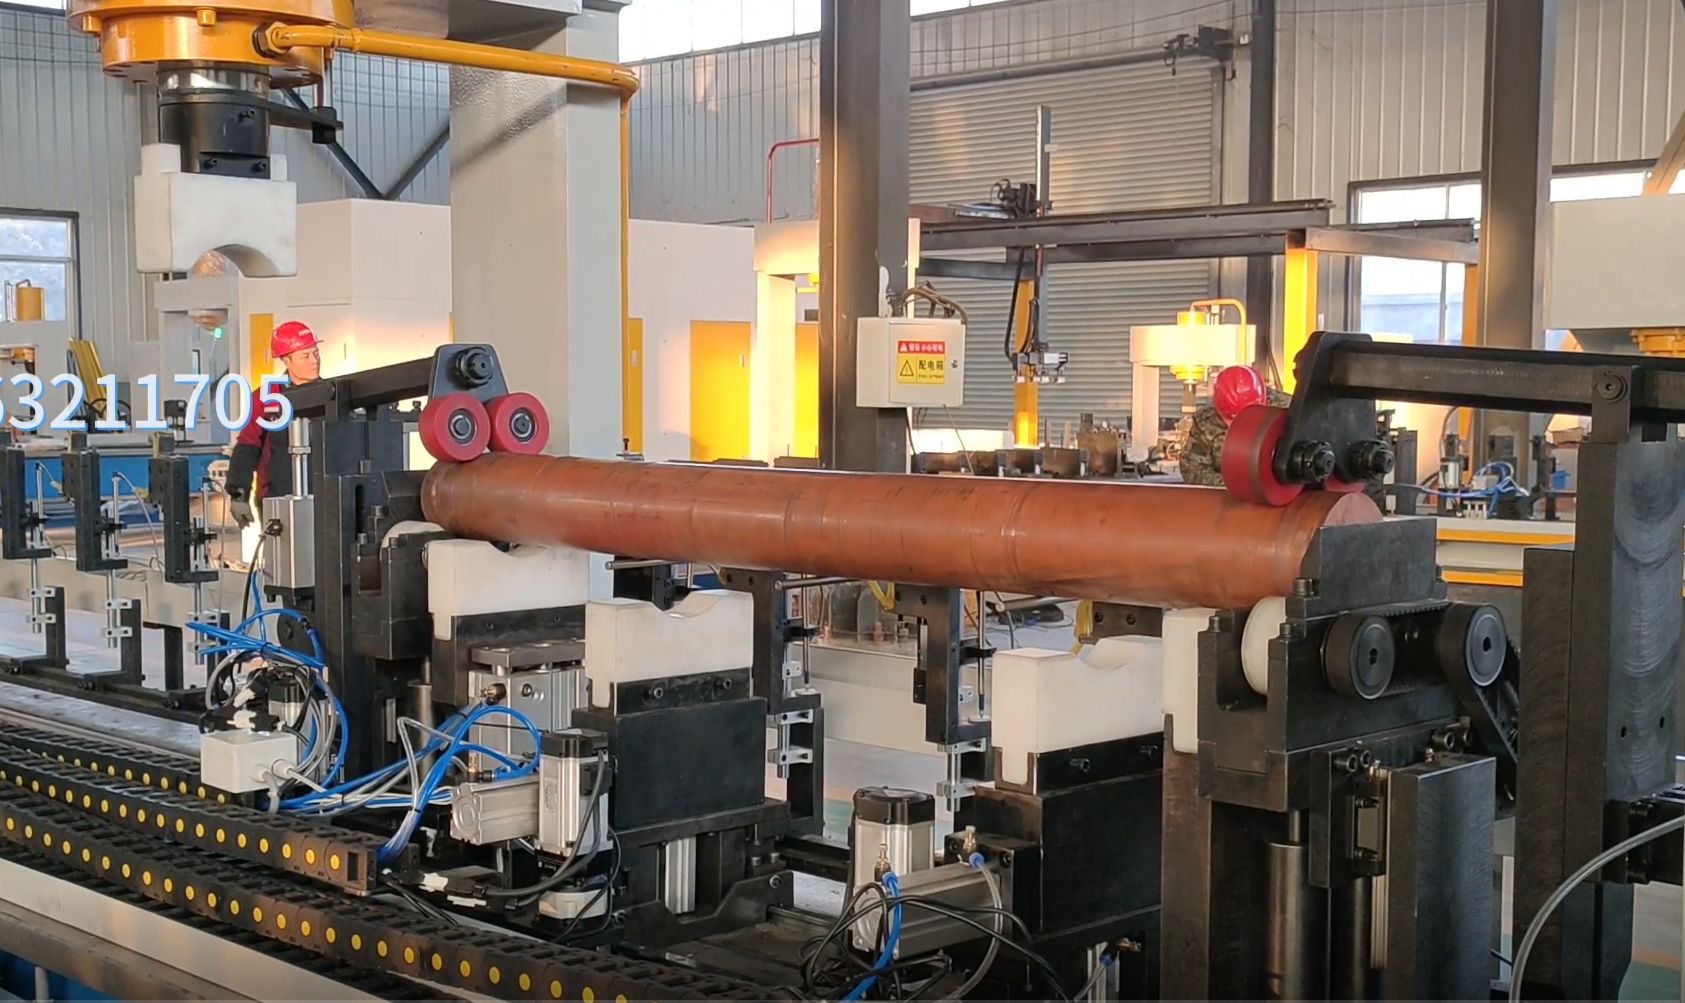
آپ ورک پیس لوڈ کرتے ہیں، محفوظ شدہ ریسیپی منتخب کرتے ہیں، اور مشین خودکار طور پر پیمائش-پریس-تصدیق کا لوپ چلاتی ہے۔ سسٹم کئی مقامات پر رن آؤٹ چیک کرتا ہے—صرف مرکز میں ڈائل انڈیکیٹر پر نہیں—تاکہ آپ بار کے آخری سرے کے انحرافات کو دیر سے دریافت کرنے سے بچیں۔
کئی مقامات پر رن آؤٹ اسکیننگ بند لوپ درستی کے ساتھ پوری شفٹ میں رواداری برقرار رکھتی ہے۔ آپریٹرز دستی پریس کو ذرا سا حرکت نہیں دیتے یا اسپرنگ بیک کا اندازہ نہیں لگاتے؛ کنٹرولر ہر پیمائش پاس کے بعد دباؤ دوبارہ شمار کرتا ہے۔
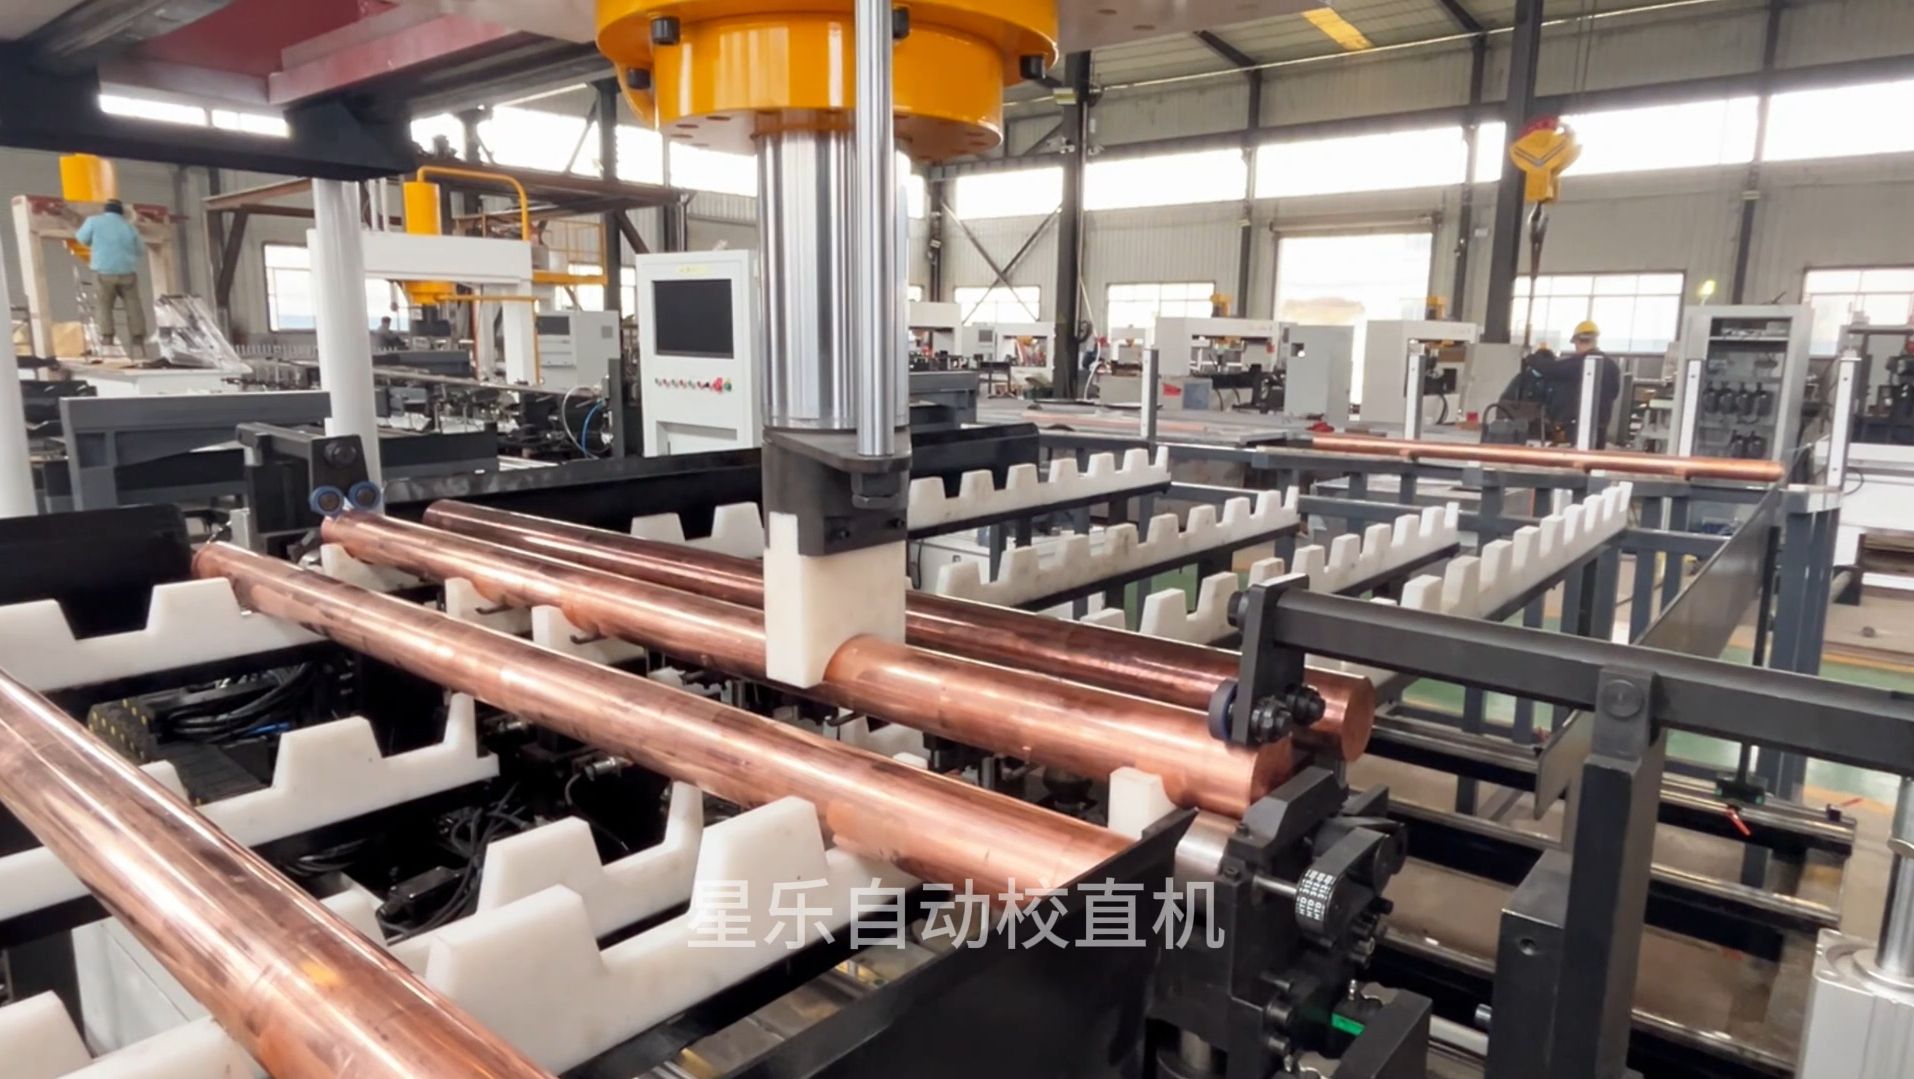
خودکار پیمائش-پریس-تصدیق سائیکل دستی ہتھوڑے، چاک سے نشان زد کرنے، اور دیکھنے کی جگہ لیتا ہے۔ ایک آپریٹر متعدد مشینیں چلا سکتا ہے، اور بار بار کے بیچوں کے لیے 24/7 بغیر آدمی سائیکل دستیاب ہیں۔
ٹچ اسکرین پر قطر، لمبائی، اور ہدف سیدھا پن درج کریں۔ محفوظ شدہ ریسیپیاں پچھلے پیرامیٹرز نکال لاتی ہیں، لہٰذا پیتل راڈ اور ٹیوب کے درمیان تبدیلی منٹوں میں ہو جاتی ہے، اور سیٹ اپ کے لیے ٹول میکر کی ضرورت نہیں۔
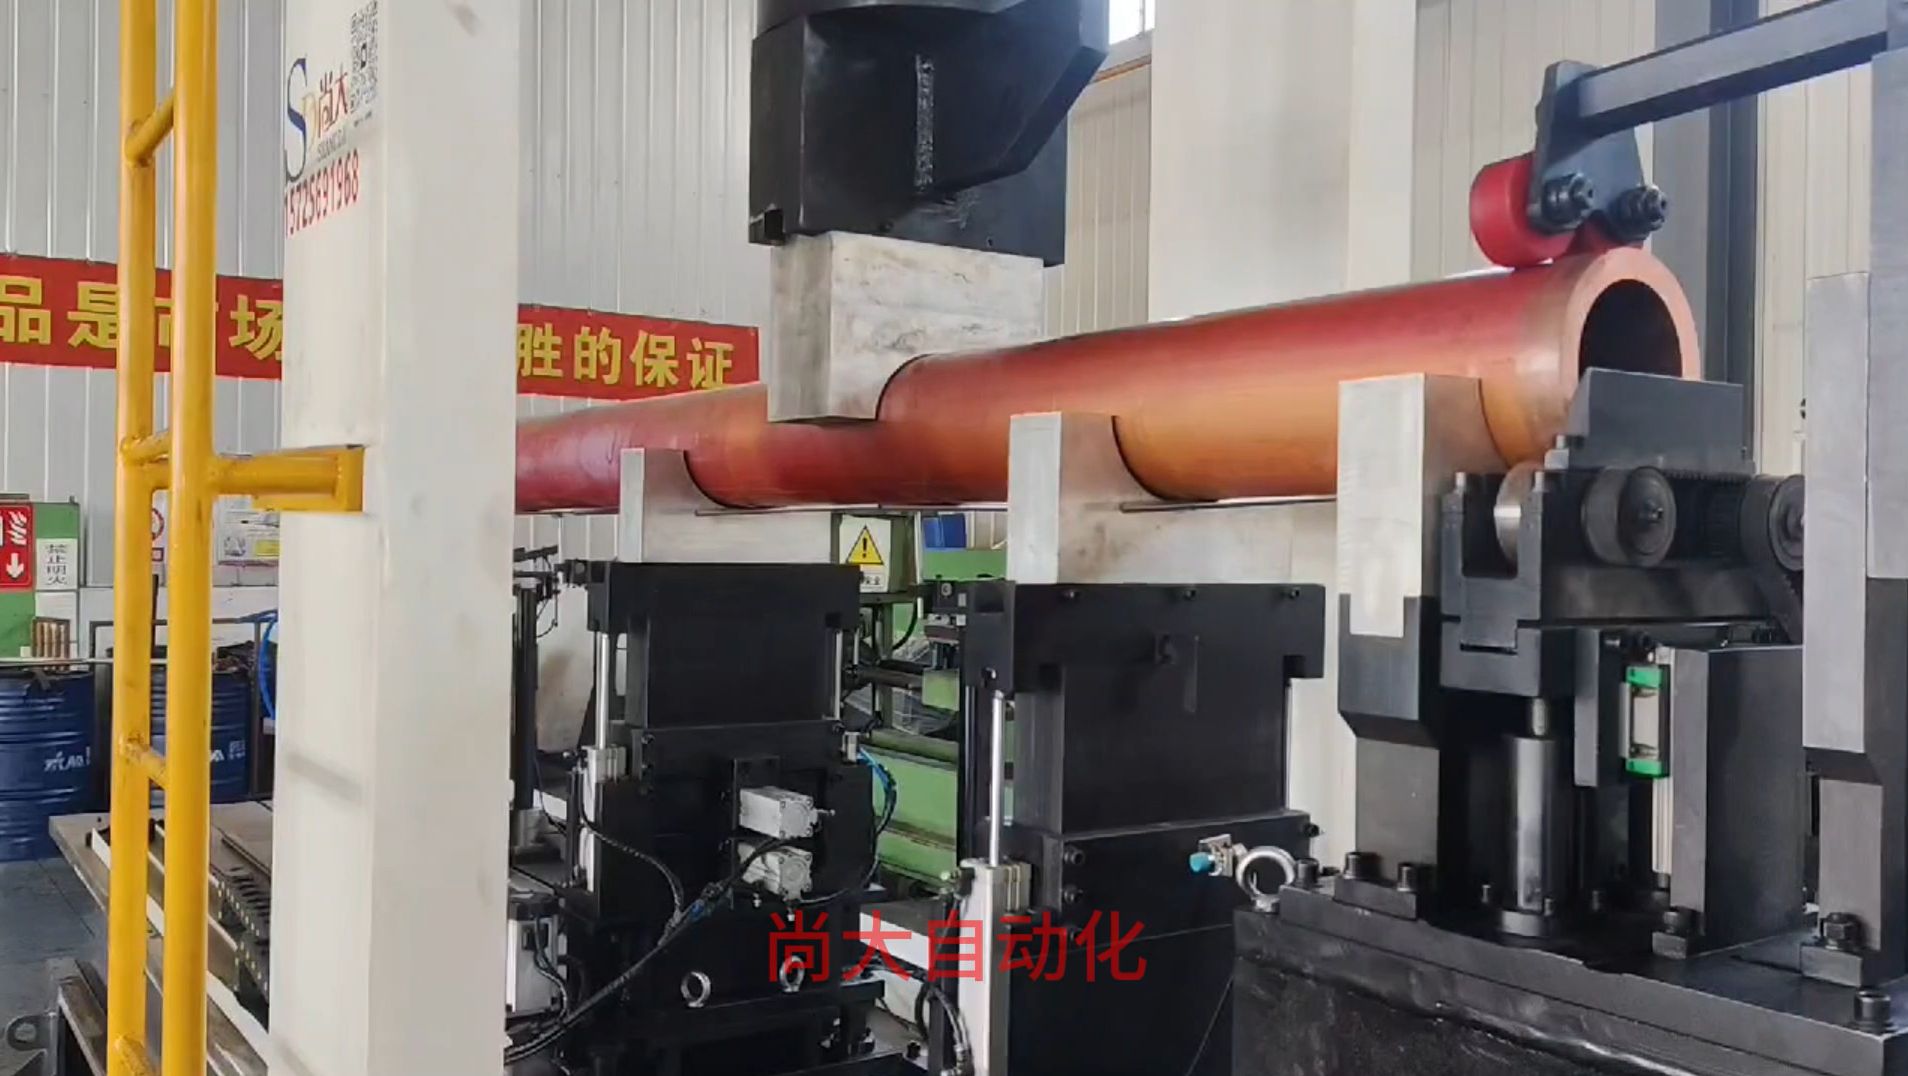
چپٹے اور کنٹور شدہ سندان موٹی پیتل راڈ اور ٹیوب کو پریس کے نشانات یا دھنسیں چھوڑے بغیر سنبھالتے ہیں۔ یہ پالش شدہ پیتل کی سطحوں اور ان پرزوں کے لیے اہم ہے جو براہ راست حتمی اسمبلی میں جاتے ہیں۔
ورک پیس کے ساتھ کئی مقامات پر انحراف ماپا جاتا ہے، لہٰذا دور والے سرے کا اسپرنگ بیک اسکریپ بننے سے پہلے درست ہو جاتا ہے۔ مشین پریسنگ کے بعد سیدھا پن جانچتی ہے، صرف سیٹ اپ کے دوران نہیں۔
PLC شفٹ ڈیٹا لاگ کرتا ہے اور MES سے جڑ سکتا ہے۔ پروڈکشن انجینئرز فرش پر چلے بغیر یا کاغذی لاگز پر انحصار کیے بغیر حقیقی رن آؤٹ اقدار، سائیکل گنتی، اور مسترد ریکارڈ دیکھتے ہیں۔

مشین پرزے کے گھومنے کے دوران کئی مقامات پر انحراف چیک کرتی ہے۔ آپ دیکھتے ہیں کہ موڑ کہاں ہے، رام کے حرکت کرنے سے پہلے، لہٰذا پریس سائیکل بند ہونے کے بعد دور والے سرے پر اسپرنگ بیک کا پیچھا نہیں کرتے۔

پوائنٹ پریشر ٹولنگ تیز دھاروں کے بغیر قوت تقسیم کرتی ہے۔ پیتل راڈ اور ٹیوب بغیر دھنسیں، خروںچ، یا رابطہ نقطے پر سطحی ورک ہارڈننگ کے سیدھے نکلتے ہیں—پالش شدہ یا پلیٹڈ پرزوں کے لیے اہم۔

مربع ٹیوب، پلیٹ، اور خصوصی پروفائلز اسی ریسیپی سسٹم سے گزرتے ہیں۔ کراس سیکشن کی تبدیلیوں کے لیے ٹولنگ دوبارہ بنانے کی ضرورت نہیں؛ آپ ورک پیس بدلتے ہیں، ریسیپی بلاتے ہیں، اور چلاتے ہیں۔

خودکار پیمائش-پریس-تصدیق ہر سائیکل میں اسی طرح دہرائی جاتی ہے۔ سائیکل ٹائم آپریٹر کی صوابدید پر منحصر نہیں، لہٰذا دوپہر کی شفٹ صبح کی شفٹ جیسے ہی نمبر حاصل کرتی ہے، اور رات کی شفٹ بھٹکتی نہیں۔
یہ وہ پیرامیٹرز ہیں جن کے بارے میں پلانٹ انجینئرز سب سے پہلے پوچھتے ہیں۔ مشین فکسڈ آفسیٹ پریس نہیں ہے؛ کنٹرول سسٹم ماپے گئے رن آؤٹ کی بنیاد پر دباؤ اور سپورٹ پوزیشنوں کو ڈھالتا ہے، اسی لیے یہ مخلوط پیتل بیچوں میں رواداری برقرار رکھتی ہے۔
| پیرامیٹر | قدر |
|---|---|
| ورک پیس کی اقسام | پیتل راڈ، ٹیوب، مربع ٹیوب، پلیٹ، خصوصی پروفائلز |
| زیادہ سے زیادہ ورک پیس قطر | 250 mm |
| معیاری ورک پیس لمبائی | 500–2,000 mm (درخواست پر لمبے بیڈ) |
| سیدھا کرنے کی درستگی | ≤0.01 mm |
| پیمائش | کئی مقامات پر رن آؤٹ اسکیننگ، بند لوپ درستی |
| دباؤ کا طریقہ | سروو ہائیڈرولک پوائنٹ پریشر |
| سندان کے اختیارات | چپٹا، کنٹور شدہ، V-بلاک |
| کنٹرول سسٹم | PLC + ٹچ اسکرین، MES کے لیے تیار |
| سائیکل ٹائم | 45–120 سیکنڈ خودکار درستی لوپ (مواد پر منحصر) |
| نصب شدہ پاور | 7.5–22 kW سروو ہائیڈرولک (ایپلیکیشن کے مطابق) |
| مشین کا وزن | 4,200–6,500 kg (بیڈ کی لمبائی پر منحصر) |
| آپریشن | ایک آپریٹر، متعدد مشینیں؛ 24/7 بغیر آدمی اختیاری |
درست موٹر پاور، وزن، اور بیڈ کی لمبائی آپ کے سب سے لمبے ورک پیس کے مطابق کنفیگر کی جاتی ہے۔ شانگدا یہ مشینیں ISO 9001 کوالٹی مینجمنٹ اور برآمد کے لیے CE مطابقت کے تحت بناتی ہے۔
یہی ریسیپی سسٹم گول راڈ، ٹیوب، مربع ٹیوب، اور پلیٹ پر کام کرتا ہے۔ یہ وہ شاپس ہیں جہاں یہ لچک سب سے زیادہ فرق ڈالتی ہے۔ ہم یہ مشین ان شاپس میں دیکھتے ہیں جو پیتل کوائل، بار، اور ٹیوب 50 سے 5,000 ٹکڑوں کے بیچوں میں چلاتی ہیں، جہاں ایک کراس سیکشن سے دوسرے پر جانا ایک ہی شفٹ کے اندر ضروری ہوتا ہے۔ اگر آپ کا موجودہ عمل دستی پریس اور گرینائٹ سطح پلیٹ استعمال کرتا ہے، تو سائیکل ٹائم اور معائنے کی بہتری فوراً ظاہر ہوتی ہے۔
کنیکٹر پنوں اور بس بار بلینکس میں کھینچی جانے والی پیتل راڈز کو CNC ٹرننگ سے پہلے سیدھے اسٹاک کی ضرورت ہوتی ہے۔ درست شدہ بارز ٹول چیٹر، اسکریپ، اور چھانٹی کے وقت کو کم کرتی ہیں۔
فٹنگز اور والو اسٹیمز کے لیے پیتل ٹیوب پر سندان کے نشانات نہیں ہونے چاہئیں۔ پوائنٹ پریشر ٹولنگ سطح کی حفاظت کرتے ہوئے سیدھا پن کے اہداف حاصل کرتی ہے۔
موڑنے اور بریزنگ سے پہلے سیدھی کی گئی ٹیوب ریفریجرنٹ راستوں کو مستقل رکھتی ہے۔ گولائی کی درستی اسی سیٹ اپ میں چل سکتی ہے۔
مختصر بیچ کے پیتل سینسر ہاؤسنگز اور مائع ٹھنڈک والے پائپ فٹنگز محفوظ شدہ ریسیپیوں کے ساتھ جلدی تبدیل ہو جاتے ہیں، لہٰذا سیٹ اپ میں پیداوار ضائع نہیں ہوتی۔
اگر آپ پیتل راڈ یا ٹیوب چلا رہے ہیں اور پریس کے نشانات، غیر مستقل سیدھا پن، یا سست چینج اوور سے نبرد آزما ہیں، تو نمونہ بھیجیں۔ ہم اسے اس مشین پر آزمائیں گے اور آپ کو پہلے اور بعد کا ماپا گیا رن آؤٹ، سائیکل ٹائم، اور سطح کی حالت کی تصاویر دیں گے۔
Interested in پیتل کی راڈ سیدھا کرنے والی مشین? Fill out the form below and our team will get back to you within 24 hours.