پیمائش سے اصلاح تک بند لوپ

ڈسپلیسمنٹ سینسرز 0.001 mm تک ریزولیوشن رکھتے ہیں، الگورتھم ہر پوائنٹ کے لیے پریس کی گہرائی اور اصلاح کی ترتیب کا حساب لگاتا ہے، اور ایکچویٹرز اسے نافذ کرتے ہیں۔ مشین ہر پاس کے بعد دوبارہ پیمائش کرتی ہے بجائے اس کے کہ کسی پہلے سے مقرر دباؤ پر بھروسا کرے، جس سے پورے شفٹ میں ریپیٹیبلٹی برقرار رہتی ہے، چاہے پینل پر کوئی بھی کھڑا ہو۔

ایک ہی سائیکل میں ٹارشن اور گولائی

غیر متناسب سیکشنز مڑتے وقت گھومتے ہیں۔ ٹوئسٹ اور آؤٹ آف راؤنڈ کو سیدھ کے ساتھ اسی سائیکل میں درست کرنا بریزڈ مینی فولڈ اسمبلیوں میں سب سے زیادہ اہم ہے، جہاں ویلڈ کے بعد الگ ٹوئسٹ اصلاح جوائنٹس کو اسی سمت میں بوجھ ڈالے گی جس سمت وہ سب سے کمزور ہیں۔

ریسیپی پر مبنی چینج اوور

ہر پروفائل کے ساتھ محفوظ ریسیپی ہوتی ہے: پیمائش کے پلینز، فورس ویکٹرز، ہدف رواداری، پاس کی حد۔ 40 x 40 x 2 mm مربع ٹیوب سے ڈائیورژن مینی فولڈ پر سوئچ کرنا ریسیپی ریکال کے ساتھ فکسچر کی تبدیلی ہے، نہ کہ دستی ری ٹیچ جو شفٹ میں صرف ایک آپریٹر کو آتا ہو۔

تکنیکی ڈیٹا

ڈیٹیکشن، فورس اور کنٹرول ڈیٹا

نیچے دی گئی ہر اسپیسیفیکیشن کو دو نمبر چلاتے ہیں: سینسر کیا دیکھ سکتا ہے، اور ایکچویٹر کیا درست کر سکتا ہے۔ باقی سب کچھ آپ کی پارٹ ڈرائنگ کے مطابق سائز کیا جاتا ہے۔

پروفائل جیومیٹری جو ہینڈل ہوتی ہےمربع، مستطیل، ڈی-سیکشن، غیر متناسب اور فلیٹ اوول ٹیوب؛ گول بار اور پائپ بھی پروسیس ہوتے ہیں
ڈیٹیکشن ریزولیوشنہائی پریسجن ڈسپلیسمنٹ سینسرز، ریزولیوشن 0.001 mm تک
پیمائش شدہ متغیراتسیدھ، ٹوئسٹ (ٹارشن)، اسپیٹل کنٹور، آؤٹ آف راؤنڈ
سیدھ کی درستگیپوائنٹ پریشر اصلاح کے ساتھ 0.01 mm تک
فورس ویکٹرز2 سے 4 آزاد محور (عمودی، جانبی، ٹارشنل)، فی پروفائل کنفیگر
ایکچویشنسروو سلنڈرز اور ہائیڈرولک ایکچویٹرز، بند لوپ پوزیشن فیڈبیک کے ساتھ
اسکیننگ کا طریقہملٹی پوائنٹ کانٹیکٹ پروبنگ؛ ہائی اینڈ کنفیگریشن پر 3D لائن لیزر سے پوری لمبائی کا کنٹور اسکین
کنٹرول سسٹمPLC بمع سروو بند لوپ کنٹرول، AI سیلف لرننگ کیلیبریشن، MES کنیکٹیویٹی
آپریٹنگ موڈبغیر آپریٹر 24/7 سائیکل؛ ایک آپریٹر متعدد مشینیں چلا سکتا ہے
تھرو پٹدستی سیدھ کی شرح سے 3 سے 5 گنا
کریک ڈیٹیکشناختیاری QASS (جرمنی) کریک ڈیٹیکشن ماڈیول
ورک پیس سائز کی رینجآپ کی پارٹ ڈرائنگ اور بیچ وزن کے مطابق فی ماڈل سائز کیا جاتا ہے

سیدھ کی درستگی بند لوپ دوبارہ پیمائش کے بعد فی پوائنٹ بتائی جاتی ہے، نہ کہ ایک اسٹروک ویلیو کے طور پر۔ نمونہ ٹیسٹ کے دوران اپنے اصل پارٹ سیکشن پر رواداری کی تصدیق کریں۔

ایپلیکیشنز

غیر گول سیدھ واقعی کہاں فائدہ دیتی ہے

ہم نے اس مشین کلاس کو پانچ پروڈکشن فیملیز میں نصب کیا ہے۔ ان میں سے چار میں رکاوٹ کبھی مشین کی رفتار نہیں تھی۔ رکاوٹ ایسا پروفائل تھا جسے موجودہ راؤنڈ بار سیدھ کرنے والی مشین دوسرے آپریشن کے بغیر مکمل نہیں کر سکتی تھی۔

مائع ٹھنڈک والے مینی فولڈز اور سرور تھرمل ہارڈویئر

ڈائیورژن ٹیوبز، مینی فولڈ بلاکس اور کولڈ پلیٹ ٹیوبنگ کو بریزنگ مرحلے سے پہلے سیدھا کیا جاتا ہے، جہاں پورٹ الائنمنٹ فیصلہ کرتی ہے کہ اسمبلی لیک ہوگی یا نہیں۔ ٹارشن کو سیدھ کے ساتھ اسی پاس میں درست کیا جاتا ہے تاکہ بریزڈ جوائنٹس پر دوبارہ بوجھ نہ پڑے۔

نئی انرجی وہیکل بیٹری کولنگ

پیرلل چینل اور سرپنٹائن کولنگ ٹیوبز کو اتنے فلیٹ بیٹھنا چاہیے کہ بانڈنگ فکسچر میں سیٹ ہو جائیں۔ سیدھی مگر مڑی ہوئی ٹیوب یکساں کلیمپ نہیں ہوگی، اور خلا بعد میں تھرمل نقص کے طور پر ظاہر ہوگا، نہ کہ سیدھ کے نقص کے طور پر۔

تعمیراتی اور زراعتی سازوسامان

مربع ٹیوب بوم سیکشنز، ROPS فریمز اور ہائیڈرولک سلنڈر ٹیوبز۔ وال کی زیادہ موٹائی کا مطلب زیادہ اصلاحی فورس ہے، اور پوائنٹ پریشر ٹولنگ مل اسکیل اور کونوں کو سلامت رکھتی ہے۔

ریل اور رولنگ اسٹاک فیبریکیشن

مربع اور مستطیل ٹیوب جو باڈی فریمز اور ہینڈریل سیکشنز میں استعمال ہوتی ہے، جہاں کئی میٹر پر ایک ملی میٹر کے چند دسواں حصے کا ٹوئسٹ فائنل اسمبلی پر نظر آنے والے خلا کے طور پر ظاہر ہوتا ہے۔

ایرو اسپیس اور ٹولنگ

غیر متناسب اسٹرکچرل سیکشنز اور ڈرلنگ ٹولز، جہاں سیکشن جیومیٹری لمبائی کے ساتھ بدلتی ہے اور اصلاح کی ترتیب کو ہر پیمائش پلین پر دہرانے کے بجائے دوبارہ حساب کرنا پڑتا ہے۔

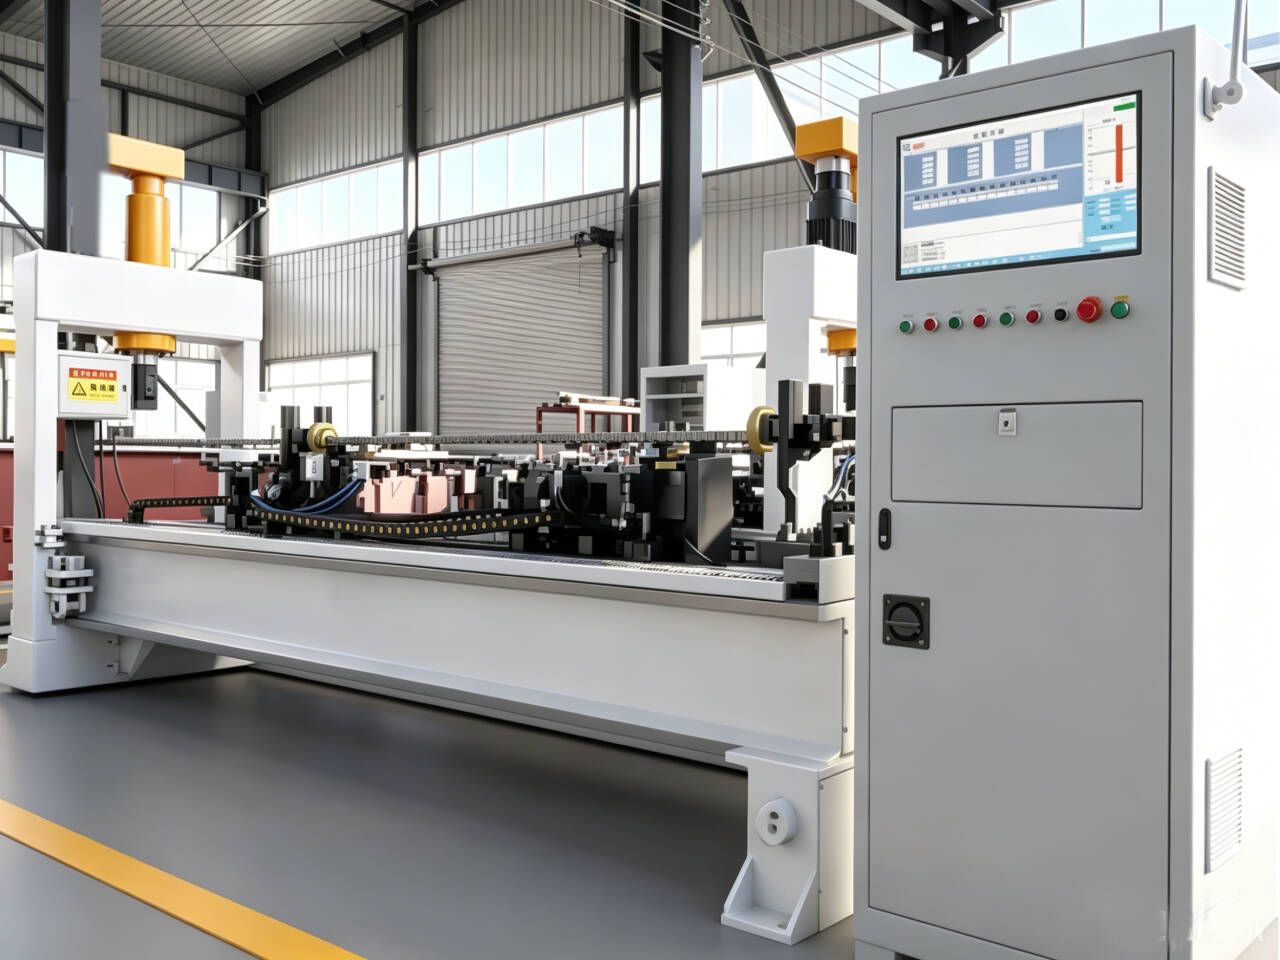
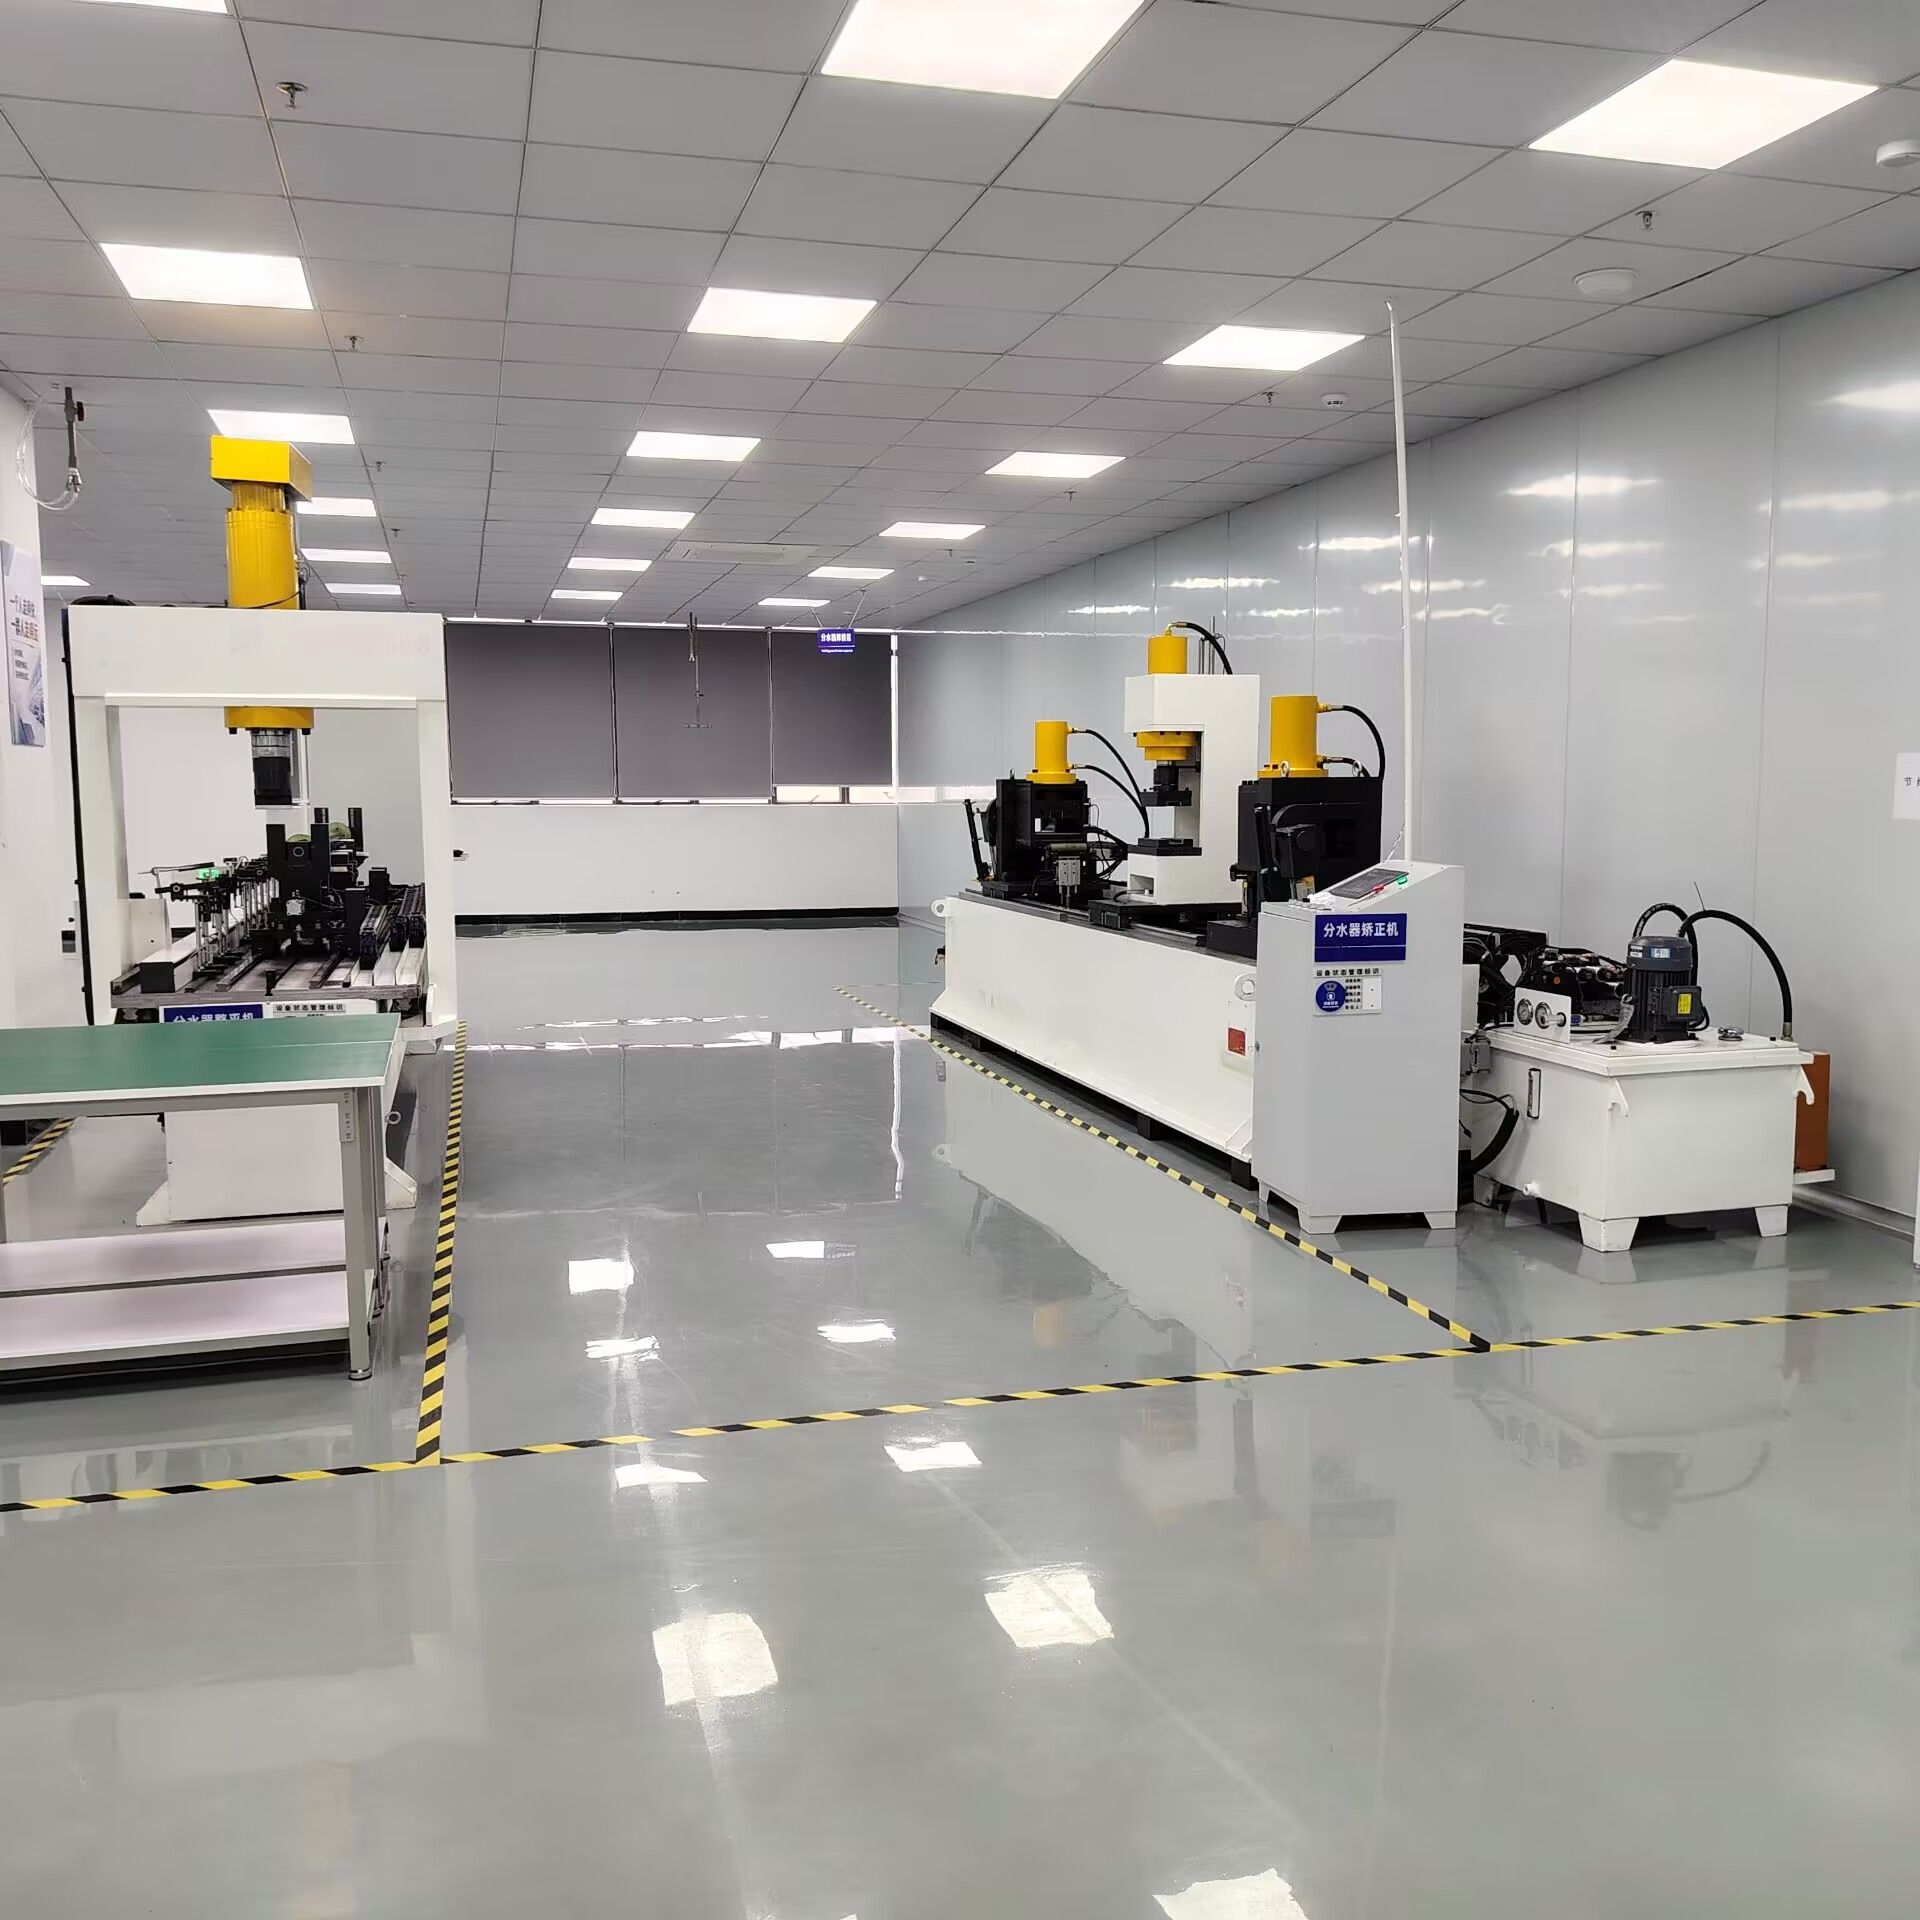
خودکار سیدھ مشین جو کسٹمر کی پروڈکشن فلور پر مینی فولڈ ٹیوب چلا رہی ہے
پروڈکشن میں مینی فولڈ ٹیوب اسٹیشن: ایک خودکار سائیکل میں پیمائش، اصلاح اور دوبارہ جانچ۔
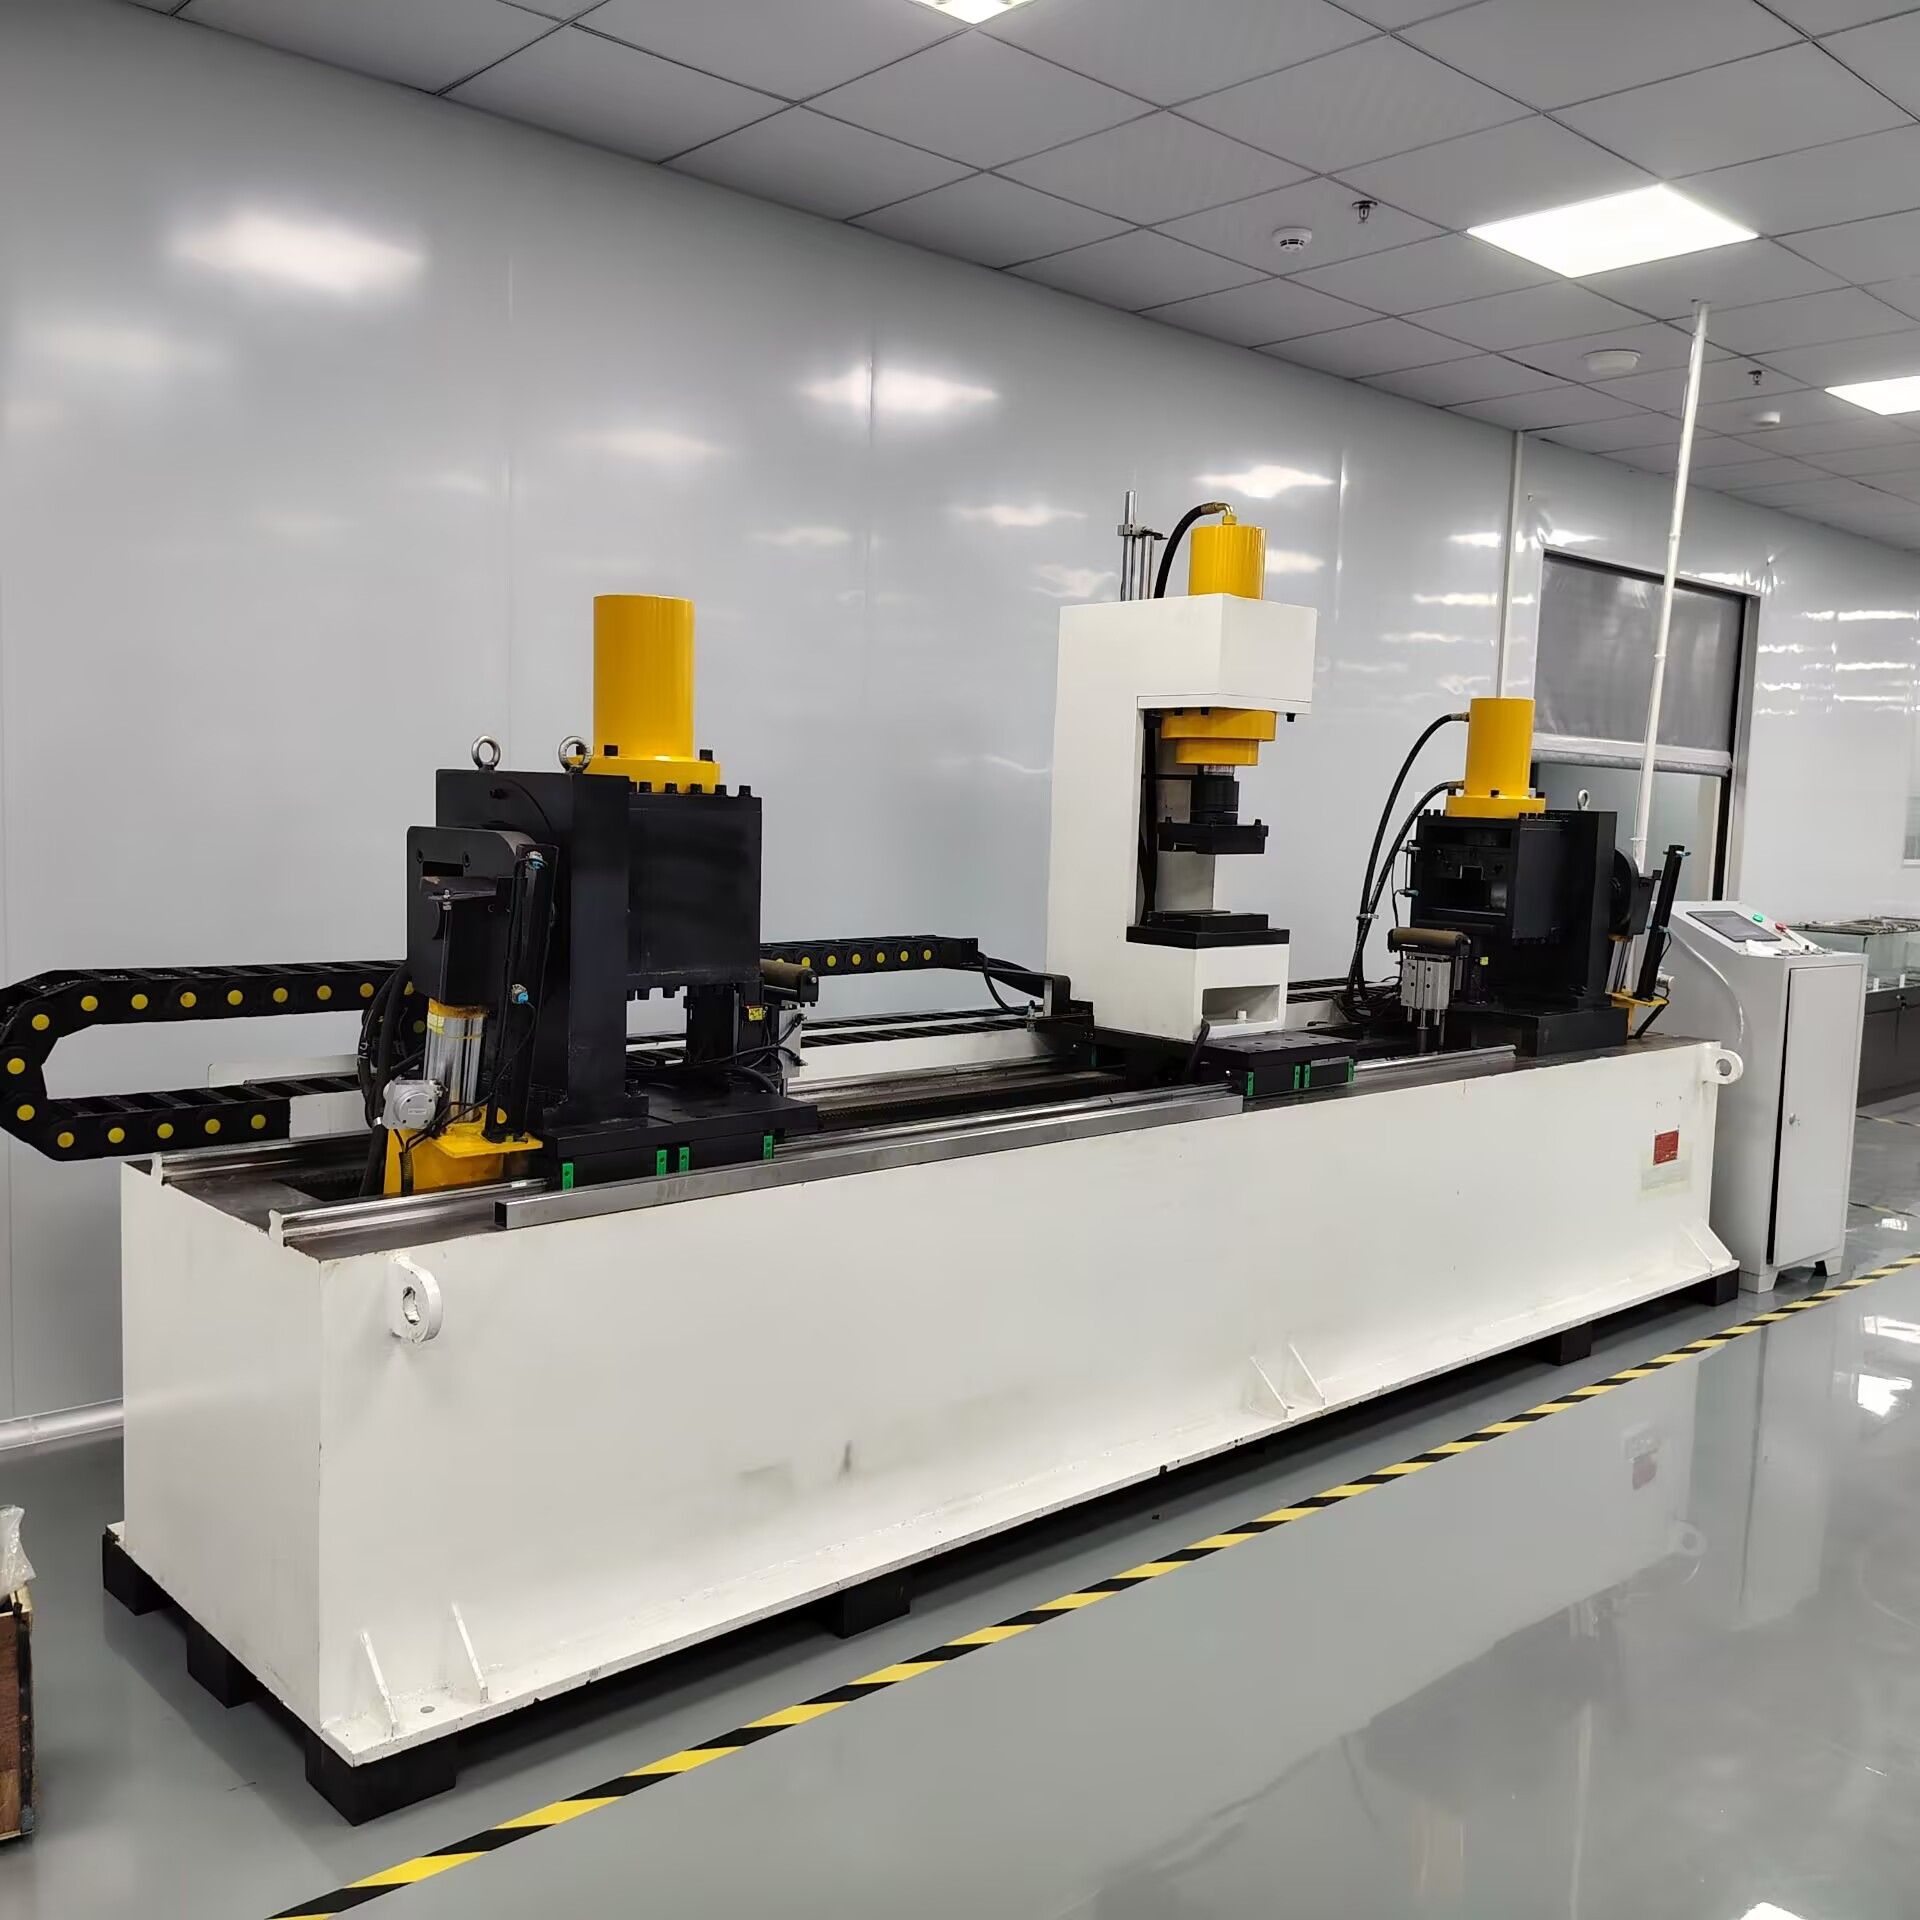
مینی فولڈ سیدھ پریس کا ہائیڈرولک ایکچویٹر اور اصلاحی ٹولنگ ہیڈ
سروو-ہائیڈرولک اصلاحی ہیڈ — فی محور آزاد فورس ویکٹرز، پوائنٹ پریشر کانٹیکٹ ٹولنگ۔

نمونہ بھیجیں۔ ہم نمبر واپس دیں گے۔

آپ کی مربع ٹیوب، کولنگ مینی فولڈ یا غیر متناسب سیکشن کے دس سے بیس پیس سیدھ ٹرائل چلانے کے لیے کافی ہیں۔ آپ کو پہلے اور بعد کا ماپا ہوا ڈیٹا، فی پیس سائیکل ٹائم، اور وہ اصلاحی ترتیب ملے گی جو مشین آپ کے پارٹ پر چلائے گی — کوئی عمومی کوٹیشن نہیں۔

مربع ٹیوب · مستطیل · غیر متناسب · مینی فولڈ

مربع اور غیر متناسب ٹیوب دو پلینز پر مڑتی ہیں۔ یہ مشین دونوں کو درست کرتی ہے۔

مربع ٹیوب جو جھکنے کے بجائے مڑ جاتی ہے۔ ڈائیورژن مینی فولڈ جو اپنی بریزڈ پورٹ لائن کے ساتھ جھکتا ہے۔ مستطیل اسٹاک جو پریس چھوڑتے ہی واپس اسپرنگ کرتا ہے۔ یہ وہ پرزے ہیں جو راؤنڈ بار سیدھ کرنے والی مشین مکمل نہیں کر سکتی — اور یہی وجہ ہے کہ ڈائیورژن سٹریٹننگ مشین، مائع ٹھنڈک والا مینی فولڈ مینی فولڈ خودکار سیدھ مشین، مربع ٹیوب سیدھ مشین، شیپنگ پریس مشین موجود ہے۔ آزاد فورس ویکٹرز، پوری لمبائی کا کنٹور اسکیننگ، اور ایک بند لوپ جو ہر پاس کے بعد دوبارہ پیمائش کرتا ہے۔

0.01 mm سیدھ کی درستگی · 0.001 mm ڈیٹیکشن ریزولیوشن
مربع اور مائع ٹھنڈک والے ٹیوب پروفائلز کے لیے مینی فولڈ خودکار سیدھ مشین

اہم اسپیسیفیکیشنز

اپنی پروسیس شیٹ میں ڈالنے کے لیے نمبر

0.001 mmڈسپلیسمنٹ سینسر ریزولیوشن
0.01 mmفی پوائنٹ سیدھ کی درستگی
2-4آزاد اصلاحی محور
3-5xدستی سیدھ کی پیداوار
24/7بغیر آپریٹر آپریشن، MES سے منسلک
1سیدھ اور ٹارشن کے لیے ایک پاس

Request a Quote

Interested in ڈائیورژن سیدھا کرنے والی مشین، مائع ٹھنڈک والی مینی فولڈ مینی فولڈ خودکار سیدھا کرنے والی مشین، مربع ٹیوب سیدھا کرنے والی مشین، شکل دینے والی پریس مشین? Fill out the form below and our team will get back to you within 24 hours.

Your information is kept confidential. We typically respond within 24 hours.