
تعارف: 20 میٹر پائپ کا اصل مسئلہ
20 میٹر کا پائپ ایک سادہ ورک پیس لگتا ہے، جب تک آپ کو اسے سیدھا نہ کرنا پڑے۔ لمبائی خود ہی مسئلہ بن جاتی ہے۔ سپورٹ کی پوزیشنیں، میٹریل کا اسپرنگ بیک، اور یہاں تک کہ پائپ رولرز کے درمیان کیسے بیٹھتا ہے، ہر بار اسے حرکت دینے پر موڑ کی مختلف ریڈنگ بنا سکتے ہیں۔ اگر پائپ کی سطح بھی ہموار ہو اور اصل درستگی سخت ہو، تو آپ بیرونی قطر کو نقصان پہنچا کر سیدھا کرنے کا متحمل نہیں ہو سکتے۔
اوپر دی گئی ویڈیو ان میں سے ایک جاب کو شانگدا کی مکمل خودکار ہائیڈرولک اسٹریٹننگ مشین پر چلتے ہوئے دکھاتی ہے۔ پائپ 20 میٹر لمبا، 200 ملی میٹر قطر کا، اور سطح ہموار ہے۔ میں اس سائیکل کے پیچھے کیا ہوتا ہے، خاص طور پر ملٹی پوائنٹ معائنہ اور پریشر کنٹرول، پر بات کرنا چاہتا ہوں، کیونکہ یہی دو چیزیں 0.27 ملی میٹر کو ممکن بناتی ہیں۔
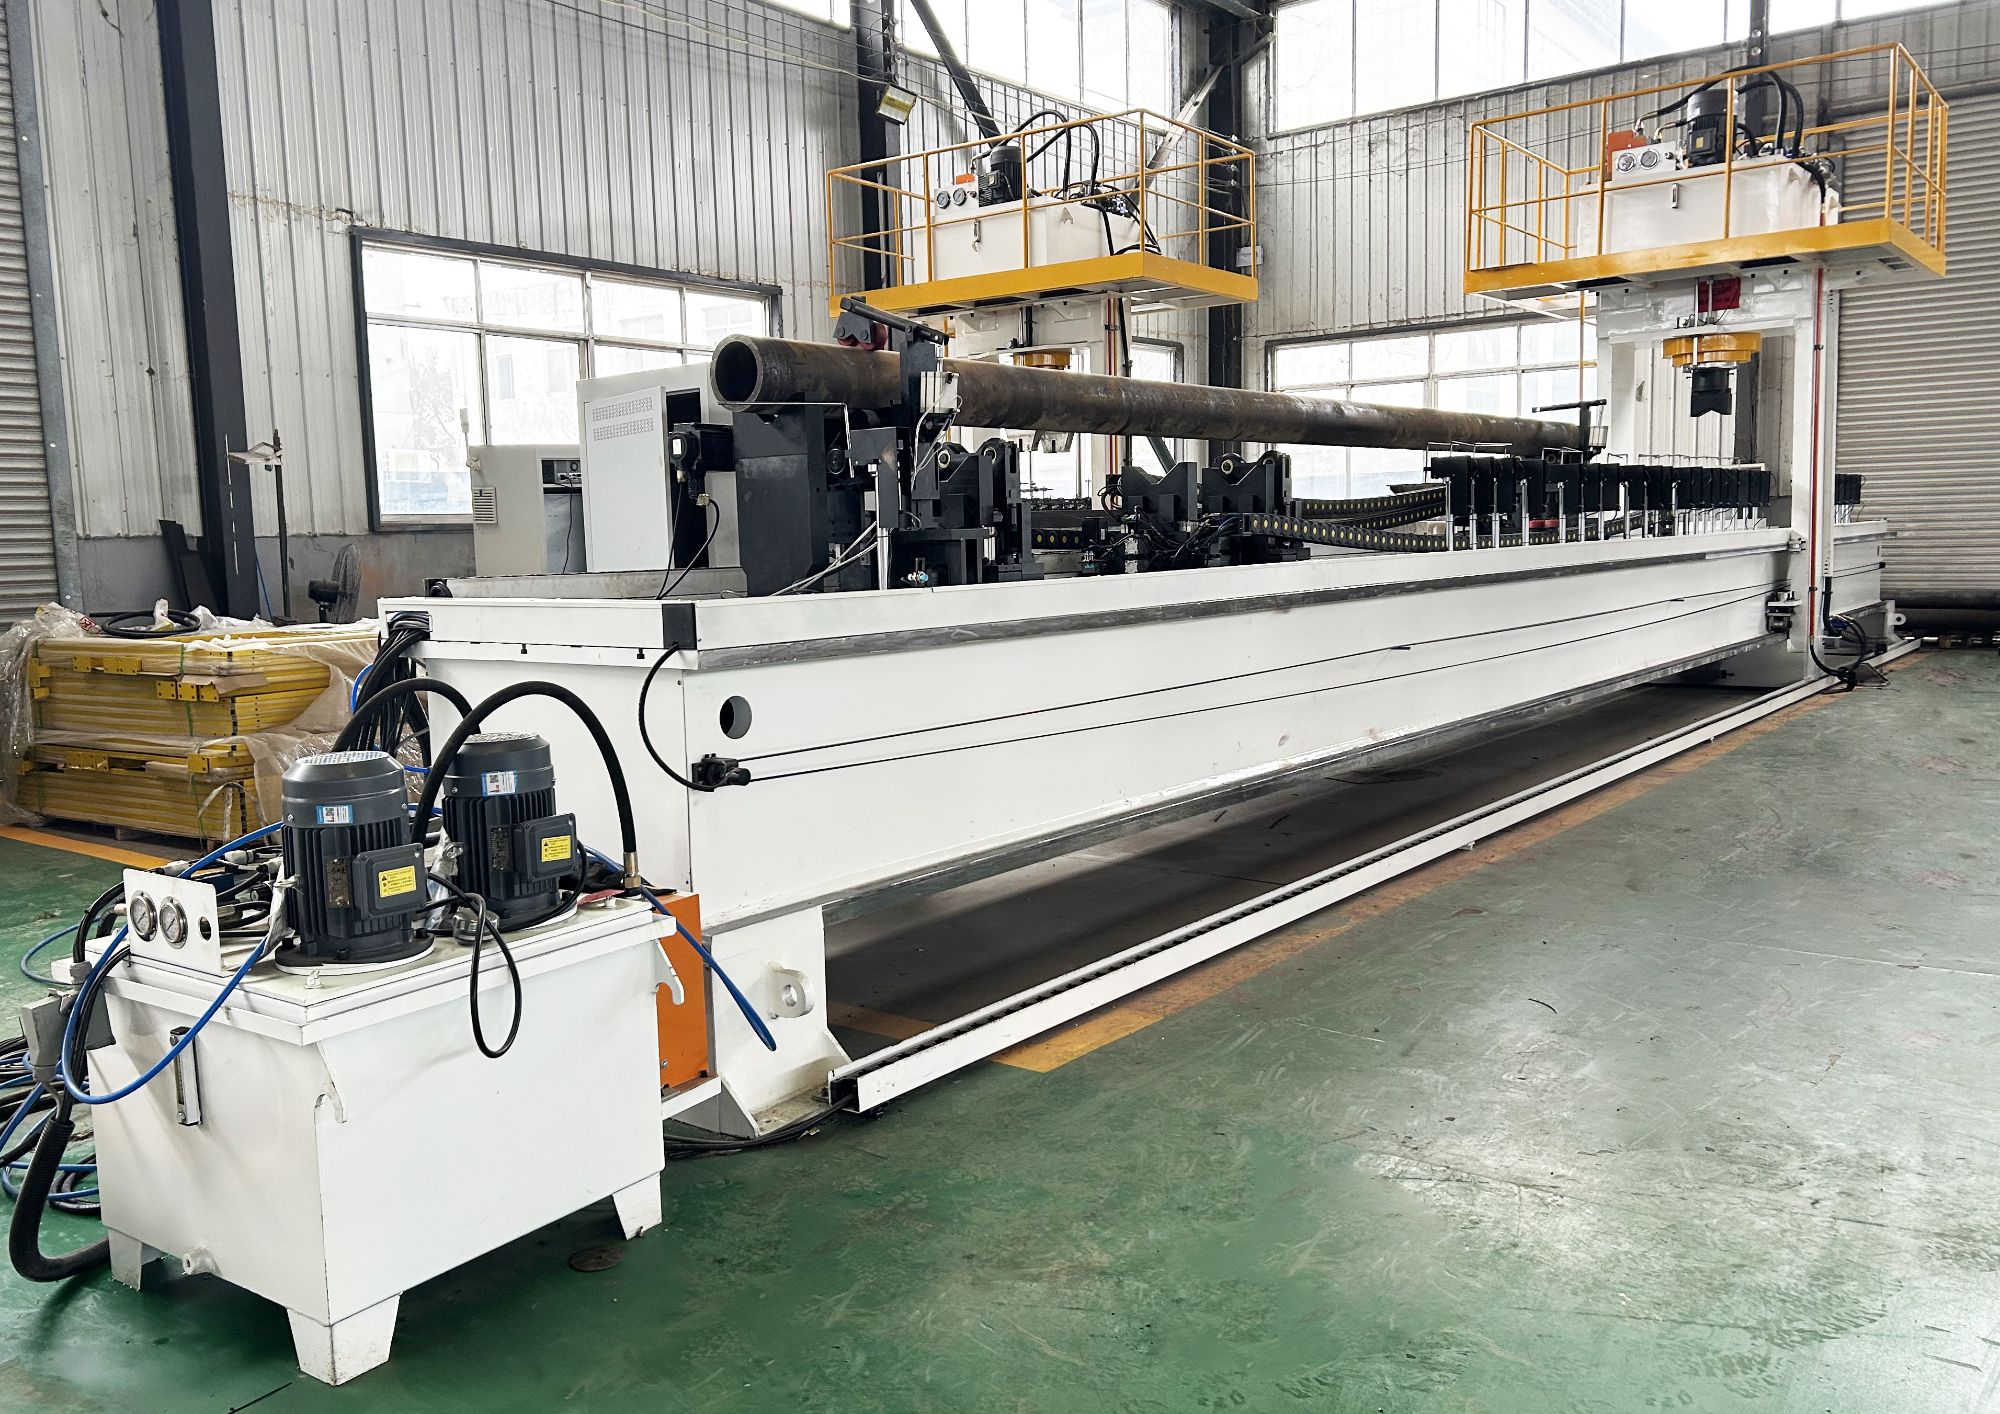
20 میٹر پائپ صرف ایک لمبی سلاخ کیوں نہیں ہے
ایک چھوٹی سلاخ پر، آپ اکثر ایک ہنرمند آپریٹر کے ذریعے دو یا تین پوائنٹس پر رن آؤٹ چیک کروا کر اور اونچے حصے کو دبا کر کام چلا سکتے ہیں۔ 20 میٹر پائپ پر یہ طریقہ ناکام ہو جاتا ہے۔ اتنا لمبا پائپ اپنی لمبائی کے ساتھ کئی مقامی چوٹیاں اور نشیب رکھ سکتا ہے۔ اگر آپ ایک چوٹی کو دباتے ہیں، تو ملحقہ حصہ حرکت کر سکتا ہے۔ اگر سپورٹ کا فاصلہ غلط ہو، تو مشین حقیقی موڑ کے بجائے جھکاؤ ناپتی ہے۔ اور اگر آپ بہت زیادہ دباتے ہیں، تو آپ مخالف سمت میں نیا موڑ پیدا کر دیتے ہیں۔
اسی لیے لمبے پائپوں پر سیدھے پن کے اہداف کو پوری لمبائی کے حساب سے سمجھنا ضروری ہے۔ اس معاملے میں، گاہک کا پائپ زیادہ سے زیادہ ناپا گیا 0.915 ملی میٹر موڑ کے ساتھ شروع ہوا تھا۔ آنکھ سے یہ کوئی ڈرامائی عدد نہیں لگتا، لیکن 20 میٹر پر یہ آگے کی فٹ اپ اور رن آؤٹ مشکلات پیدا کرتا ہے۔
اس جاب کے کلیدی اعداد: 20,000 ملی میٹر لمبائی، 200 ملی میٹر بیرونی قطر، ہموار سطح، ابتدائی زیادہ سے زیادہ موڑ 0.915 ملی میٹر، حتمی سیدھا پن 0.27 ملی میٹر۔
فاصلے پر سیدھا پن بے رحم ہوتا ہے
ہم 0.27 ملی میٹر کے حتمی سیدھے پن کو پوری 20,000 ملی میٹر لمبائی کے ساتھ ایک مثالی سیدھی لکیر سے زیادہ سے زیادہ انحراف کے طور پر بیان کرتے ہیں۔ اسے تناظر میں رکھنے کے لیے، 0.27 ملی میٹر تقریباً تین معیاری کاپی پیپر شیٹس کی موٹائی ہے۔ یہ سخت ہے، لیکن اس وقت قابل حصول ہے جب مشین جانتی ہو کہ کہاں دبانا ہے اور کتنی زور سے۔
خودکار سیدھا کرنے کا سائیکل اصل میں کیسے کام کرتا ہے
ایک آپریٹر کے آنکھ سے ناپنے اور دستی طور پر دبانے کے بجائے، شانگدا مشین پہلے ایک پیمائشی پاس چلاتی ہے۔ پائپ کو لمبائی کے ساتھ متعدد پوائنٹس پر جانچا جاتا ہے۔ سسٹم ایک موڑ پروفائل بناتا ہے اور ہر اس مقام کی نشاندہی کرتا ہے جسے درست کرنے کی ضرورت ہے، ساتھ ہی انحراف کی سمت اور مقدار بھی۔ جیسا کہ آپ نے ویڈیو میں دیکھا، یہ کسی بھی دبانے سے پہلے خودکار طور پر ہوتا ہے۔
پہلے پریس سے پہلے ملٹی پوائنٹ معائنہ
اس جاب کے ابتدائی معائنے کے ڈیٹا نے 0.915 ملی میٹر کا زیادہ سے زیادہ موڑ دکھایا۔ سسٹم نے صرف اسی ایک چوٹی پر توجہ نہیں دی۔ اس نے پورے پائپ کا نقشہ بنایا تاکہ چھوٹے ثانوی موڑ تلاش کیے جا سکیں جو پہلی درستی کے بعد بنیادی مسائل بن جائیں گے۔ یہ اہم ہے کیونکہ سیدھا کرنا ایک ترتیبی عمل ہے۔ اگر آپ صرف سب سے بڑا خم ٹھیک کریں اور باقی کو نظر انداز کریں، تو اسپرنگ بیک کے بعد حتمی سیدھا پن پھر بھی رواداری سے باہر ہو سکتا ہے۔
کمپیوٹر سے حساب شدہ پریشر اور لچکدار رابطہ
ایک بار موڑ کا نقشہ بن جانے کے بعد، کنٹرول سسٹم ہر درستی کے مقام کے لیے پریس فورس کا حساب لگاتا ہے۔ یہ ہر جگہ ایک ہی فورس استعمال نہیں کرتا۔ مطلوبہ پریشر مقامی موڑ، کراس سیکشن، میٹریل کی سختی، اور پائپ کی سپورٹ پر منحصر ہوتا ہے۔ پھر ہائیڈرولک رام اس حساب شدہ فورس کو ایک لچکدار پریس ہیڈ کے ذریعے لگاتا ہے۔ چونکہ پائپ کی سطح ہموار اور اصل میں اعلیٰ درستگی والی ہے، ایک سخت پوائنٹ لوڈ آسانی سے نشان چھوڑ سکتا ہے۔ لچکدار ہیڈ رابطہ پریشر کو پھیلا دیتا ہے، اس لیے پائپ بغیر خروںچوں یا دھنساؤ کے درست ہو جاتا ہے۔
یہیں بہت سی لمبی پائپ سیدھا کرنے والی جابز غلط ہو جاتی ہیں۔ چاہے حتمی سیدھا پن قابل قبول ہو، سطح کا نقصان پرزے کو مسترد کروا سکتا ہے۔ مقصد جیومیٹری کو درست کرنا اور سطح کو ویسا ہی چھوڑنا ہے جیسا وہ تھی۔
نتیجہ: 20 میٹر میں 0.27 ملی میٹر
خودکار سائیکل کے بعد، ناپا گیا سیدھا پن 0.27 ملی میٹر تک آ گیا۔ یہ پوری 20 میٹر لمبائی میں بقایا زیادہ سے زیادہ انحراف ہے۔ نیچے دی گئی دو تصویریں اس جاب کے پہلے اور بعد کے معائنے کا ڈیٹا دکھاتی ہیں۔
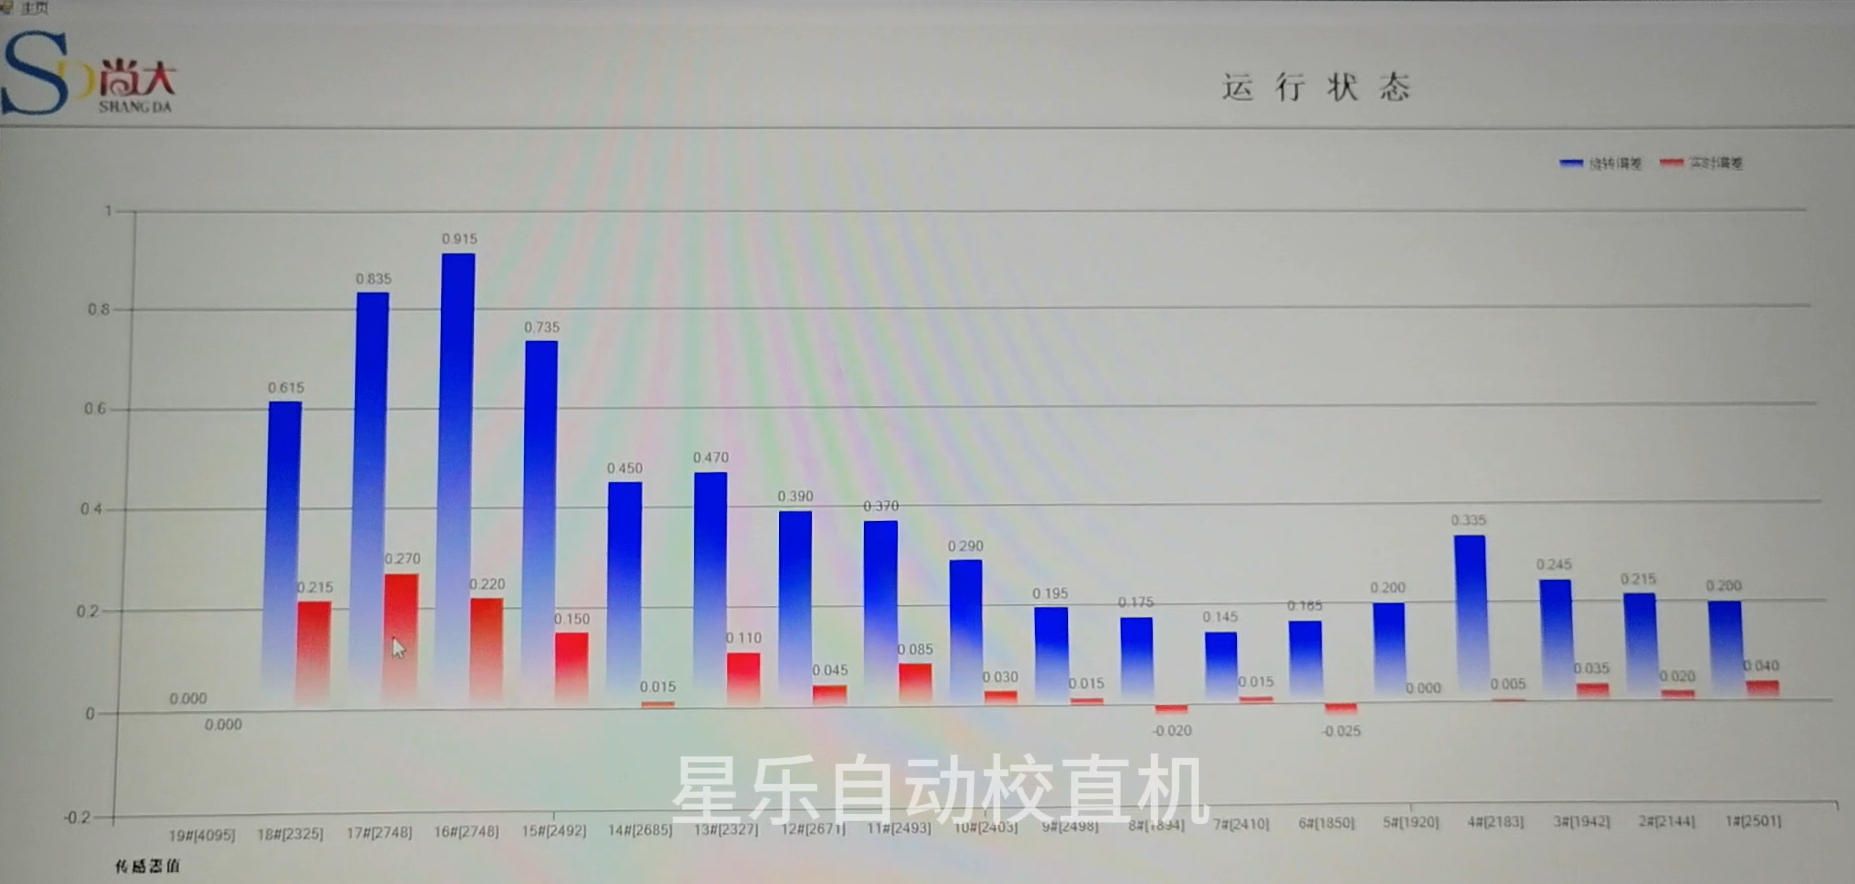
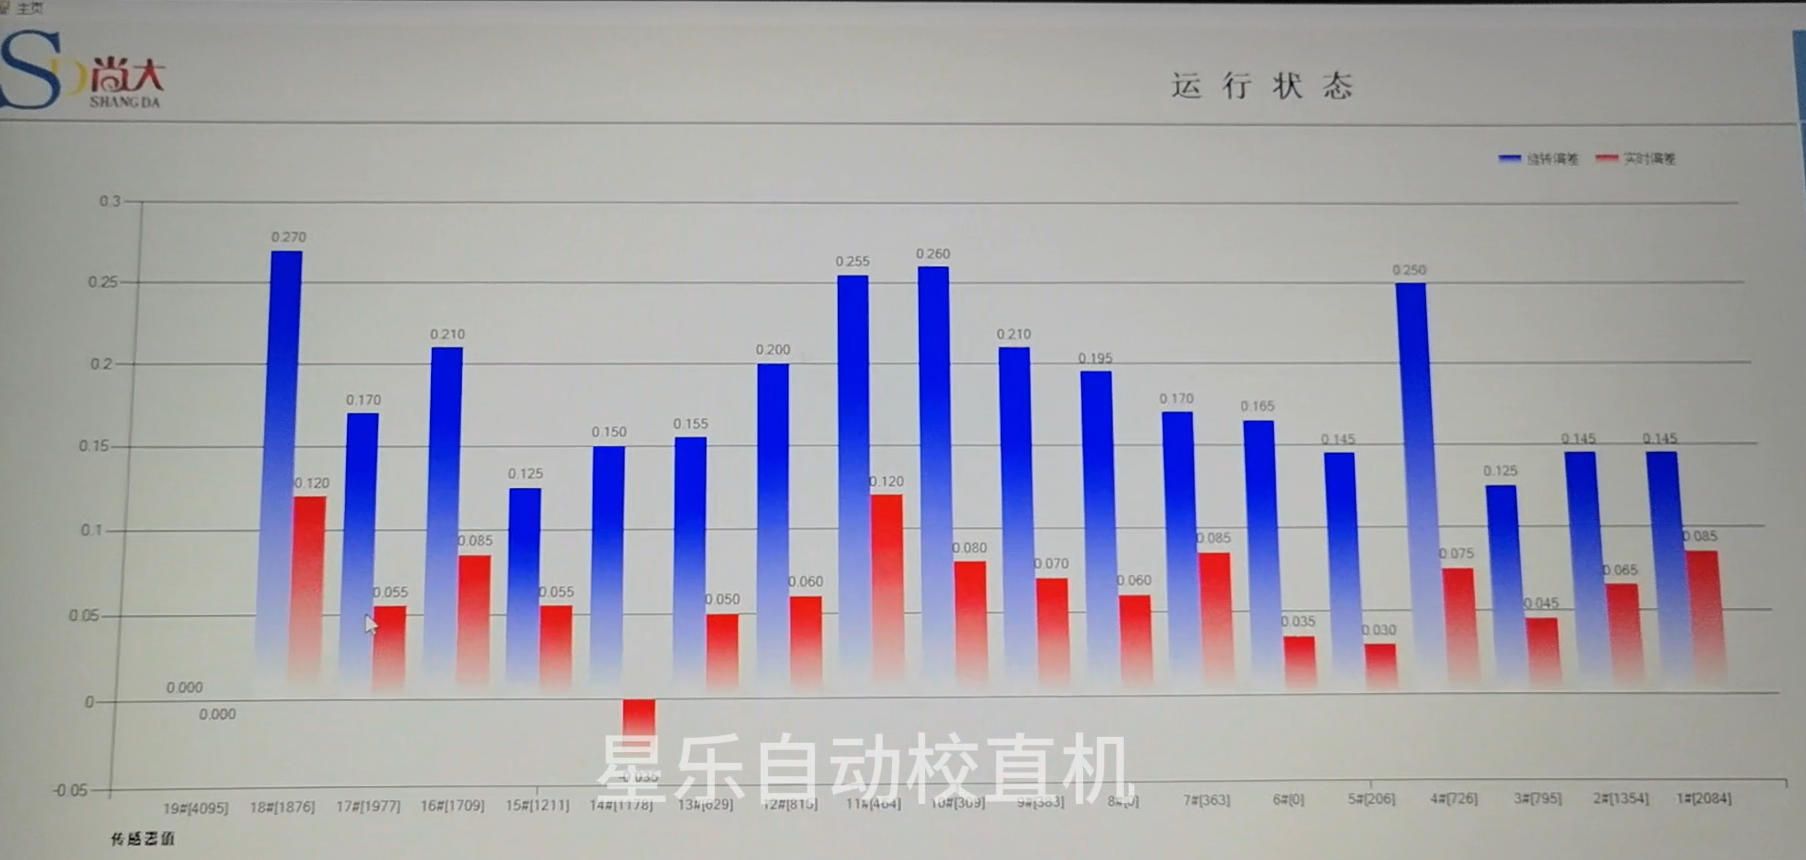
تبدیلی کو دیکھیں۔ ابتدائی زیادہ سے زیادہ موڑ 0.915 ملی میٹر سے کم ہو کر 0.27 ملی میٹر ہو گیا۔ زیادہ اہم بات یہ ہے کہ سطح صاف رہی۔ رابطے سے خروںچ کے نشان نہیں تھے، اور نہ ہی پریس ہیڈ سے کوئی دھنساؤ۔ ایک ہموار، اعلیٰ درستگی والے پائپ کے لیے، یہ سیدھے پن کے عدد جتنا ہی اہم ہے۔
ایسی ہی پائپ جاب کا کوٹیشن دینے سے پہلے کیا چیک کریں
اگر آپ لمبے پائپوں، شافٹوں، یا پروفائلز سے نمٹ رہے ہیں، تو سیدھا کرنے کے عمل کا فیصلہ کرنے سے پہلے کچھ تفصیلات اہم ہیں۔ پہلے، پوری لمبائی کے ساتھ اصل زیادہ سے زیادہ موڑ جانیں، صرف خراب ترین مقامی جگہ پر نہیں۔ دوسرے، سطح کی حالت کی تصدیق کریں اور یہ کہ نشانات قابل قبول ہیں یا نہیں۔ تیسرے، پوچھیں کہ پیمائش کے دوران پرزے کو کیسے سپورٹ کیا جائے گا۔ لمبے پرزوں کو مناسب سپورٹ چاہیے، ورنہ سیدھے پن کی ریڈنگ میں جھکاؤ شامل ہو جائے گا۔ چوتھے، چیک کریں کہ مشین ایک ہی سائیکل میں ناپ اور پریس کر سکتی ہے، یا پرزے کو منتقل اور دوبارہ فکسچر کرنا پڑتا ہے۔ ہر منتقلی موڑ کے پروفائل کے بدلنے کا ایک موقع بڑھاتی ہے۔
اس معاملے میں، ورک پیس 20 میٹر لمبا، 200 ملی میٹر قطر کا، ہموار سطح کے ساتھ تھا۔ ابتدائی زیادہ سے زیادہ موڑ 0.915 ملی میٹر تھا۔ مشین نے موڑ کا نقشہ بنانے کے لیے ملٹی پوائنٹ معائنہ، اسے درست کرنے کے لیے کمپیوٹر سے حساب شدہ پریشر، اور سطح کی حفاظت کے لیے لچکدار پریس ہیڈ استعمال کیا۔ حتمی نتیجہ 0.27 ملی میٹر تھا۔
نتیجہ
20 میٹر پائپ کو سیدھا کرنے کی جاب دراصل ایک معائنے کا مسئلہ ہے جو دبانے کے مسئلے کا روپ دھارے ہوئے ہے۔ اگر آپ کافی پوائنٹس ناپیں اور فورس کو صحیح طریقے سے کنٹرول کریں، تو آپ لمبے پرزوں کو سطح کو نقصان پہنچائے بغیر درست کر سکتے ہیں اور سخت سیدھے پن کا ہدف حاصل کر سکتے ہیں۔ اگر آپ اسے چند ڈائل انڈیکیٹرز اور ایک بڑی پریس کے ساتھ دستی طور پر کرنے کی کوشش کریں گے، تو لمبائی آپ سے لڑے گی۔
اگر آپ کا کوئی ایسا ہی پرزہ ہے جو سیدھے پن کی وجہ سے مسترد ہو رہا ہے، تو ہمیں ڈرائنگ اور موجودہ رن آؤٹ یا معائنہ ڈیٹا بھیجیں۔ ہم یہ معلوم کرنے میں مدد کر سکتے ہیں کہ یہ عمل آپ کے پرزے کے لیے موزوں ہے یا نہیں۔ اس گفتگو کو شروع کرنے کے لیے ہم سے یہاں رابطہ کریں۔ اور اگر آپ نے ابھی تک اوپر دی گئی ویڈیو نہیں دیکھی، تو خودکار معائنہ اور پریسنگ سائیکل کو حرکت میں دیکھنا قابلِ قدر ہے۔