
بڑے قطر کے طویل پائپ کی سیدھائی ایک مختلف طریقہ کار کا تقاضا کیوں کرتی ہے
میں بہت سی پائپ فیبریکیشن شاپس سے گزر چکا ہوں جہاں 8 میٹر لمبائی کے ٹکڑے ایک سادہ V-بلاک سیٹ اپ والے 200 ٹن پریس پر سیدھے کیے جاتے ہیں—اور نتائج بے قاعدہ ہوتے ہیں۔ جب پائپ 350 ملی میٹر قطر کا ہو اور ابتدائی موڑ 8 ملی میٹر سے زیادہ کی چوٹی تک پہنچے، تو روایتی تھری پوائنٹ بینڈنگ کام نہیں کرتی۔ آپ کو پوری لمبائی میں انحراف کی پیمائش کرنی ہوتی ہے، طاقت بالکل وہیں لگانی ہوتی ہے جہاں خم کا تقاضا ہو، اور اسپرنگ بیک کو اس پیمانے پر مدنظر رکھنا ہوتا ہے جو چھوٹی ورکشاپ پریسز نہیں سنبھال سکتیں۔ شانگ دا میں، ہم نے حال ہی میں ایک ایسے پروجیکٹ پر کام کیا جس نے ان حدود کو چیلنج کیا: 8 میٹر، 350 ملی میٹر قطر کا اسٹیل پائپ جس کا ناپا گیا زیادہ سے زیادہ موڑ 8.802 ملی میٹر تھا۔ گاہک کو پروسیسنگ کے بعد 1 ملی میٹر سے کم سیدھ درکار تھی۔ ہم نے یہ 500 ٹن موبائل گینٹری ہائیڈرولک پوائنٹ اسٹریٹننگ مشین سے کیا—اور لوڈنگ سے تیار پرزے تک سائیکل ٹائم صرف 2 منٹ 20 سیکنڈ تھا۔
سیدھائی کا چیلنج: 8 میٹر، 8.802 ملی میٹر موڑ
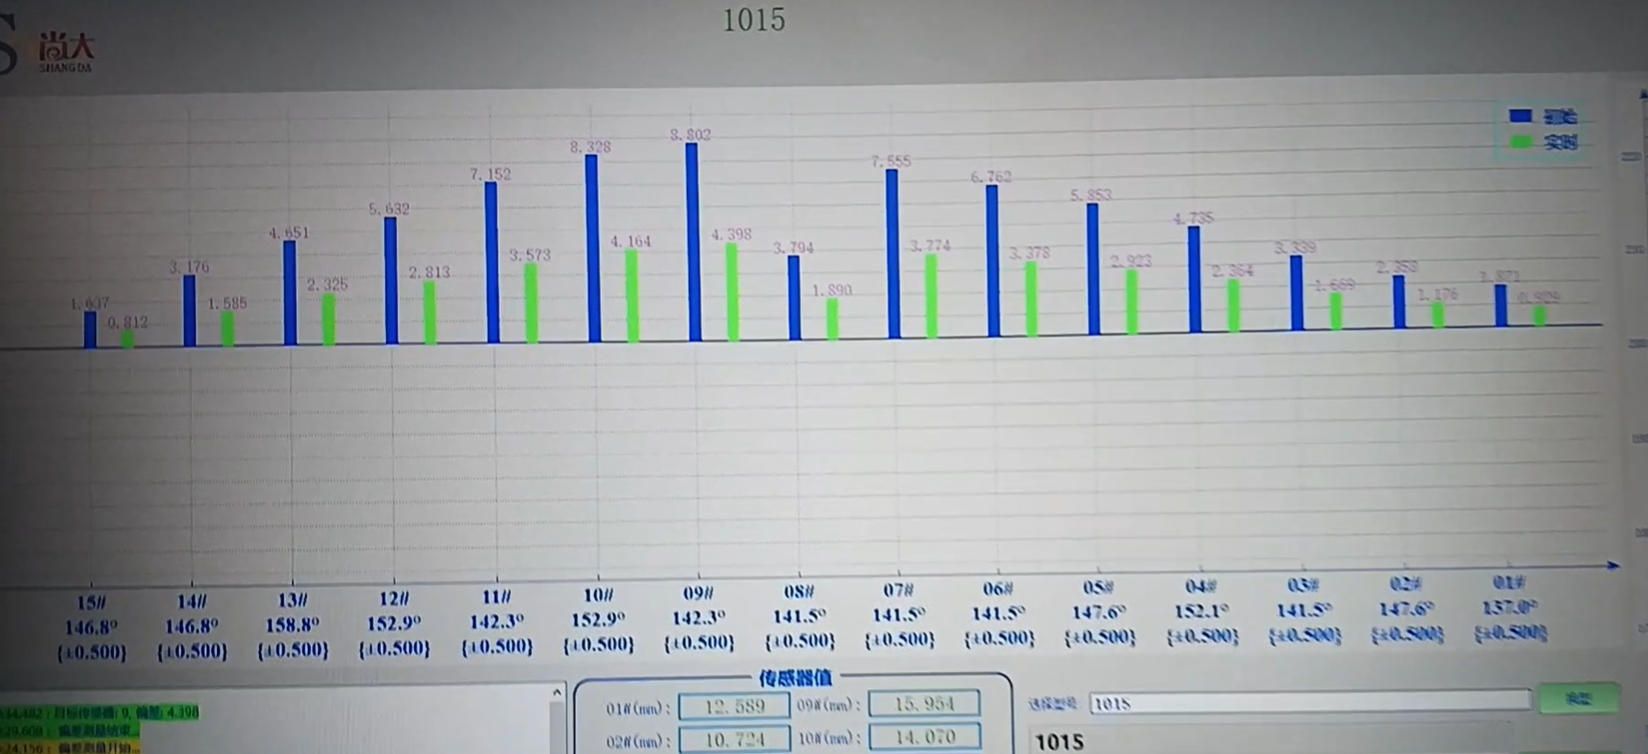
اتنی لمبی اور بھاری (تقریباً 6,700 کلوگرام) کوئی بھی پائپ اپنے وزن تلے قدرتی جھکاؤ پیدا کرتا ہے، چاہے اسے متعدد مقامات پر سہارا دیا جائے۔ ابتدائی پیمائش میں سب سے بلند نقطہ نظریاتی سیدھی لائن سے 8.802 ملی میٹر دور تھا—لیکن یہ سادہ واحد قوس والا جھکاؤ نہیں تھا۔ خم نلی کے ساتھ ساتھ بدلتا رہا، اور ثانوی ابھار بھی تھے جنہیں واحد مرکز والا پریس صرف مزید بگاڑ دیتا، جس سے S شکل بنتی۔ ہم نے ایسا ہوتا دیکھا ہے: آپ ایک جگہ زور لگاتے ہیں، پائپ لچکدار طریقے سے بوجھ کم کرتا ہے اور غیر مساوی طور پر واپس اچھلتا ہے، اور آپ کہیں اور نئی بگاڑ کے ساتھ رہ جاتے ہیں۔ اس کام کے لیے، ہمیں پورا پروفائل شناخت کرنا، اہم اصلاحی نکات منتخب کرنا، اور درست کنٹرول شدہ مقامی پلاسٹک بگاڑ دینا تھا۔
500 ٹن موبائل گینٹری کا حل
ہم نے جو نظام استعمال کیا وہ 500 میٹرک ٹن کی درجہ بندی والا موبائل گینٹری اسٹریٹننگ پریس ہے، جو خاص طور پر طویل نلی نما ورک پیس کے لیے بنایا گیا ہے۔ پائپ کو حرکت دینے کے بجائے، گینٹری فرش ریلوں پر سفر کرتا ہے تاکہ ہائیڈرولک سلنڈر کو شناخت شدہ موڑ والے زون کے بالکل اوپر رکھ سکے۔ اس عمل کا مرکز انحراف سینسرز کی صف ہے—LVDTs جو 8 میٹر بیڈ کے ساتھ یکساں وقفوں پر نصب ہیں—جو ایک پاس میں پائپ کی پوری لمبائی اسکین کرتے ہیں۔ کنٹرول سافٹ ویئر حقیقی وقت کا انحراف نقشہ بناتا ہے، جو زیادہ سے زیادہ مثبت اور منفی چوٹیوں کو نمایاں کرتا ہے۔
اصلاح پوائنٹ اسٹریٹننگ کے ذریعے کی جاتی ہے: گینٹری ہائیڈرولک ریم کو براہ راست کسی ابھار کے اوپر لاتا ہے، ایک پروفائل شدہ اینول پائپ سے رابطہ کرتا ہے، اور مختصر اسٹروک والا پریس سائیکل نلی کو اس کے ییلڈ پوائنٹ سے ایک حساب شدہ مقدار تک آگے دھکیلتا ہے—مواد کے ڈیٹا اور پریس کے فوری بعد دوبارہ پیمائش کی بنیاد پر اسپرنگ بیک کی تلافی کرتا ہے۔ اگر بقایا انحراف رواداری سے زیادہ ہو، تو پریس ایک اور چھوٹا اسٹروک کرتا ہے۔ پھر گینٹری اگلی اہم جگہ پر منتقل ہو جاتی ہے۔ چونکہ سینسرز اپنی جگہ پر رہتے ہیں، آپریٹر (یا خودکار پروگرام) ہر پریس کا اثر ایک سیکنڈ سے بھی کم میں دیکھ لیتا ہے۔
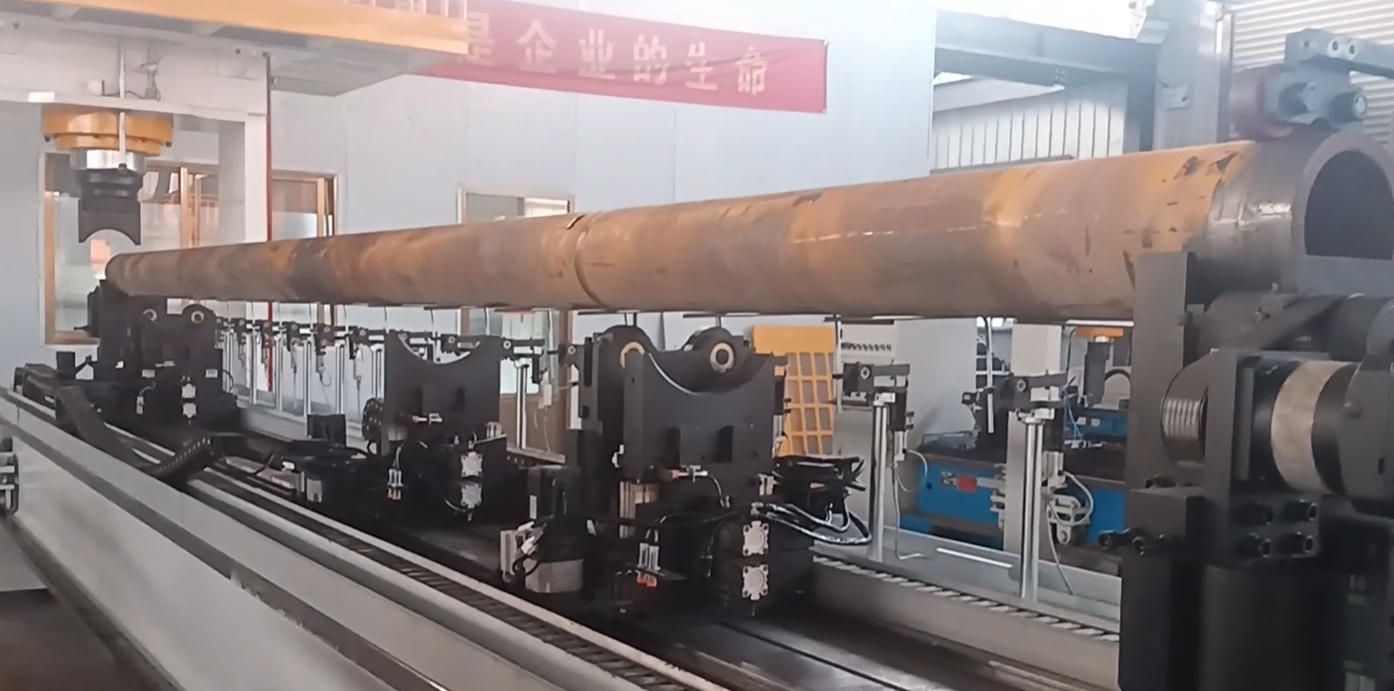
پورا سلسلہ—لوڈنگ، پیمائش، متعدد مقامات پر اصلاح، اور حتمی تصدیق—2 منٹ اور 20 سیکنڈ میں مکمل ہوا۔ یہ صرف ایک تیز عدد نہیں ہے؛ یہ قابل تکرار سائیکل ٹائم ہے جو اس طریقے کو پروڈکشن حجم کے لیے قابل عمل بناتا ہے، نہ کہ صرف ایک بار کے ری ورک کے لیے۔
نتائج: 8.802 ملی میٹر سے 0.87 ملی میٹر سیدھ تک
| پیرامیٹر | پہلے | بعد |
|---|---|---|
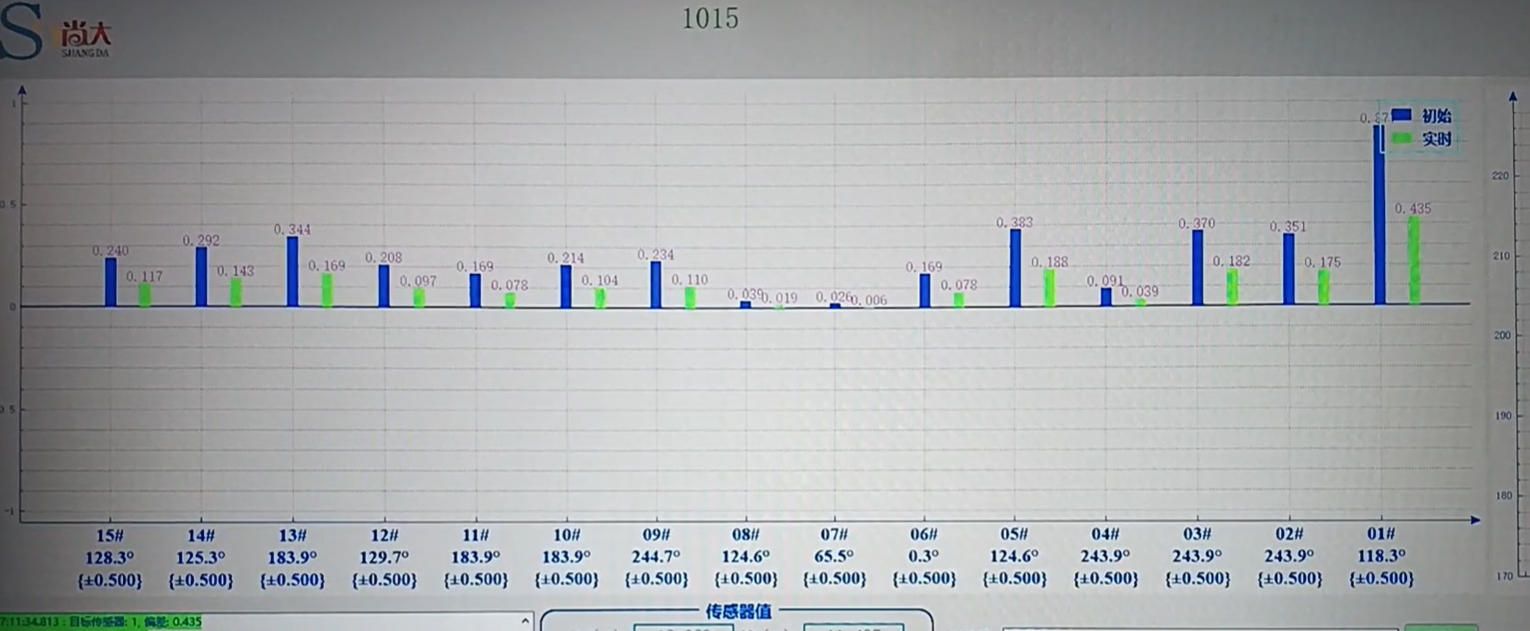
| زیادہ سے زیادہ سیدھ انحراف | 8.802 ملی میٹر | 0.87 ملی میٹر |
| 8 میٹر لمبائی پر سیدھ (لکیری بنائی گئی) | ≈ 1.10 ملی میٹر/میٹر | ≈ 0.109 ملی میٹر/میٹر |
| کل سائیکل ٹائم | 2 منٹ 20 سیکنڈ | |
0.87 ملی میٹر کا حتمی انحراف 0.11 ملی میٹر فی میٹر سے بہتر کے برابر ہے—جو ساختی اور پریشر پائپنگ کے لیے عام گاہک کی ضروریات کے اندر ہے۔ یہ اس لمبائی کے لیے GB/T 1184-1996 سیدھ گریڈ L کے رواداری بینڈ میں بھی آتا ہے۔ زیادہ اہم بات یہ ہے کہ پیمائش فوراً اسی سینسر صف پر لی گئی جب پائپ اب بھی مشین میں سہارا دیا ہوا تھا، جس نے تصدیق کی کہ اصلاح بغیر کسی پوشیدہ اسپرنگ بیک کے درست رہی۔
آپ کے بڑے پائپ کی سیدھائی کے لیے اہم نکات
اگر آپ کو بھی ملتے جلتے ورک پیس کا سامنا ہے، تو یہاں تین چیزوں نے فرق ڈالا:
- پوری لمبائی پر ملٹی پوائنٹ سینسنگ – حقیقی وقت پروفائل کے بغیر، آپ اندازہ لگا رہے ہوتے ہیں کہ کہاں پریس کرنا ہے۔ یکساں سینسر وقفہ کاری ڈیڈ زونز ختم کرتی ہے۔
- موبائل گینٹری پوائنٹ اسٹریٹننگ – بھاری پائپ کو حرکت دیے بغیر زیادہ طاقت والی مقامی اصلاح کی اجازت دیتی ہے، جس سے سیٹ اپ اور ہینڈلنگ کا وقت کم ہوتا ہے۔
- کلوزڈ لوپ اسپرنگ بیک تلافی – نظام ہر اسٹروک کے فوراً بعد پیمائش کرتا ہے اور اگلے پریس کو ایڈجسٹ کرتا ہے؛ یہ صرف لک اپ ٹیبلز پر انحصار نہیں کرتا۔
یہ مشینیں عام تجارتی پریس نہیں ہیں—یہ آپ کے میٹریل گریڈ، وال تھکنیس، اور سیدھ کے ہدف کے لیے انجینئر کی گئی ہیں۔ شانگ دا میں، ہم نے ٹیوب ملز، آف شور فیبریکیٹرز، اور بھاری مشینری مینوفیکچررز کے لیے اسی طرح کے نظام بنائے ہیں۔ اگر آپ کو 8 میٹر، 350 ملی میٹر پائپ (یا ملتی جلتی جیومیٹری) کو پروڈکشن کے لیے تیار سائیکل ٹائم کے ساتھ تنگ سیدھ رواداریوں میں لانا ہے، ہماری ایپلیکیشن انجینئرنگ ٹیم سے رابطہ کریں—ہم آپ کے موجودہ عمل اور ممکنات پر بات کریں گے۔