
Bükülmüş Bir Çubuğun Maliyeti Neden Düşündüğünüzden Fazladır
Bunu gördünüz. Bir parti yuvarlak çelik, ısıl işlem hattından iyi görünerek çıkar, sonra ilk tornalama operasyonu, teknik resmin 0.05'e izin verdiği yerde 0.4 mm salgı ortaya çıkarır. Ya da uzun bir mil üç hafta rafta kalır, gevşer ve bir daha tam olarak düzleşmez. Hurda, yeniden işleme veya müşteri şikayeti — birini seçin.
Çubuk doğrultma makinesi tam olarak bunun için vardır. Metal çubukların, boruların ve millerin dövme, ısıl işlem, haddeleme ve taşıma sırasında edindiği eğilme ve burulmayı giderir. Bu hasarın tamamı üretim sahasında oluşmaz — büyük kısmı çok sonra ortaya çıkar; bu yüzden tek kurulumda ölçen ve düzelten bir makine insanların beklediğinden daha önemlidir.
Yukarıdaki video, gerçek bir partiyi işleyen akıllı noktasal basınçlı mil doğrultma makinesini gösteriyor. Burada yapmak istediğim, o çevrimin içinde neler olup bittiğini ve sayıların gerçekte nereden geldiğini açıklamak.
"Noktasal Basınç" Gerçekte Ne Anlama Gelir
Bu işi iki makine ailesi yapar. Merdaneli doğrultucular iş parçasını bir dizi ofset merdane arasından iter. Çubuk aynı anda sıkıştırılır ve döndürülür ve tüm uzunluk geçer. Hızlıdır ve uzun kangal beslemeli malzeme için iyi çalışır.
Noktasal basınçla doğrultma farklıdır. Makine çubuğu ölçer, yüksek noktaları bulur ve belirli noktalara bastırır — birer birer veya birkaç programlanmış konumda. Sonra tekrar ölçer ve bir kez daha bastırıp bastırmayacağına karar verir.
Bu fark iki nedenden dolayı önemlidir.
Birincisi, yüzey. Merdaneler iş parçasının tüm uzunluğuna temas eder. Parlatılmış millerde, hidrolik millerde veya bir çiziğin reddedilme anlamına geldiği herhangi bir malzemede bu bir sorundur. Noktasal basınç, iş parçasına yalnızca pres takımının indiği yerde, kontrollü kuvvetle ve temas alanını temiz tutan bir destek yapısıyla temas eder. Çizik yok, göçük yok, dış çapta düzleşme yok.
İkincisi, artık gerilme. Tek bir noktaya basmak, makinenin düzeltmeyi tam olarak deformasyonun olduğu yere koymasını sağlar, başka hiçbir yere değil. Sırf bükülmüş bir bölümü düzeltmek için düz bölümleri aşırı işlemezsiniz.
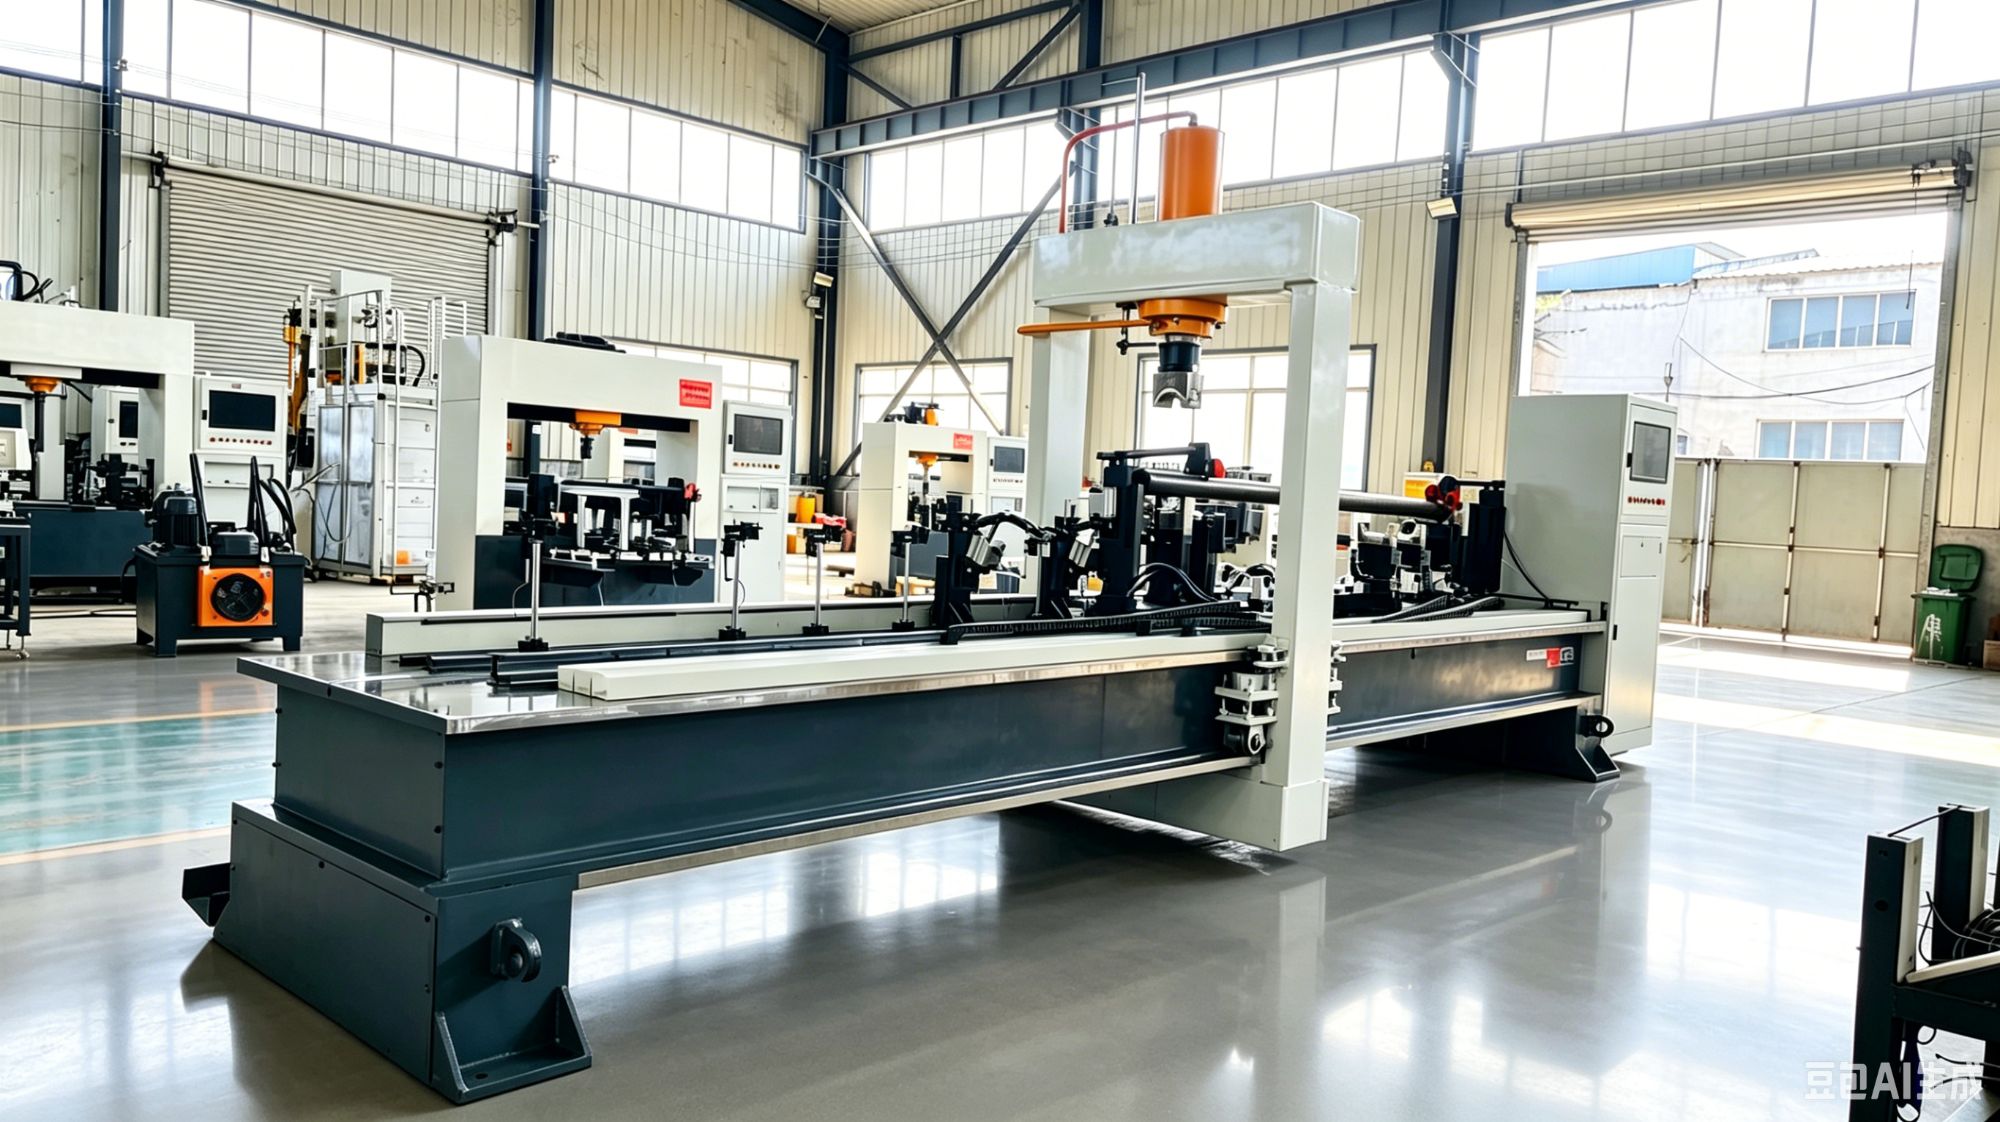
Kontrol Döngüsünün İçinde
Modern bir makinedeki sıralama şöyledir.
Önce çok noktalı ölçüm
Herhangi bir şey hareket etmeden önce, muayene sistemi iş parçası boyunca ilerler ve birden çok konumda sapmayı algılar — sadece ortada değil. Bir çubuk merkezde düz olup uçtan 300 mm'de sapabilir ve tek noktalı kontrol bunu tamamen kaçırır. Düzeltme bu ölçüm haritasından planlanır.
Karar veren yapay zekadır, operatör değil
İnsanların en çok sorduğu kısım budur. Eski makinelerde bir operatörün kadranı okuması, ne kadar bastıracağını tahmin etmesi, bastırması, yeniden kontrol etmesi ve tekrar tahmin etmesi gerekiyordu. Bu, hisse dayalı bir süreçtir ve vardiyalar arasında ve uzun bir günün sonuna doğru kayar.
Bizim makinelerimizde düzeltme planı kendi kendine öğrenen bir modelden gelir. Ölçüm haritasını alır, aynı partideki önceki iş parçalarından öğrendiklerini ekler, pres derinliğini tahmin eder, ardından sonucu bir sonraki ölçüme göre doğrular. Her çevrim modeli günceller. 500. iş parçası, 5. iş parçasından daha düz çıkar çünkü makine bunlardan 495'ini zaten görmüştür.
0.01 mm'ye kadar doğrultma hassasiyeti
Bu, verdiğimiz en sıkı değerdir ve her parça için geçerli sayı değildir. 3 metrelik bir çubuk ile 200 mm'lik bir mil aynı şekilde davranmaz. 0.01 mm, ölçüm ve kontrol çözünürlüğünün, parçanızdaki sınırın genellikle makine değil malzemenin kendi geri yaylanması olacak kadar ince olduğunu gösterir.
Tipik performans: 0.01 mm'ye kadar doğrultma hassasiyeti · manuel doğrultmadan 3–5× daha hızlı · bir operatörün birden fazla makineyi denetlediği insansız 7/24 çalışma · her iş parçasında MES veri dışa aktarımı.
Verim artışları çoğunlukla daha hızlı bastırmaktan değil, tahmin et ve kontrol et döngüsünü ortadan kaldırmaktan gelir. Artık kadran okuması, karar vermesi ve yeniden kontrol etmesi gerekmeyen bir operatör, bu dikkatini fabrikada başka bir yere harcayabilir.
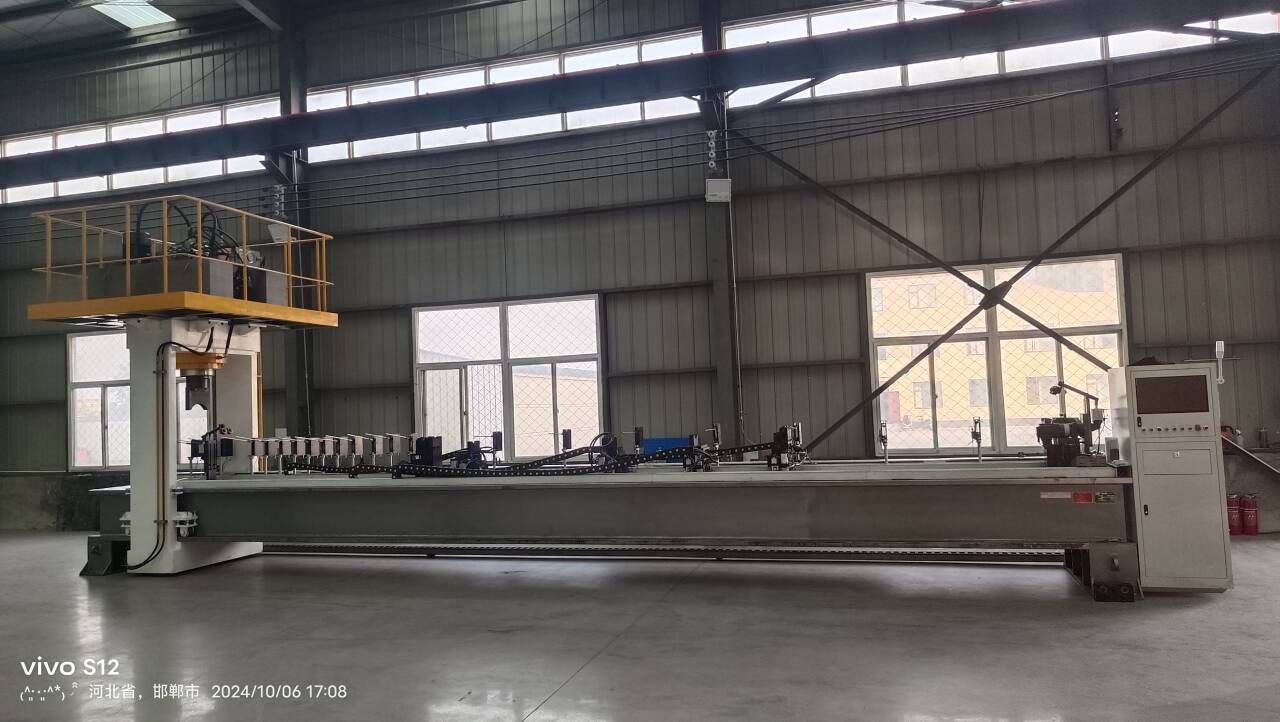
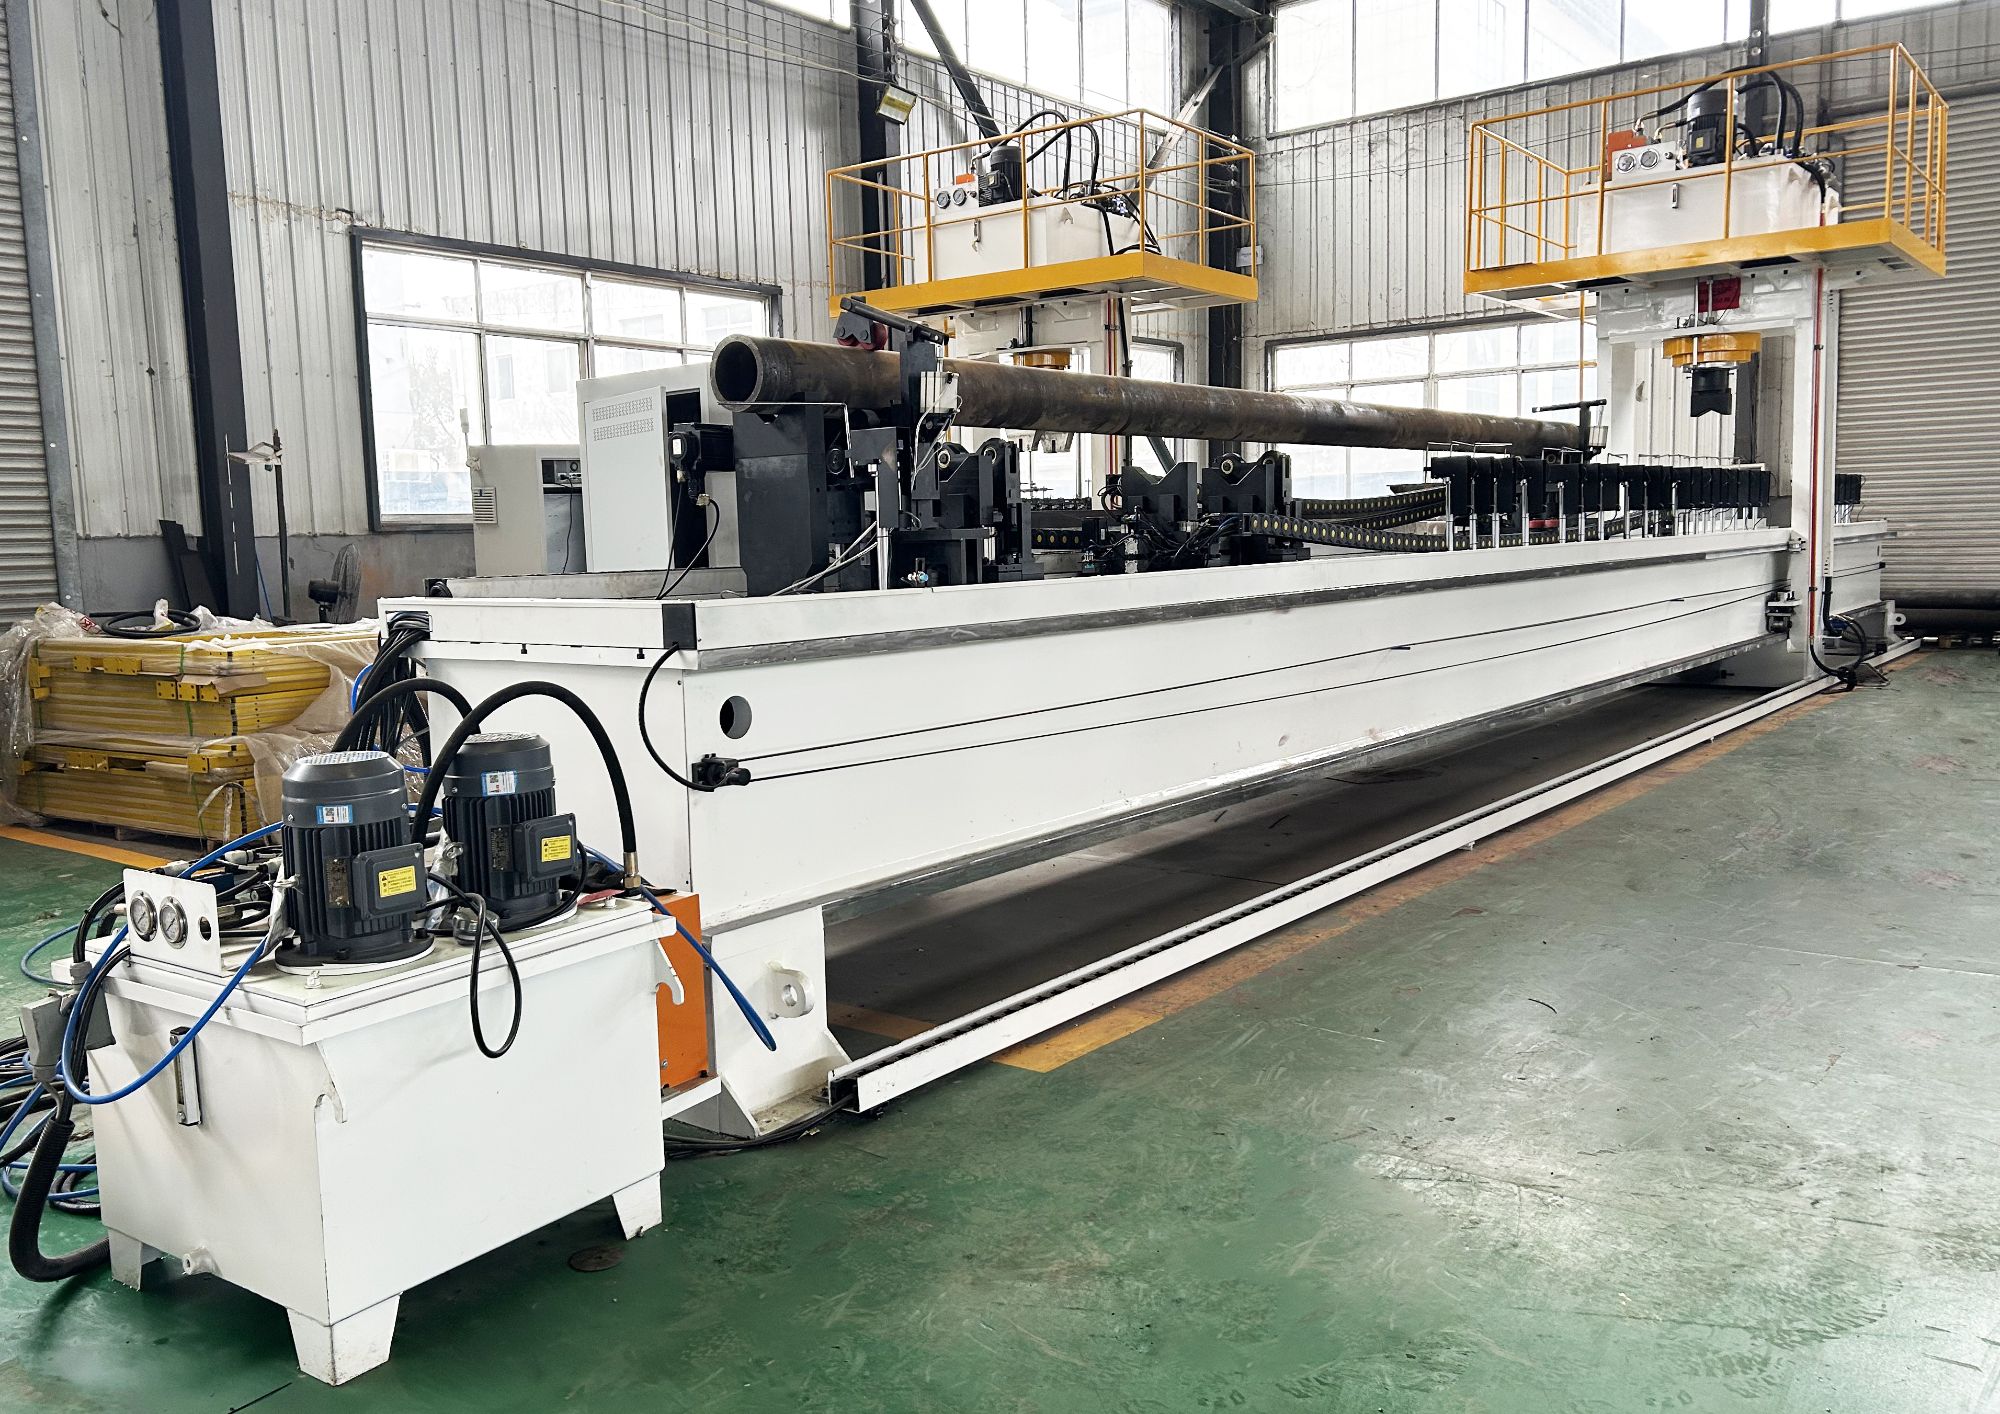
İnsansız Çalışma ve Hat Entegrasyonu
Bir doğrultma makinesi ancak hatta yetişirse faydalıdır. Bunu iki şey sağlar.
Otomatik malzeme taşıma. Makine, operatör parçaya dokunmadan yükler, ölçer, doğrultur, yeniden ölçer ve boşaltır. 7/24 çalışmayı gerçekçi kılan budur — gece 2'de orada durması için birine para ödemezsiniz ve bir operatör bir yerine birkaç makineyi denetleyebilir.
MES bağlantısı. Her iş parçasından gelen ölçüm verisi bir yere gider. Fabrikanın MES'ine bağlandığında bu veriler parti başına geçme/kalma oranlarını gösterir, kayan bir üst süreci hurda yığınına dönüşmeden yakalar ve izlenebilirlik isteyen müşteriler için kayıt tutar. Havacılık ve medikal işlerde bu genellikle isteğe bağlı değildir.
Muayene tarafında, üçüncü taraf çatlak tespiti de önemlidir — Almanya'nın QASS sistemini kullanıyoruz — çünkü kritik bir milin geçmesi gereken tek şey düzlük değildir. Çatlağı olan mükemmel düz bir parça hâlâ hurdadır.
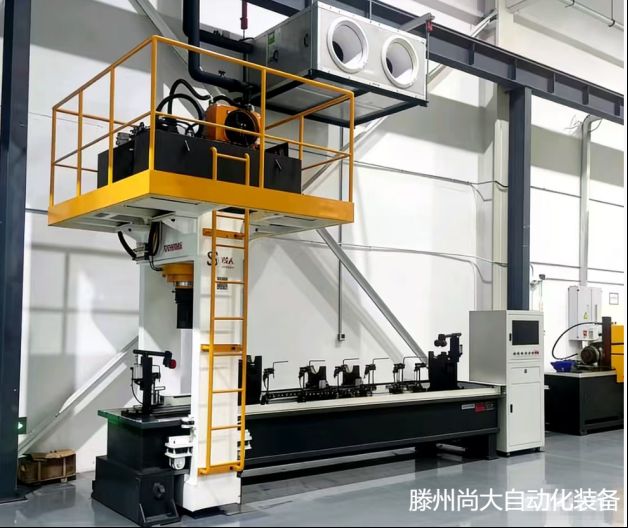
Bunun Yeri: Havacılık, Elektrikli Araçlar, Sunucu Soğutma
Gördüğümüz talep birkaç belirli yerden geliyor.
Havacılık ve savunma işleri her parçada belgelenmiş ölçüm ve ayrıca küçük partili esneklik gerektirir — kırk parça için tüm hattı yeniden donatamazsınız.
NEV (yeni enerji araçları) tarafı, salgının bitmiş araçta doğrudan titreşim ve gürültü olarak ortaya çıktığı motor milleri, rotor milleri ve tahrik bileşenleri tarafından yönlendiriliyor.
Sıvı soğutmalı sunucu bileşenleri şu anda muhtemelen en hızlı büyüyen kategoridir. Soğuk plakalar ve soğutma boruları bir çip paketine veya bir kalıba düz oturmalıdır ve birkaç onda bir sapmış bir boru daha sonra termal temas sorununa dönüşür. Tam olarak bu geometri için özel doğrultma düzenekleri üretiyoruz.
Kare borular, özel şekilli profiller, halkalar ve delme aletlerinin her birinin aynı problemin kendi versiyonu vardır — yalnızca farklı fikstürleme ve pres stratejilerine ihtiyaç duyarlar.
Satın Almadan Önce Nelere Bakmalı
Bize de dahil olmak üzere herhangi bir tedarikçiye soracağım birkaç soru.
En kötü parçanızdaki düzlük spesifikasyonu nedir, ortalama parçanızdaki değil? Makine sınıfını her şeyden çok bu belirler.
Hangi çap, uzunluk ve ağırlık aralığını kapsamanız gerekiyor? 2 metrelik çubuklar için boyutlandırılmış bir makine 6 metrelik boruyu işleyemez ve aşırı büyük satın almak getirisinden daha pahalıya mal olur.
Aynı kurulumda mı ölçüp düzeltiyor, yoksa operasyonlar arasında parçayı taşıyor musunuz? Her ek taşıma adımı hata ve zaman ekler.
Veri nereye gidiyor? MES'inizle konuşamıyorsa, bağımsız bir ada satın alıyorsunuz ve biri hâlâ bir elektronik tabloya sayılar yazıyor olacak.
Ve özellikle pres takımlarını sorun. Yüzey koruması, bitmiş stokta gerçek bir ayırt edici unsurdur. Sadece bir teknik özellik sayfası değil, kendi malzemenizden bir doğrultma numunesi görmeyi istemeye değer.
Buradan Devam
Metal çubuklardaki eğilme ve burulma, tek bir otomatik geçişte halledildiğini görene kadar herkesin normal kabul ettiği sorunlardan biridir. Hâlâ elle ayıklıyorsanız veya parçaları onları çizen bir merdane hattından geçiriyorsanız, hurda rakamları muhtemelen kimsenin kabul etmek istediğinden daha kötüdür.
Atladıysanız yukarıdaki videoyu izleyin — ölçümden yeniden ölçüme tüm çevrim, manuel bir operatörün sadece kurulum için ihtiyaç duyduğu sürenin çok küçük bir bölümünde tamamlanır.
Parçanızı konuşmak isterseniz — boyutlar, malzeme, tolerans, verim — bunu birlikte çözmekten memnuniyet duyarız. Shangda, 2014'ten beri doğrultma ve şekillendirme ekipmanı üretiyor; ekibinde akıllı görü, hidrolik ve elektrik otomasyonu üzerinde onlarca yıl geçirmiş kişiler var. /contact adresinden bize bir çizim gönderin, uygun olup olmadığını size doğrudan söyleyelim.