
Büyük Çaplı Uzun Boru Doğrultma Neden Farklı Bir Yaklaşım Gerektirir
8 metrelik boyların basit bir V-blok düzeneğiyle 200 tonluk preste doğrultulduğu çok fazla boru imalat atölyesinde bulundum—ve sonuçlar birbirini tutmuyor. Boru 350 mm çapında olduğunda ve başlangıçtaki eğilme 8 milimetrenin üzerinde zirve yaptığında, geleneksel üç noktalı bükme yeterli olmaz. Tüm uzunluk boyunca sapmayı ölçmeniz, kuvveti tam olarak eğriliğin gerektirdiği yere uygulamanız ve küçük atölye preslerinin üstesinden gelemeyeceği ölçekte geri yaylanmayı hesaba katmanız gerekir. ShangDa'da kısa süre önce bu sınırları zorlayan bir projeyi ele aldık: ölçülen maksimum eğilmesi 8,802 mm olan 8 metre uzunluğunda, 350 mm çapında çelik bir boru. Müşteri, işlem sonrası 1 mm'den daha iyi doğrusallık gerektiriyordu. Bunu 500 tonluk mobil portal tipi hidrolik nokta doğrultma makinesiyle yaptık—yüklemeden bitmiş parçaya kadar çevrim süresi yalnızca 2 dakika 20 saniyeydi.
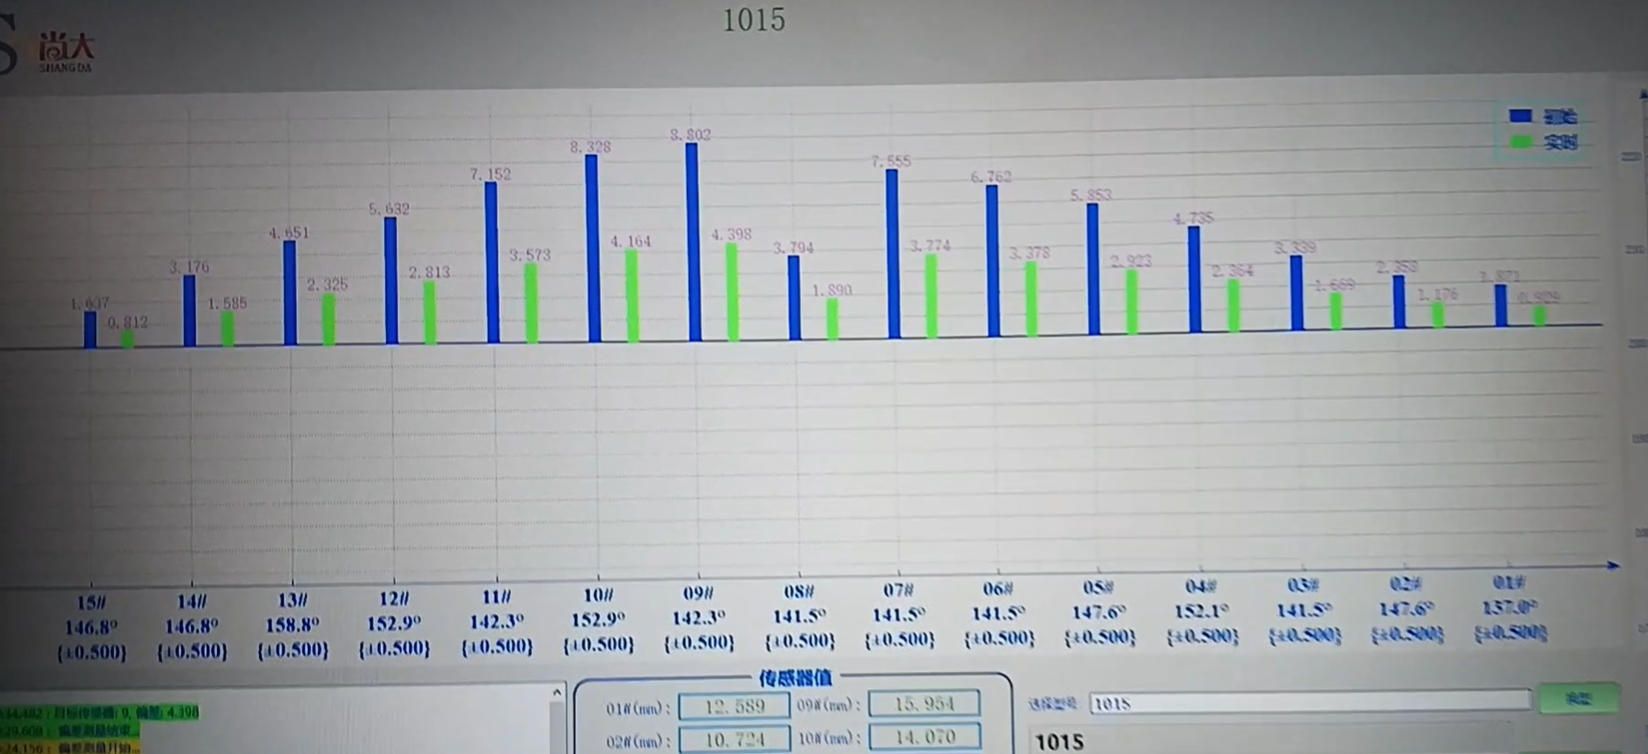
Doğrultma Zorluğu: 8 Metre, 8,802 mm Eğilme
Bu kadar uzun ve ağır (yaklaşık 6.700 kg) her boru, birden fazla noktadan desteklense bile kendi ağırlığı altında doğal bir sarkma gösterir. İlk ölçüm, teorik düz çizgiden en yüksek sapmanın 8,802 mm olduğunu gösterdi—ancak bu basit, tek kemerli bir eğrilik değildi. Eğrilik boru boyunca değişiyordu; tek merkezli bir presin yalnızca kötüleştireceği ikincil yüksek noktalar S şekli oluşturuyordu. Bunun olduğunu gördük: bir noktaya bastırırsınız, boru elastik olarak boşalır ve düzensiz şekilde geri yaylanır, sonunda başka bir yerde yeni bir deformasyonla karşılaşırsınız. Bu iş için tüm profili tespit etmek, kritik düzeltme noktalarını seçmek ve hassas kontrol edilen yerel plastik deformasyonu sağlamak zorundaydık.
500 Tonluk Mobil Portal Çözümü
Kullandığımız sistem, uzun boru şeklindeki iş parçaları için özel olarak üretilmiş, 500 metrik ton kapasiteli mobil portal doğrultma presidir. Boru hareket ettirilmek yerine, portal zemin rayları boyunca ilerleyerek hidrolik silindiri belirlenen eğilme bölgesinin tam üzerine konumlandırır. Sürecin kalbi, 8 metrelik yatak boyunca eşit aralıklarla monte edilmiş LVDT deplasman sensörleri dizisidir; bu sensörler tüm boru uzunluğunu tek geçişte tarar. Kontrol yazılımı gerçek zamanlı bir sapma haritası oluşturur ve maksimum pozitif ve negatif zirveleri vurgular.
Düzeltme, nokta doğrultma ile yapılır: portal hidrolik ramı doğrudan bir yüksek noktanın üzerine getirir, profilli bir örs boruya temas eder ve kısa stroklu bir pres çevrimi, boruyu hesaplanan bir miktarda akma noktasının ötesine iter—malzeme verilerine ve pres sonrası anında yeniden ölçüme dayalı olarak geri yaylanmayı telafi eder. Kalan sapma toleransın üzerindeyse, pres bir küçük strok daha yapar. Portal daha sonra bir sonraki kritik konuma geçer. Sensörler yerinde kaldığı için operatör (veya otomatik program) her presin etkisini bir saniyeden kısa sürede görür.
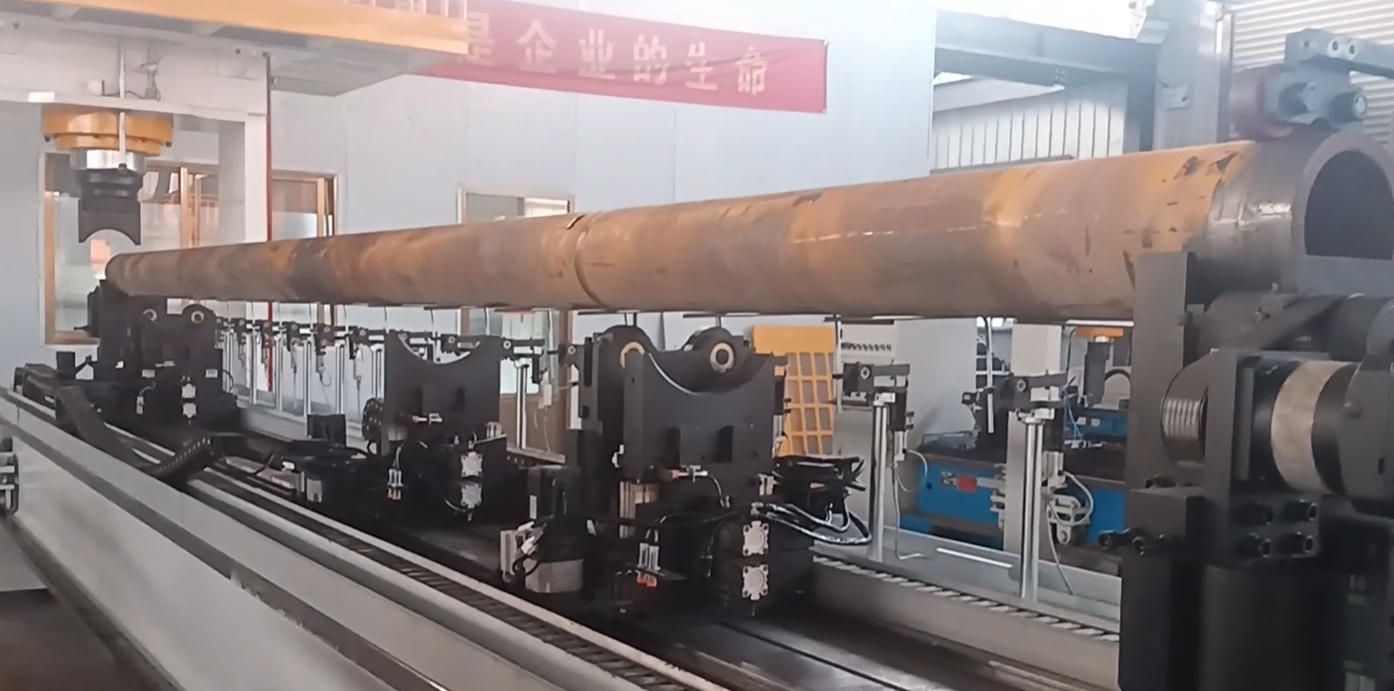
Tüm dizi—yükleme, ölçme, birden fazla noktada düzeltme ve son doğrulama—2 dakika 20 saniyede tamamlandı. Bu sadece hızlı bir sayı değil; bu yaklaşımı tek seferlik yeniden işleme değil, üretim hacimleri için de uygulanabilir kılan tekrarlanabilir bir çevrim süresidir.
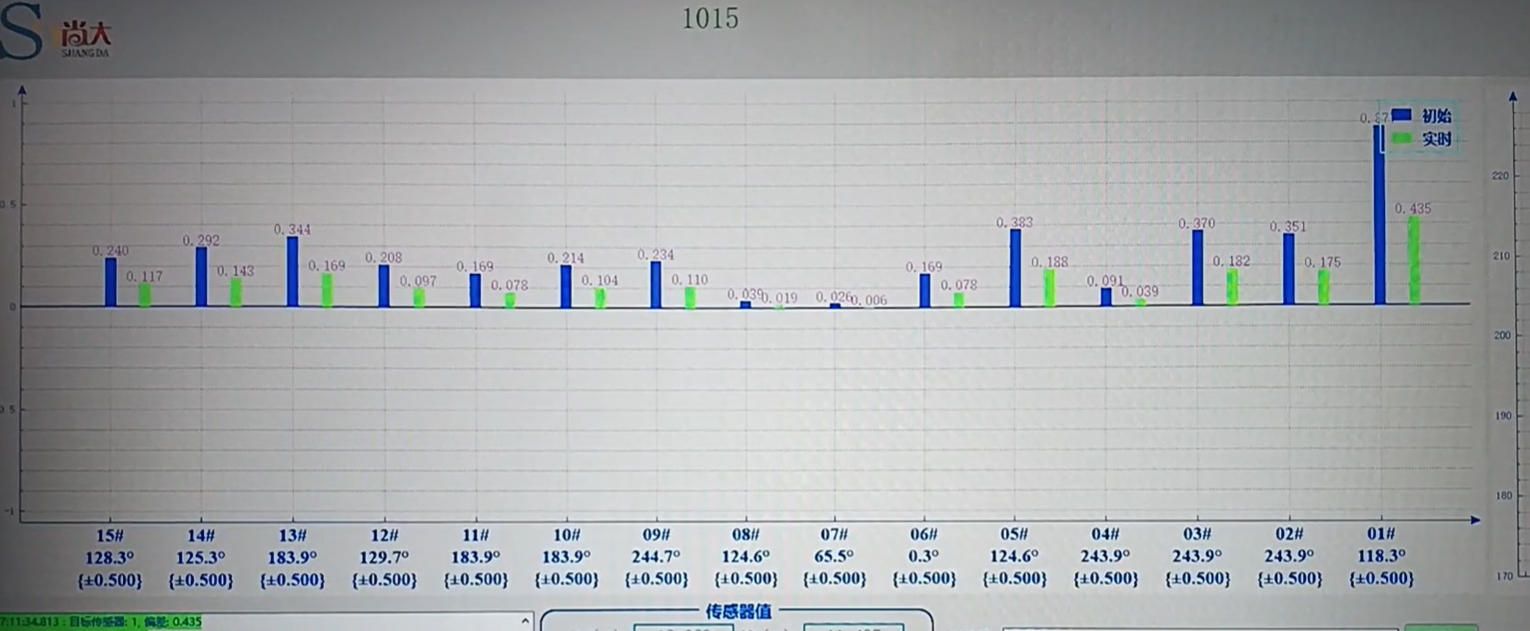
Sonuçlar: 8,802 mm'den 0,87 mm Doğrusallığa
| Parametre | Önce | Sonra |
|---|---|---|
| Maksimum doğrusallık sapması | 8,802 mm | 0,87 mm |
| 8 m uzunluk boyunca doğrusallık (doğrusallaştırılmış) | ≈ 1,10 mm/m | ≈ 0,109 mm/m |
| Toplam çevrim süresi | 2 dk 20 sn | |
0,87 mm'lik son sapma, metre başına 0,11 mm'den daha iyi bir değere karşılık gelir—yapısal ve basınçlı boru tesisatı için tipik müşteri gereksinimlerinin oldukça içinde. Ayrıca bu uzunluk için GB/T 1184-1996 doğrusallık sınıfı L tolerans bandına girer. Daha da önemlisi, ölçüm aynı sensör dizisi üzerinde, boru hâlâ makinede desteklenirken hemen alındı; bu da düzeltmenin gizli geri yaylanma olmadan geçerli kaldığını doğruladı.
Büyük Boru Doğrultma İşiniz İçin Önemli Çıkarımlar
Benzer iş parçalarıyla karşılaşıyorsanız, burada farkı üç şey yarattı:
- Tüm uzunluk boyunca çok noktalı algılama – Gerçek zamanlı bir profil olmadan nereye basacağınızı tahmin edersiniz. Eşit sensör aralığı ölü bölgeleri ortadan kaldırır.
- Mobil portal nokta doğrultma – Ağır boruyu hareket ettirmeden yüksek kuvvetli yerel düzeltmeye olanak tanır; kurulum ve taşıma süresini azaltır.
- Kapalı çevrim geri yaylanma telafisi – Sistem her stroktan hemen sonra ölçüm yapar ve bir sonraki presi ayarlar; yalnızca arama tablolarına güvenmez.
Bu makineler standart presler değildir—malzeme sınıfınız, et kalınlığınız ve doğrusallık hedefiniz için tasarlanırlar. ShangDa olarak boru fabrikaları, açık deniz imalatçıları ve ağır makine üreticileri için benzer sistemler kurduk. 8 metre, 350 mm çapında bir boruyu (veya benzer geometriyi) üretime hazır bir çevrim süresiyle sıkı doğrusallık toleranslarına getirmeniz gerekiyorsa, uygulama mühendisliği ekibimizle iletişime geçin—mevcut sürecinizi ve nelerin mümkün olduğunu konuşalım.