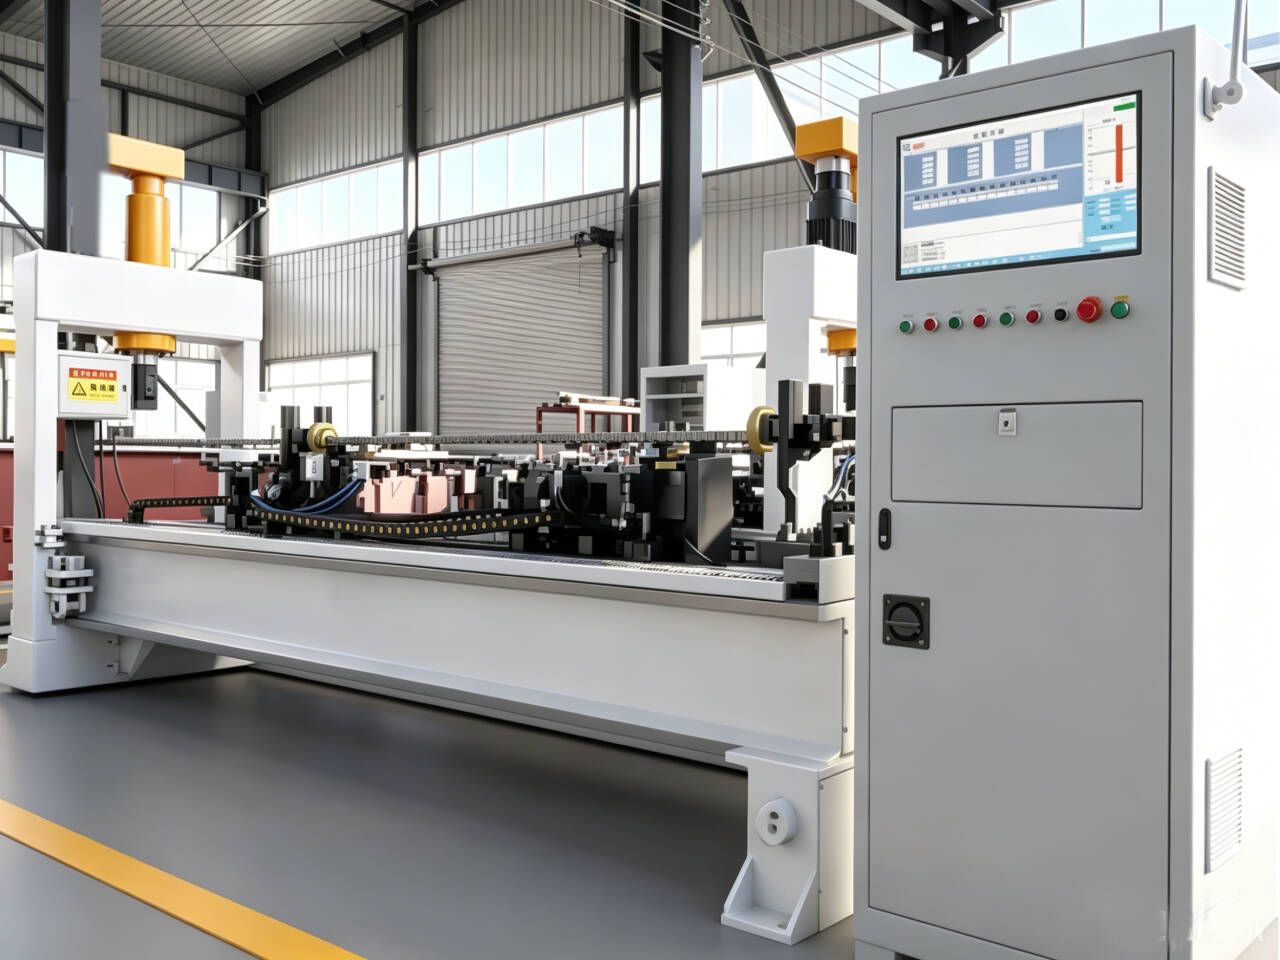
Ölçümden Düzeltmeye Kapalı Döngü

Yer değiştirme sensörleri 0,001 mm çözünürlük sağlar, algoritma her nokta için pres derinliğini ve düzeltme sırasını hesaplar ve aktüatörler bunu uygular. Makine, önceden ayarlanmış bir sıkıştırmaya güvenmek yerine her geçişten sonra yeniden ölçer; bu da vardiya boyunca panelde kim durursa dursun tekrarlanabilirliği korur.

Tek Çevrimde Burulma ve Yuvarlaklık

Asimetrik kesitler bükülürken döner. Burulma ve ovaliteyi düzgünlükle aynı çevrimde düzeltmek en çok lehimli manifold montajlarında önemlidir; burada kaynak sonrası ayrı bir burulma düzeltmesi bağlantıları en zayıf oldukları yönde yükler.

Reçete Tabanlı Ürün Değişimi

Her profil saklanan bir reçete taşır: ölçüm düzlemleri, kuvvet vektörleri, hedef tolerans, geçiş limiti. 40 x 40 x 2 mm kare borudan bir yönlendirme manifolduna geçmek, reçete çağırma artı fikstür değişimidir; vardiyadaki yalnızca bir operatörün nasıl yapılacağını bildiği manuel yeniden öğretme değil.

Teknik veriler

Algılama, Kuvvet ve Kontrol Verileri

Aşağıdaki her spesifikasyonu iki sayı belirler: sensörün görebildiği ve aktüatörün düzeltebildiği. Diğer her şey parça çiziminize göre boyutlandırılır.

İşlenen profil geometrisiKare, dikdörtgen, D kesitli, asimetrik ve yassı oval boru; yuvarlak çubuk ve boru da işlenir
Algılama çözünürlüğüYüksek hassasiyetli yer değiştirme sensörleri, 0,001 mm'ye kadar çözünürlük
Ölçülen değişkenlerDüzgünlük, burulma (torsiyon), uzamsal kontur, ovalite
Doğrultma doğruluğuNokta basınçlı düzeltme ile 0,01 mm'ye kadar
Kuvvet vektörleriProfile göre yapılandırılan 2 ila 4 bağımsız eksen (dikey, yanal, burulma)
AktüasyonKapalı döngü konum geri bildirimli servo silindirler ve hidrolik aktüatörler
Tarama yöntemiÇok noktalı temaslı ölçüm; üst seviye konfigürasyonda 3D çizgi lazerle tam boy kontur taraması
Kontrol sistemiServo kapalı döngü kontrolü, AI kendi kendine öğrenen kalibrasyon, MES bağlantısı olan PLC
Çalışma moduİnsansız 7/24 çevrim; bir operatör birden fazla makineyi çalıştırabilir
Üretim hızıManuel doğrultma hızının 3 ila 5 katı
Çatlak tespitiOpsiyonel QASS (Almanya) çatlak tespit modülü
İş parçası boyut aralığıModel başına parça çiziminize ve parti ağırlığınıza göre boyutlandırılır

Doğrultma doğruluğu, tek bir strok değeri olarak değil, kapalı döngü yeniden ölçümünden sonra nokta başına verilir. Numune testi sırasında gerçek parça kesitinizde toleransı doğrulayın.

Uygulamalar

Yuvarlak Olmayan Doğrultmanın Gerçekten Kazandırdığı Yerler

Bu makine sınıfını beş üretim ailesinde kurduk. Bunlardan dördünde darboğaz hiçbir zaman makine hızı değildi. Mevcut yuvarlak çubuk doğrultma makinesinin ikinci bir operasyon olmadan bitiremediği bir profildi.

Sıvı Soğutmalı Manifoldlar ve Sunucu Isı Donanımları

Yönlendirme boruları, manifold blokları ve soğuk plaka boruları lehimleme adımından önce doğrultulur; burada port hizalaması montajın sızdırıp sızdırmayacağını belirler. Burulma, düzgünlükle aynı geçişte düzeltilir, böylece lehimli bağlantılar ikinci kez yüklenmez.

Yeni Enerji Araç Bataryası Soğutması

Paralel kanallı ve serpantin soğutma boruları, yapıştırma fikstürüne oturacak kadar düz durmalıdır. Düz fakat burulmuş bir boru eşit şekilde kenetlenmez ve boşluk daha sonra düzgünlük kusuru olarak değil, termal kusur olarak ortaya çıkar.

İnşaat ve Tarım Ekipmanları

Kare boru bom kesitleri, ROPS çerçeveleri ve hidrolik silindir boruları. Ağır et kalınlığı yüksek düzeltme kuvveti gerektirir ve nokta basınçlı takım, hadde tufalini ve köşeleri bozulmadan korur.

Demiryolu ve Raylı Taşıt İmalatı

Gövde çerçevelerinde ve küpeşte kesitlerinde kullanılan kare ve dikdörtgen borular; burada birkaç metre boyunca milimetrenin birkaç onda biri kadar burulma, son montajda görünür bir boşluk olarak ortaya çıkar.

Havacılık ve Takım Yapımı

Asimetrik yapısal kesitler ve delme takımları; burada kesit geometrisi uzunluk boyunca değişir ve düzeltme sırası tekrarlanmak yerine her ölçüm düzleminde yeniden hesaplanmalıdır.

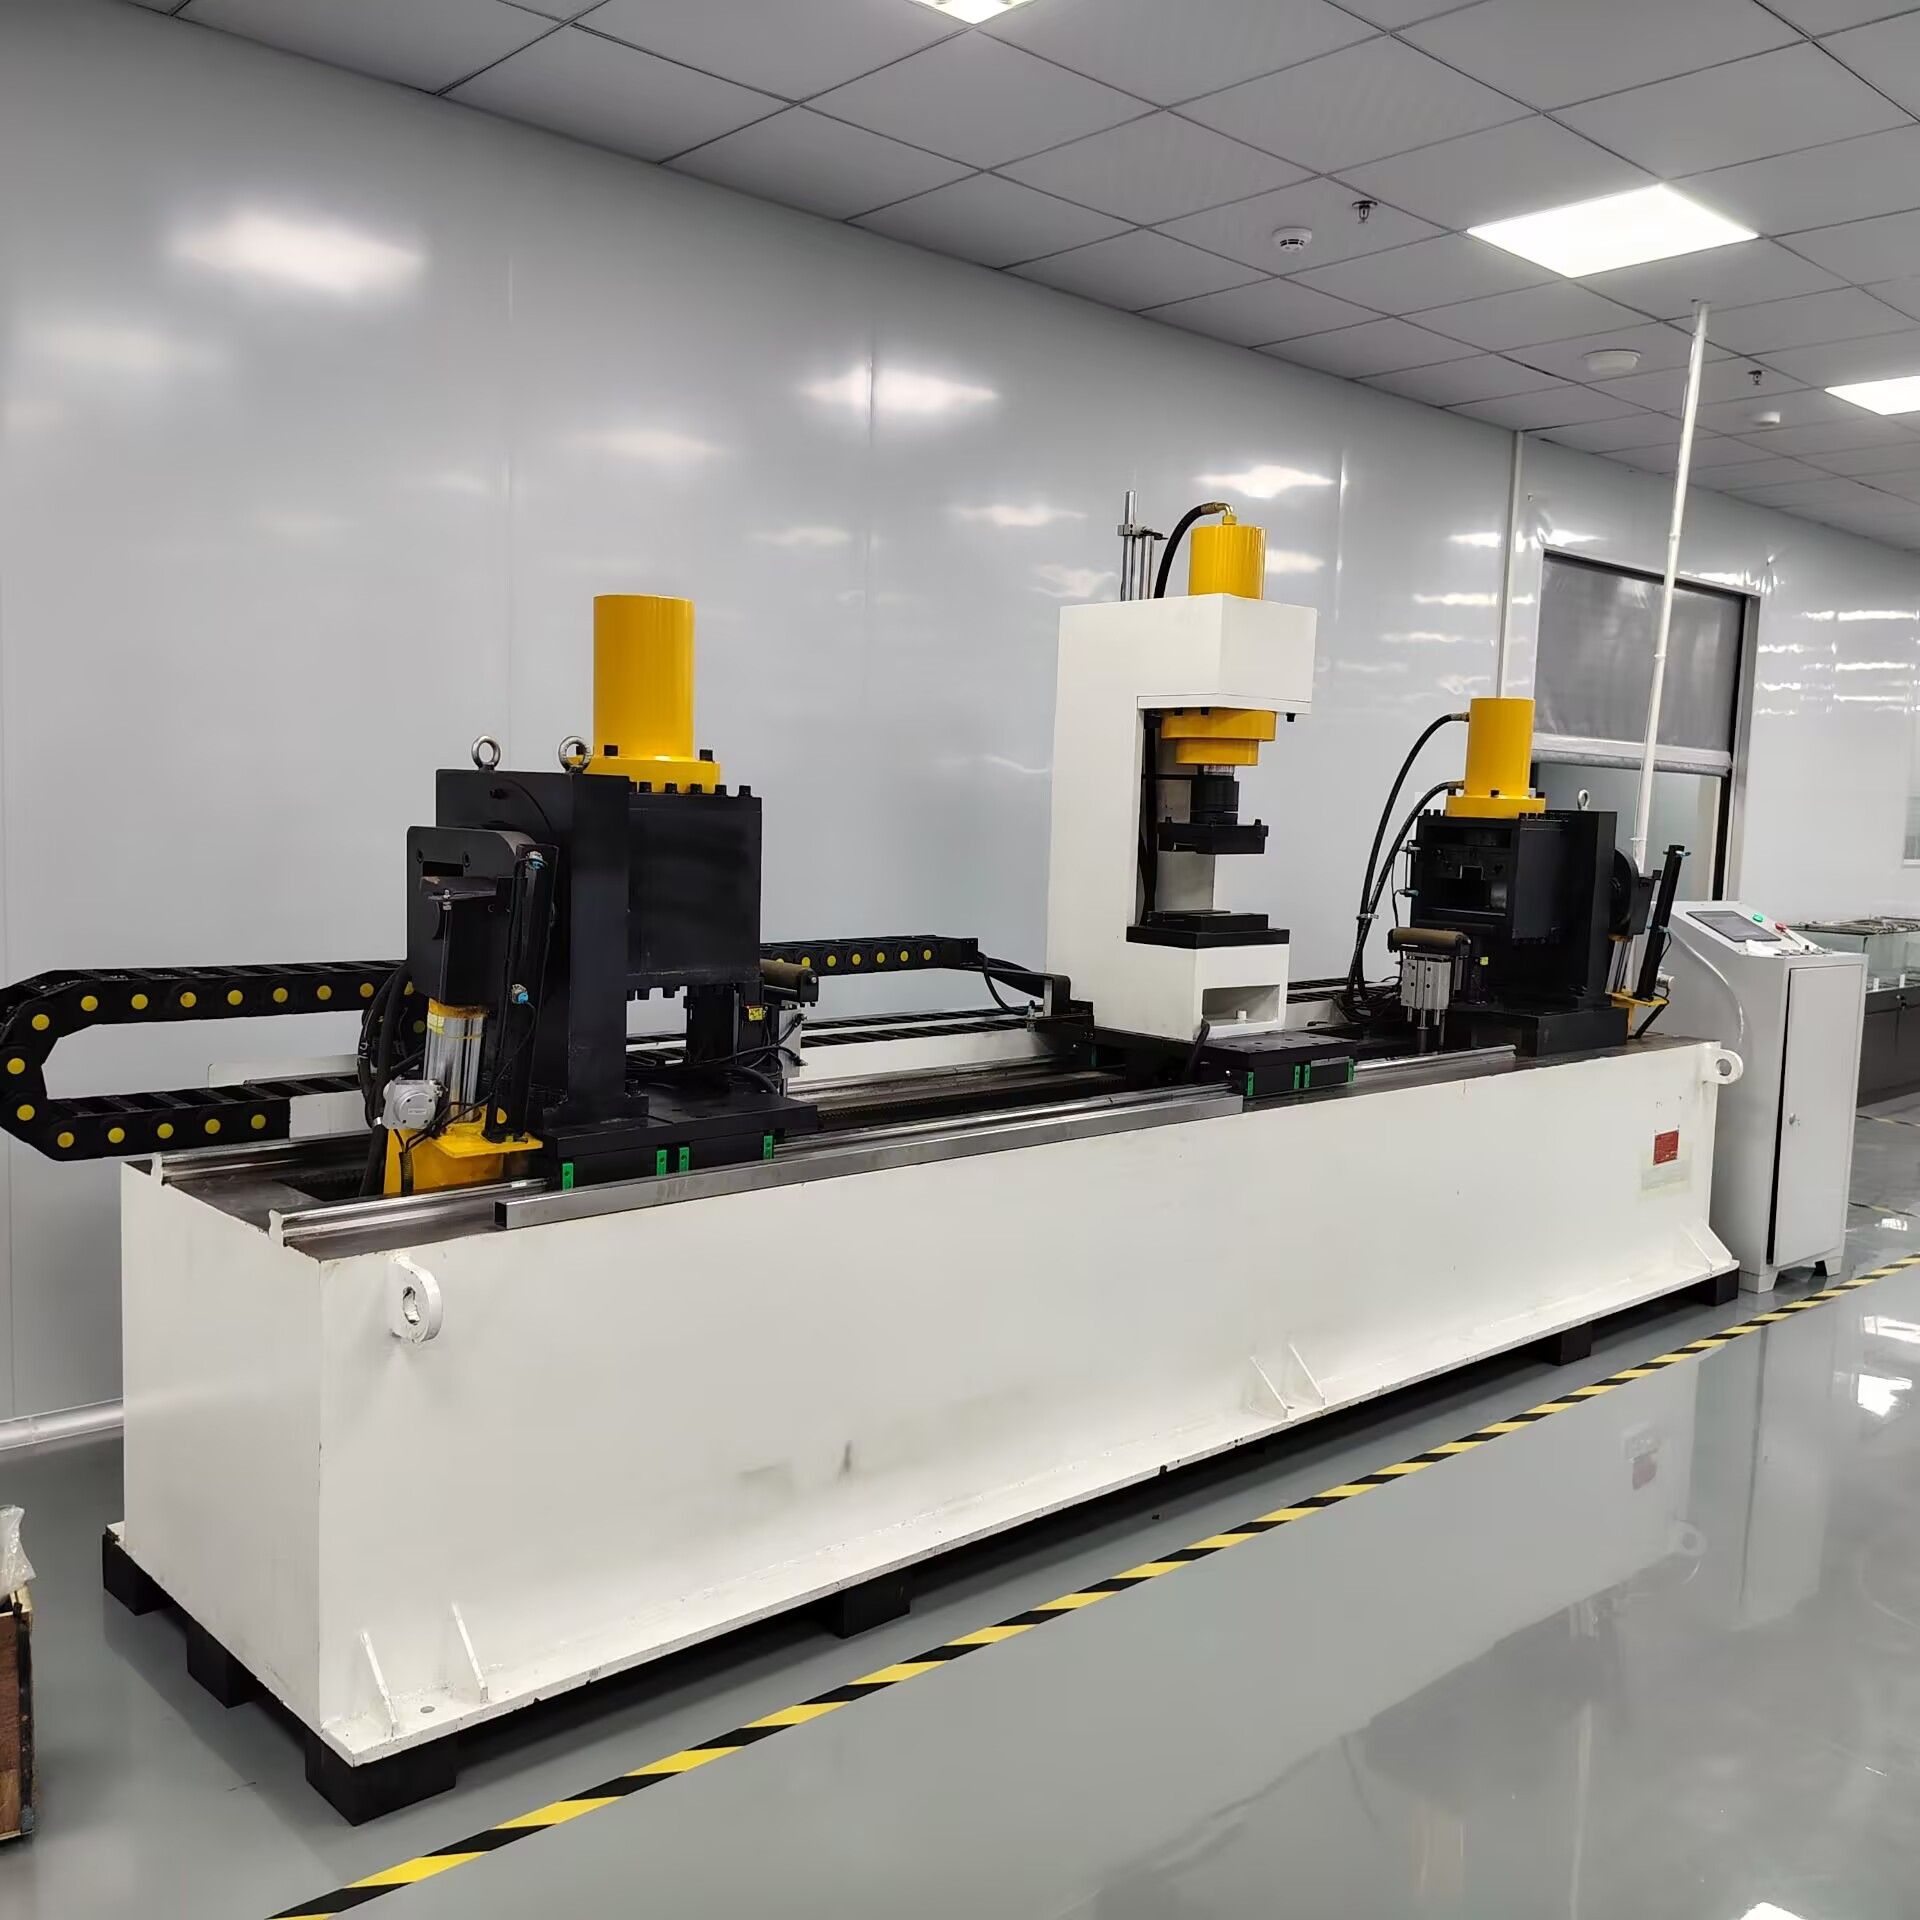
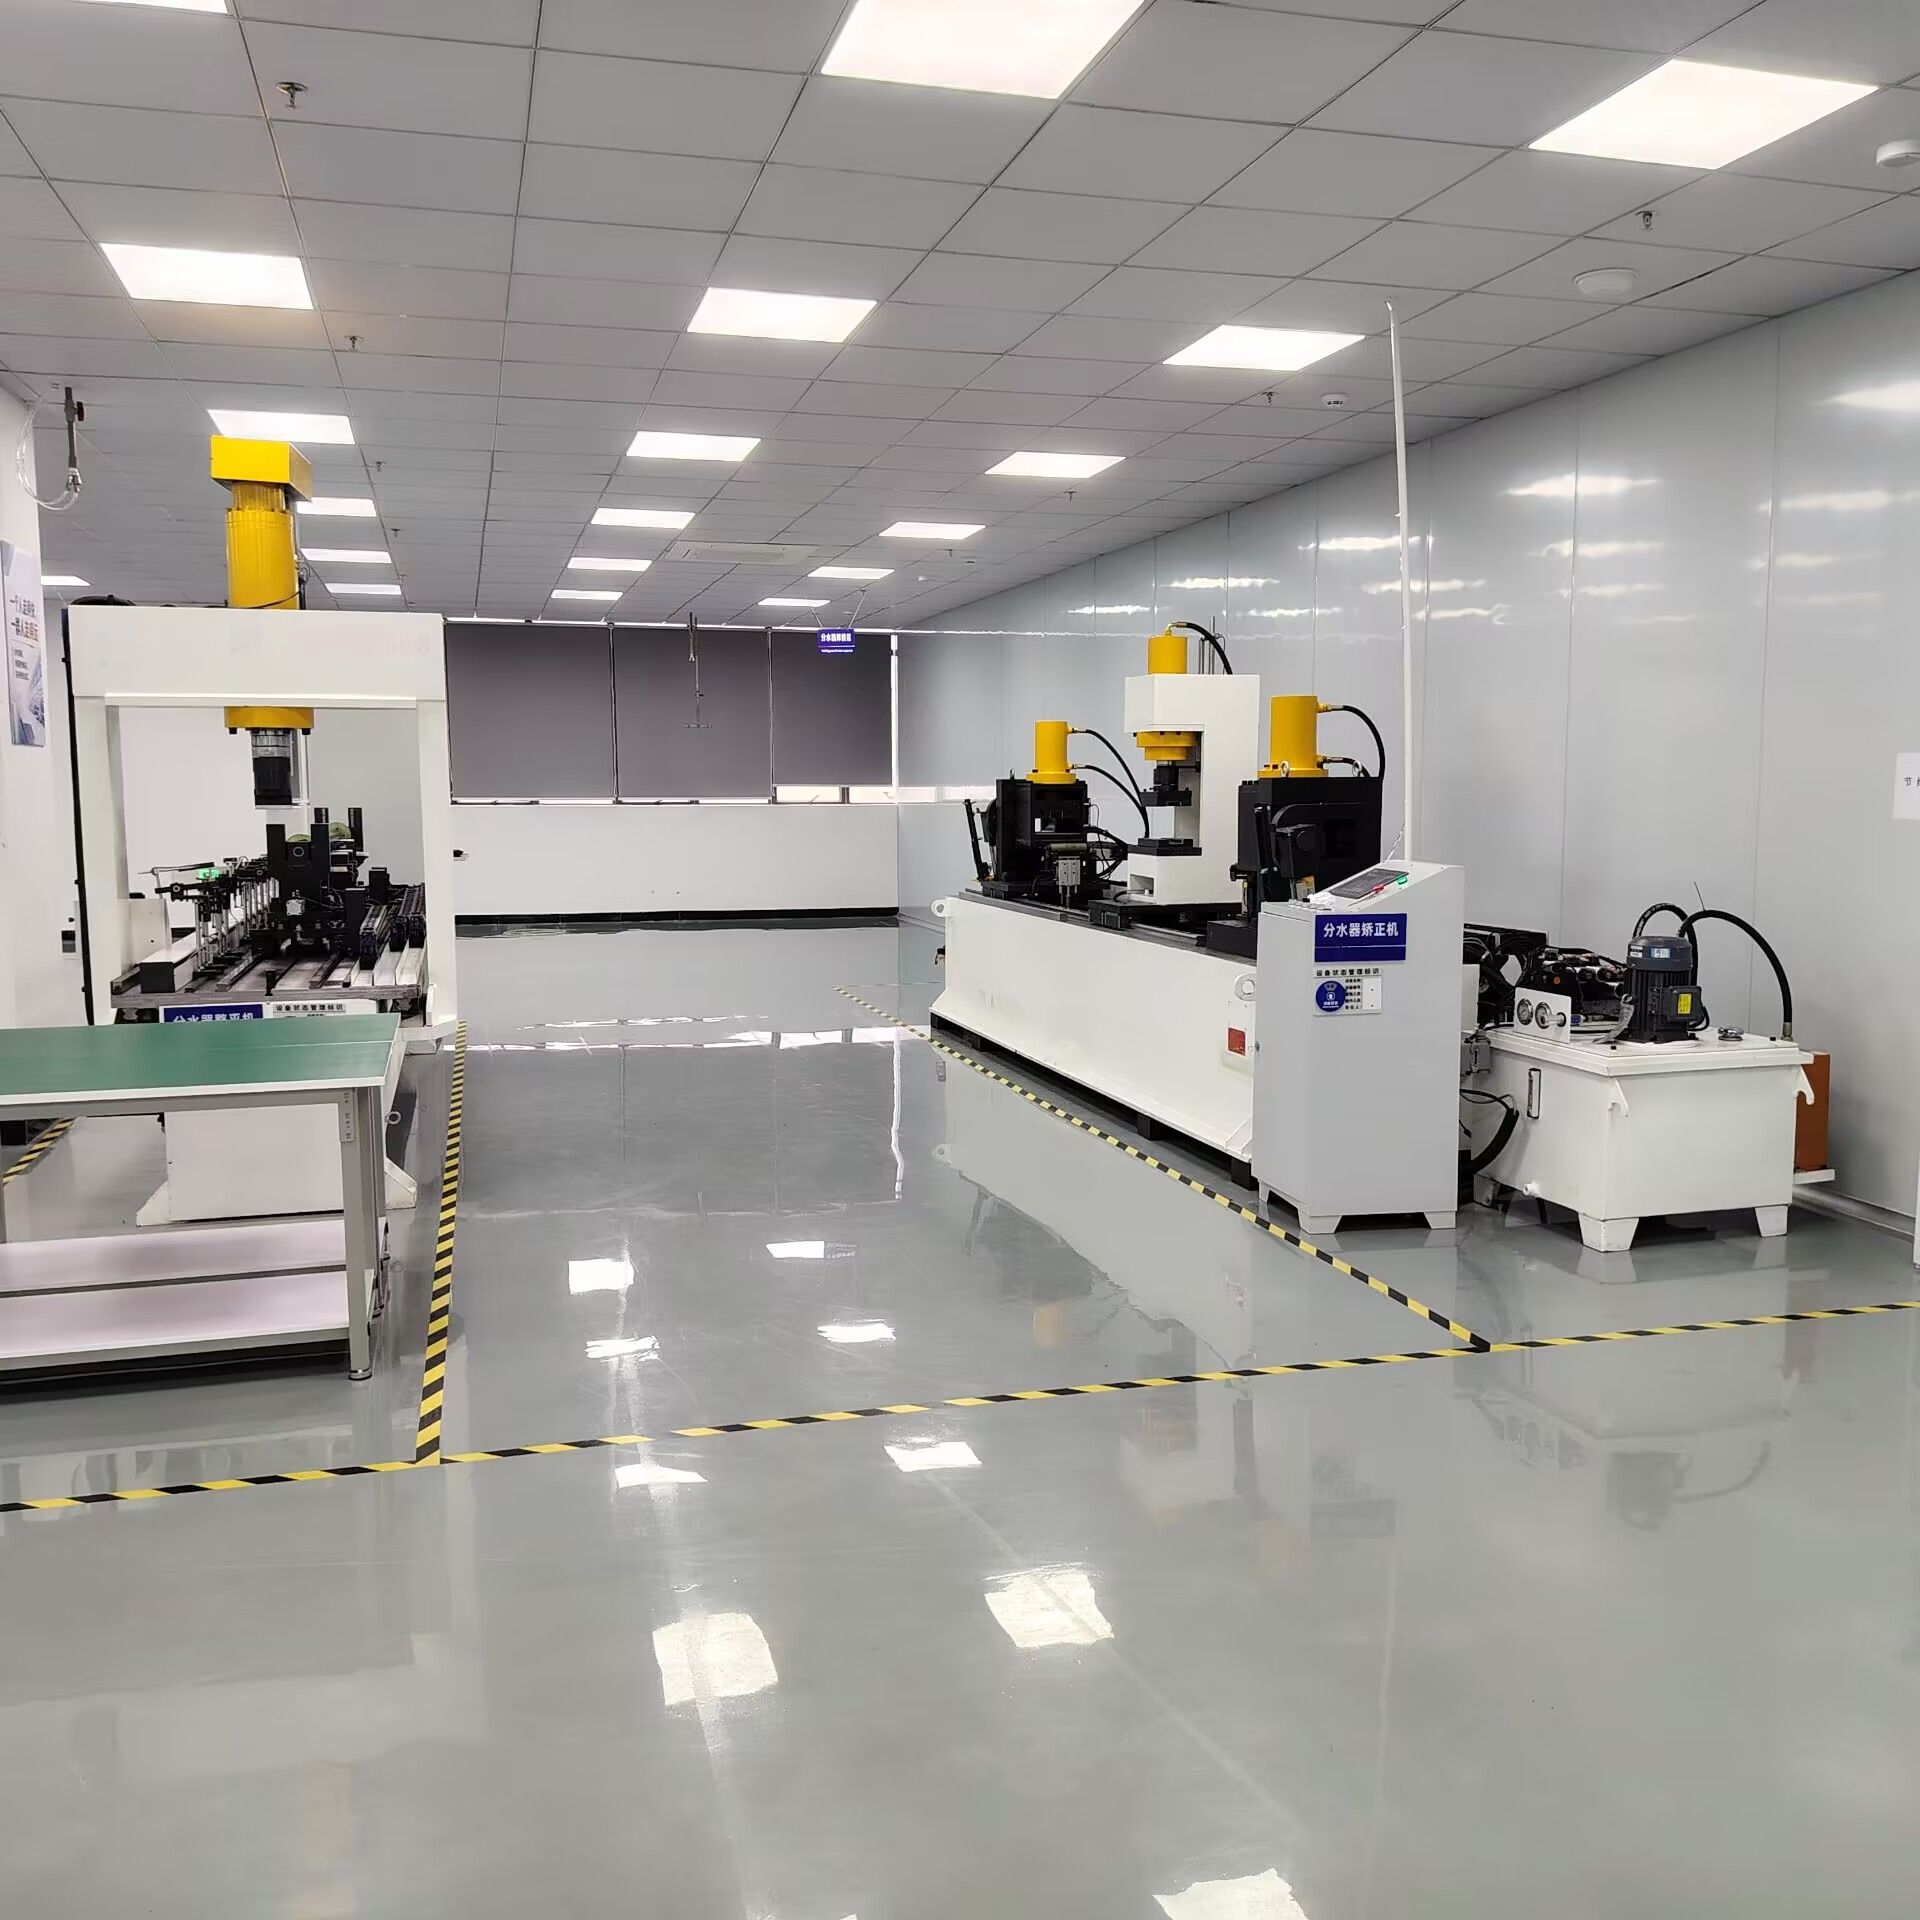
Müşteri üretim sahasında manifold borusu işleyen otomatik doğrultma makinesi
Üretimdeki manifold boru istasyonu: ölçüm, düzeltme ve yeniden kontrol tek otomatik çevrimde.
Manifold doğrultma presinin hidrolik aktüatörü ve düzeltme takım kafası
Servo-hidrolik düzeltme kafası — eksen başına bağımsız kuvvet vektörleri, nokta basınçlı temas takımı.

Numune Gönderin. Sayıları Size İletelim.

Kare borunuzdan, soğutma manifoldunuzdan veya asimetrik kesitinizden on ila yirmi parça, bir doğrultma denemesi çalıştırmak için yeterlidir. Ölçülmüş önce-sonra verilerini, parça başına çevrim süresini ve makinenin parçanızda çalıştıracağı düzeltme sırasını alırsınız — genel bir teklif değil.

Kare boru · dikdörtgen · asimetrik · manifold

Kare ve asimetrik boru iki düzlemde bükülür. Bu makine ikisini de düzeltir.

Eğilmek yerine burulan kare boru. Lehimli port hattı boyunca bükülen bir yönlendirme manifoldu. Pres bırakır bırakmaz geri yaylanan dikdörtgen stok. Bunlar, yuvarlak çubuk doğrultma makinesinin bitiremediği parçalardır — ve Diversion doğrultma makinesi, sıvı soğutmalı manifold otomatik doğrultma makinesi, kare boru doğrultma makinesi, şekillendirme pres makinesi gibi makinelerin var olma nedenidir. Bağımsız kuvvet vektörleri, tam boy kontur taraması ve her geçişten sonra yeniden ölçen kapalı döngü.

0,01 mm doğrultma doğruluğu · 0,001 mm algılama çözünürlüğü
Kare ve sıvı soğutmalı boru profilleri için manifold otomatik doğrultma makinesi

Temel özellikler

Proses Sayfanıza Koyacağınız Sayılar

0,001 mmYer değiştirme sensörü çözünürlüğü
0,01 mmNokta başına doğrultma doğruluğu
2-4Bağımsız düzeltme ekseni
3-5xManuel doğrultma çıktısı
24/7İnsansız çalışma, MES bağlantılı
1Düzgünlük artı burulma için geçiş

Request a Quote

Interested in Yönlendirme doğrultma makinesi, sıvı soğutmalı Manifold manifold otomatik doğrultma makinesi, kare boru doğrultma makinesi, şekillendirme pres makinesi? Fill out the form below and our team will get back to you within 24 hours.

Your information is kept confidential. We typically respond within 24 hours.