
Giriş: 20 metrelik bir borudaki asıl sorun
20 metrelik bir boru, onu düzeltmeniz gerekene kadar basit bir iş parçası gibi görünür. Sorun, uzunluğun kendisi hâline gelir. Destek konumları, malzemenin geri yaylanması ve hatta borunun merdaneler arasındaki duruşu, onu her hareket ettirdiğinizde farklı bir eğilme ölçümü oluşturabilir. Boru ayrıca pürüzsüz bir yüzeye ve sıkı bir başlangıç hassasiyetine sahipse, dış çapı bozarak düzgünlüğü düzeltmeyi göze alamazsınız.
Yukarıdaki video, bu işlerden birinin bir Shangda tam otomatik hidrolik düzeltme makinesinde yapılışını gösteriyor. Boru 20 m uzunluğunda, 200 mm çapında ve yüzeyi pürüzsüz. Bu çevrimin arkasında neler olduğunu, özellikle çok noktalı kontrolü ve basınç kontrolünü adım adım anlatmak istiyorum; çünkü 0,27 mm'yi mümkün kılan şey bu iki unsurdur.
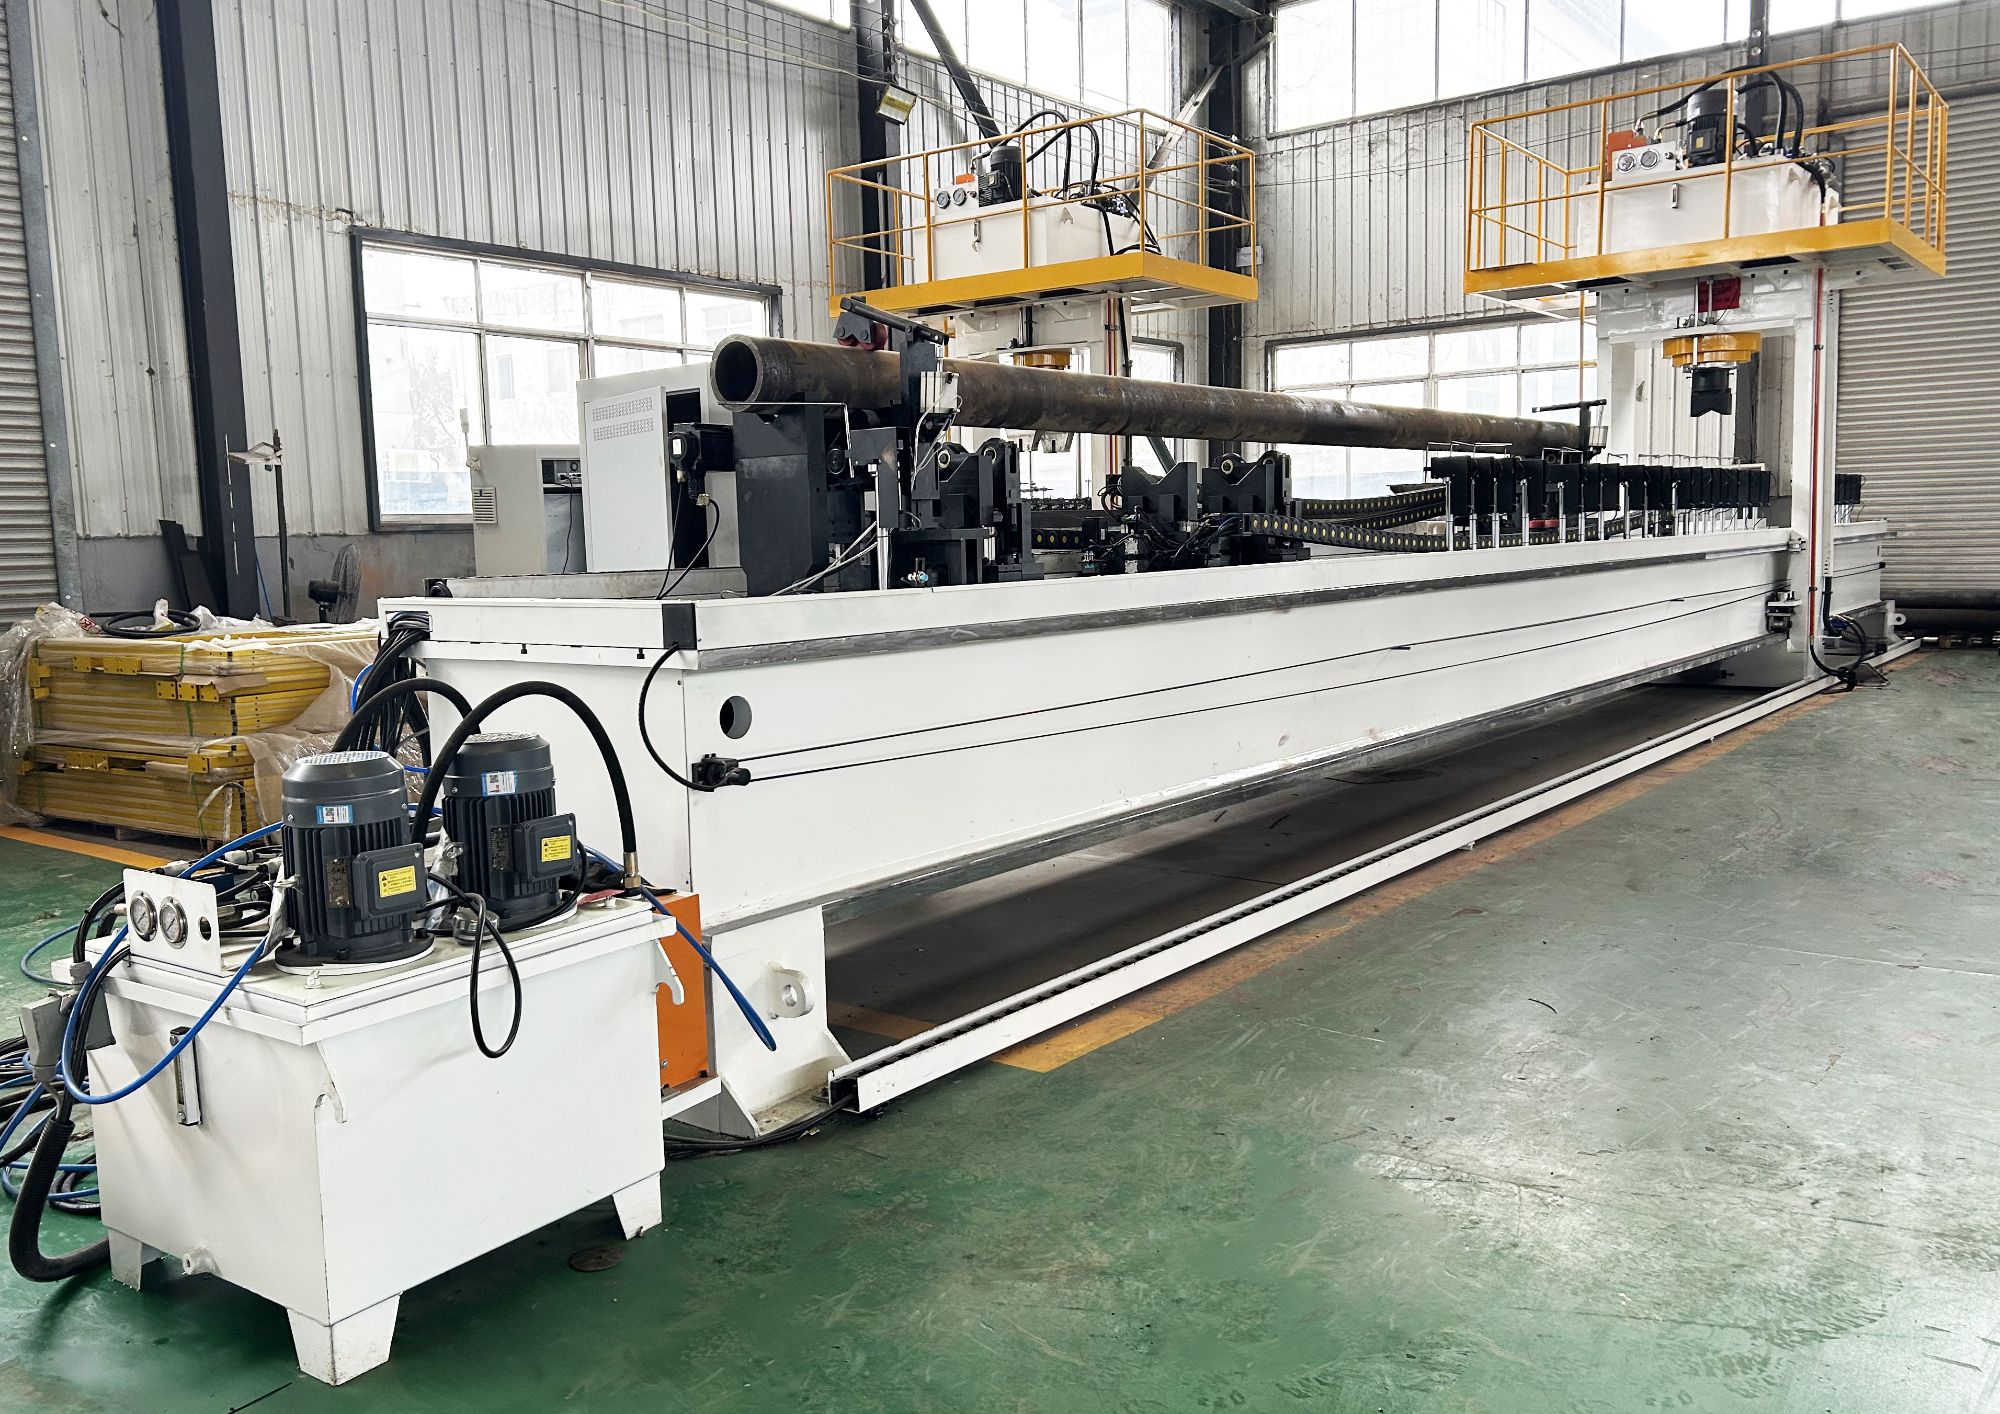
20 metrelik bir boru neden sadece daha uzun bir çubuk değildir
Kısa bir çubukta, deneyimli bir operatörün iki veya üç noktada salgıyı kontrol edip yüksek noktaya pres yapması çoğu zaman yeterli olur. 20 m'lik bir boruda bu yaklaşım çöker. Bu kadar uzun bir boru, boyu boyunca birden fazla yerel tepe ve çukura sahip olabilir. Bir tepeye pres yaparsanız, bitişik bölge hareket edebilir. Destek aralığı yanlışsa, makine gerçek eğilme yerine sarkmayı ölçer. Ve çok sert pres yaparsanız, ters yönde yeni bir eğilme oluşturursunuz.
Bu yüzden uzun borulardaki düzgünlük hedefleri toplam uzunluk üzerinden anlaşılmalıdır. Bu durumda müşterinin borusu, ölçülen maksimum 0,915 mm eğilme ile başladı. Gözle bakıldığında bu çarpıcı bir sayı değildir, ancak 20 m boyunca sonraki aşamalarda montaj ve salgı sorunları yaratır.
Bu işin kilit sayıları: 20.000 mm uzunluk, 200 mm dış çap, pürüzsüz yüzey, başlangıçtaki maksimum eğilme 0,915 mm, nihai düzgünlük 0,27 mm.
Mesafe boyunca düzgünlük affetmez
0,27 mm'lik nihai düzgünlükten, 20.000 mm'lik tüm uzunluk boyunca ideal düz bir çizgiden maksimum sapma olarak söz ediyoruz. Bunu perspektife oturtmak gerekirse, 0,27 mm yaklaşık üç yaprak standart fotokopi kağıdının kalınlığıdır. Bu sıkı bir değerdir, ancak makine nereye ve ne kadar sert pres yapacağını bildiğinde ulaşılabilir.
Otomatik düzeltme çevrimi gerçekte nasıl çalışır
Bir operatörün gözle ölçüp elle pres yapması yerine, Shangda makinesi önce bir ölçüm geçişi yapar. Boru, uzunluğu boyunca birden fazla noktada sondalanır. Sistem bir eğilme profili oluşturur ve düzeltilmesi gereken her konumu, sapmanın yönü ve miktarıyla birlikte belirler. Videoda gördüğünüz gibi bu, herhangi bir presleme başlamadan önce otomatik olarak gerçekleşir.
İlk prestan önce çok noktalı kontrol
Bu işten alınan ilk kontrol verileri, maksimum 0,915 mm eğilme gösterdi. Sistem yalnızca o tek tepeye odaklanmadı. İlk düzeltmeden sonra birincil sorunlar hâline gelecek daha küçük ikincil eğilmeleri bulmak için tüm boruyu haritalandırdı. Bu önemlidir, çünkü düzeltme sıralı bir süreçtir. Yalnızca en büyük eğilmeyi düzeltip gerisini yok sayarsanız, geri yaylanmadan sonraki nihai düzgünlük hâlâ tolerans dışında kalabilir.
Bilgisayarla hesaplanan basınç ve esnek temas
Eğilme haritası oluşturulduktan sonra kontrol sistemi her düzeltme noktası için pres kuvvetini hesaplar. Her yerde aynı kuvveti kullanmaz. Gereken basınç; yerel eğilmeye, kesite, malzemenin sertliğine ve borunun nasıl desteklendiğine bağlıdır. Hidrolik piston daha sonra bu hesaplanan kuvveti esnek bir pres kafası aracılığıyla uygular. Boru yüzeyi pürüzsüz ve başlangıçta yüksek hassasiyetli olduğundan, rijit bir noktasal yük kolayca iz bırakabilir. Esnek kafa temas basıncını yayar, böylece boru çizik veya göçük olmadan düzeltilir.
Birçok uzun boru düzeltme işinin ters gittiği yer burasıdır. Nihai düzgünlük kabul edilebilir olsa bile yüzey hasarı parçayı reddettirebilir. Amaç, geometriyi düzeltmek ve yüzeyi olduğu gibi bırakmaktır.
Sonuç: 20 metre boyunca 0,27 mm
Otomatik çevrimden sonra ölçülen düzgünlük 0,27 mm'ye indi. Bu, 20 m'lik tüm uzunluk boyunca kalan maksimum sapmadır. Aşağıdaki iki görsel, işin öncesi ve sonrası kontrol verilerini gösteriyor.
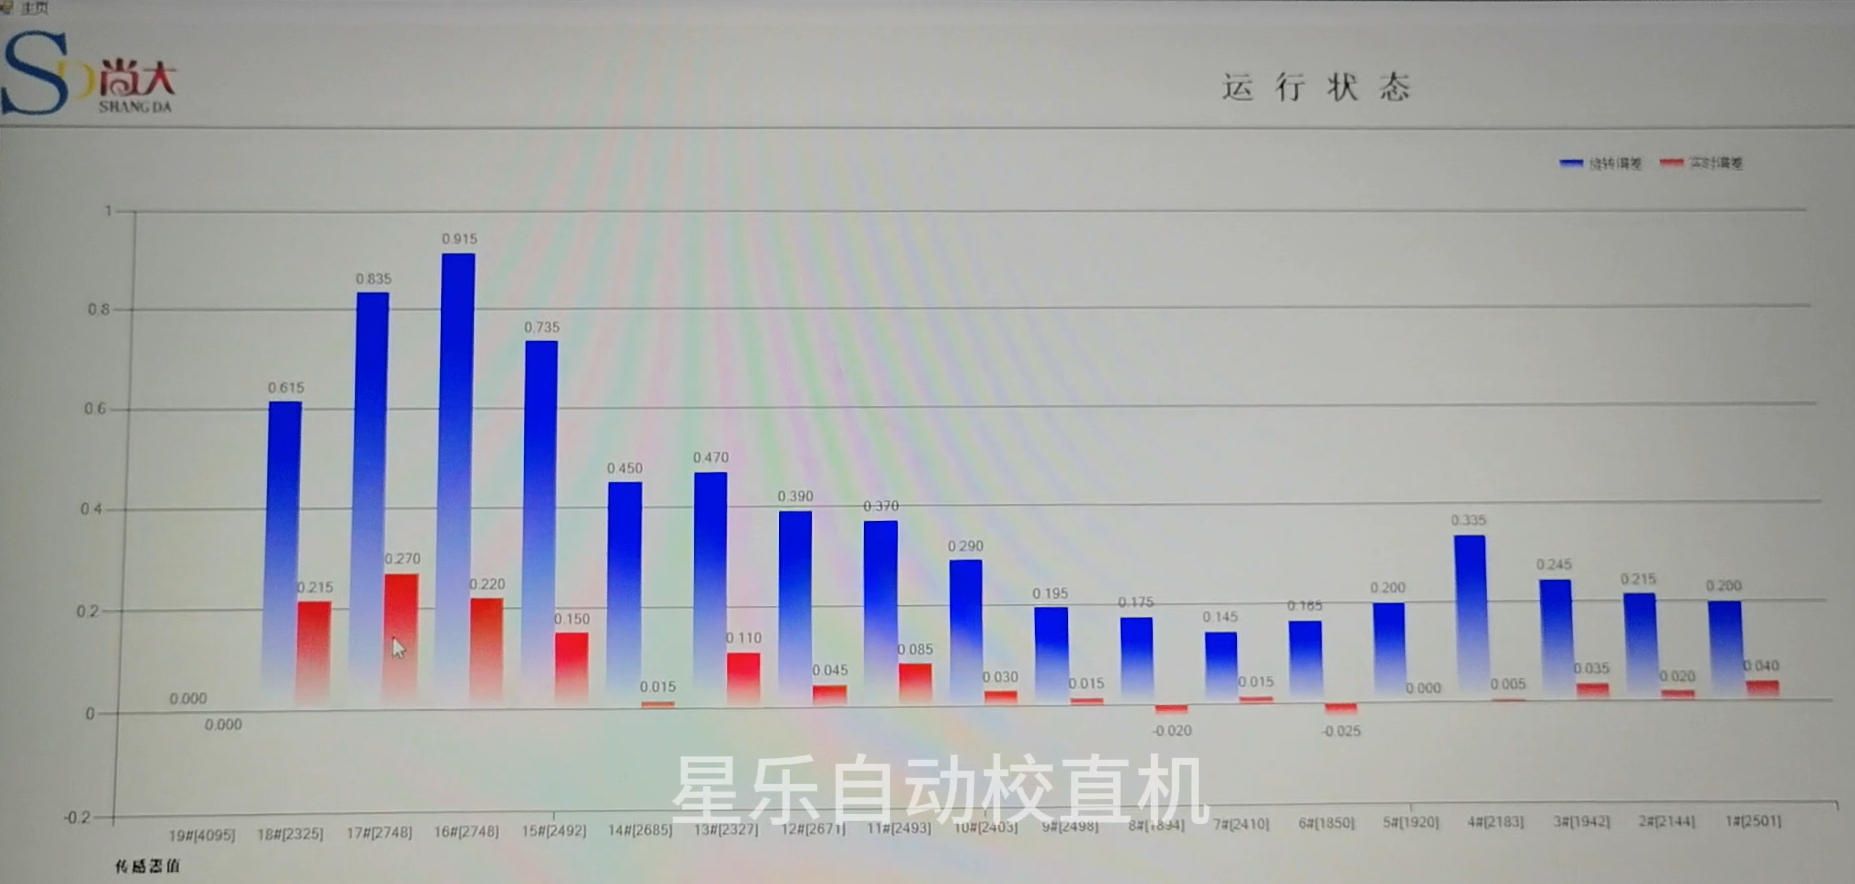
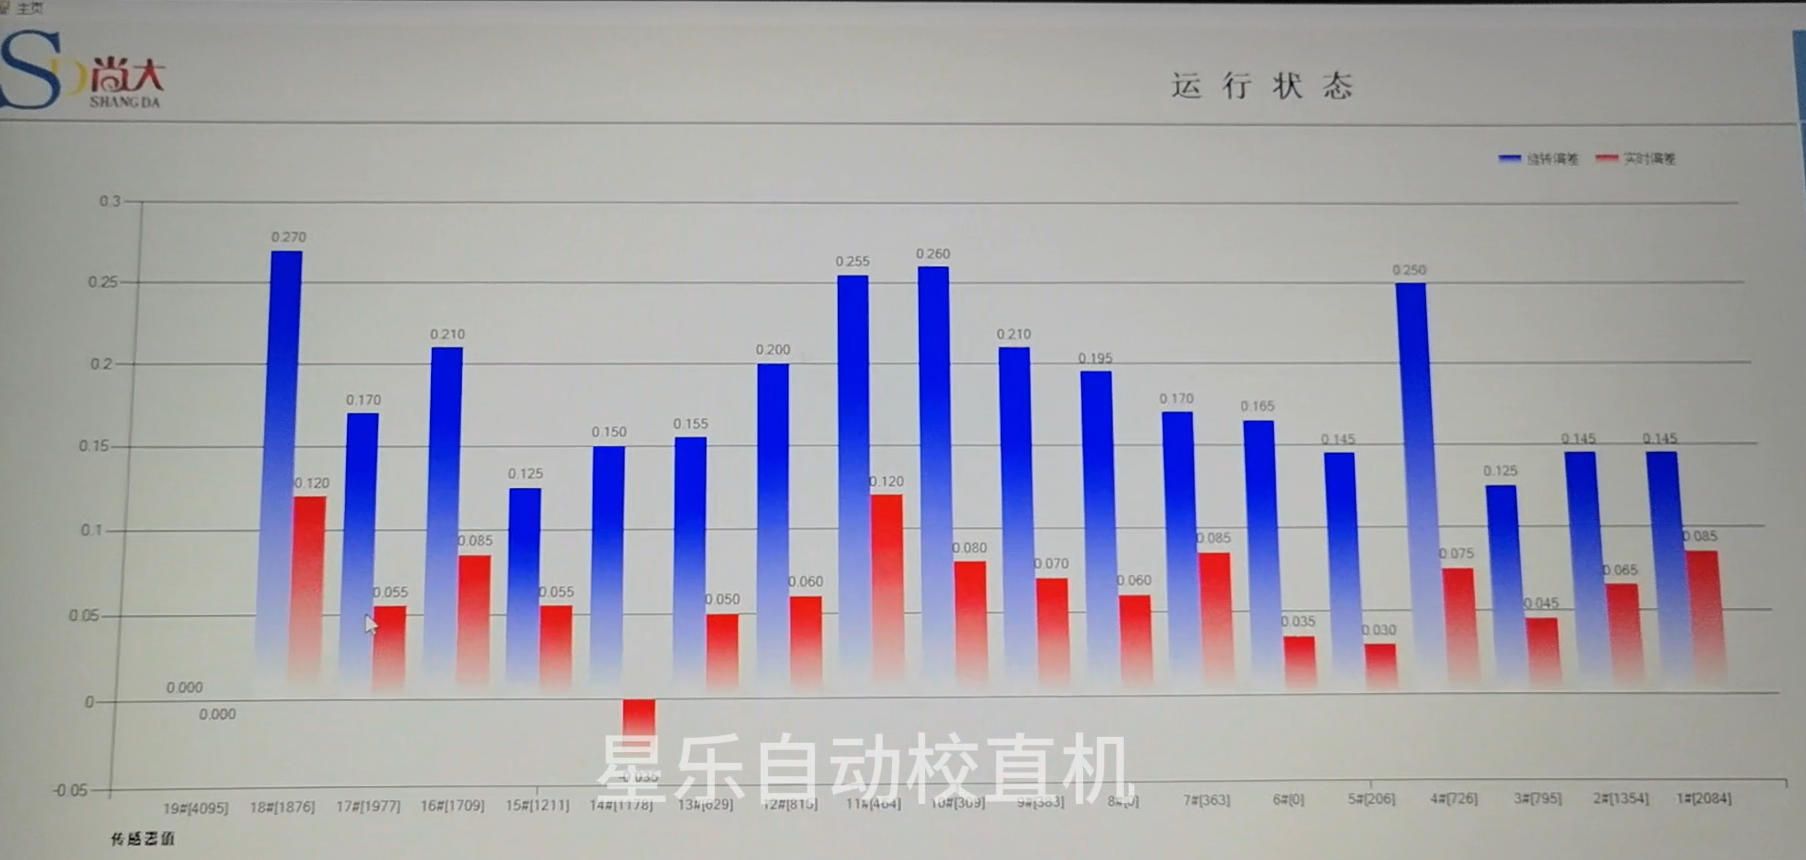
Değişime dikkat edin. Başlangıçtaki maksimum 0,915 mm eğilme 0,27 mm'ye düşürüldü. Daha da önemlisi, yüzey temiz kaldı. Temastan kaynaklanan çizik izi ve pres kafasından kaynaklanan göçük yoktu. Pürüzsüz, yüksek hassasiyetli bir boru için bu, düzgünlük değeri kadar önemlidir.
Benzer bir boru işini fiyatlandırmadan önce nelere bakmalı
Uzun borular, miller veya profillerle uğraşıyorsanız, bir düzeltme sürecine karar vermeden önce birkaç ayrıntı önemlidir. Birincisi, yalnızca en kötü yerel noktayı değil, tüm uzunluk boyunca gerçek maksimum eğilmeyi bilin. İkincisi, yüzey durumunu ve izlerin kabul edilip edilemeyeceğini doğrulayın. Üçüncüsü, ölçüm sırasında parçanın nasıl destekleneceğini sorun. Uzun parçalar uygun desteğe ihtiyaç duyar; aksi hâlde düzgünlük ölçümü sarkmayı içerir. Dördüncüsü, makinenin aynı çevrimde ölçüm ve pres yapıp yapamadığını veya parçanın aktarılıp yeniden bağlanması gerekip gerekmediğini kontrol edin. Her aktarım, eğilme profilinin değişme olasılığını artırır.
Bu durumda iş parçası 20 m uzunluğunda, 200 mm çapında ve pürüzsüz bir yüzeye sahipti. Başlangıçtaki maksimum eğilme 0,915 mm idi. Makine, eğilmeyi haritalandırmak için çok noktalı kontrol, düzeltmek için bilgisayarla hesaplanan basınç ve yüzeyi korumak için esnek bir pres kafası kullandı. Nihai sonuç 0,27 mm oldu.
Sonuç
20 m'lik bir boru düzeltme işi aslında presleme sorunu gibi görünen bir kontrol sorunudur. Yeterli sayıda noktayı ölçer ve kuvveti doğru kontrol ederseniz, uzun parçaları yüzey hasarı olmadan düzeltebilir ve sıkı bir düzgünlük hedefine ulaşabilirsiniz. Bunu birkaç komparatör saati ve büyük bir presle elle yapmaya çalışırsanız, uzunluk size karşı koyar.
Düzgünlük nedeniyle reddedilen benzer bir parçanız varsa, bize teknik resmi ve mevcut salgı veya kontrol verilerini gönderin. Bu sürecin parçanıza uyup uymadığını çözmenize yardımcı olabiliriz. Bu görüşmeyi başlatmak için buradan bize ulaşın. Yukarıdaki videoyu henüz izlemediyseniz, otomatik kontrol ve presleme çevrimini iş başında görmeye değer.