
Uzun, büyük çaplı borulardaki sorun
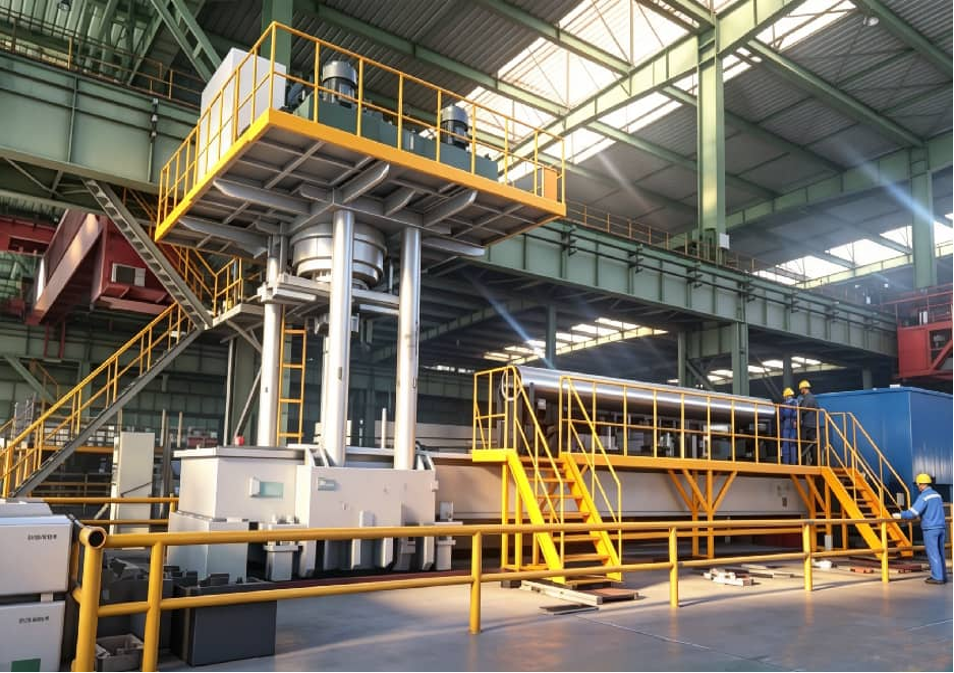
12 m × 400 mm çelik boruyu düzeltmek, kısa bir mili doğrultmaya benzemez. Boru ağırdır, eğrilik nadiren tek bir temiz yaydır ve yüzey genellikle ısıl işlem veya haddelemeden kalan bir oksit tufalı katmanı taşır. Bu kombinasyon ham tonajdan daha fazlasını gerektirir. Çok sayıda noktada ölçüm yapan, tufalı hesaba katan ve malzemede iz bırakmadan kuvvet uygulayan 630 t prese ihtiyaç duyar. Yukarıdaki video tam da bu iş parçasındaki bir düzeltme çevrimini gösteriyor. İşte çevrimin arkasında olup bitenler.
Pres uygulamadan önce tüm boruyu haritalayın
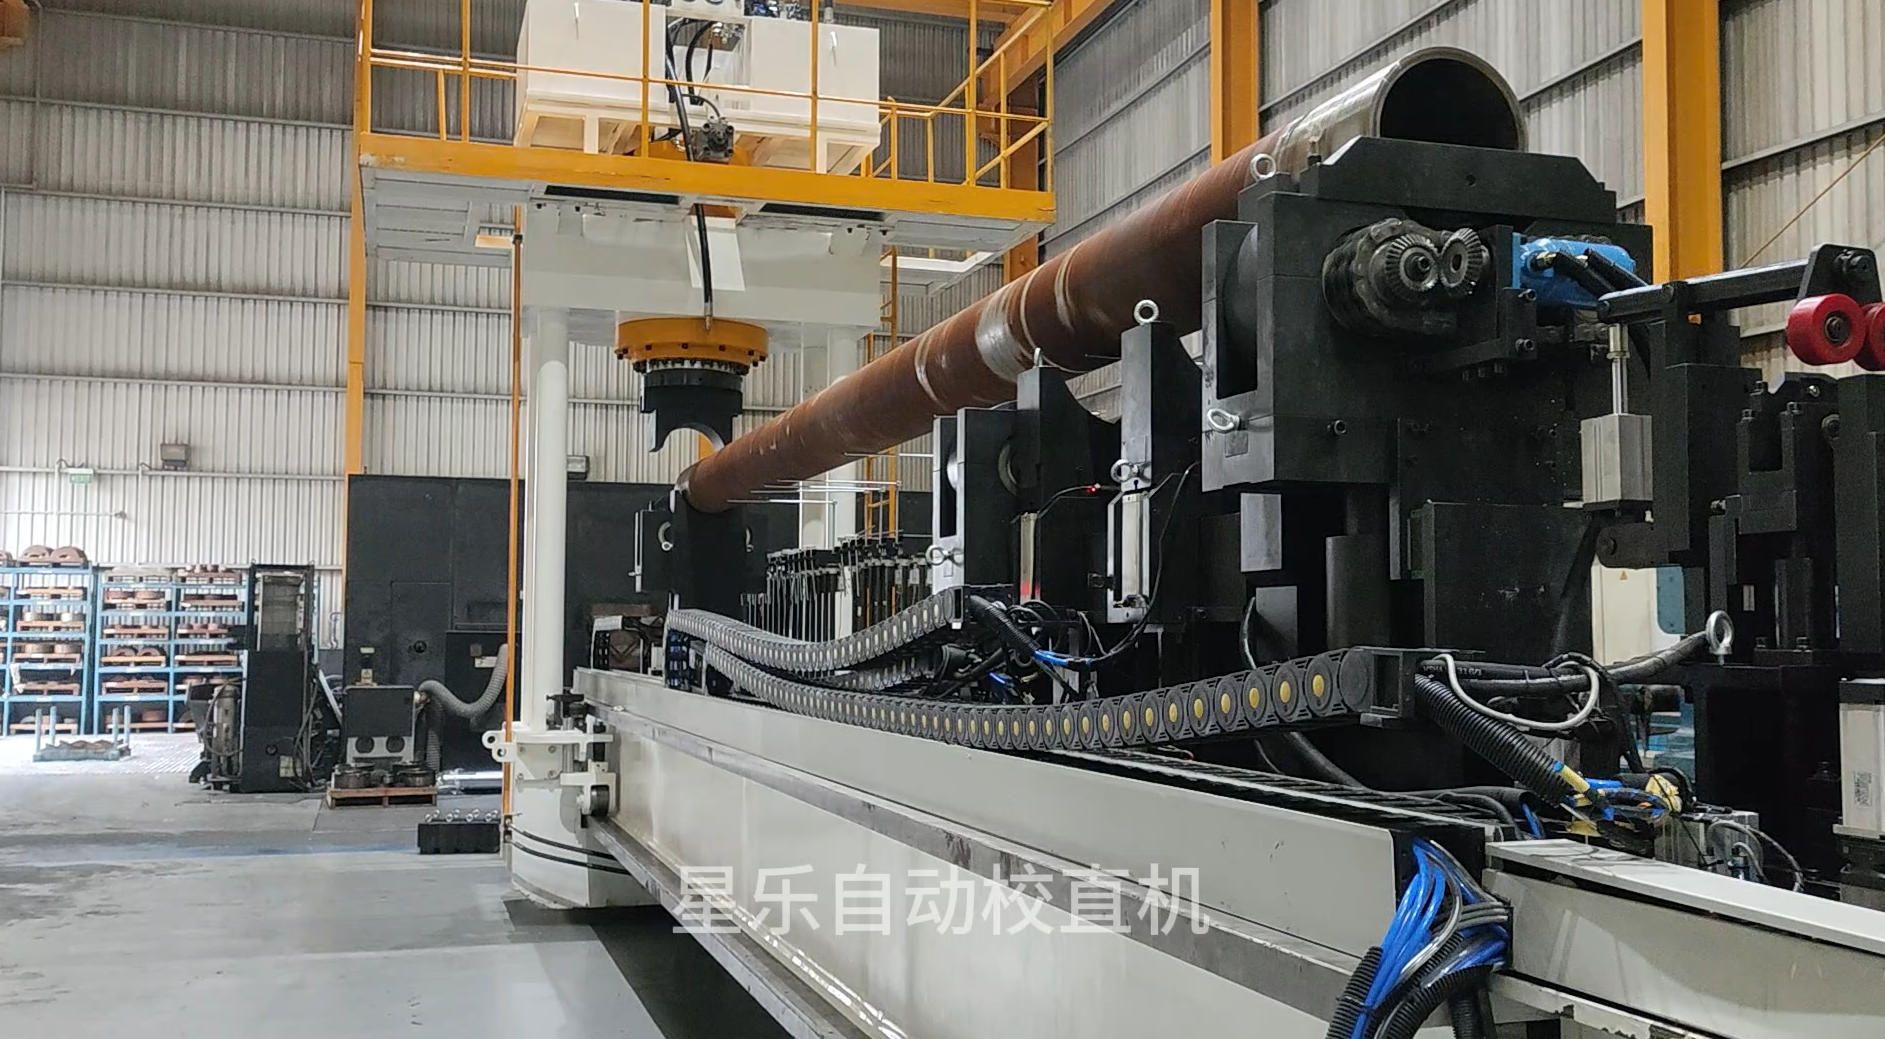
12 m'lik bir boruda tek bir yüksek nokta kontrolü yeterli değildir. 4 m'de bir eğrilik, 9 m'de ters yönde bir başka eğrilik ve ilk vuruştan sonra değişen geri esneme olabilir. Pres, tüm uzunluk boyunca çok noktalı algılama kullanarak bir salgı profili oluşturur, ardından nereye pres uygulayacağını seçer. Oksit tufalı bunu zorlaştırır: pürüzlülük ve gevşek pullar yanlış tepe noktaları oluşturur. Sistem her yüzey çıkıntısına güvenirse yanlış yere pres uygular. Aşağıdaki muayene görüntüsü, düzeltme öncesi teslim alındığı hâldeki yüzey durumunu gösterir.
Tufalın ölçüme etkisi
Tufal kalınlığı değişir. Bazı noktalar sıkıdır, bazıları prob altında pul pul dökülür. Kontrol sistemi yeterli sayıda noktadan örnek almalı ve aykırı değerleri reddetmeli ki kabuğu değil, gerçek boru merkezini görsün. Bu yüzden çok noktalı algılama ve filtreleme, temiz mil malzemesine kıyasla 400 mm ısıl işlem görmüş boruda daha önemlidir.
Esnek kafa, noktasal basınçla düzeltme
630 t mevcutken, tüm boruyu zorlayan rijit bir tam boy kalıp istemezsiniz. Pres, yerel yüzeye hizalanan esnek bir kafa kullanır, ardından ölçülen yüksek noktalarda noktasal basınçlı düzeltme uygular. Sonuç: kuvvet salgının olduğu yere gider, çevredeki yüzey sıkıştırılmaz ve oksit tufalı metale çizik veya ezik olarak bastırılmaz.
Rakamlar ne gösteriyor
Bu 12 m × 400 mm parçada, düzeltme sonrası nihai düzgünlük tüm uzunluk boyunca 0,67 mm'ye indi. Pres kontrolü 0,01 mm'ye kadar doğruluk için tasarlanmıştır, ancak tufal ve malzeme değişkenliğiyle gerçek saha değeri, burada gördüğünüz değerdir.
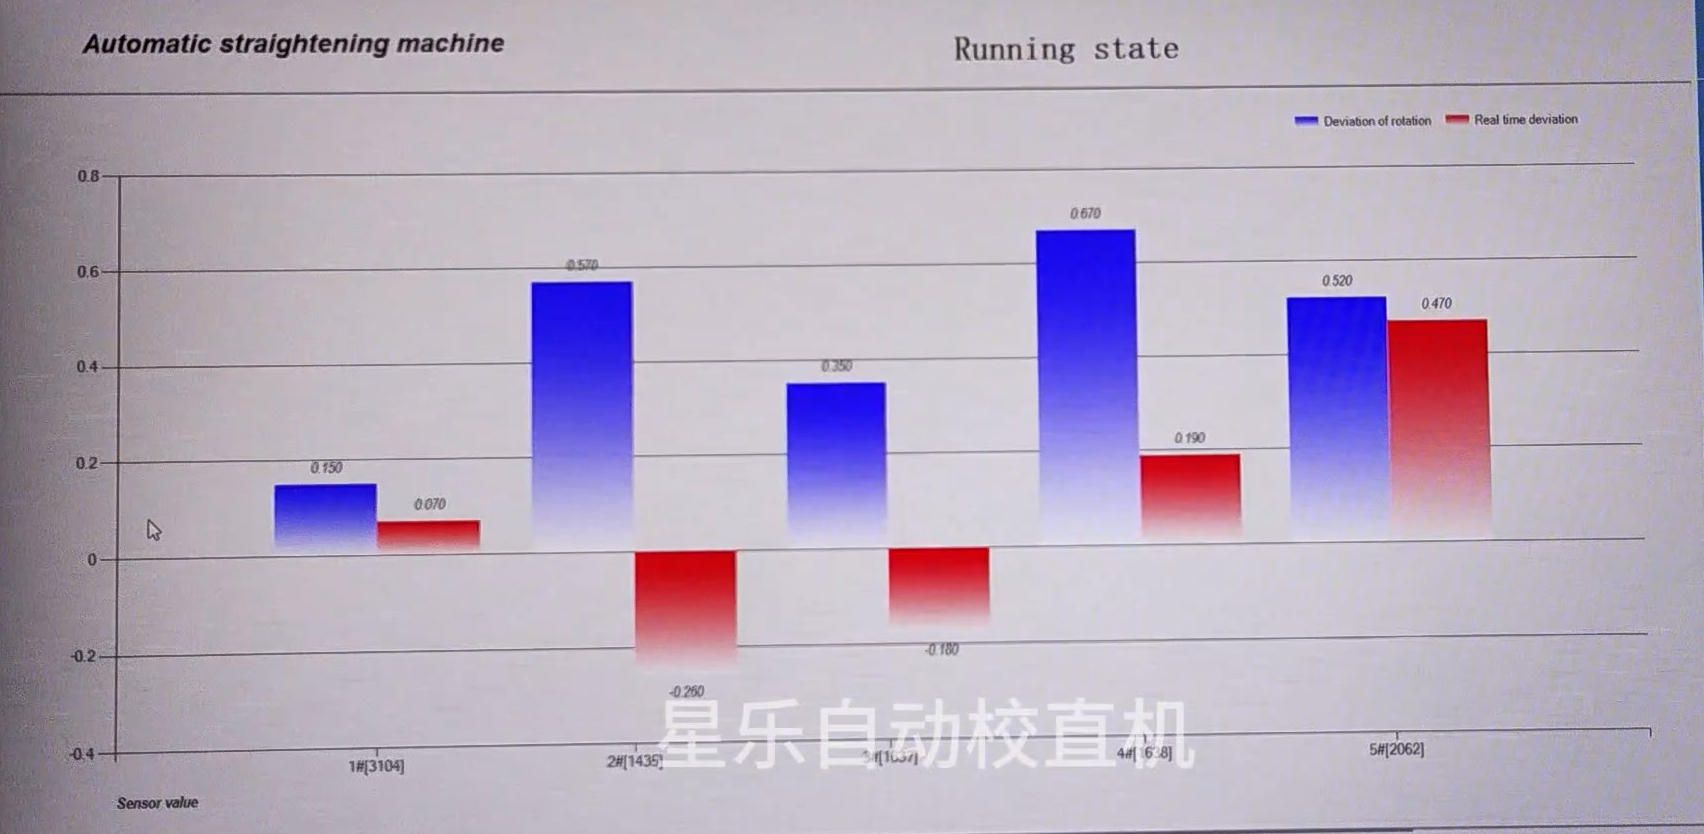
Manuel düzeltmeyle karşılaştırıldığında, tam otomatik çevrim yaklaşık 3–5 kat daha hızlıdır ve bir operatör birden fazla makineyi yönetebilir.
Pratik çıkarım
Tufallı gelen uzun, büyük çaplı borularla çalışıyorsanız mantık basittir: presi yüke göre boyutlandırın, tüm boruyu ölçün ve sert bir tam boy kalıp yerine esnek noktasal basınçlı kafa kullanın. Bu kombinasyon yüzey kalitesini korur ve tekrarlanabilir sonuçlar verir. Çevrimi tekrar görmek için yukarıdaki videoyu izleyin. Bir toleransı kontrol etmek veya bir hat planlamak isterseniz, bizimle Shangda üzerinden iletişime geçin.