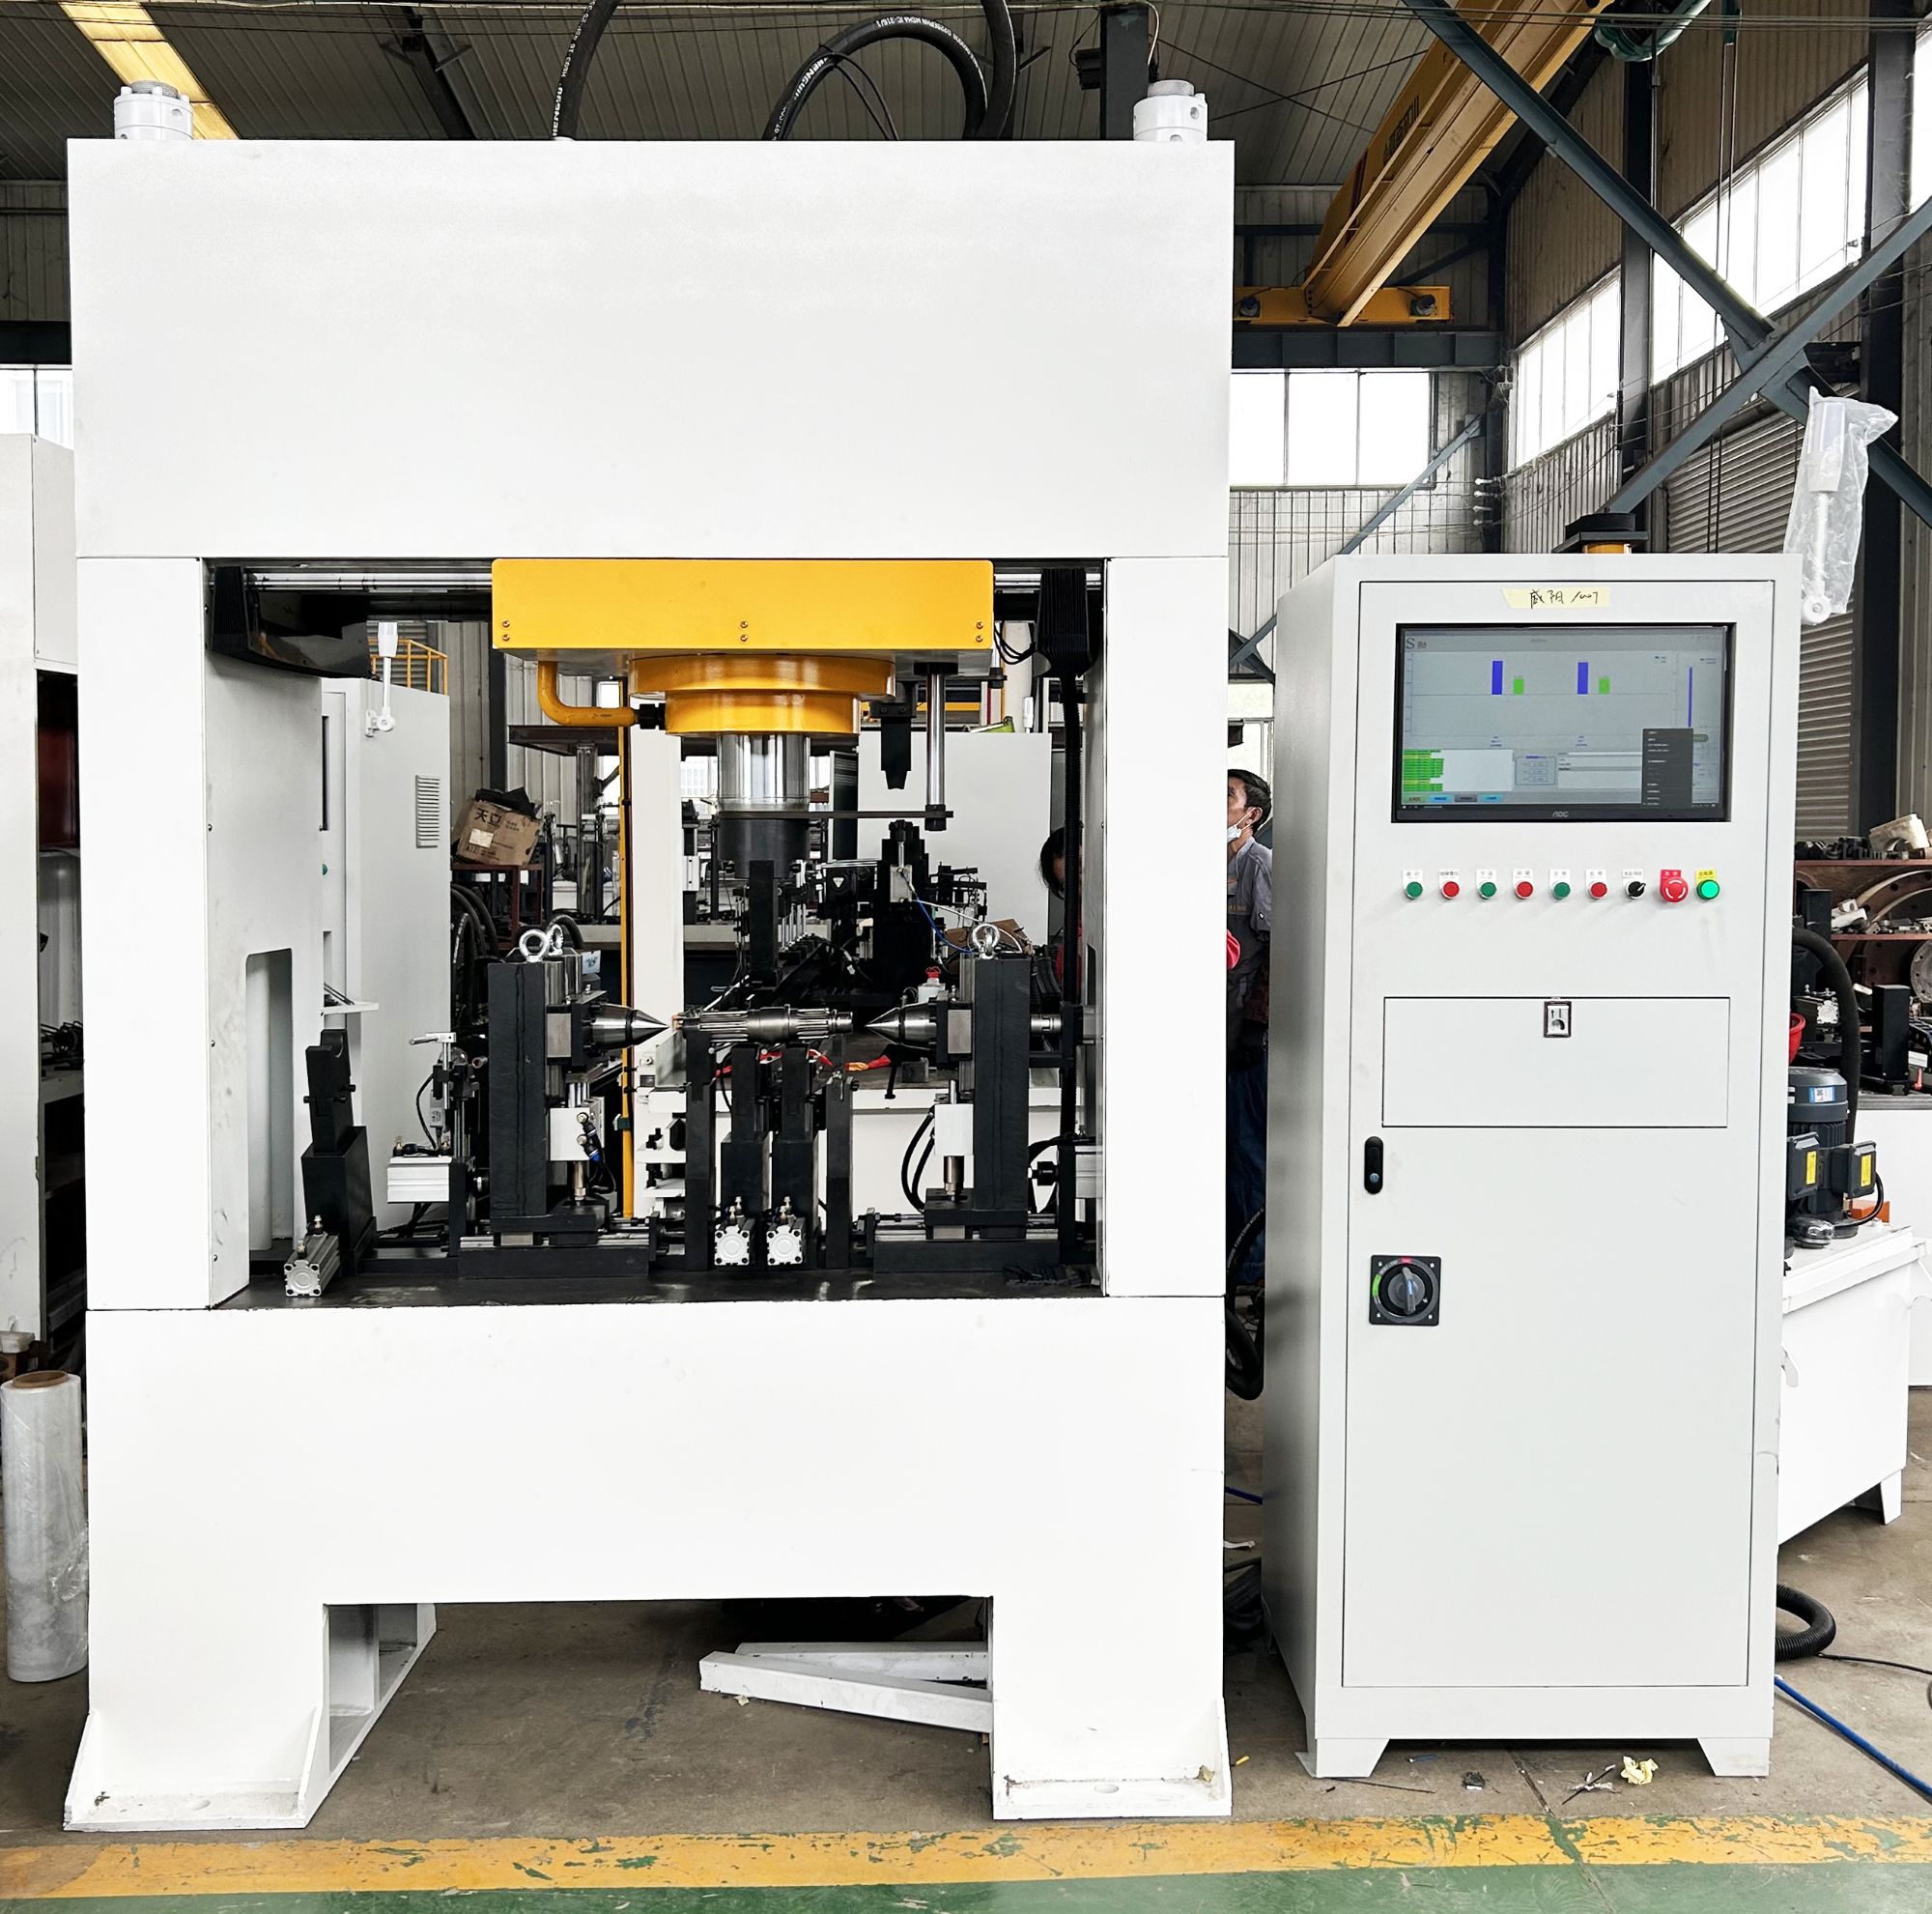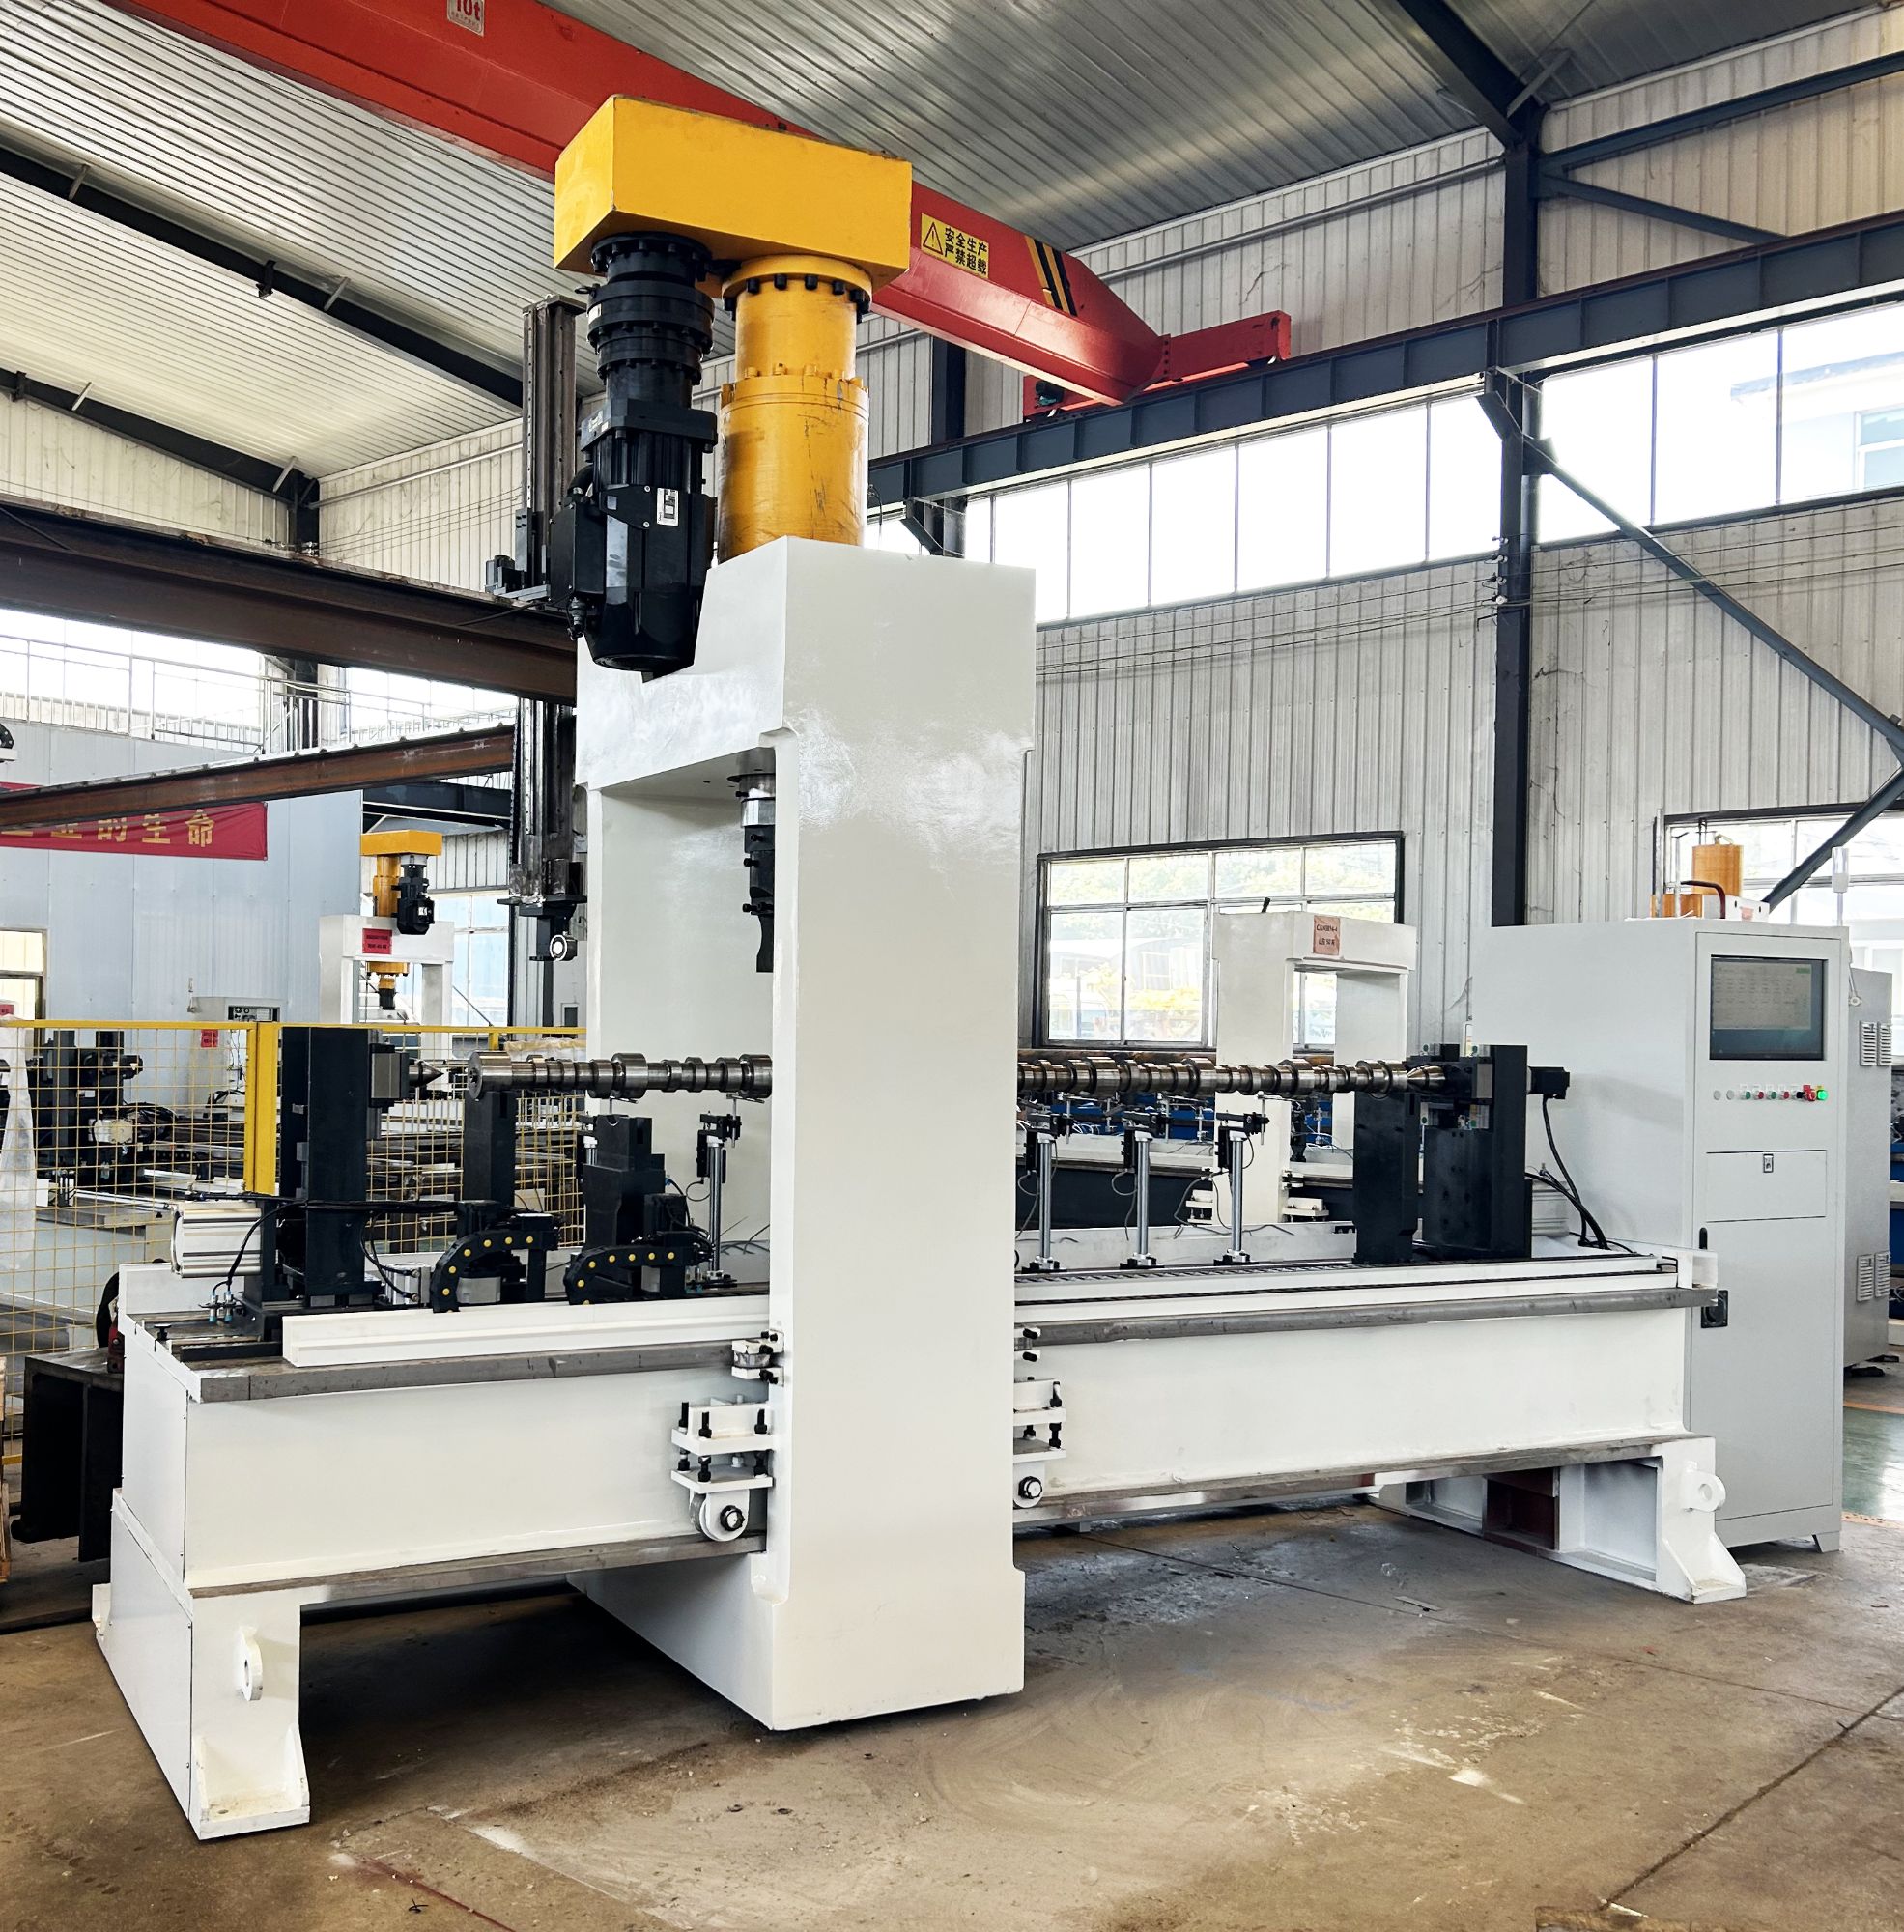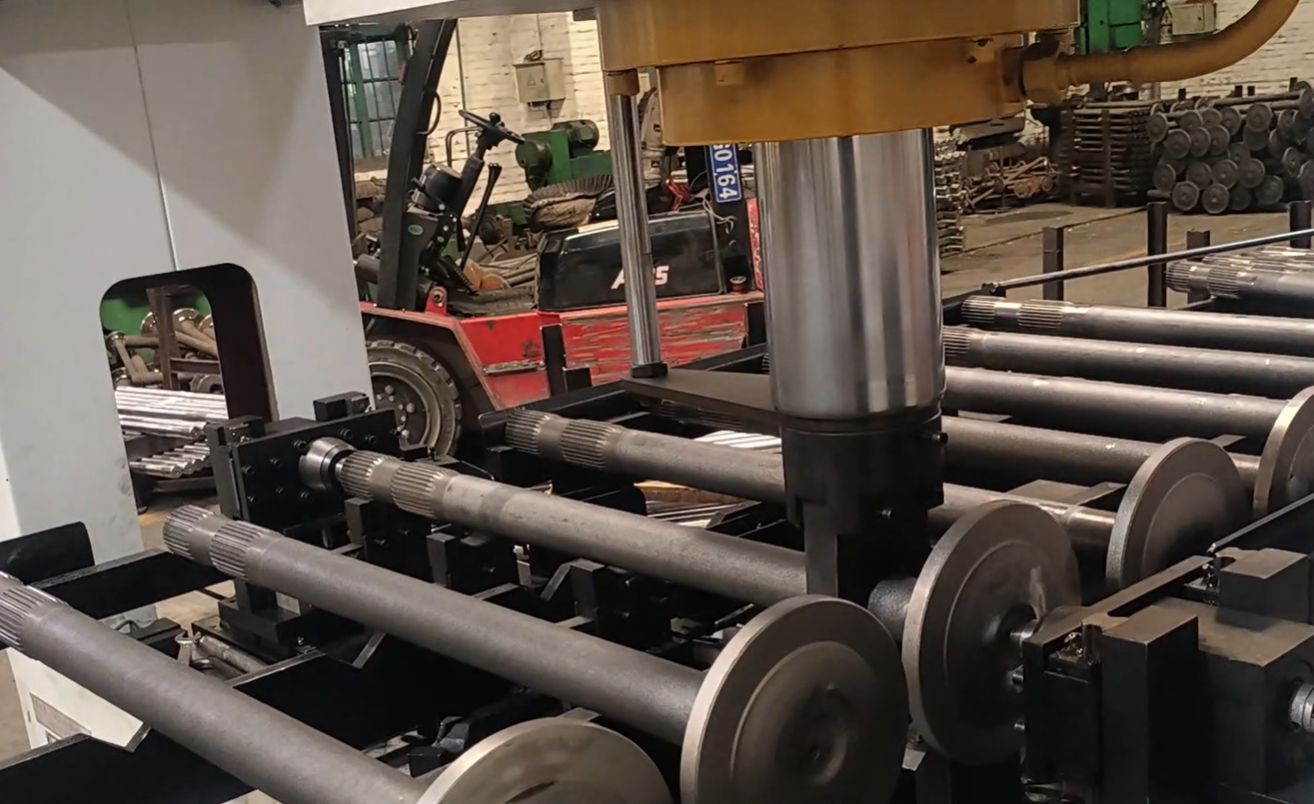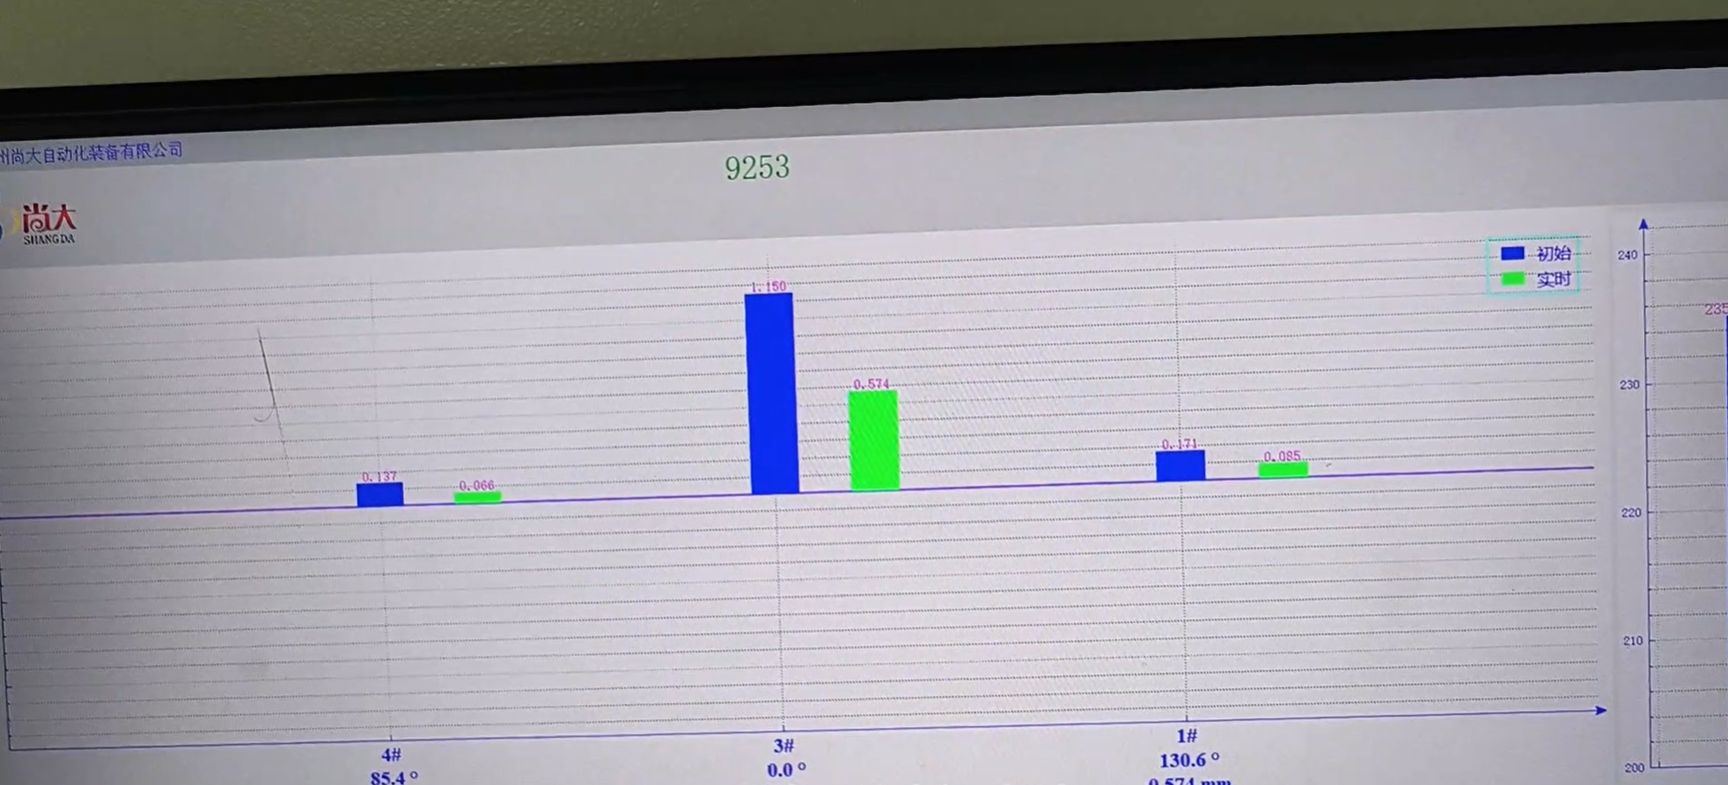
การแมปการโก่งตัวแบบหลายจุด
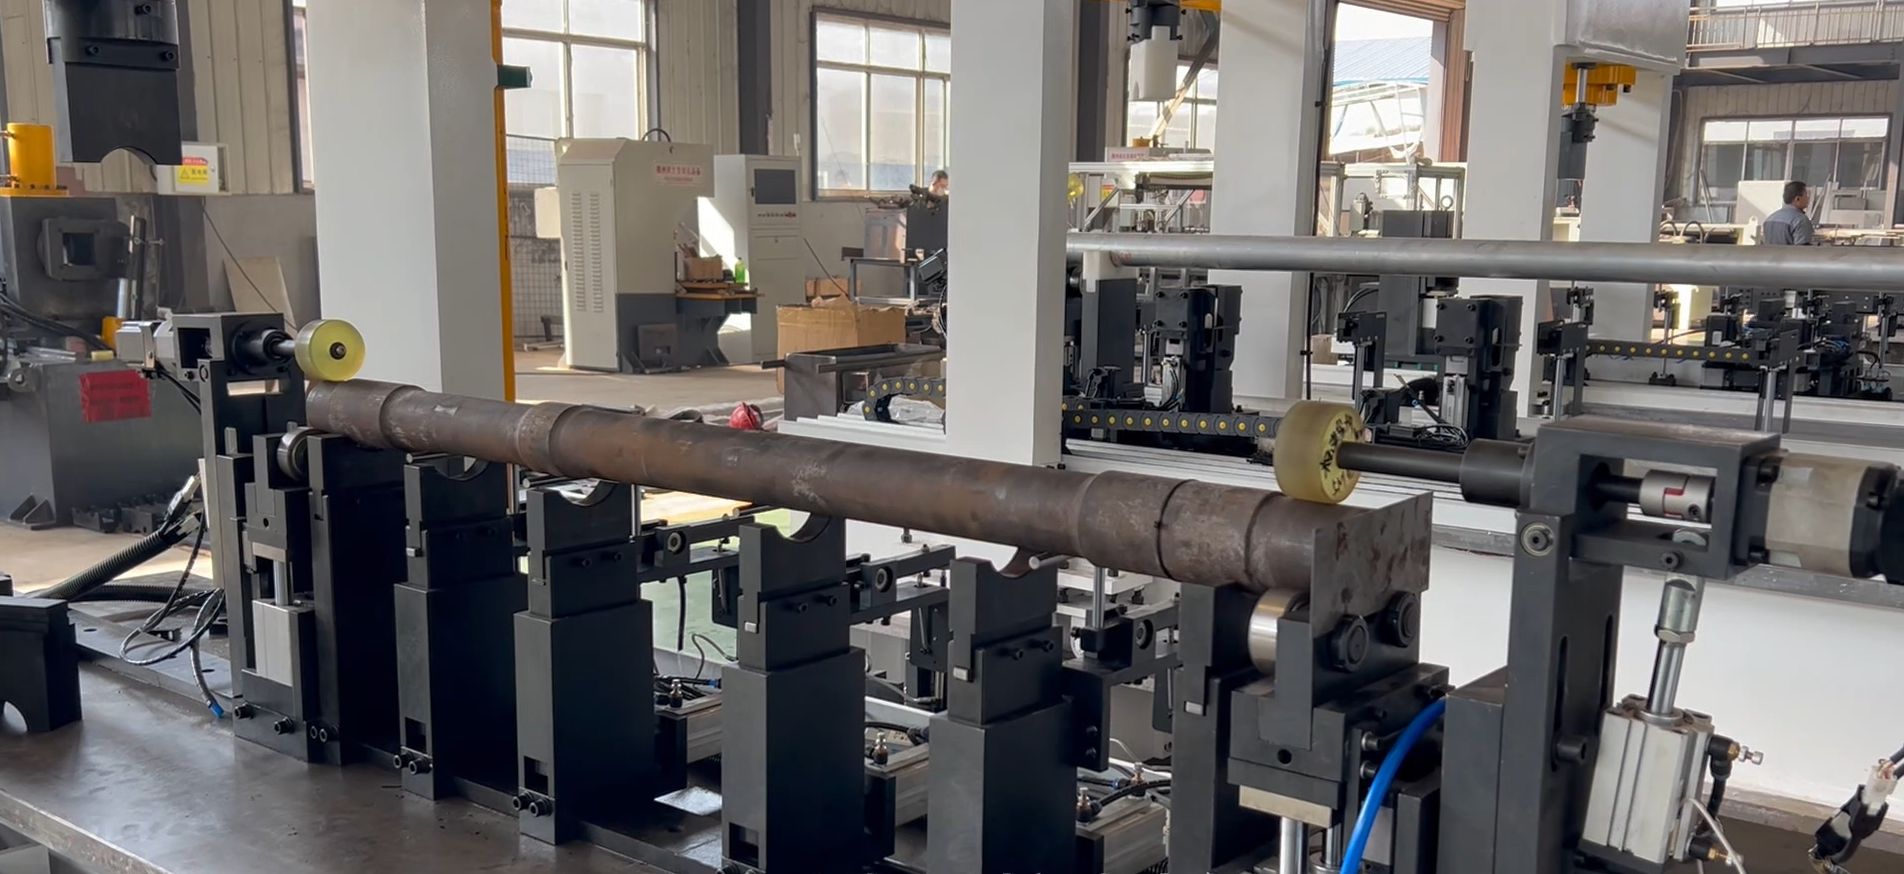
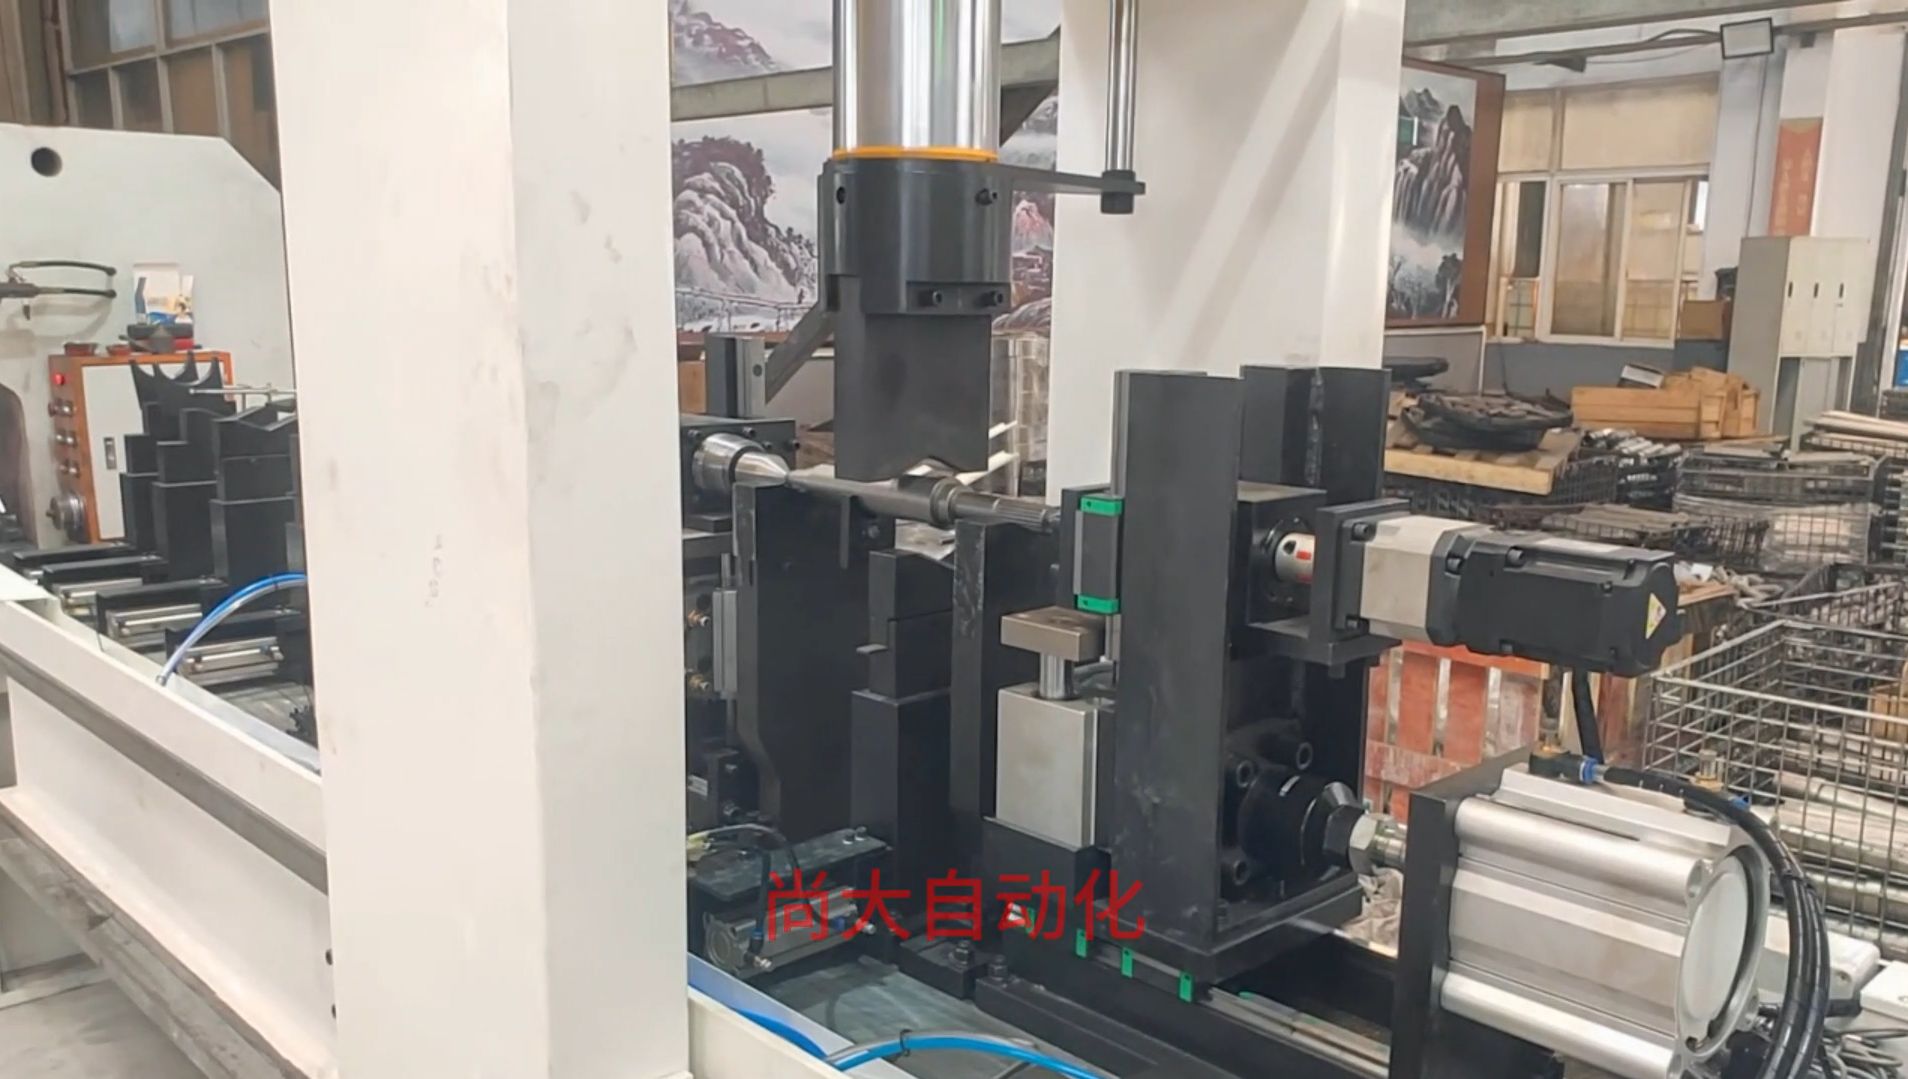
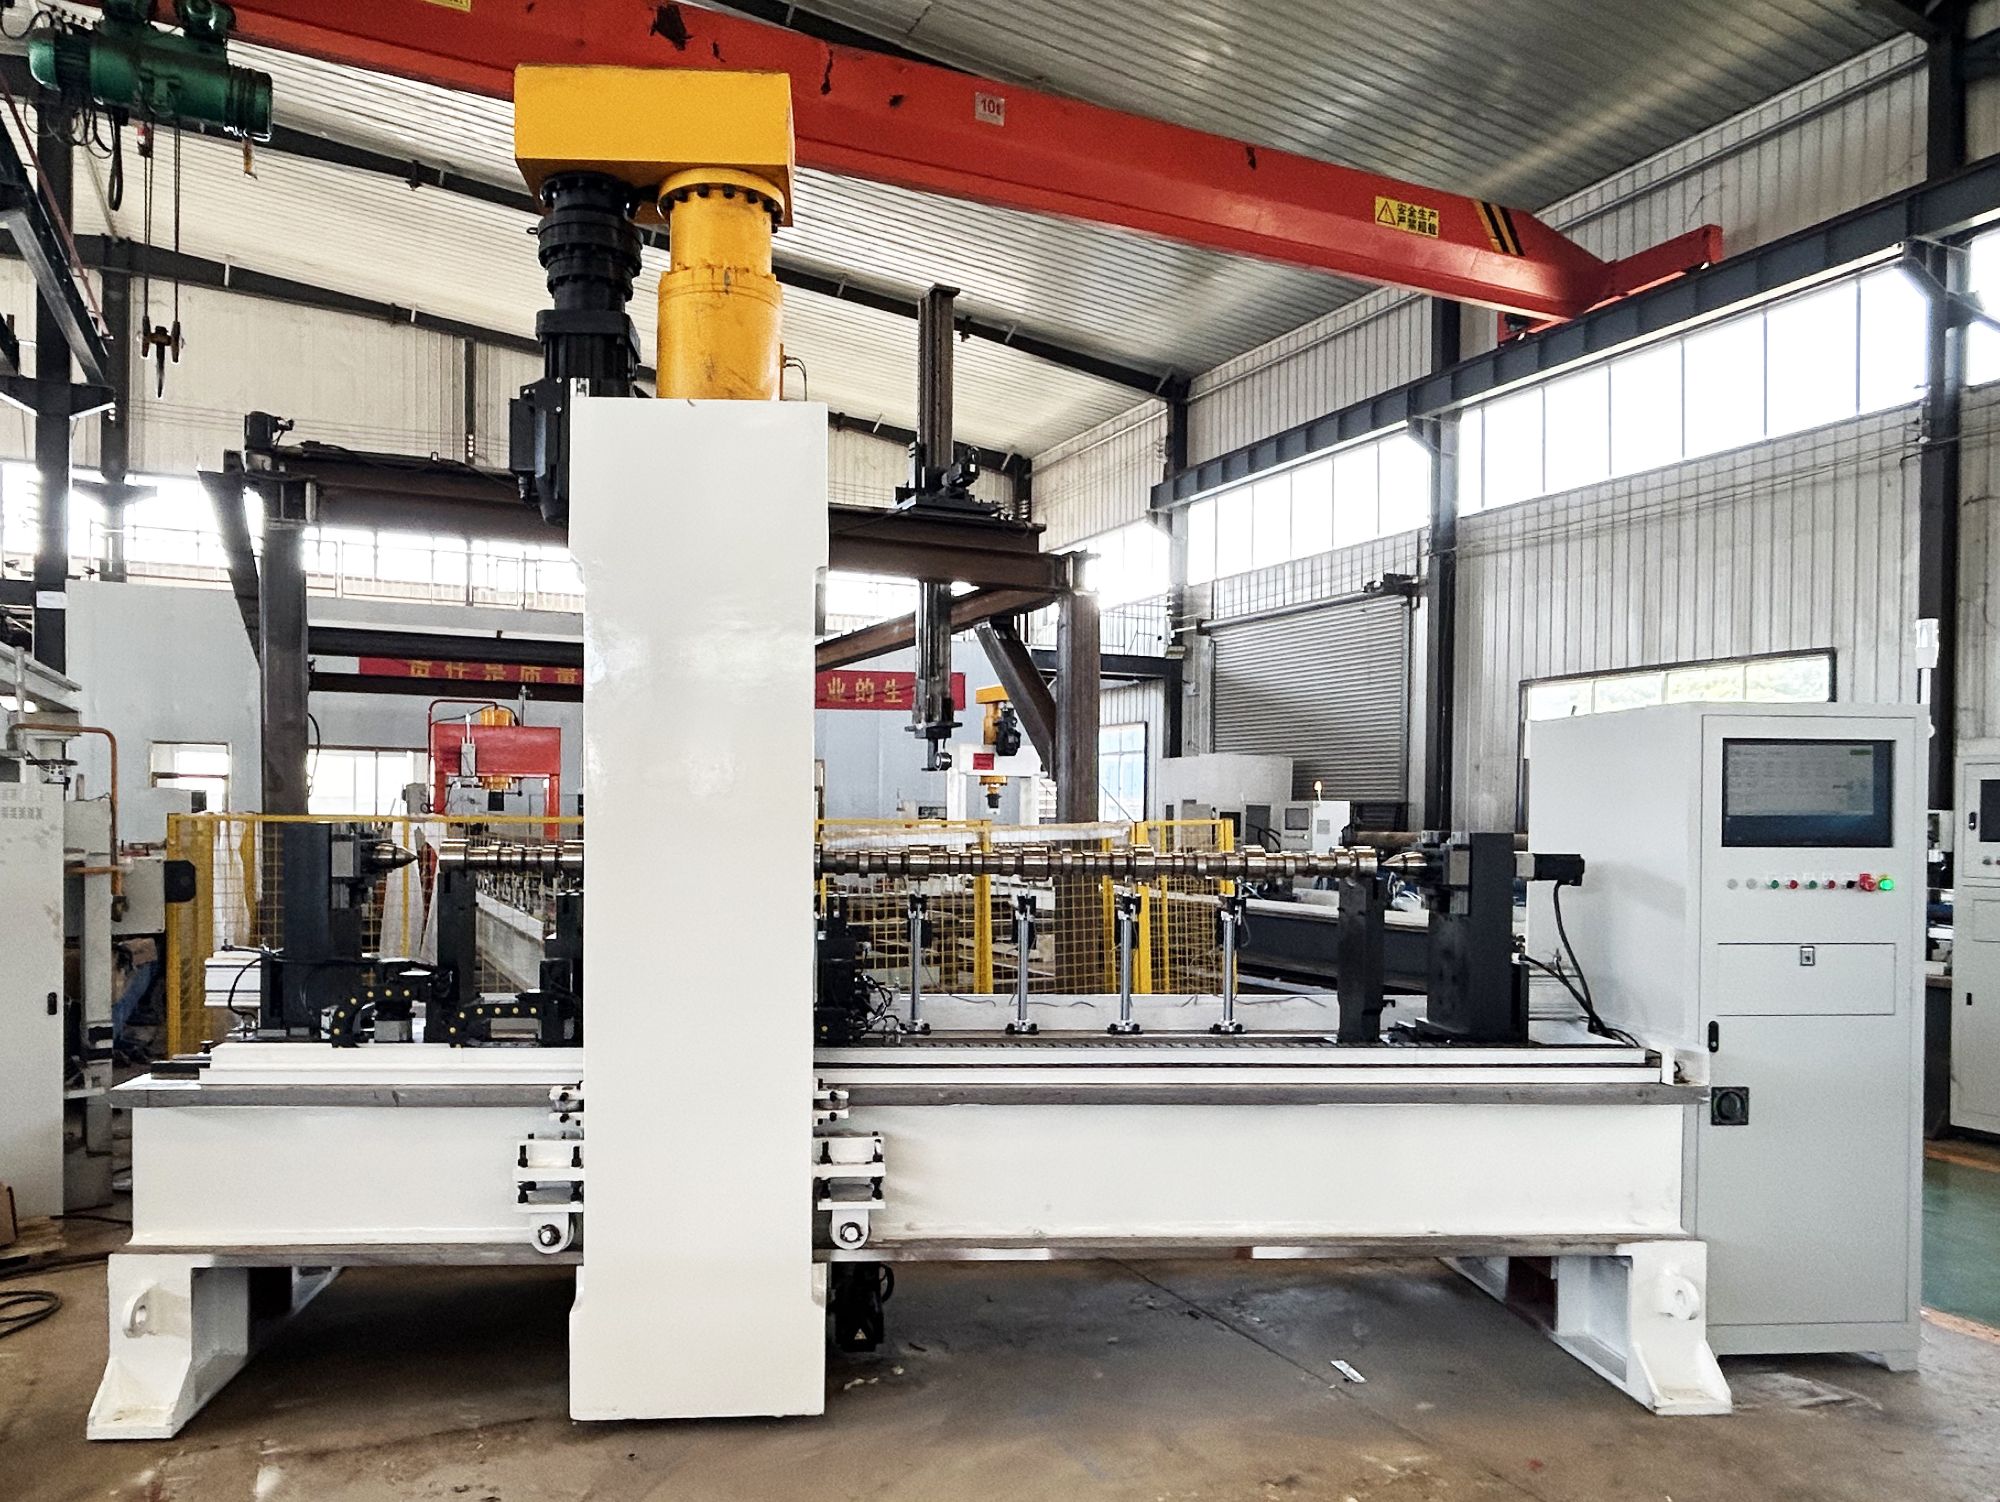
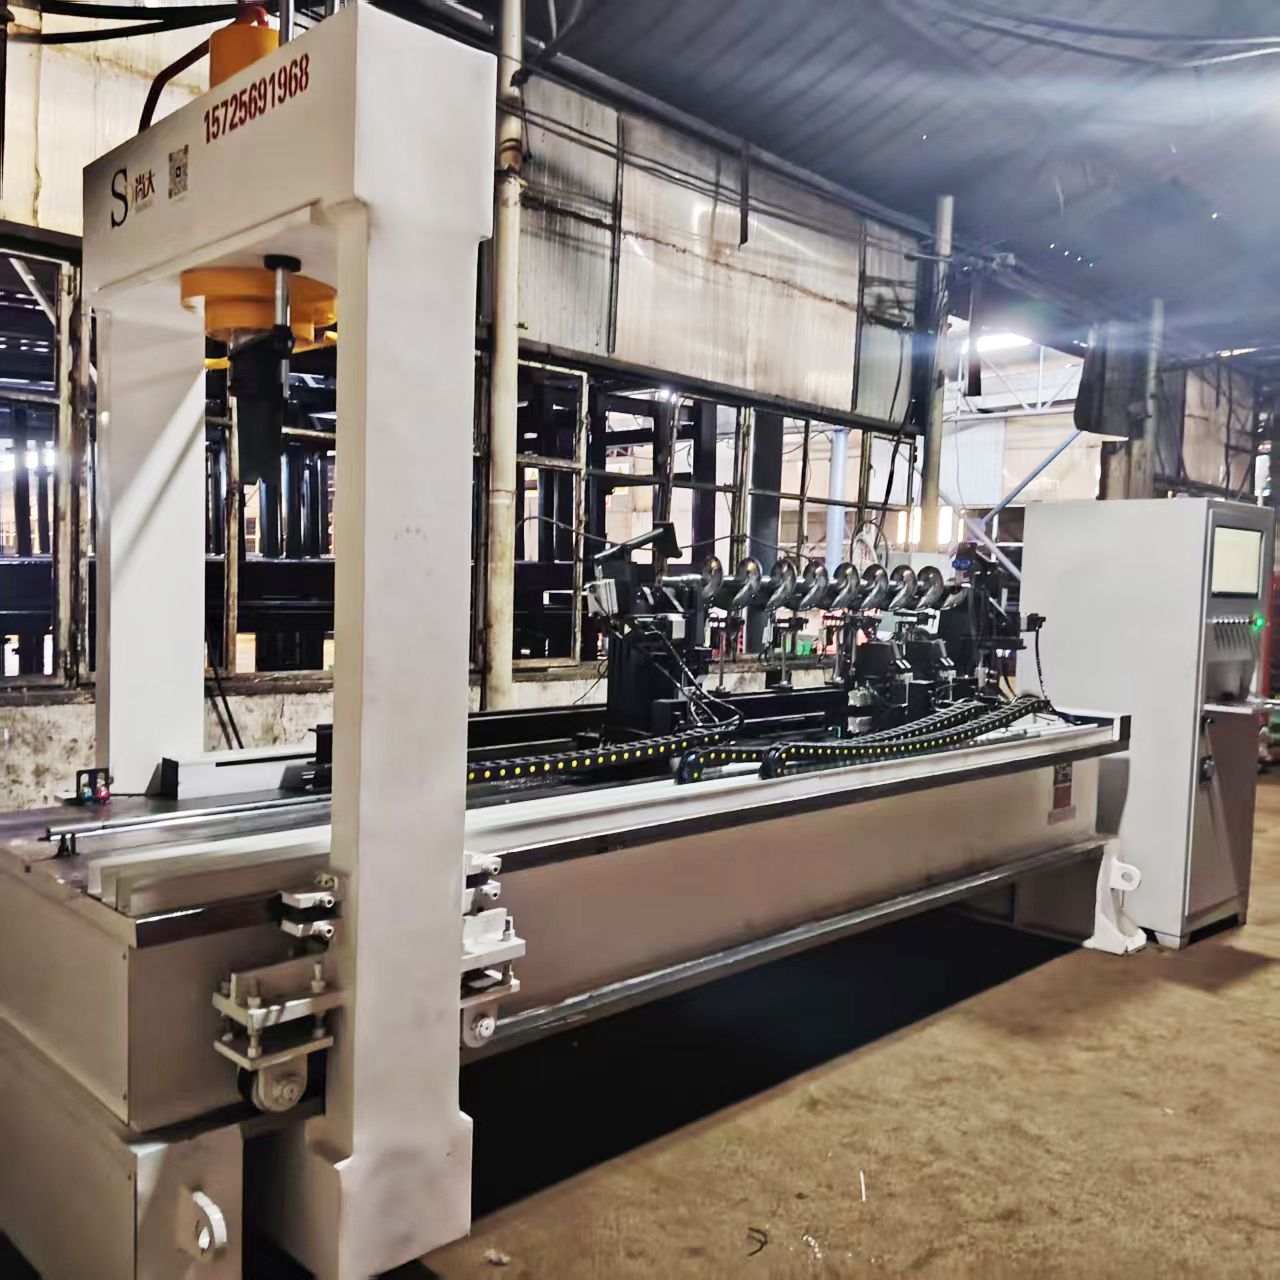
หัววัดเลเซอร์หรือหัววัดแบบสัมผัสจำนวนสามถึงห้าจุดสแกนเพลาแต่ละชิ้นก่อนและหลังการแก้ไขทุกครั้ง ระบบ CNC เปรียบเทียบการโก่งตัวจริงกับค่าความตรงเป้าหมายและสร้างแผนที่การแก้ไขสำหรับชิ้นงานดิบนั้นโดยเฉพาะ คุณจะหลีกเลี่ยงปัญหาจากการวัดจุดเดียวที่ปลายอีกด้านดีดกลับหลังจากตรงกลางอ่านค่าได้ตรง