
Введение: Начинаем с прогиба 3,431 мм
Стальной круглый пруток длиной 5 метров и диаметром 250 мм не прощает ошибок. После термообработки у этого прутка начальное отклонение от прямолинейности составило 3,431 мм. Поскольку на поверхности ещё оставалась прокатная окалина, заказчику требовалось конечное отклонение от прямолинейности 1,313 мм без шлифования и повреждения прутка. В видео выше показан фактический процесс правки.
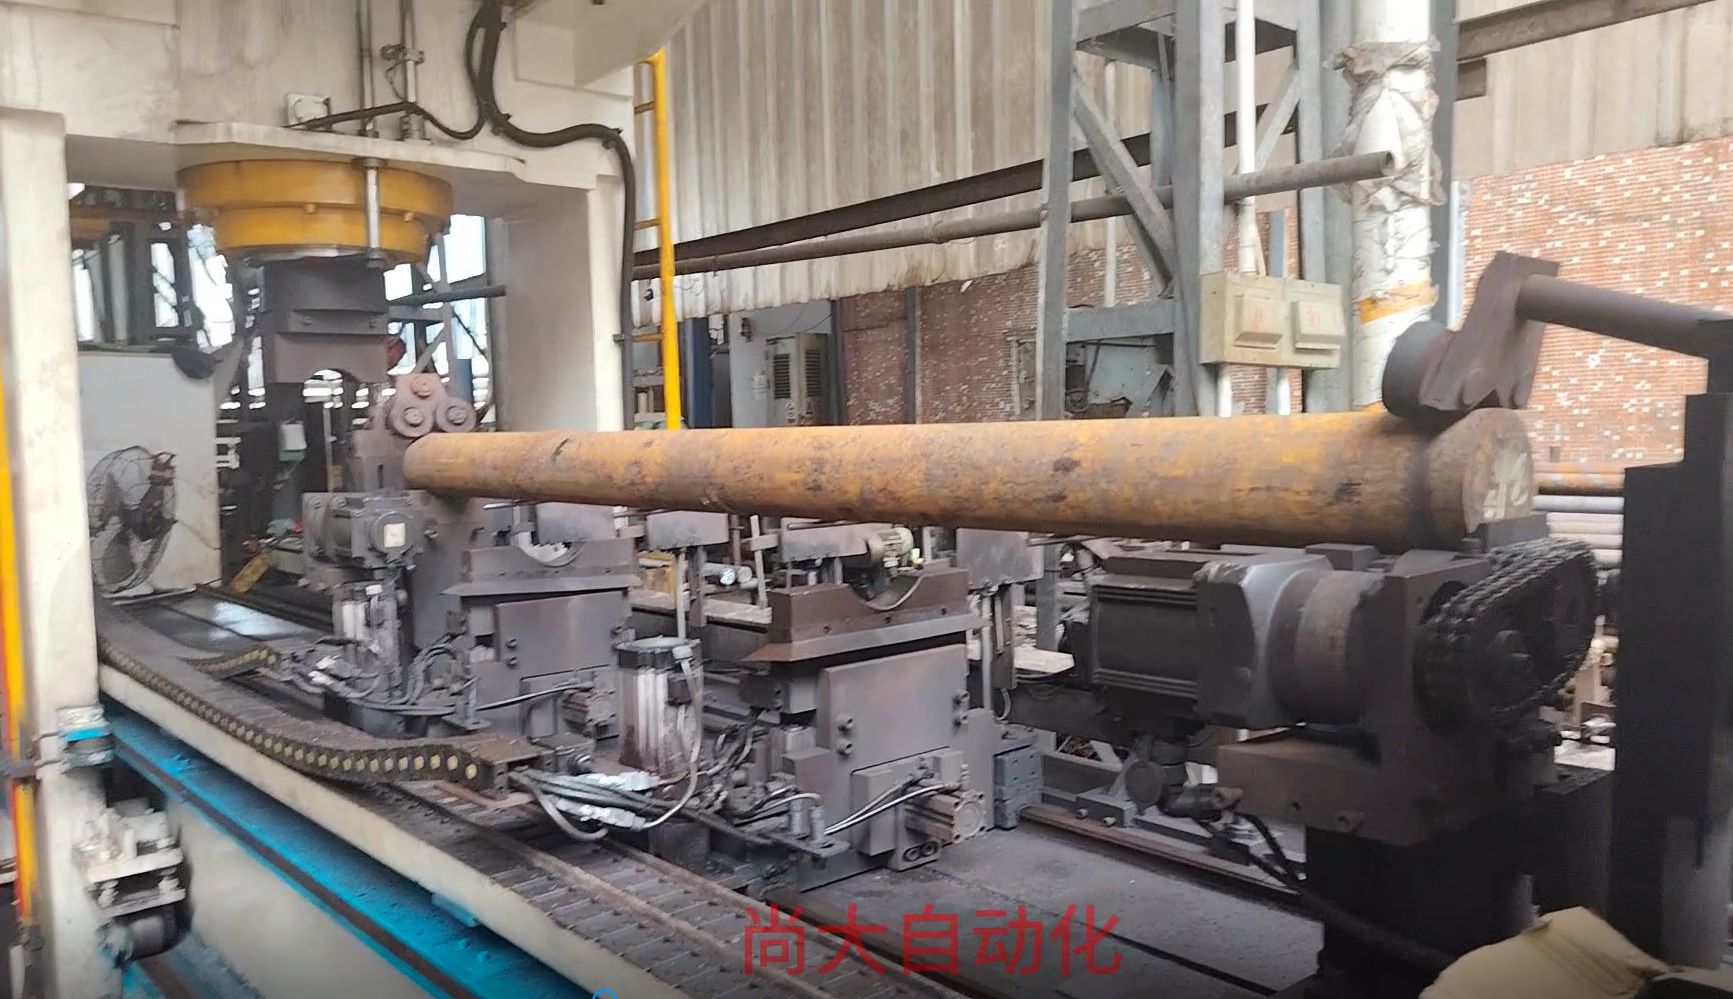
Мы использовали наш автоматический станок для правки, настроенный на 250 тонн контролируемого точечного давления. Многоточечные датчики проверяли пруток по всей длине перед каждой правкой. Это важно, потому что толстый пруток может неравномерно пружинить, а поверхностная окалина может сбивать с толку более простые контактные щупы.
Правка точечным давлением с многоточечным измерением
Вместо прессования по всей длине станок прикладывает точечное давление в измеренных точках максимального отклонения. Это локализует усилие и позволяет избежать следов на поверхности. Даже при наличии оксидной окалины данные датчиков оставались достаточно стабильными, чтобы погрешность правки оставалась контролируемой. Пресс не проскальзывал и не оставлял вмятин на необработанном прутке.
Заключение
Конечное отклонение от прямолинейности составило 1,313 мм. Если вы работаете с похожими прутками, ключ не только в усилии пресса—важны частота измерений и контролируемый ход. Посмотрите видео выше, чтобы увидеть последовательность операций. Свяжитесь с нашей командой, чтобы обсудить ваши требования к прямолинейности прутков.