
Проблема правки малых коленчатых валов
Если вы когда-нибудь пробовали править малые коленчатые валы вручную, вы знаете, что это медленный и нестабильный процесс. Даже с индикатором часового типа и прессом, чтобы снизить биение вала до нескольких десятых миллиметра, требуется терпение — и много возвратно-поступательных операций. Когда объем производства растет, ручная правка становится настоящим узким местом.
Мы столкнулись именно с такой ситуацией на партии компактных коленчатых валов для малых двигателей. Черновые поковки часто поступали с изгибом 8–10 мм, и попытки вручную уложиться в допуск по прямолинейности менее 1 мм не давали результата. Поэтому мы установили автоматический правильный станок рамного типа и добавили к нему спереди систему автоматической загрузки. Вот это разница.
Как наш станок рамного типа справляется с задачей
Автоматическая загрузка сокращает время на загрузку-разгрузку
Вместо того чтобы оператор устанавливал каждый вал в станок, простой конвейер и механизм захвата и переноса теперь подают их один за другим. Весь цикл — загрузка, правка, выгрузка — занимает около 50 секунд на деталь. По сути, вы заполняете лоток и уходите.
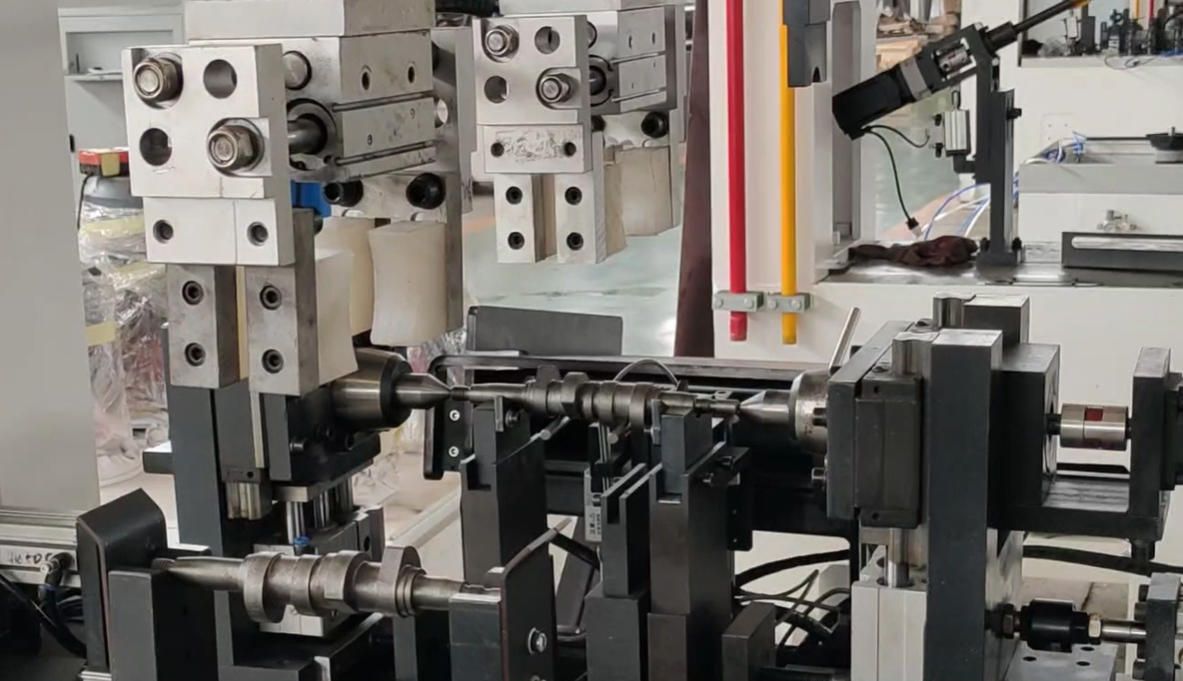
Сам пресс рамного типа устроен просто: жесткая C-образная или закрытая рамная конструкция, гидравлический или сервоприводный ползун и пара опорных призм. Вся настоящая «умная» часть — в контуре измерения и управления.
От 0,313 мм до 0,089 мм: сила измерения в процессе правки
Станок не просто давит и надеется. Перед правкой лазерный датчик или LVDT-щуп проходит вдоль шейки, чтобы зафиксировать фактическое биение. В недавнем заказе наибольший измеренный изгиб составил 0,313 мм.
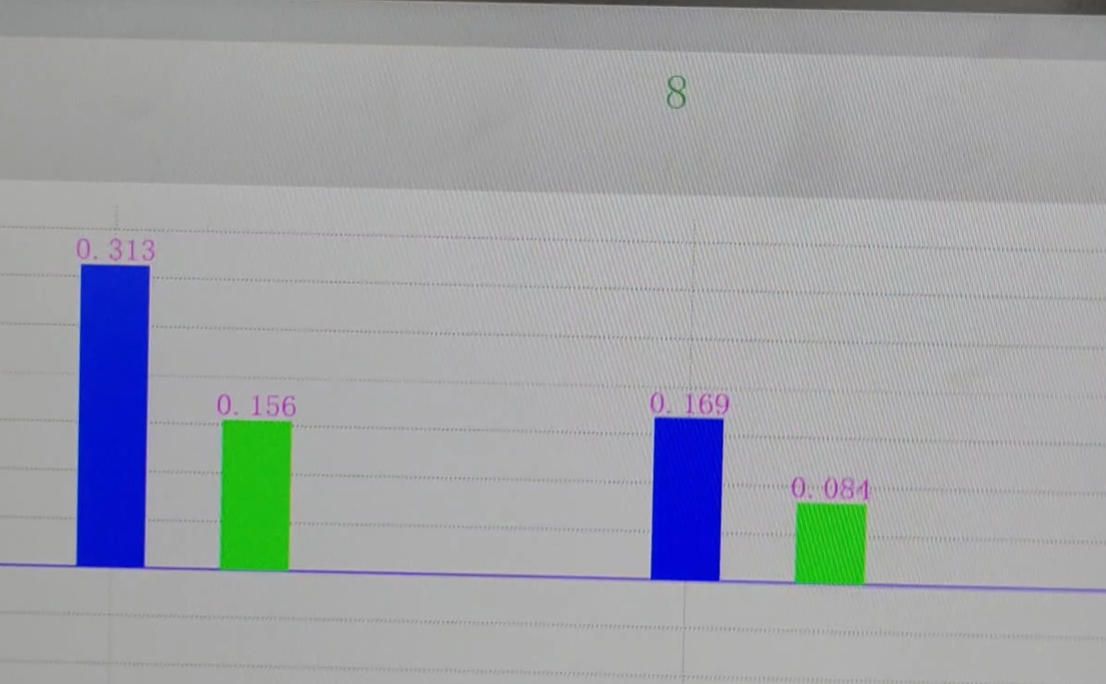
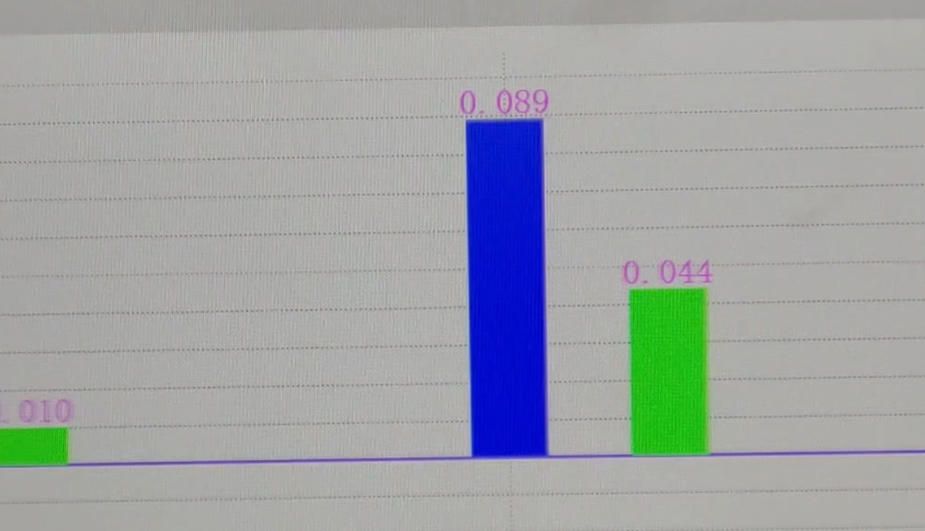
Затем на основе этого измерения контроллер рассчитывает, где именно и с какой силой нажимать. Он прикладывает усилие, повторно проверяет и вносит небольшие корректировки, пока не достигнет цели. Конечный результат на том же валу? 0,089 мм — как раз в нужном нам микронном диапазоне.
Что на самом деле делает оператор
После настройки системы задача оператора меняется: вместо правки валов он просто наблюдает за станком. Время от времени пополняете загрузчик, каждые 50 или 100 циклов проверяете деталь ручным индикатором, если хотите быть дотошным, — и это практически все. Никакого тяжелого подъема, никаких догадок, никакого перенапряжения от повторяющихся движений. Один человек легко может присматривать за двумя-тремя такими ячейками одновременно.
Стоит присмотреться?
Если вы правите малые коленчатые валы и все еще делаете это вручную, 50-секундный цикл и точность <1 мм этой установки могут вас удивить. Это не огромная сложная линия — просто хорошо собранный рамный пресс с умным измерением и небольшой автоматизацией загрузки. Мы довольны результатами и думаем, что вы тоже останетесь довольны. Свяжитесь с ShangDa, если хотите увидеть станок в работе или обсудить вашу собственную задачу по правке.