Производительность и параметры цикла для правки разнородных материалов

Хочу сразу уточнить: достижимая прямолинейность зависит от вашего исходного сырья. На холоднотянутом или шлифованном прутке пресс выдерживает более узкий диапазон, чем на горячекатаном прокате. Ниже приведены рабочие показатели, которые я использую при планировании нового задания. Время наладки для нового сечения составляет 30–45 минут, включая проверку положения опор и загрузку модели детали. После сохранения рецептура вызывается менее чем за 160 секунд.

60–800 т
Диапазон номинального усилия
2 500–6 000 мм
Макс. длина правки
8–20 с
Цикл на точку правки
≤0,01 мм*
Лучшее достижимое отклонение

*Значение измерено на прецизионном холоднотянутом прутке или шлифованном валу с исходной прямолинейностью лучше 0,1 мм на метр. Не является общей гарантией для всех материалов.

Почему время наладки и цикла остаётся предсказуемым

Переналадка по рецептам

Я сохраняю профиль каждой заготовки—сечение, длину, положение опор, целевой допуск. Оператор выбирает задание, и пресс автоматически загружает параметры. Наладка новой детали обычно занимает 30–45 минут; сохранённая рецептура вызывается менее чем за 160 секунд. Это устраняет метод проб и ошибок, который раньше отнимал первый час смены.
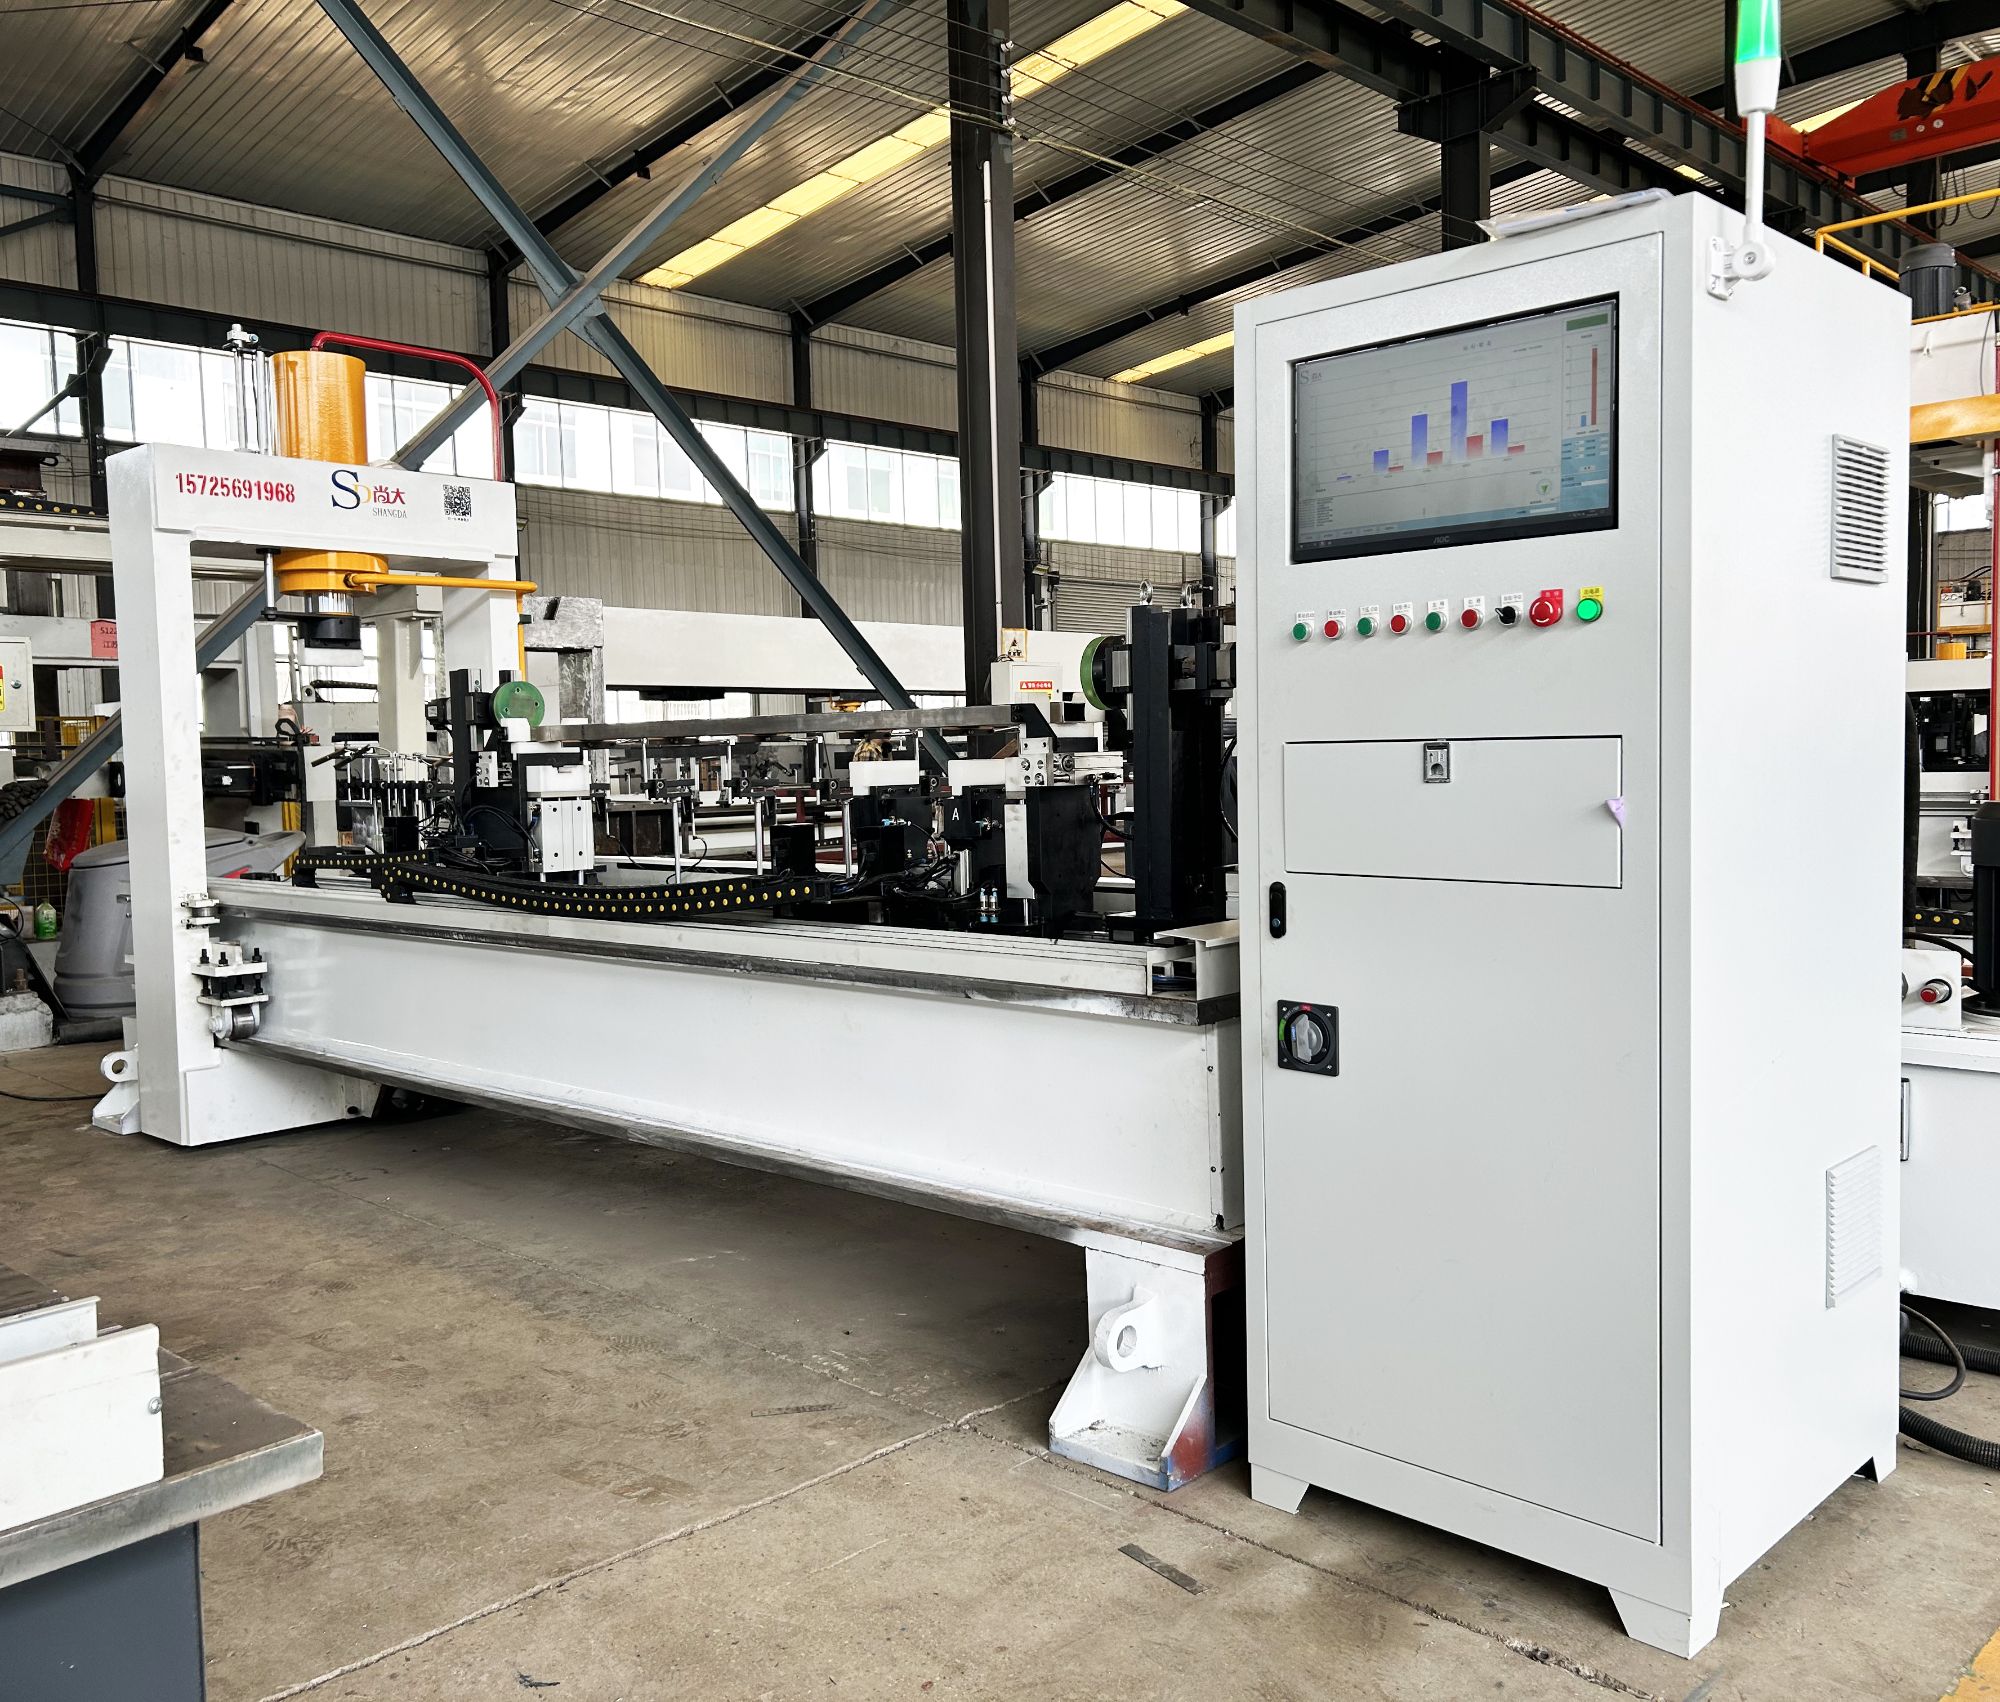
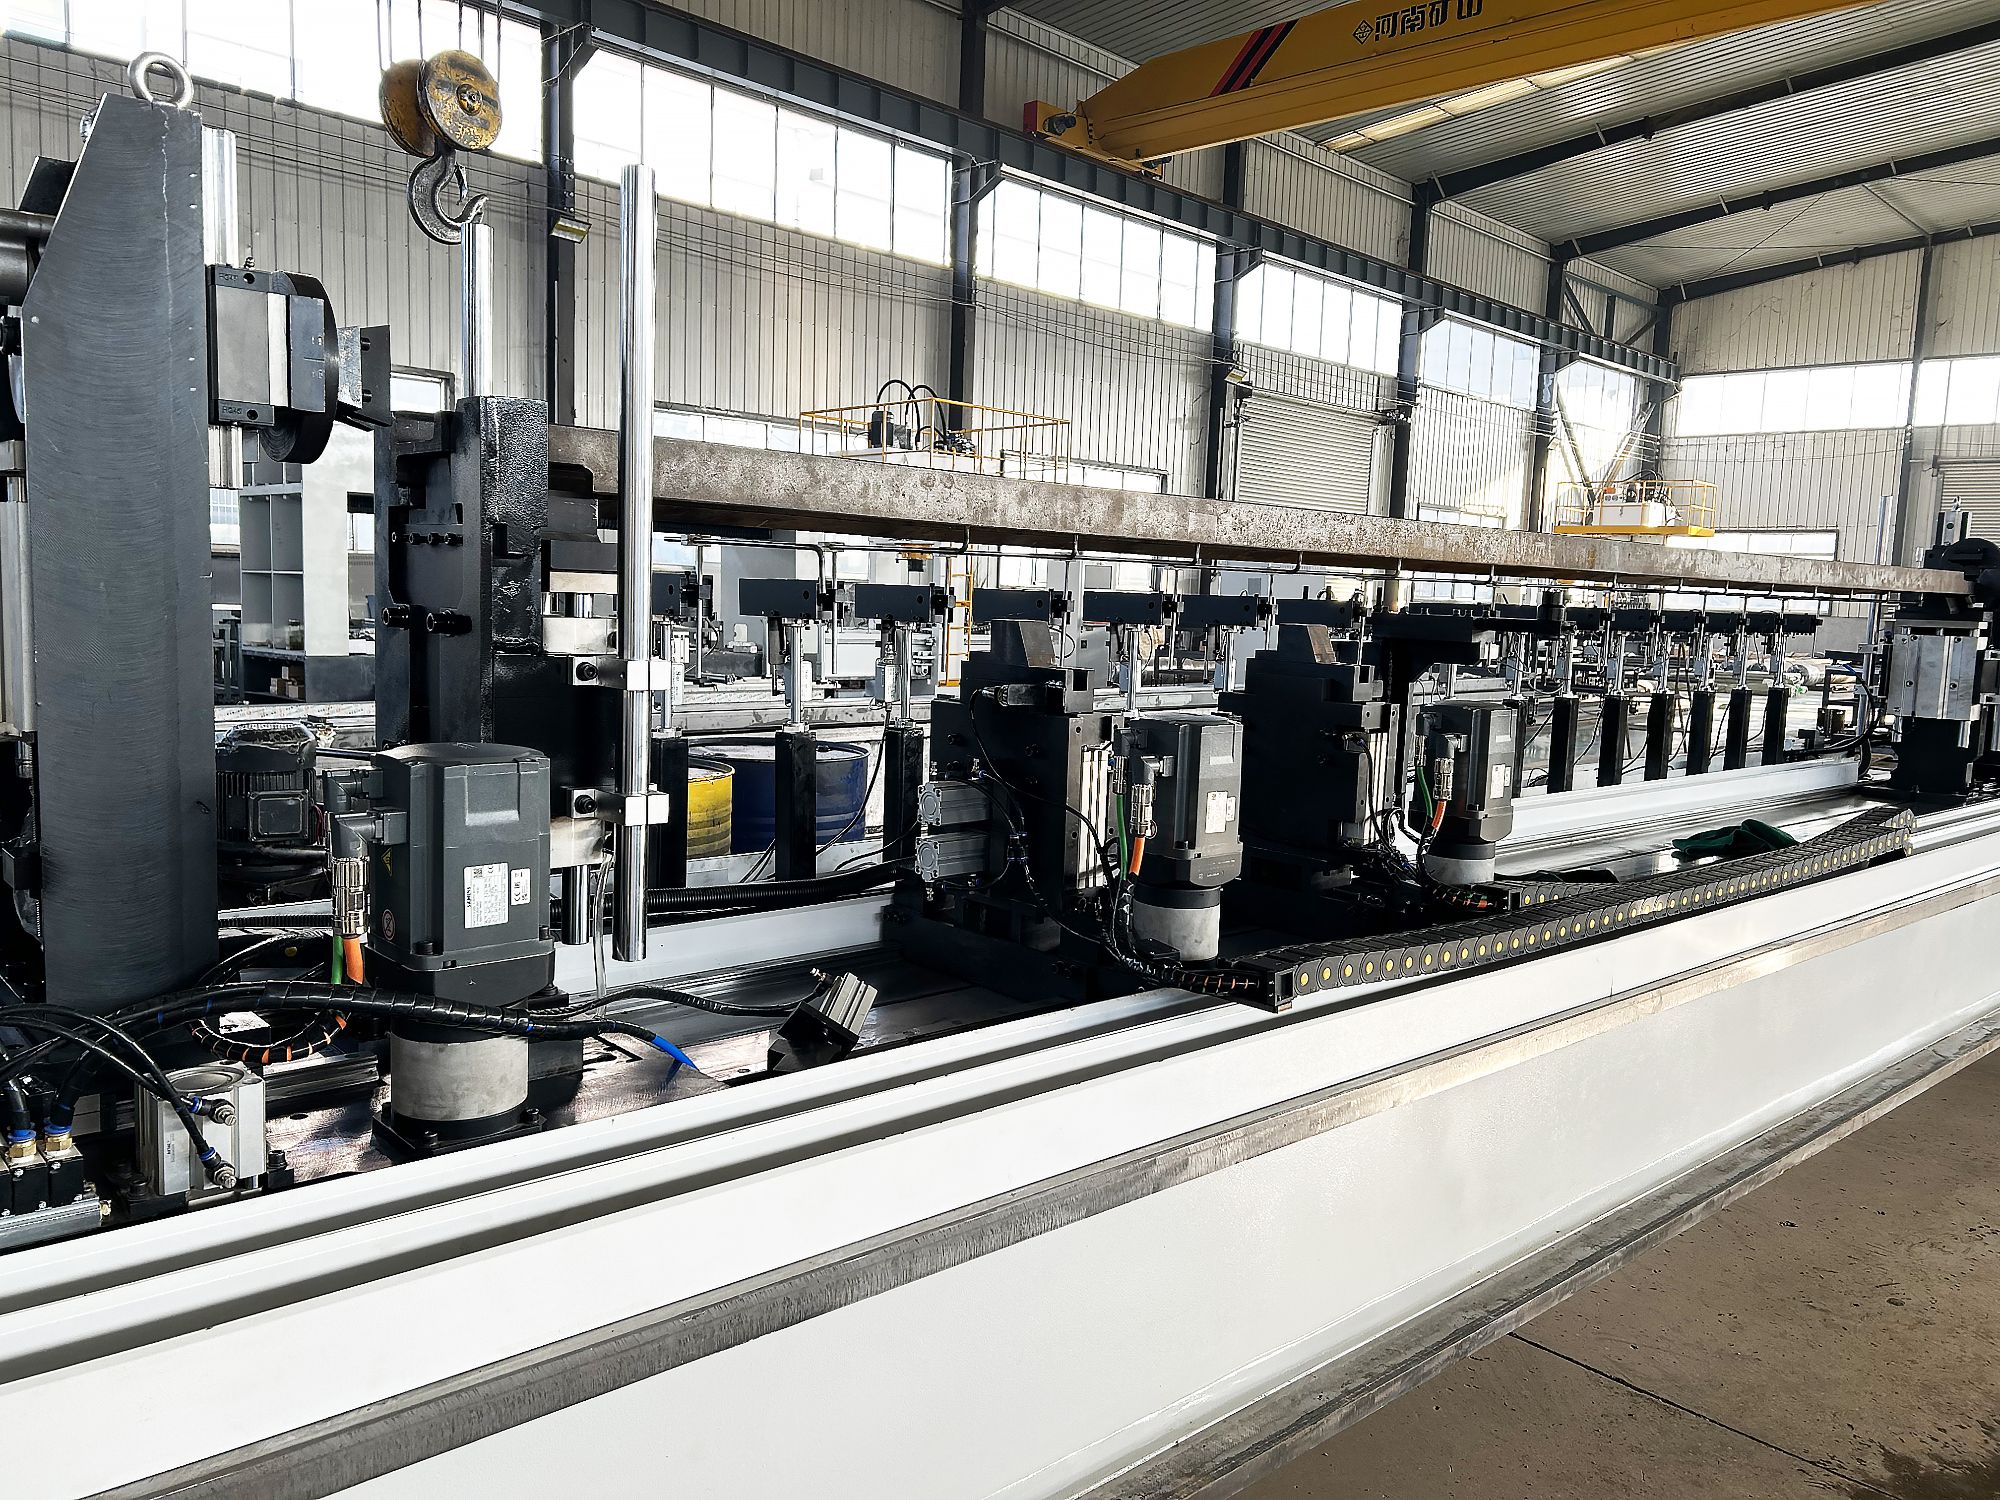
Многоточечное измерение прогиба

Система измеряет прогиб в трёх или более точках по длине детали, а не только в центре. Поведение при упругом возврате меняется в зависимости от материала и сечения, поэтому многоточечное измерение сокращает количество необходимых циклов правки. Я видел, как на смешанных партиях количество циклов снижалось на два-три прохода.

Правка точечным давлением

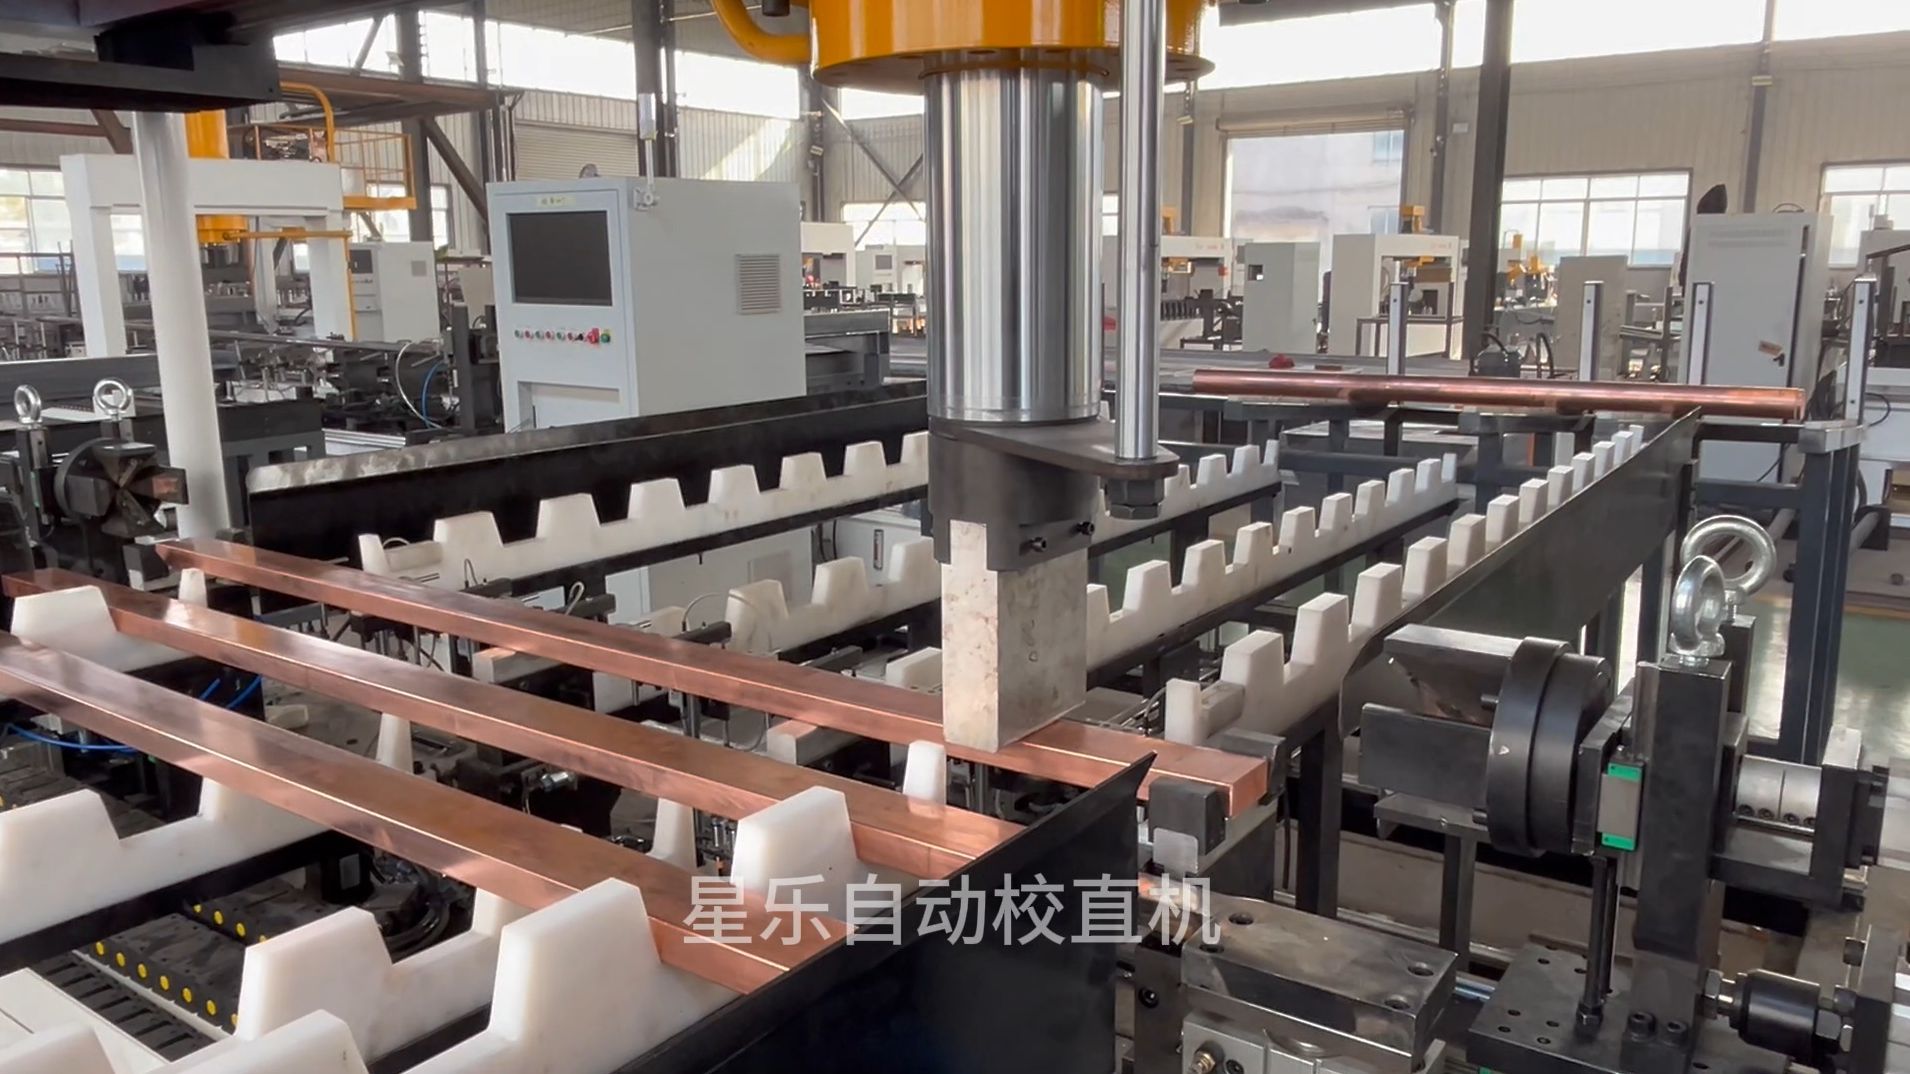
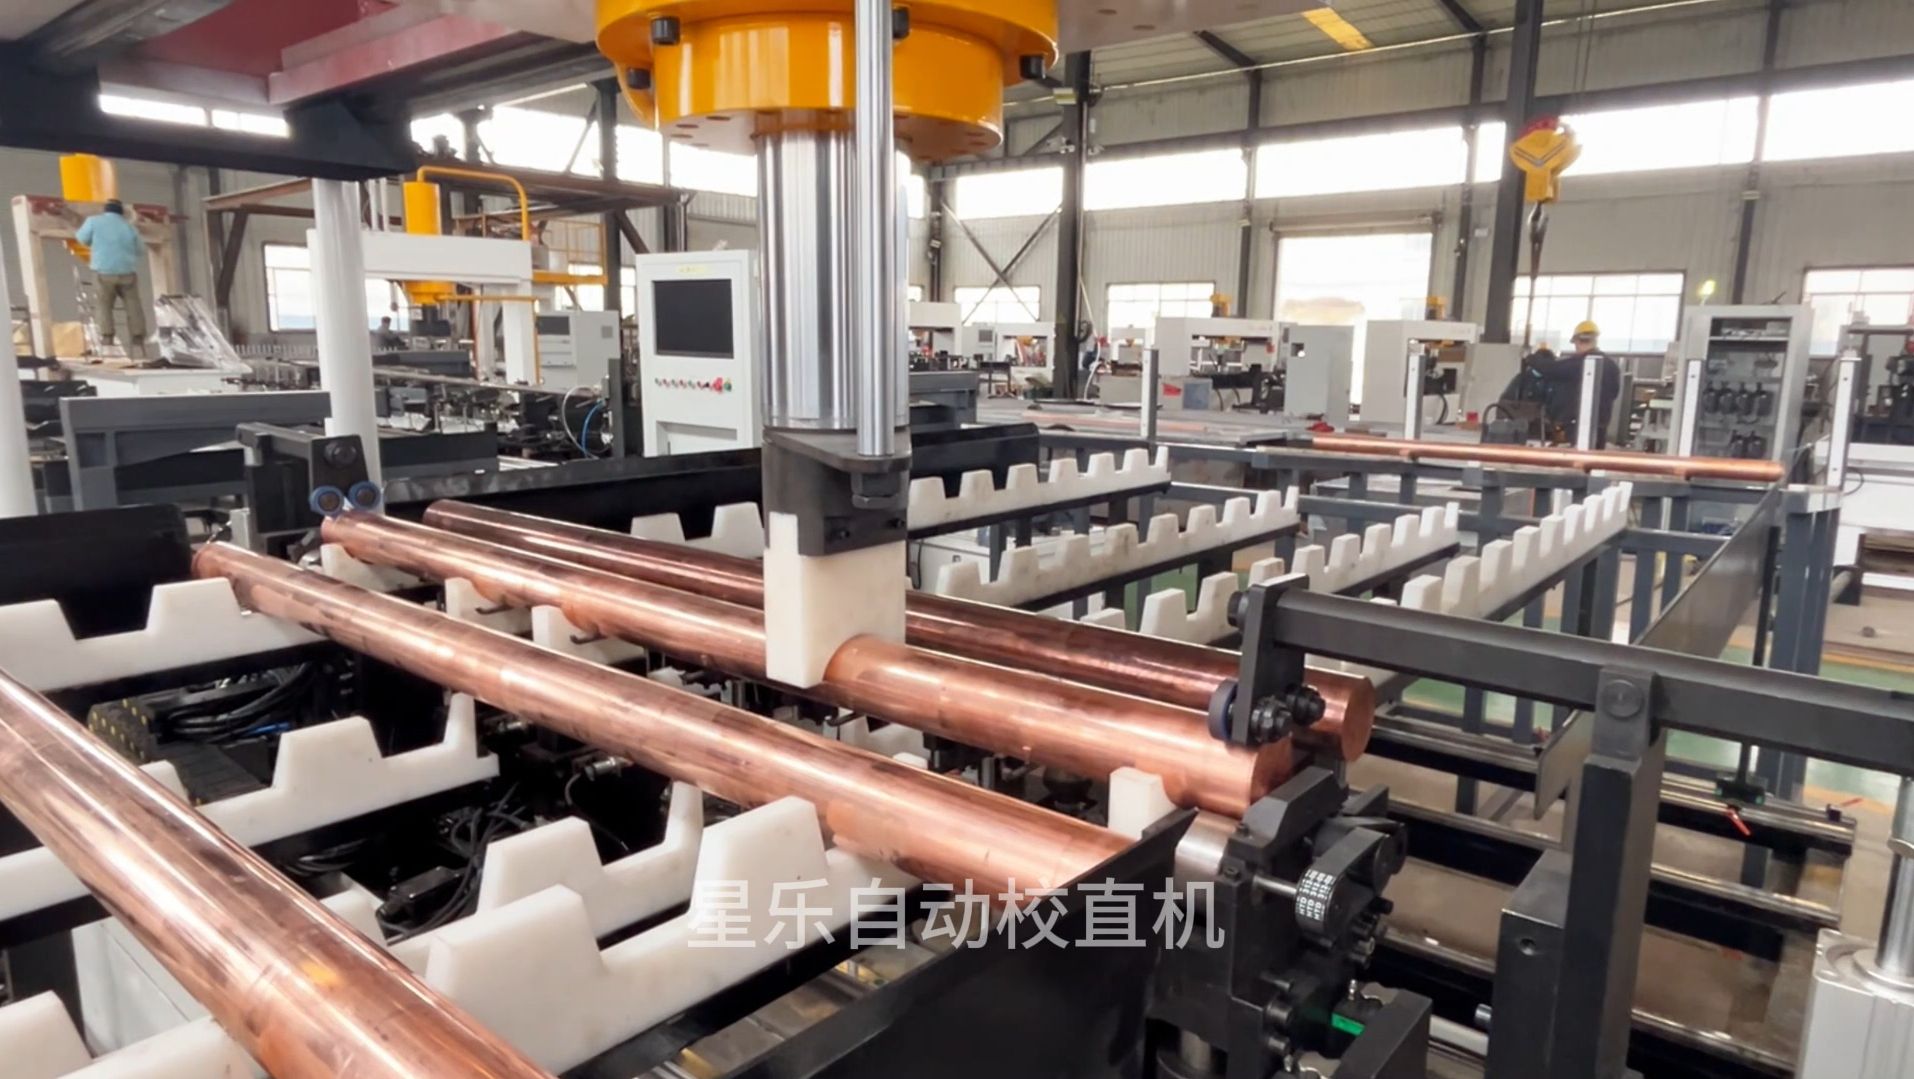
Гидроцилиндр создаёт контролируемое точечное давление без скольжения инструмента по поверхности. Я использую это на готовых валах и деталях с покрытием, потому что это предотвращает царапины и вмятины. Пресс не оставляет следов от губок — частой жалобы на старые механические правильные станки.

Настройка правки квадратной трубы
Работа с квадратной трубой
Правильный станок для двутавра, 100 тонн
Двутавр, пресс 100 т
Правка шестигранного вала, 120 тонн
Шестигранный вал, пресс 120 т
Правильный станок для круглого стального прутка, 800 тонн
Круглый пруток, пресс 800 т

Стандартные параметры модели

Параметр Значение
Номинальное усилие 60 т / 100 т / 120 т / 150 т / 300 т / 800 т
Макс. длина правки 2 500 мм стандартно; расширяется до 6 000 мм
Метод измерения Многоточечный лазерный или контактный датчик, в режиме онлайн
Система управления ПЛК с сенсорным HMI; опциональный интерфейс MES
Гидравлическая система Сервонасос, управление давлением по замкнутому контуру
Цикл на точку 8–20 с, зависит от длины детали и количества точек измерения
Электропитание 380 В / 50 Гц, 3 фазы; другие напряжения по запросу
Занимаемая площадь От 2,5 м × 1,5 м до 8 м × 3 м в зависимости от модели

Значения точности, приведённые в этой таблице, являются наилучшими результатами на прецизионном исходном материале. Я не называю единый допуск для всего поступающего проката; станок следует прямолинейности материала, который вы подаёте. Мы калибруем измерительную систему еженедельно и проверяем нулевые точки гидравлики каждые 2000 рабочих часов. Обслуживание сервонасоса стандартное—замена фильтров и отбор проб жидкости, а не капитальный ремонт.

Где универсальный пресс оправдывает занимаемую площадь

Контрактные производства и участки термообработки получают здесь наибольшую выгоду, поскольку ежедневно сталкиваются со смешанными партиями—разными материалами, сечениями и требованиями к прямолинейности. Специализированный станок для линии слишком часто простаивает. Этот пресс быстро переналаживается и справляется с разнообразием без необходимости менять оснастку для каждого диаметра. Я настраивал его на квадратные трубы утром и на короткие валы днём на одном и том же станке.

Металлобазы: правка круглых прутков, квадратных труб, плоского проката перед резкой.
Термические цеха: исправление коробления после закалки на валах, прутках и небольших поковках.
Техническое обслуживание и ремонт: правка валов насосов, редукторов и общего оборудования.
Автомобилестроение и общее производство: прототипные партии и мелкосерийная правка валов, пальцев, профилей.
Правильный станок для круглых труб
Правка круглой трубы
Правильный пресс для круглой трубы, 300 тонн
Круглая труба, 300 т
Правка стальной трубы, 150 тонн
Стальная труба, 150 т
Правильный станок для алюминиевой трубы, 60 тонн
Алюминиевая труба, 60 т
Правильный станок для латунных пластин
Латунная плита
Автоматический правильный пресс для латунного прутка во время прессования
Латунный пруток во время цикла пресса
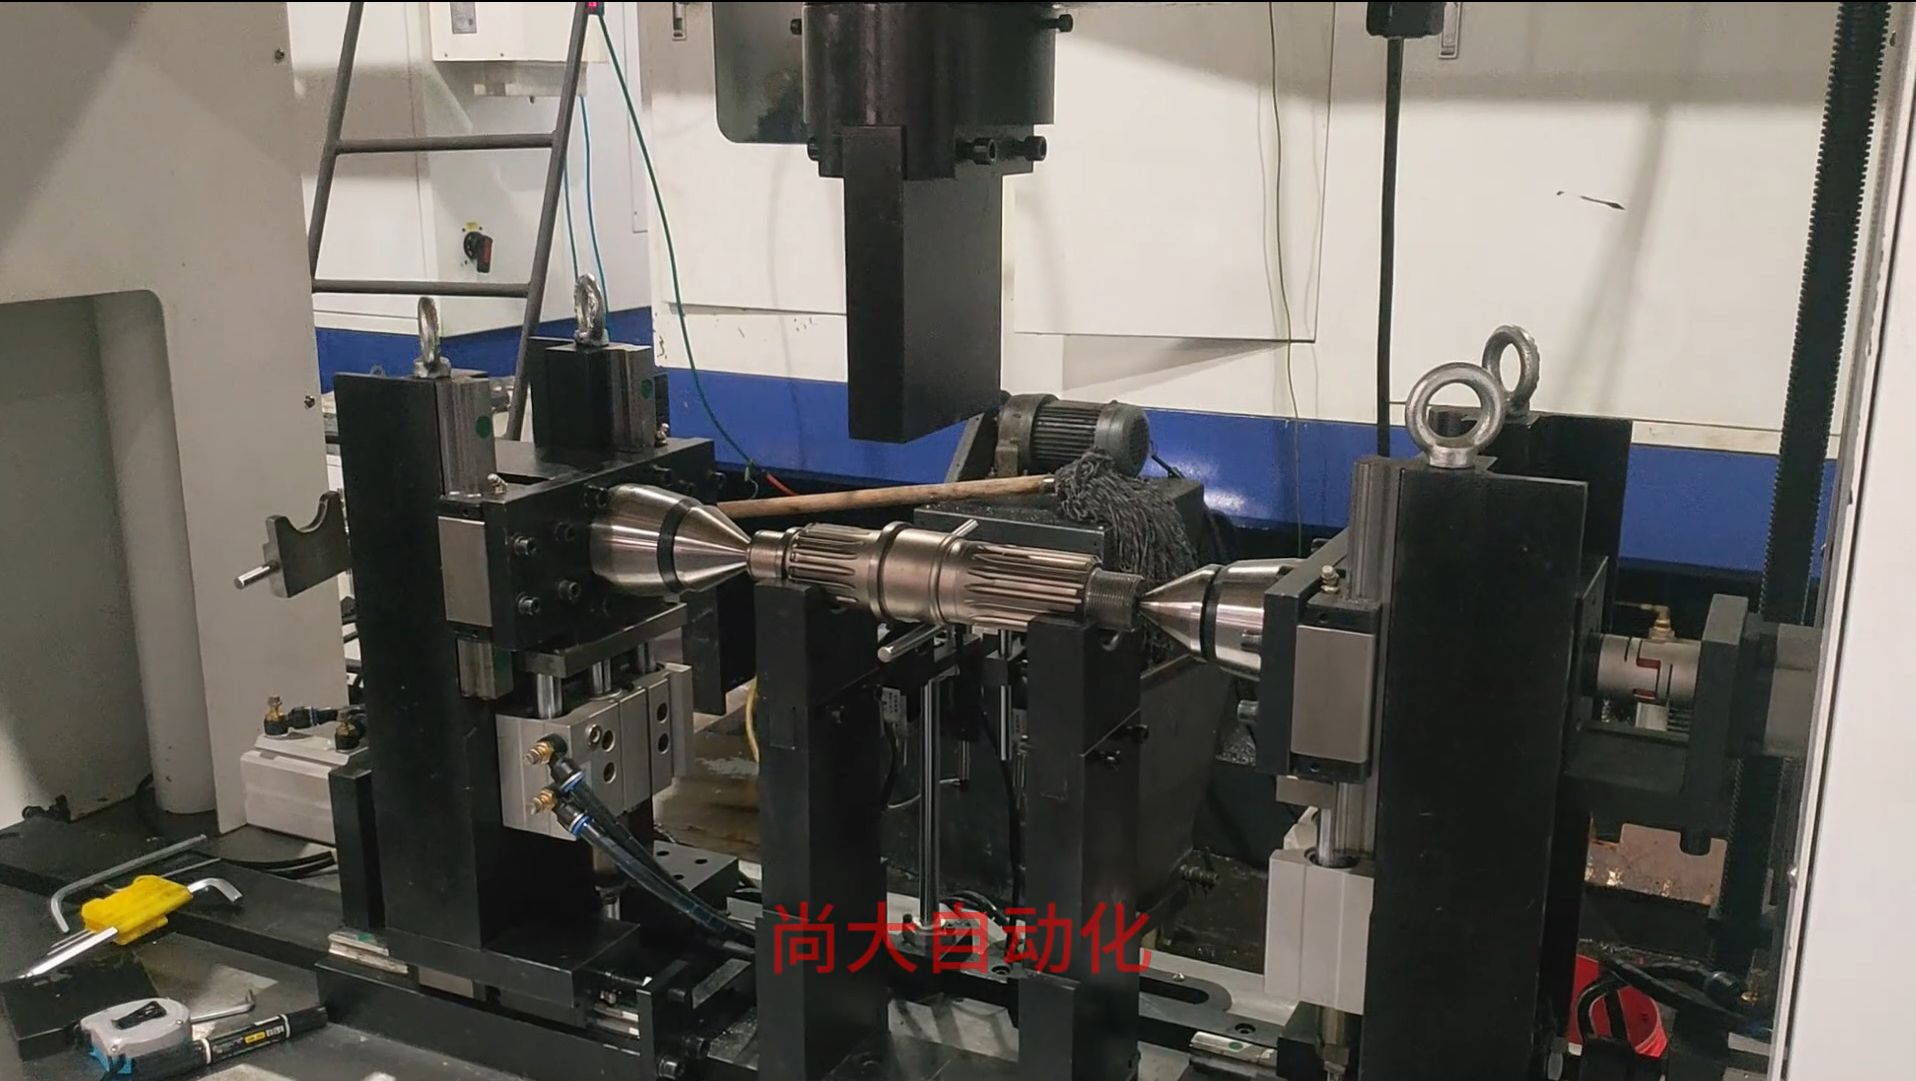
Правка короткого вала со шпоночным пазом
Короткий вал со шпоночным пазом после правки

Пришлите чертёж вашей детали и текущий допуск

Если ваш исходный материал отличается от партии к партии, я прямо скажу, сможет ли этот пресс выдержать нужный вам допуск и какое состояние сырья требуется. Мы проводим испытания на образцах ваших деталей до того, как вы примете решение. Пришлите чертёж, текущее отклонение от прямолинейности и целевой допуск. Вы получите протокол испытаний с измеренными данными до и после.

Точность зависит от исходного материала

пресс для правки металла

8–20 с на точку правки

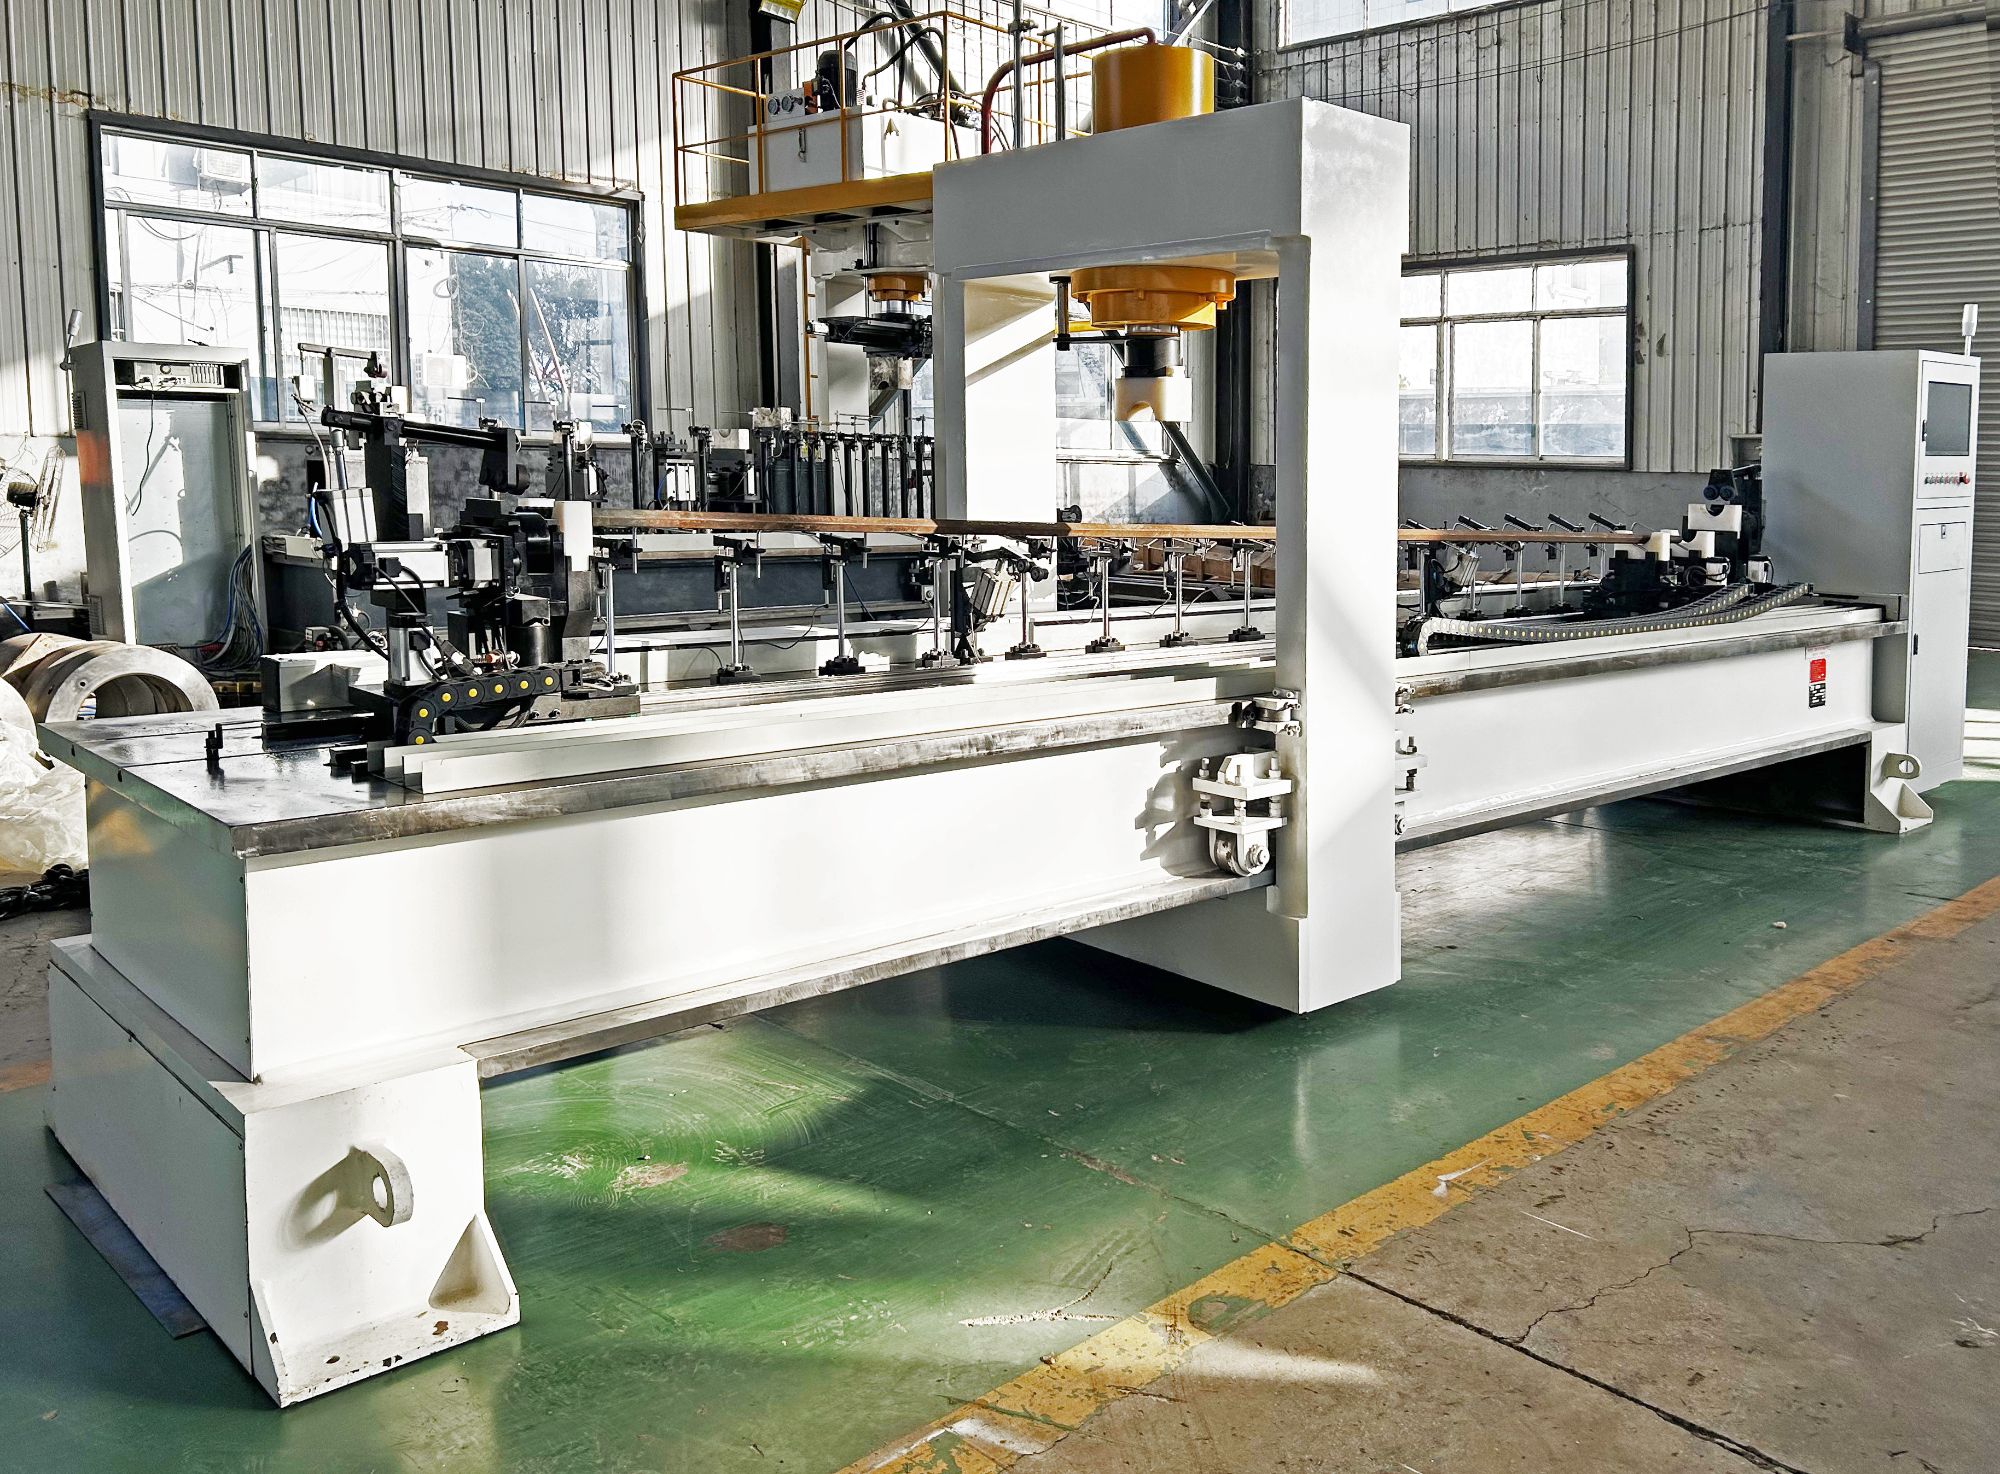
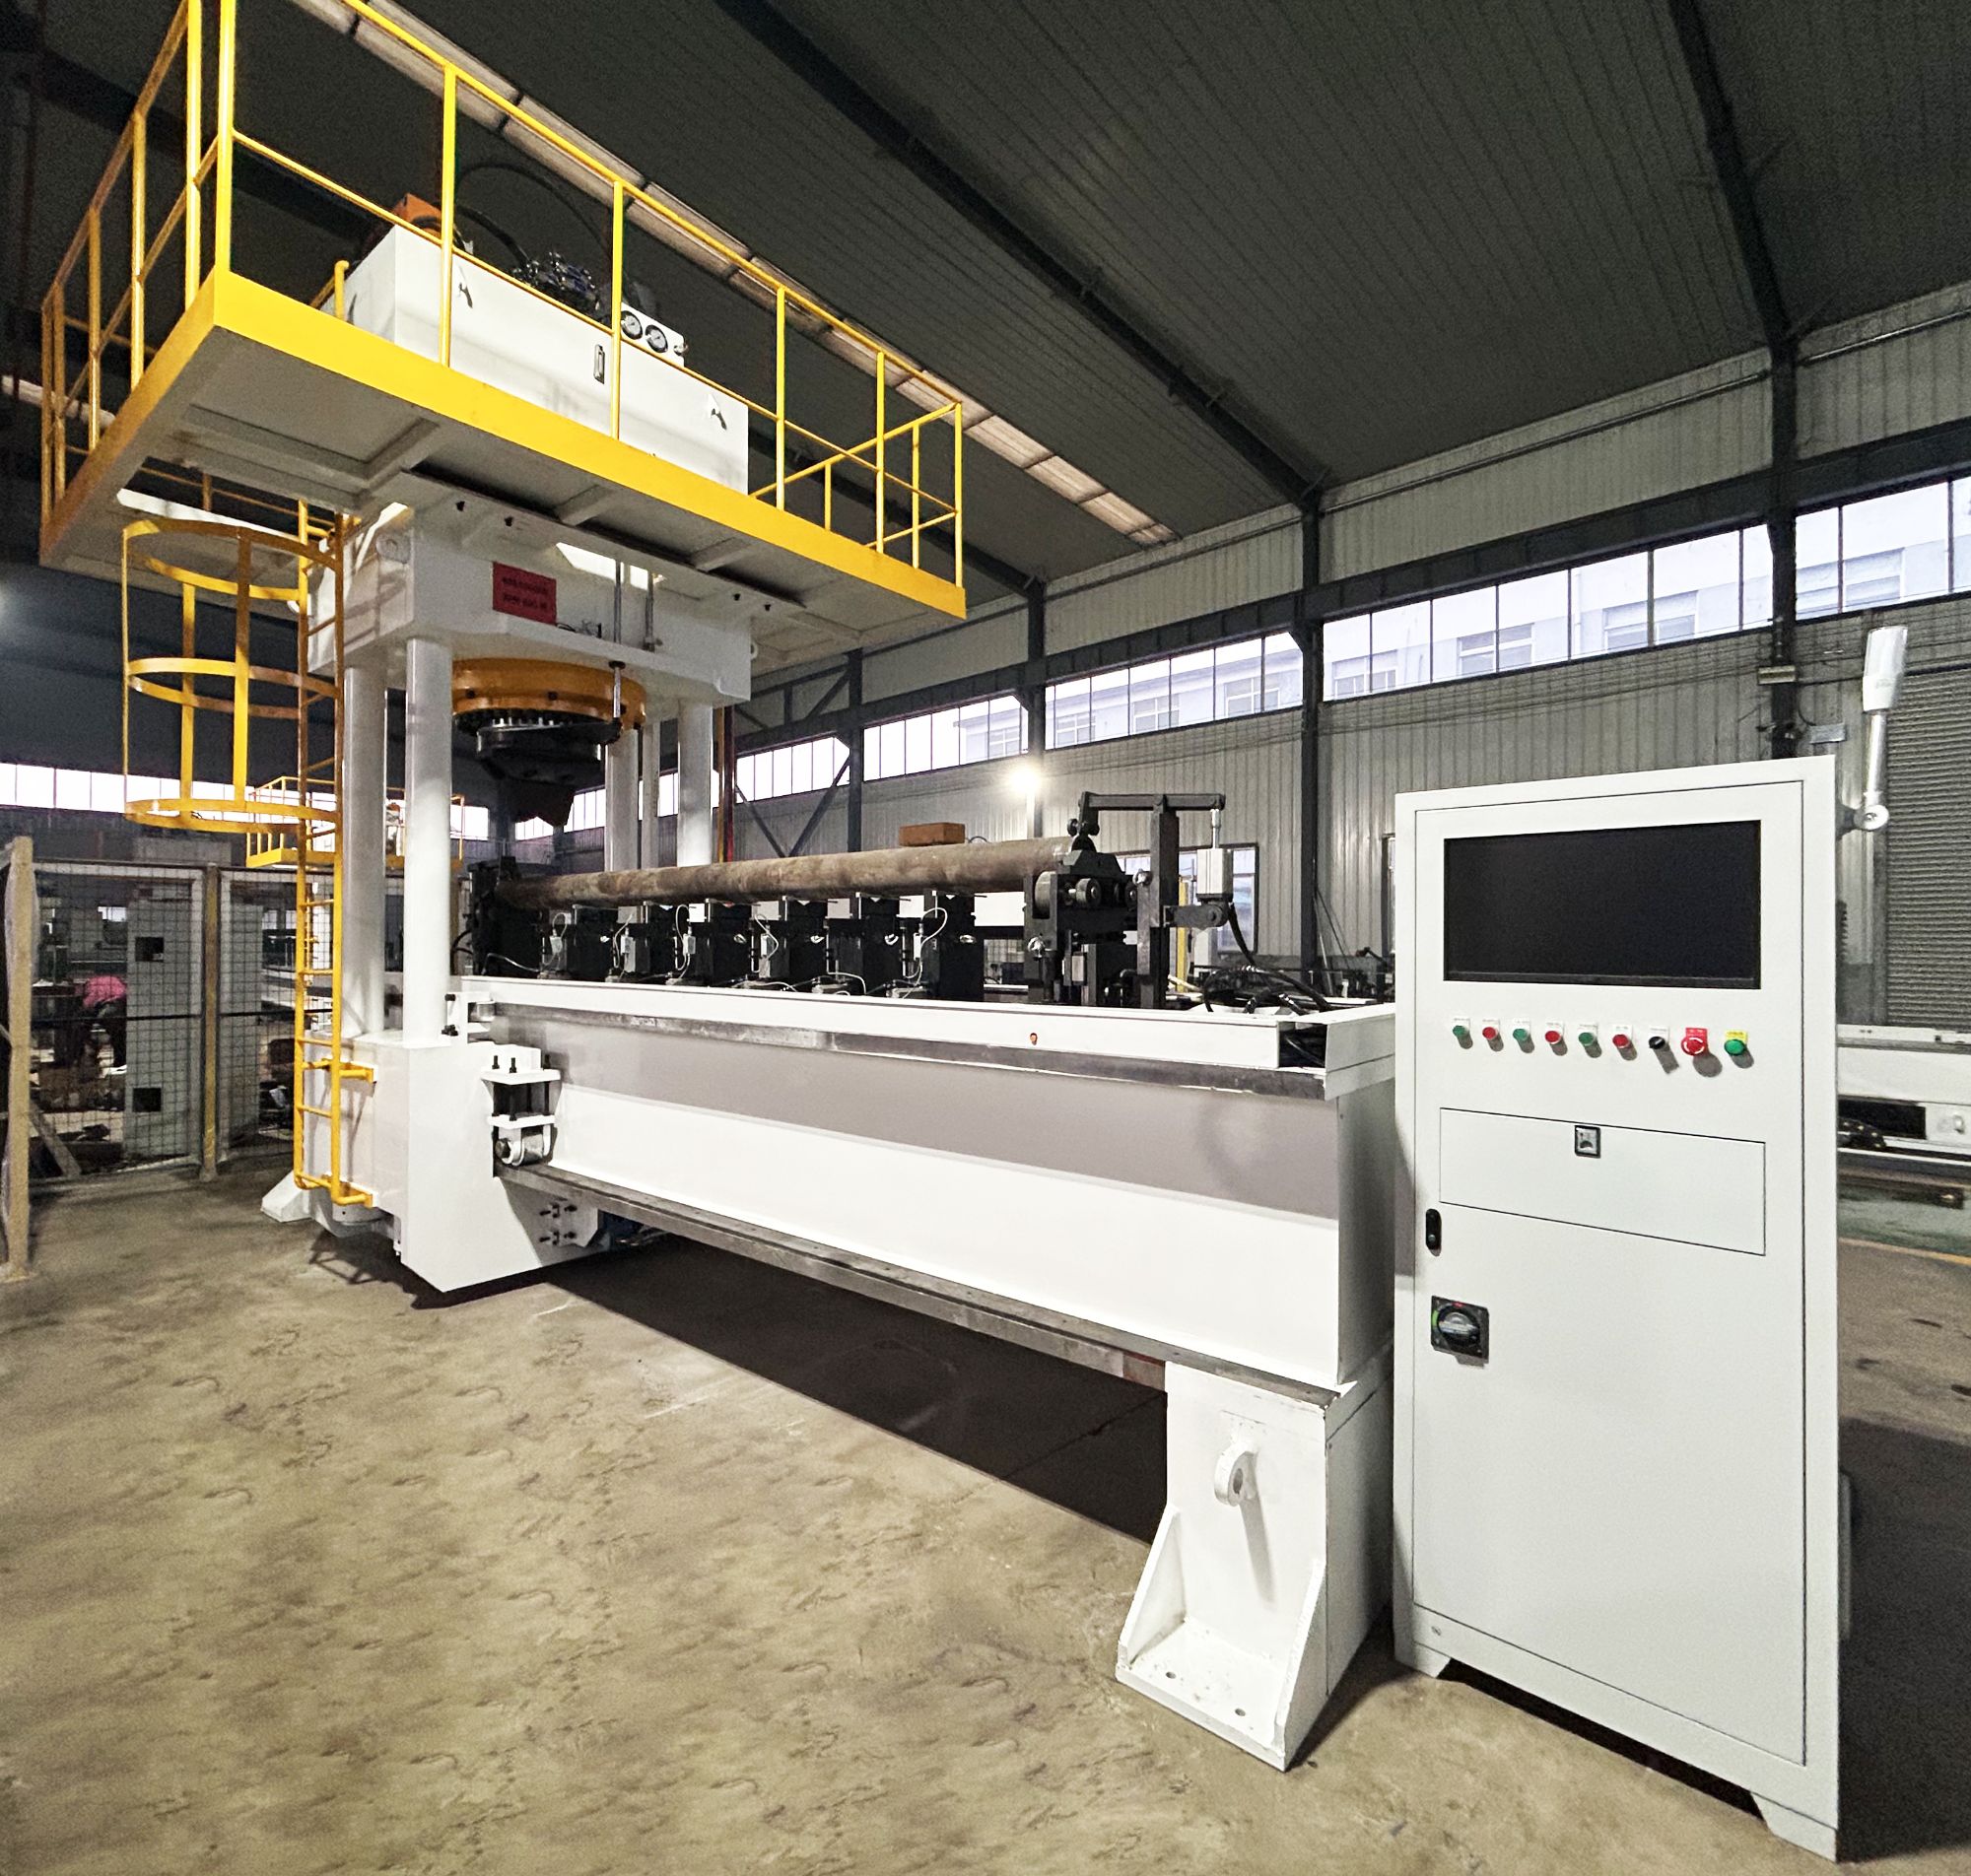
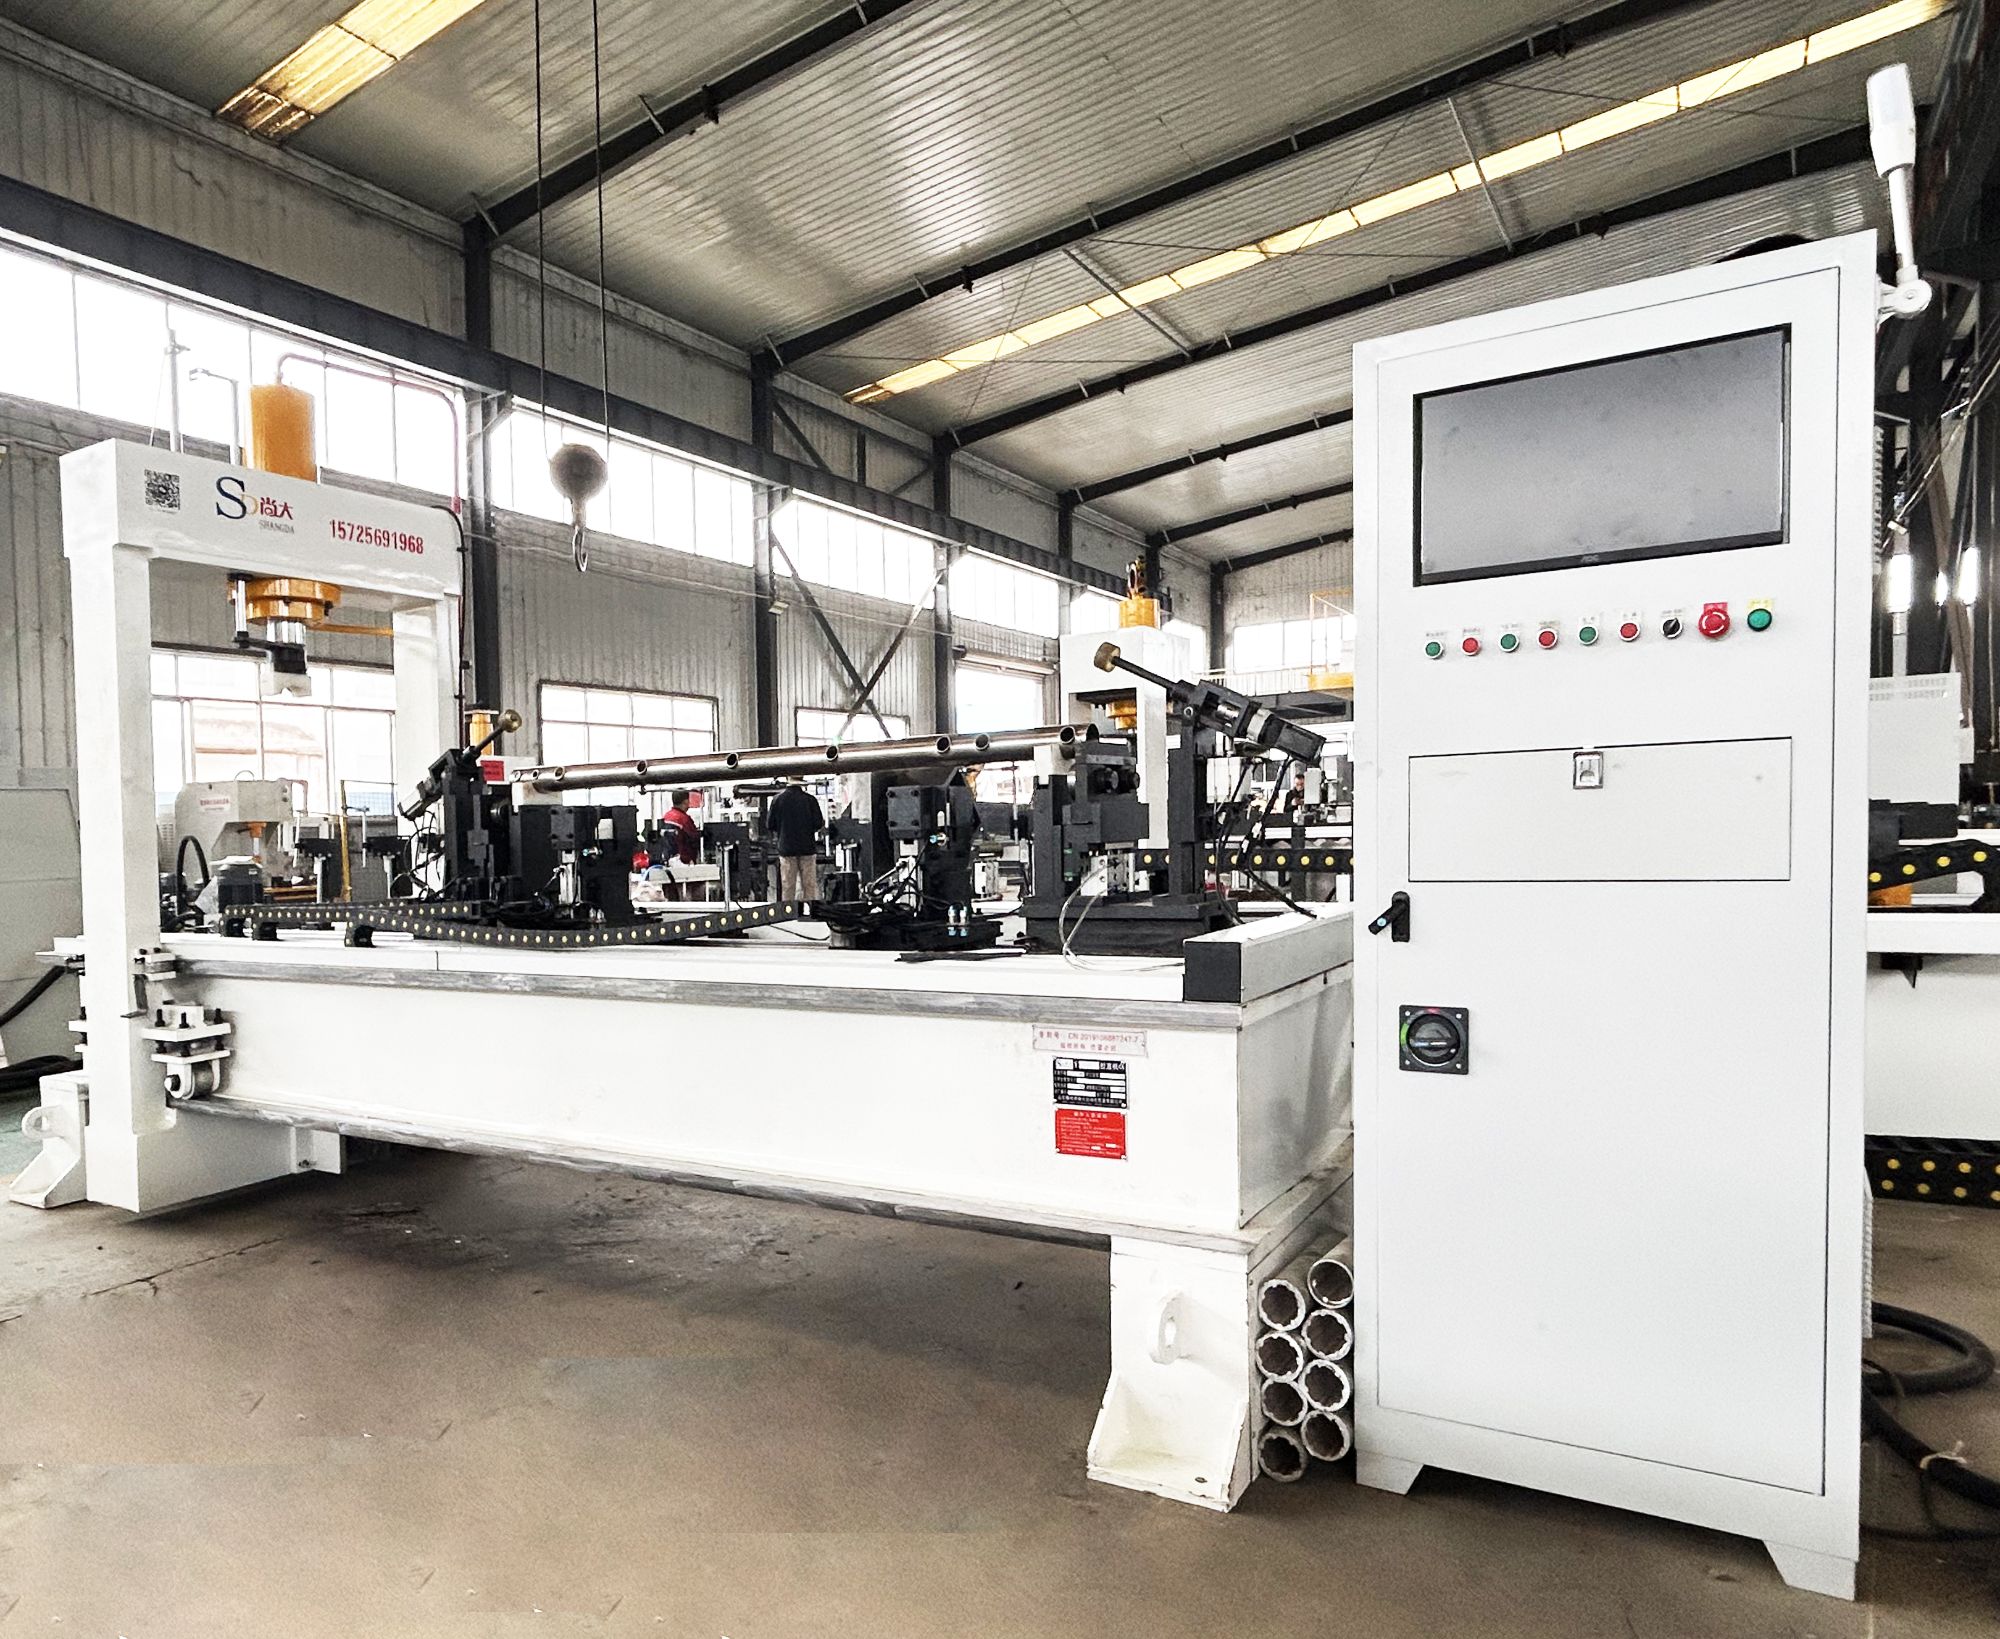
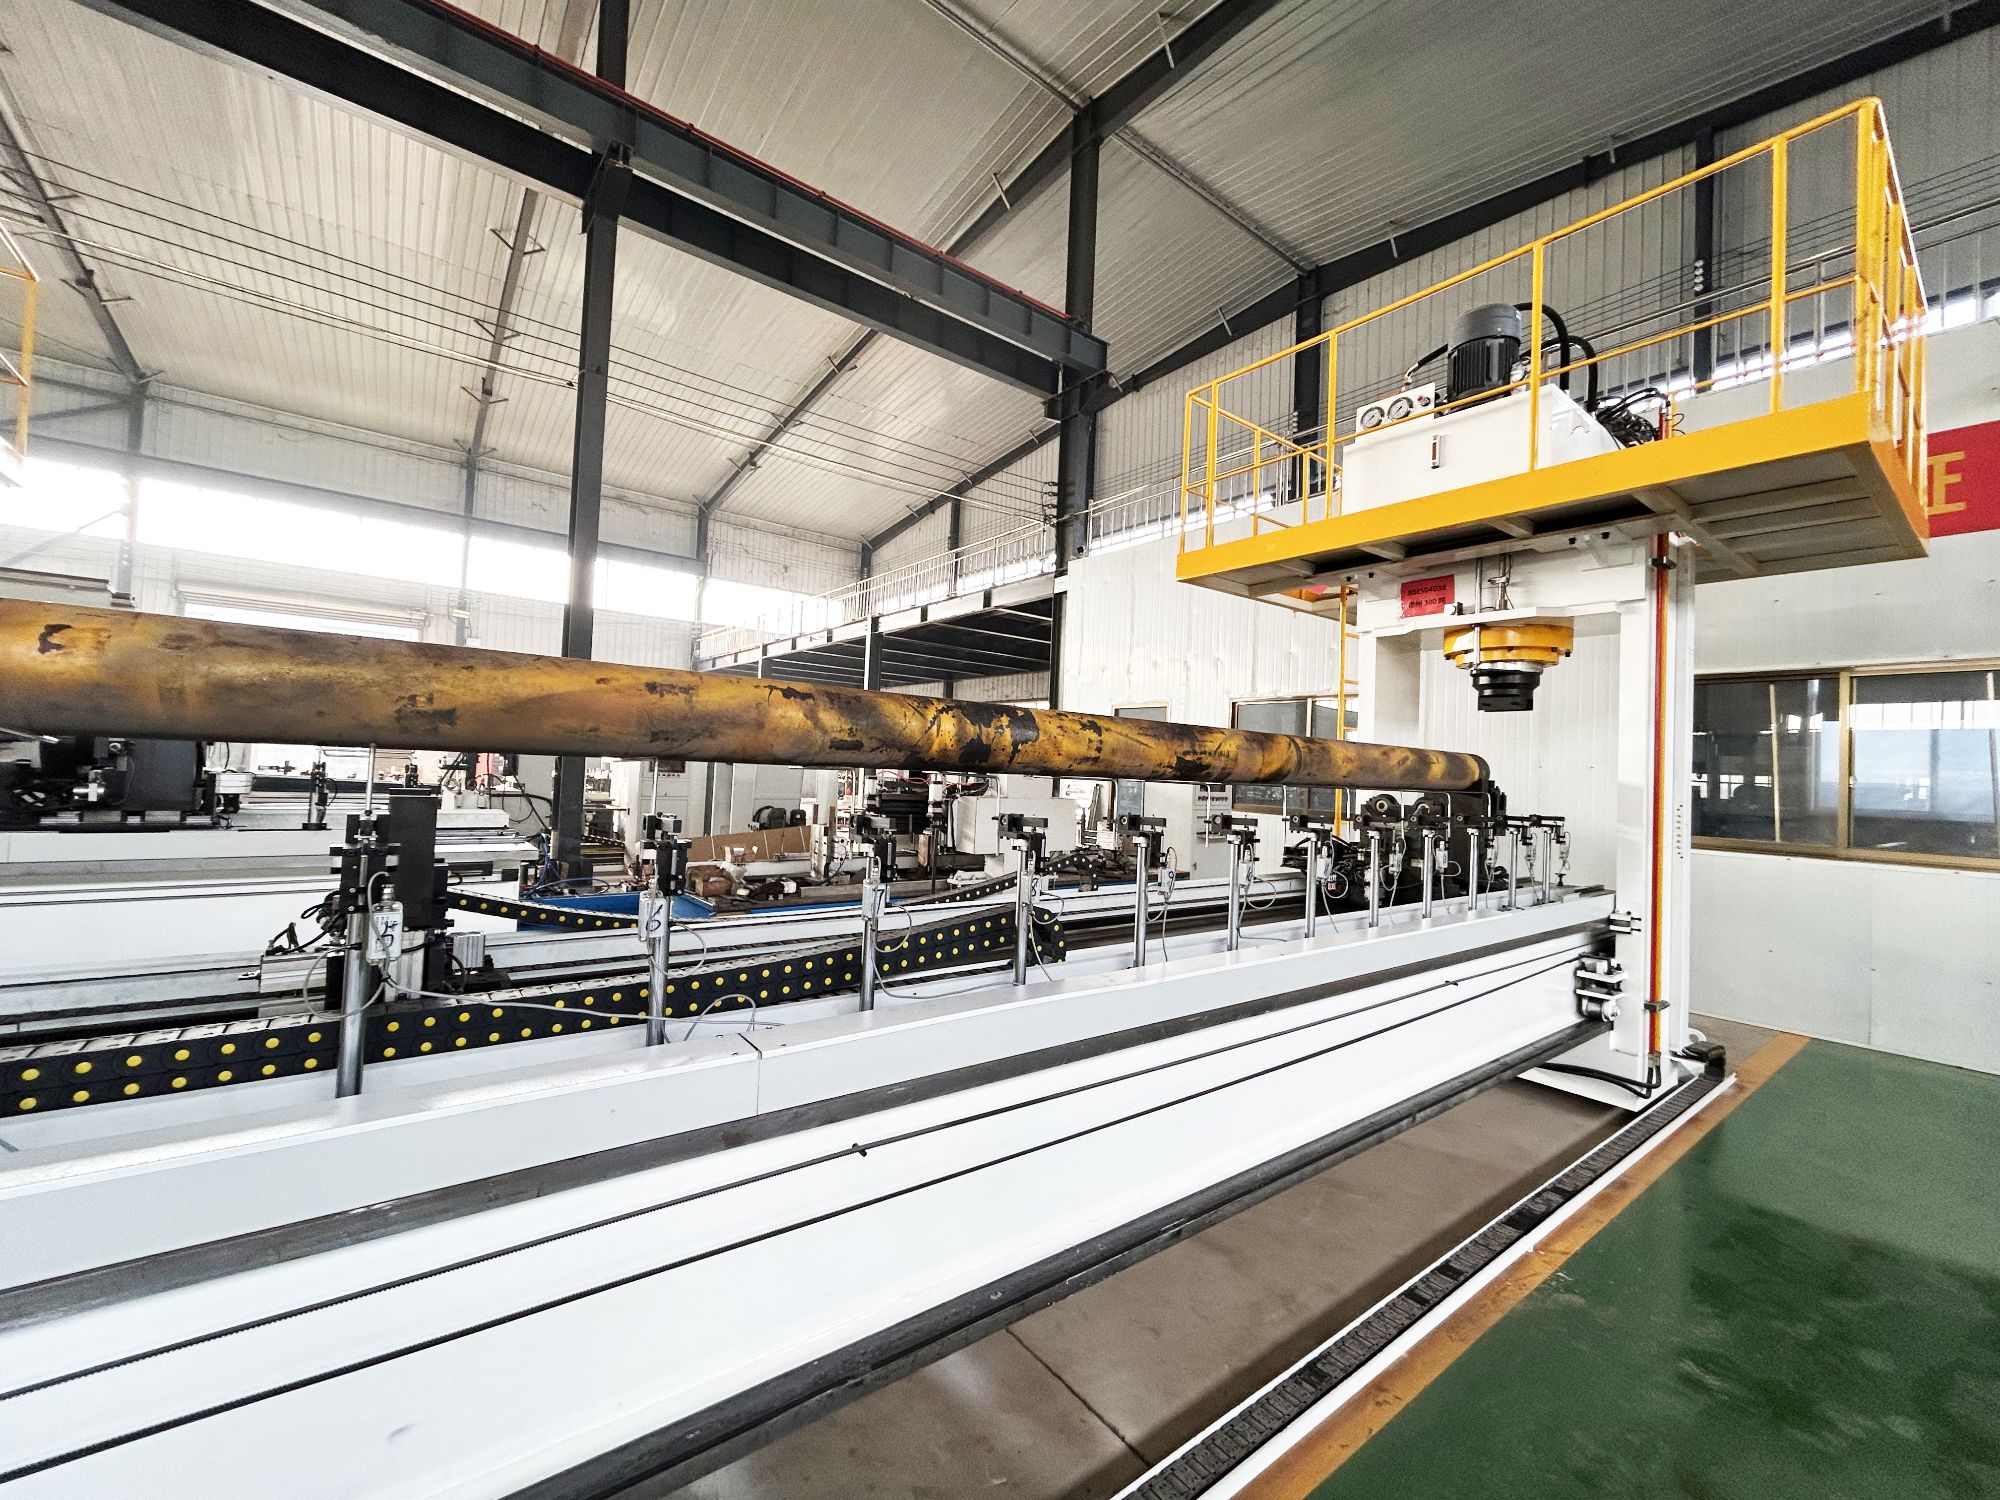
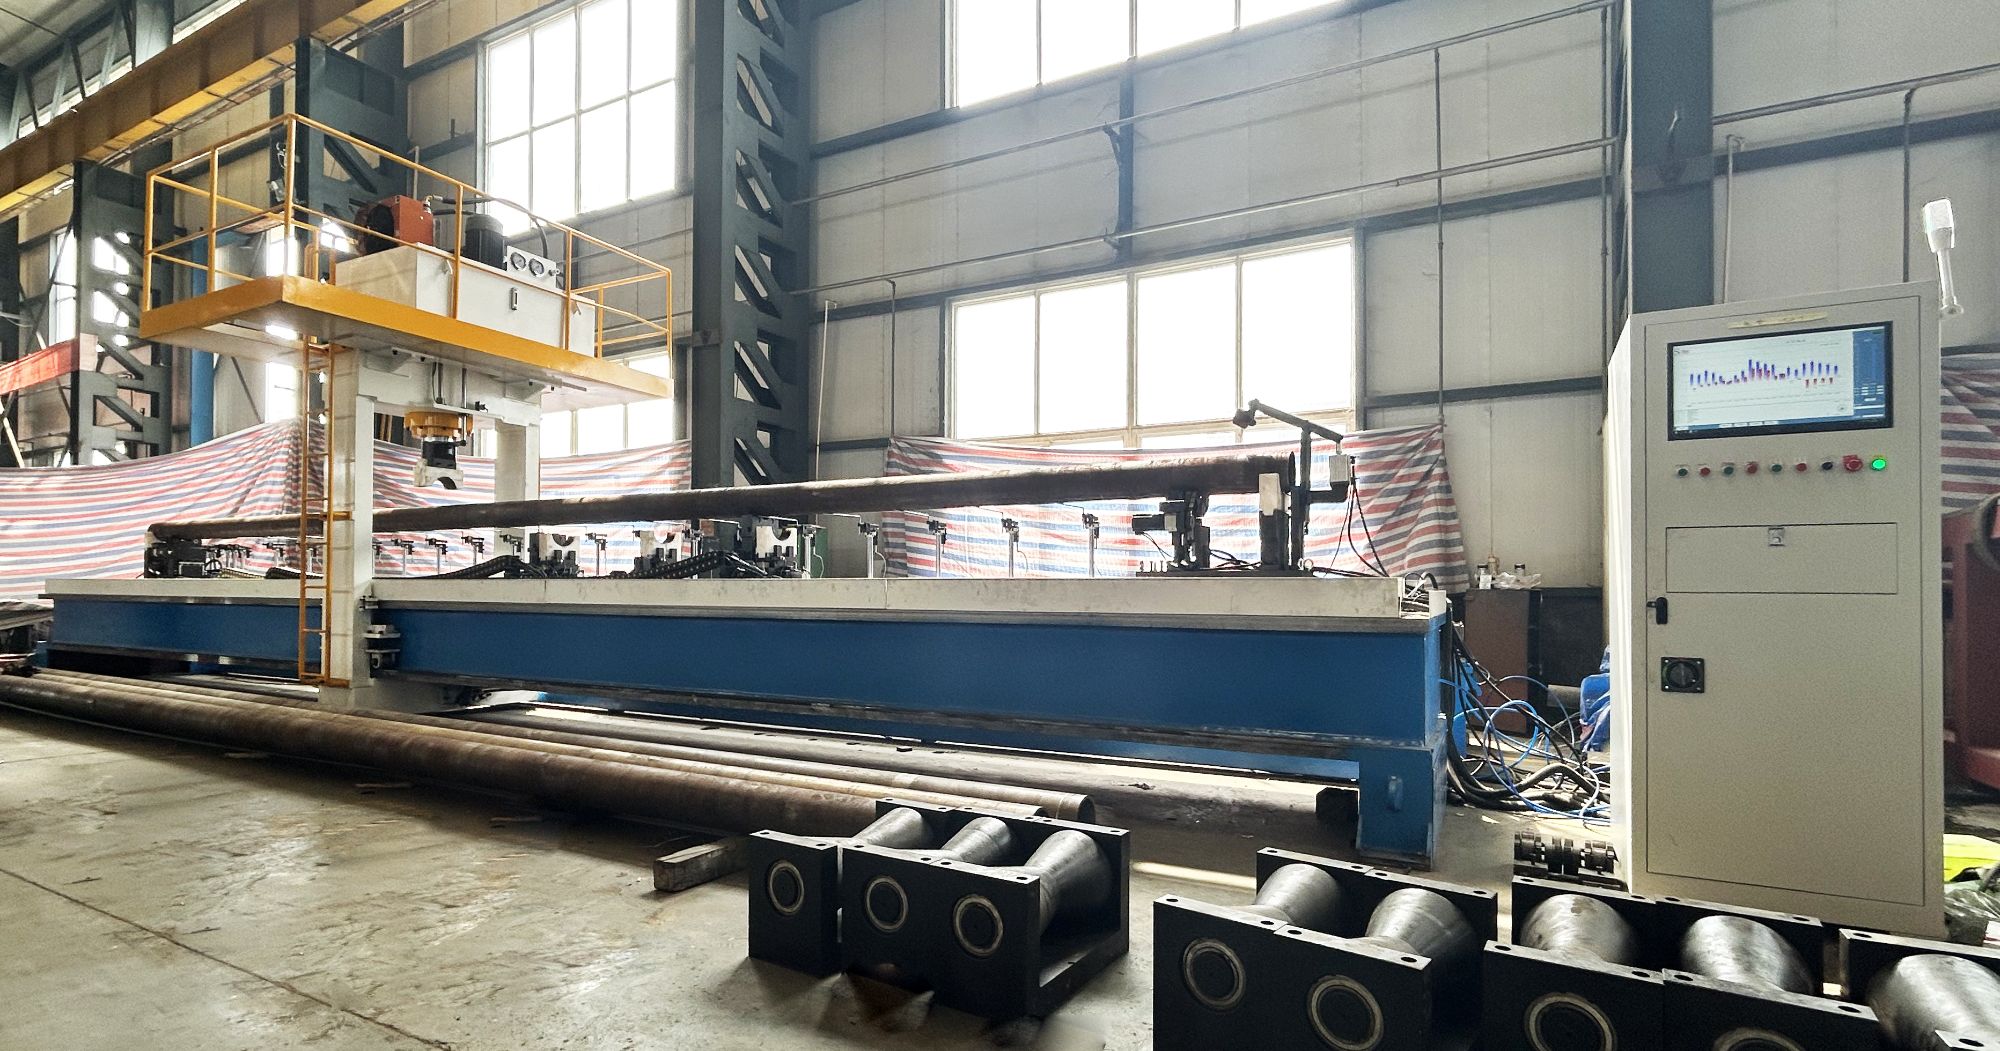
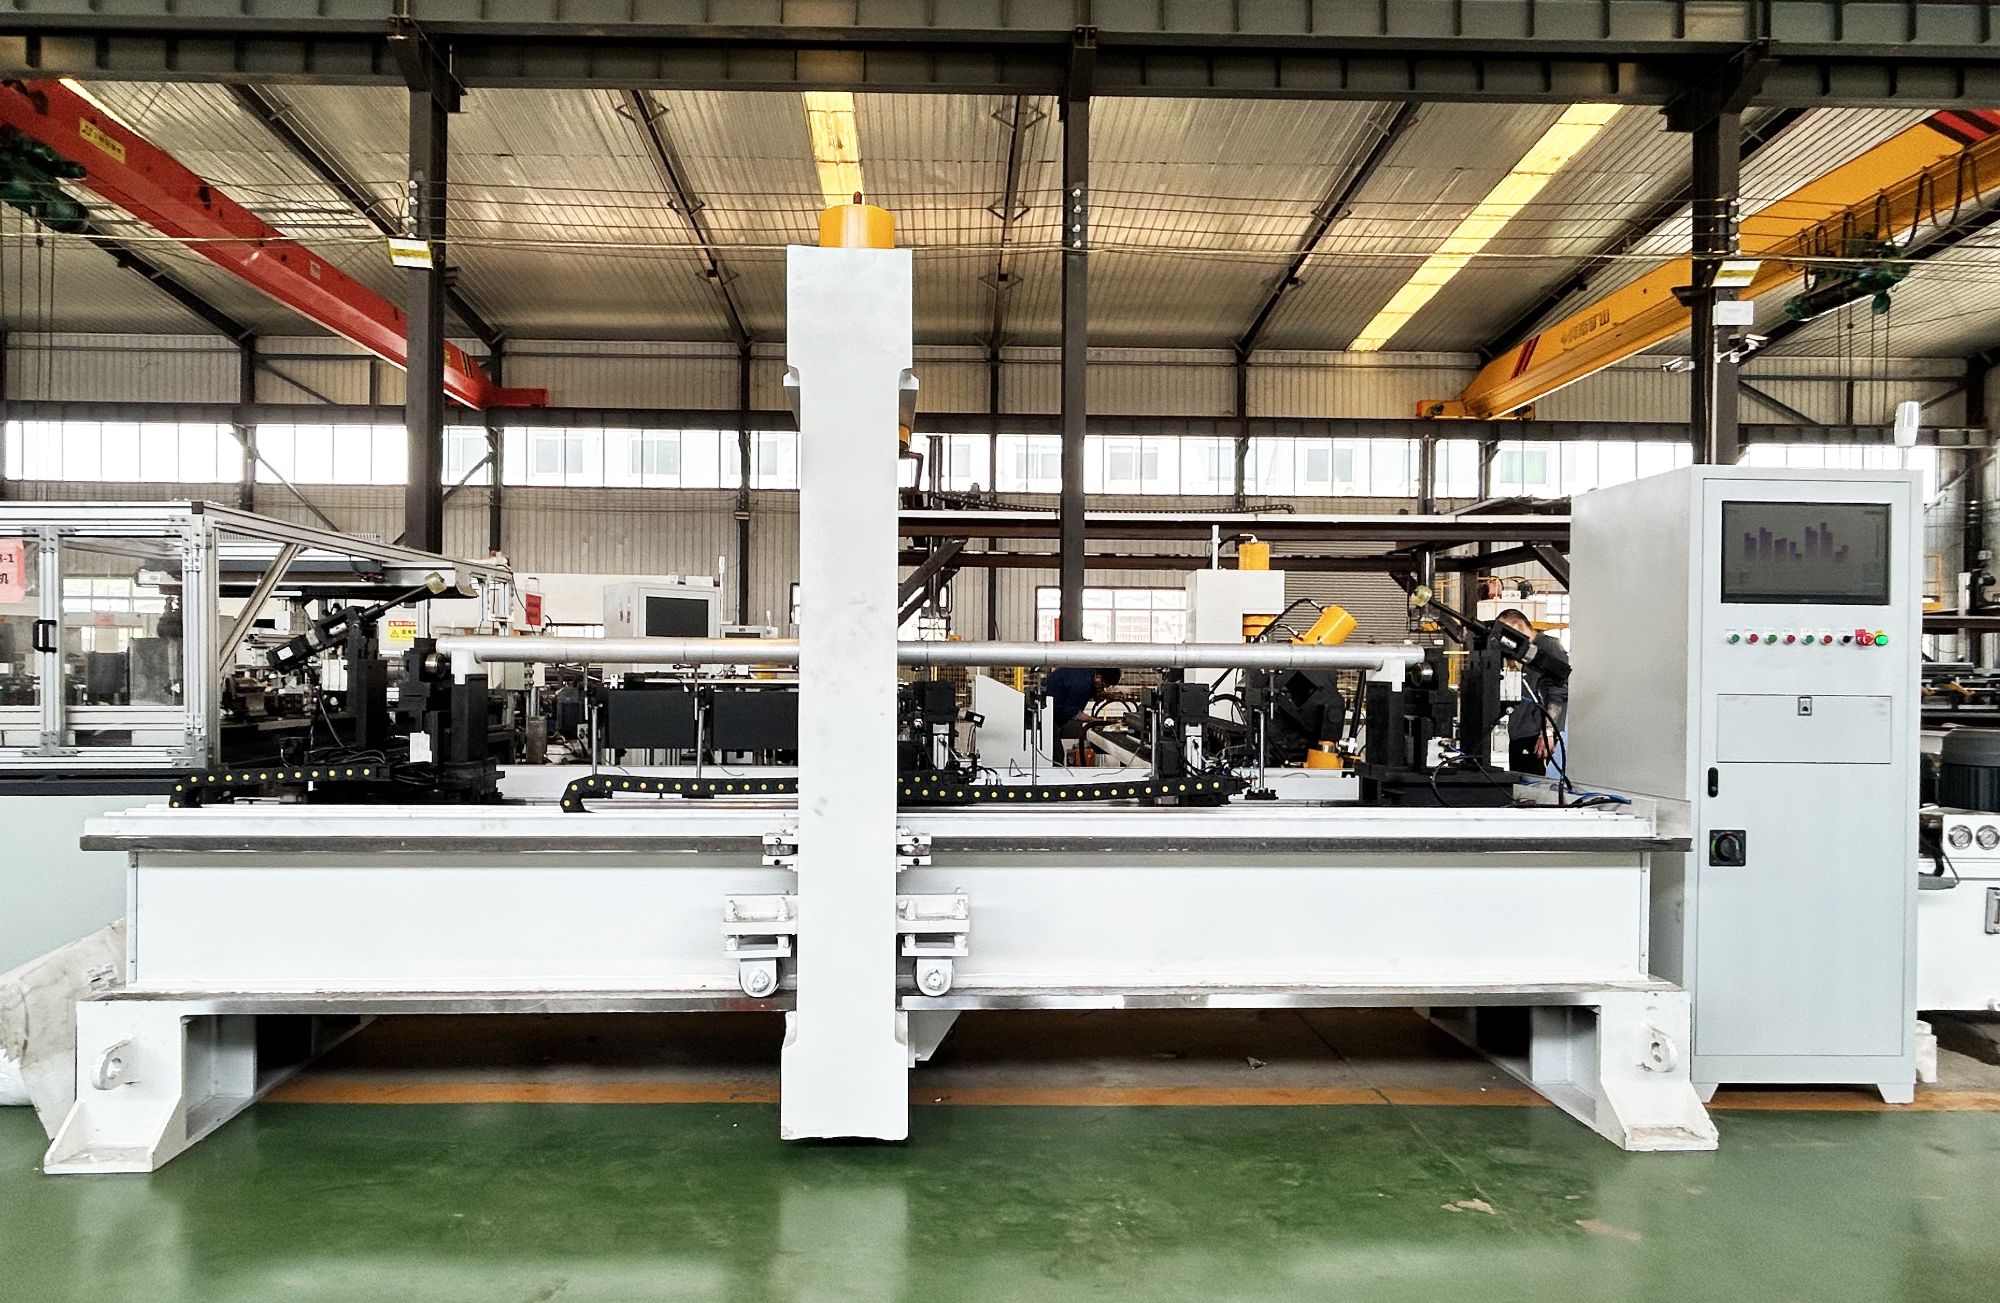
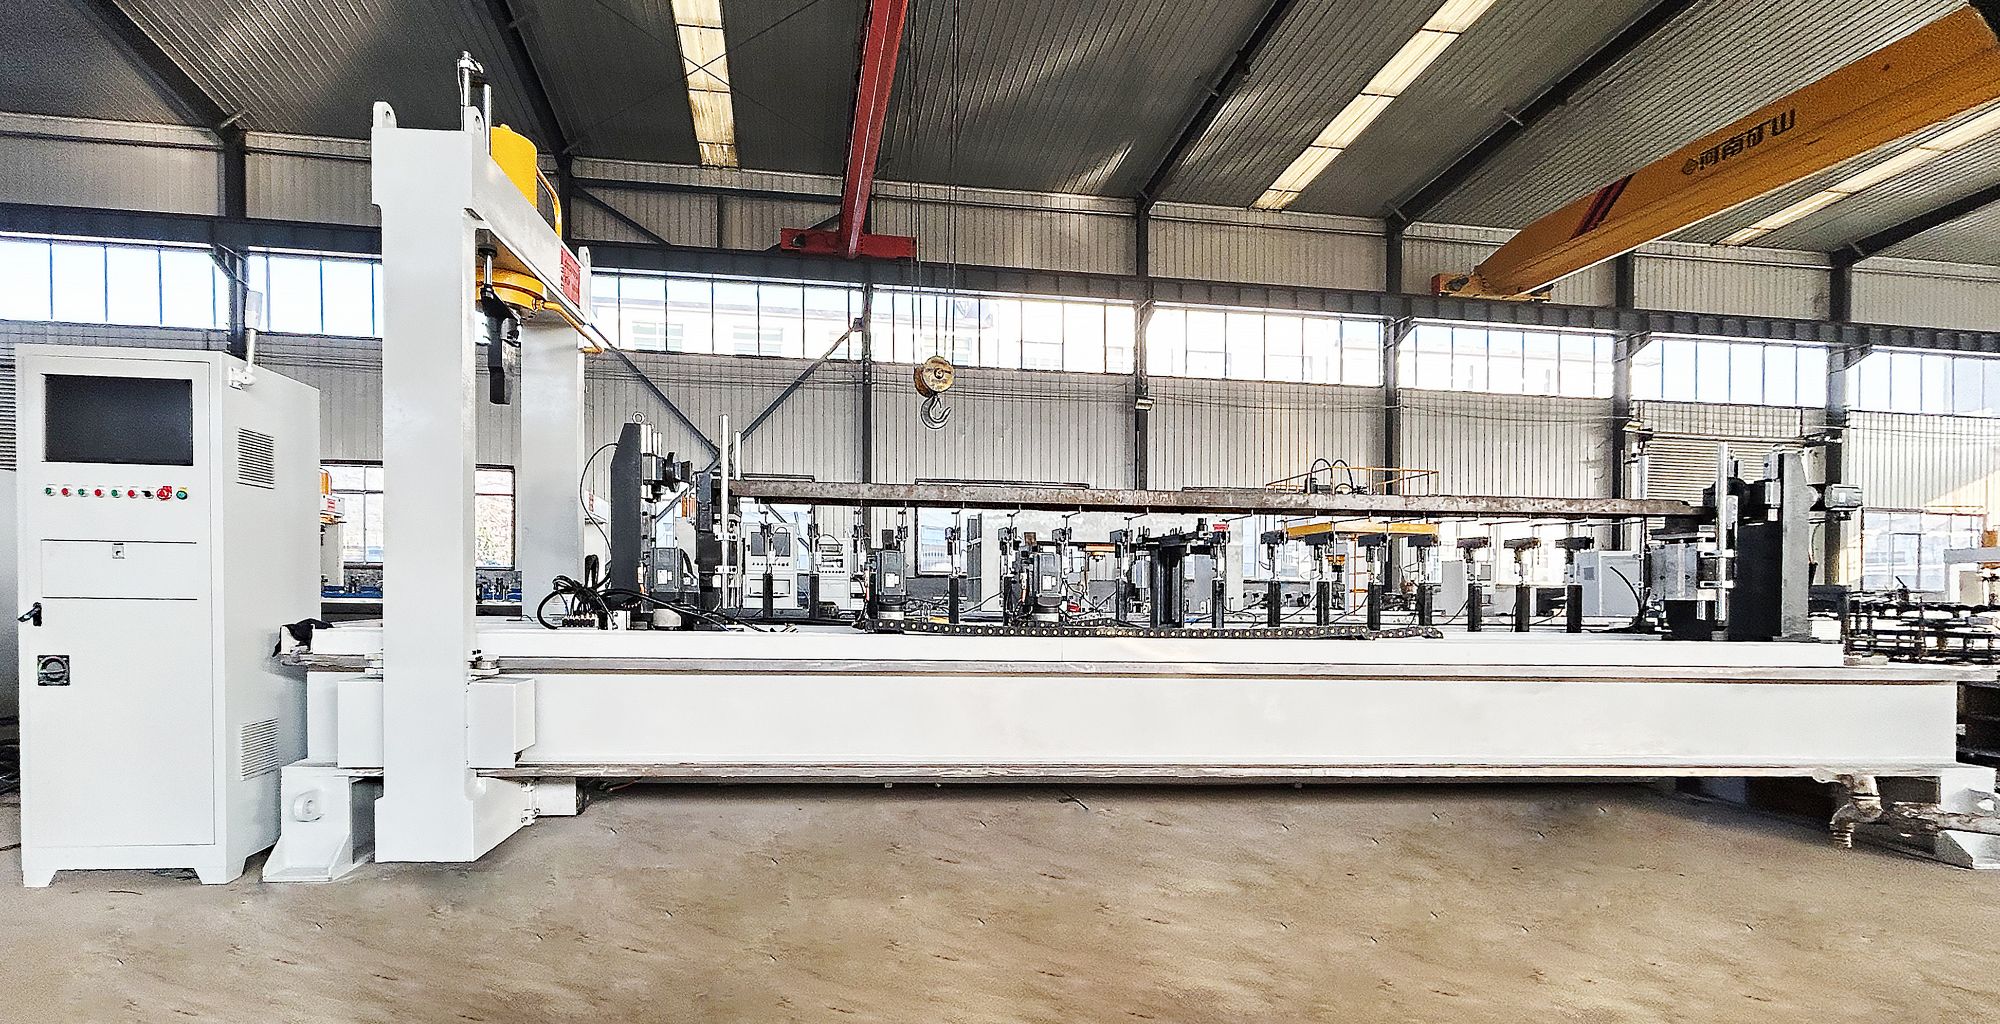
Пресс Shangda для правки металла исправляет изгиб, скручивание и овальность прутков, труб, профилей и коротких валов. Я задаю целевой допуск на сенсорном экране, система измеряет фактический прогиб, а гидроцилиндр создаёт контролируемое точечное давление. Конечная прямолинейность зависит от вашего исходного материала—лучше входной прокат, лучше результат. Наладка выполняется по рецептам, поэтому переход с одного сечения на другое занимает меньше времени, чем старый ручной метод. Система управления записывает каждую точку правки и может экспортировать данные для ваших записей о качестве.

Основной вид пресса Shangda для правки металла

Request a Quote

Interested in Пресс для правки металла? Fill out the form below and our team will get back to you within 24 hours.

Your information is kept confidential. We typically respond within 24 hours.