Универсальная правка

Время цикла, наладка и какую точность вы реально можете выдержать

Прежде чем смотреть на цифры, одно замечание: я не стану выдавать вам каталожный допуск и говорить, что он будет на каждом прутке. Что выдержит этот станок, зависит от того, что вы в него подаёте. Если исходная прутковая заготовка уже прямая в пределах 0,3 мм на метр, можно добиваться более жёсткой точности. Если на входе биение 2 мм, первый проход исправит большую его часть, а не устранит всё за один раз.

10–160 ммДиаметр заготовки
1,5–6 мДлина правки
18–90 сТипичное время цикла
< 15 минПереналадка
ПЛК с замкнутым контуромСистема управления
60–200 тДиапазон усилия правки

Что делает этот станок для правки быстрым в работе и быстрым в переналадке

Круглый пруток сечением 160 мм в процессе правки

Точечное давление без следов на поверхности

Я видел, как цеха мучаются с роликовыми правильными станками, которые оставляют следы контакта или сминают поверхность. В этом станке используется точечный контакт с наковальней и контролируемая выдержка, поэтому вы убираете изгиб, не создавая нового дефекта. На прутке 160 мм зона контакта остаётся достаточно малой, чтобы не появлялось вмятин даже на цветных металлах.
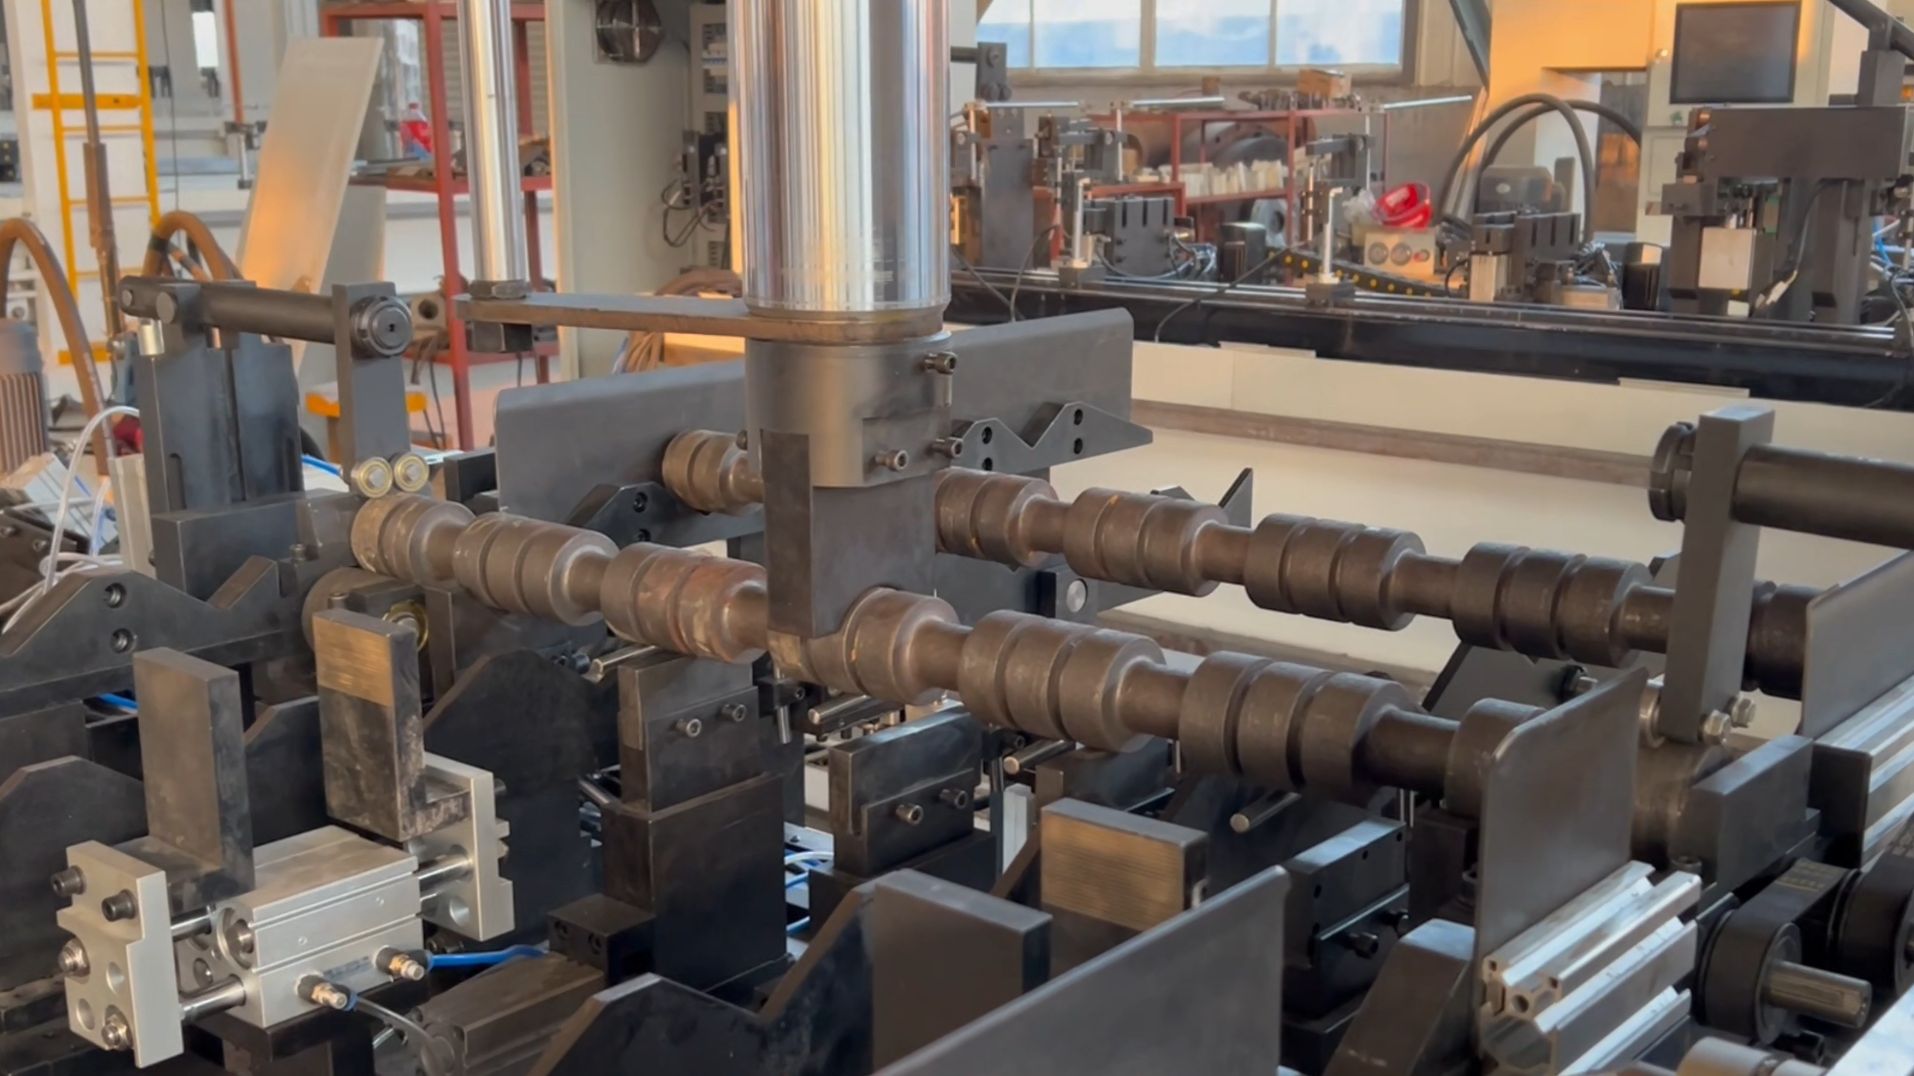
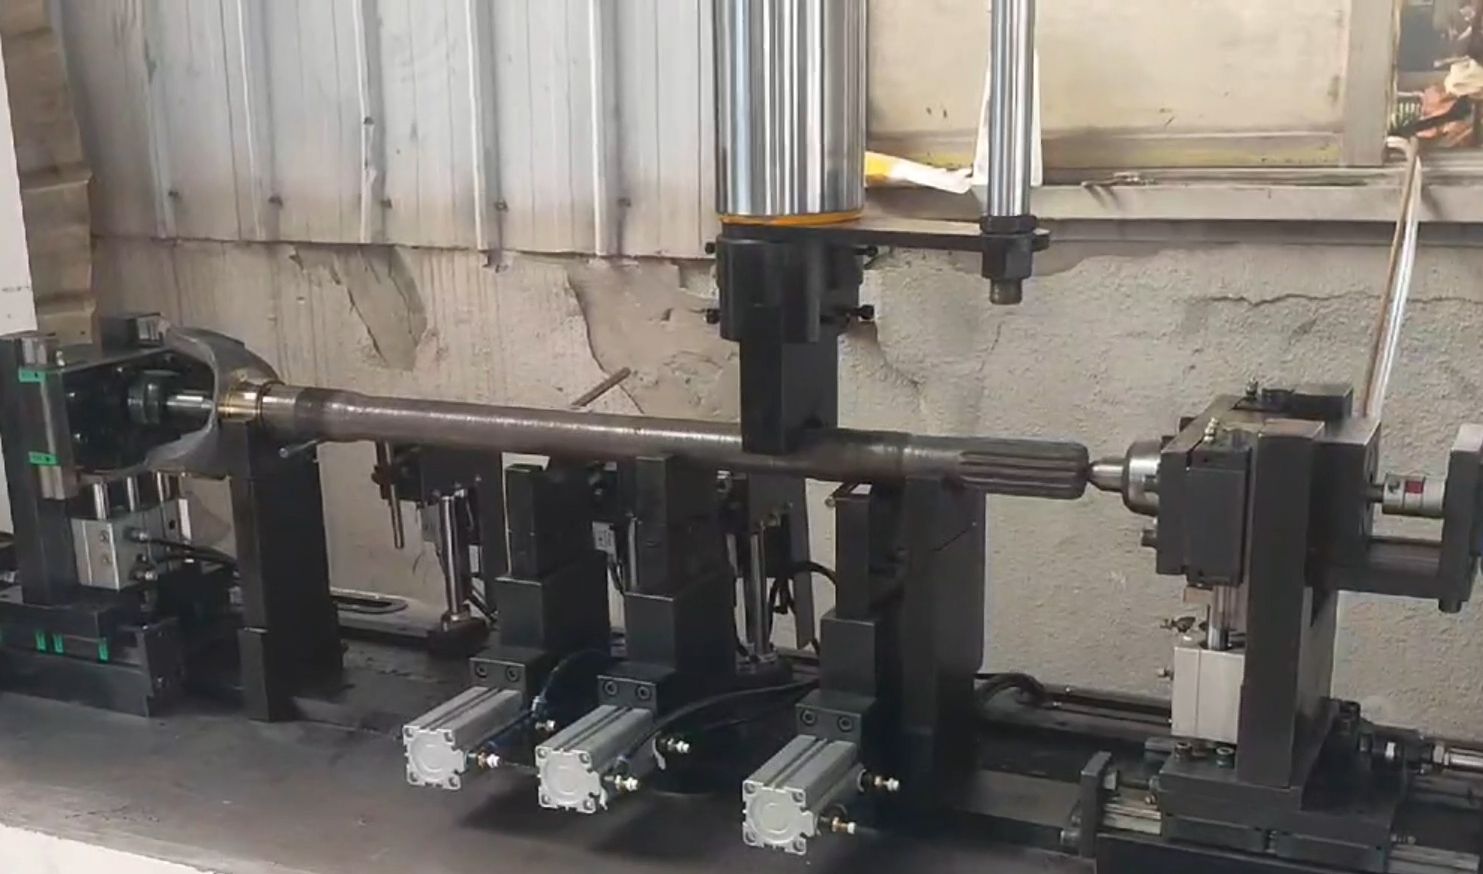
Вал с вогнутыми и выпуклыми участками в процессе правки

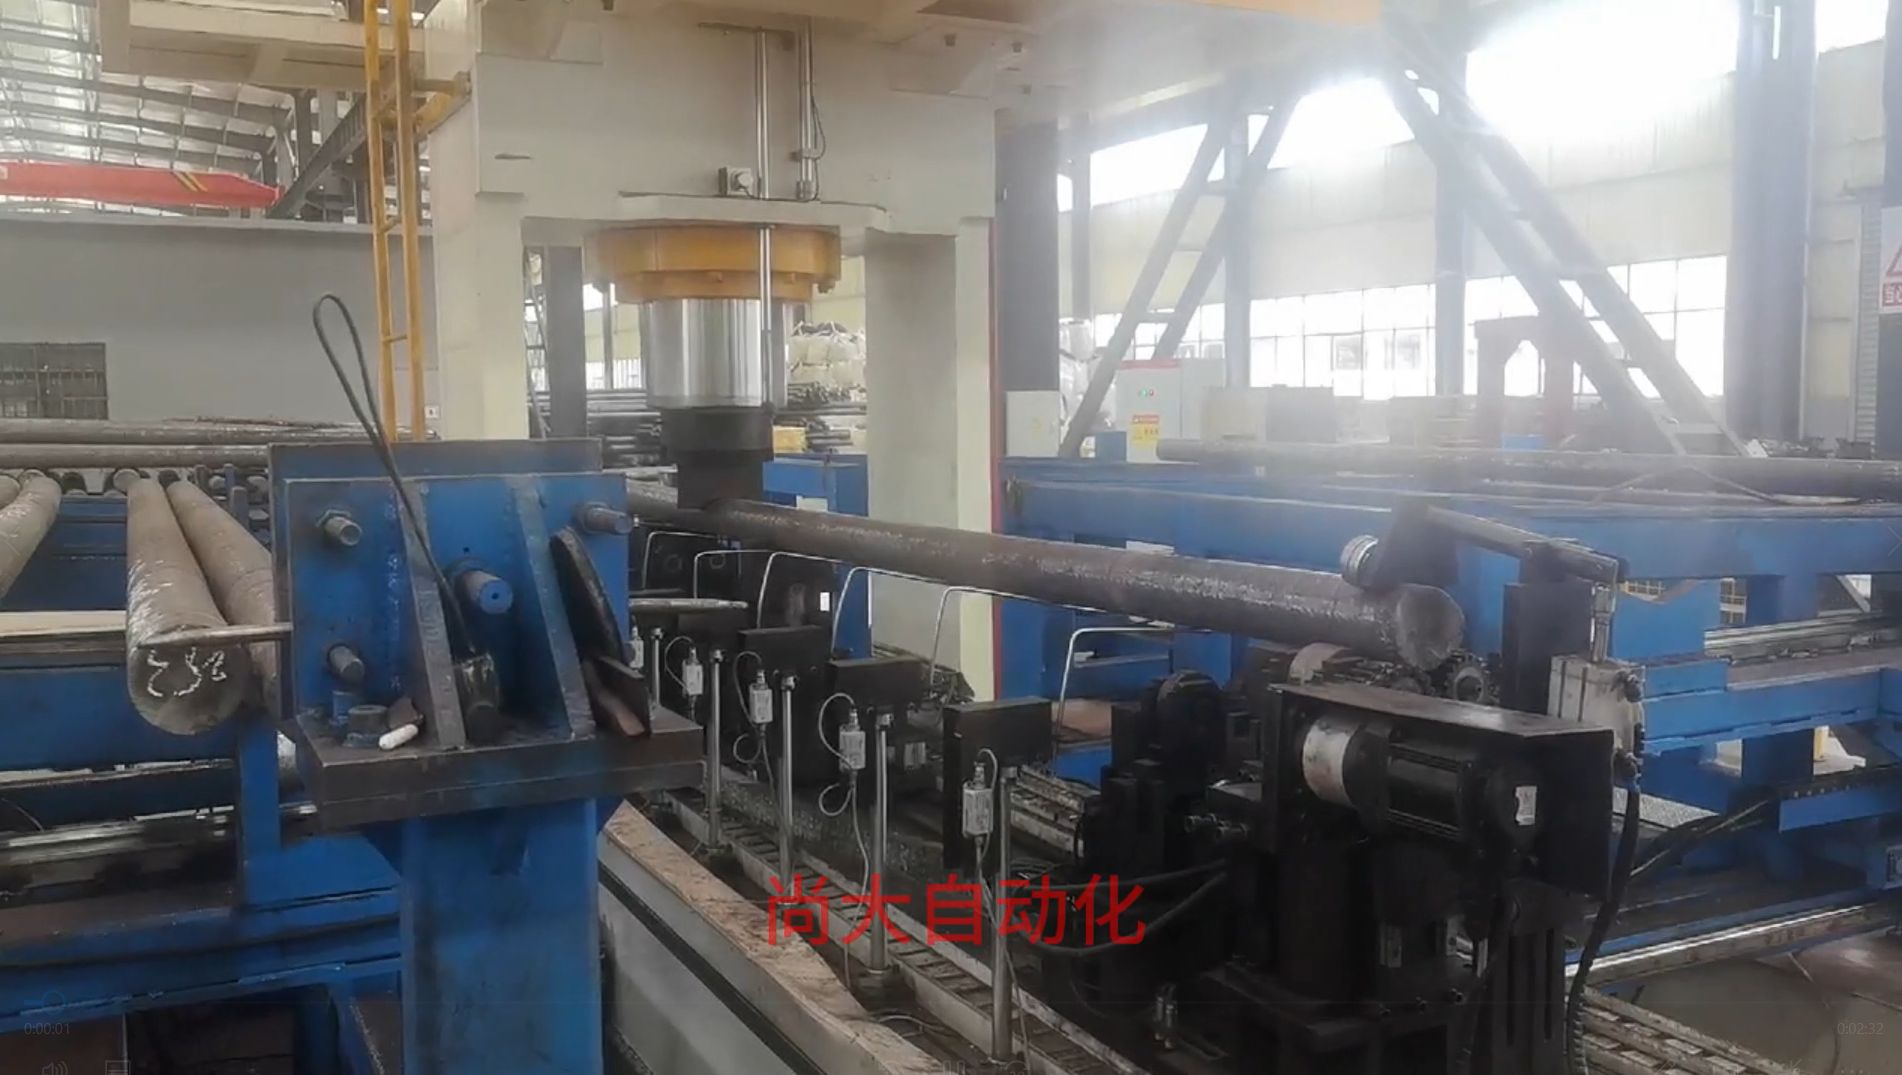
Трёхточечное измерение выявляет биение, которое пропускает один датчик

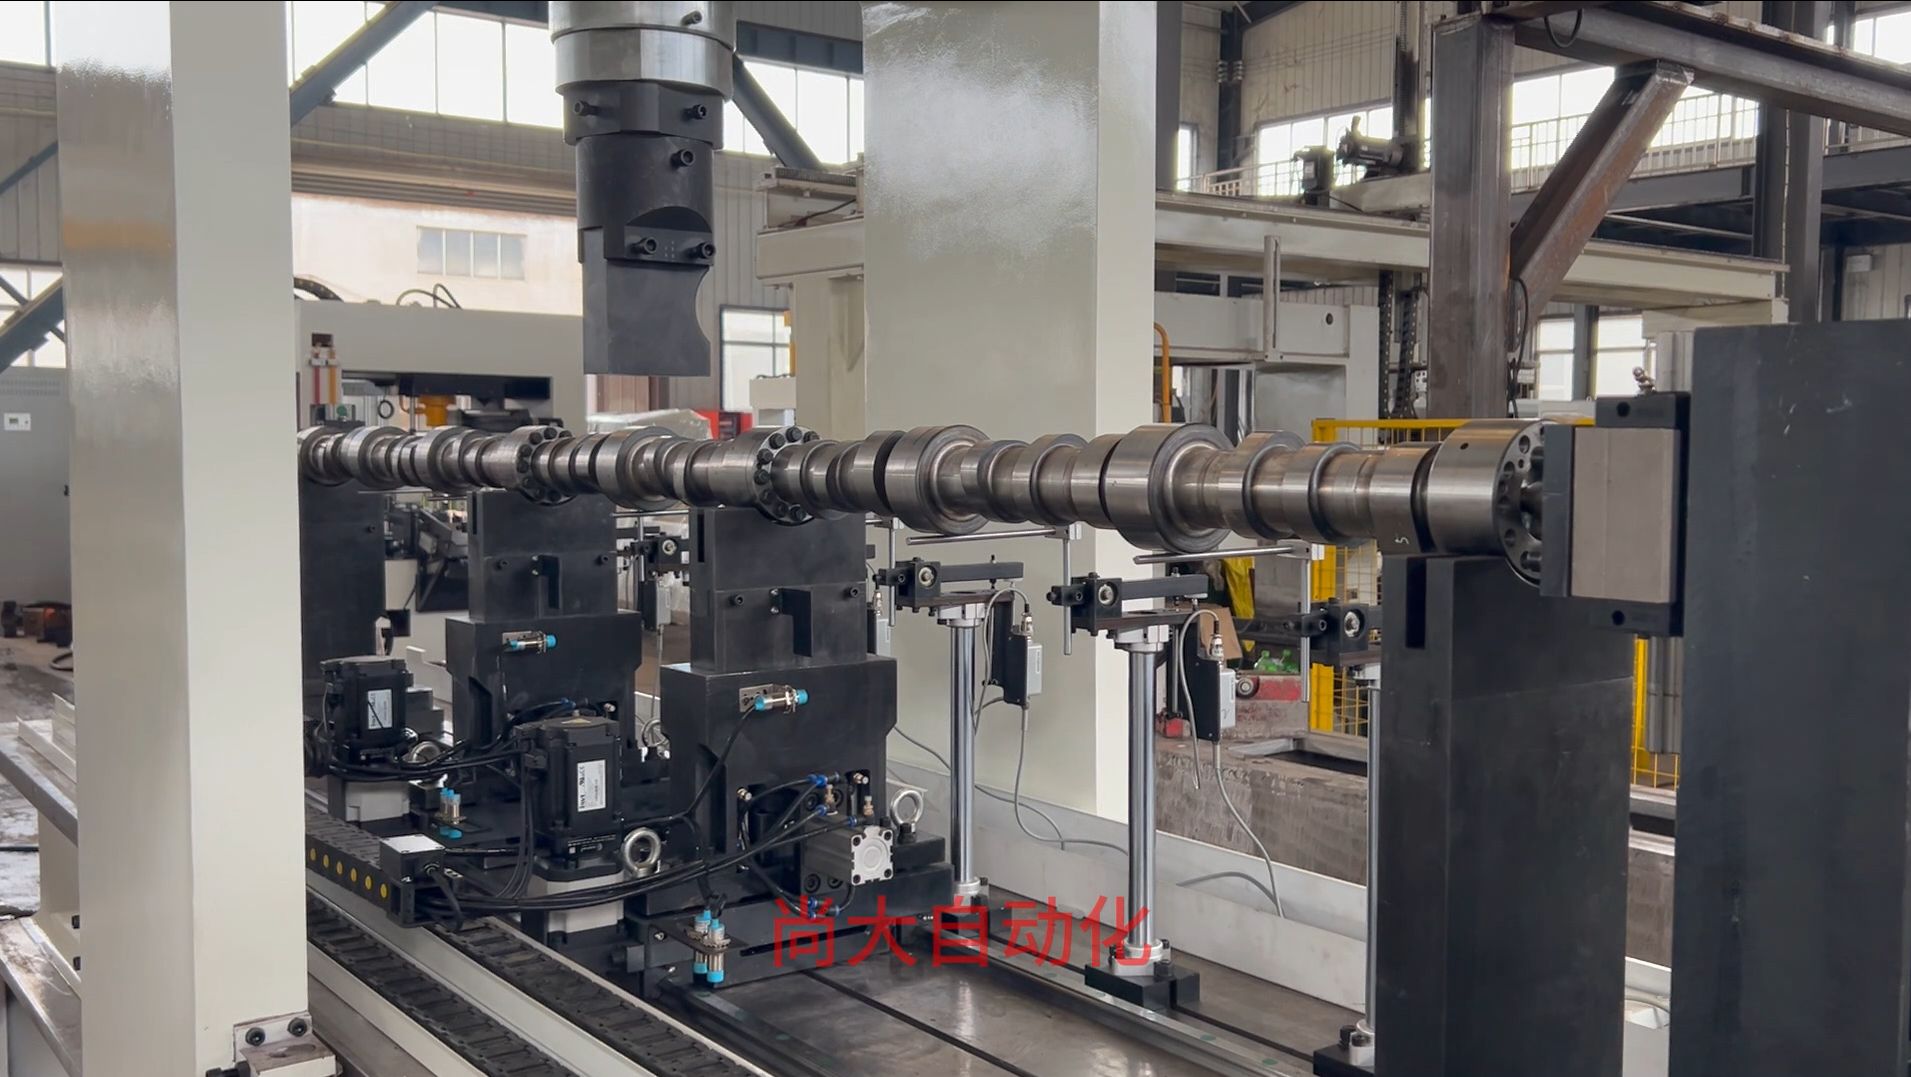
При одном контакте выправится только наибольшая выпуклость, а дальний конец останется искривлённым. Измерительная каретка проверяет три положения по длине прутка до и после каждого нажатия, поэтому система управления знает, имеет ли пруток S-образную форму, а не просто изогнут. Именно поэтому он не преподносит сюрпризов в виде пружинения.

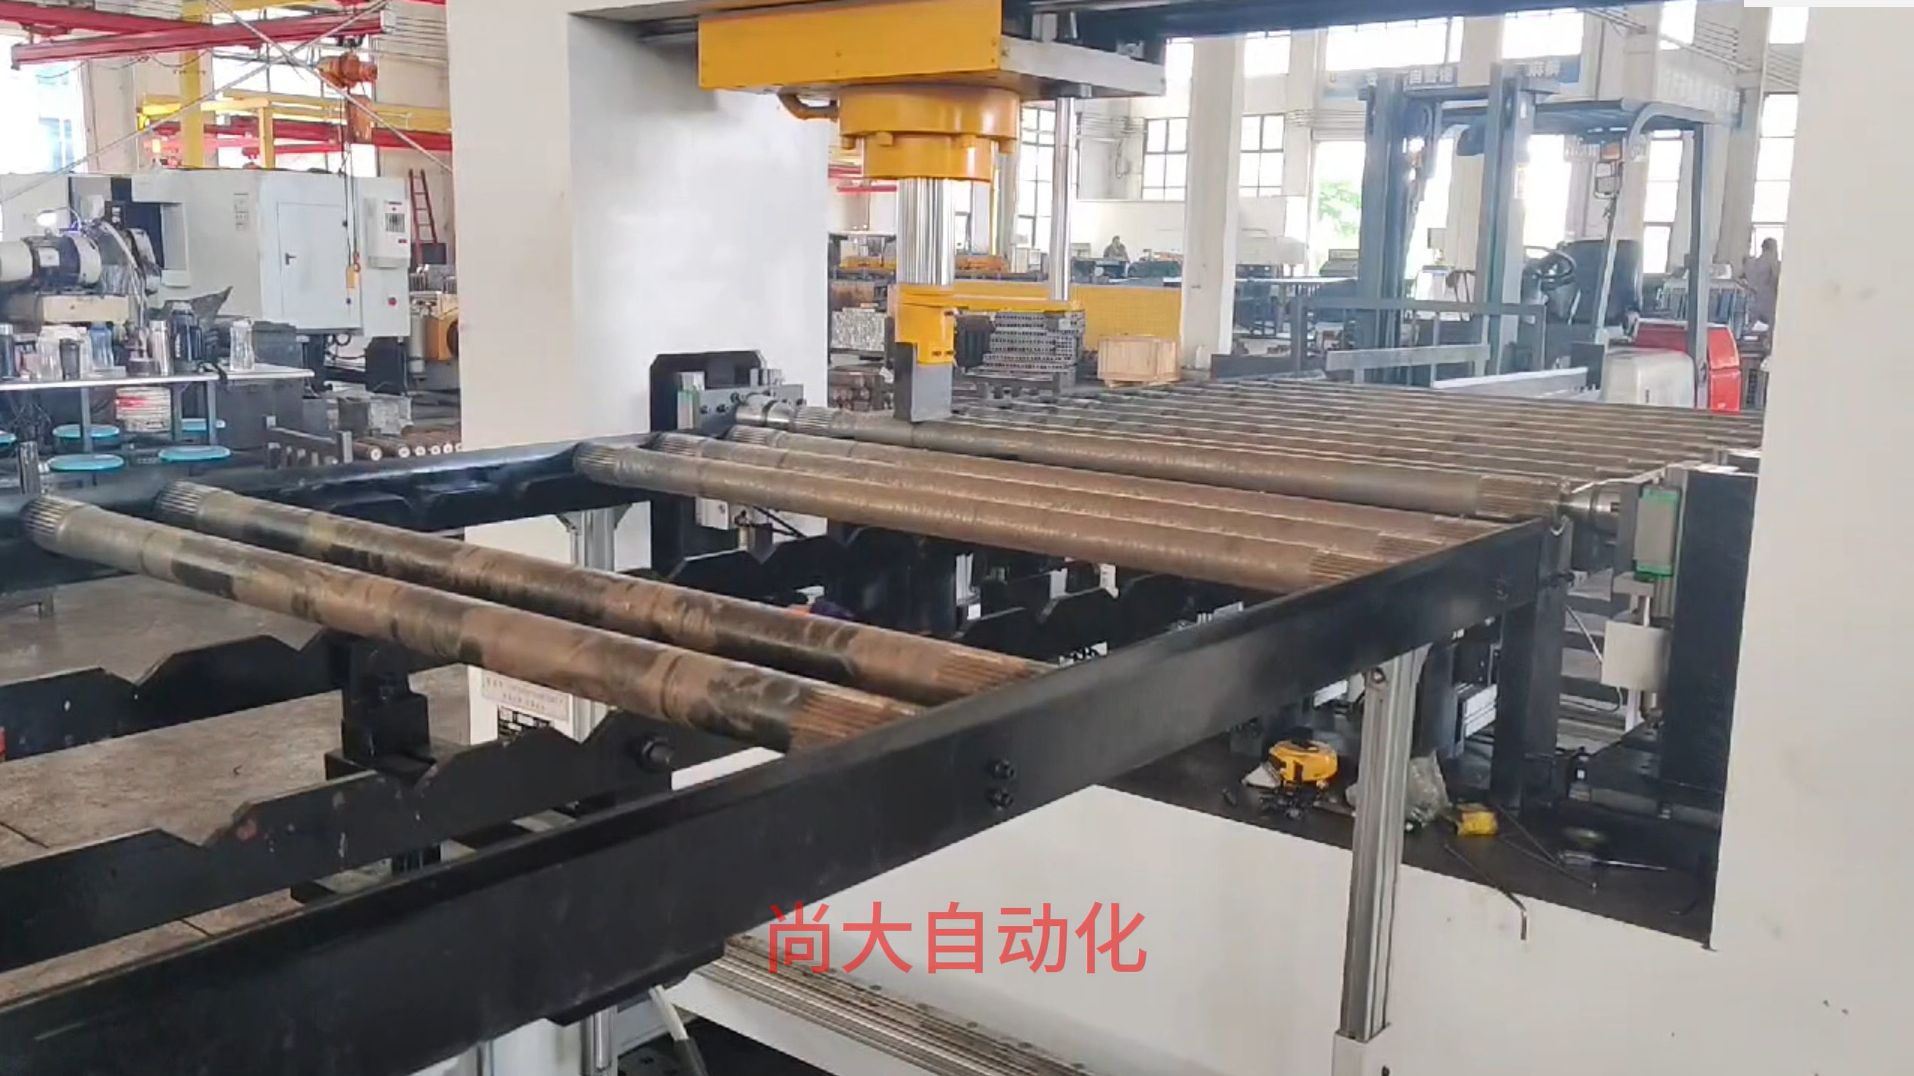
Пруток приводного вала в процессе правки

Наладка по рецептам: следующая работа начинается за минуты, а не за часы

Для каждого номера детали сохраняются целевая прямолинейность, положения опор и ограничения пресса. Оператор выбирает рецепт, загружает пруток, и станок автоматически перемещает опоры и измерительные головки. Мы видели, как переналадка сокращалась с двух часов на ручном прессе до менее чем 15 минут.

Крупный пруток коленчатого вала в процессе правки

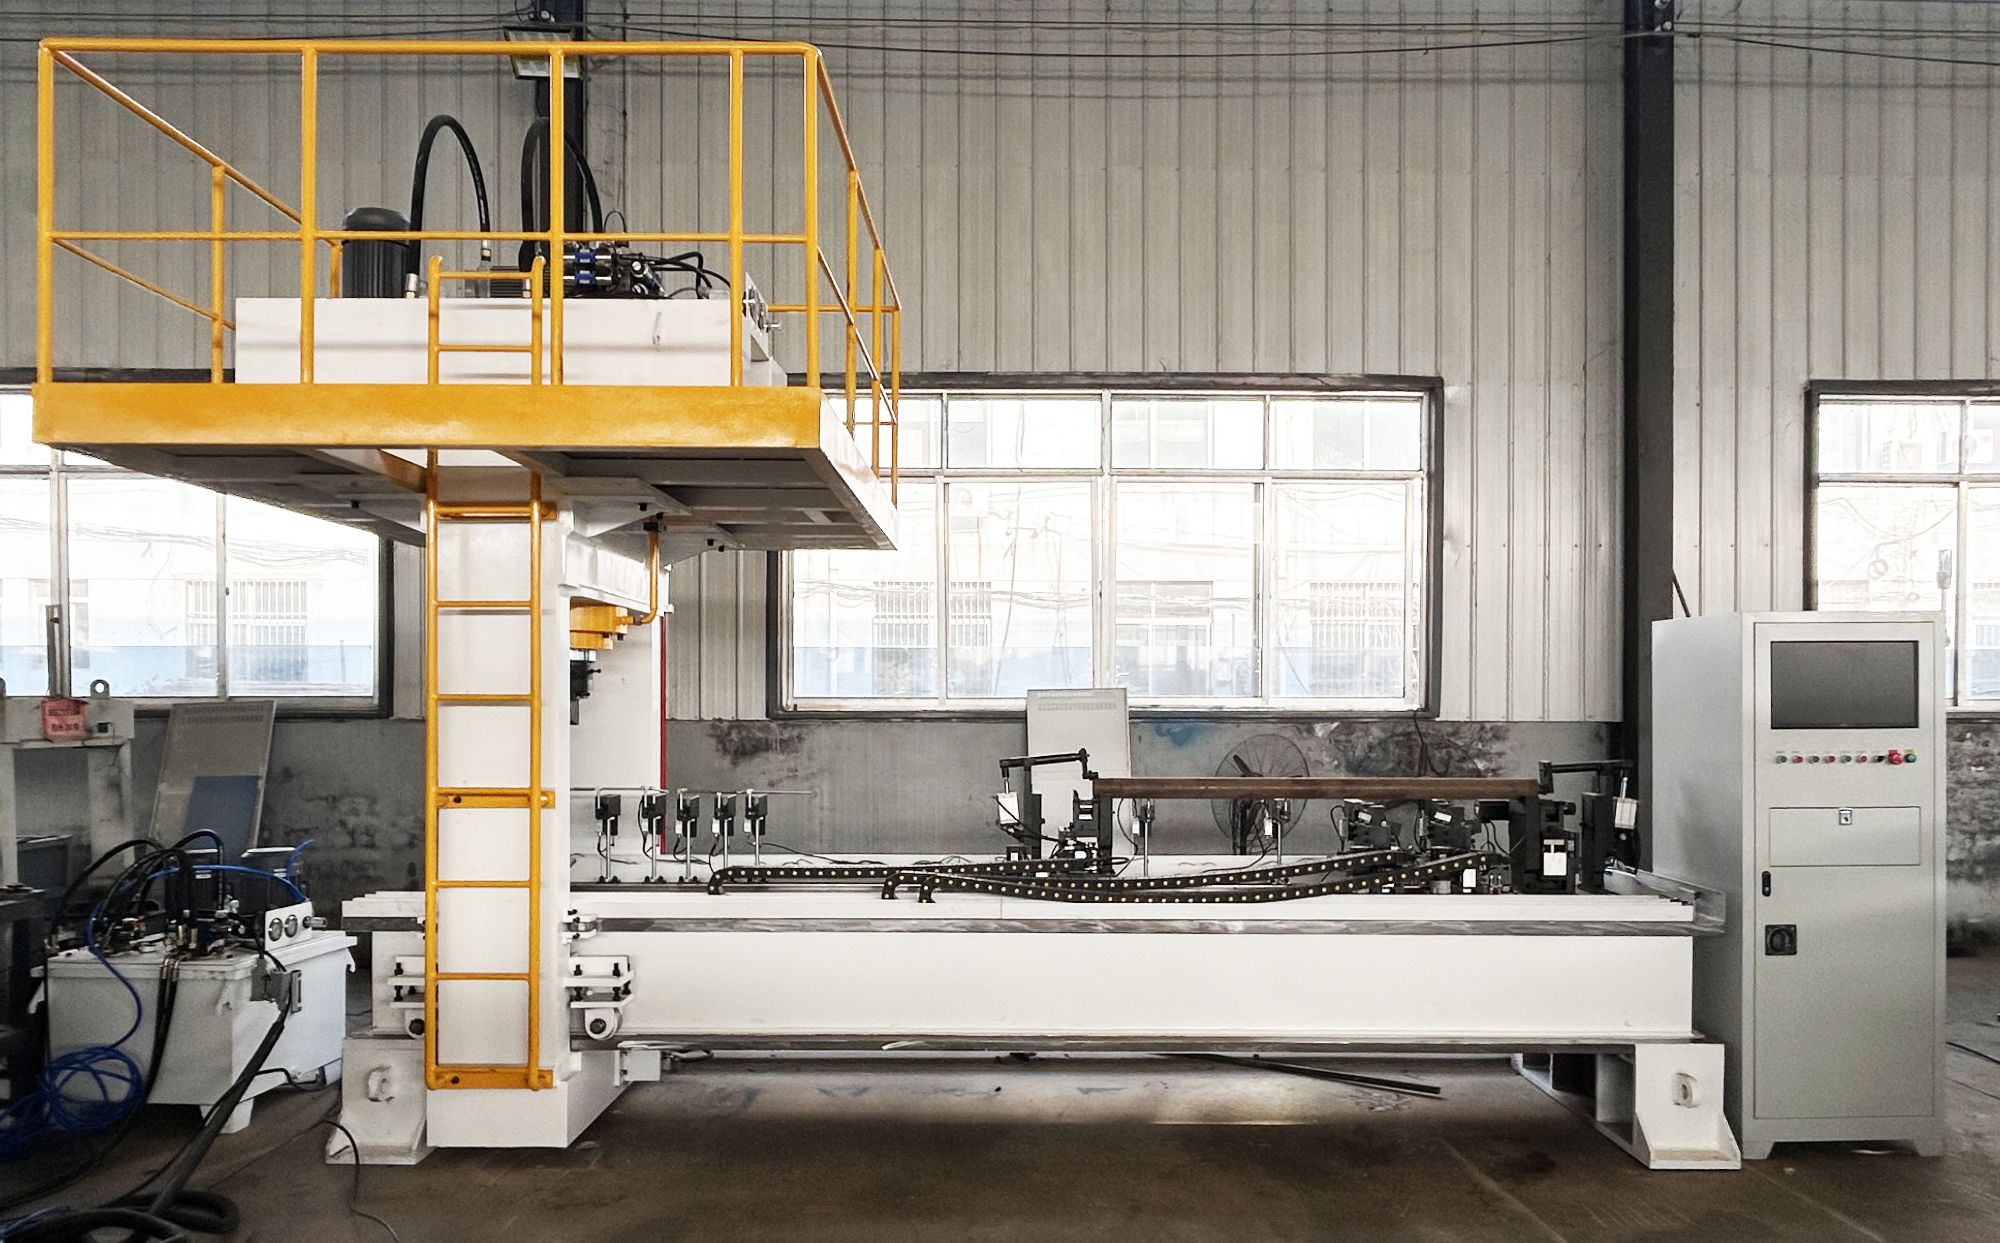
Автоматическая подача превращает рабочее место для одного оператора в ячейку серийной обработки

Для повторяющихся партий встроенный загрузочный стеллаж и отводящий конвейер позволяют одному оператору обслуживать несколько станков. Станок для правки подаёт сигнал, когда требуется материал, и следующий пруток опускается в V-образную призму без ручного вмешательства.

Технические данные станка для правки стальных прутков

Типовые характеристики для трёх размеров станины, которые мы комплектуем чаще всего. Я подтверждаю точные параметры по вашим чертежам прутков и входному допуску до того, как вы что-либо подписываете.

Вариант станины 60 т 120 т 200 т
Макс. диаметр 60 мм 120 мм 160 мм
Макс. длина 3000 мм 6000 мм 6000 мм
Типичное время цикла 18–40 с 25–70 с 30–90 с
Мощность 15 кВт 22 кВт 37 кВт
Масса 8 т 12 т 20 т
Занимаемая площадь 3,2 × 1,8 м 4,5 × 2,2 м 5,8 × 2,6 м

Это не волшебные пределы. Если исходный материал поступает с большим биением, время цикла увеличивается, потому что станок выполняет дополнительные проходы. Система с замкнутым контуром останавливается, когда измеренная прямолинейность достигает заданной вами цели—а не когда заканчивается таймер. Каждый станок поставляется с документацией CE там, где это требуется, а изготовление выполняется в рамках нашего процесса ISO 9001.

Где мы встречаем эти станки в цехах

Большинство установок начинается в цехах общего машиностроения и сервисных металлоцентрах, где номенклатура меняется каждую смену. Затем они распространяются на поставщиков автокомпонентов, производителей оснастки для нефтегазовой отрасли и ремонт тяжёлой техники. Общее здесь — необходимость переходить с одного размера прутка на другой, не теряя половину смены.

Серийная правка валов-шестерён с автоматической подачей
Валы-шестерни на автоматической подаче – один оператор может обслуживать ячейку.
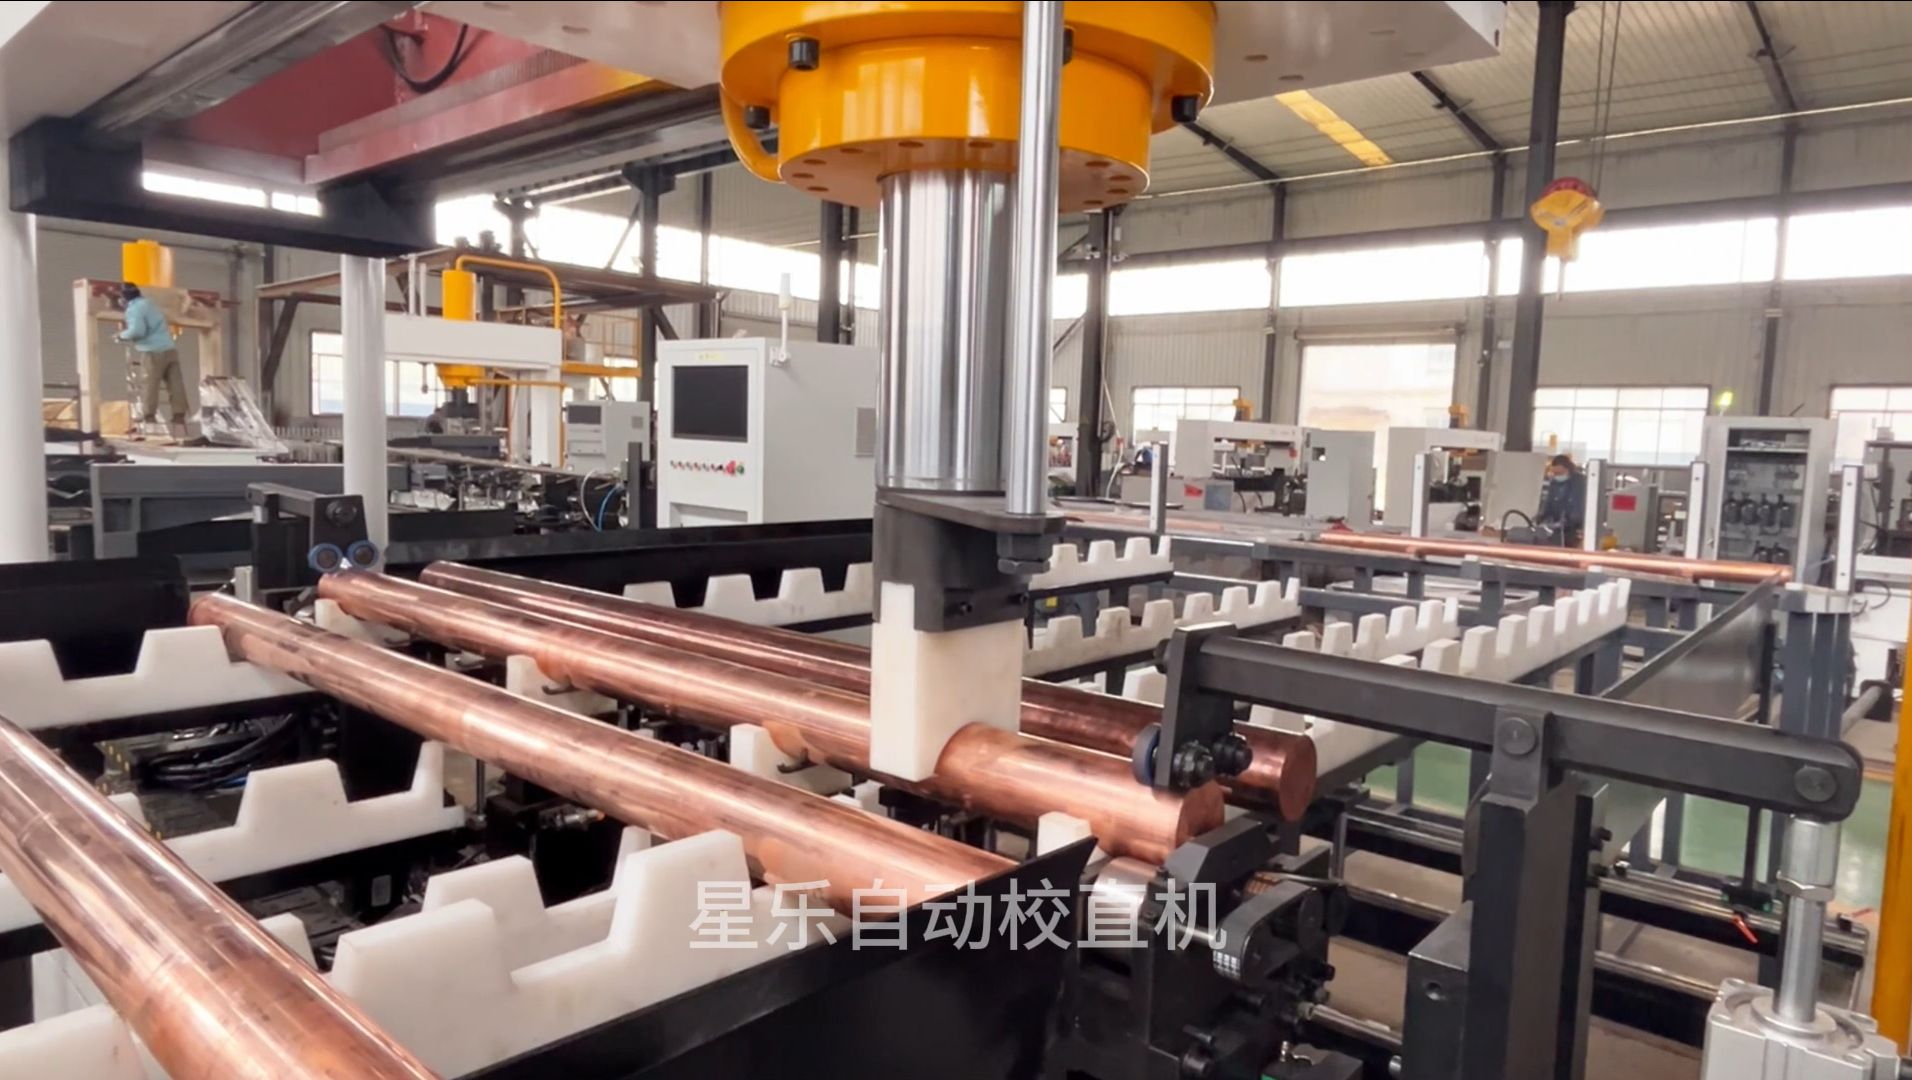
Медный пруток в процессе правки
Правка медных прутков для электрических шин и электродвигателей.
Круглый пруток при правке точечным давлением
Правка круглого прутка точечным давлением.
Шестигранный стальной пруток в правильном станке усилием 120 т
Шестигранный стальной пруток под нагрузкой 120 т.
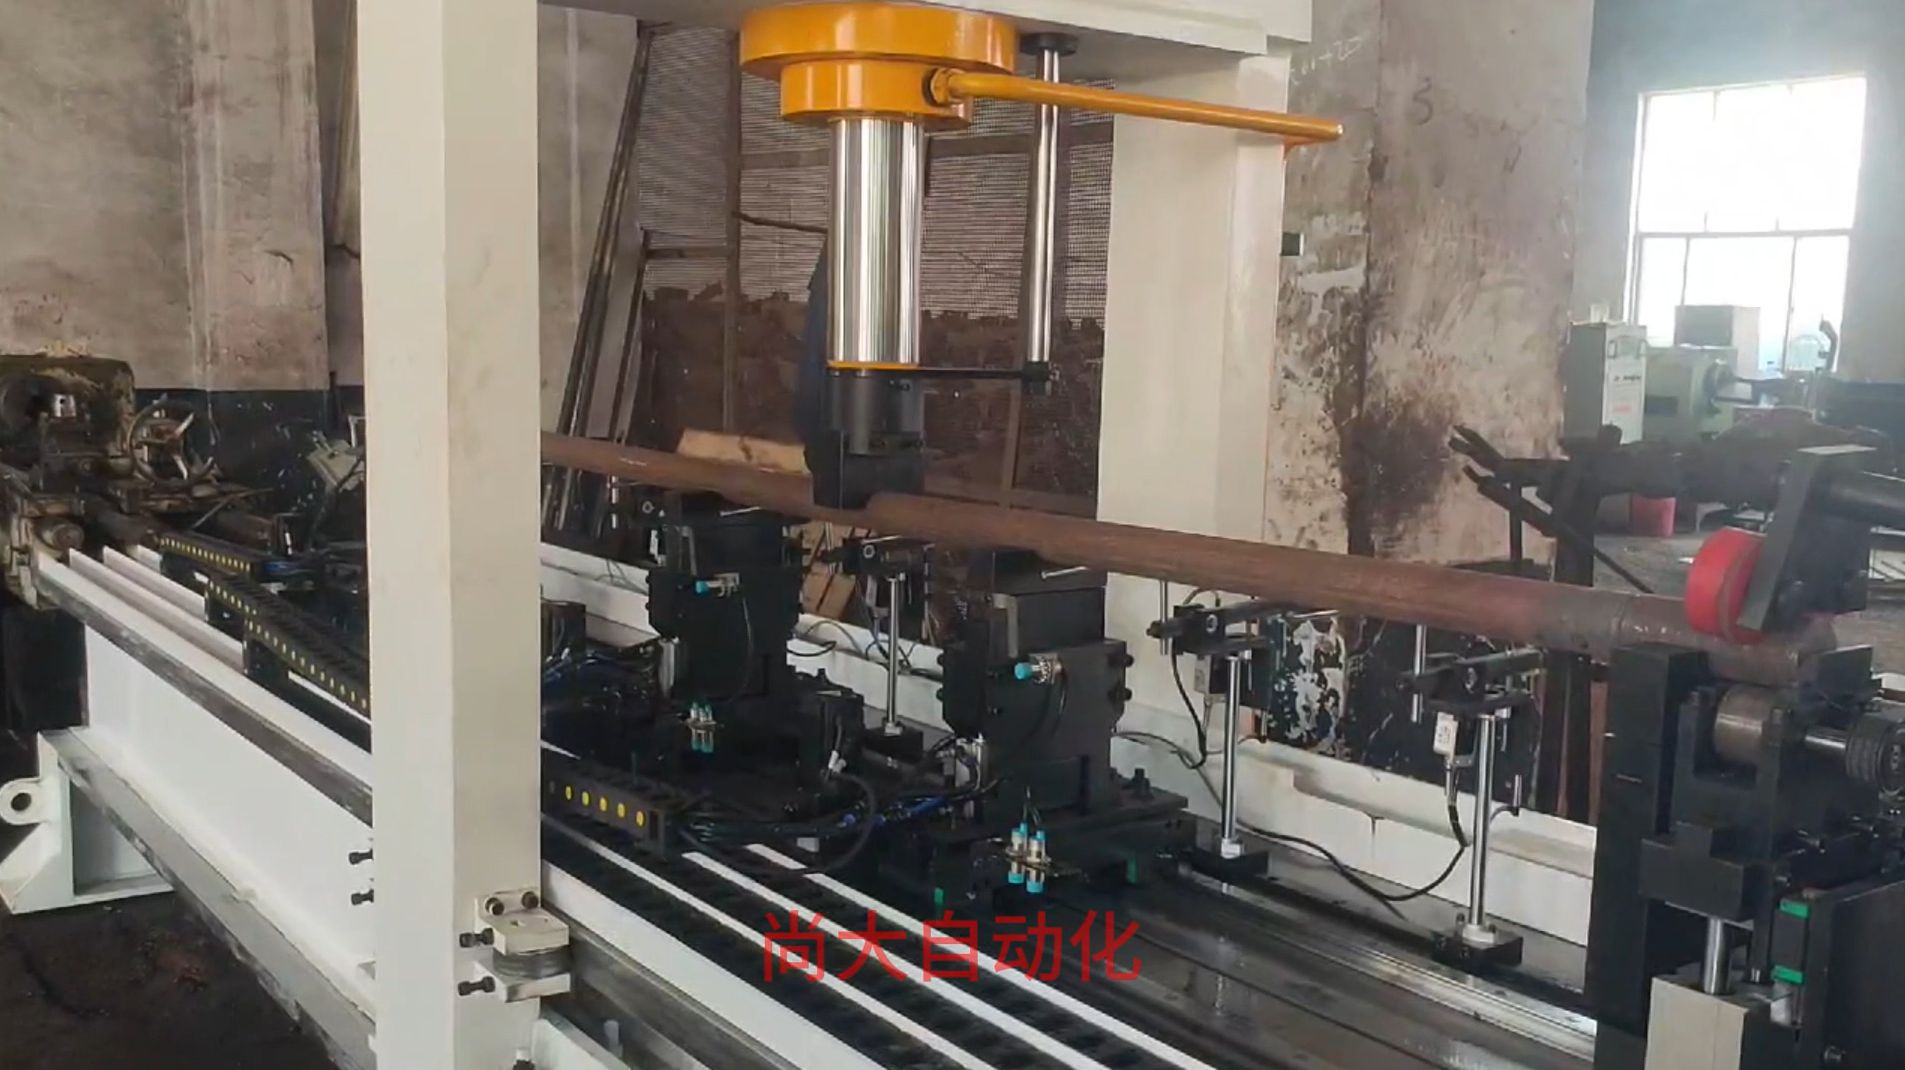
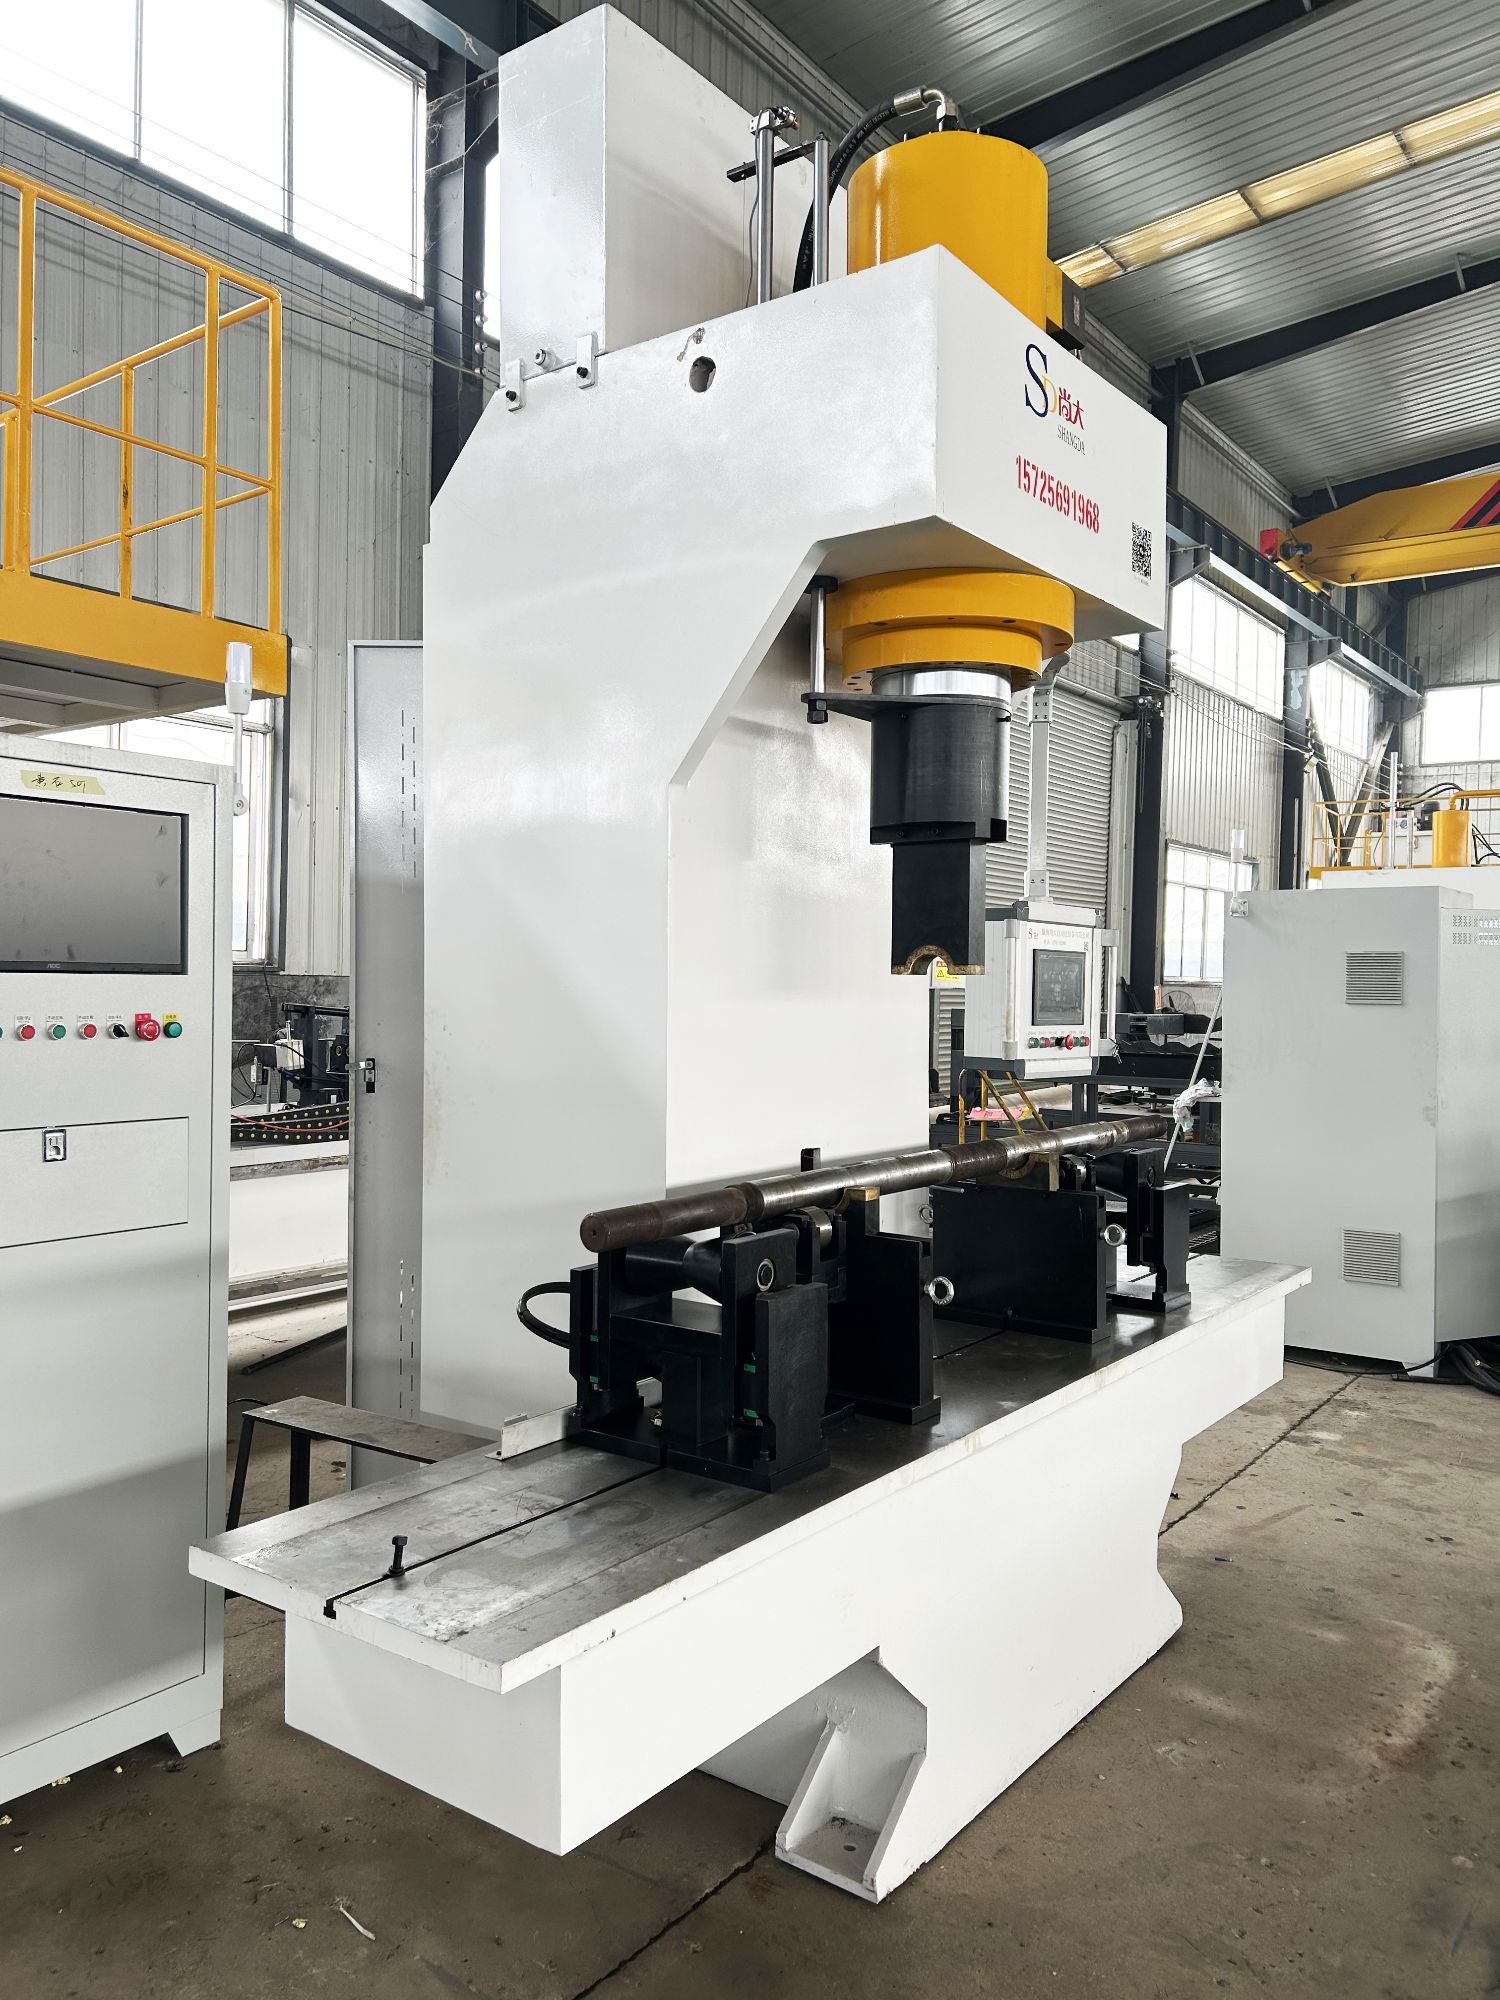
Пруток вала в 200-тонном C-образном правильном станке
Пруток вала в 200-тонном C-образном правильном станке.

Пропустите свои прутки через станок, прежде чем решать

Я предпочту, чтобы вы прислали нам 10 или 20 своих реальных прутков, а не обсуждали характеристики по телефону. Мы пропустим их, измерим до и после и покажем, что станок может сделать с вашим материалом—а не то, что брошюра обещает на идеальной заготовке. Если ваш исходный материал прямой, мы покажем жёсткие цифры. Если нет, мы покажем, что даёт первый проход.

Универсальная правка прутков

Станок для правки стальных прутков

Время цикла менее 90 с · наладка менее 15 мин

Я построил эту страницу вокруг трёх вещей, о которых вы действительно спрашиваете при выборе ячейки правки: как быстро она работает, какую точность может выдерживать и сколько времени занимает переход с одного номера детали на следующий. Этот станок — наш универсальный ответ для правки круглого прутка, валов и профилей—без шатких допущений, которые иногда встречаются в торговых каталогах.

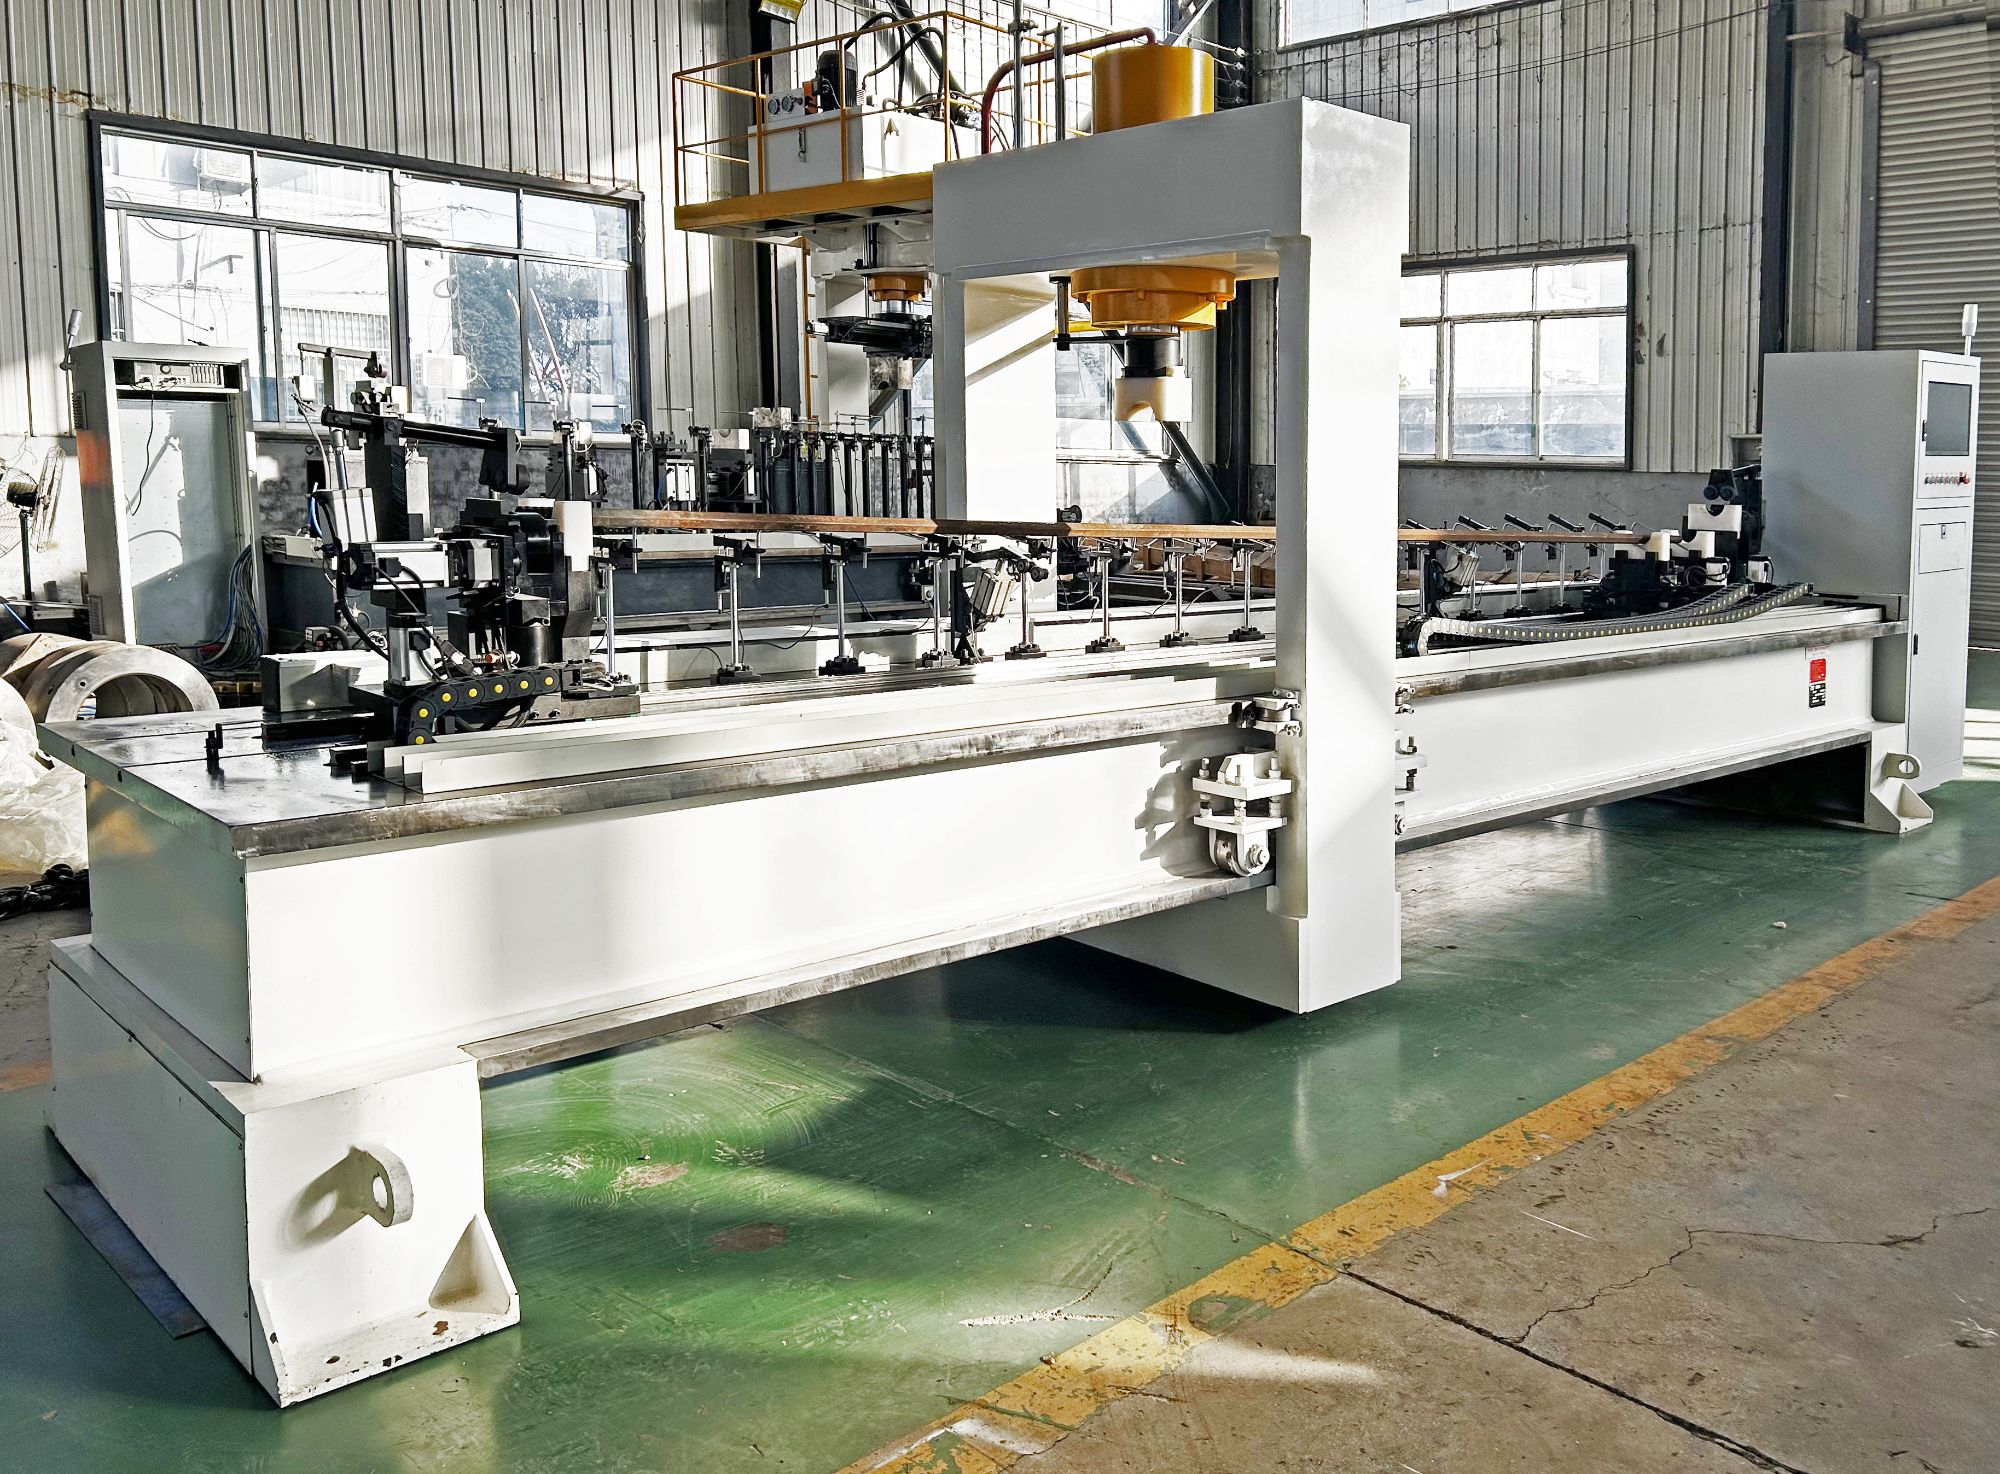
Главное фото станка для правки стальных прутков
Универсальный станок для правки стальных прутков в нашем сборочном цехе.

Request a Quote

Interested in правилка для железных прутков? Fill out the form below and our team will get back to you within 24 hours.

Your information is kept confidential. We typically respond within 24 hours.