Универсальная правка

Создан для стабильного времени цикла, быстрой переналадки и честной точности

В универсальном станке для правки медного прутка первое, на что я смотрю, — это переналадка. Этот станок сохраняет рецепт в ПЛК, поэтому переход с прутка 6 мм на трубу 20 мм занимает около пяти минут: замените опорные центры, вызовите сохранённую программу и обработайте одну пробную деталь.

Автоматический цикл, а не ручная оценка

Загрузите деталь, нажмите «Пуск». Станок измеряет прогиб в трёх точках, выполняет точечную правку давлением и выгружает деталь. Полный цикл для медного прутка длиной до 1 500 мм занимает 25–35 секунд — это в 3–5 раз быстрее, чем ручная правка молотком.

Заявленная точность, на которую можно планировать

Мы указываем максимальную точность 0,01 мм. Такая цифра требует прецизионно шлифованной заготовки со снятыми напряжениями. Если ваш медный пруток имеет овальность или остаточные напряжения, после правки ожидайте 0,05–0,10 мм. Я предпочитаю задать правильные ожидания, чем обещать допуск, который мы не сможем стабильно повторить.

Один оператор — несколько станков

Автоцикл работает без постоянного наблюдения. Поскольку измерения и правки сохраняются для каждого рецепта, один оператор может за смену загружать и контролировать два-три станка. Вы не зависите от глазомера или ощущений одного человека.

Готовность к MES без дополнительного оборудования

ПЛК регистрирует каждый цикл правки: начальное биение, ходы правки, конечную измеренную прямолинейность. Эти данные можно экспортировать в вашу MES или ERP для прослеживаемости партии. Если аудитор запросит подтверждение процесса, оно уже есть.

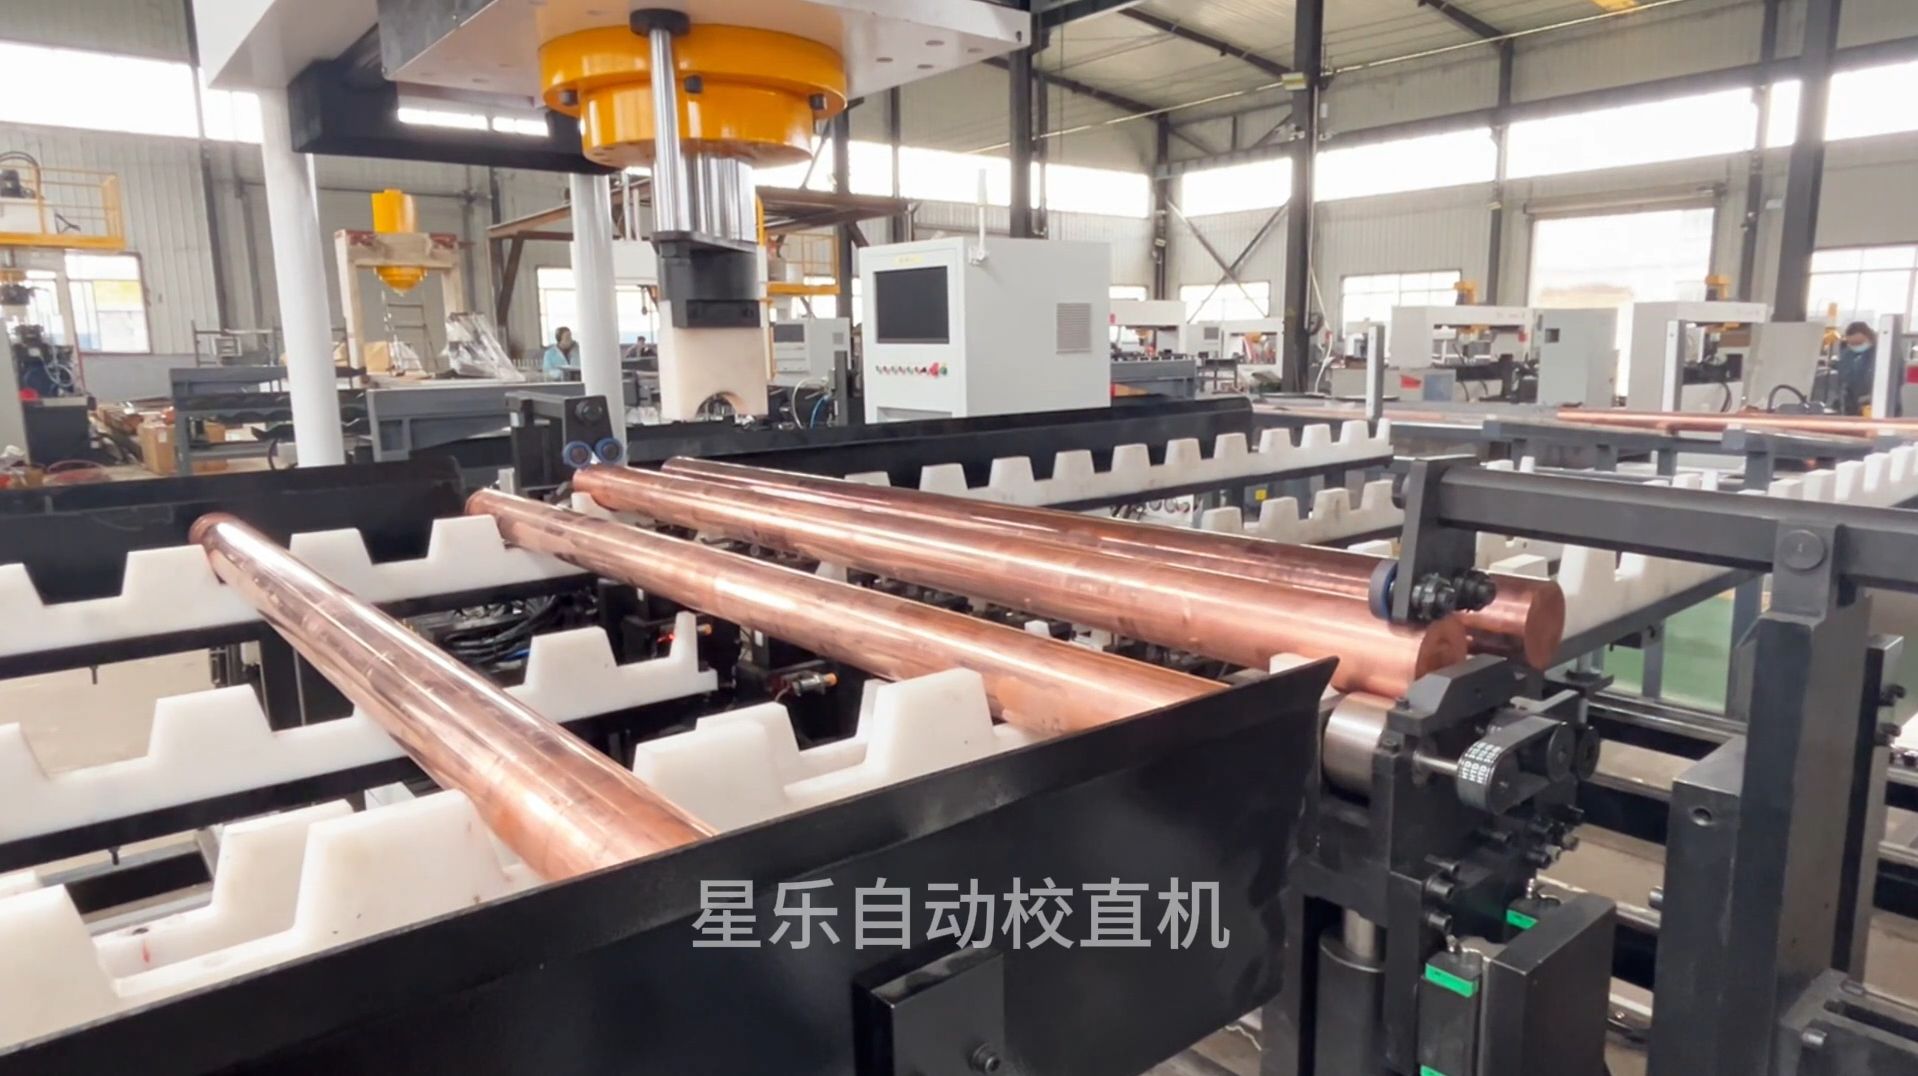
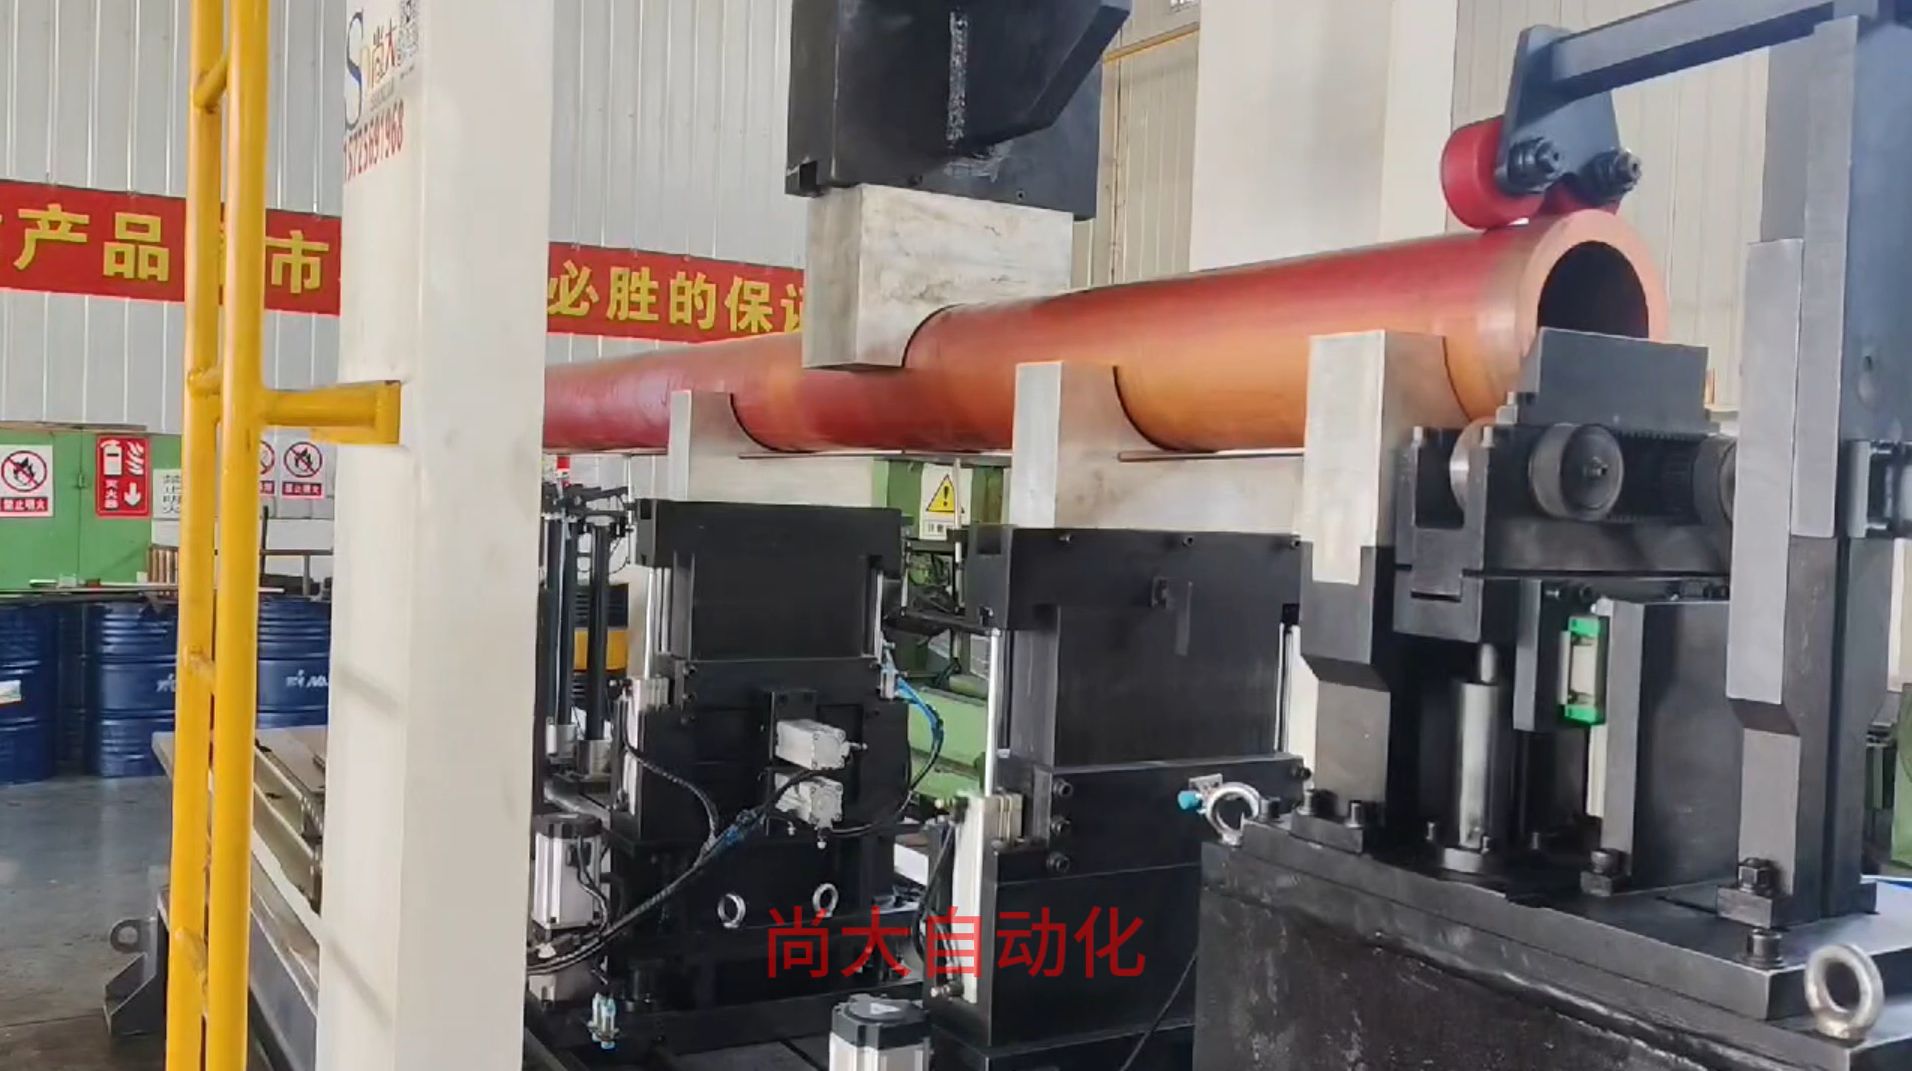
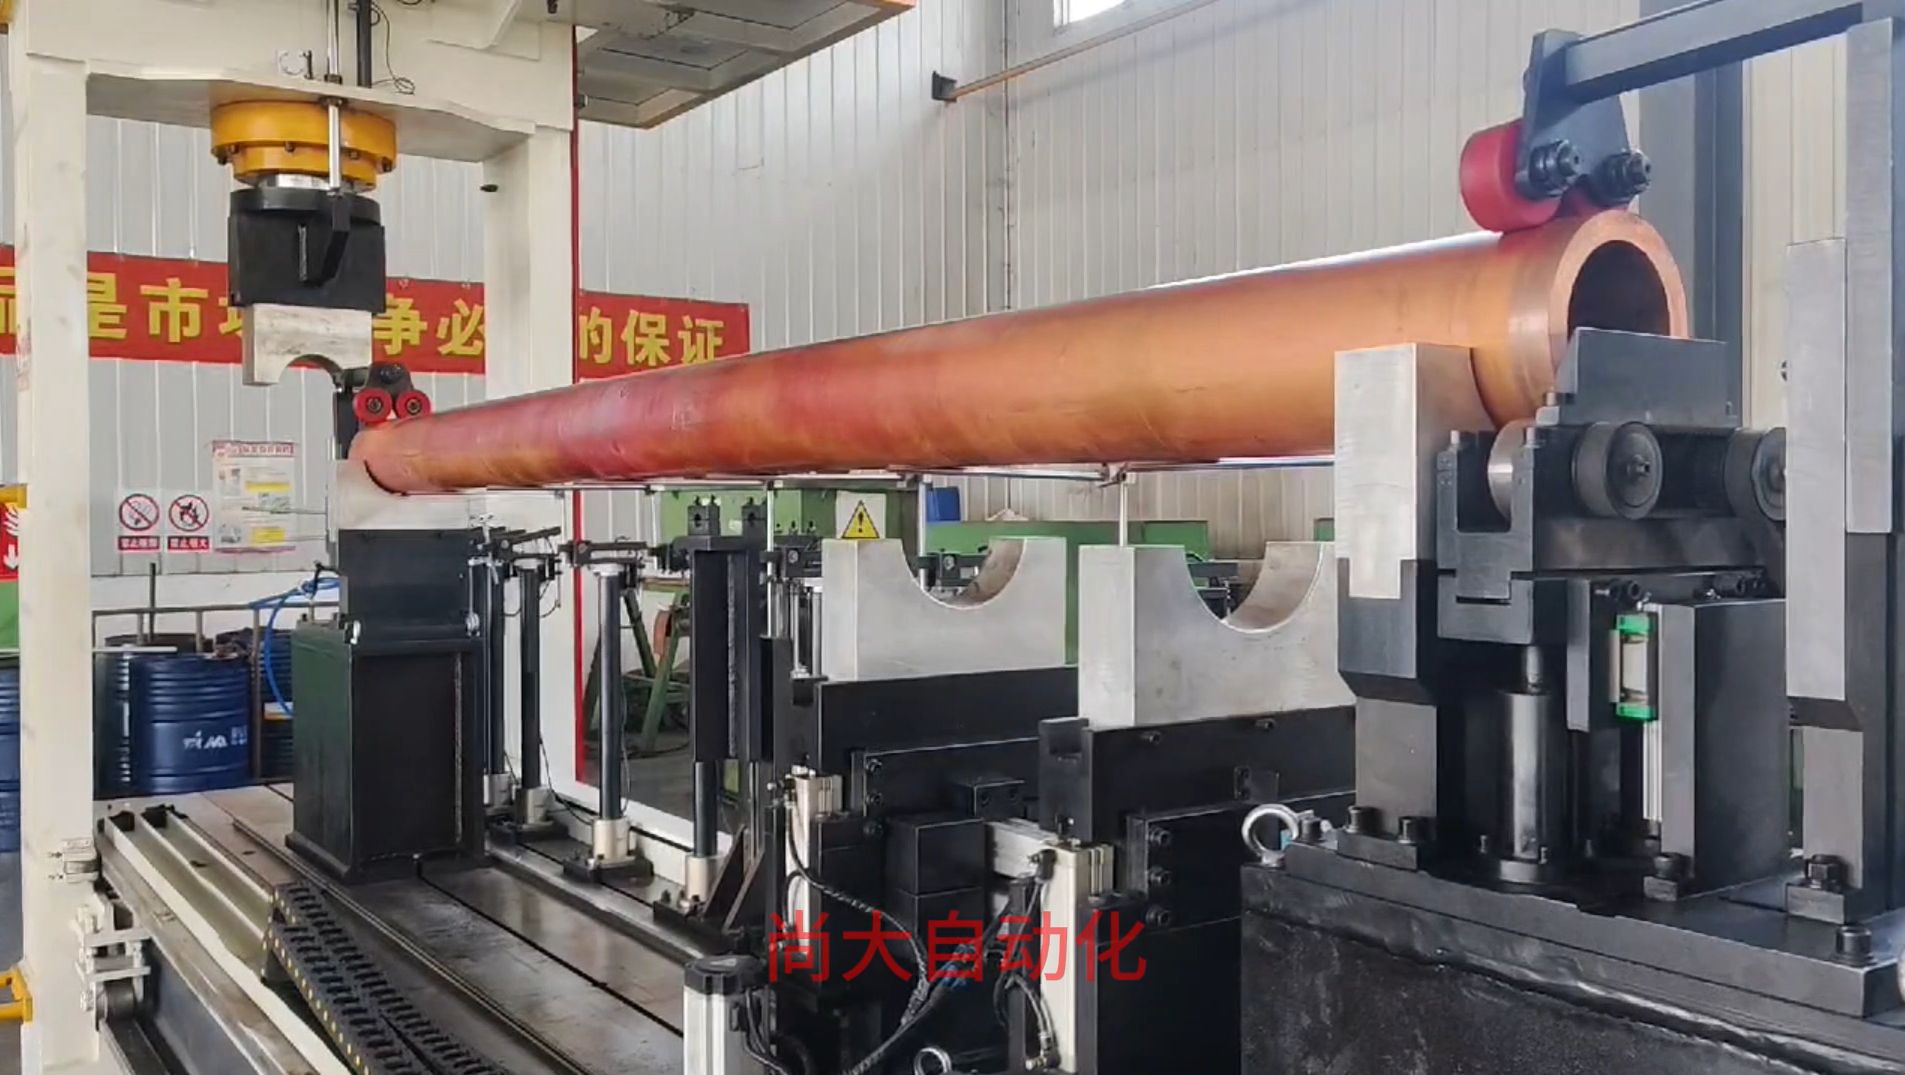
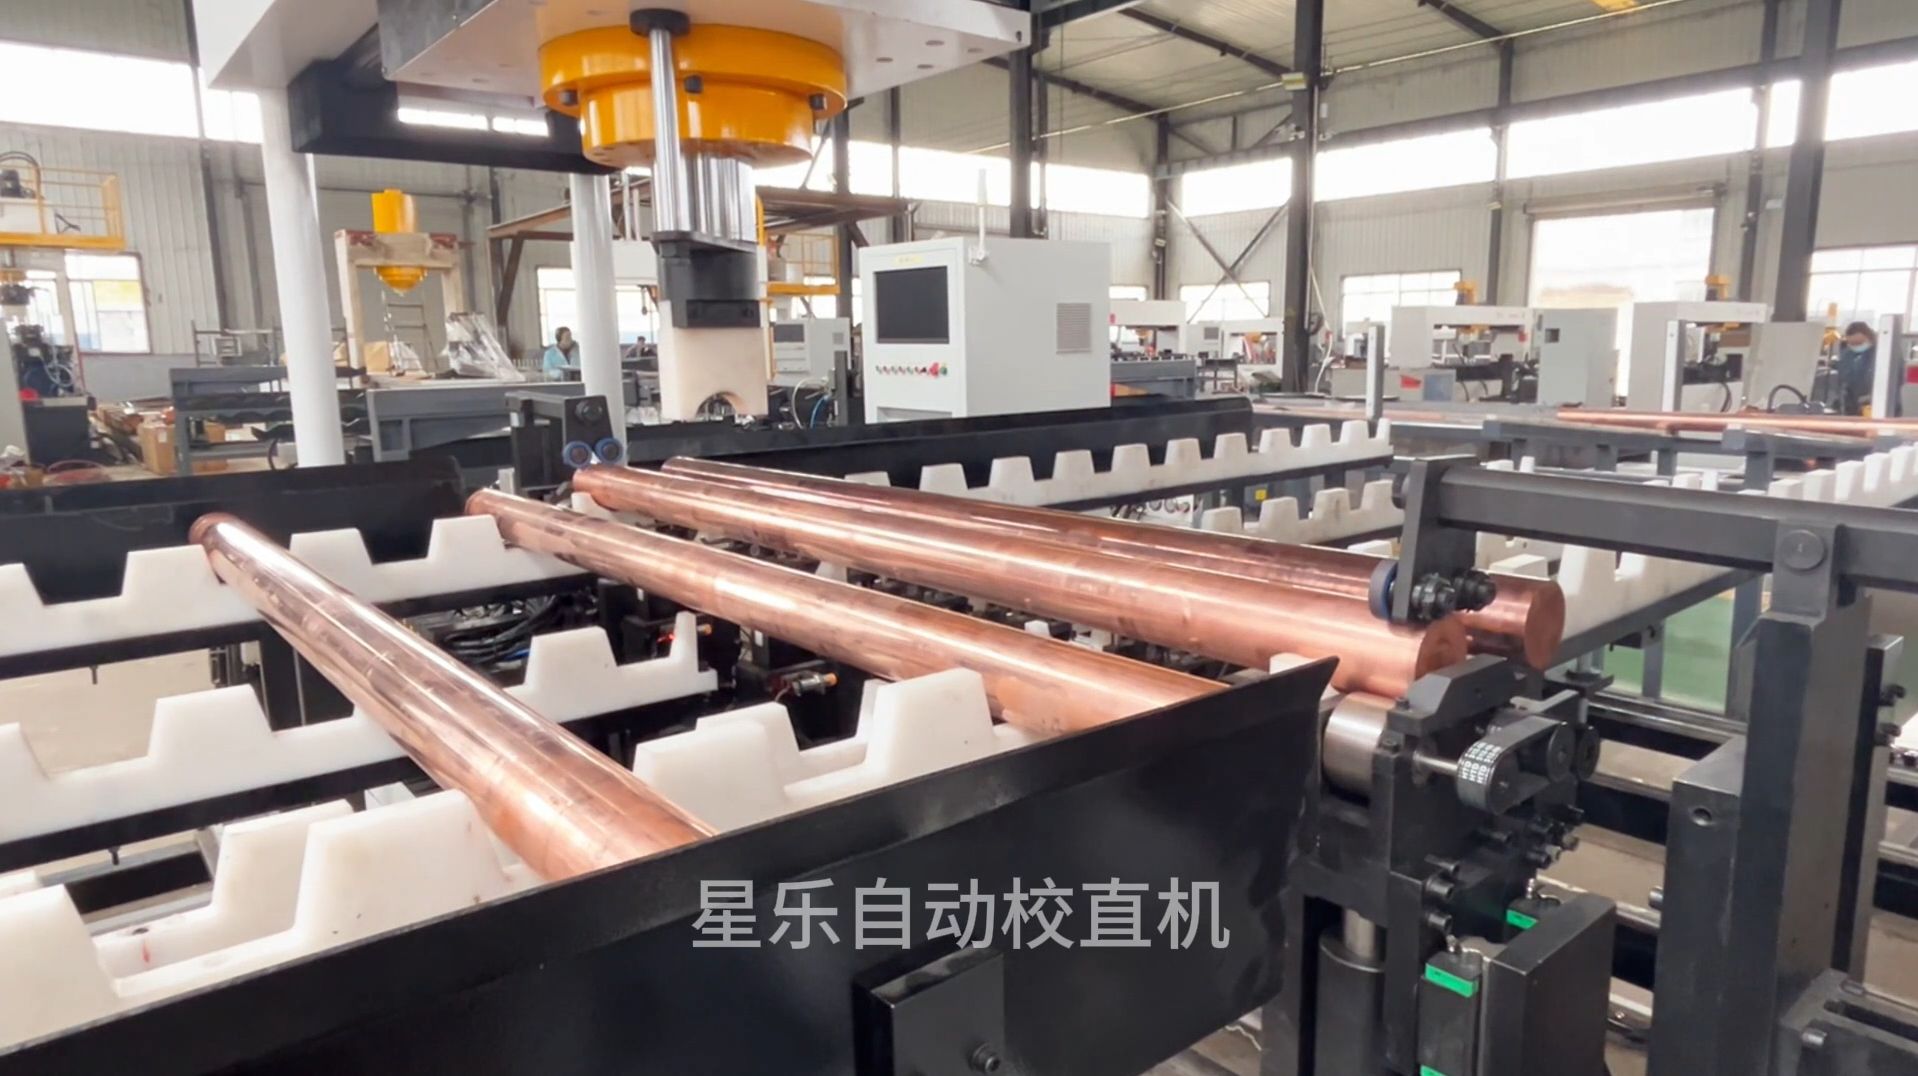
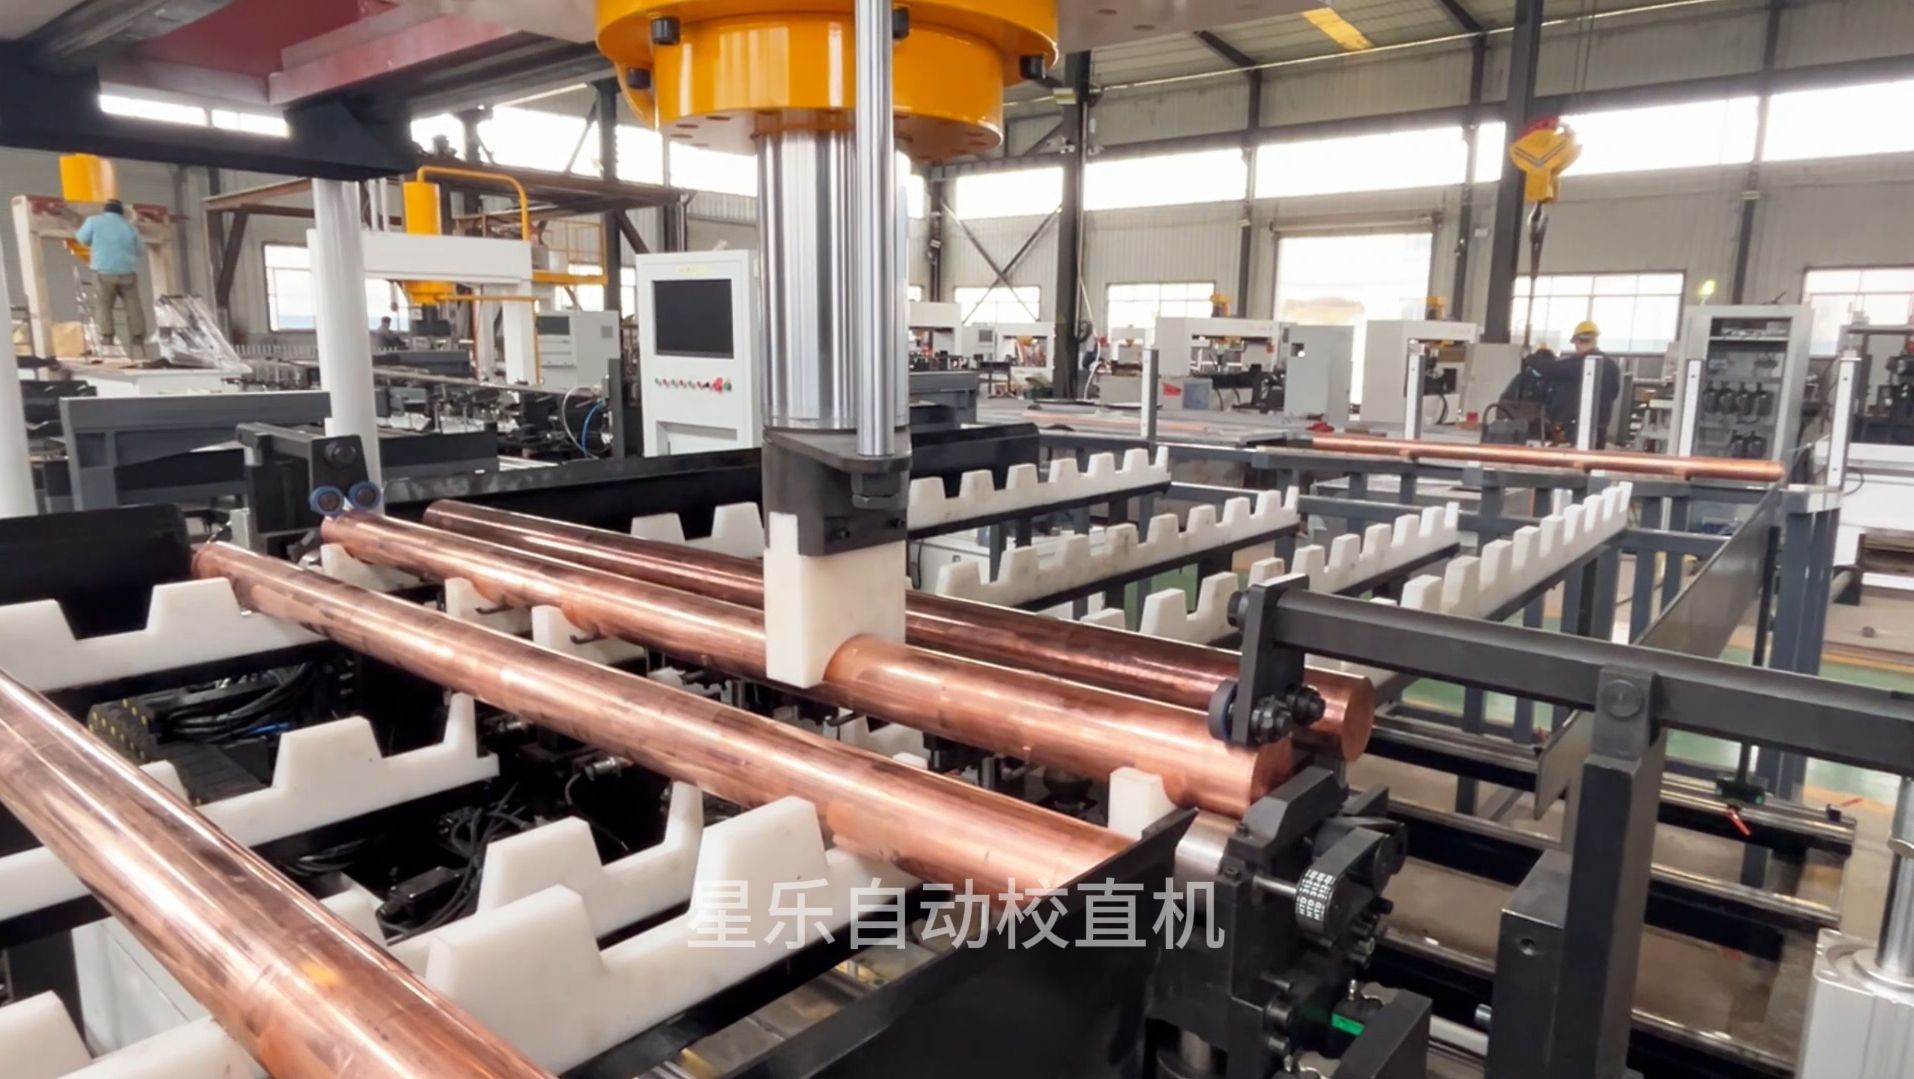
Автоматический правильный пресс выполняет точечную правку давлением латунного прутка
Точечная правка давлением латунного прутка во время автоматического цикла.
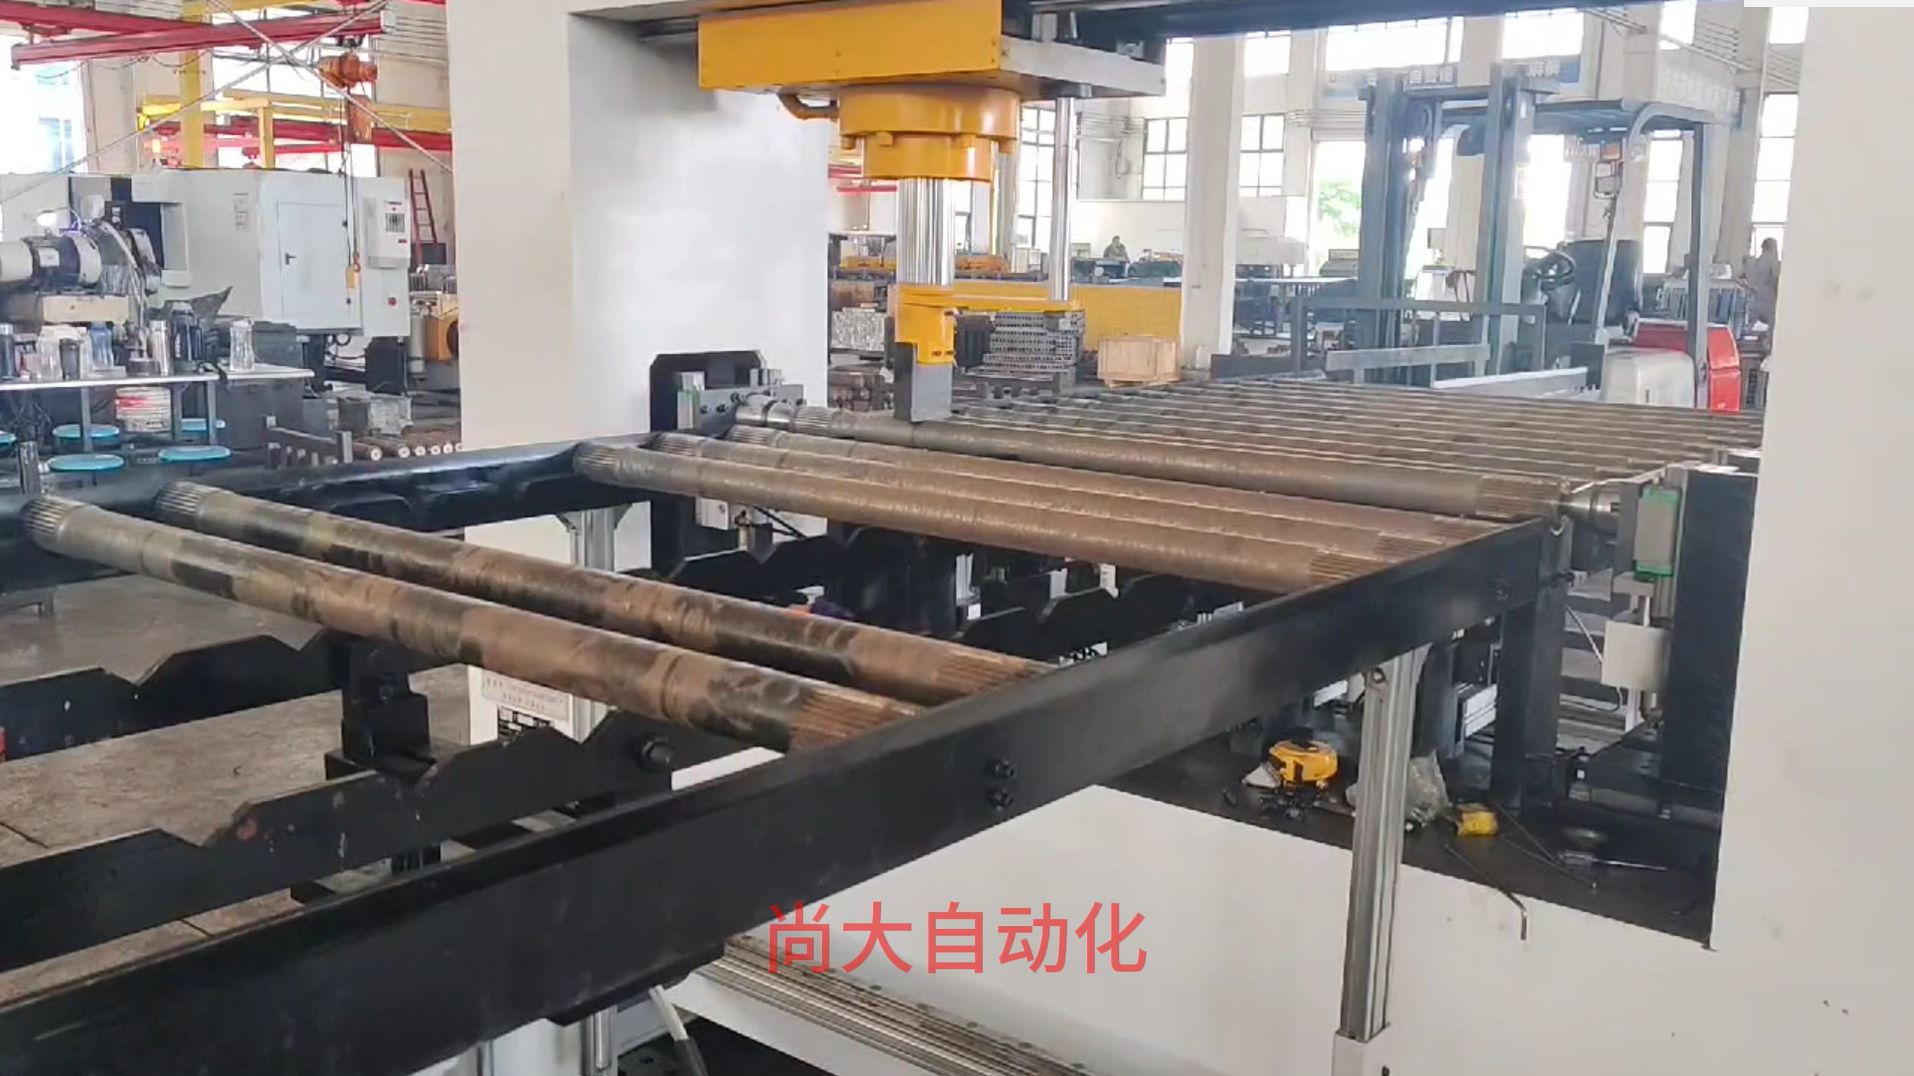
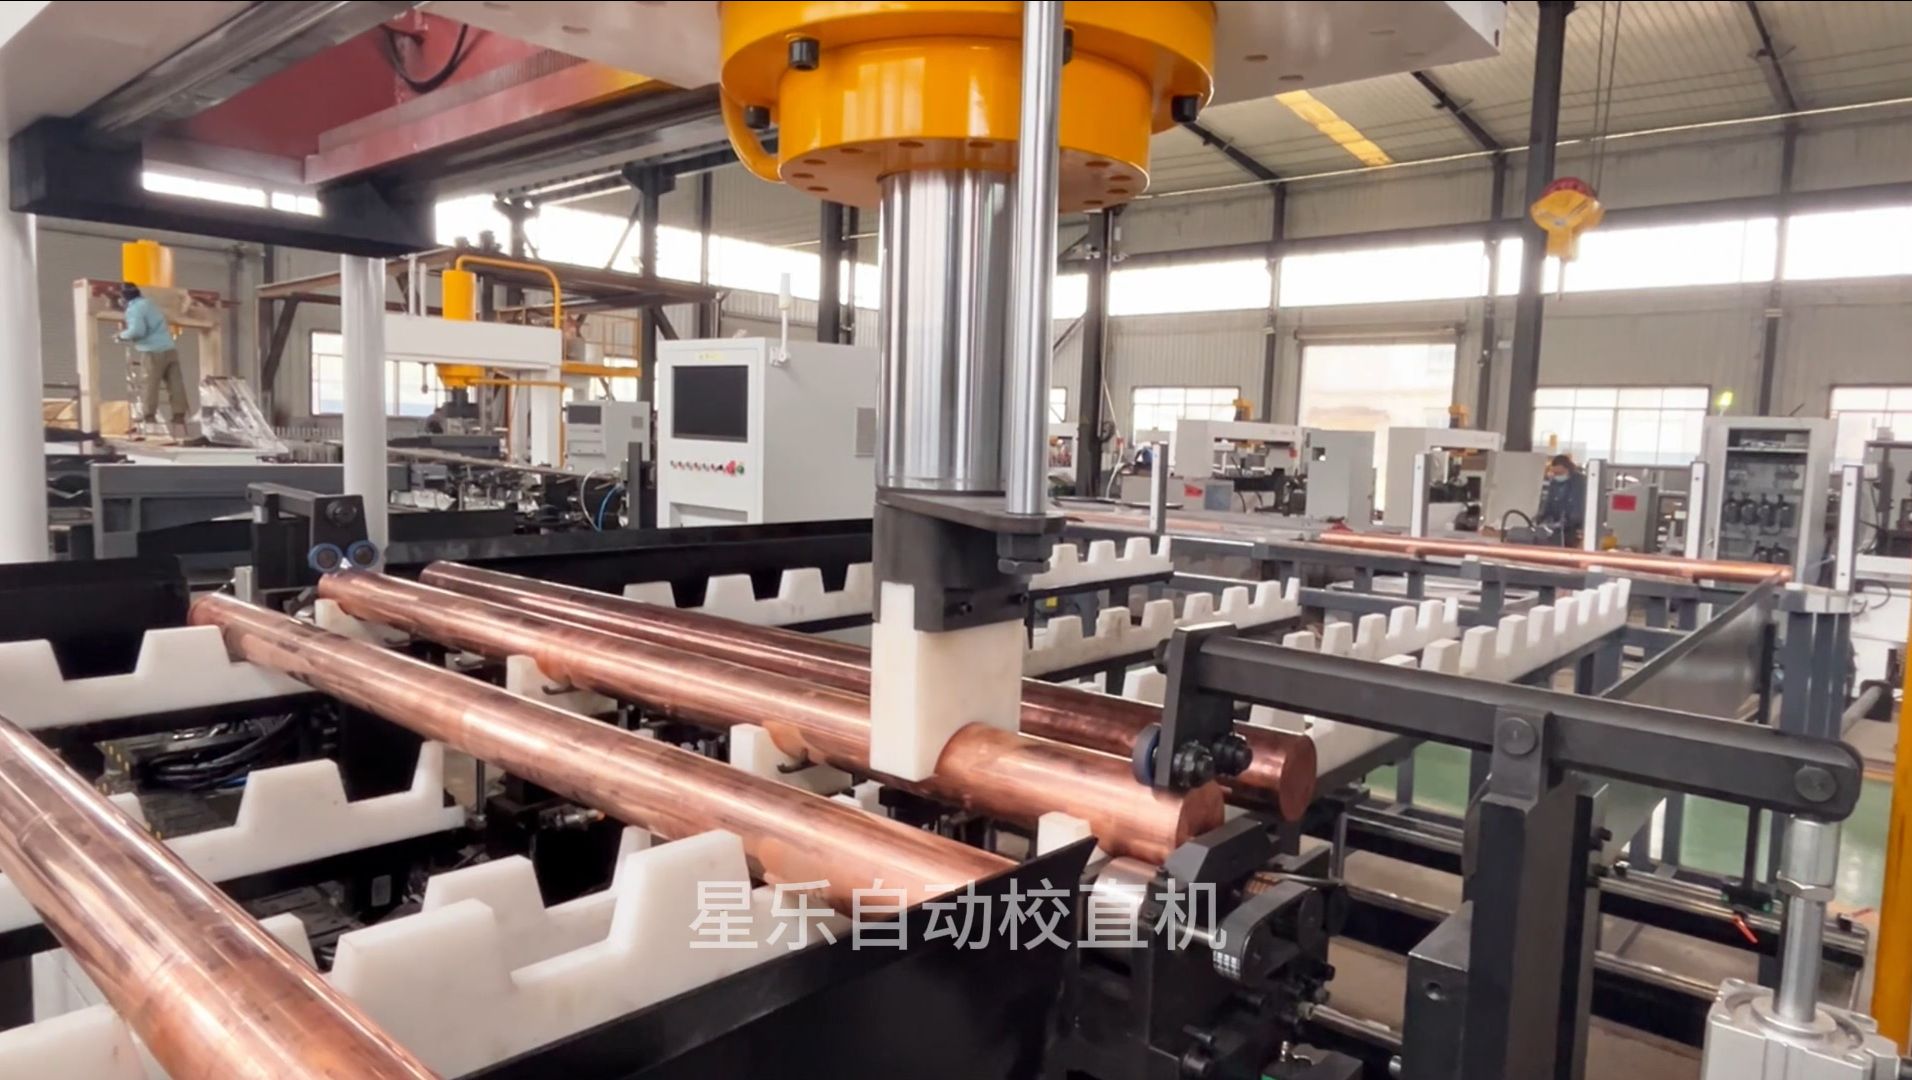
Зубчатые круглые прутки автоматически подаются для серийной правки
Автоматическая подача обрабатывает зубчатые прутки без участия оператора.

Данные по циклу, ходу и управлению для медного прутка

Это стандартные значения конфигурации. Перед расчётом стоимости я подтверждаю точные цифры по вашим чертежам деталей, поскольку медные сплавы различаются. Наши процедуры калибровки соответствуют документации, контролируемой по ISO 9001.

Максимальная точность правки0,01 мм — только для прецизионно шлифованной заготовки со снятыми напряжениями
Типичная точность на стандартном медном/латунном прутке0,05–0,10 мм
Диаметр заготовки2–25 мм (пруток, стержень, труба)
Длина заготовкидо 3 000 мм
Время автоматического цикла25–35 с для деталей ≤1 500 мм
Усилие пресса50–200 кН, сервогидравлическое
Точки измерения3 (центр и оба конца)
Система управленияПЛК с сохранёнными рецептами, экспорт в MES
Питание7,5 кВт, 380 В / 50 Гц
Занимаемая площадь2 200 × 1 400 мм (прибл.)

Где универсальная правка быстро окупается

Цеха, работающие со смешанными медными сплавами, получают здесь наибольшее преимущество, потому что станок не нужно закреплять за одним диаметром. Утром можно править латунный пруток, после обеда — медную трубу, а до конца смены — небольшие квадратные профили.

  • Электрические соединители и шины: Правьте пруток из медного сплава перед токарной обработкой на швейцарском автомате, чтобы заготовка не создавала биений при высоких скоростях шпинделя.
  • Сантехнические и клапанные компоненты: Обеспечьте воспроизводимую прямолинейность латунного прутка и трубы перед обработкой уплотнений и резьбы на станках с ЧПУ.
  • Автомобильные клеммы и штифты датчиков: Обрабатывайте небольшие медные прутки для высокоскоростных штамповочных и формовочных линий.
  • Универсальные цеха: Содержите одну универсальную ячейку правки для смешанных партий вместо того, чтобы занимать выделенную производственную линию.
Экран управления станком во время цикла правки медного прутка
Экран управления с данными биения в реальном времени во время цикла правки.
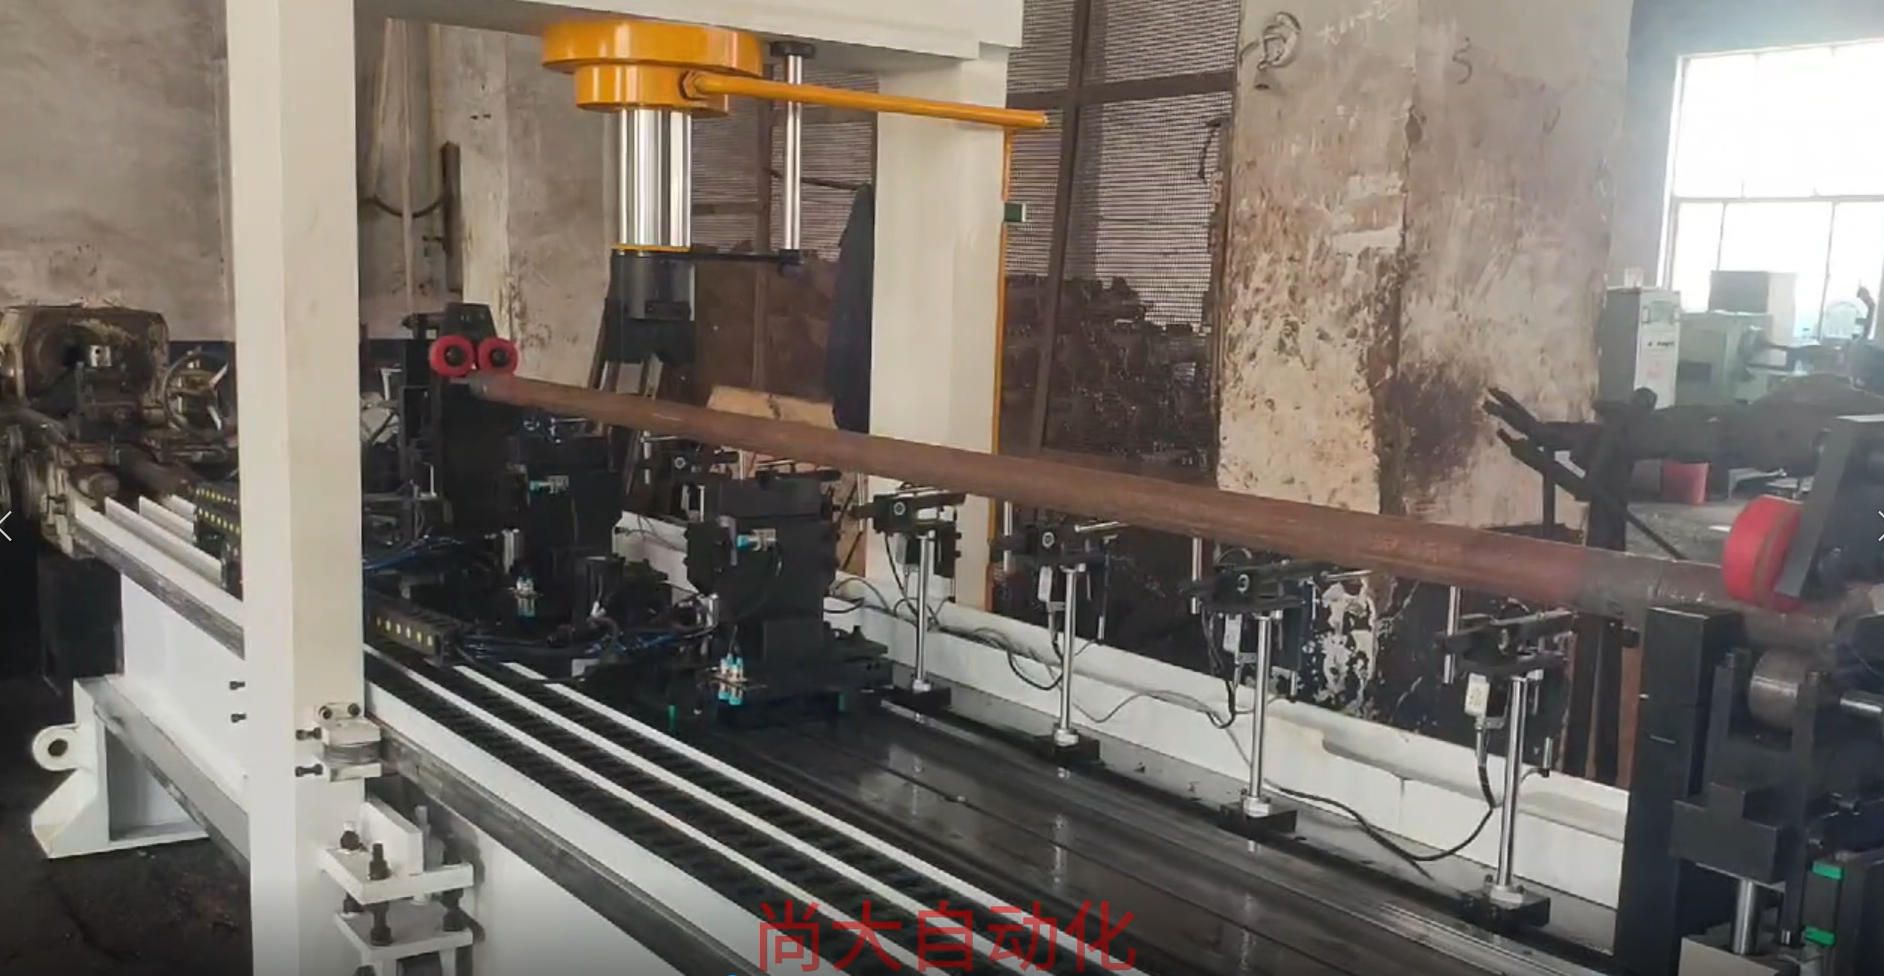
Латунный пруток вращается во время измерения
Измерение при вращении проверяет биение перед правкой.
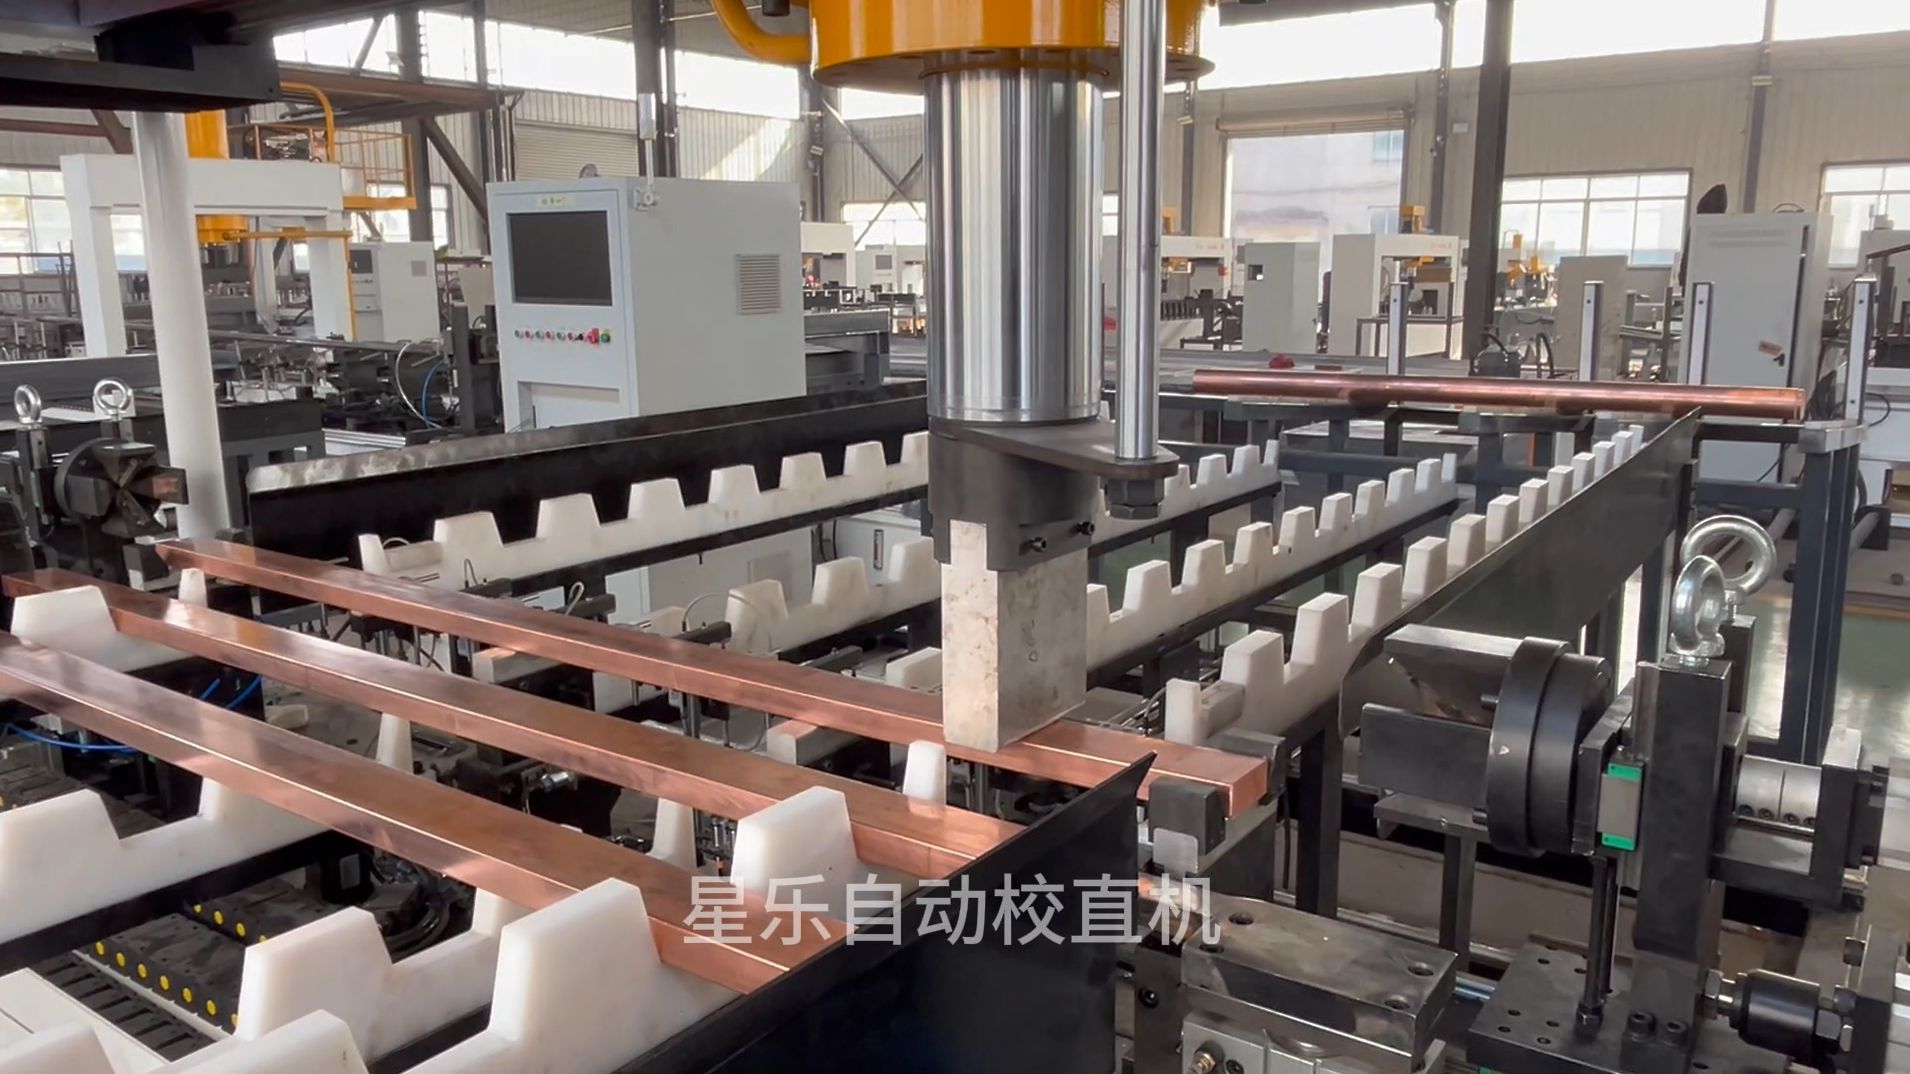
Правка квадратной латунной трубы
Квадратная латунная труба на позиции правки.
Латунная труба во время правки
Латунная труба под точечной правкой давлением.
Контроль латунной трубы во время правки
Измерительная головка проверяет прямолинейность латунной трубы.
Клиент использует правильный станок Shangda для тонких круглых прутков
Клиент правит тонкие круглые прутки в производстве.
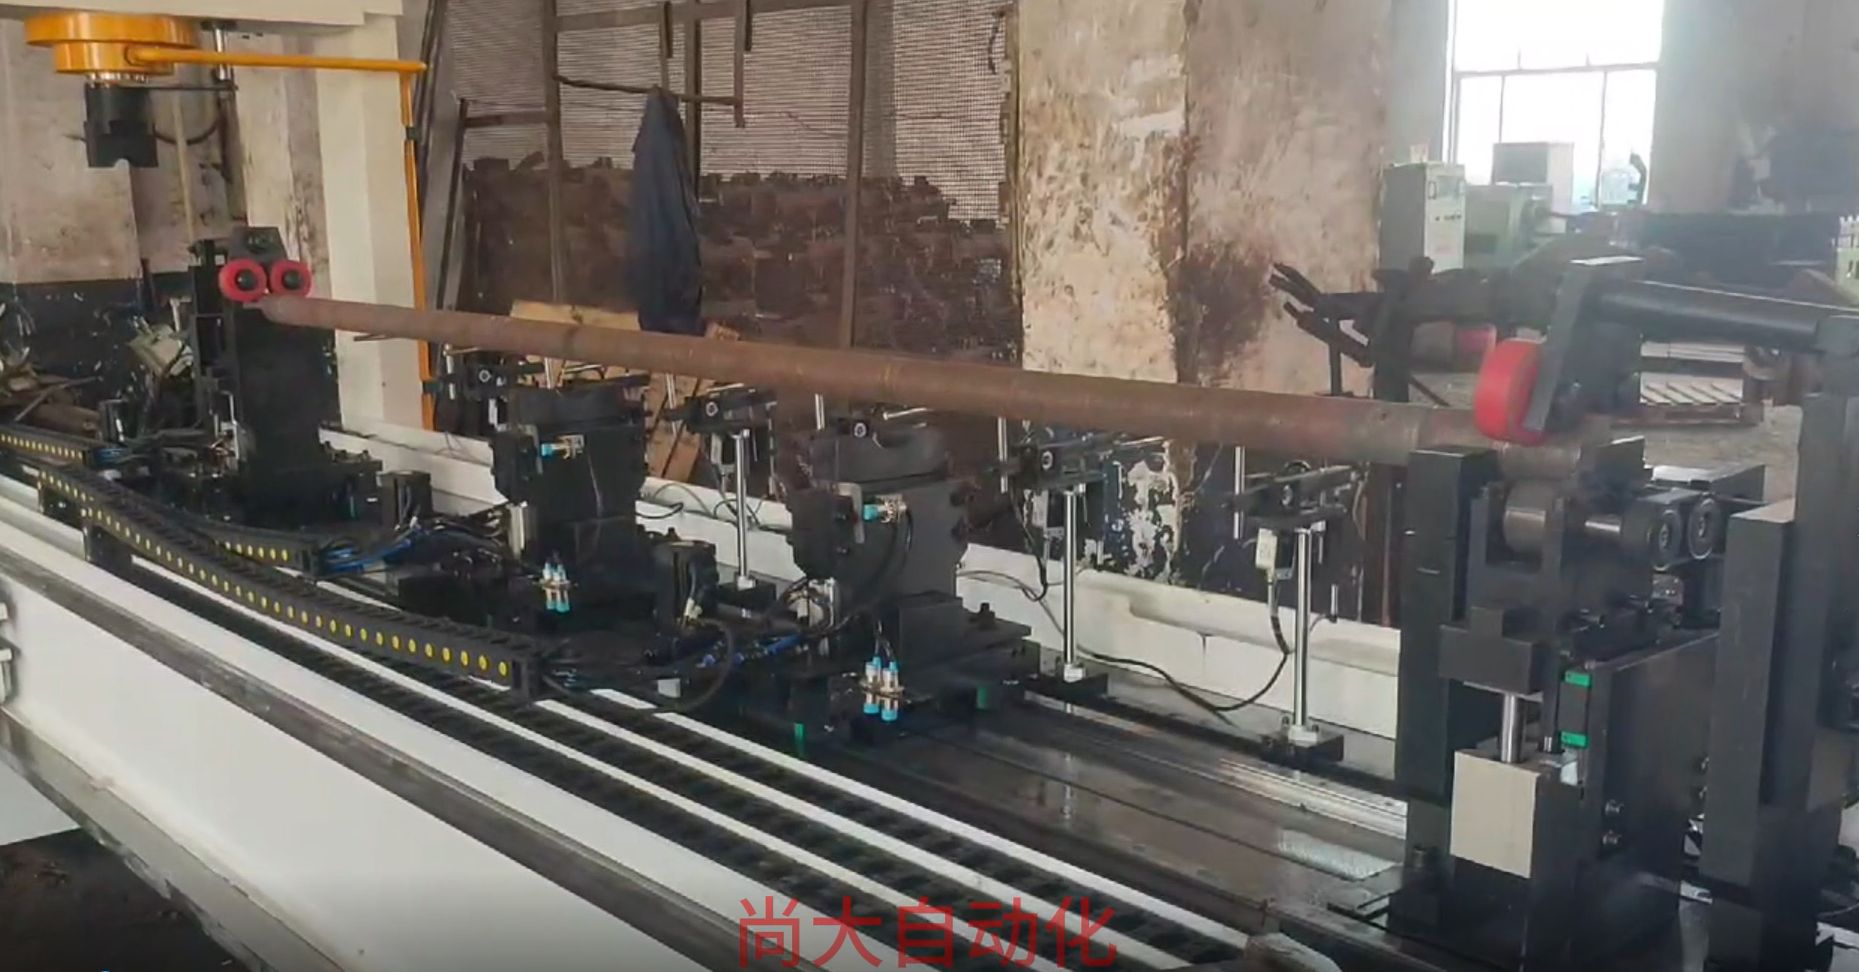
Правка медного прутка
Медный пруток зажат перед циклом правки.
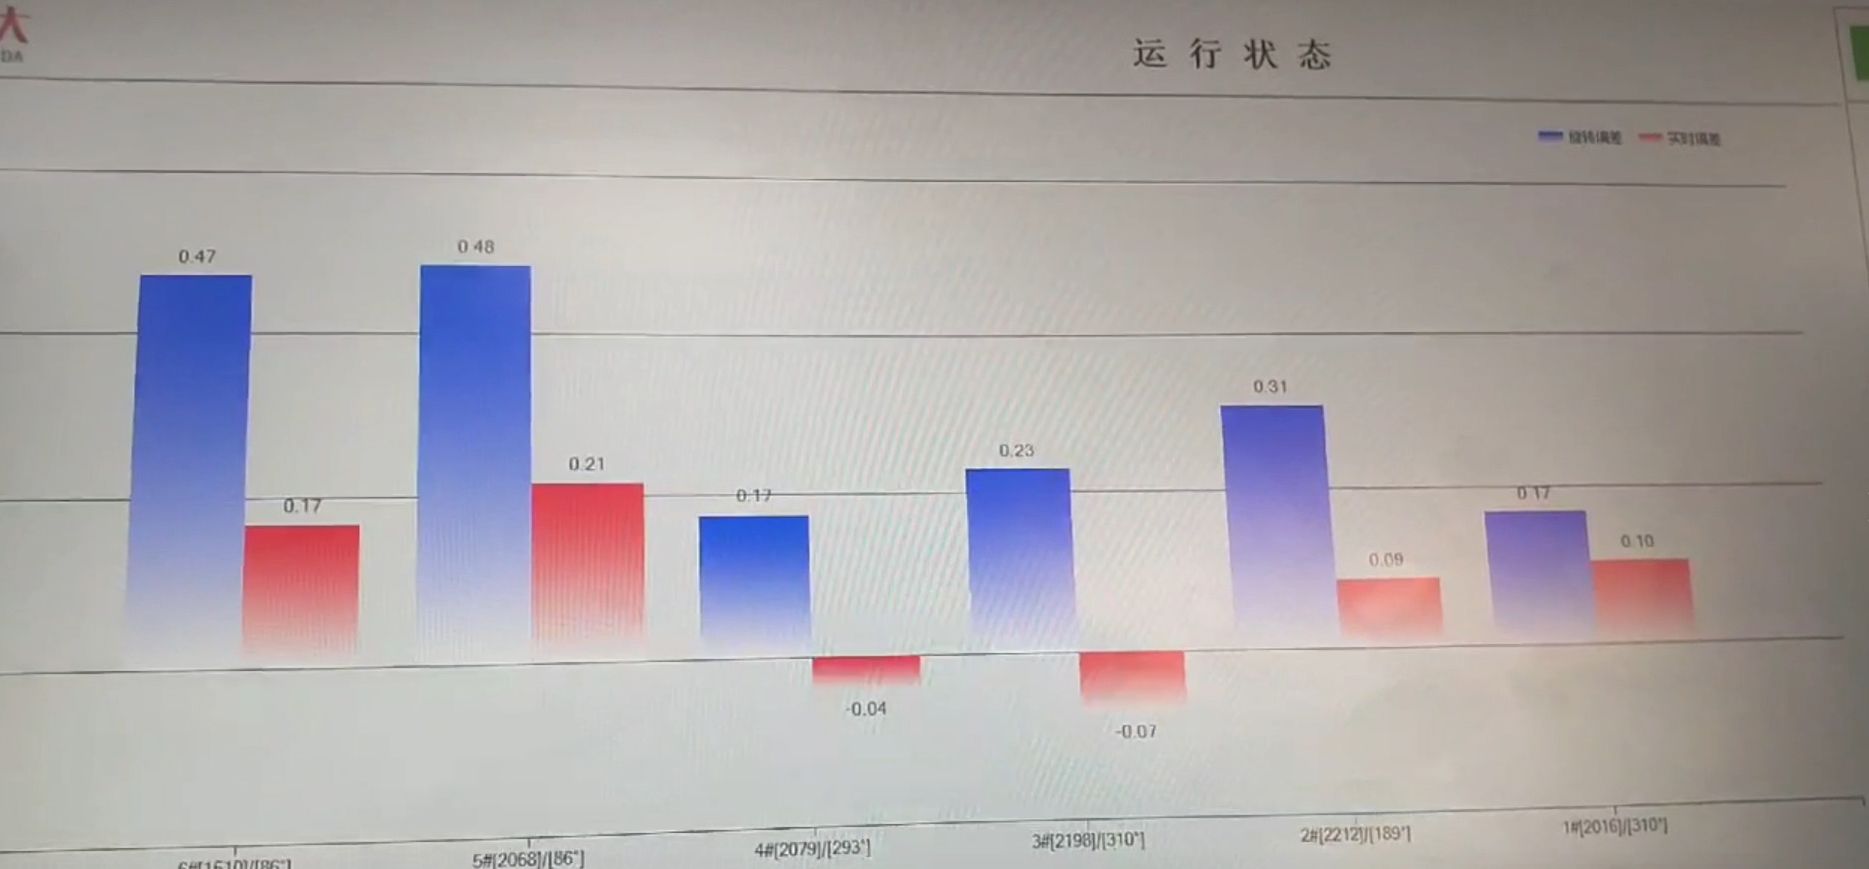
Тонкий круглый пруток после правки с прямолинейностью 0,47 мм
Тонкий круглый пруток после правки: измеренная прямолинейность 0,47 мм.

Пришлите несколько прутков из вашей реальной партии

Рекомендую провести пробное испытание на вашем реальном медном или латунном материале, а не на идеальной лабораторной заготовке. Пришлите нам 10–20 штук из входящей партии. Я проведу их правку, измерю до и после и отправлю вам письменный отчёт с достигнутой точностью и временем цикла. Затем решать вам.

Универсальная правка

Станок для правки медного прутка

Готовый к установке в цехе станок для прутка, стержня и трубы из меди, латуни и бронзы. Я создал его вокруг трёх вещей, о которых постоянно спрашивают производственные инженеры: воспроизводимое время цикла, честные пределы точности и процедура наладки, занимающая минуты, а не целую смену.

±0,01 мм максимальная точность — требуется прецизионно шлифованная заготовка
Общий вид станка Shangda для правки медного прутка

Диапазон правки и производительность с первого взгляда

±0,01 мммакс. точность на прецизионной заготовке
0,05–0,10 ммтипично для стандартного медного прутка
2–25 ммдиапазон диаметров
3 000 мммакс. длина заготовки
25–35 сцикл для деталей ≤1 500 мм
5 минтипичная переналадка

Максимальная точность предполагает прецизионно шлифованную заготовку со снятыми напряжениями. Стандартный медный пруток с овальностью и остаточными напряжениями обычно выдерживает 0,05–0,10 мм.

Request a Quote

Interested in станок для правки медных прутков? Fill out the form below and our team will get back to you within 24 hours.

Your information is kept confidential. We typically respond within 24 hours.