Почему многоточечная правка обеспечивает субмикронную точность валов

Субмикронная повторяемость достигается не только прессом. Она обеспечивается измерением вала в достаточном числе точек по длине, чтобы выявить прогиб до правки, и затем приложением усилия только там, где материал может отреагировать.

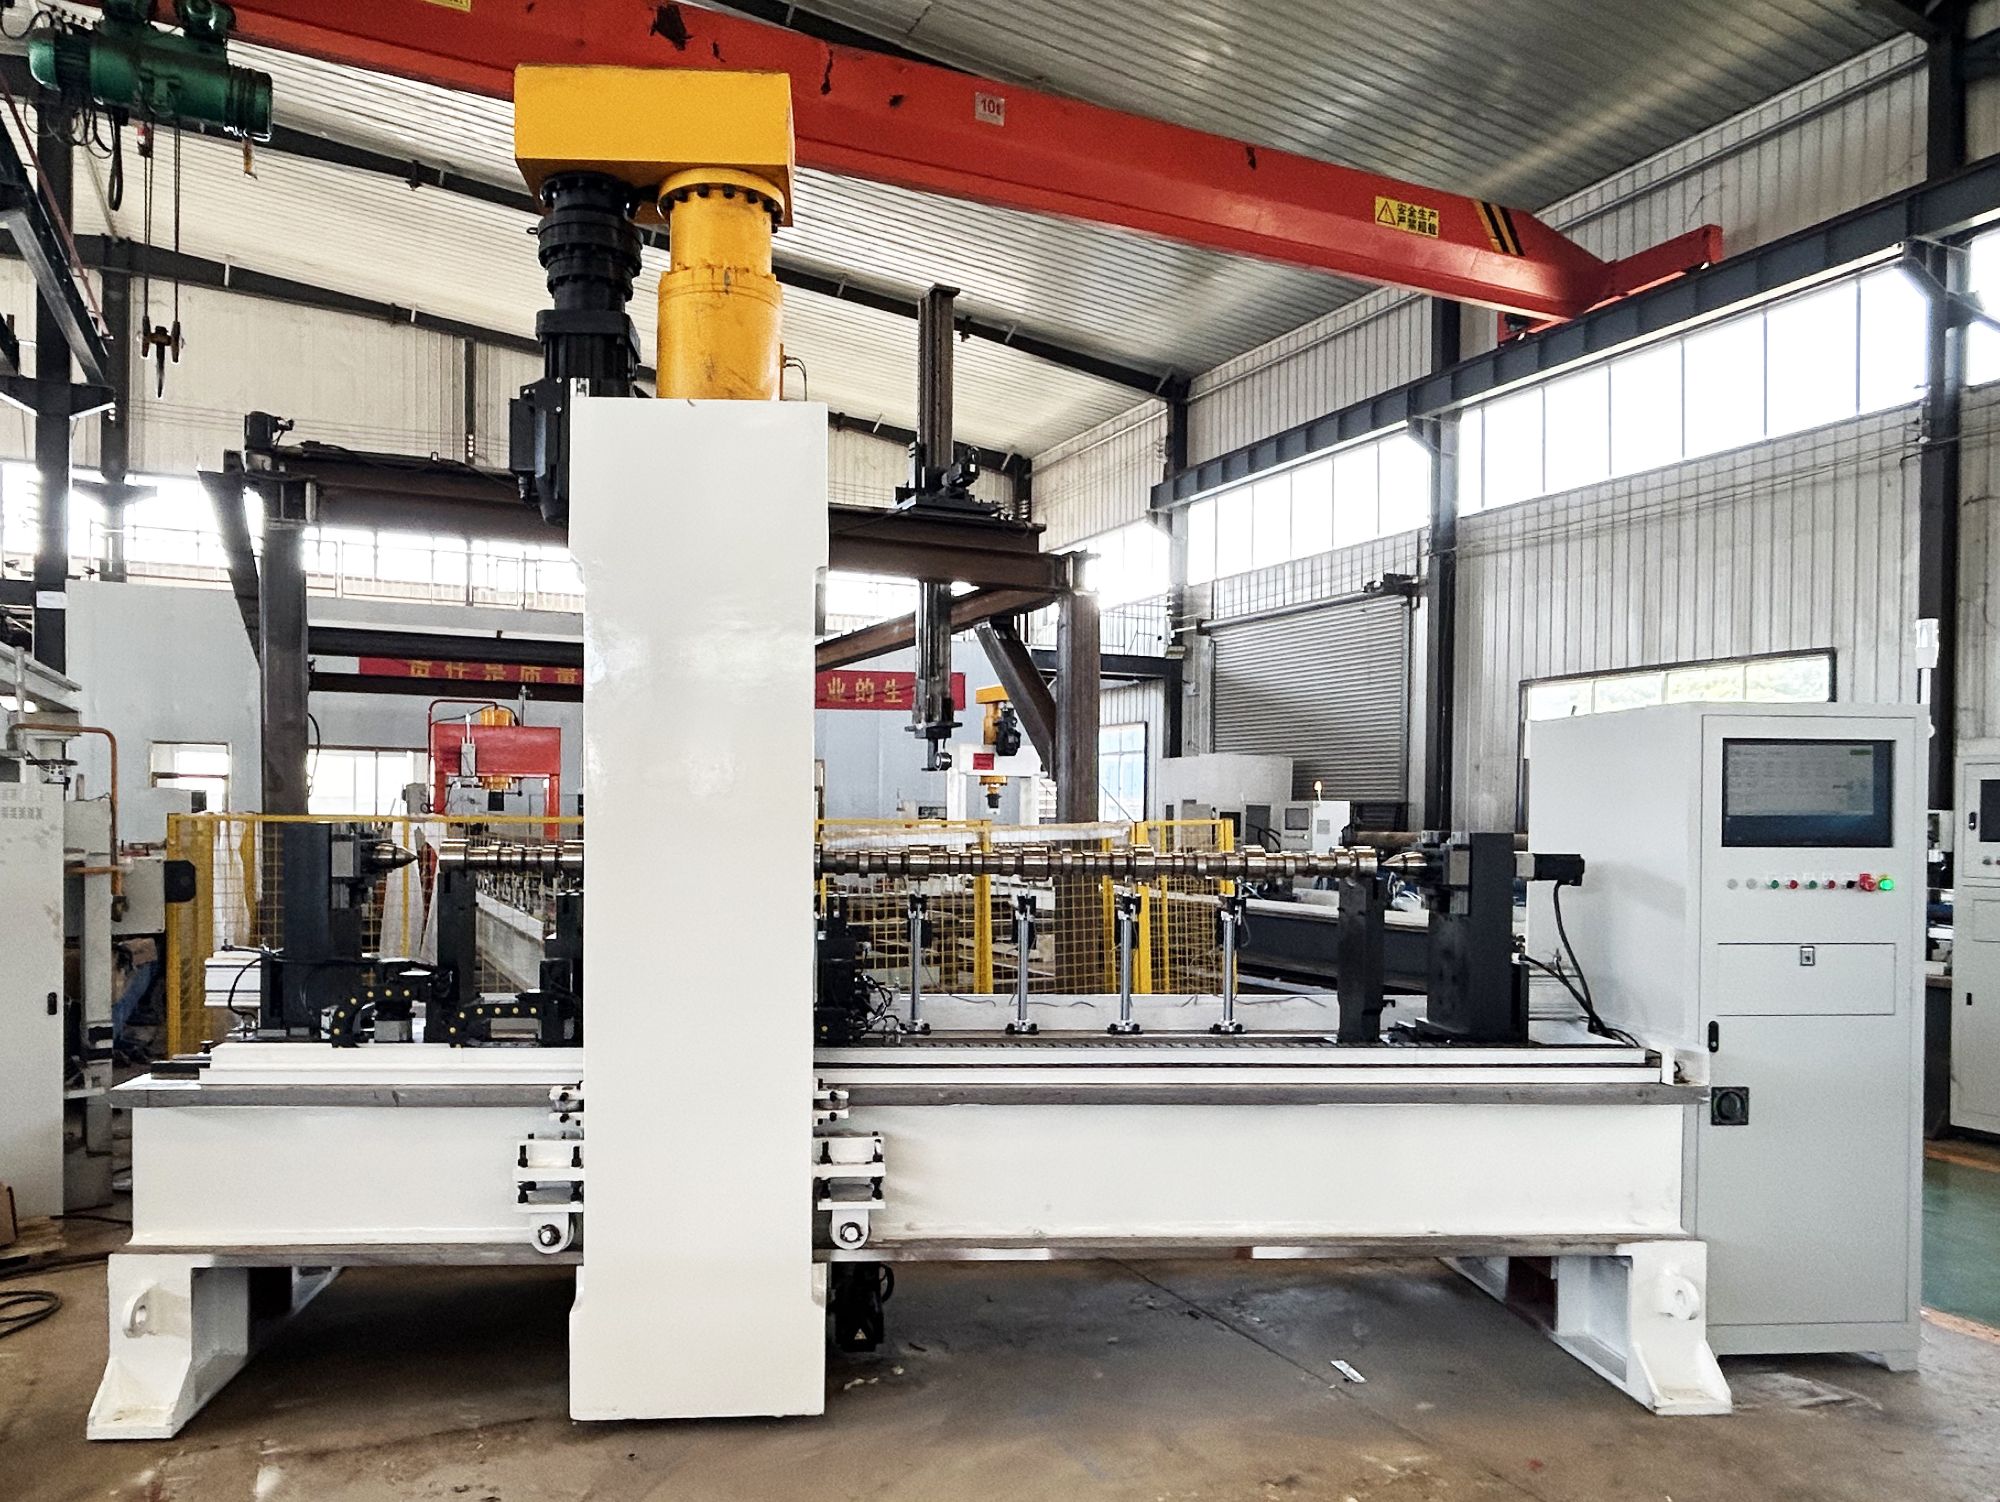
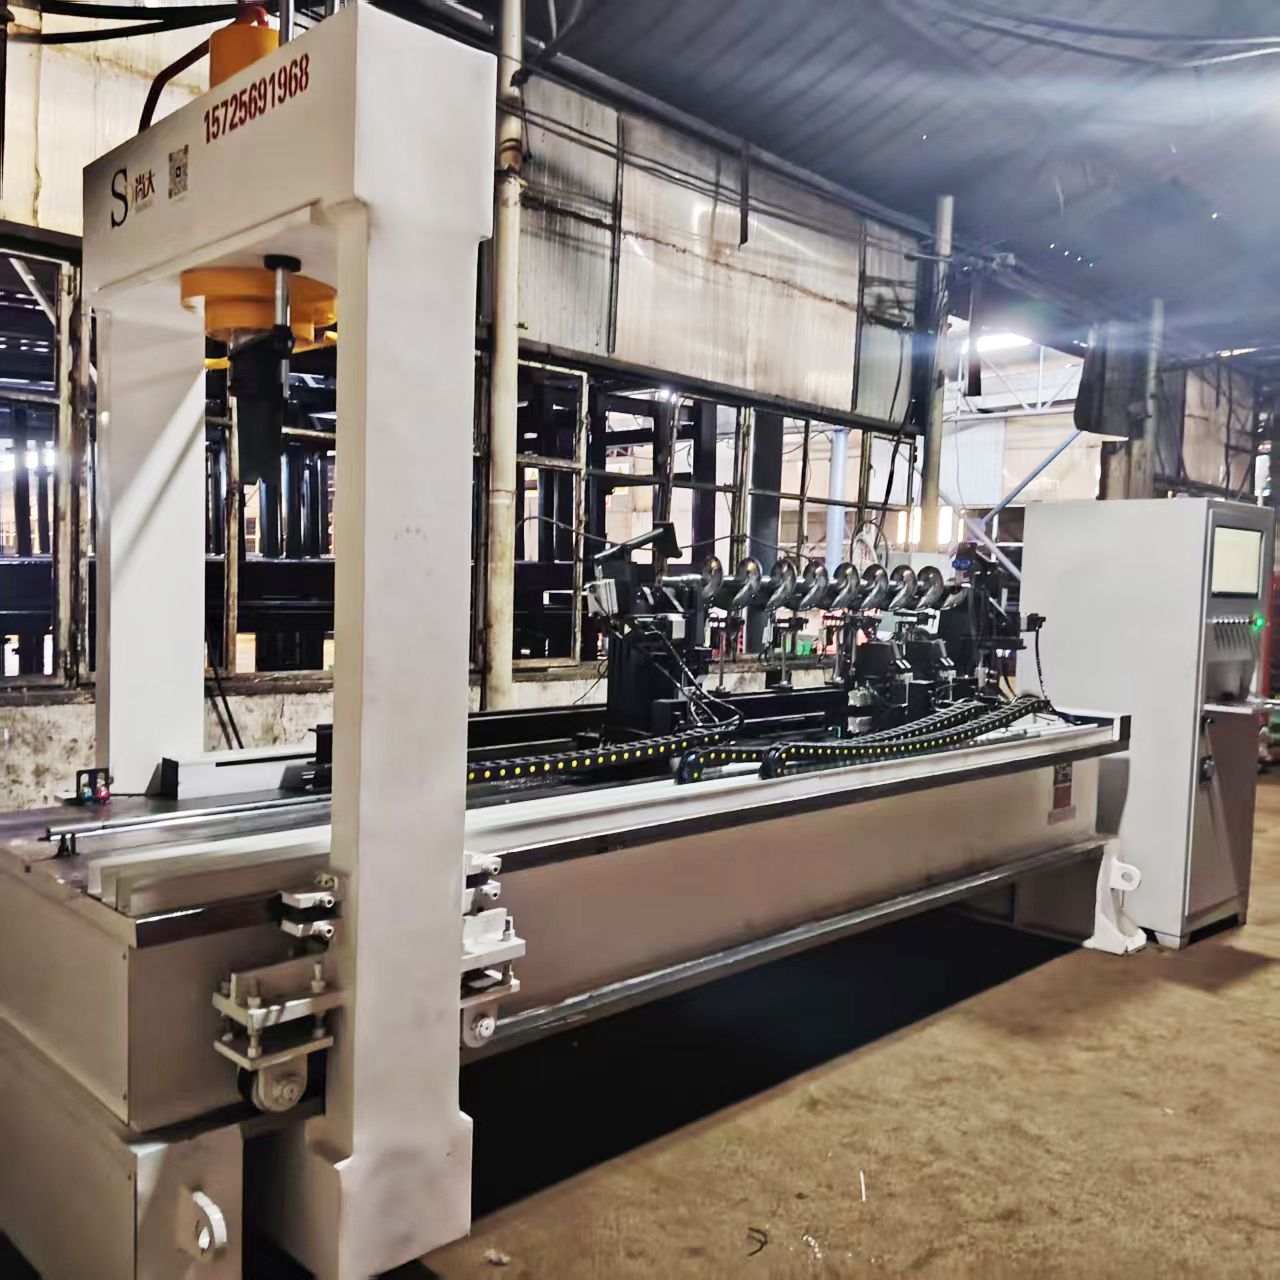
Станок для правки спиральных валов, конфигурация 60 т

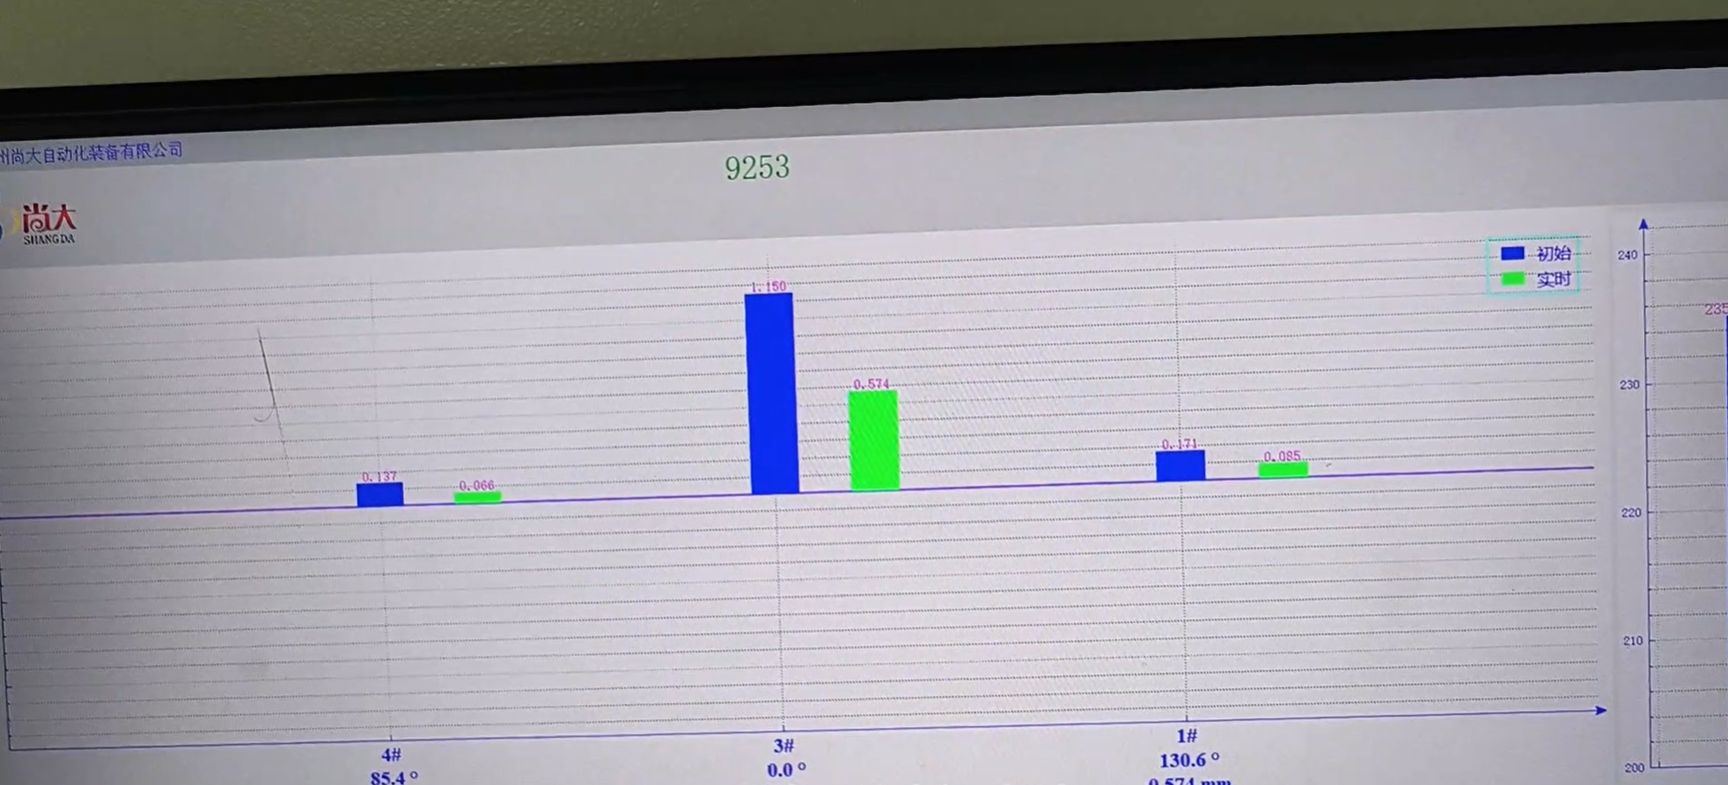
Многоточечное картирование прогиба

От трёх до пяти лазерных или контактных датчиков сканируют каждый вал до и после каждой правки. Система ЧПУ сравнивает фактический прогиб с целевой прямолинейностью и строит карту правки для конкретной заготовки. Вы избегаете сюрпризов точечного измерения, когда дальний конец пружинит назад после того, как центр показывает прямолинейность.
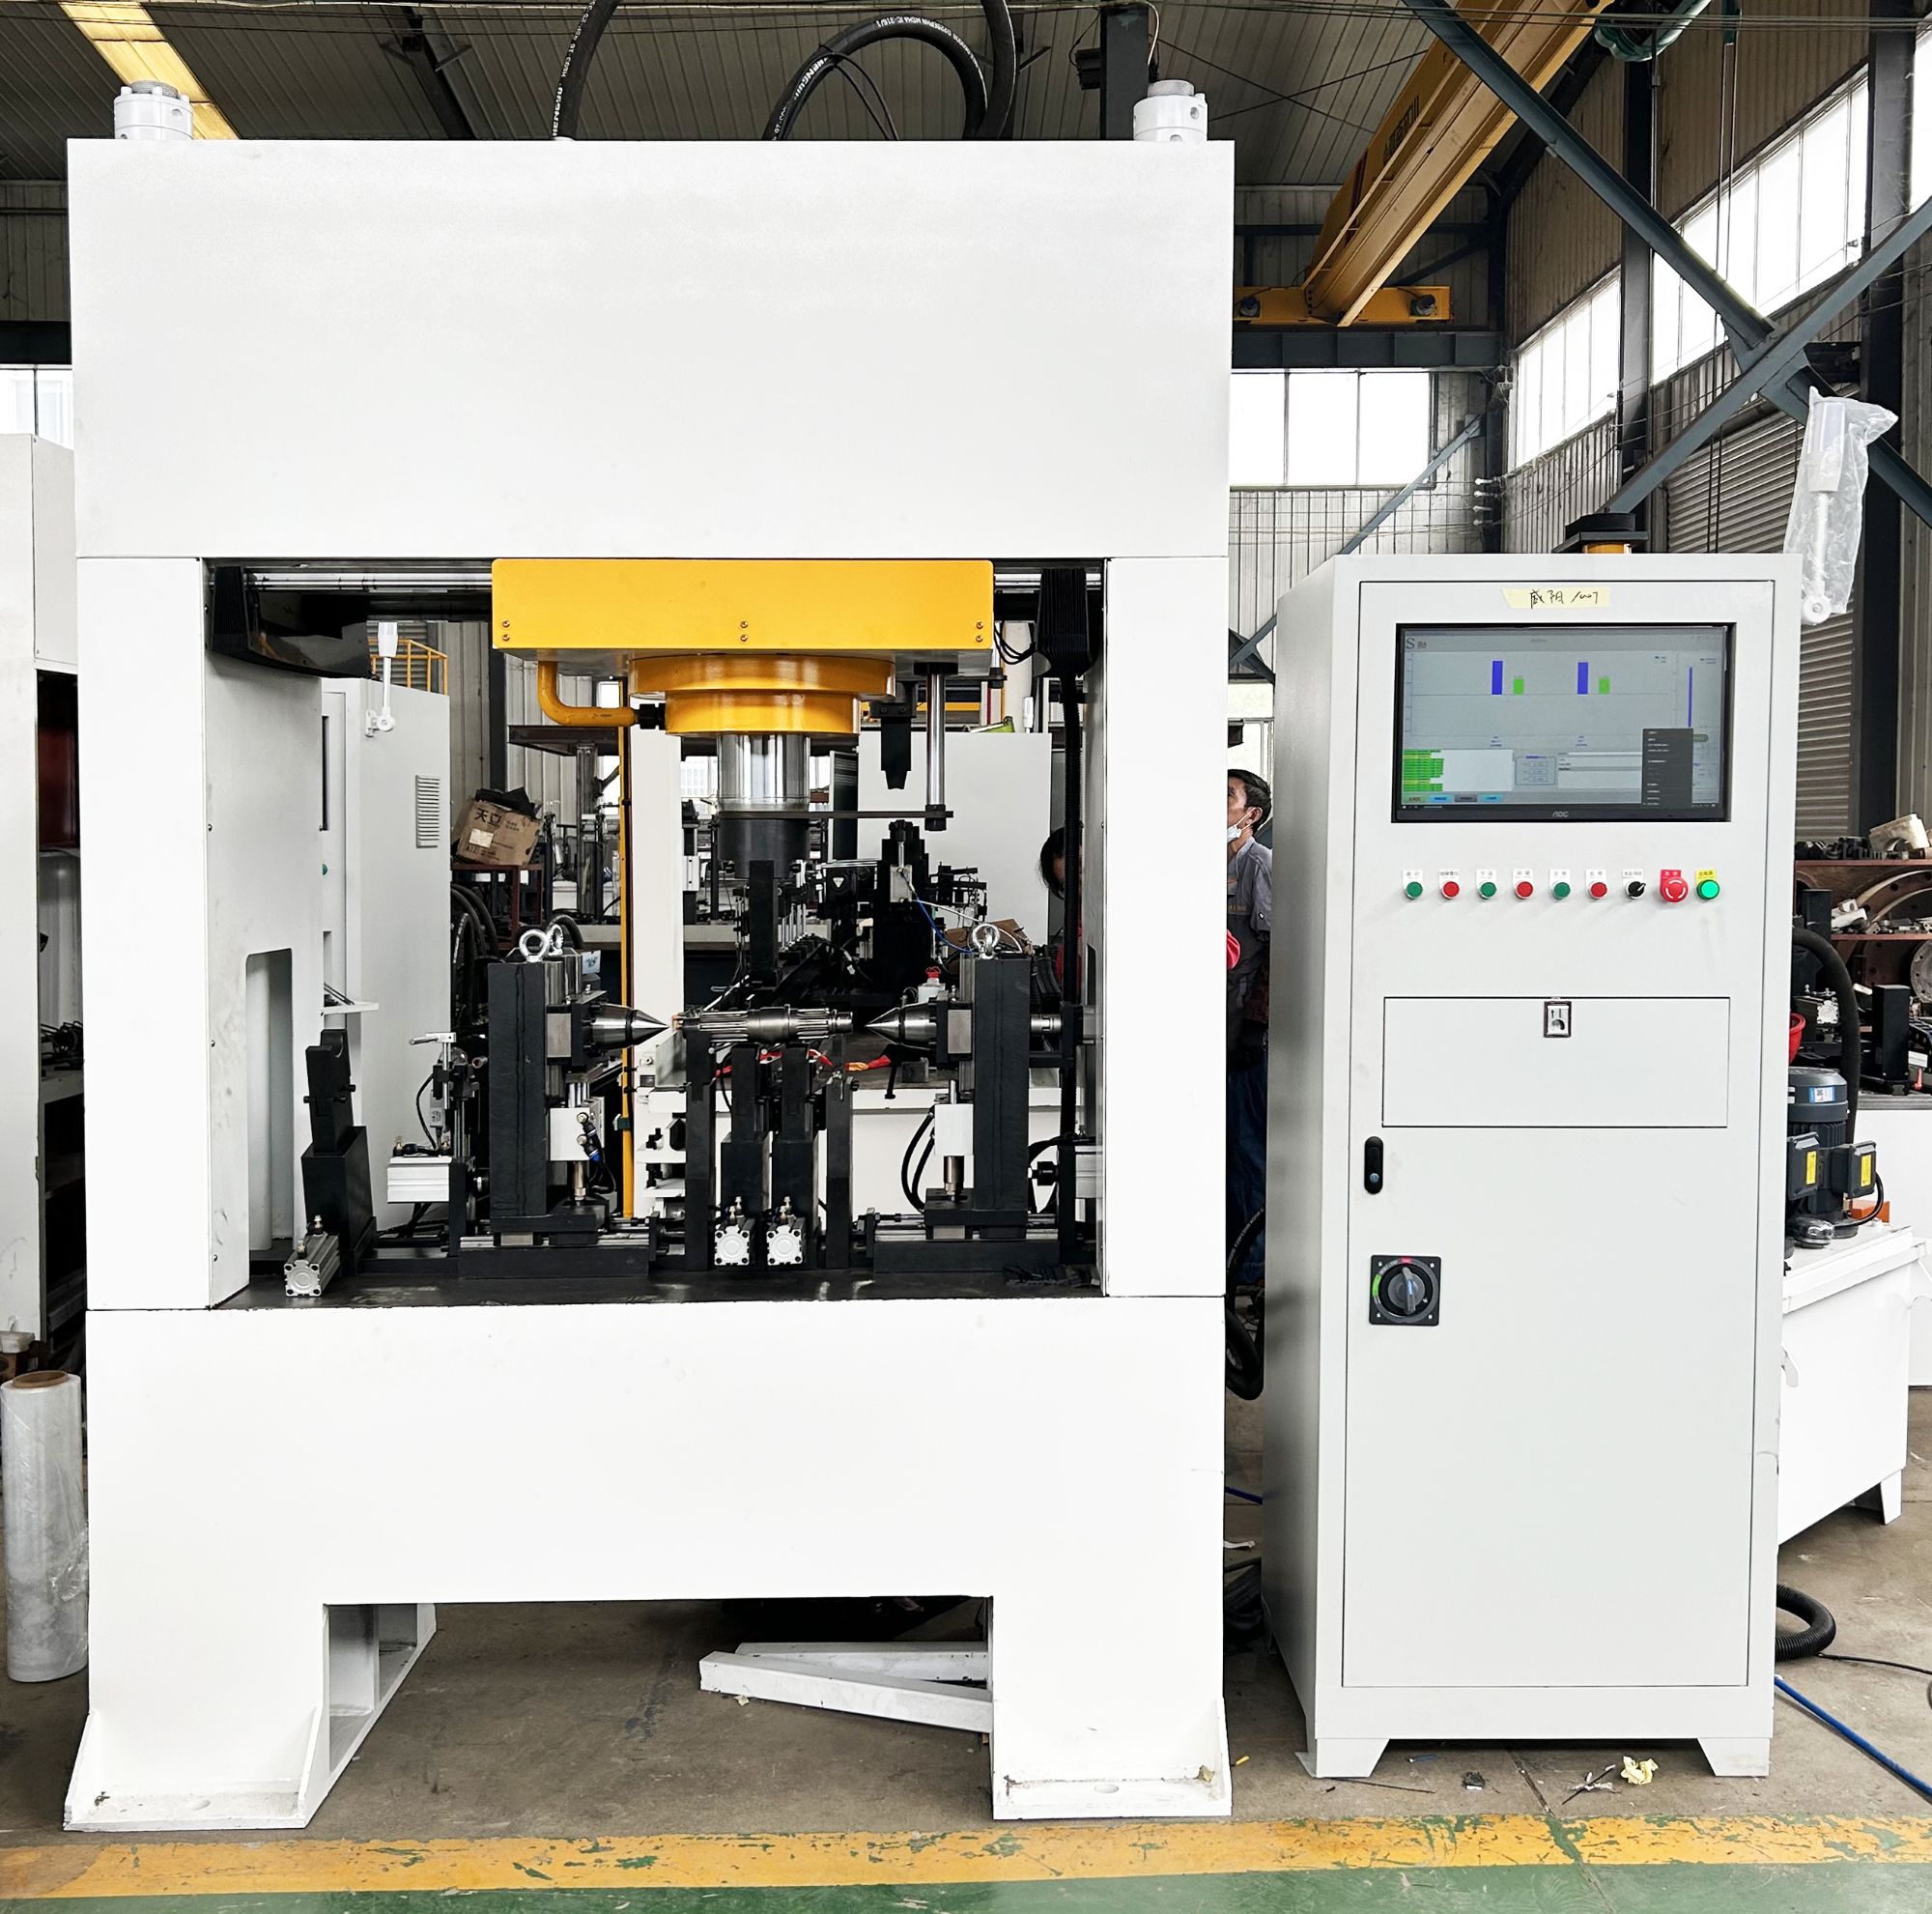
Портальный станок с ЧПУ для правки коротких валов, 120 т

Предел прямолинейности, определяемый заготовкой

Максимальная прямолинейность определяется самой заготовкой. Прецизионно шлифованный вал с жёстким допуском круглости и однородной твёрдостью можно выправить ближе к его теоретической оси. Черновая кованая деталь с биением и остаточными напряжениями выйдет на плато раньше. Станок не заставляет каждую деталь соответствовать одному и тому же числу — сначала измеряет заготовку, затем правит до достижимого предела, но не дальше. Чем точнее заготовка, тем прямее результат.

Сервогидравлическое точечное давление

Усилие правки прикладывается как точечное давление через оснастку, подобранную под диаметр и сечение вала. Никаких штампов с полным контактом, никаких точек зажима, никаких царапин на поверхности. После правки поверхность детали остаётся такой, какой она вышла со шлифовального или токарного станка.

Безлюдная работа на нескольких станках

Правка с обратной связью плюс автоматическая загрузка и выгрузка означают, что один оператор может обслуживать несколько станков в течение смены. Самообучающаяся система хранит рецепты правки по номеру детали, поэтому настройка для повторного заказа — это выбор на сенсорном экране, а не ручное переналаживание.

Данные правки для точных цилиндрических работ

Таблица ниже отражает станок в комплектации для правки валов. Значения, зависящие от заготовки, отмечены, поскольку собственная точность заготовки задаёт нижний предел.

Параметр Характеристика
Точность правки До 0,01 мм (зависит от заготовки)
Повторяемость Субмикронная на прецизионно шлифованных цилиндрических заготовках; многоточечное измерение
Точки измерения 3–5 по длине вала, настраивается программой детали
Усилие правки 60 т, 100 т, 120 т (зависит от модели)
Время цикла Менее 90 секунд — типичный цикл правки вала
Управление Сервогидравлическое ЧПУ, замкнутый контур, самообучающийся ИИ
Загрузка-выгрузка Автоматическая загрузка/выгрузка, подключение к MES
Качество поверхности Правка точечным давлением; без царапин и вмятин
Обнаружение трещин Опциональная интеграция QASS Germany
Сертификация ISO 9001, CE

Максимальная длина и диаметр вала проектируются под ваш чертёж. Отправьте деталь для пробных испытаний, чтобы подтвердить достижимую прямолинейность на вашей конкретной заготовке.

Где применяется субмикронная правка валов: NEV, аэрокосмическая отрасль, гидравлика

Приводы NEV предъявляют самые жёсткие требования к прямолинейности валов. Полый вал двигателя, вращающийся со скоростью 16 000 об/мин, будет вибрировать, если не контролировать биение. Многоточечное измерение здесь выявляет прогиб по всей длине, а не только на приводном конце. Мы видели, как полуоси e-axle сходят с этого станка с качеством поверхности, достаточным для немедленной сборки без полировки.

  • Привод NEV: полые валы ротора, полуоси e-axle, правка ступенчатых валов.
  • Аэрокосмическая отрасль: штоки приводов и длинные тонкие пальцы; субмикронная повторяемость, проверяемая лазером.
  • Прецизионная гидравлика: золотники сервоклапанов, штоки поршней; точечное давление предотвращает повреждение поверхности.
  • Шпиндели станков: длинные тонкие шпиндельные валы, выправляемые до жёсткого допуска биения.
  • Нефтегазовый буровой инструмент: термообработанные круглые прутки, буровые валы, правка колец.
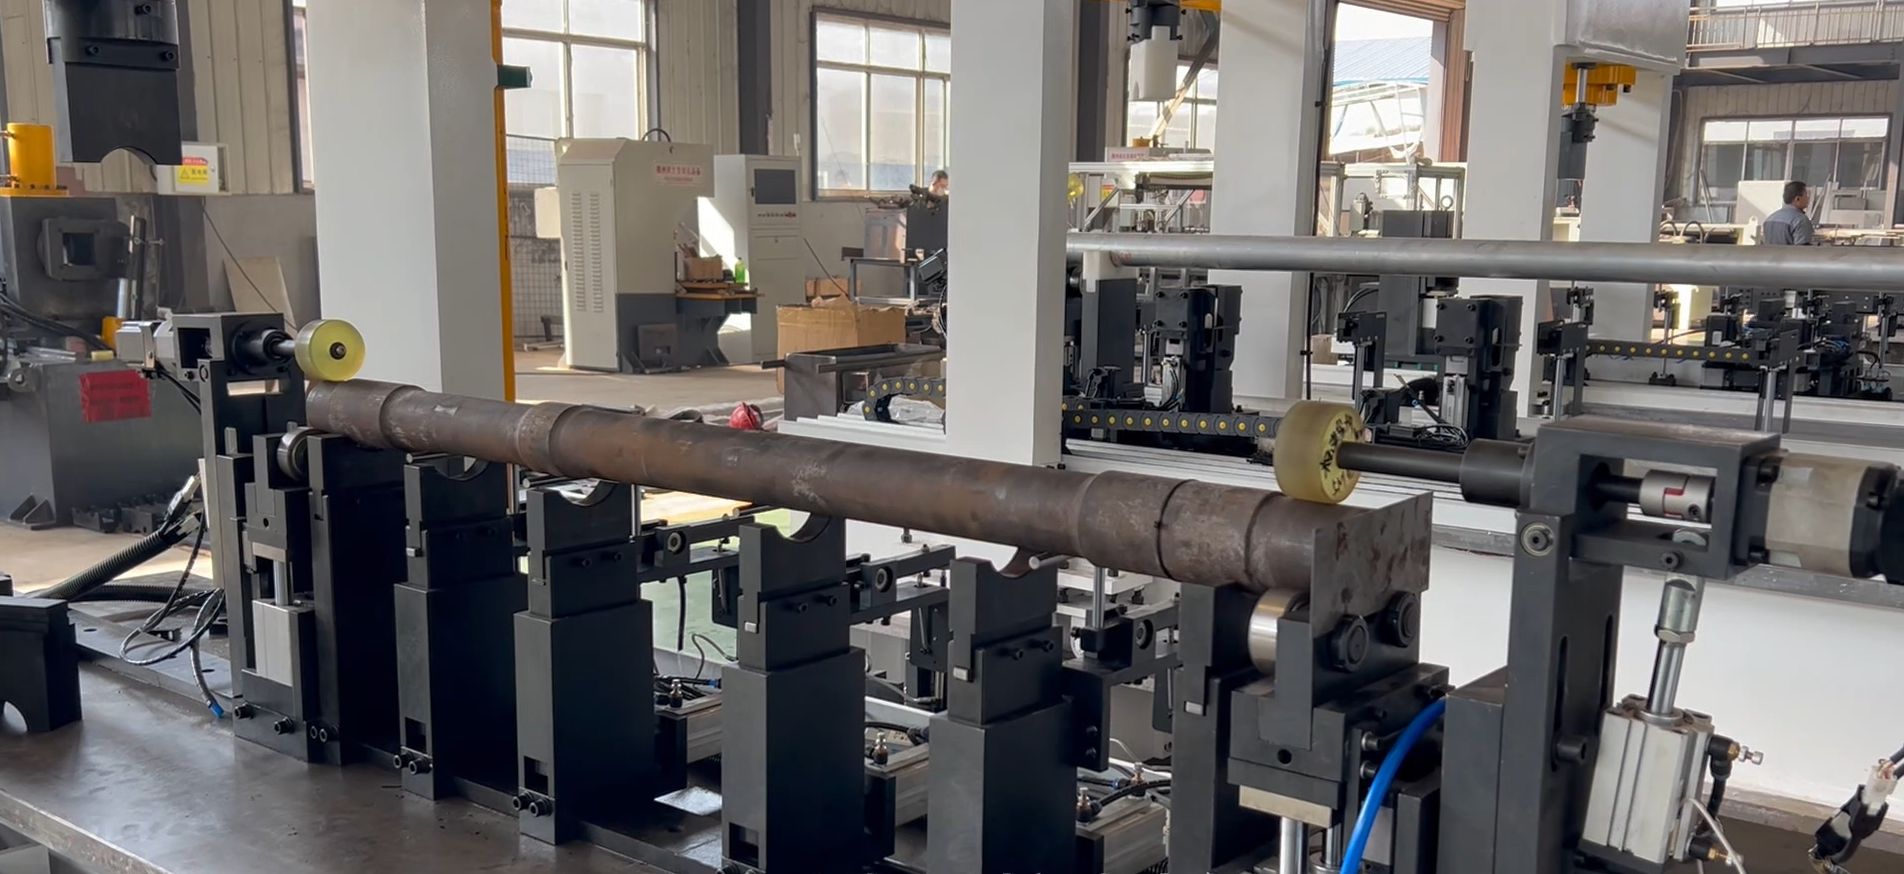
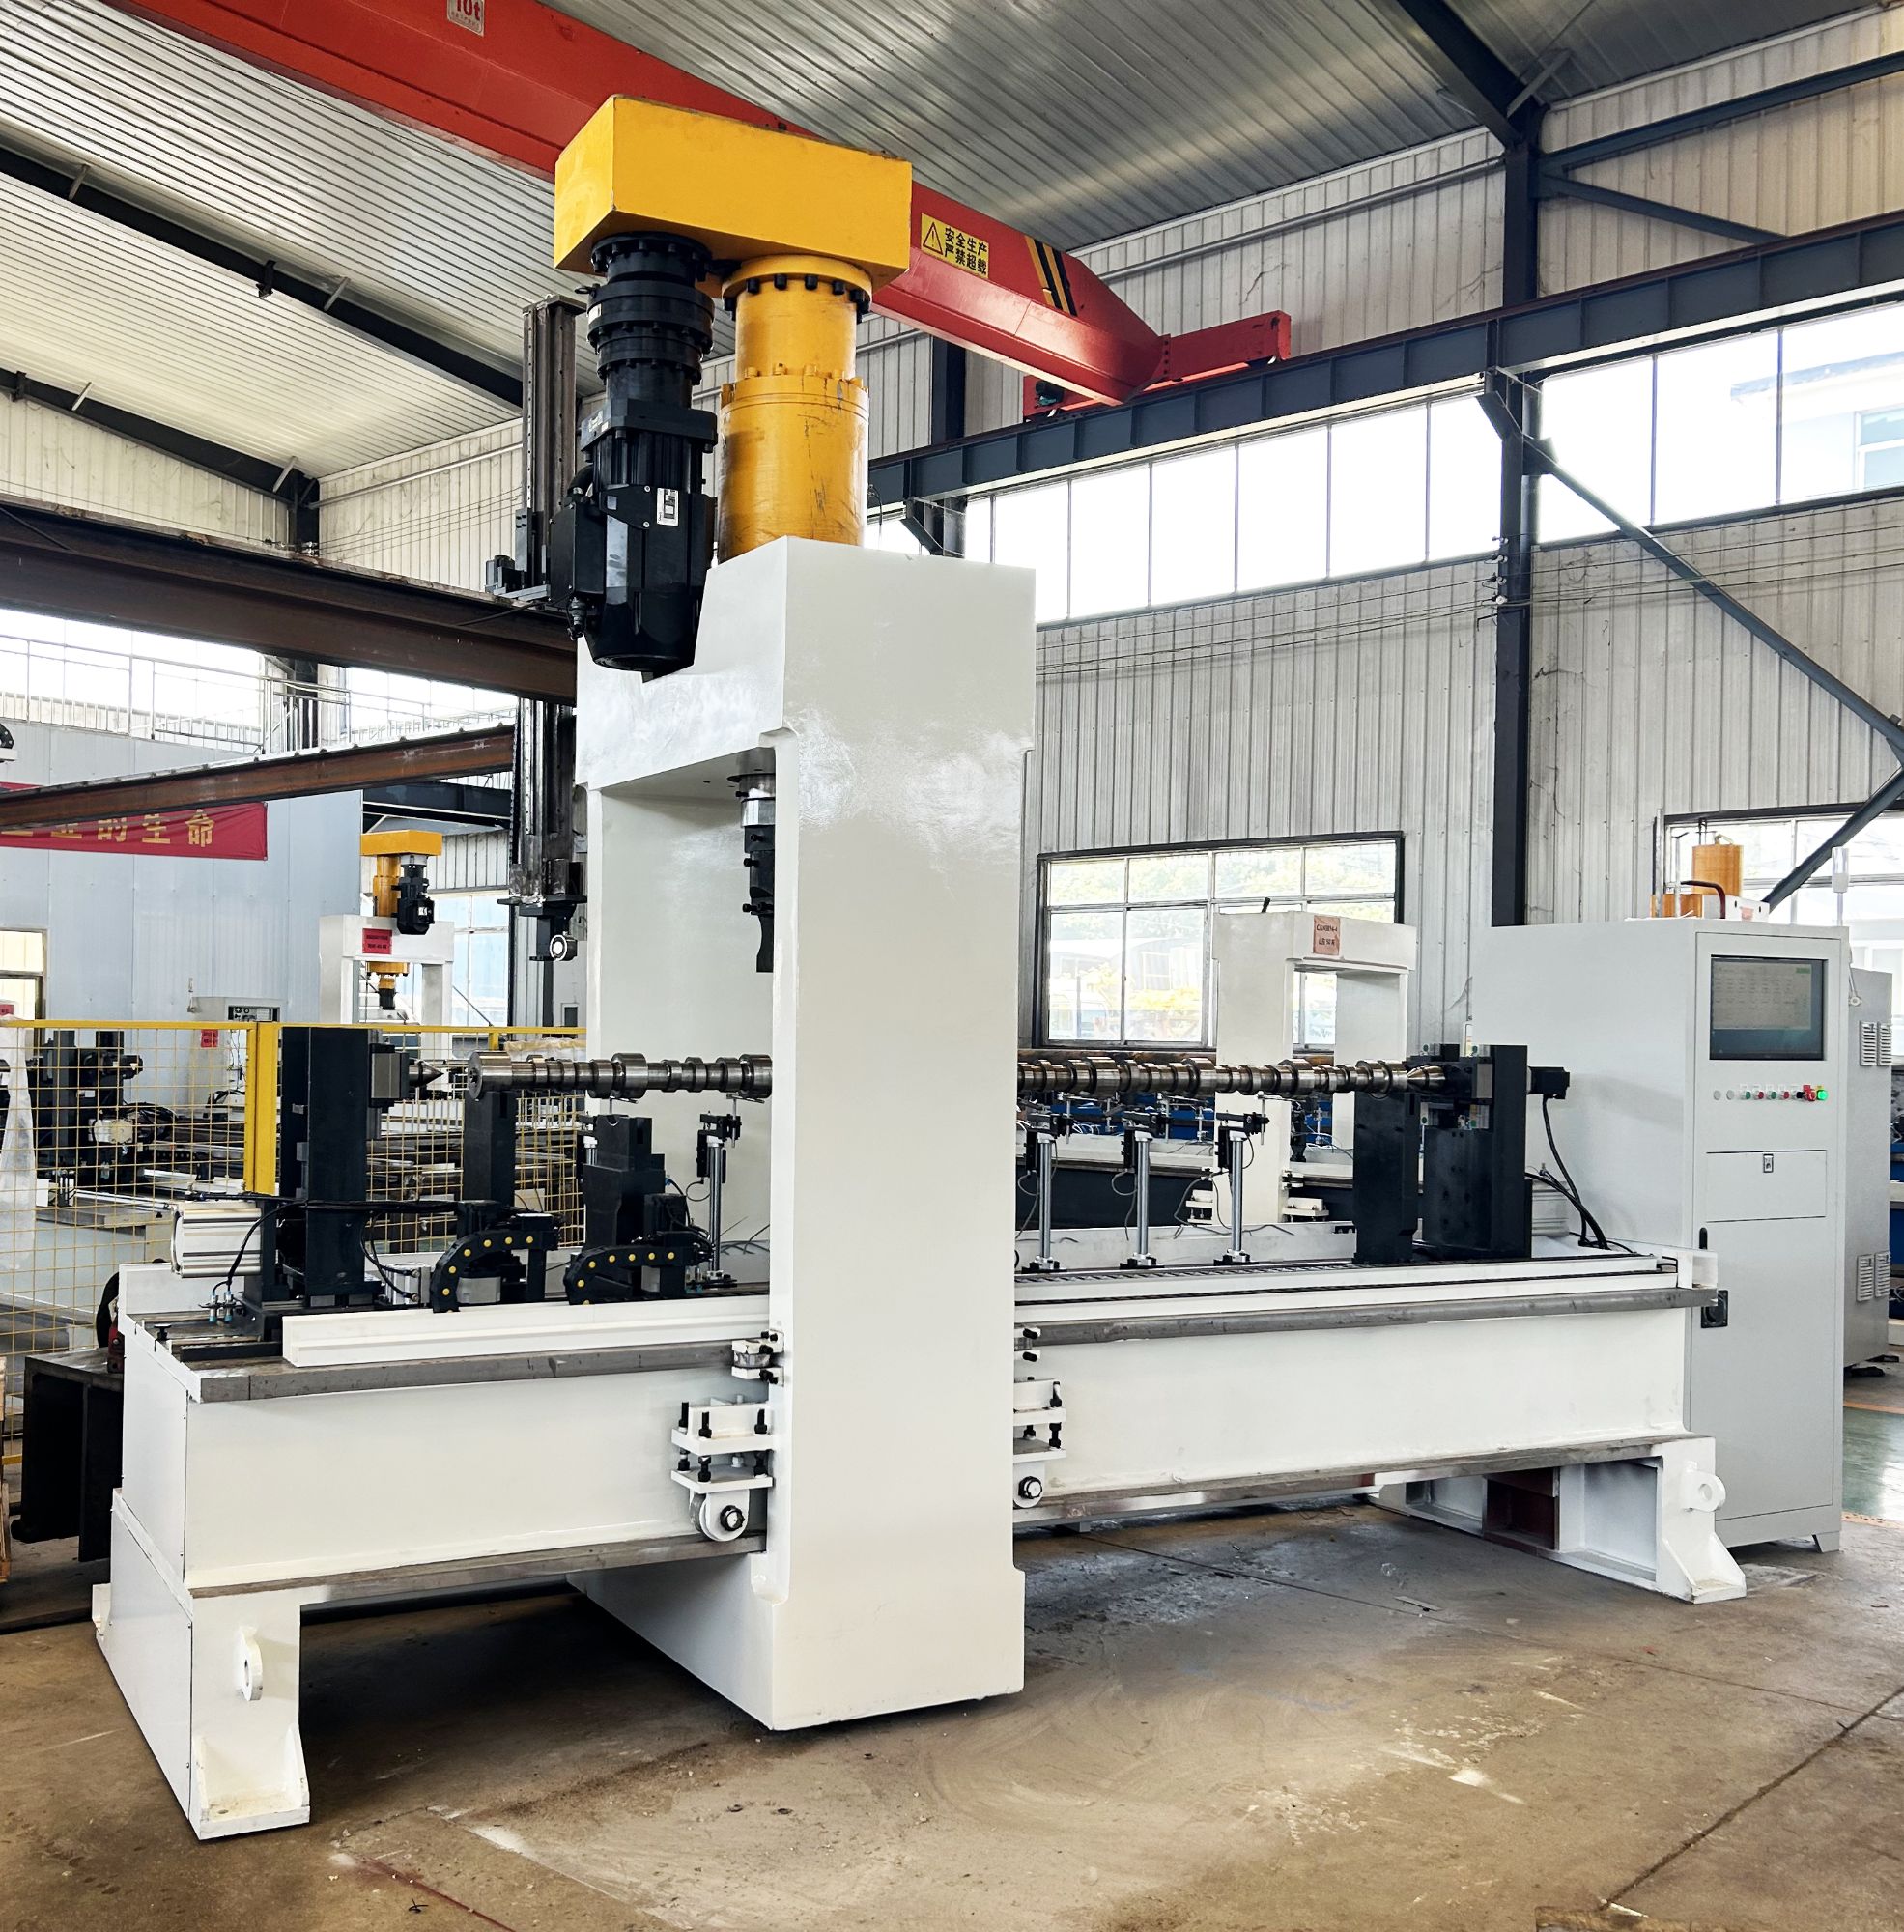
Длинномерный станок для правки вогнуто-выпуклых валов, усилие 100 т
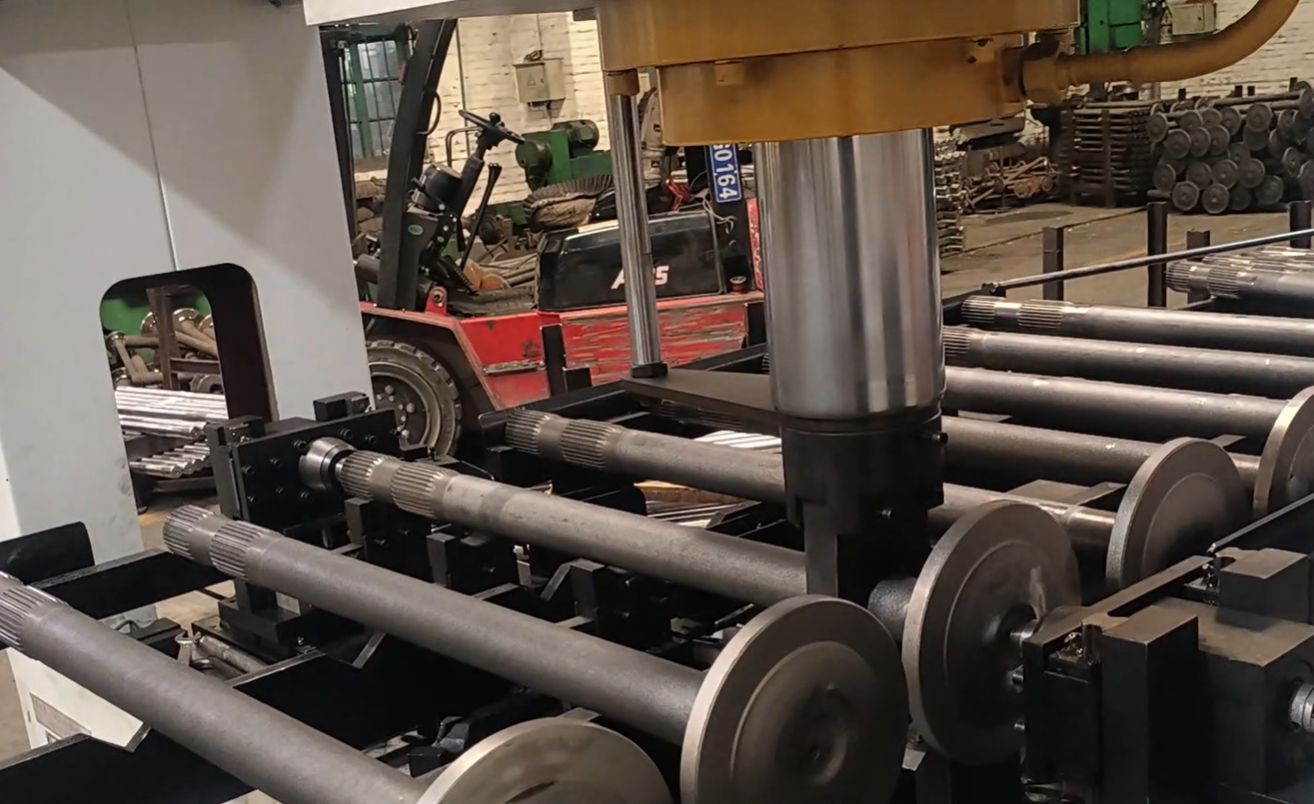
Правка полуоси в процессе
Результат правки полуоси после коррекции
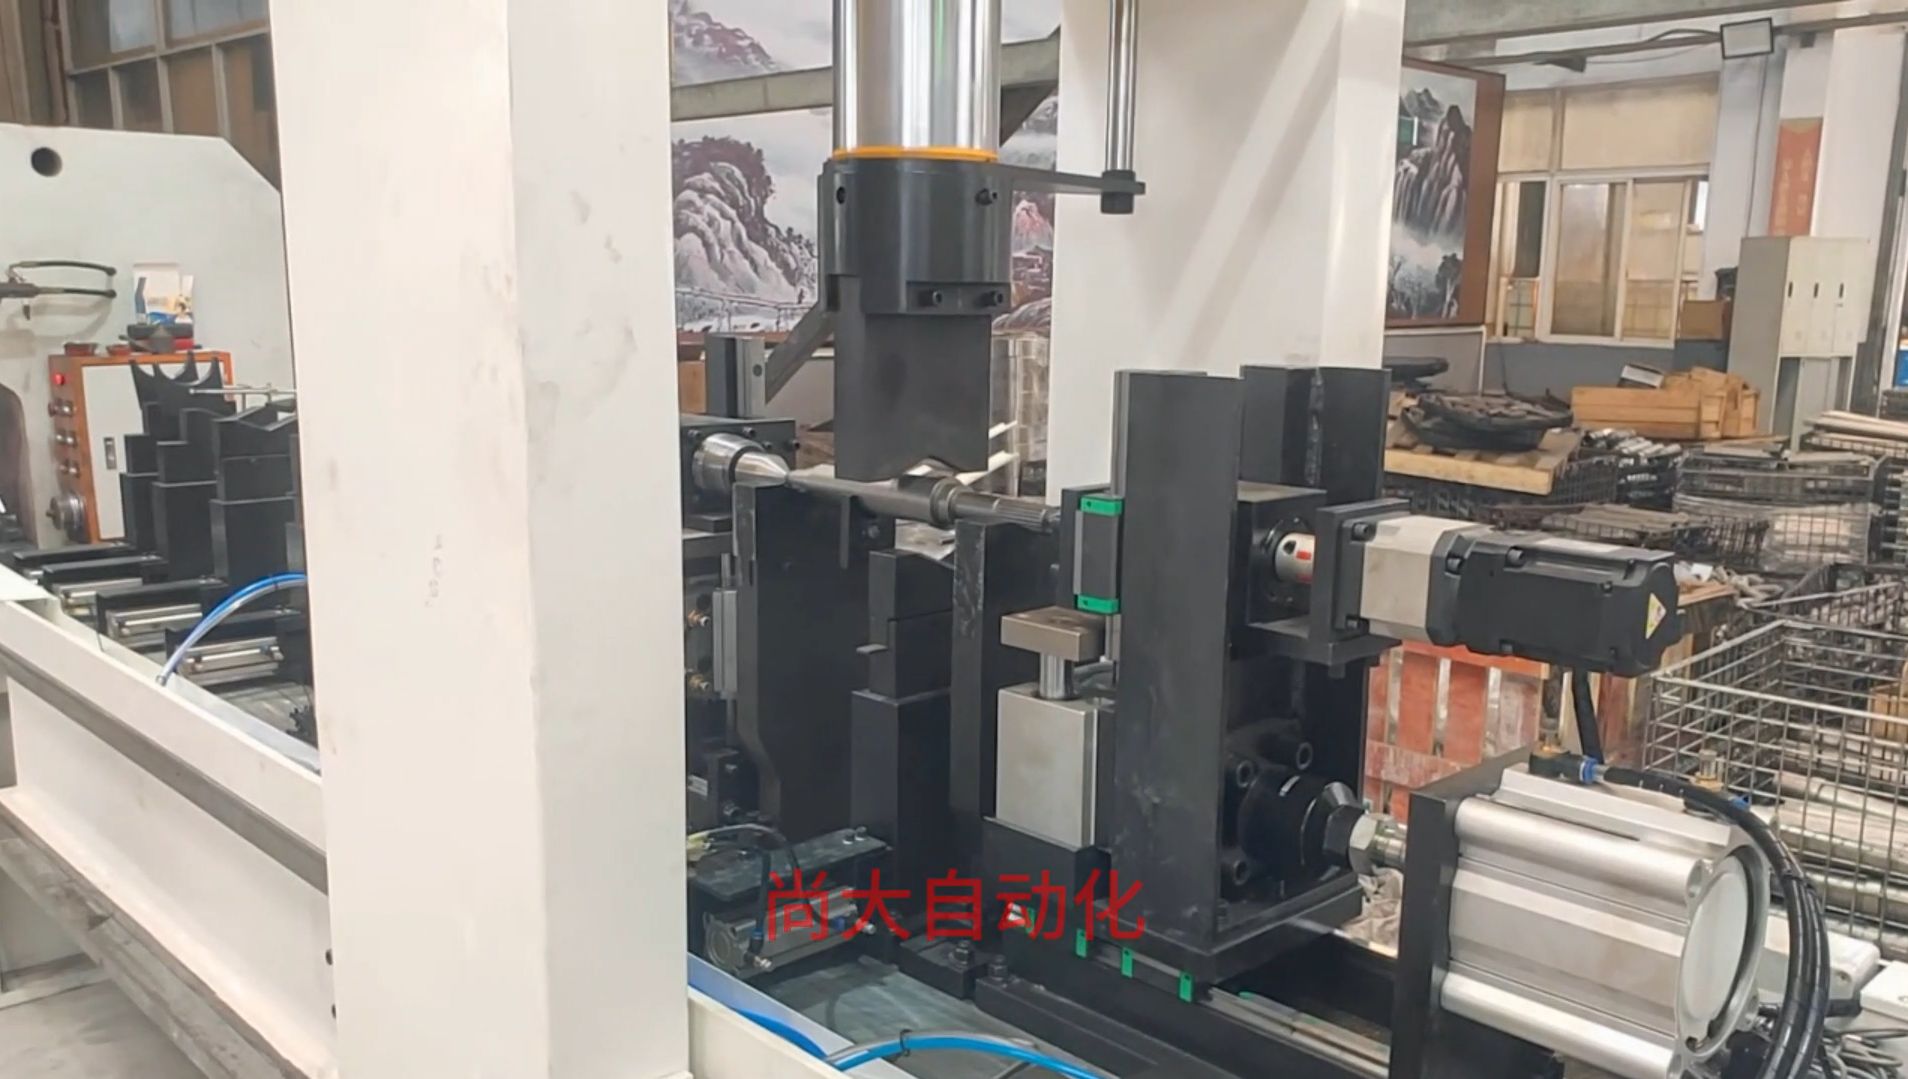
Правка ступенчатого вала
Правка асимметричного вала возможна на станке с ЧПУ для правки валов

Отправьте изогнутый вал — получите многоточечные данные

У каждой заготовки есть предел прямолинейности. Пришлите нам чертёж вала или пробную партию. Мы измерим прогиб во всех точках контроля, выправим в пределах собственных возможностей заготовки и вернём отчёт с значениями до и после. Если субмикронная повторяемость на вашей детали возможна, данные это покажут.

Субмикронная повторяемость на прецизионных цилиндрических заготовках

станок с ЧПУ для правки валов

Станок с ЧПУ для правки валов правит длинные тонкие валы с помощью многоточечного измерения прогиба и сервогидравлического точечного давления. Результат зависит от заготовки: прецизионно шлифованные валы достигают субмикронной прямолинейности; черновые поковки выходят на плато собственного геометрического предела. Запросите пробное испытание, чтобы увидеть, где окажется ваша деталь.

0,01 ммточность правки
3–5точки измерения
Станок с ЧПУ для правки валов, общий вид

Цифры, которые определяют правку длинных тонких валов

0,01 мм

Точность правки (зависит от заготовки)

Субмикронная

Повторяемость на прецизионно шлифованных цилиндрических заготовках

3–5

Точек измерения по длине каждого вала

60/100/120 т

Варианты усилия правки

<90 с

Типичный цикл правки

24/7

Возможность безлюдной работы

Request a Quote

Interested in станок для правки валов с ЧПУ? Fill out the form below and our team will get back to you within 24 hours.

Your information is kept confidential. We typically respond within 24 hours.