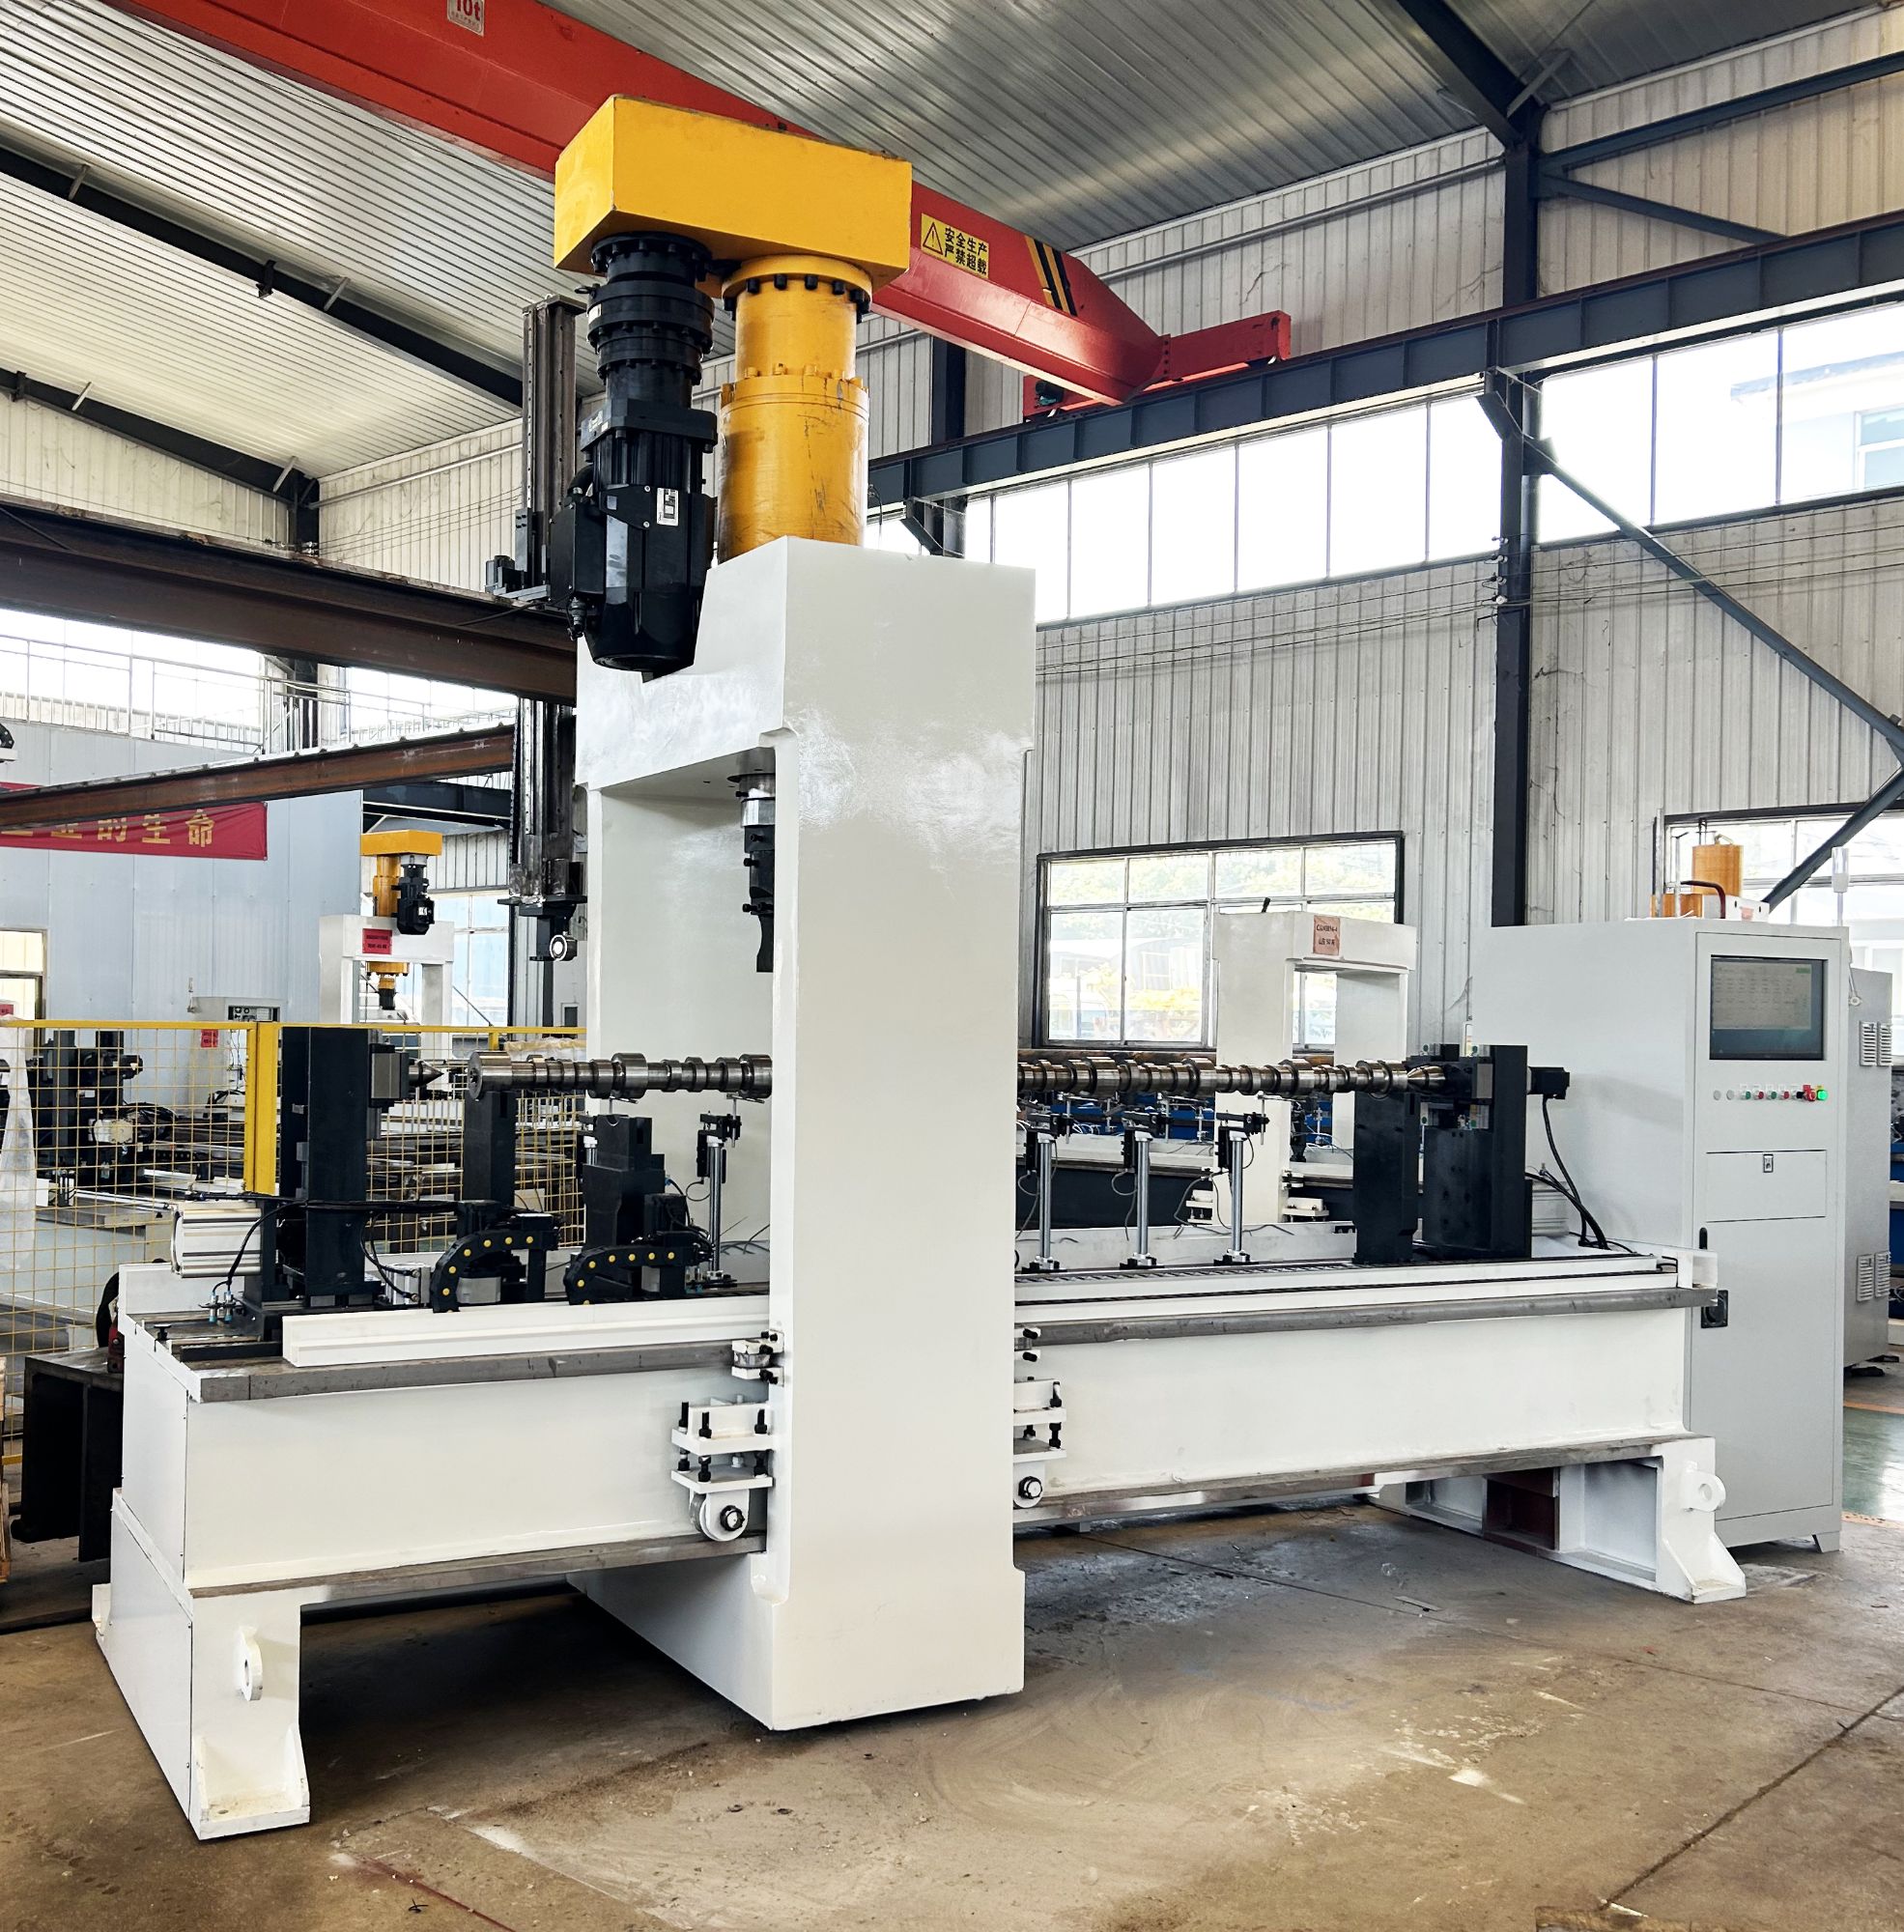
Детали автомобильной трансмиссии, которые проходят через этот станок
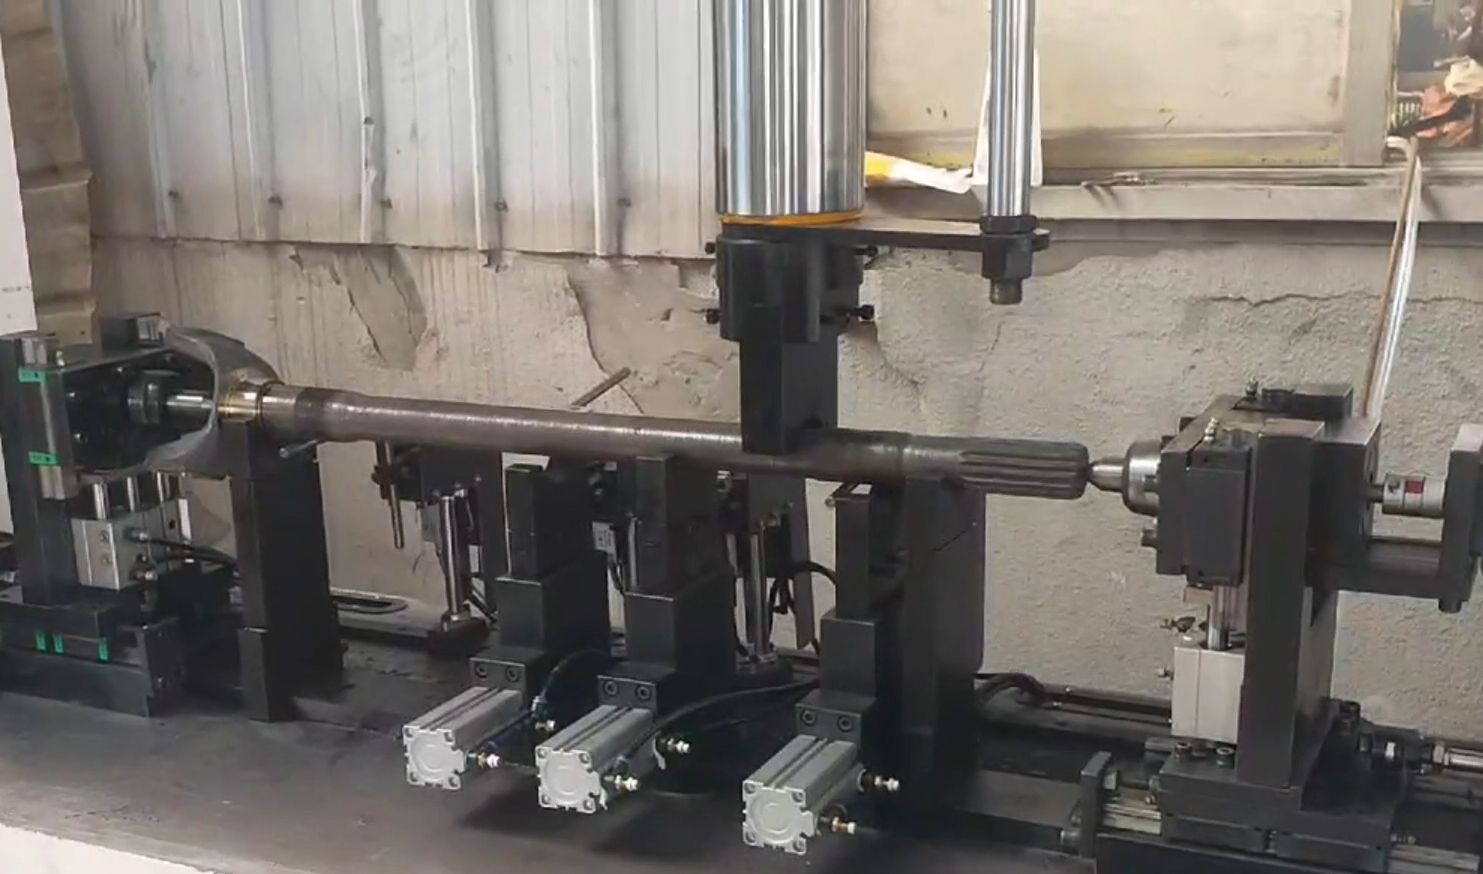
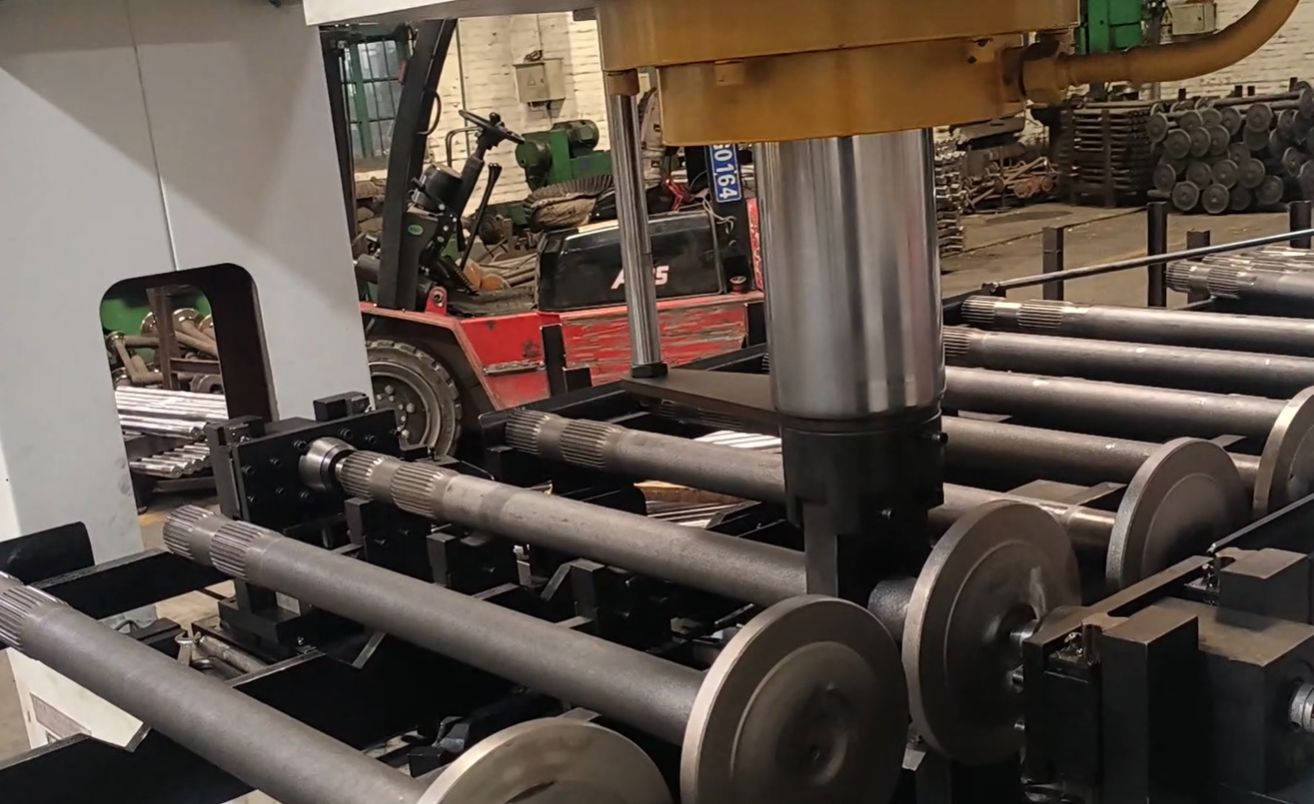
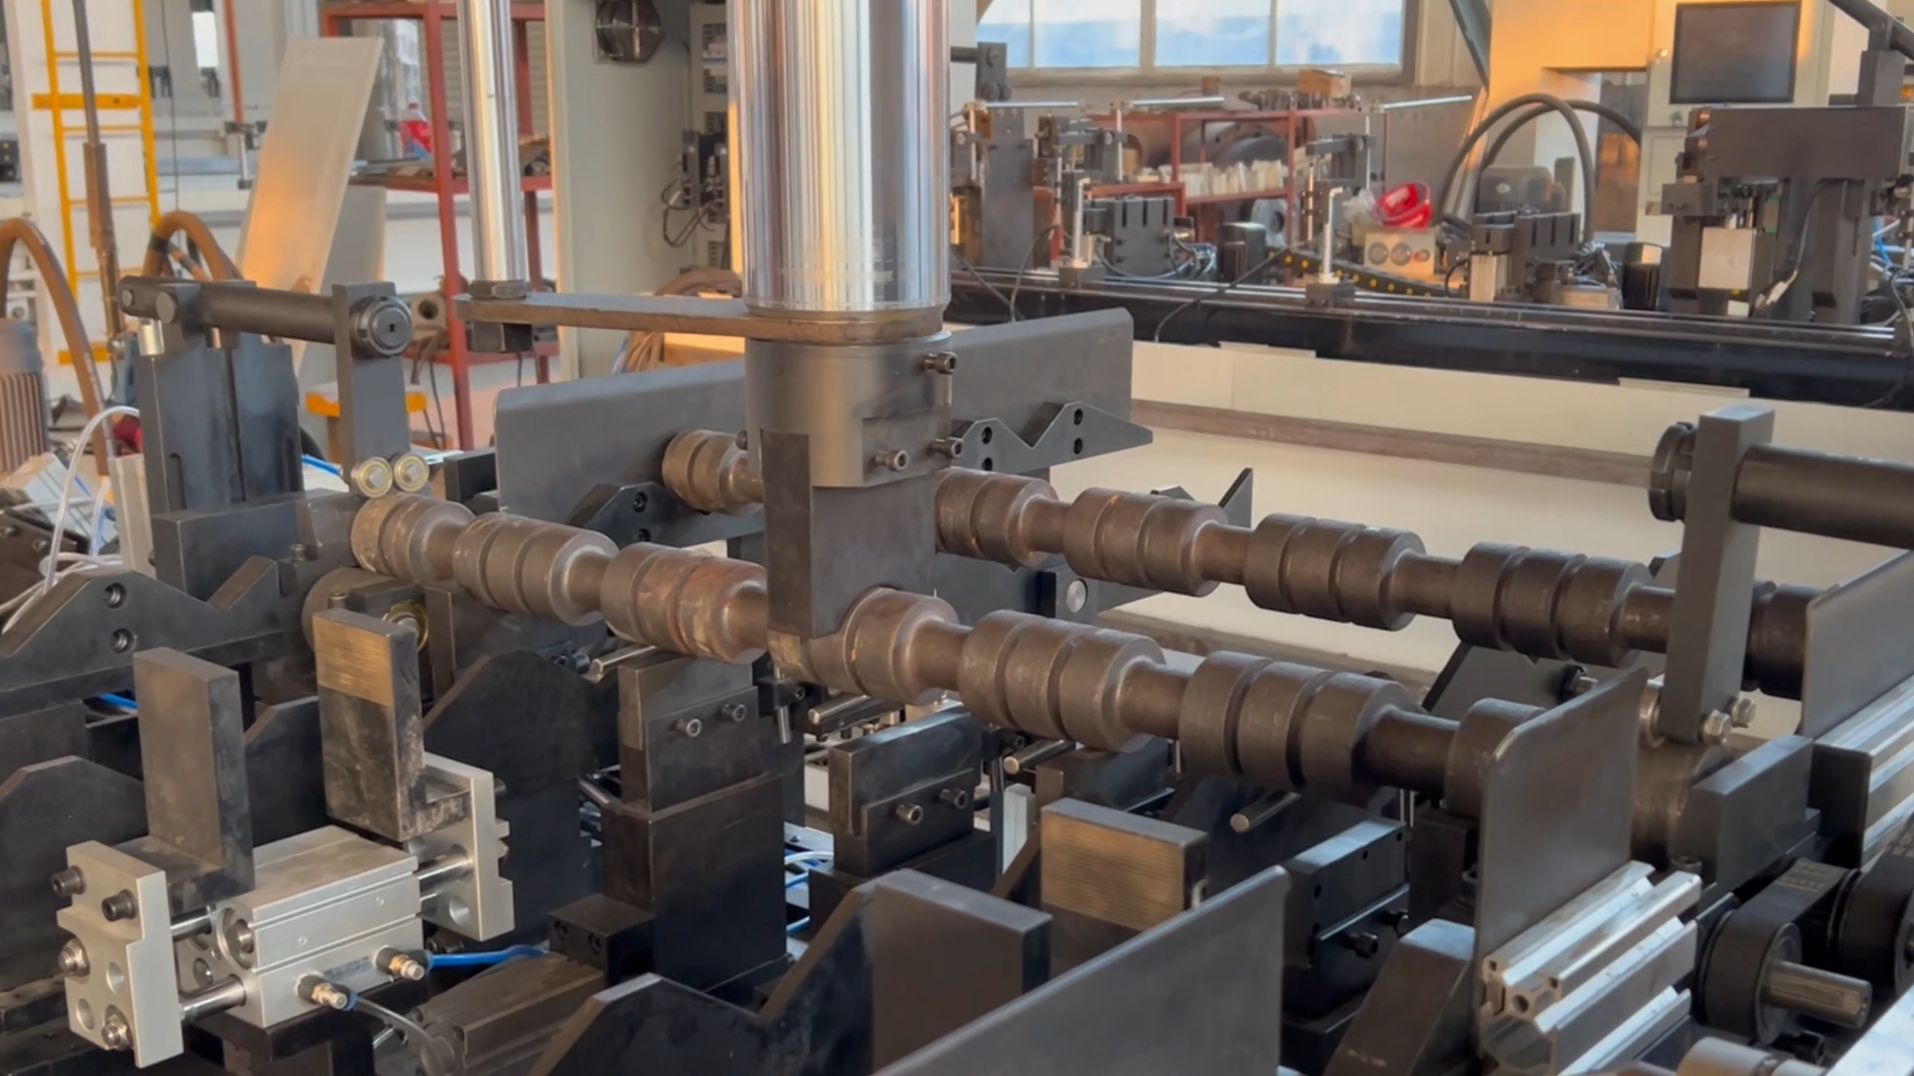
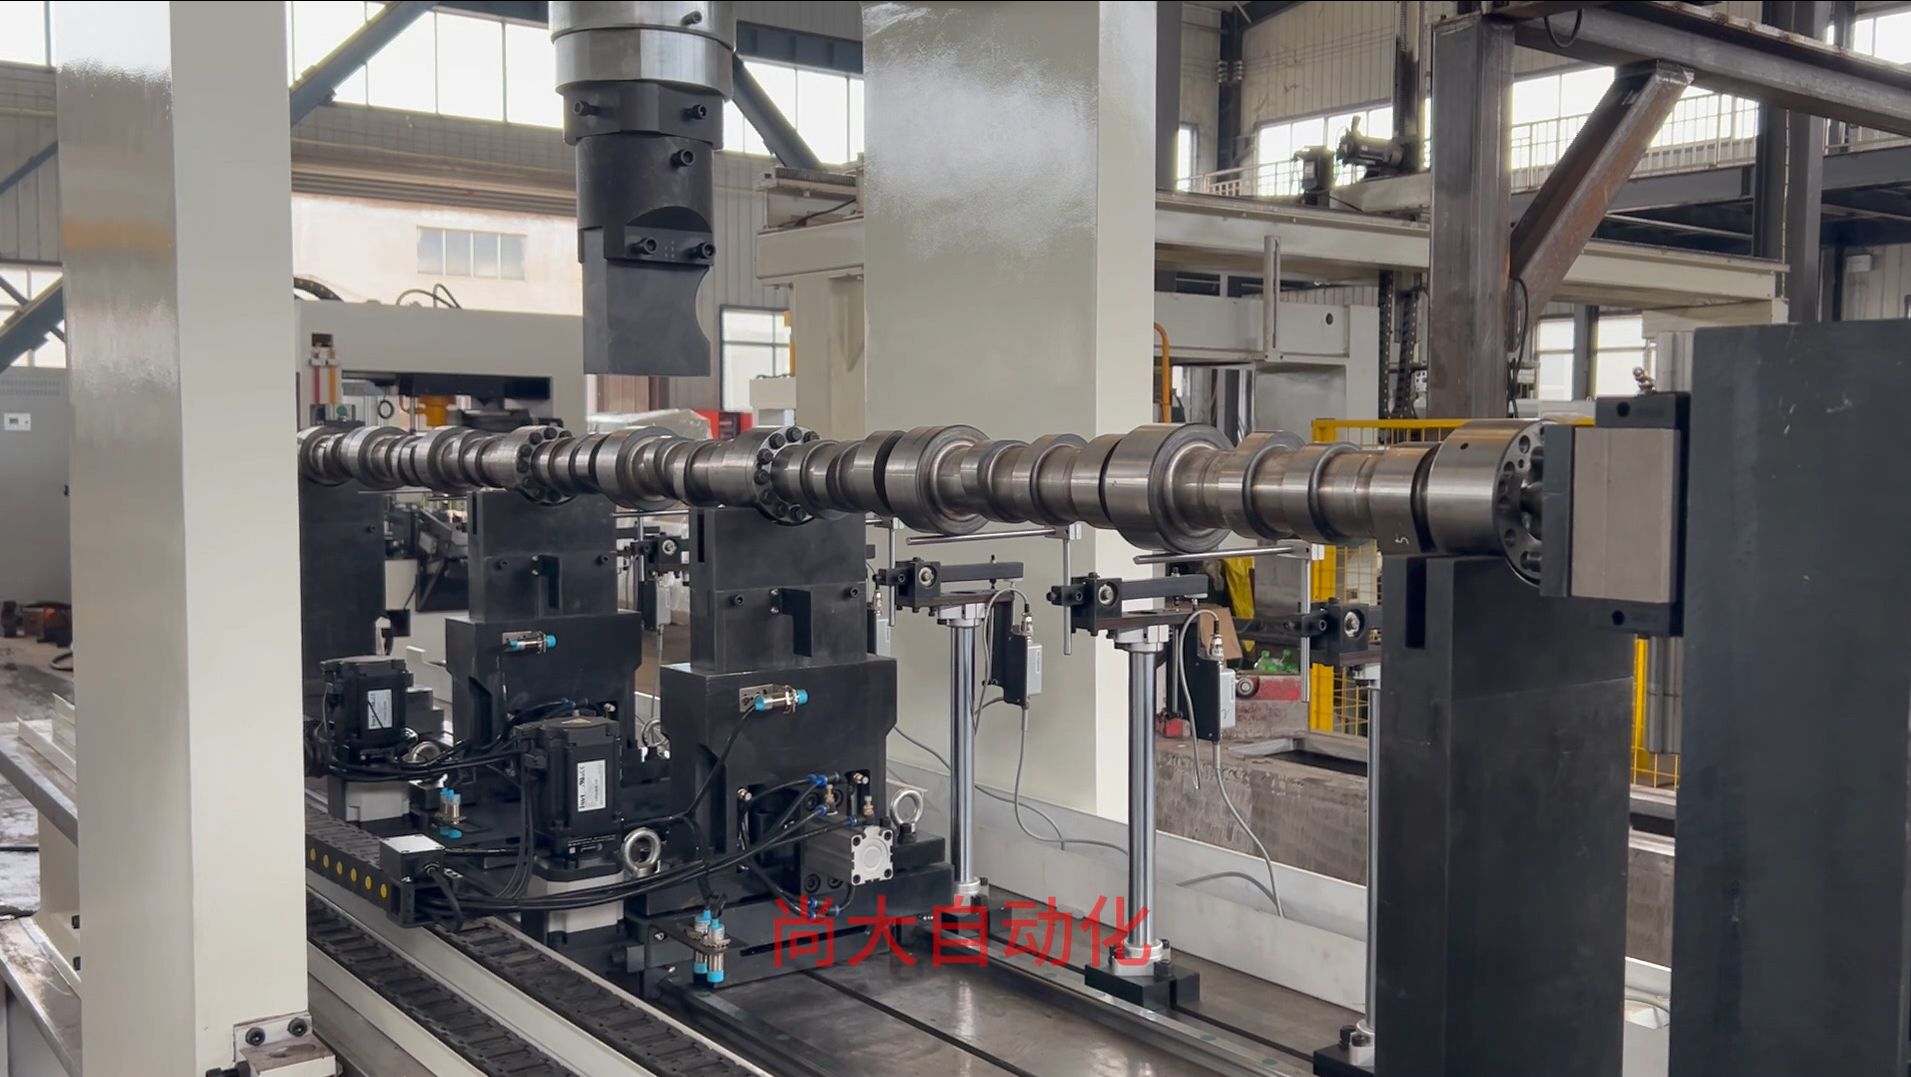
Производство автомобильных осей предъявляет к оборудованию для правки такие требования, которых не встретишь у универсального пресса. Карданные валы, полуоси, валы-шестерни и коленчатые валы после термообработки имеют биение, которое меняется от партии к партии. Вам нужна правка, которая выдерживает допуск, не оставляя следов на шейках под подшипники, шлицах и торцах фланцев. Чаще всего мы видим этот станок на высокопроизводительных линиях для полуосей легковых автомобилей и осей коммерческих грузовиков, где один оператор обслуживает несколько ячеек, а брак из-за неучтённого пружинения съедает маржу смены. На четырёх фотографиях ниже показаны типы заготовок и схемы загрузки, которые мы внедряли на автомобильных заводах.
Правка карданного вала легкового автомобиля после термообработкиЯчейка правки полуосей с автоматической загрузкой и разгрузкой
Станция правки профильного вала оси с автоматической подачей, без ручной загрузкиКрупный коленчатый вал, поддерживаемый в нескольких шейках во время правки
Типичные детали автомобильной трансмиссии: оси, полуоси, входные и выходные валы коробки передач, валы тяговых электродвигателей, коленчатые валы и полые облегчённые валы для платформ NEV.
Пришлите нам данные о худшем биении ваших осей
Если ваша текущая линия борется с пружинением после термообработки, пришлите нам 10–20 деталей с указанием целевой прямолинейности. Мы проведём контрольный тест на станке для правки автомобильных осей, отправим вам отчёт об измерениях и сообщим достигнутое время цикла. Никаких разговоров продавца прессов; вы получите реальную кривую правки с нашего лазерного измерительного стенда.
Для производства автомобильных осей и валов этот станок исправляет коробление после термообработки на деталях трансмиссии с помощью многоточечного измерения и сервогидравлической правки точечным давлением. Система автоматически загружает деталь, проверяет биение, вносит правку и повторно измеряет — без царапин на шейках и без следов от пресса. Он рассчитан на скорости и диапазоны допусков линий осей легковых, коммерческих автомобилей и электропривода, а не на единичные партии.
3–5× быстрее ручной правки
24/7 работа без оператора
1 оператор на несколько станков
Диапазон правки осей и данные по циклу
Это параметры, которые важны, когда вы обрабатываете 1 500 валов за смену. Станок конфигурируется под ваше семейство заготовок, но базовая конфигурация остаётся неизменной: правка с замкнутым контуром, автоматическая обработка и отсутствие следов на детали.
0,01 мм
Точность правки
3–5×
Производительность по сравнению с ручной операцией
45–90 с
Типичное время цикла на вал
3–5
Точек измерения биения
300–1 500 мм
Стандартная длина заготовки
15–80 мм
Диапазон диаметров заготовки
24/7
Работа без оператора
1 оператор
Обслуживание нескольких станков
Почему этот станок выдерживает ±0,01 мм на линии с 3 сменами
Многоточечная правка с замкнутым контуром
Шпиндель вращает вал, измерительные щупы замеряют биение в нескольких положениях, а ИИ-модель правки рассчитывает ход точечного давления до перемещения ползуна. Поскольку система повторно измеряет после каждой правки, пружинение выявляется и устраняется в том же цикле, а не обнаруживается на финальном контроле.
Правка точечным давлением без следов
Ползун воздействует только на точку максимального отклонения с контролируемым усилием. Шейки под подшипники, шлицы и уплотнительные поверхности остаются чистыми. Никакой незапланированной полировки или доработки после правки.
Автоматическая загрузка и разгрузка для широкой номенклатуры
Портальные или роботизированные интерфейсы берут исходные детали, устанавливают их между центрами и снимают готовые валы без участия оператора. Переналадка партии — это выбор рецепта и установка оснастки, обычно менее 20 минут для схожих семейств валов.
Самообучение ИИ и подключение к MES
Контроллер регистрирует каждую правку и траекторию биения. На более чем 2 000 деталях модель обучается, какие векторы отклонения быстрее всего откликаются для вашего материала и геометрии. Эти данные передаются в вашу MES/ERP, чтобы отслеживать брак и износ инструмента по сменам.
Опция обнаружения трещин QASS
Станок может интегрировать немецкую систему обнаружения трещин QASS, поэтому микротрещина, возникшая во время правки, будет отмечена до отправки детали. Вы не превращаете хорошие детали в бракованные.
Создан для непрерывного производства
Сервогидравлические приводы, охлаждение масла и линейные направляющие рассчитаны на работу в 3 смены. Калибровка по эталонному валу занимает менее 15 минут в начале смены, а система предупреждает, если дрейф температуры окружающей среды влияет на измерения.
Настроенные технические параметры для правки деталей трансмиссии
45–90 секунд на вал в зависимости от биения и поперечного сечения
Стандартная длина заготовки
300–1 500 мм; более длинные конфигурации по запросу
Стандартный диаметр заготовки
15–80 мм; большие диаметры по запросу
Применяемые материалы
Индукционно-закалённая, цементованная, микролегированная сталь; сплошные и полые валы
Загрузка / разгрузка
Автоматический портальный или роботизированный интерфейс с лотком для брака
Система управления
Самообучающаяся система ЧПУ Shangda AI с подключением к MES/ERP
Требования к оператору
1 оператор на несколько станков; круглосуточная работа без оператора
Обнаружение трещин
Опциональная интеграция QASS из Германии
Система качества
Заводская система качества ISO 9001; электрические и защитные цепи соответствуют CE
Типичная площадь ячейки
Примерно 4,5 м × 3,0 м; конфигурируется в зависимости от уровня автоматизации
Электропитание
380 В, 3 фазы; гидроагрегат подбирается под задачу
Интервал обслуживания
Анализ гидравлического масла каждые 2 000 часов; смазка направляющих ежемесячно
Поскольку геометрия валов осей различается для передних и задних осей, сплошных и полых валов, а также валов роторов электромобилей, окончательная конфигурация определяется по бесплатному контрольному тесту с вашими чертежами и данными о биении.
Request a Quote
Interested in станок для правки осей? Fill out the form below and our team will get back to you within 24 hours.