
Прецизионная обработка цилиндрических деталей
Возможности и точность правки валов
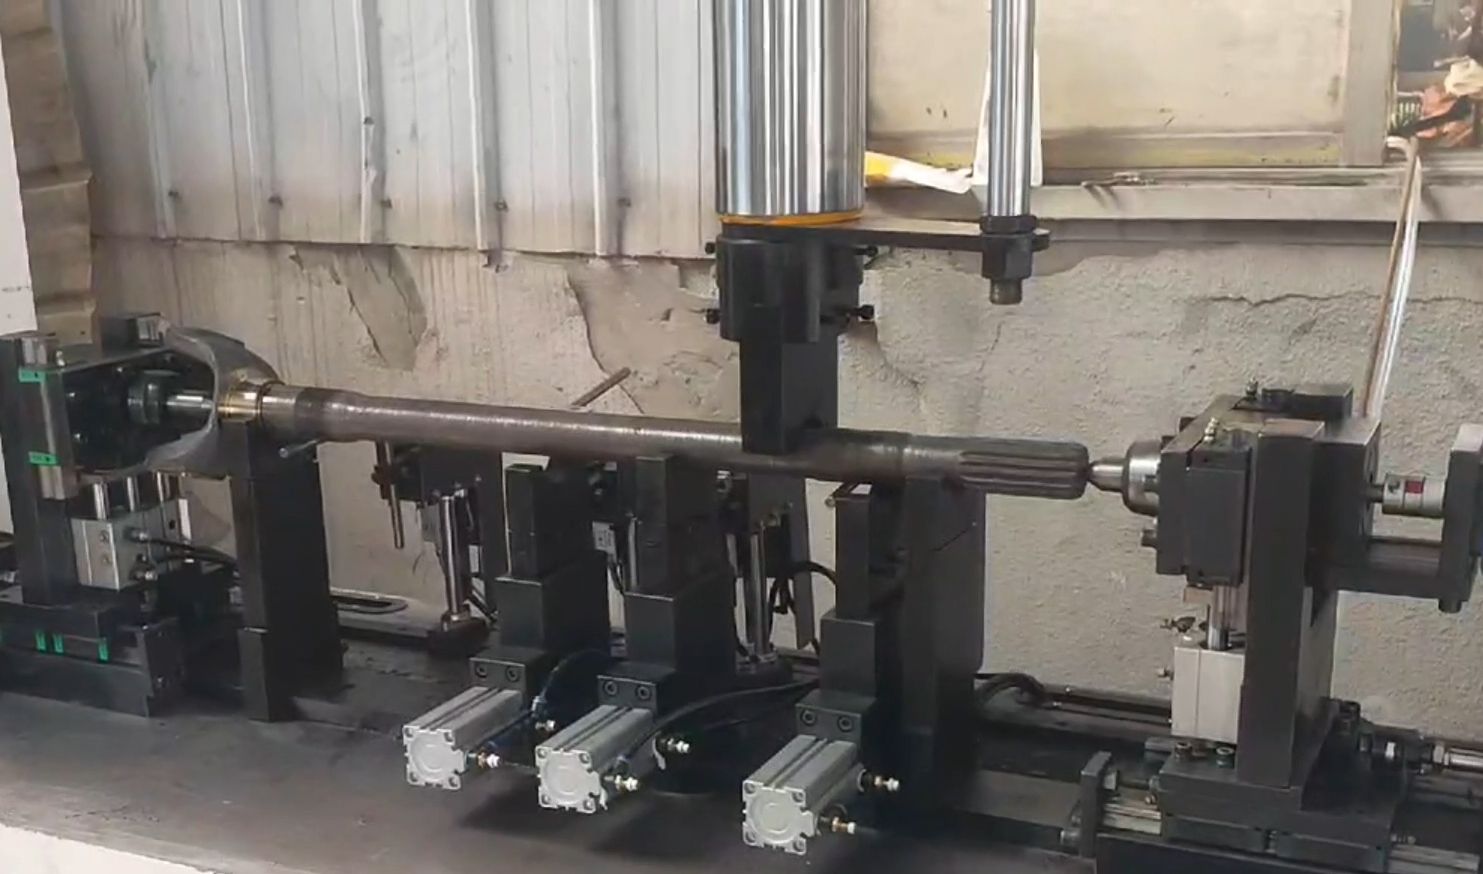
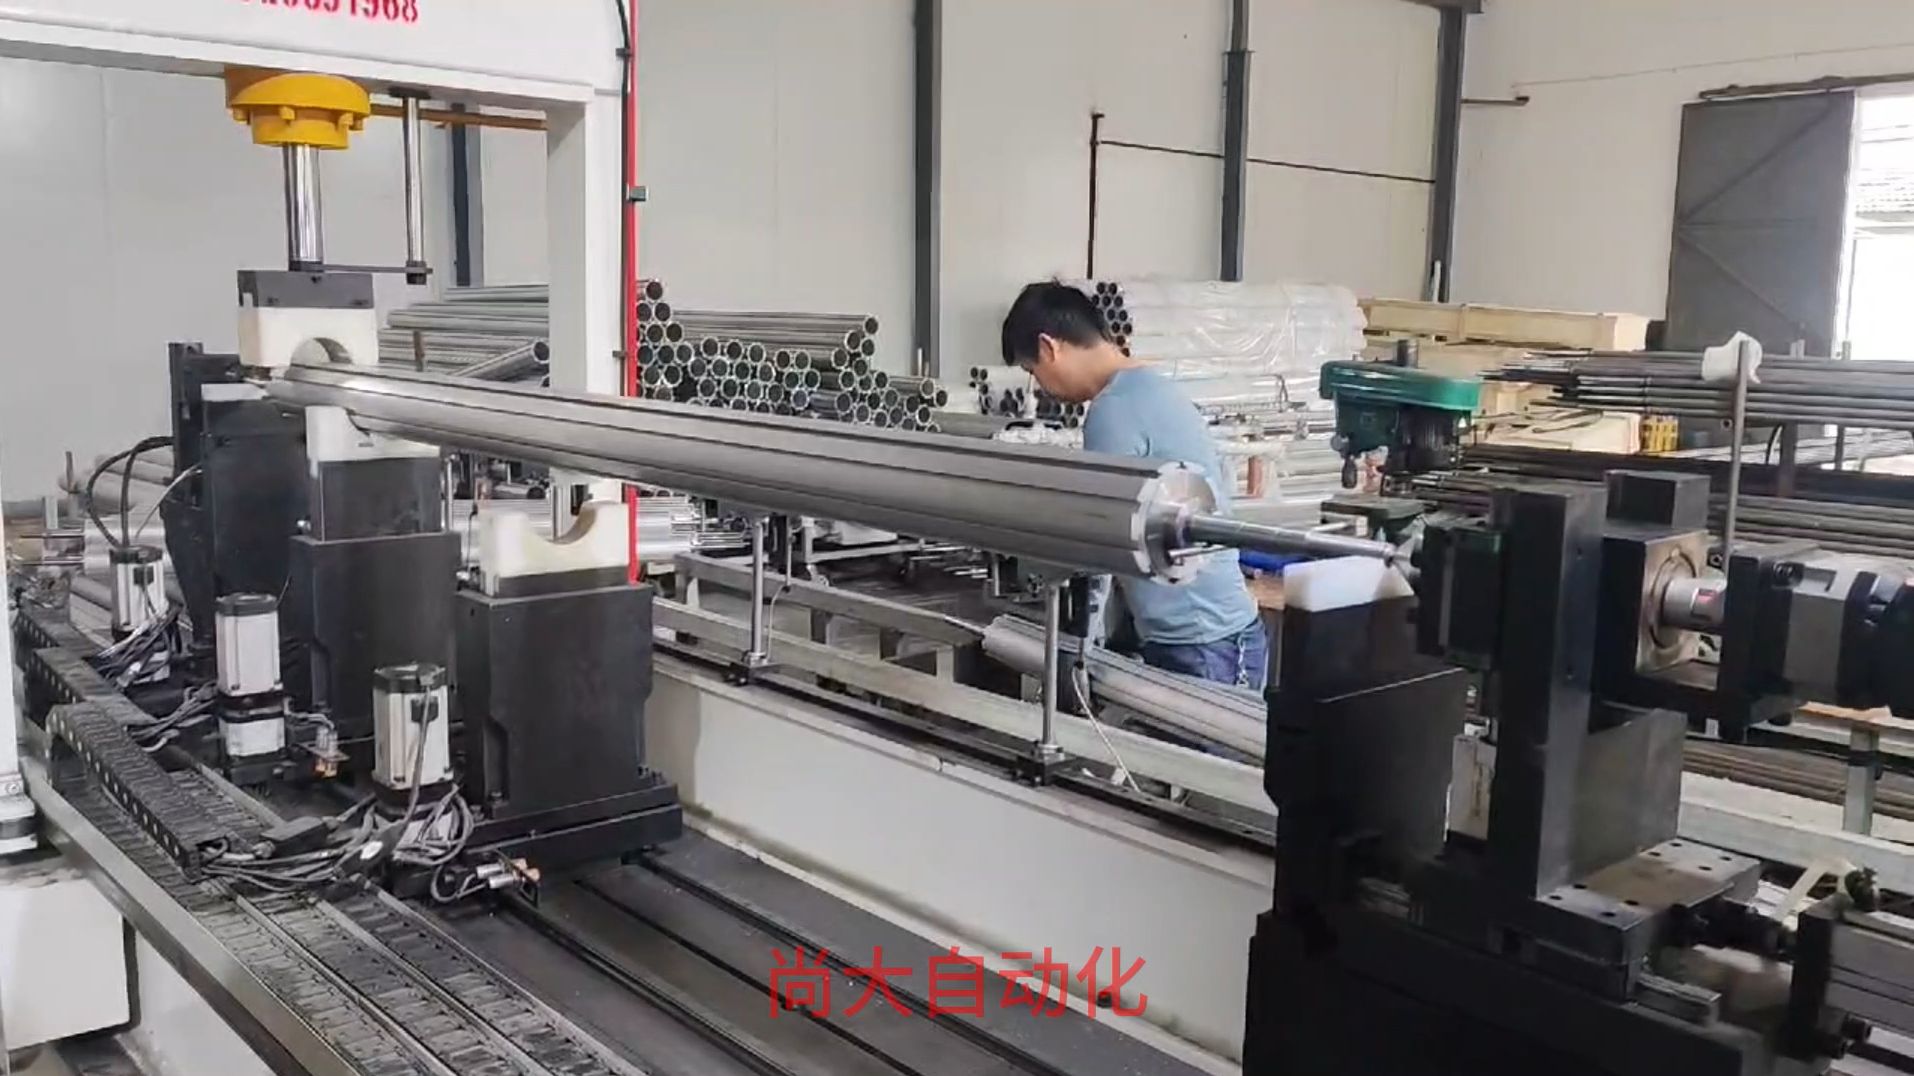
Каждый вал имеет собственный характер биения. Приводной вал длиной 1 200 мм с начальным радиальным биением 0,8 мм в середине требует иной стратегии правки, чем вал двигателя длиной 200 мм с биением 0,05 мм. Этот станок измеряет прогиб в трёх–пяти точках по длине вала перед приложением сервогидравлического усилия, поэтому вы получаете прямую деталь за один цикл вместо метода проб и ошибок.
Поскольку валы длинные и тонкие, начальная кривизна, вес и остаточные напряжения после термообработки влияют на траекторию правки. Многоточечное измерение учитывает эти переменные без переналадки при переходе между длинами валов.
Ключевой аспект
Почему многоточечное измерение меняет правку валов
Ручная правка и гидравлические прессы с разомкнутым контуром плохо справляются с длинными тонкими валами. Оператор меняет нулевую точку между сменами; упругое последействие зависит от партии термообработки; многошаговые правки оставляют следы на шлифованных шейках. Этот станок устраняет эту вариативность, измеряя биение в трёх–пяти точках перед каждой правкой.
Многоточечное картирование биения
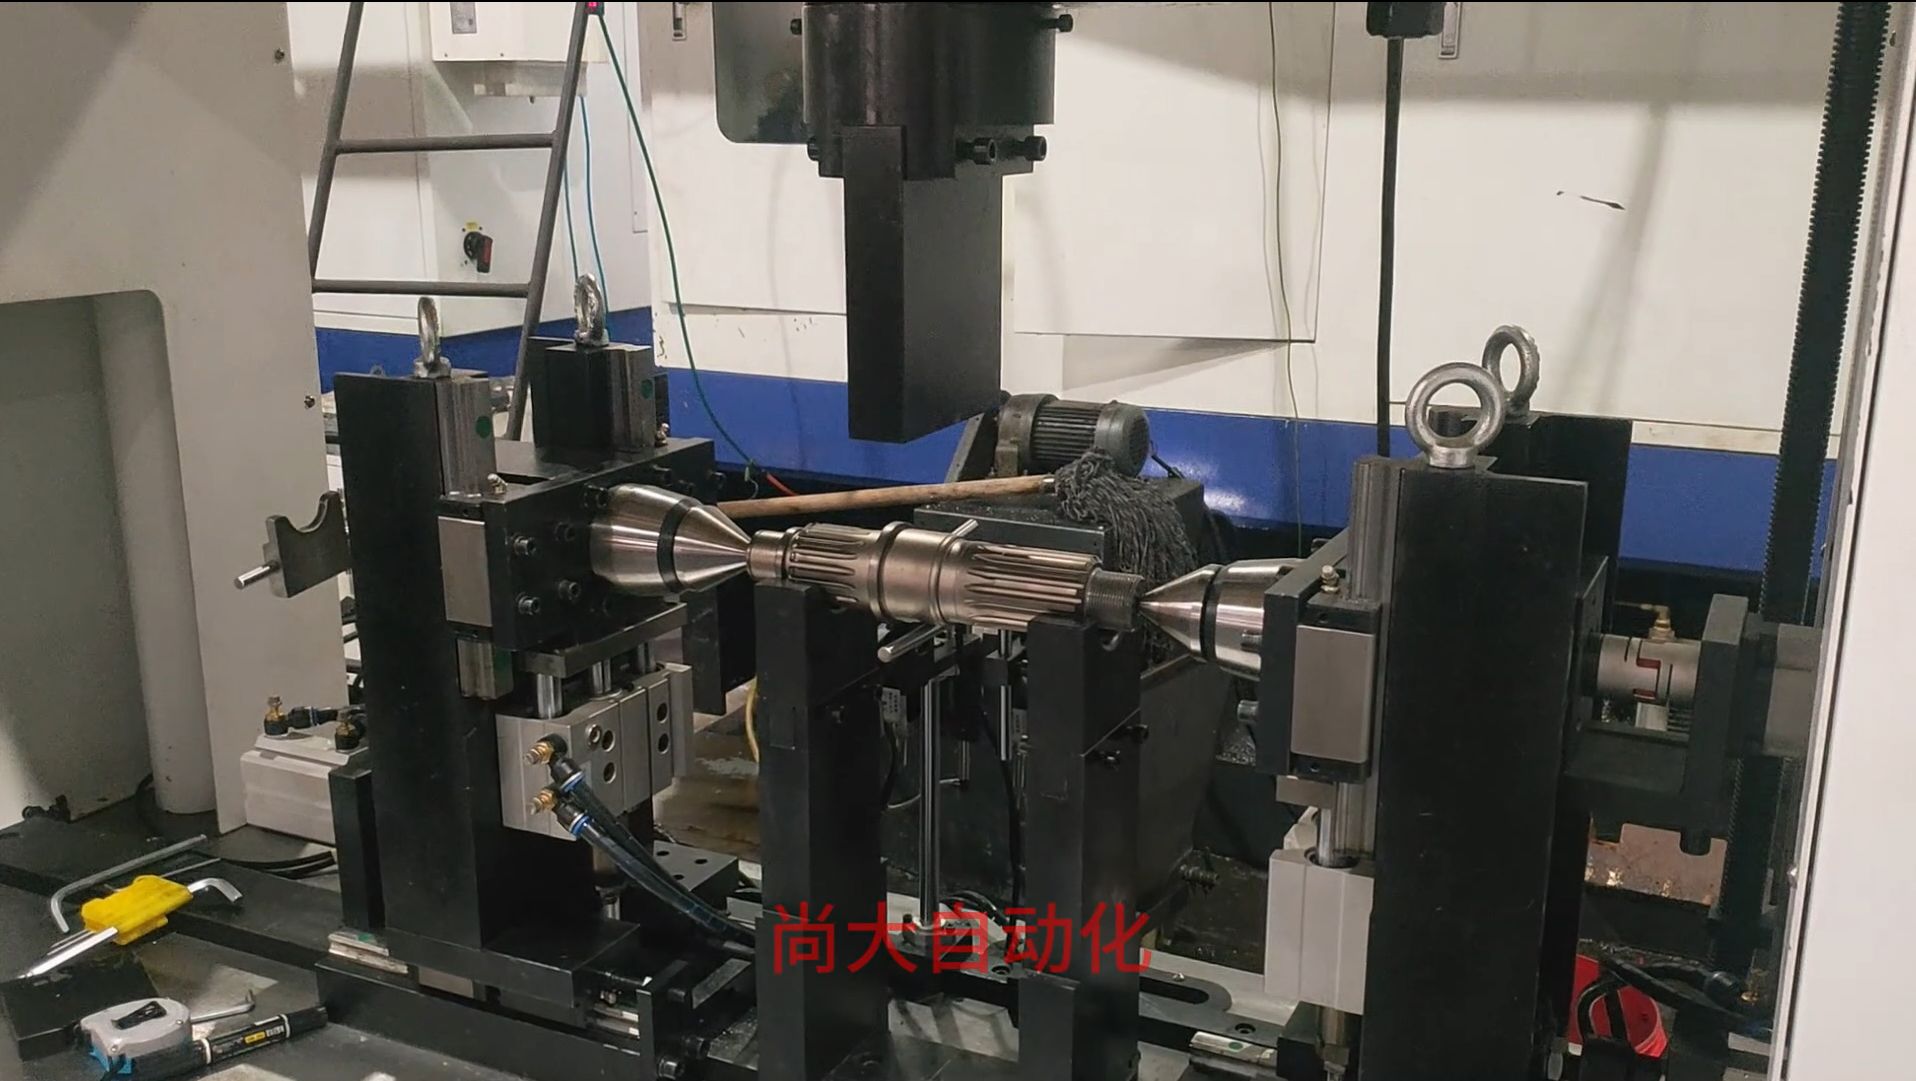
Лазерные или контактные датчики одновременно фиксируют радиальное биение в трёх–пяти осевых положениях. Контроллер строит карту прогиба, а не предполагает простой изгиб, поэтому усилие правки прикладывается именно там, где это действительно нужно валу.
Управление усилием в замкнутом контуре
После каждого хода пресса система выполняет повторное измерение и пересчёт. Субмикронная повторяемость обеспечивается замкнутым контуром, а не ощущениями оператора или фиксированной уставкой усилия.
Автоматическая подача тонких деталей
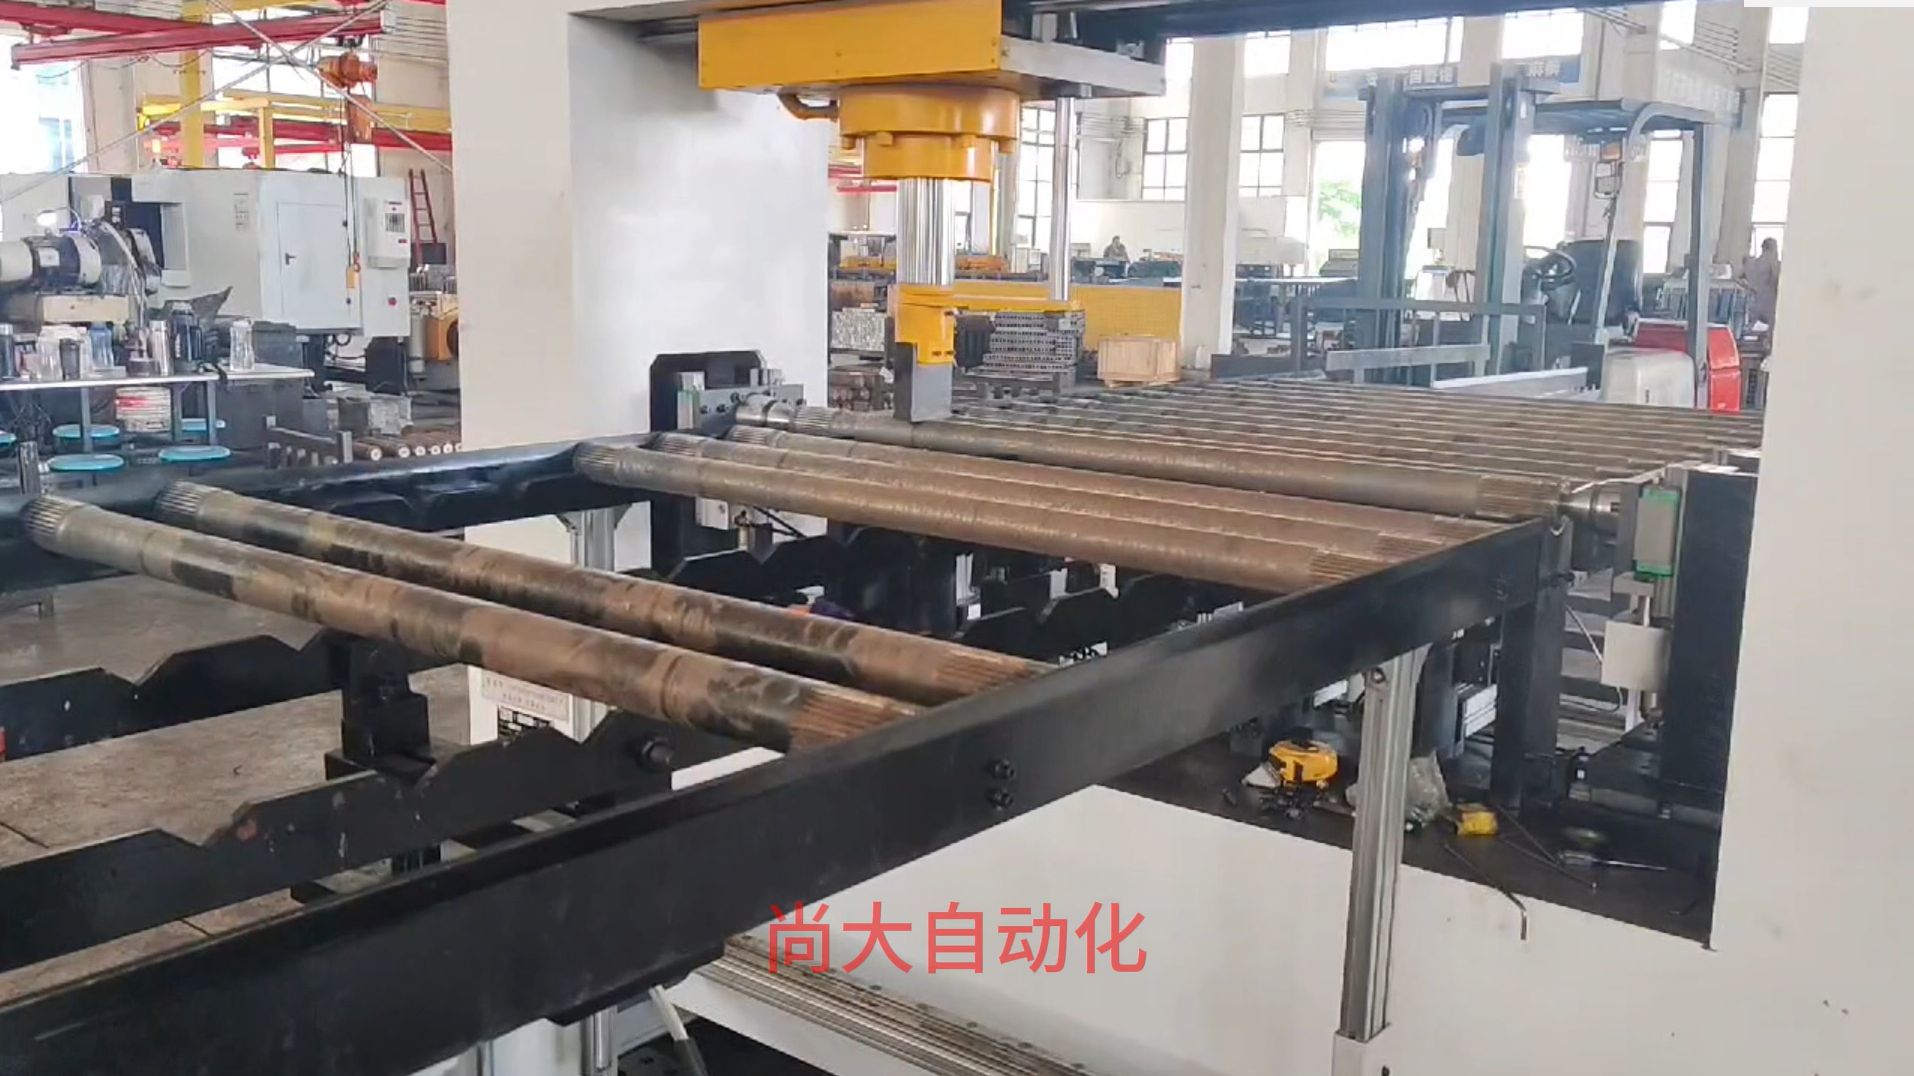
Портальный или роботизированный модуль загружает валы без провисания и повреждения поверхности. Можно работать круглосуточно, когда один оператор обслуживает несколько станков, и на валах никогда не появляются следы от губок, как при ручной правке.
Встроенная прослеживаемость MES
Каждый цикл регистрирует биение до/после, усилие пресса, положение и ID детали. Эти данные экспортируются в вашу MES для PPAP, аэрокосмического аудита или просто для выявления плохой партии до отгрузки.
Справочные данные
Технические данные для прецизионной обработки цилиндрических деталей
| Диапазон длины заготовки | 200 – 1 600 мм |
|---|---|
| Макс. диаметр вала | 80 мм |
| Макс. масса заготовки | 80 кг |
| Начальное радиальное биение (TIR) | до 2,0 мм |
| Система измерений | 3–5 точечных лазерных / контактных датчиков |
| Повторяемость измерений | ±0,5 мкм |
| Точность правки | ±0,01 мм |
| Тип пресса | Сервогидравлический, замкнутый контур |
| Макс. усилие пресса | 300 кН |
| Система управления | Самообучение Shangda AI + интерфейс MES |
| Время цикла | 25–45 с (стандартные валы) |
| Система загрузки | Автоматический портал / роботизированная ячейка |
| Дополнительный контроль | Обнаружение трещин QASS |
| Система качества | ISO 9001, CE |
Если вы обрабатываете валы, близкие к предельному диаметру 80 мм, сервогидравлический контур автоматически снижает скорость подвода и увеличивает выдержку, чтобы избежать следов на поверхности. Калибровка измерительных датчиков занимает менее пяти минут с помощью эталонной оправки.
Где это применяется
Применения правки валов, где субмикронная повторяемость окупается
Автомобилестроение и NEV
Валы коробок передач, полуоси, валы роторов двигателей. Мы видели, как полуоси после термообработки имели биение 0,6 мм и выходили из цикла с 0,01 мм за 38 секунд. Та же ячейка обслуживает программы поставщиков Tesla и BYD.
Аэрокосмическая отрасль
Валы исполнительных механизмов и пальцы шасси. Многоточечное измерение выявляет изгиб по всей длине, который пропускают одноточечные проверки, а запись данных обеспечивает прослеживаемость по AS9100.
Прецизионная гидравлика
Золотниковые валы и штоки клапанов, где диаметральный зазор менее 10 мкм, а биение необходимо исправить без следов на поверхности.
Буровой инструмент
Длинные тонкие буровые штанги и приводные валы для скважинных инструментов. Прямолинейность здесь влияет на вибрацию, срок службы уплотнений и усталость соединений.
Общая черта всех этих задач: одноточечной проверки недостаточно. Длинные тонкие валы изгибаются в двух плоскостях, и правка в одной точке может вывести другую из допуска. Многоточечный контур измеряет, правит и повторно измеряет, пока весь профиль не окажется в пределах допуска.
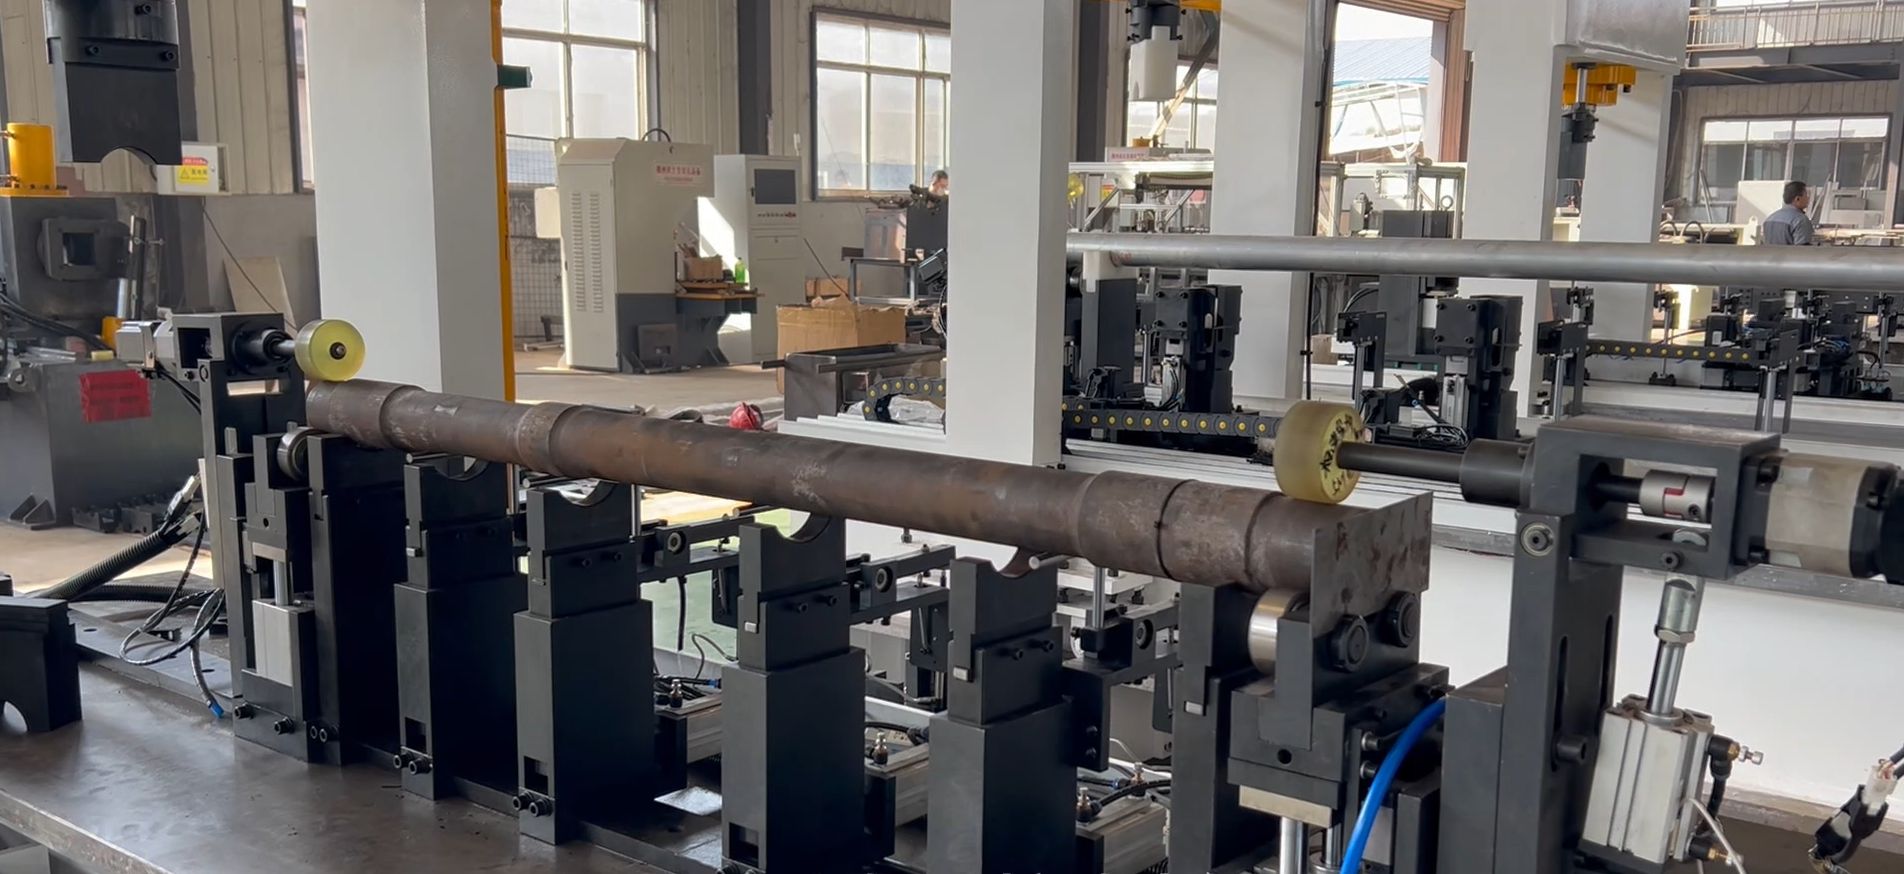
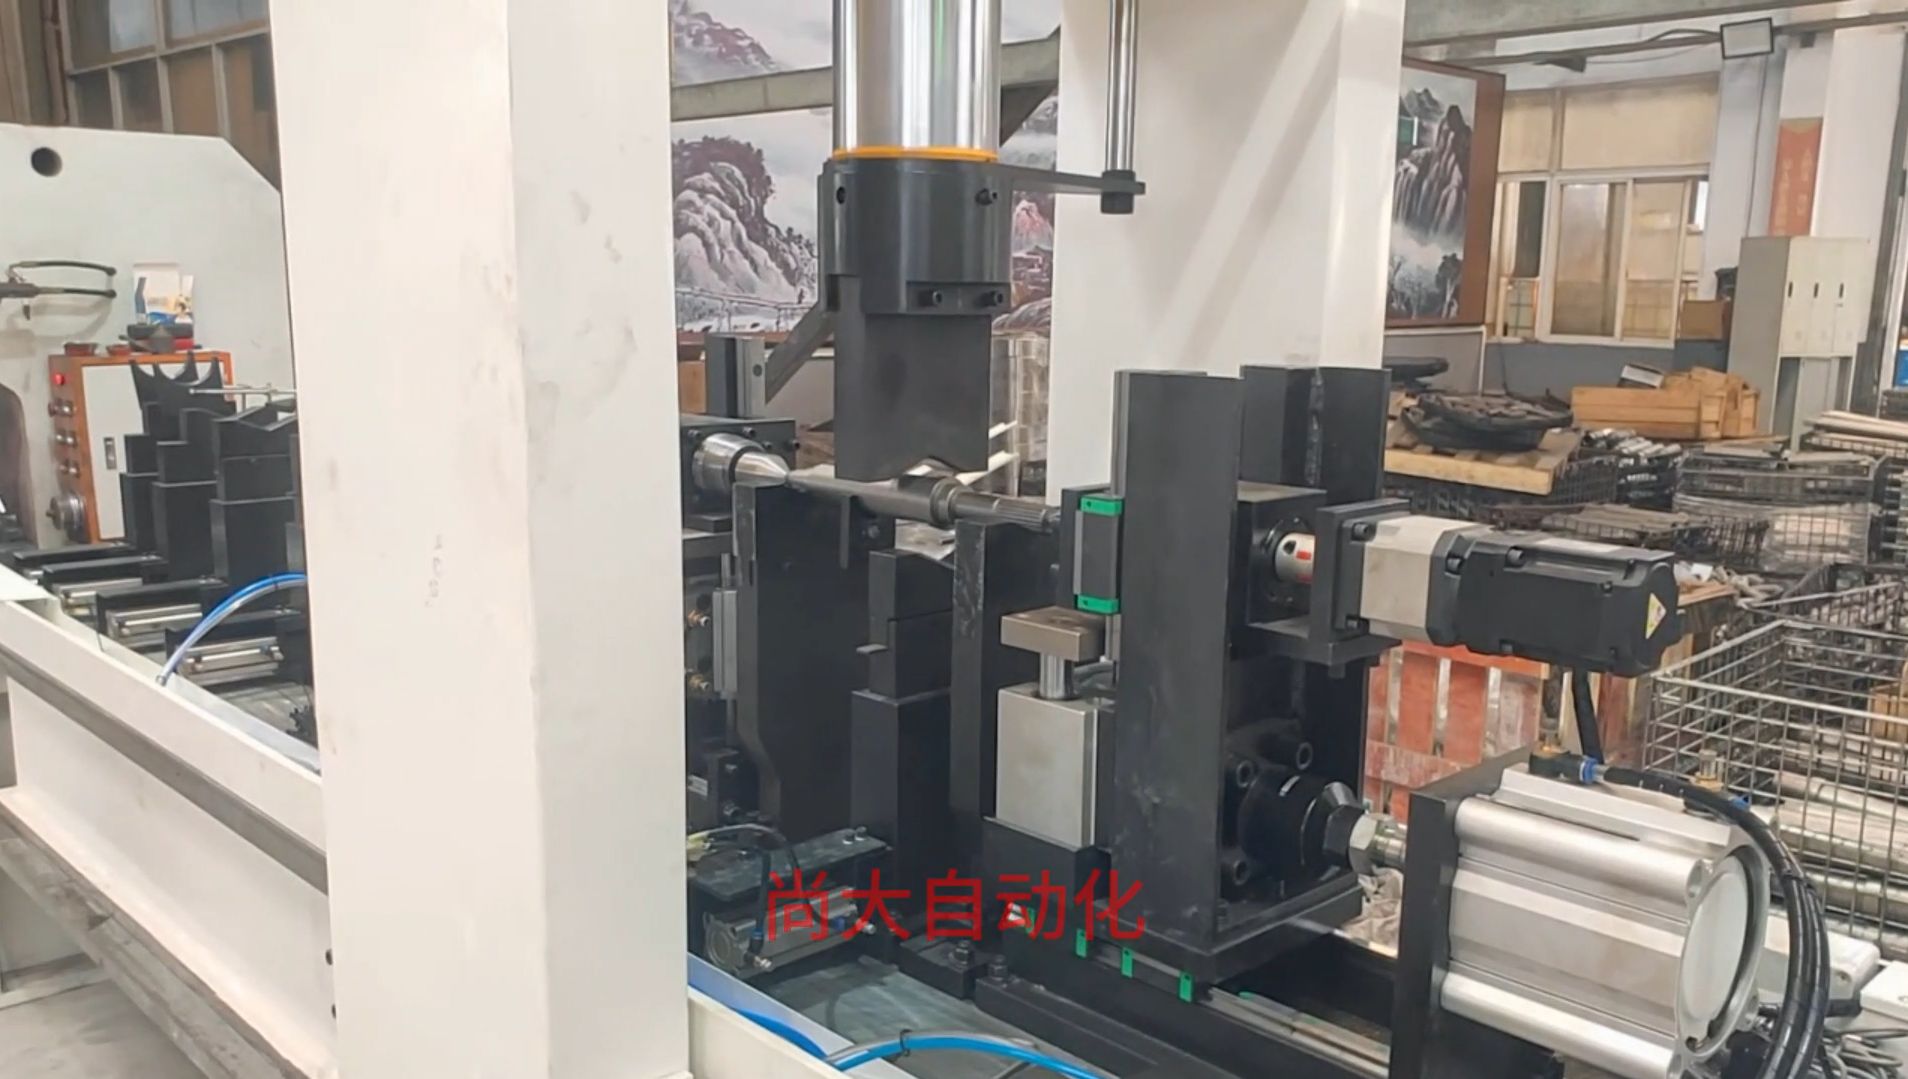
Проверьте свой самый сложный вал до покупки
Пришлите нам партию валов с наихудшим биением — ступенчатых, со шпоночным пазом, с нарезанными зубьями, асимметричных. Мы проведём их через автоматический цикл правки валов и вернём отчёты о биении до/после. Если заявленная субмикронная повторяемость важна для вашего производства, проверьте её на собственных деталях. Мы не берём плату за тестовую обработку образцов в пределах стандартных возможностей. Ваши детали вернутся с протоколами измерений, а не с коммерческим предложением.
Автоматическая правка валов
Автоматический станок для правки валов
Для прецизионной обработки цилиндрических деталей одноточечного ручного пресса недостаточно. Этот станок картирует биение длинных тонких валов в трёх–пяти точках, выполняет сервогидравлическую правку в замкнутом контуре и возвращает прямую деталь с субмикронной повторяемостью — цикл за циклом, оператор за оператором. Монтаж на вашем предприятии занимает три дня, включая выставление по уровню и калибровку датчиков.
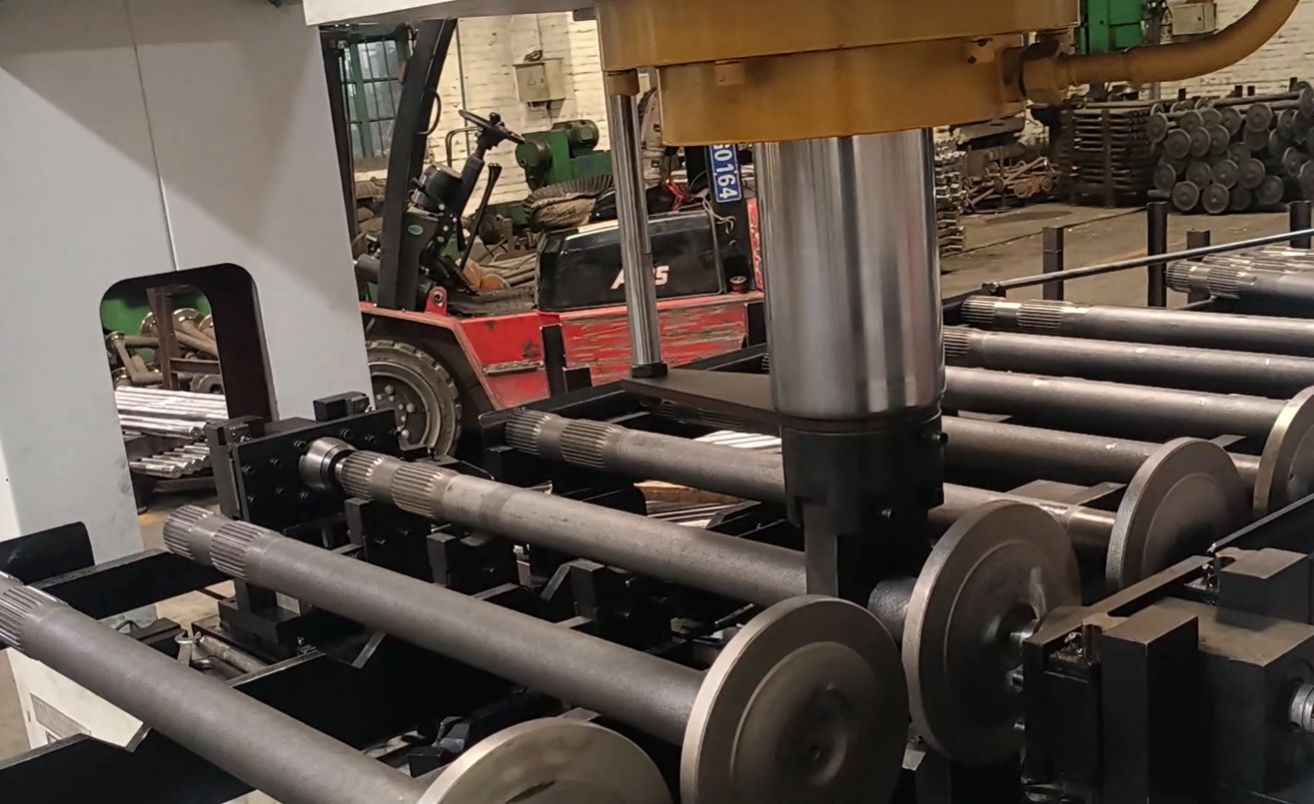
Request a Quote
Interested in Автоматический станок для правки валов? Fill out the form below and our team will get back to you within 24 hours.