
Прекратите ставить трубы в очередь на правку
Правка труб — не задача для пресса. Пришлите нам материал трубы, диаметр, толщину стенки и начальную кривизну. Мы проведем испытание образца и покажем реальную производительность, которую вы сможете достичь.
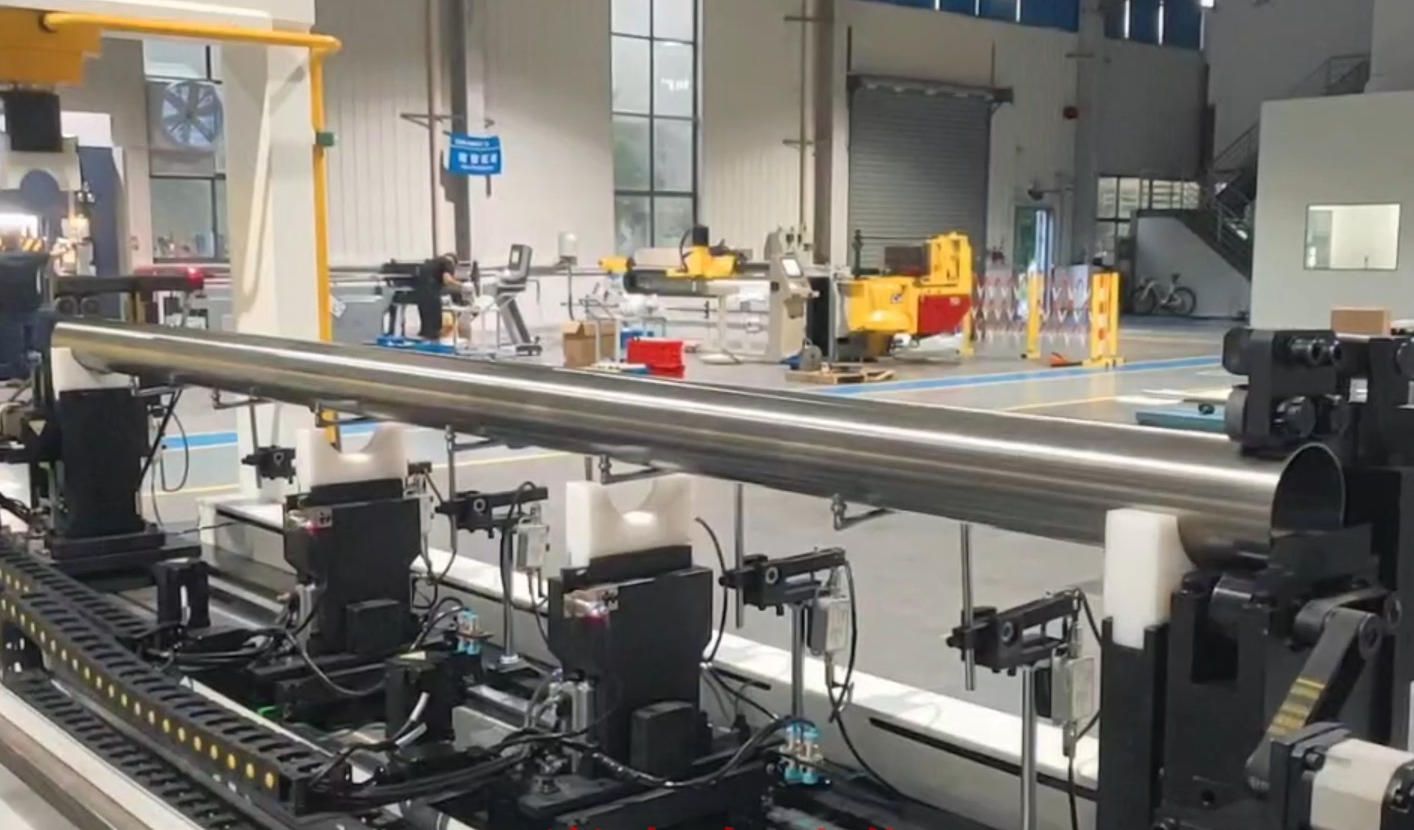
Автоматический станок для правки труб
Создан для крупносерийной обработки трубных заготовок большого диаметра. Этот станок автоматически подает, измеряет, правит и выгружает трубы. Один оператор контролирует линию, а ИИ-калибровка регулирует давление в зависимости от материала, диаметра, толщины стенки, длины и начальной кривизны. Гидравлический пресс не может даже приблизиться к такому времени цикла или стабильности прямолинейности на 12-метровой трубе.
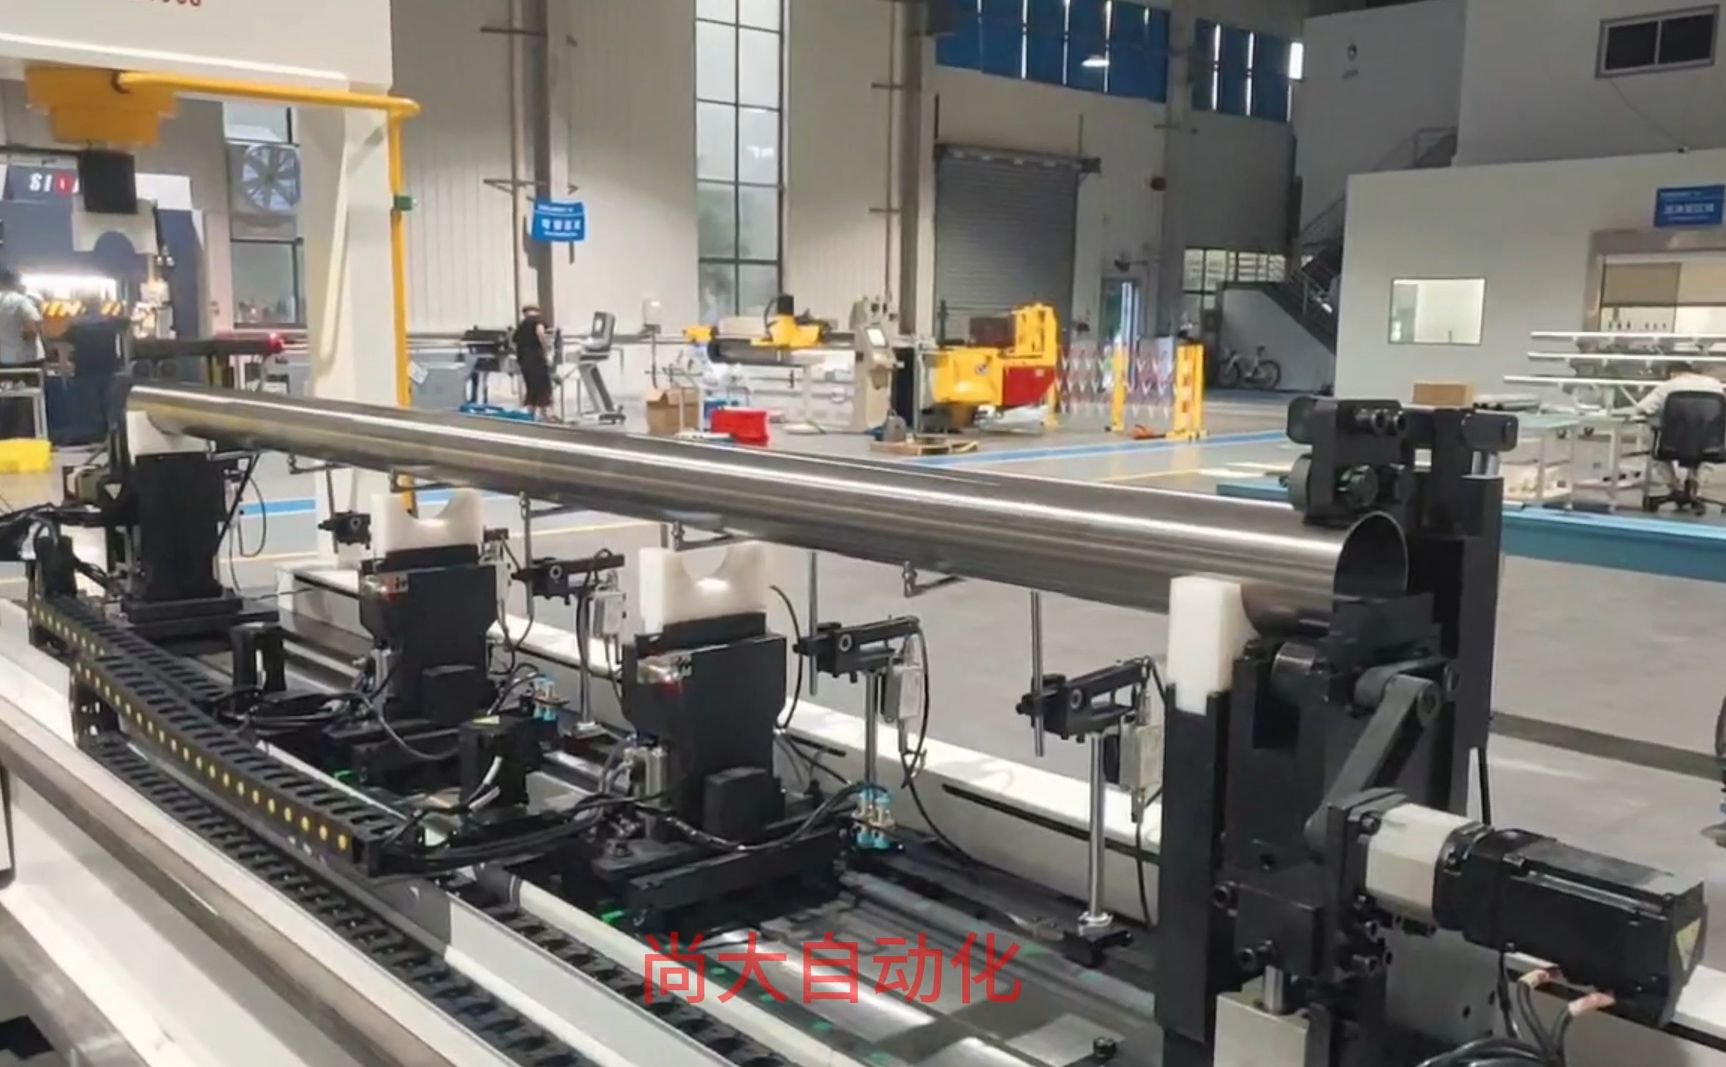
Производительность и скорость правки труб
Эти цифры определяют ваше производство. Материал заготовки, диаметр, толщина стенки, поперечное сечение, длина и масса определяют необходимое давление. Начальная деформация и целевая прямолинейность определяют точность. Станок решает обе задачи.
Почему производительность на крупных диаметрах остается высокой
Каждая подсистема спроектирована для непрерывного перемещения труб. Цикл правки — это не один удар пресса, а последовательность корректировок с обратной связью, которая измеряет, регулирует и проверяет.
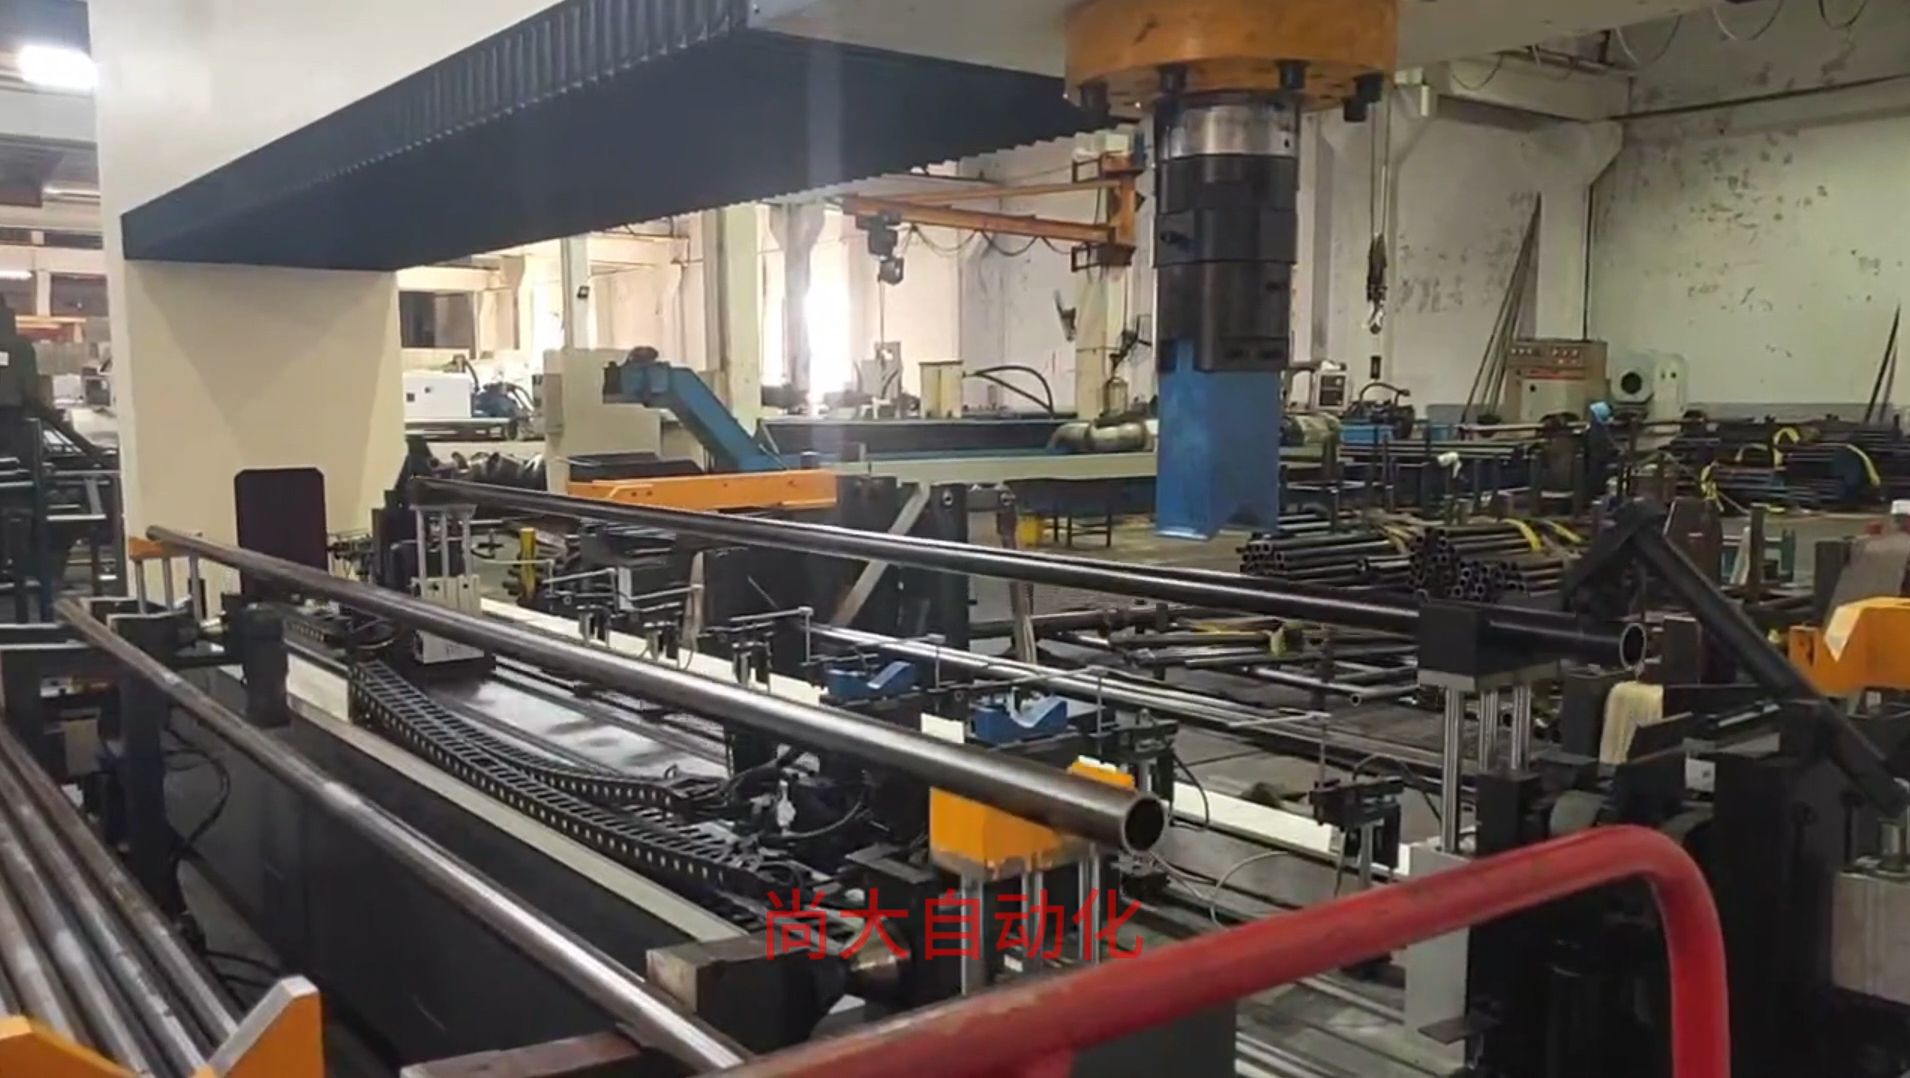
Автоматическая загрузка и выгрузка
Роликовые конвейеры и сервоприводные захваты подают трубу в станцию правки и удаляют готовые детали без ручного вмешательства. Переналадка с Ø89 мм на Ø168 мм занимает около 15 минут.
ИИ-калибровка с самообучением
Система фиксирует упругий возврат после каждой правки и корректирует давление и ход для следующей трубы из той же партии. После двух-трех деталей станок прогнозирует усилие, необходимое для вашего материала и толщины стенки. Ручная настройка параметров не требуется.
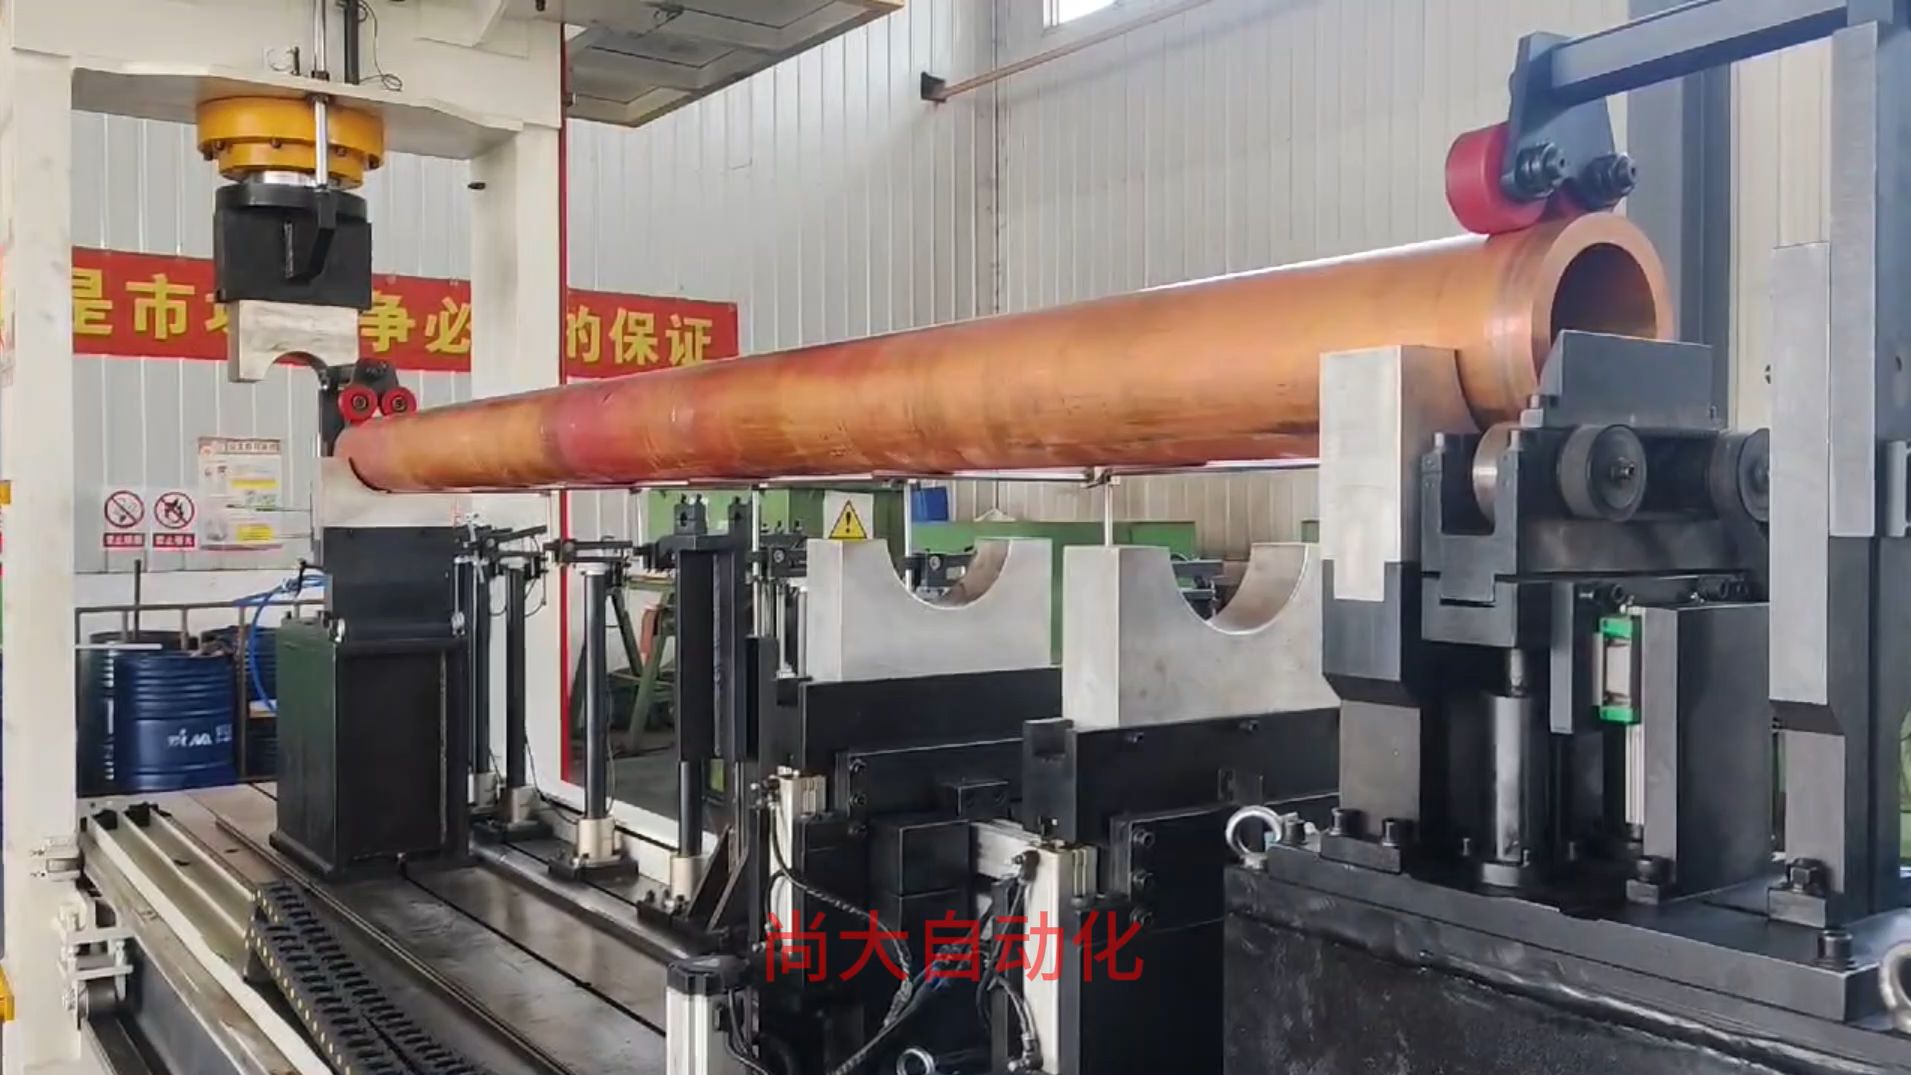
Многоточечный лазерный контроль
Три лазерные головки измеряют отклонение по всей длине трубы, а не только в центре. После каждого цикла вы получаете подтвержденную прямолинейность с записью данных в MES. Никаких субъективных решений оператора.
Гидравлическая правка точечным давлением
Два гидравлических цилиндра воздействуют в расчетных точках по длине трубы. Усилие прикладывается постепенно, что позволяет избежать следов на поверхности, вмятин или смятия стенки тонкостенных труб.
Один оператор — несколько линий
После настройки партии станок работает без оператора. Вы проверяете экран, а не заготовку. Один оператор может обслуживать три-четыре правильные ячейки.
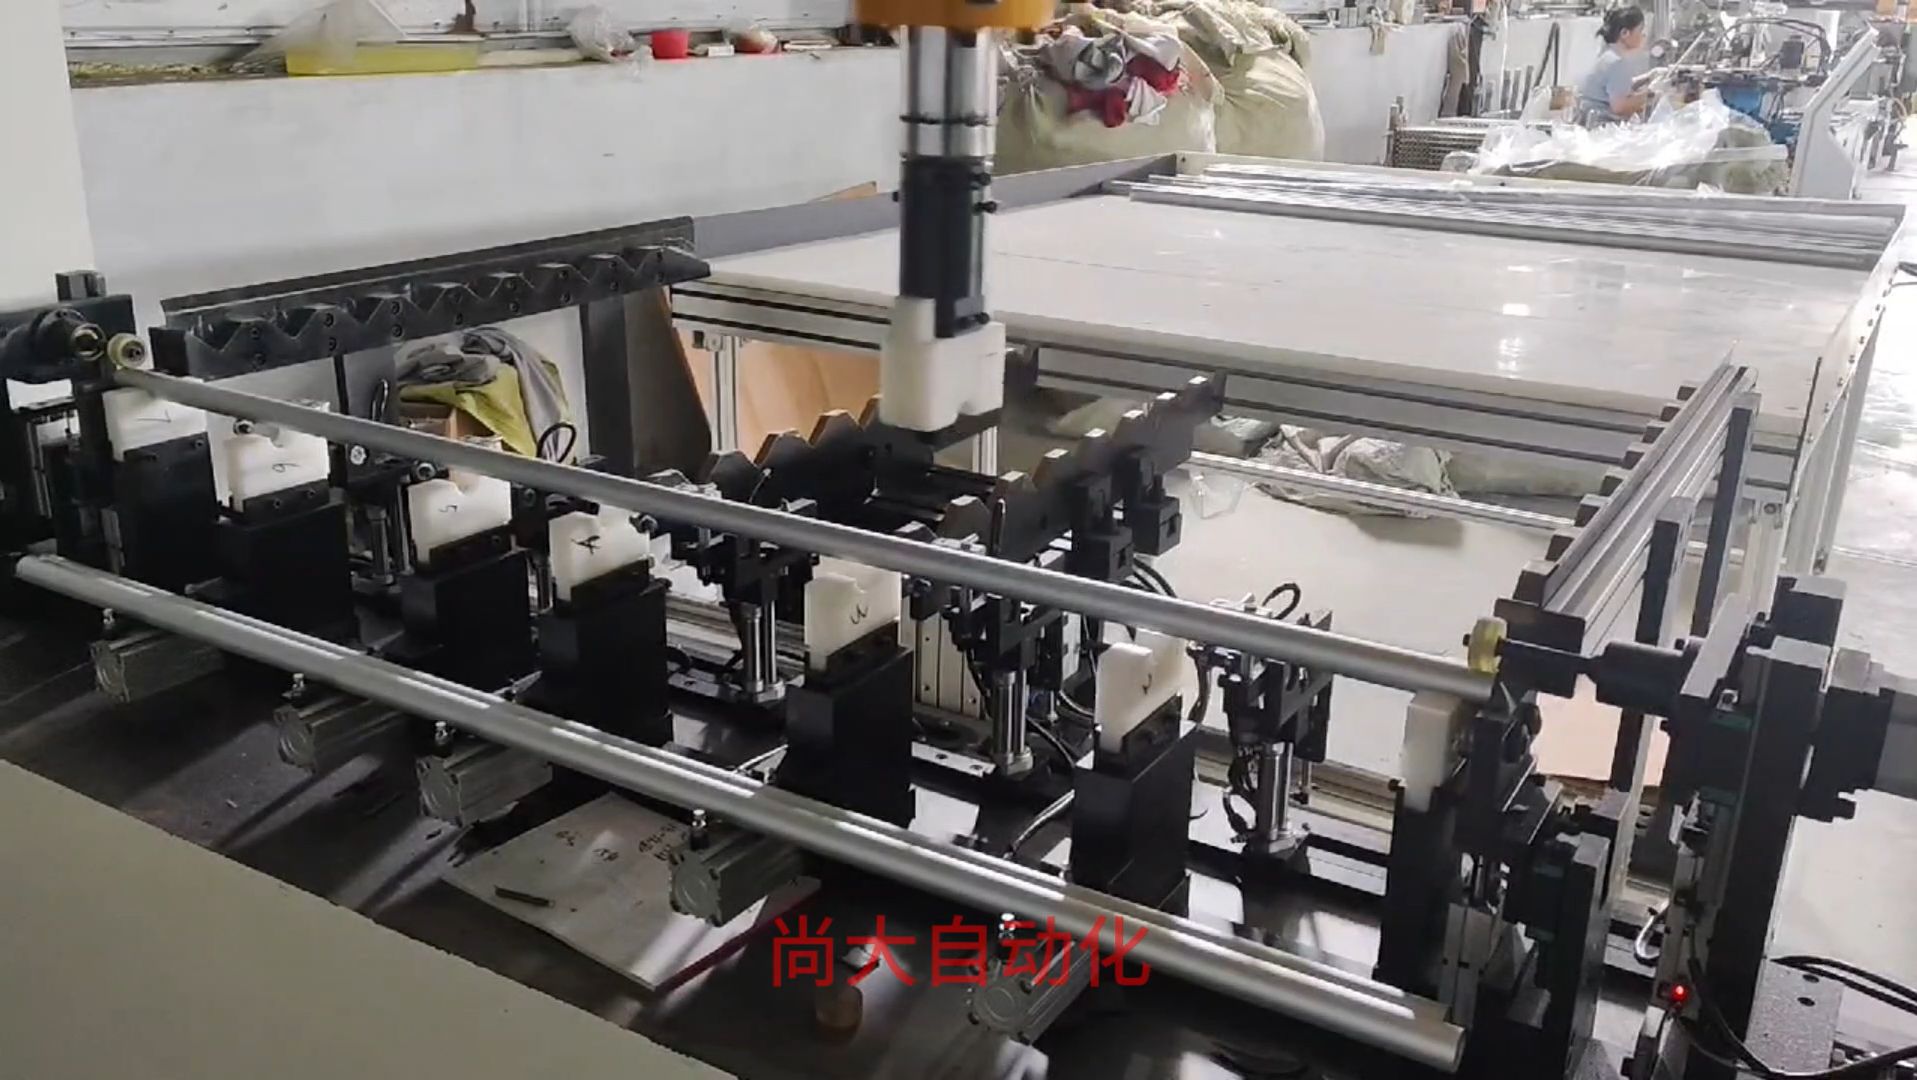
Без царапин и вмятин
Оснастка контактирует с трубой только в расчетных точках приложения усилия, а контроль силы учитывает предел текучести вашего материала. Трубы с критичными требованиями к чистоте поверхности остаются без повреждений.
Технические данные – SD-PSM-220
Значения относятся к стандартной комплектации. Итоговое давление и время цикла зависят от материала трубы, диаметра, толщины стенки, длины и начальной кривизны. Инженеры Shangda подтвердят точные параметры во время испытания образца.
| Диапазон наружного диаметра заготовки | 25–220 мм |
| Толщина стенки | 2–25 мм (в зависимости от наружного диаметра) |
| Длина заготовки | 2–12 м |
| Материал | углеродистая сталь, легированная сталь, нержавеющая сталь, медь, латунь, алюминий |
| Усилие | 2000 кН |
| Скорость правки | подача 8–18 м/мин |
| Время цикла | 45–90 с на трубу, измеряется от входа до выхода |
| Система измерения | 3-точечный лазер + опциональное обнаружение трещин QASS |
| Управление | ЧПУ с замкнутым контуром и ИИ-коррекцией с самообучением |
| Загрузка/выгрузка | роликовый конвейер + сервоприводные захваты |
| Установленная мощность | 45 кВт |
| Занимаемая площадь | 18 м × 4 м (без учета буфера материала) |
Отрасли, работающие с большими объемами труб
Нефтегазовая отрасль на первом месте, поскольку бурильные трубы, обсадные колонны и насосно-компрессорные трубы поступают партиями в сотни штук. Этот станок поддерживает движение линии без привлечения операторов в ночную смену.
Request a Quote
Interested in автоматический трубоправильный станок? Fill out the form below and our team will get back to you within 24 hours.