
Требования к точности и задачи на производственном участке
Высокопроизводительная правка труб большого диаметра без повреждения поверхности
Допуски для нефтяных труб — не рекомендации. Обсадные, насосно-компрессорные и линейные трубы после термообработки имеют остаточные напряжения, которые проявляются в виде продольного изгиба, овальности и загиба концов. Изогнутая труба не свинтится на устье скважины. Более сложная проблема — производительность: часто требуется обрабатывать сотни 9-метровых труб за смену, а традиционные трёхроликовые правильные машины оставляют следы роликов или спиральные царапины на теле трубы.
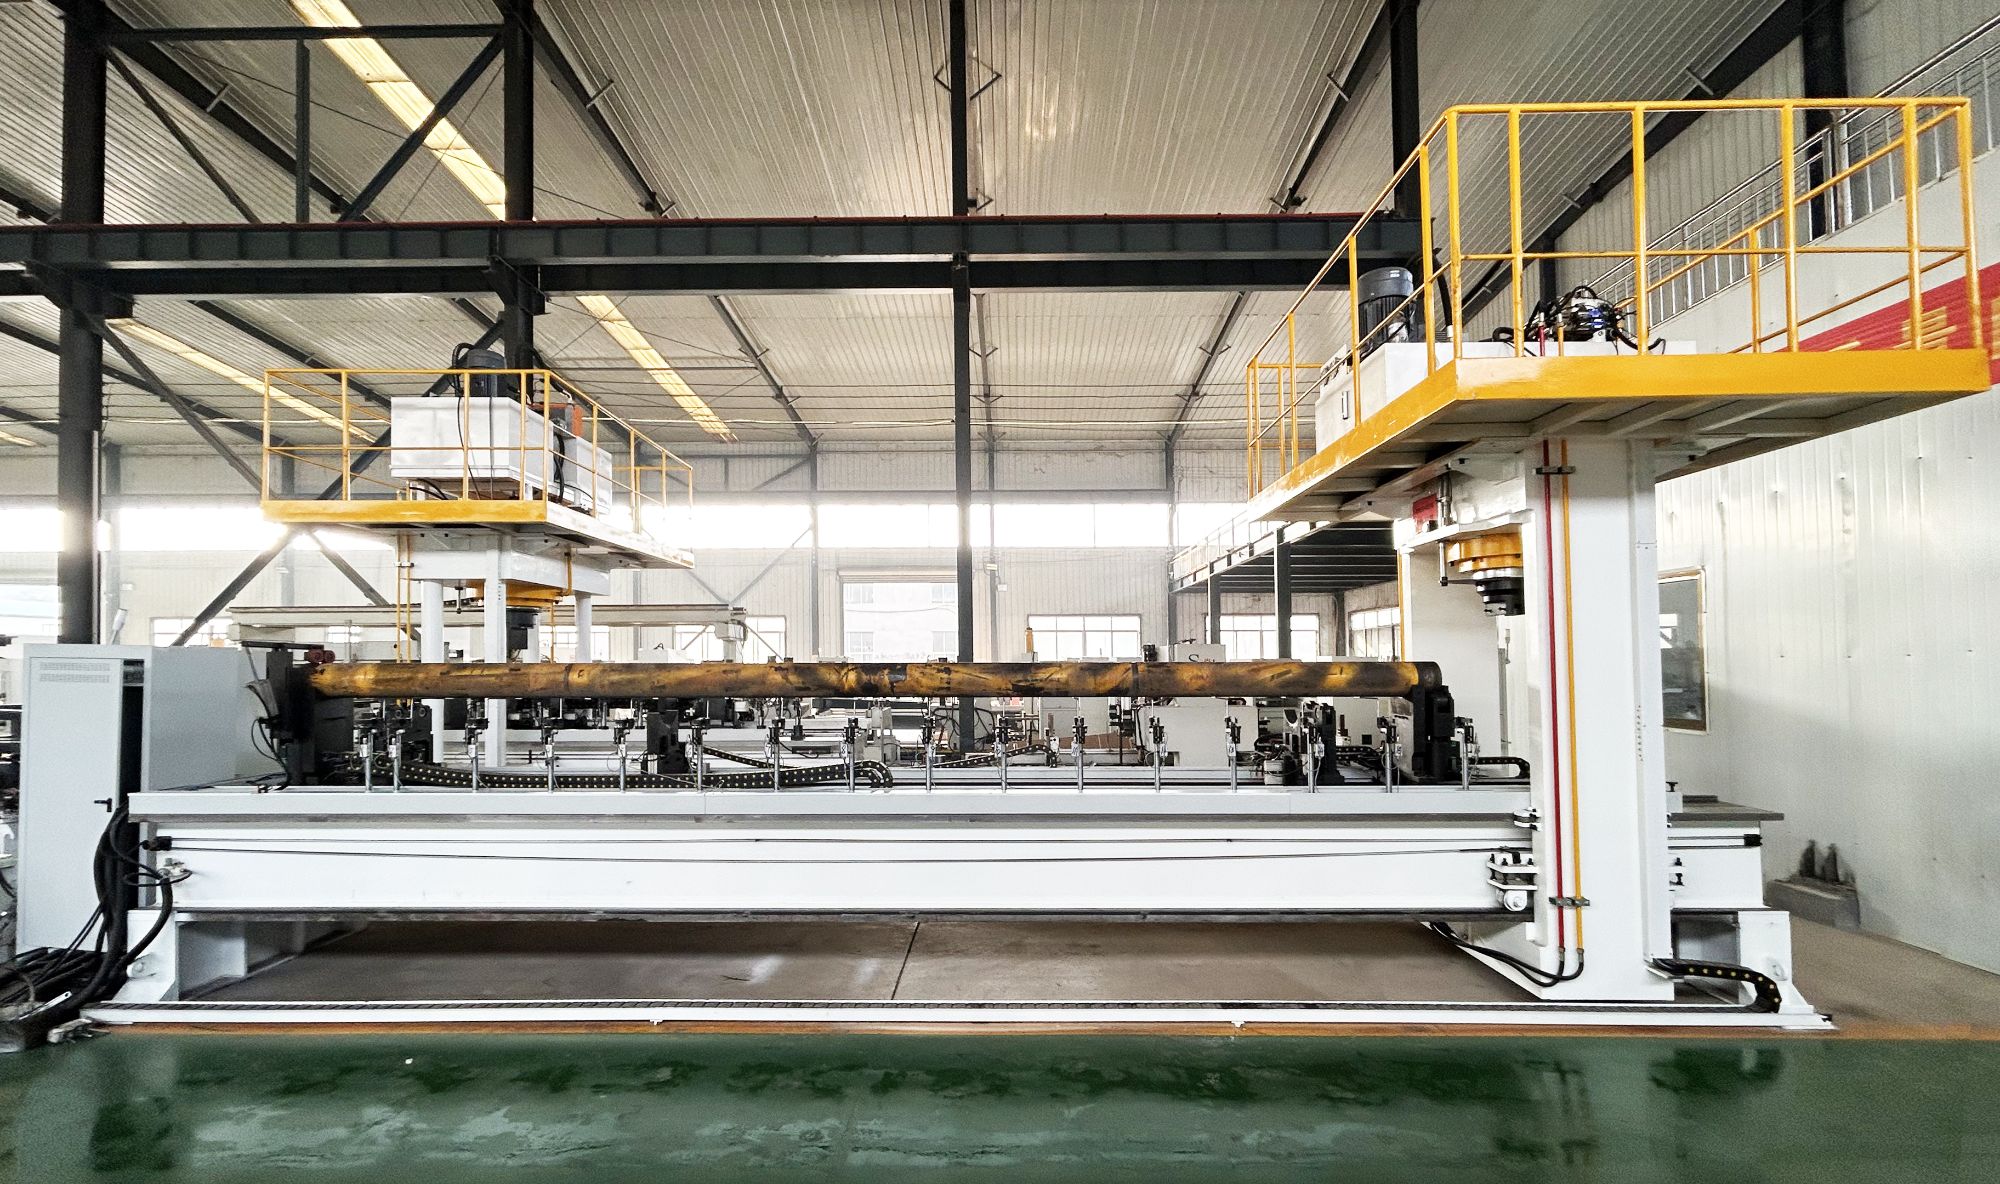
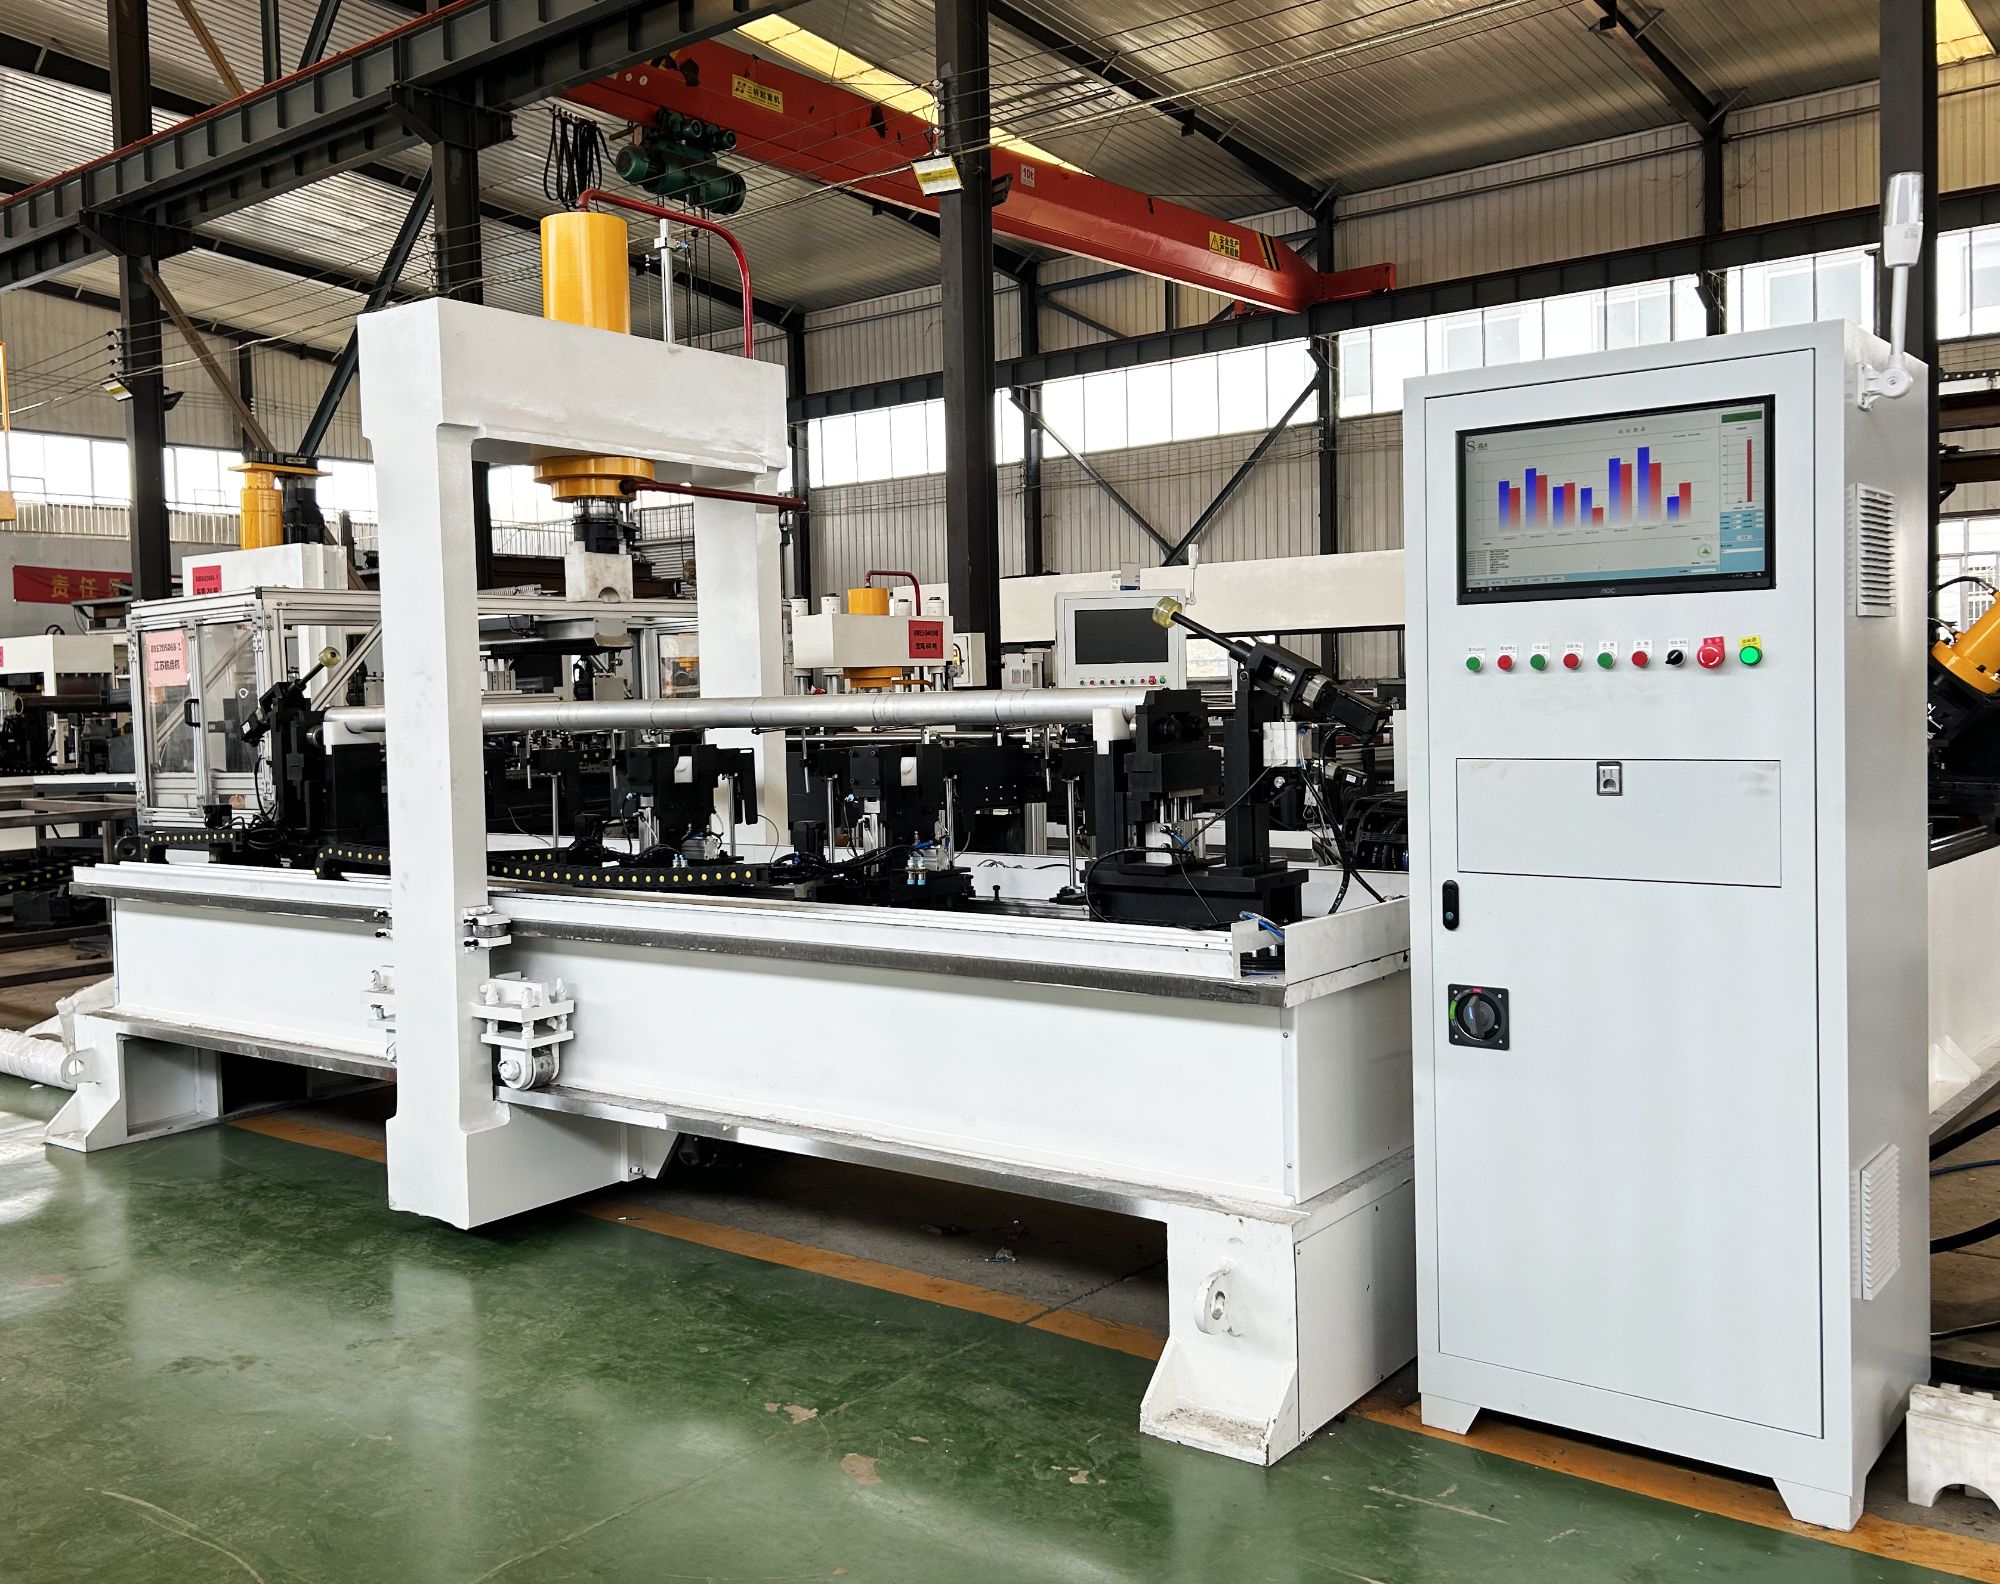
Наша машина для правки нефтяных труб использует другой подход. Многопозиционное лазерное/визуальное измерение определяет прогиб в нескольких точках, затем гибкая нажимная головка выполняет правку точечным давлением. Без контакта с роликами, без повреждения поверхности. Переналадка между типоразмерами труб по рецепту обычно занимает менее 15 минут. Сервогидравлическое управление усилием наращивает давление за 0,1 с, поэтому тонкостенная труба не получает плоских участков. Оператор выбирает рецепт на панели оператора, загружает трубу, и система автоматически строит карту прогиба — без линейки, без прокладок, без догадок.
Многопозиционное картирование прогиба
Три или более измерительных станции фиксируют фактическую кривизну трубы, а не показание в одной точке.
Гибкая нажимная головка
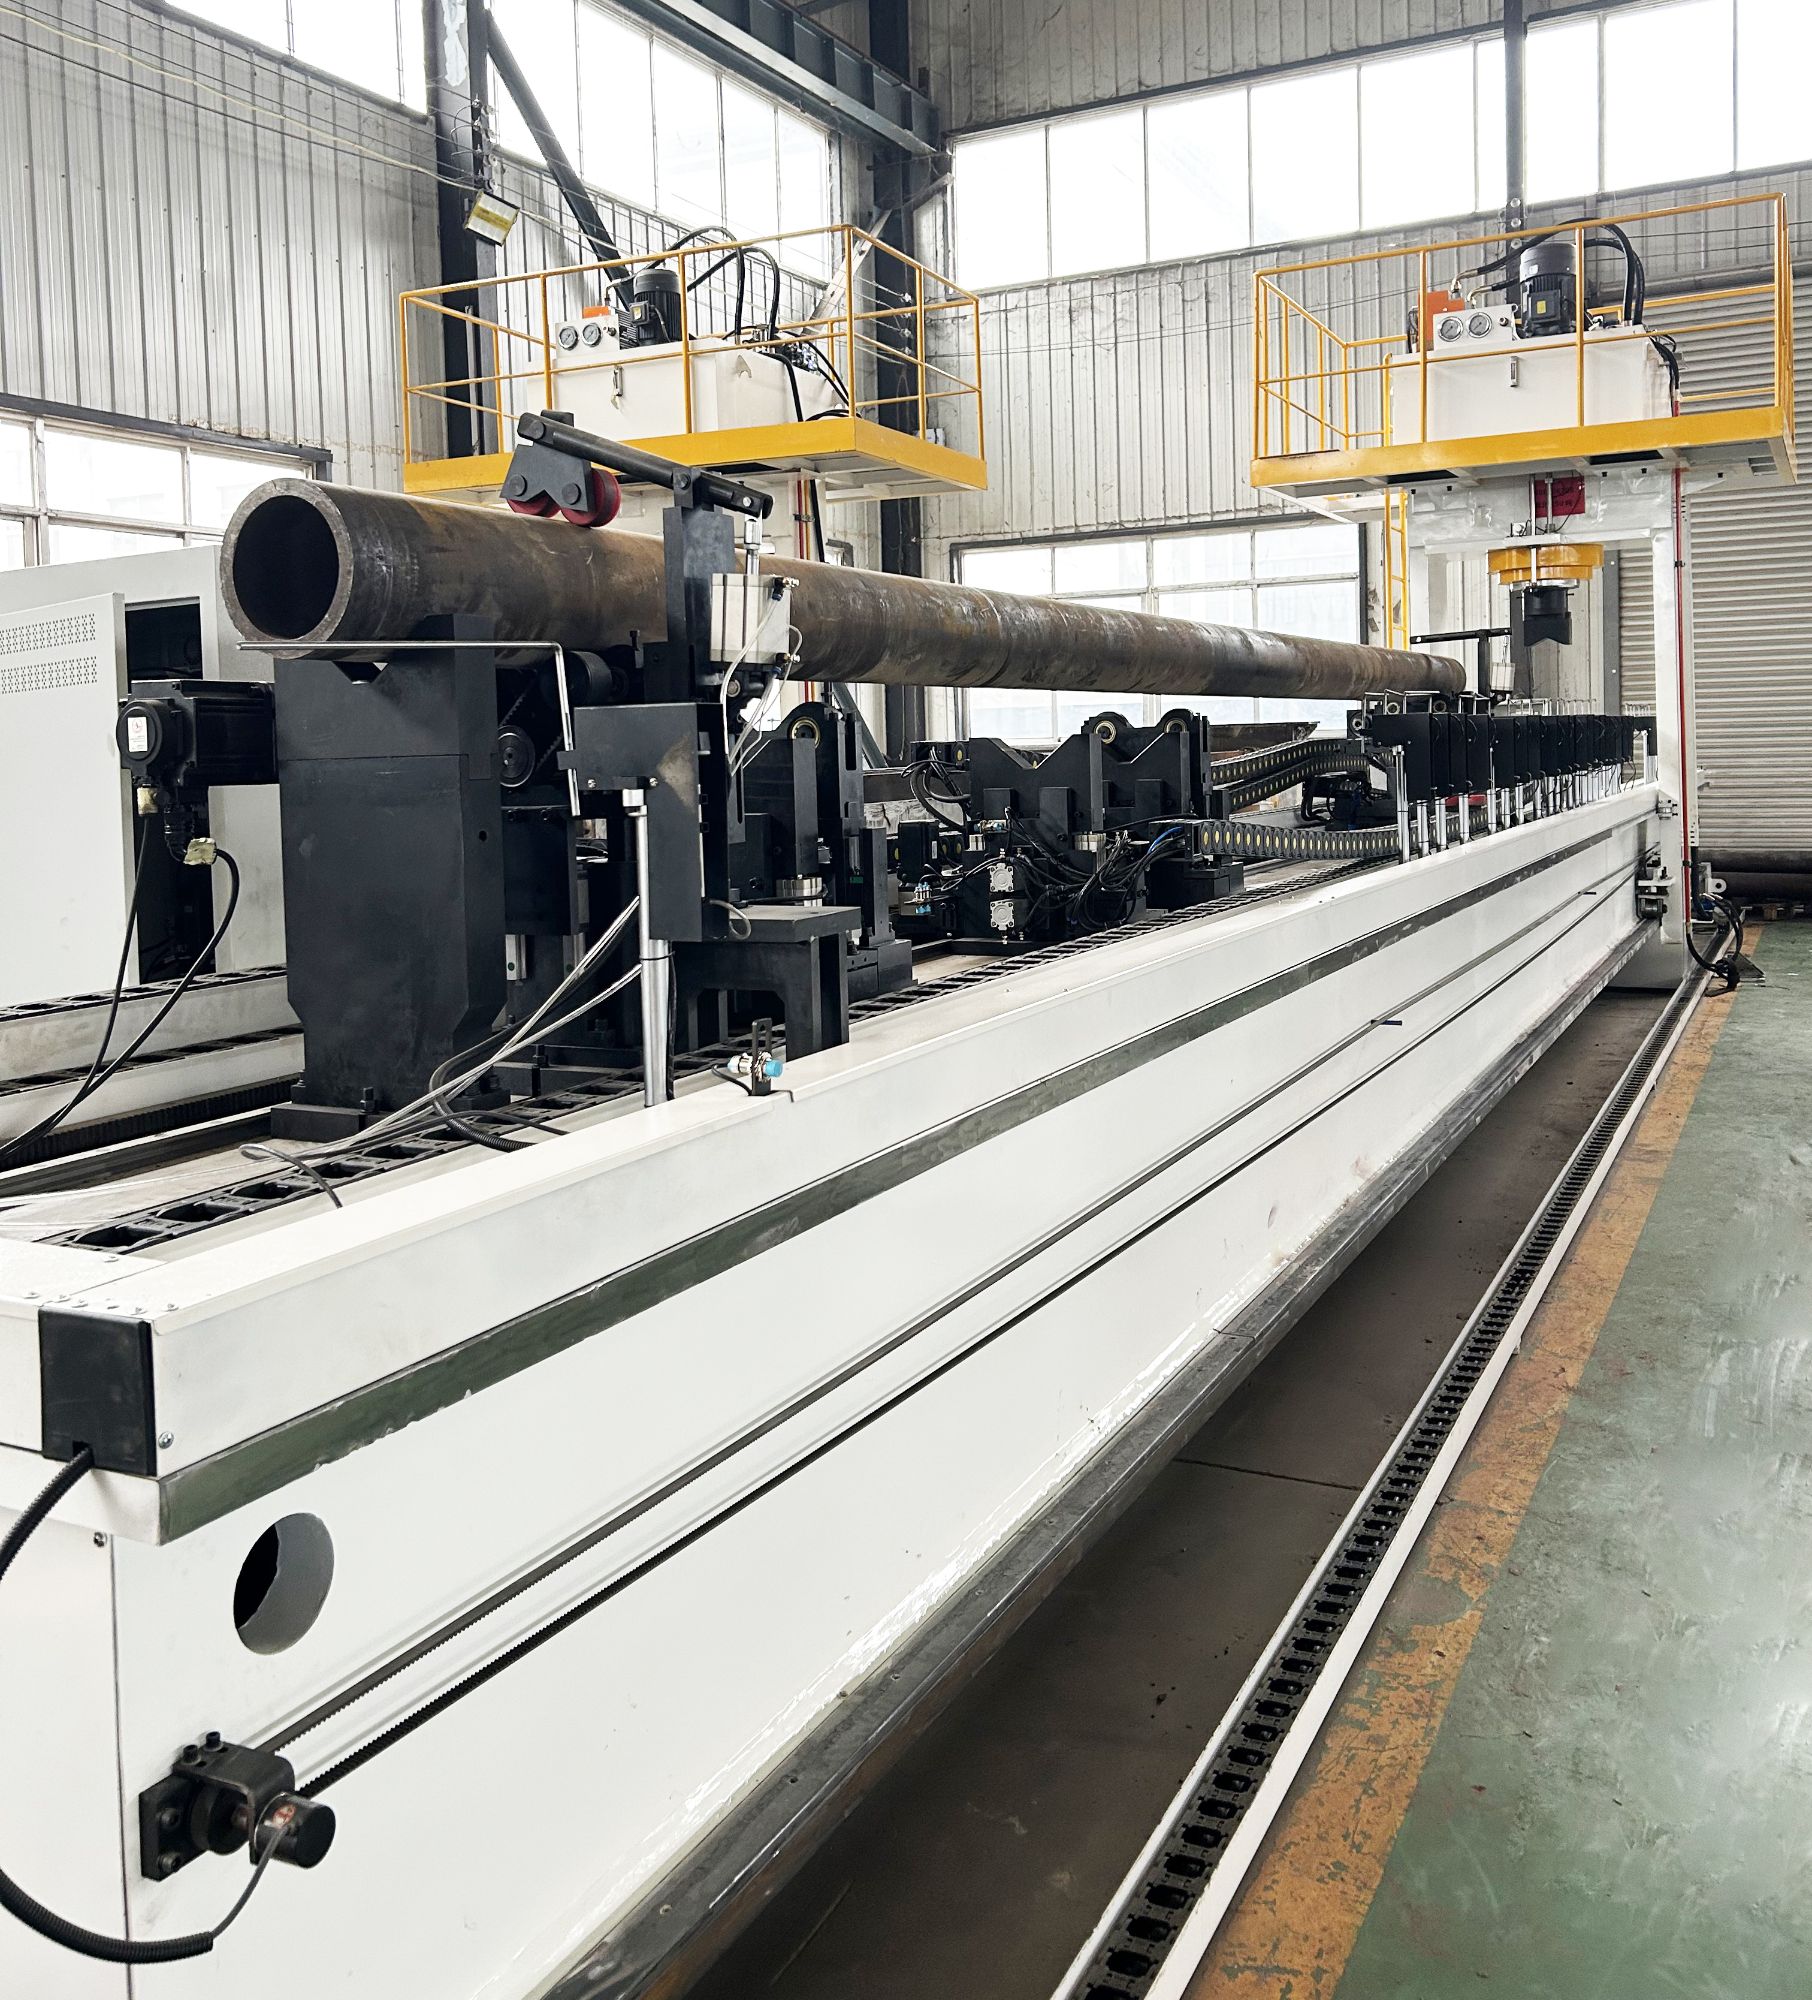
Усилие распределяется по телу трубы; правка точечным давлением не оставляет вмятин или царапин.
Настраиваемое усилие 60–350 т
Выберите усилие пресса в соответствии с наружным диаметром и толщиной стенки трубы, не завышая мощность линии.
Возможности правки и данные цикла
Эти показатели определяют рабочий диапазон для высокопроизводительной правки нефтяных труб. Сервогидравлические приводы удерживают положение под нагрузкой, поэтому компенсация пружинения остаётся стабильной от первой трубы до последней. Модуль самообучения с ИИ корректирует параметры правки после каждой трубы, снижая переправку тонкостенных труб. Для труб, близких к максимальному диаметру, гибкая нажимная головка предотвращает точечное нагружение тонких стенок.
Нефтепромысловые трубы в производстве
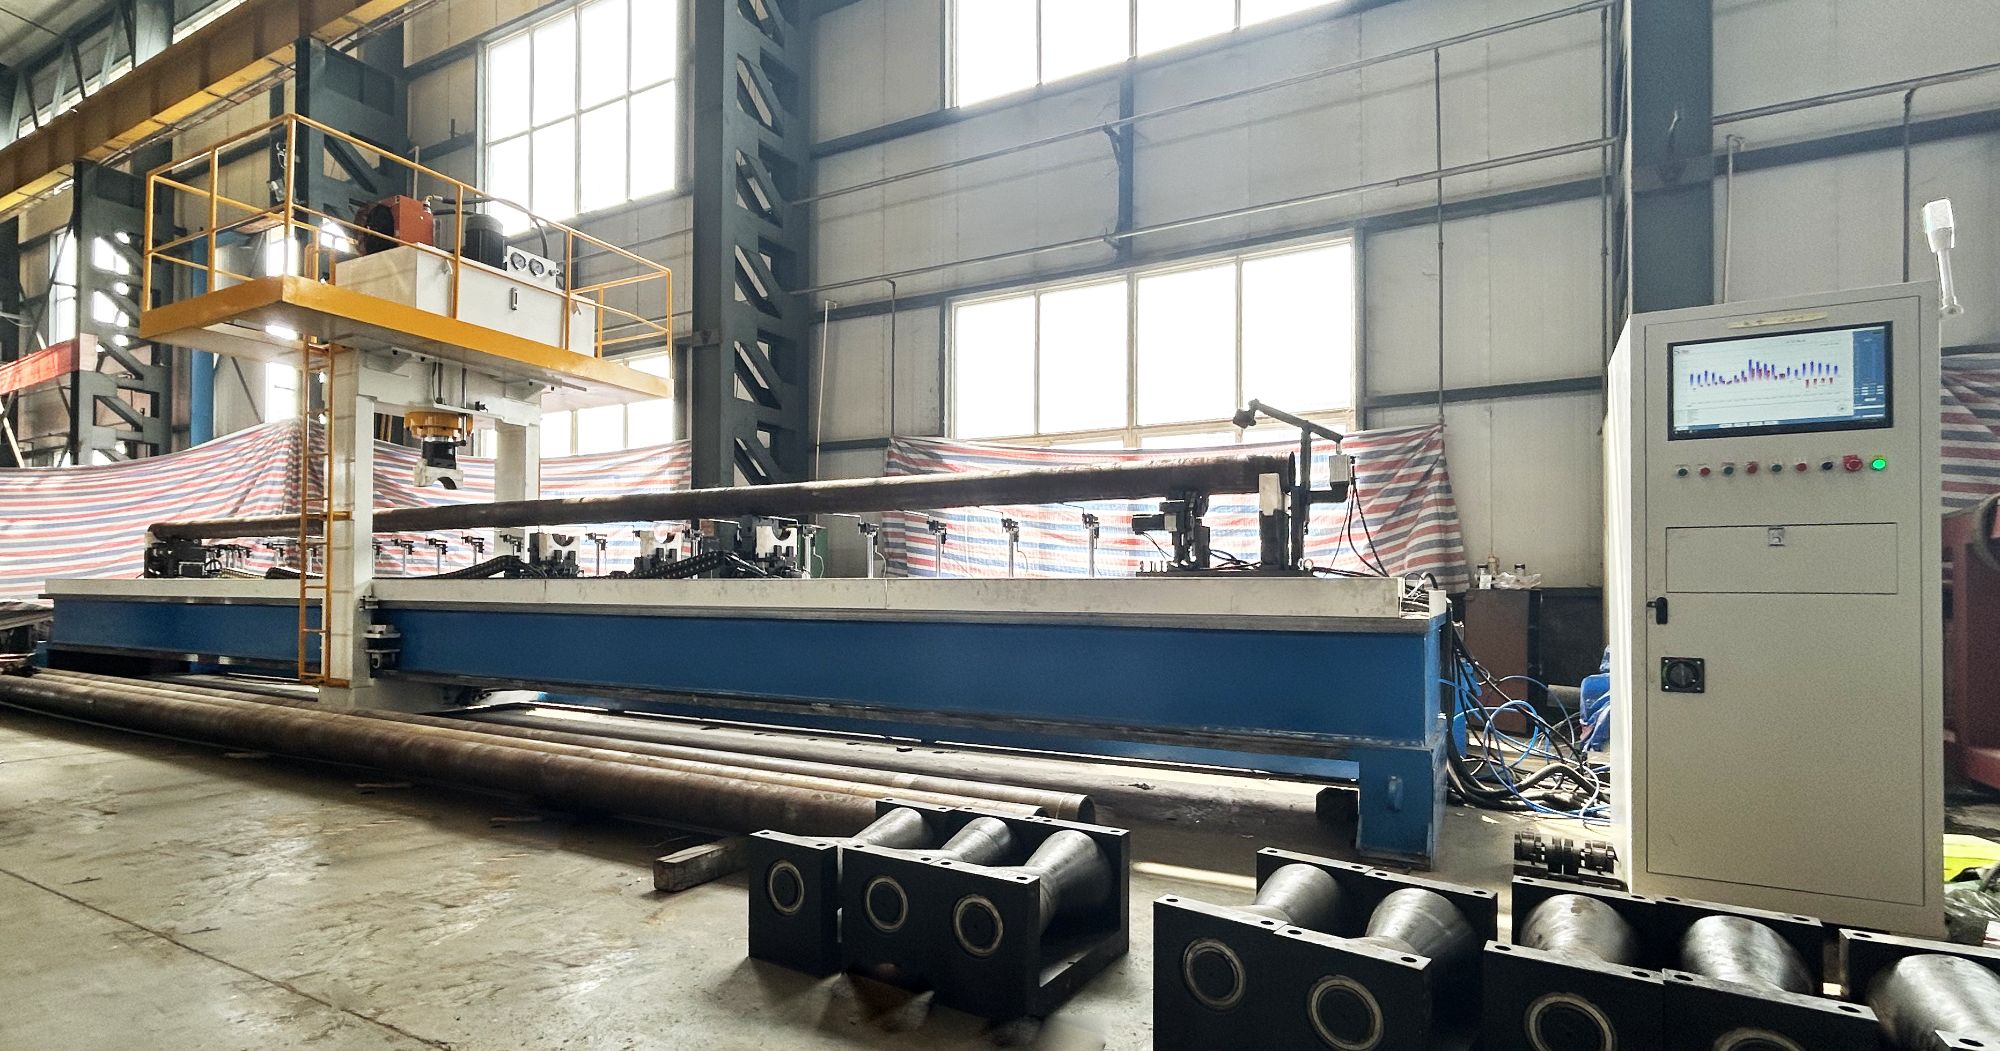
Эти установки выполняют правку обсадных, насосно-компрессорных и линейных труб точечным давлением со скоростью линии. Установка на 60 т обрабатывает НКТ меньшего диаметра; станина на 350 т принимает длинные тяжёлые обсадные трубы. Для заводов по нарезанию резьбы на нефтепромысловых трубах ровная труба означает отсутствие доработки на муфте. Для линий нанесения покрытий на трубопроводы ровная труба подаётся на дробеструйные и окрасочные станции без заклинивания. Для заводов линейных труб прямолинейность напрямую влияет на разделку кромок и подгонку под сварку.
Запросите пробную правку вашей трубы
Отправьте нам партию изогнутых нефтяных труб. Мы пропустим её через машину для правки нефтяных труб на нашем предприятии, зафиксируем прямолинейность до и после и задокументируем состояние поверхности. Без обязательств — только данные процесса для вашего производственного совещания.
Машина для правки нефтяных труб
Высокопроизводительная правка труб большого диаметра
Эта машина правит длинные тяжёлые нефтепромысловые трубы с производственной скоростью, используя многопозиционное измерение и правку точечным давлением. Усилие пресса от 60 до 350 тонн охватывает обсадные, насосно-компрессорные и линейные трубы — без контакта с роликами, поэтому поверхность трубы остаётся чистой. Создана для линий нарезания резьбы на нефтепромысловых трубах, а также для линий линейных и бурильных труб, где качество поверхности важно не меньше прямолинейности.
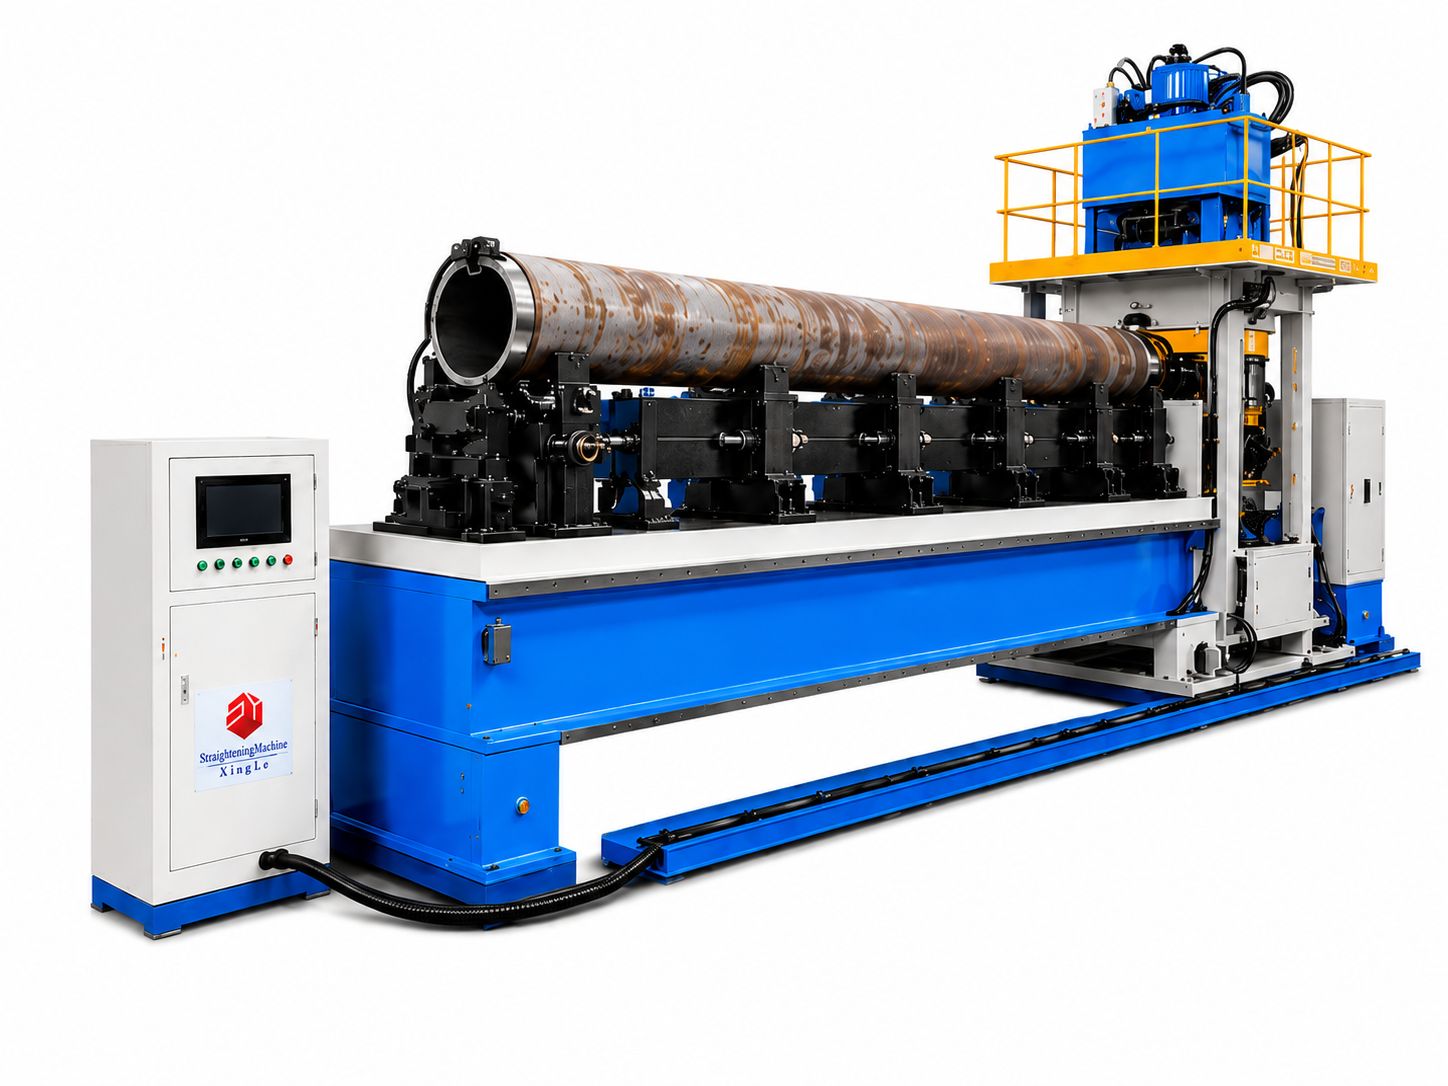
Усилие пресса, диапазон труб и архитектура управления
Каждая машина проходит нагрузочное испытание на образце трубы перед отгрузкой; мы предоставляем отчёты о прямолинейности и фотографии контроля поверхности в рамках заводских приёмо-сдаточных испытаний (FAT).
Request a Quote
Interested in Станок для правки нефтяных труб? Fill out the form below and our team will get back to you within 24 hours.