
Технические данные
Данные по производительности обработки бурильных труб и винтовых штанг
Значения ниже типичны для стандартной станины. Shangda настраивает станок под типоразмеры ваших заготовок и целевую производительность, поэтому ограничения по длине и диаметру труб подстраиваются под вашу производственную номенклатуру. Если вы обрабатываете 50–100 тяжелых труб за смену, механизированная подача и автоматический цикл «измерить–править–проверить» не позволяют браку скапливаться в конце линии — и позволяют одному оператору управлять несколькими станками.
| Усилие правки | 60 т, точечное нагружение |
| Макс. длина заготовки | До 8 000 мм (настраивается) |
| Макс. диаметр заготовки | До 220 мм (больше по запросу) |
| Прямолинейность после правки | Режим точности ≤0,01 мм | 0,19 мм подтверждено в производственных условиях на спиральной бурильной трубе |
| Время цикла | 40–90 с в зависимости от длины и начального биения |
| Система управления | Самообучающийся замкнутый контур с ИИ, сервогидравлическая, с готовностью к MES |
| Мощность двигателя (типовая) | 22 кВт, гидравлический насос |
| Масса станка (стандартная станина) | ≈14 000 кг |
Применение / Галерея
Где окупается высокопроизводительная правка трубчатых изделий
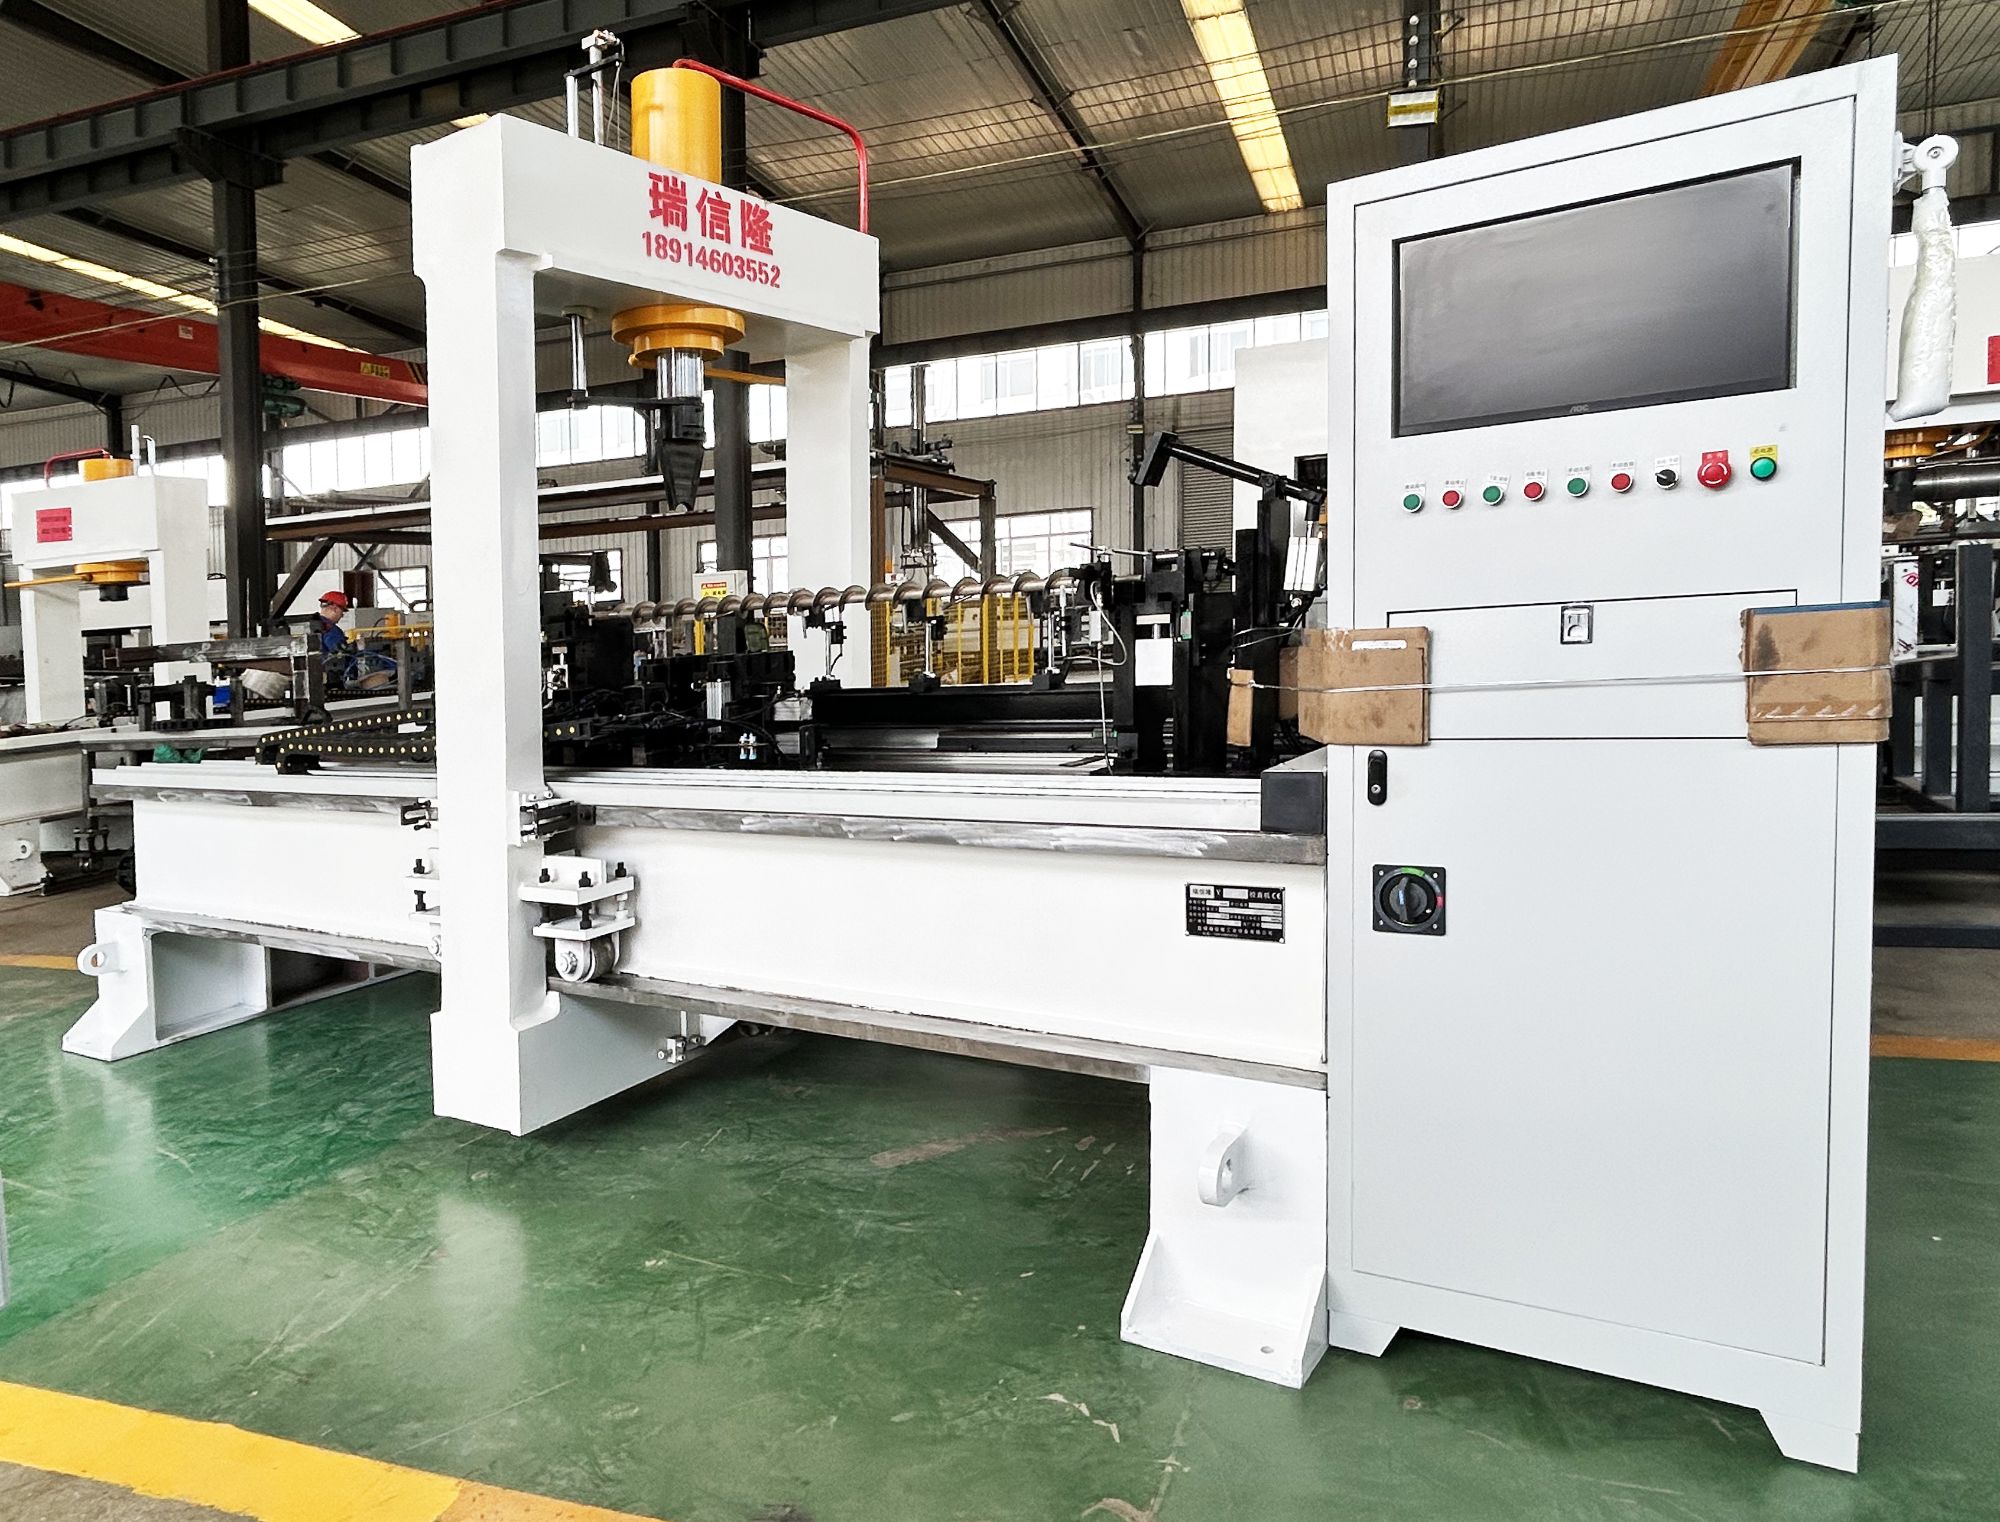
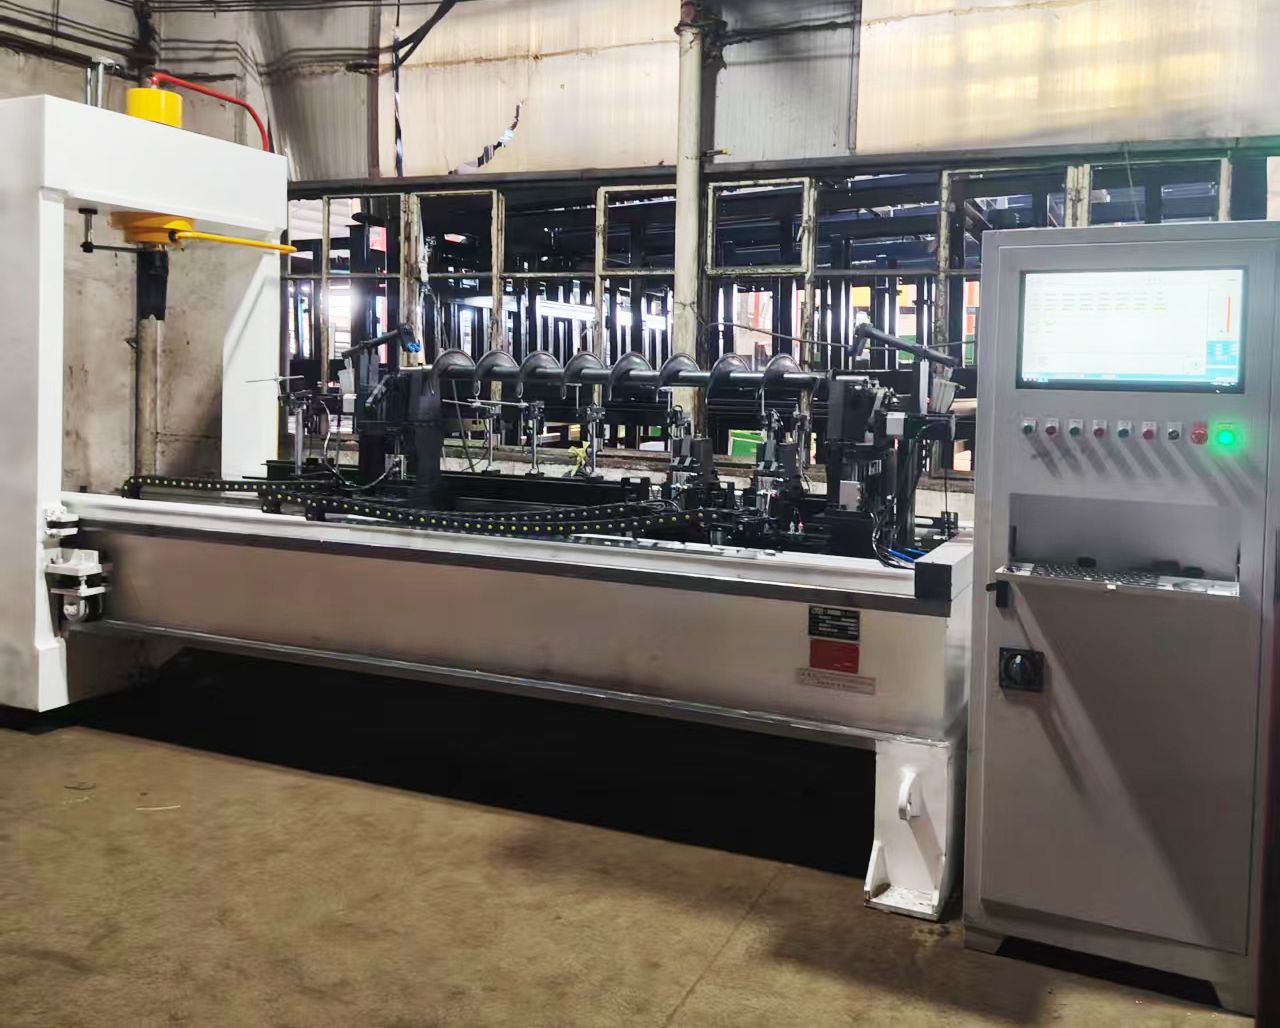
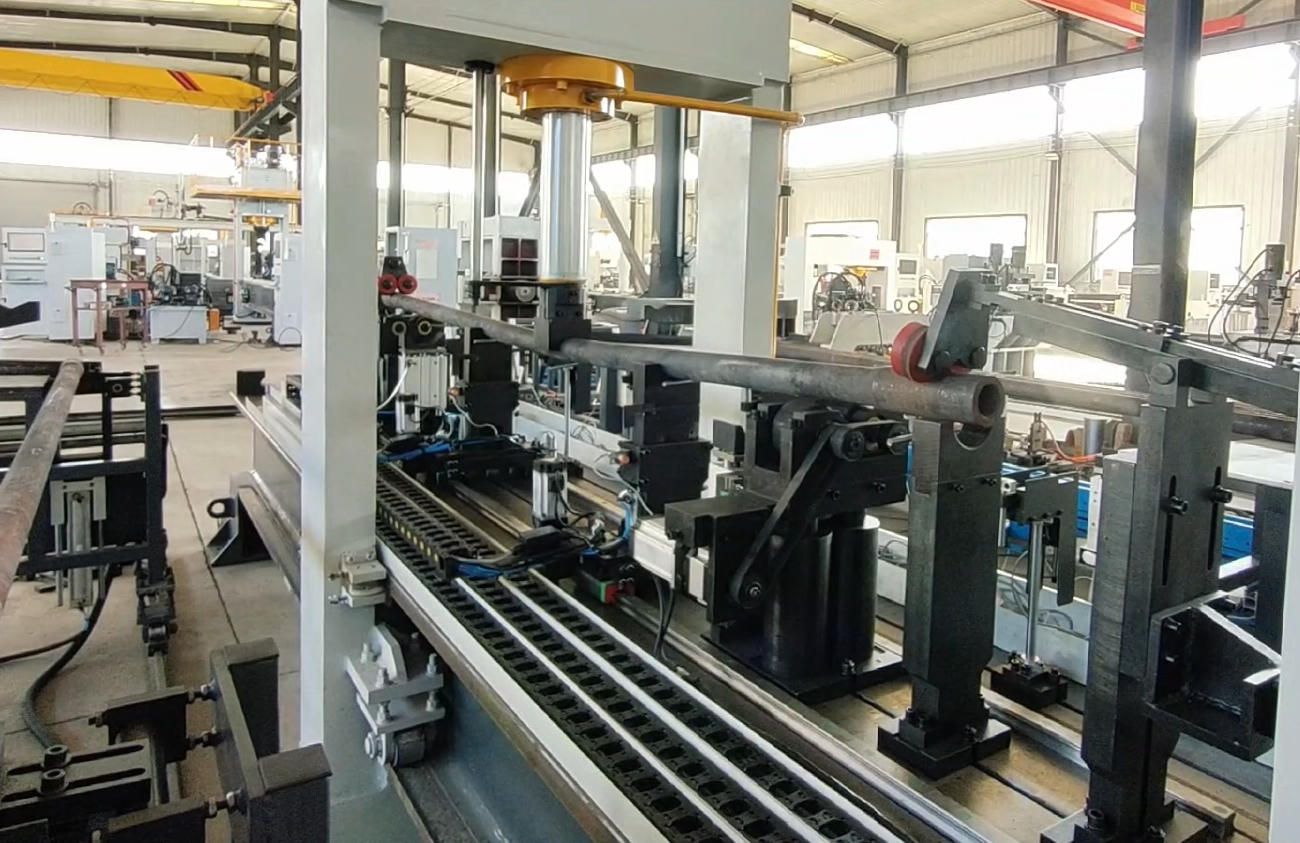
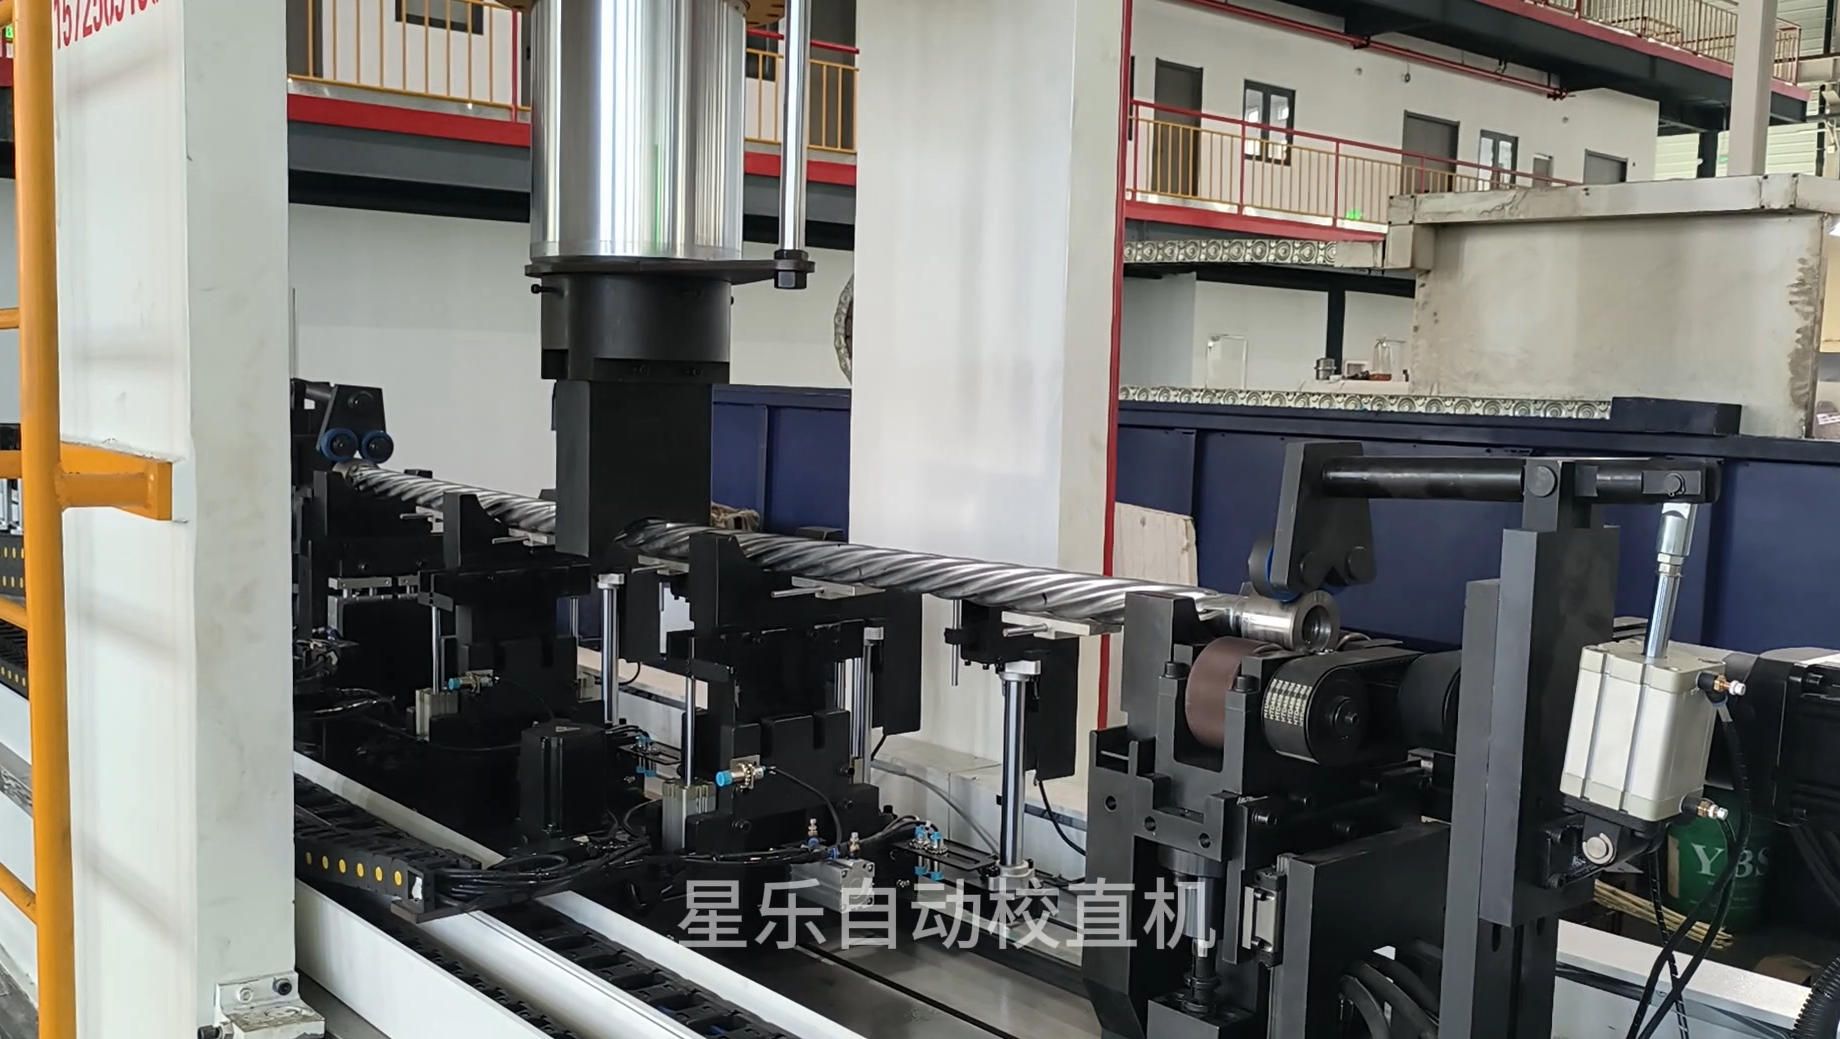
В нефтегазовой отрасли этот станок применяют для бурильных труб длиной 6–8 м перед нарезанием резьбы. Головка точечного нагружения оставляет наружную поверхность чистой, поэтому на этапах нанесения покрытия и нарезания резьбы не переносятся следы. Подрядчики в горной добыче и тоннелестроении правят валы шнековых конвейеров и инструмент вращательного бурения тем же комплектом оснастки. Поставщики свай для строительства используют его для обсадных труб большого диаметра и шнековых штанг. Геотермальные буровые подрядчики пропускают высоколегированные штанги через ту же головку правки без замены оснастки. Винтовые штанги специальной формы — включая винтовые поверхности с переменным шагом — выходят в пределах допуска, потому что точки правки следуют за измеренным биением, а не за фиксированной формой матрицы.
Проверьте вашу самую сложную бурильную трубу перед покупкой
Пришлите нам изогнутую винтовую штангу или бурильную трубу с целевой прямолинейностью. Мы обработаем ее на реальном станке и отправим протокол измерений.
Shangda Automation Equipment Co., Ltd.
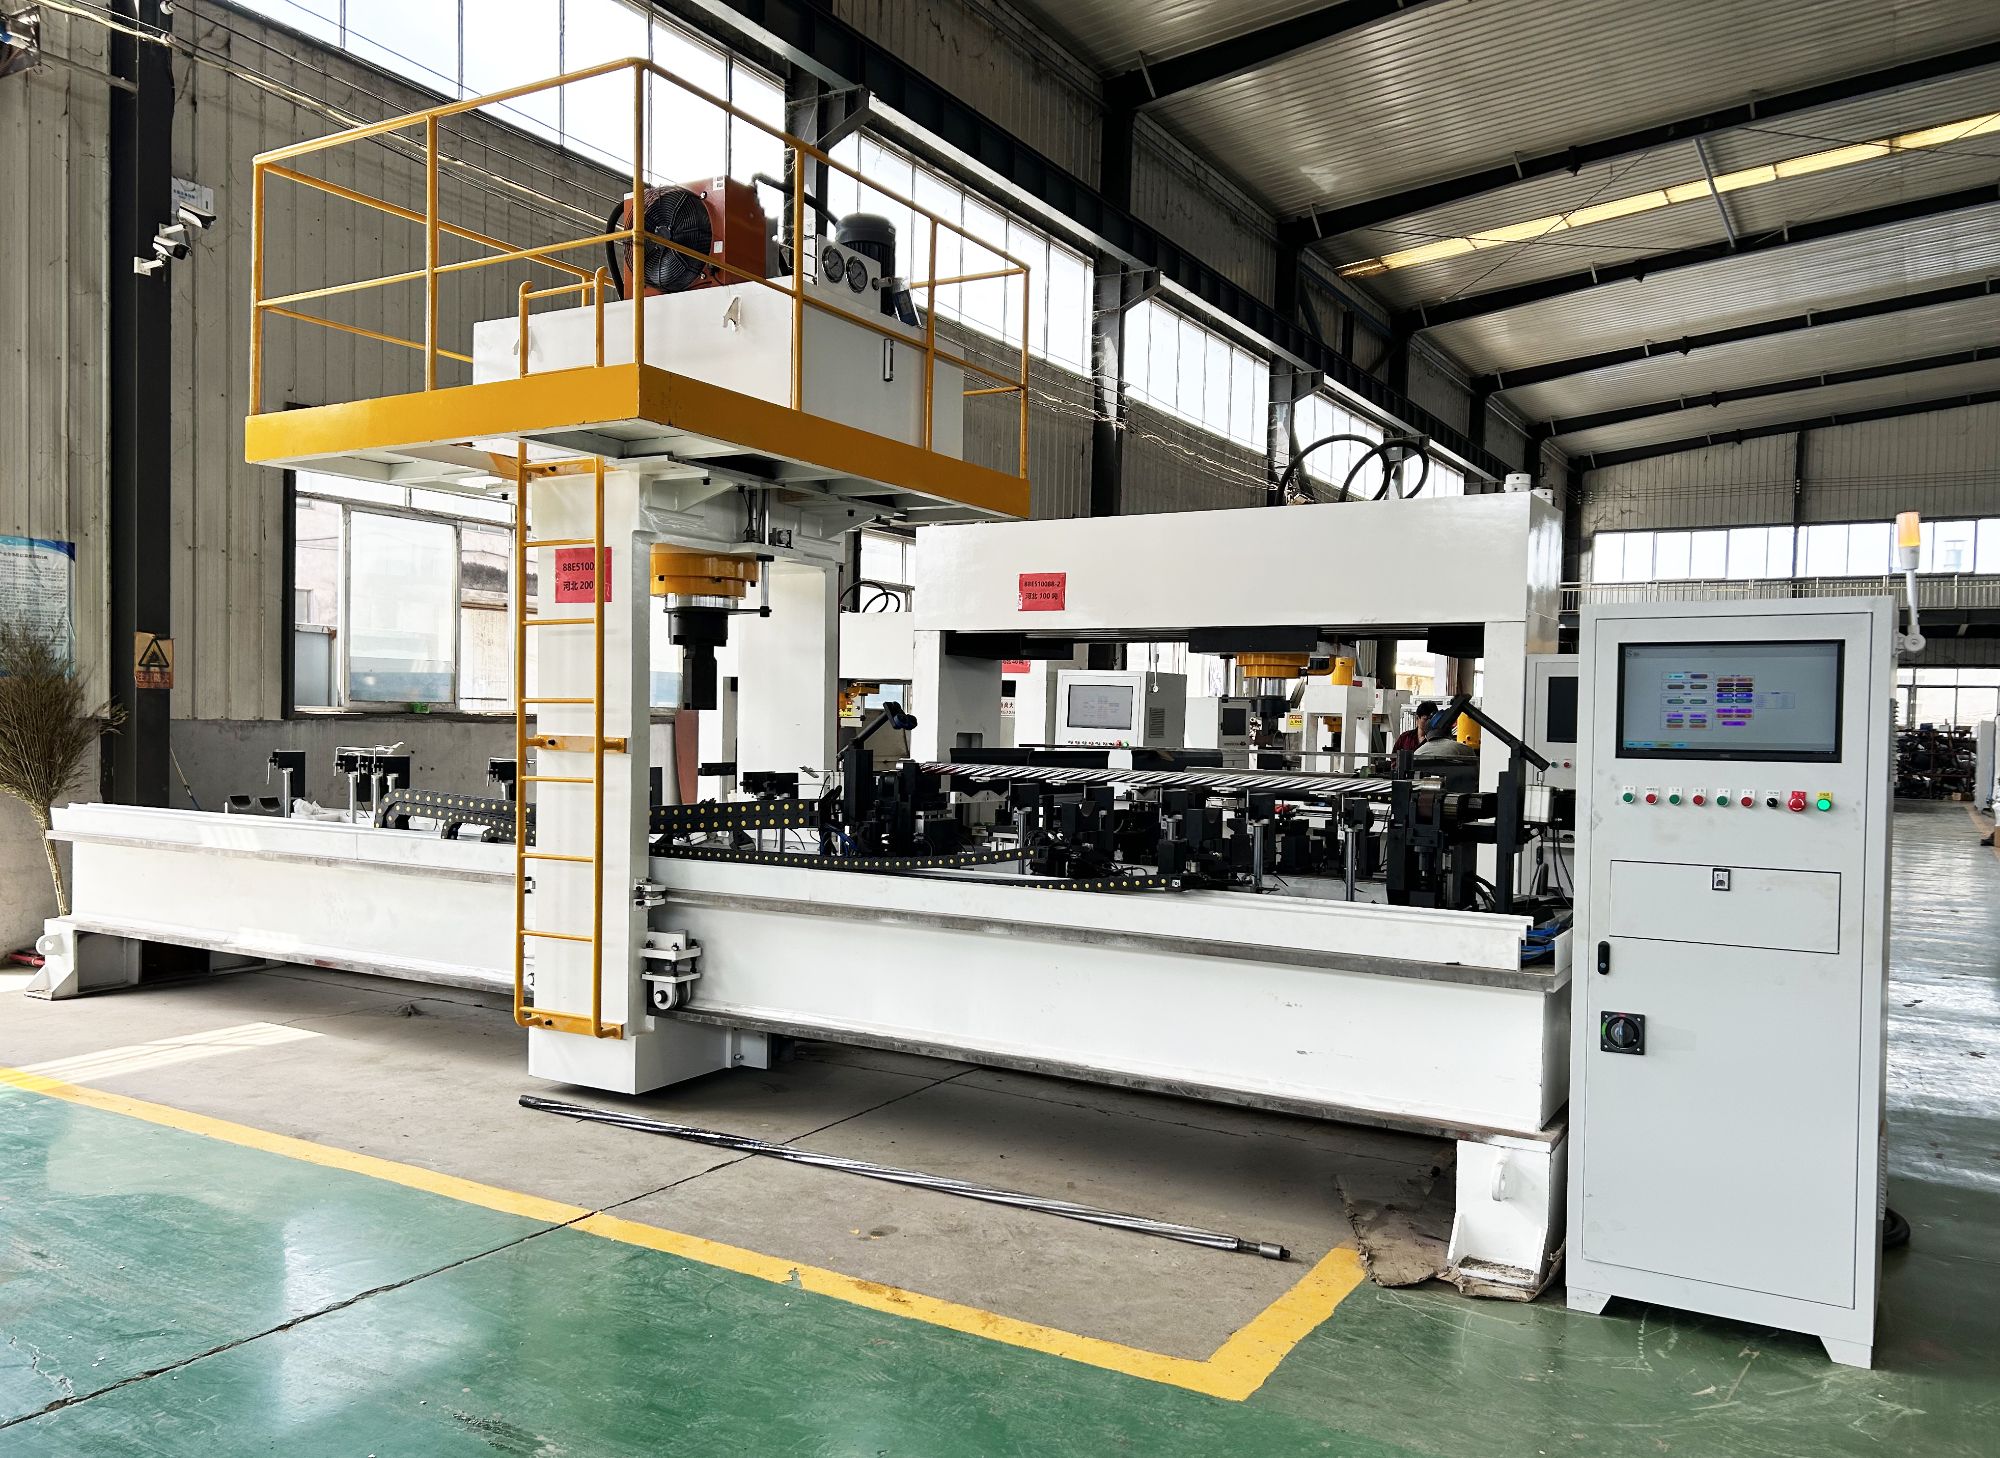
Станок для правки бурильных труб и винтовых штанг
Для команд, которые измеряют прямолинейность перед приемкой материала, этот станок дает цифру в протоколе: 0,19 мм или лучше на серийной спиральной бурильной трубе, а в режиме точности — до 0,01 мм для более жестких требований по винтовым штангам. Высокопроизводительная правка трубчатых изделий требует другого станка. Эта система перемещает длинные тяжелые бурильные трубы и винтовые штанги через циклы «измерить–править–проверить» без ручного подъема и сохраняет прямолинейность на винтовых заготовках специальной формы, которые станки с фиксированными матрицами отбраковывают. Мы видели, как цеха загружают пакет, задают целевое значение на сенсорном экране и оставляют станок править одну деталь за другой в ночную смену.
Ключевые характеристики
Возможности правки труб: краткий обзор
Особенности / Преимущества
Почему этот станок обрабатывает больше тонн за смену
Высокопроизводительная обработка
Механизированные подающие ролики и автоматическая загрузка обеспечивают непрерывное перемещение труб через циклы «измерить–править–проверить». Один оператор может управлять несколькими станками, а система работает без оператора 24/7 с подключением к MES. Если после правки стержень выходит за допуск, контроллер помечает его до того, как он попадет на следующую позицию.
Правка большого диаметра без следов
Правка точечным нагружением 60 т устраняет биение без полноразмерных матриц. Без царапин и вмятин, поэтому последующие операции нарезания резьбы и нанесения покрытия не страдают из-за этапа правки.
Винтовые штанги специальной формы
Многоточечное измерение с ИИ картирует винтовые поверхности и переменный шаг. Точки правки следуют за измеренным биением, поэтому винтовые штанги и бурильные трубы, близкие к конечной форме, укладываются в допуск.
Правка в замкнутом контуре
Измерить, править, проверить — все за один цикл. Сертифицированная по CE архитектура управления и производственные записи по ISO 9001 означают, что повторяемость, которую вы видите при валидации, сохраняется в серийном производстве.
Встроенное обнаружение трещин
Немецкая система обнаружения трещин QASS работает во время правки. Вы видите микротрещины до ввода заготовки в эксплуатацию, что снижает количество отказов бурильных труб и винтовых штанг в полевых условиях.
Быстрая переналадка
Настройка через сенсорный экран на основе рецептов переключает программы для бурильных труб и винтовых штанг менее чем за 15 минут. Калибруйте по эталонной штанге один раз за смену — а не тратьте часы на пробные правки. Через 2 000 часов проверьте шланги и заново обнулите лазерный датчик; техническое обслуживание планируется под производство, а не наоборот.
Request a Quote
Interested in Станок для правки бурильных труб и винтовых штанг? Fill out the form below and our team will get back to you within 24 hours.