
Автоматический гидравлический станок для правки валов
Гидравлический пресс для правки с замкнутым контуром, созданный для крупносерийного производства валов. Многоточечное лазерное измерение, коррекция отклонений в реальном времени и автоматическая загрузка/разгрузка в совокупности обеспечивают повторяемую точность позиционирования ±0,005 мм при времени цикла всего от 30 секунд на деталь. Предназначен для валов осей, трансмиссионных валов, роторов электродвигателей и прецизионных шпинделей в автомобилестроении, аэрокосмической отрасли и тяжелом машиностроении.
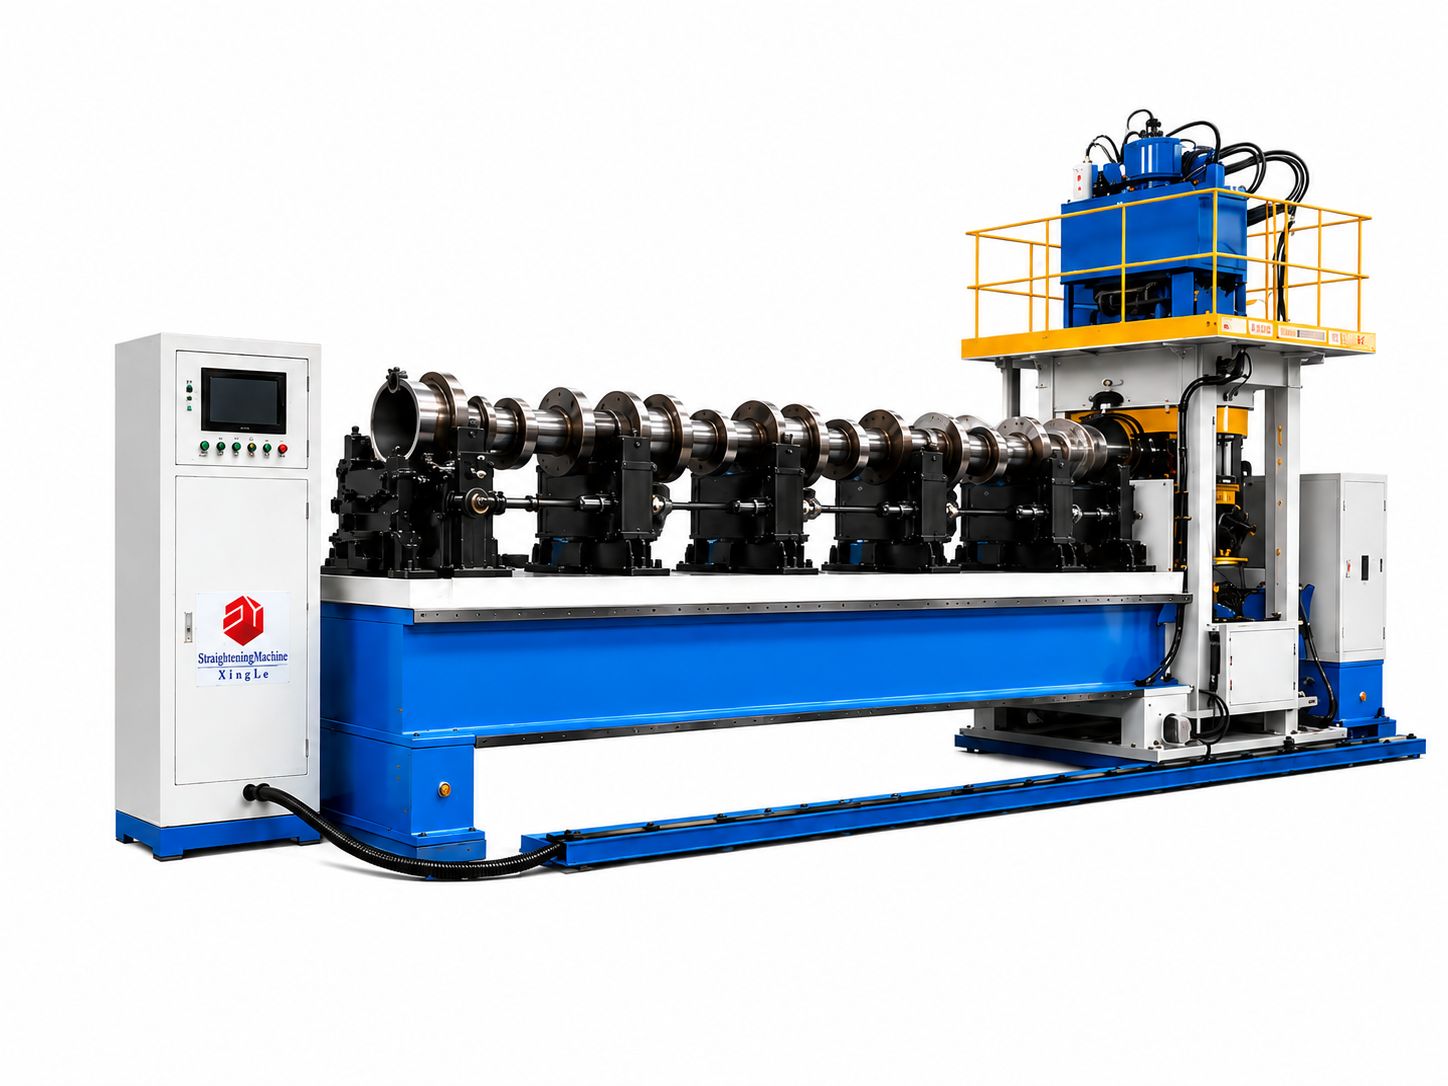
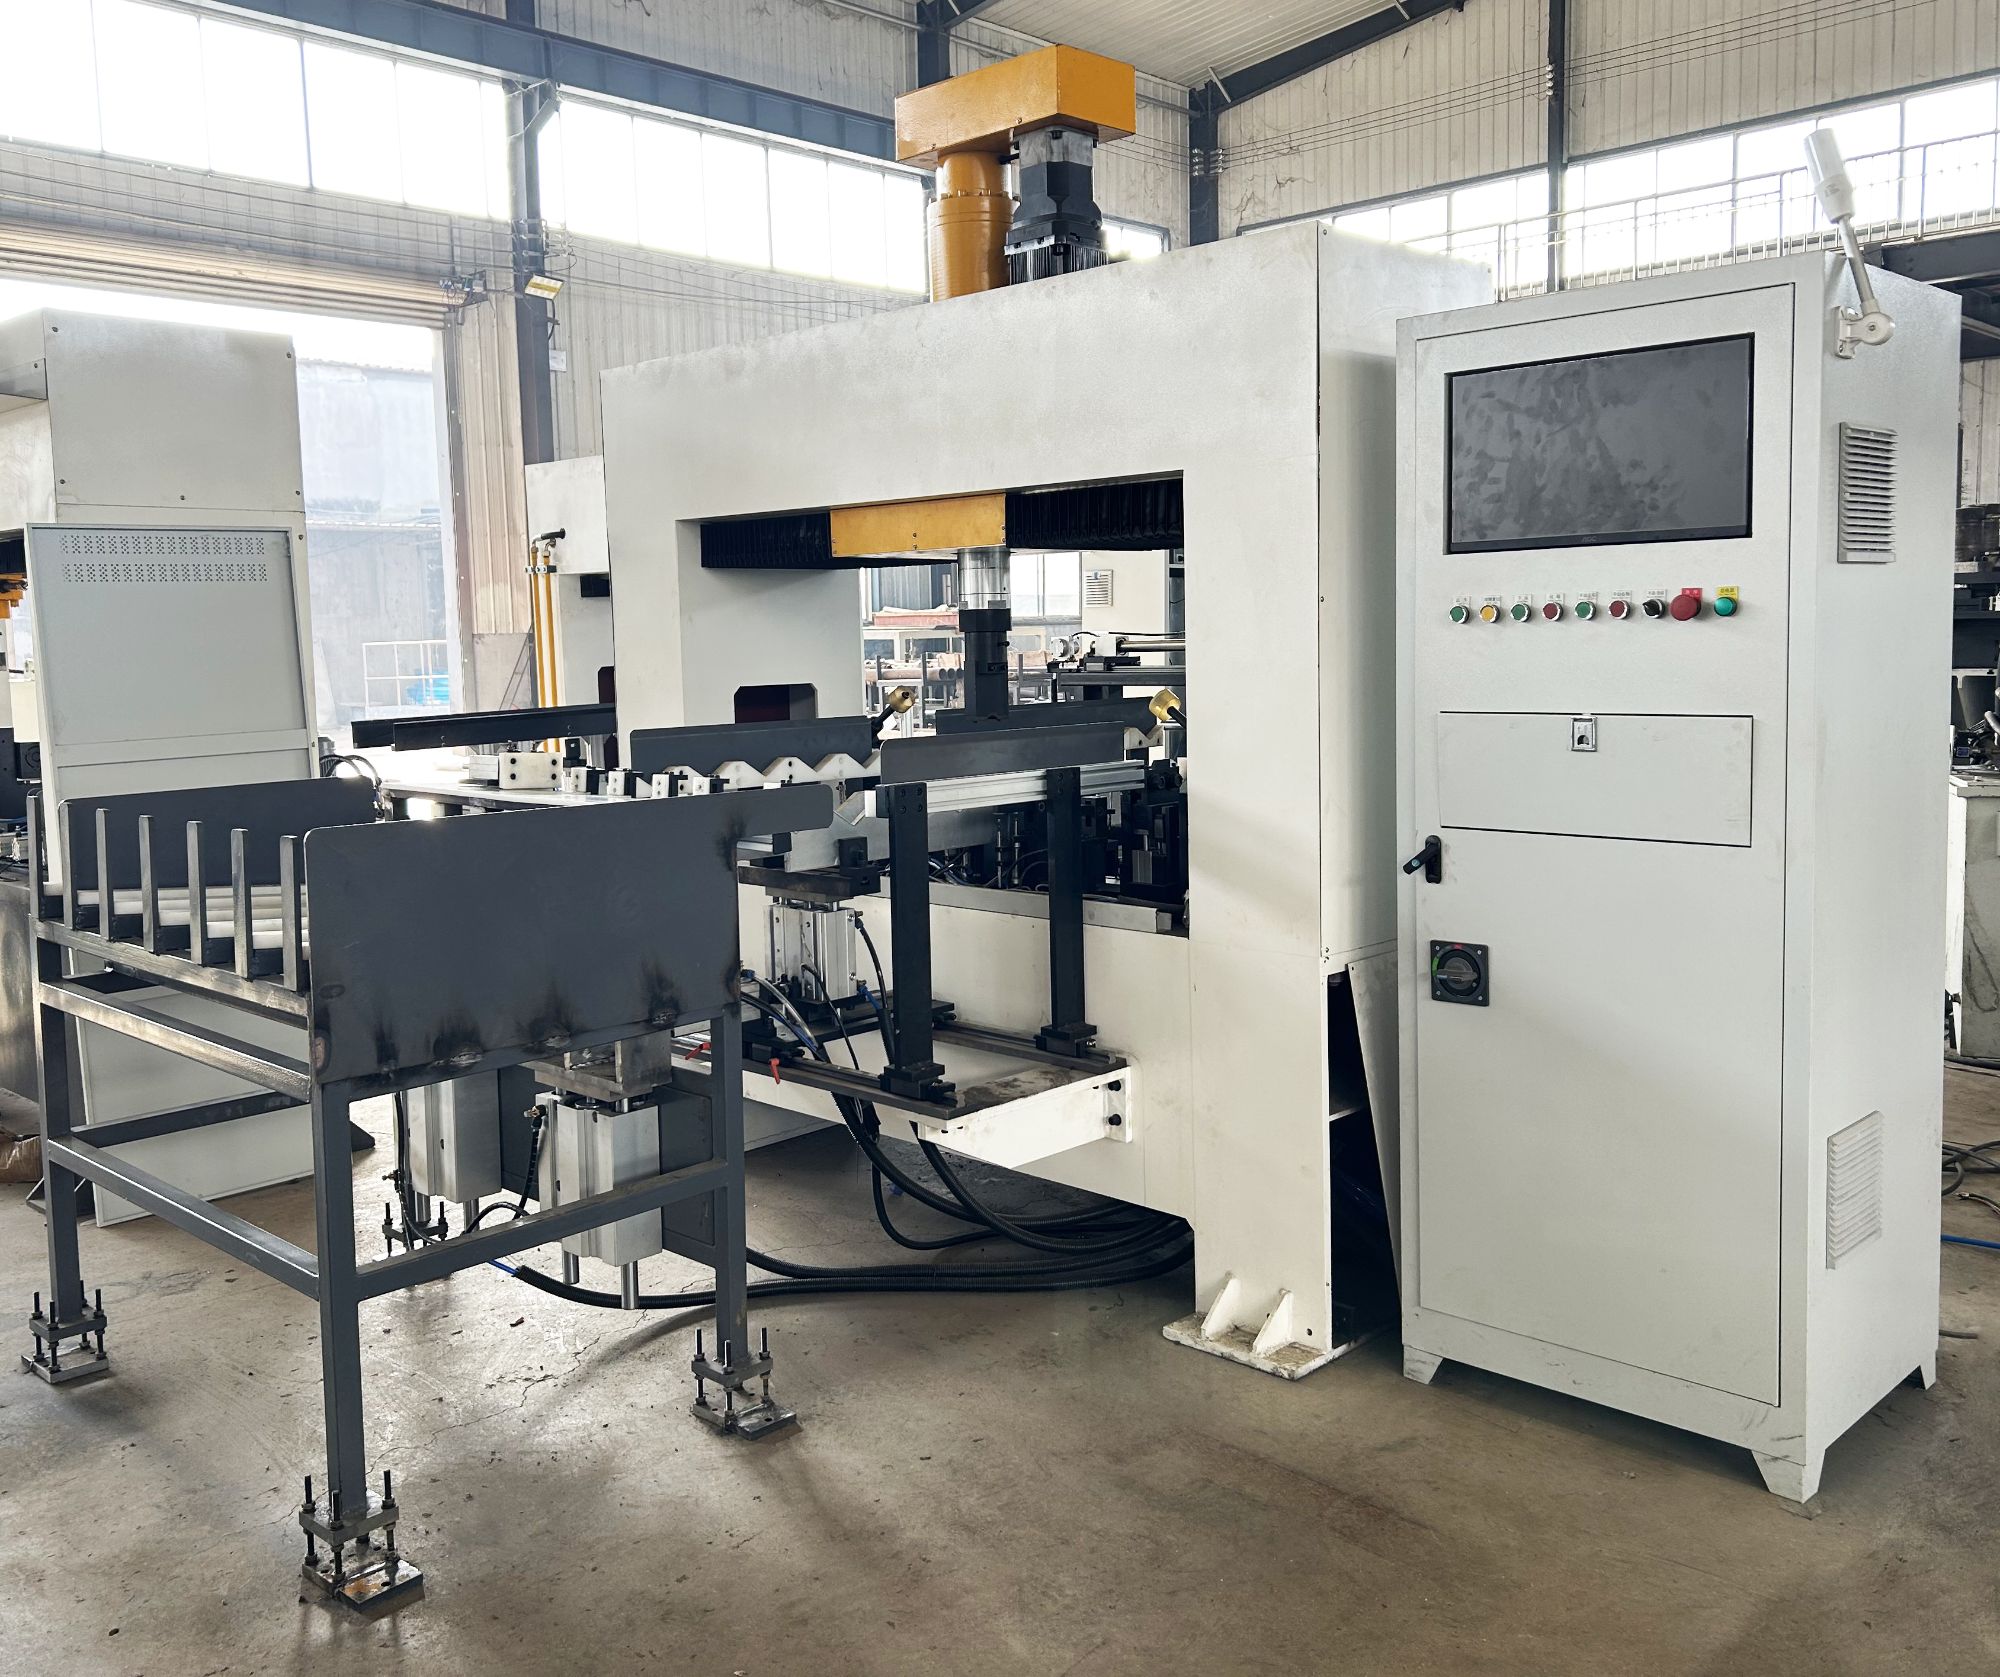
Одна производственная линия. Более 1000 валов в день.
Стандартные циклы обработки деталей занимают от 30 секунд до 2 минут в зависимости от длины, диаметра вала и начального биения. Это означает, что одна производственная линия с автоматической загрузкой и разгрузкой стабильно обрабатывает более 1000 готовых валов в день. Для крупносерийной обработки металла и производства валов такая производительность заменяет несколько ручных постов правки одной автоматизированной ячейкой.
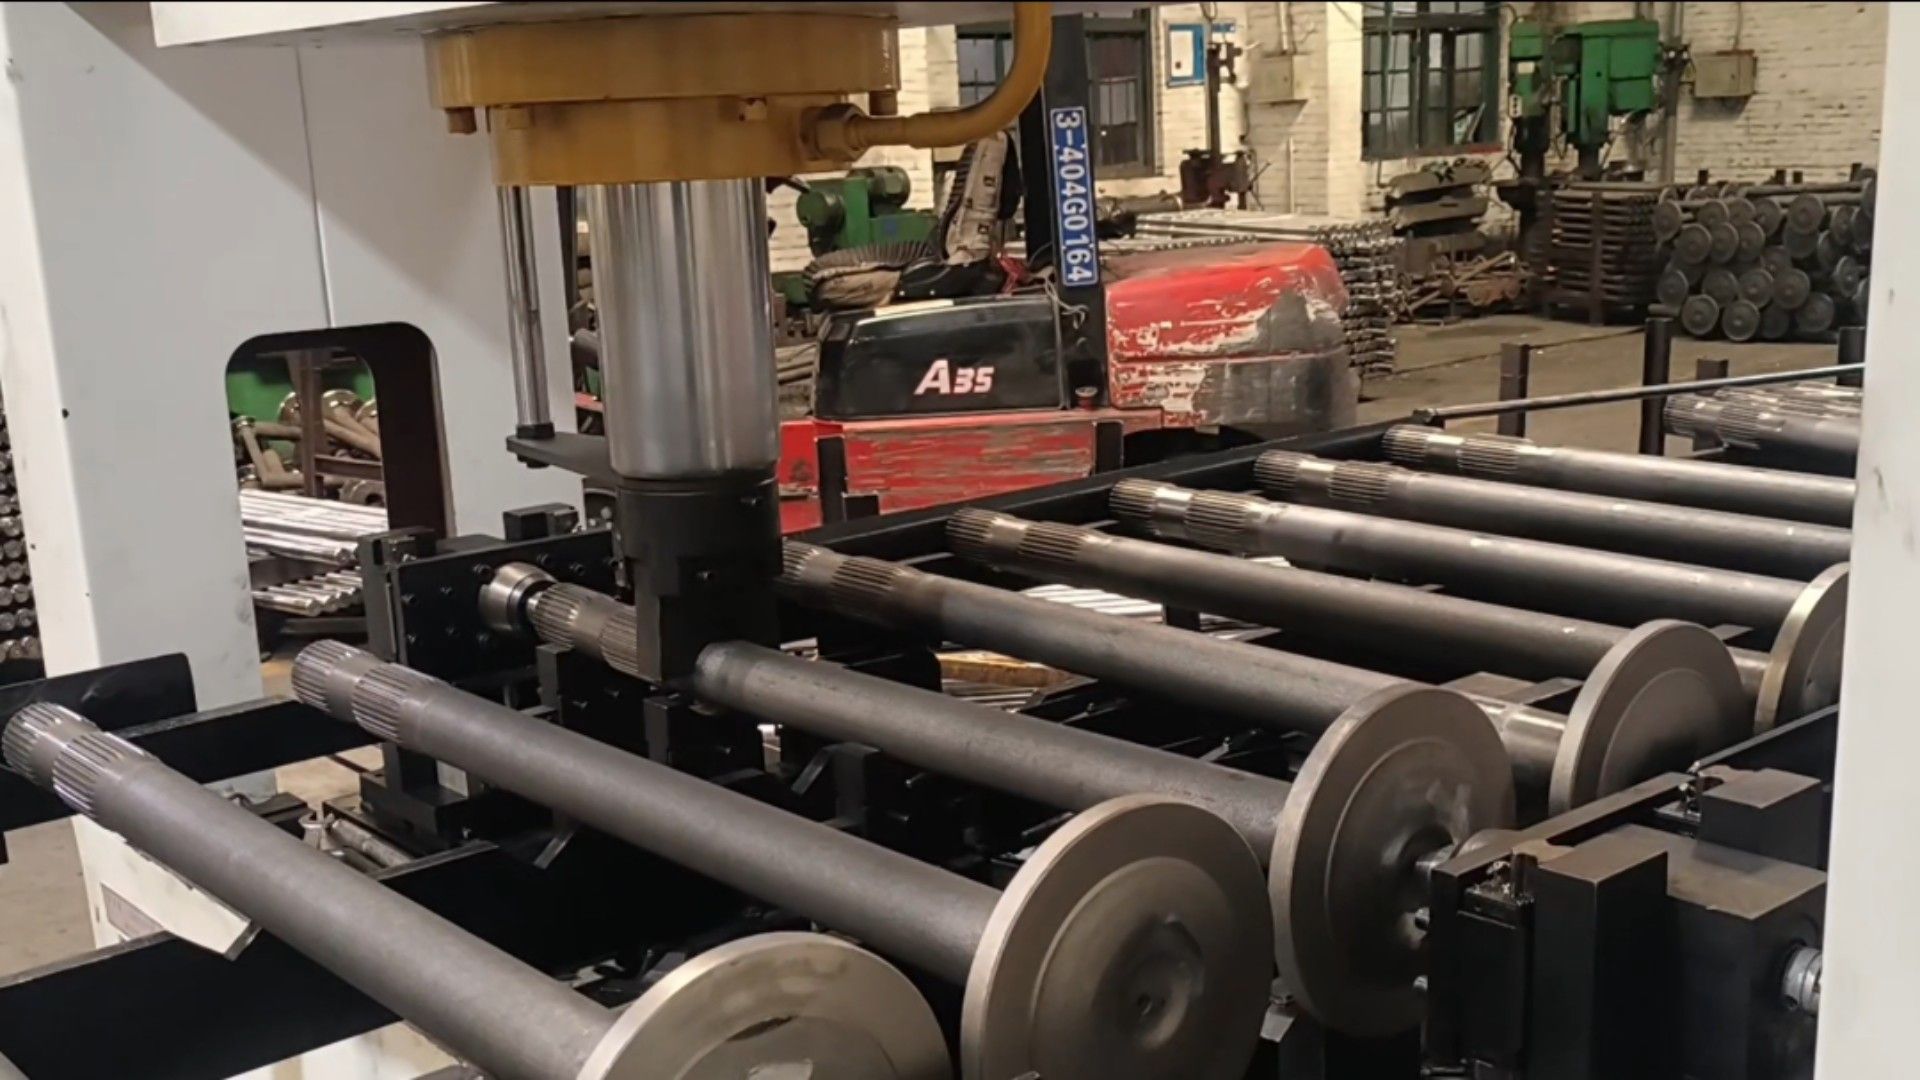
Система автоматической подачи выполняет загрузку и разгрузку деталей без вмешательства оператора. Заготовки валов поступают по подающему конвейеру, последовательно проходят правку и выходят на приемный стеллаж. Операторы контролируют систему, а не отдельные детали. Переналадка между разными моделями валов обычно занимает менее 15 минут — отрегулируйте положение V-образных опор, загрузите программу обработки с сенсорного экрана, и вы снова в производстве.
Многоточечное измерение. Коррекция с замкнутым контуром. Без догадок.
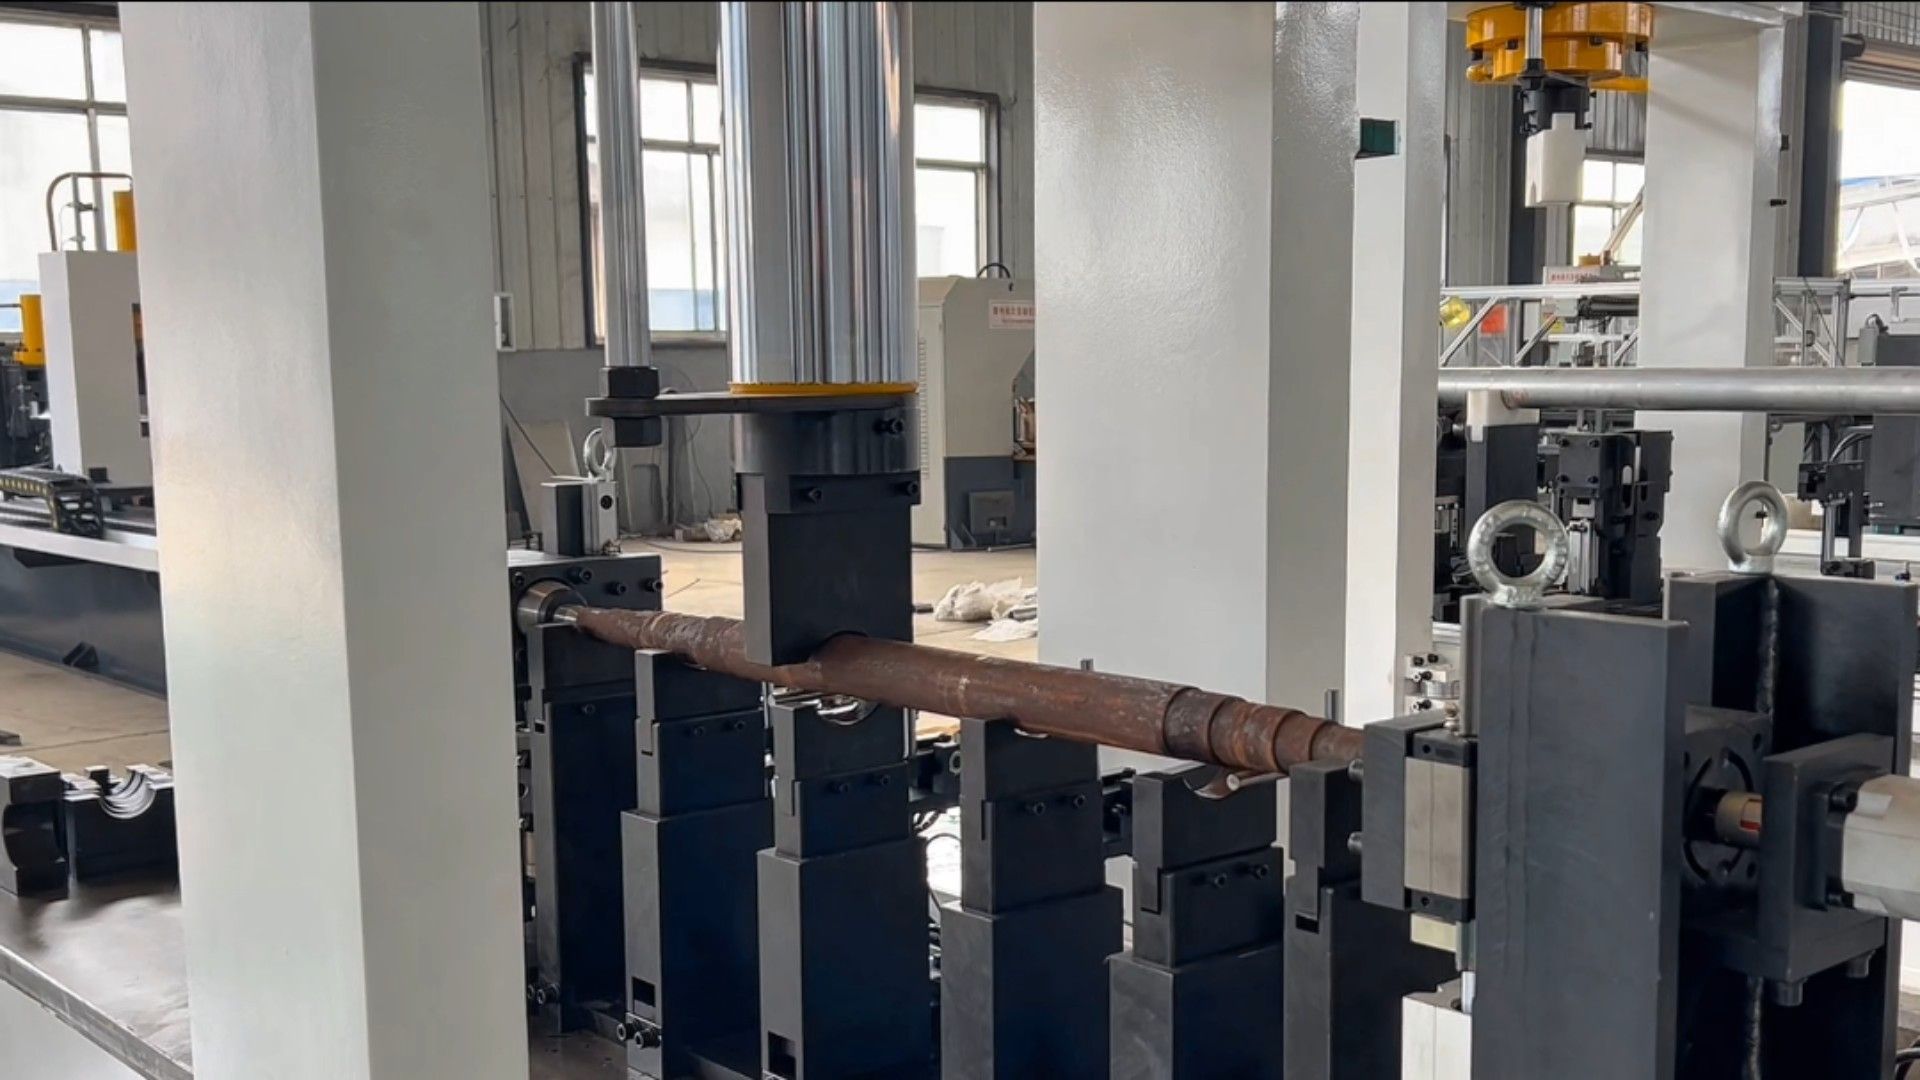
Традиционная ручная правка зависит от решения оператора — то, что один считает «достаточно хорошим», для другого — брак. Этот станок устраняет такую вариативность. Многоточечная матрица датчиков измеряет отклонение по всей длине вала, алгоритм управления рассчитывает оптимальную траекторию коррекции, а гидравлический плунжер прилагает точно необходимое усилие именно в нужном положении. Никаких проб и ошибок. Никаких неожиданностей из-за упругого возврата.
Повторяемое позиционирование ±0,005 мм
Точность позиционирования на основе энкодера, превосходящая поля допусков ASME Y14.5 и ISO 2768-m. Измерительная система повторно калибруется в начале каждого цикла, поэтому тепловой дрейф в течение производственной смены не влияет на результаты. Это показатель, который имеет значение при правке роторов электродвигателей или высокоскоростных шпинделей, где допуск на биение измеряется в микронах.
Многоточечная матрица датчиков
Это не одноточечная проверка. Система одновременно измеряет биение в трех, пяти или более точках по длине вала. Это позволяет выявлять сложные изгибы и локальные отклонения, которые одноточечные системы полностью пропускают. Затем алгоритм коррекции определяет, какую точку обрабатывать первой, какое усилие приложить и в какой последовательности, — то, что оператор-человек не может рассчитать на ходу.
Адаптивный алгоритм коррекции
Программное обеспечение управления автоматически регулирует положение коррекции и усилие гидравлики на основе данных об отклонении в реальном времени. Для крупных валов (диаметром более 80 мм) прямолинейность контролируется в пределах от ±0,05 мм до ±0,5 мм в зависимости от длины и материала. Для прецизионных валов диаметром менее 50 мм система выдерживает ±0,02 мм. Окалина и окисление на поверхности вала не сбивают измерение — датчики считывают через поверхностные загрязнения, которые ввели бы в заблуждение чисто оптические системы.
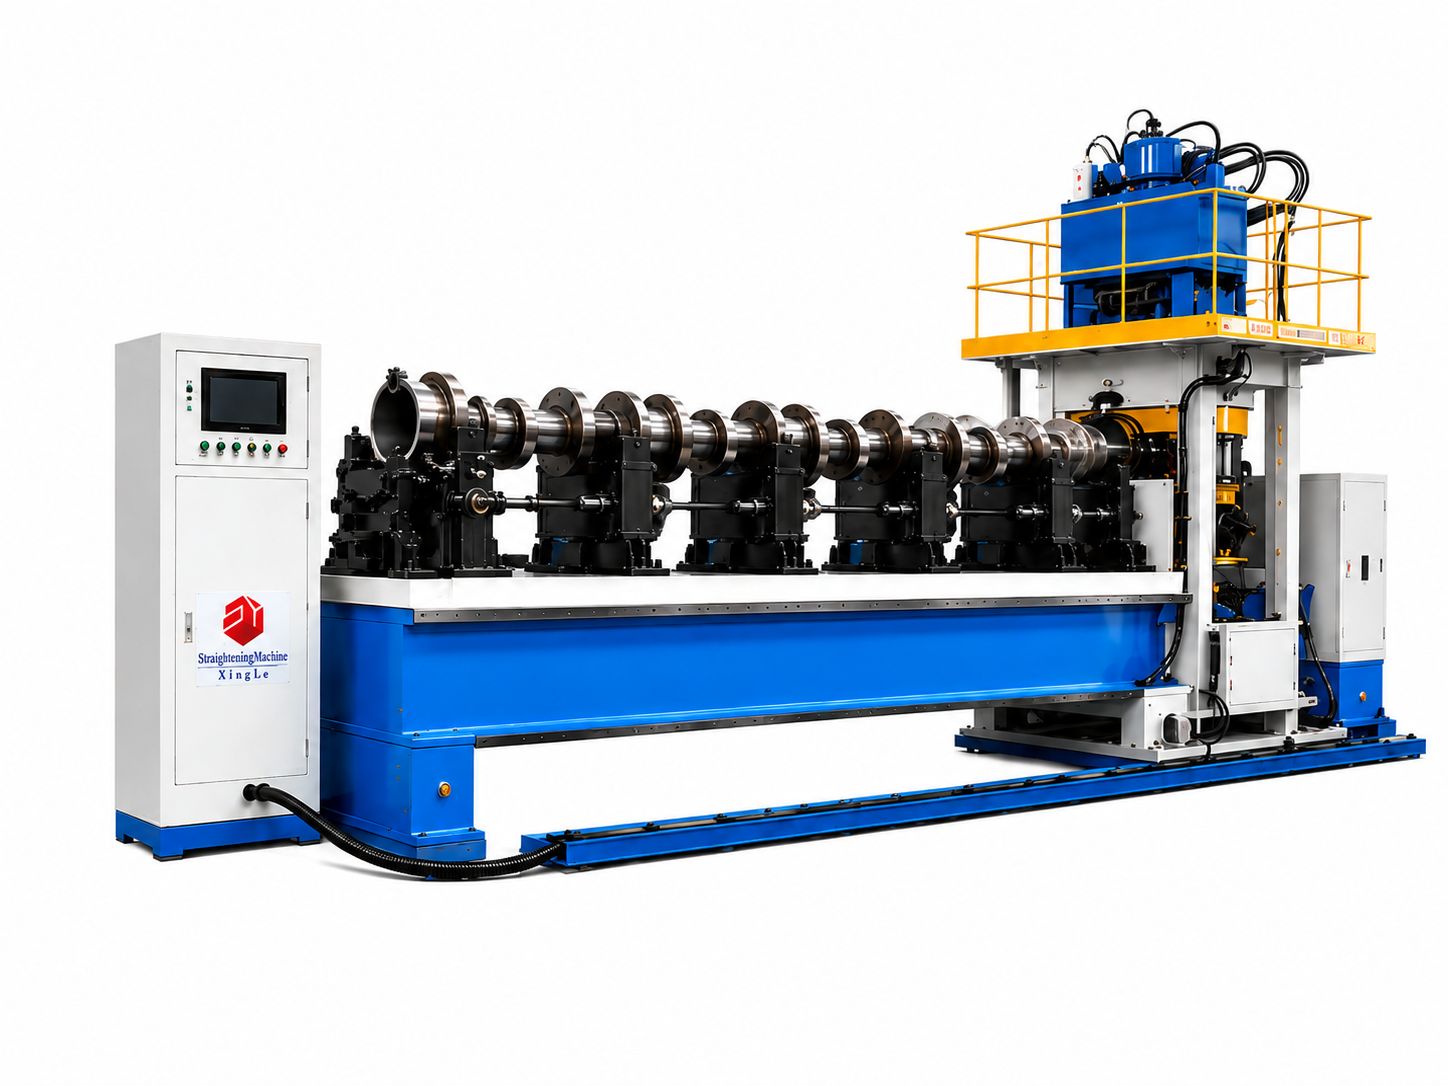
Портальная компоновка для длинных валов — увеличенная длина станины поддерживает заготовки, превышающие стандартные размеры рамы. Идеально подходит для судовых гребных валов, шпинделей ветротурбин и тяжелых осей.
99% прямолинейности с первого прохода. На 95% меньше брака.
Требования к прямолинейности соблюдены
Во всем диапазоне геометрий валов, которые используют наши клиенты, — от валов электродвигателей диаметром 20 мм до промышленных осей диаметром 200 мм — цикл автоматической коррекции достигает целевой прямолинейности с первого прохода в 99% случаев. Детали, не соответствующие спецификации с первого прохода, автоматически повторно измеряются и корректируются без вмешательства оператора.
Снижение брака
При ручной правке обычно в брак уходит 3–8% валов, которые не удается ввести в допуск только усилиями оператора, — часто потому, что оператор переусердствует с коррекцией или не замечает сложный изгиб. Автоматическая коррекция исключает чрезмерную правку и выявляет отклонения по нескольким осям, снижая потери от брака более чем на 95%. Для линии, выпускающей 1000 валов в день, это на 30–80 бракованных деталей меньше за смену.
Ручная загрузка/разгрузка не требуется
При интеграции системы автоматической подачи станок загружает заготовки валов, выполняет цикл правки и выгружает готовые детали без участия оператора. Один оператор контролирует всю линию, а не подает и снимает каждый вал по отдельности. Это не уловка для сокращения персонала — это разница между узким местом производства и ячейкой непрерывного производства.
Типы валов и отраслевое применение
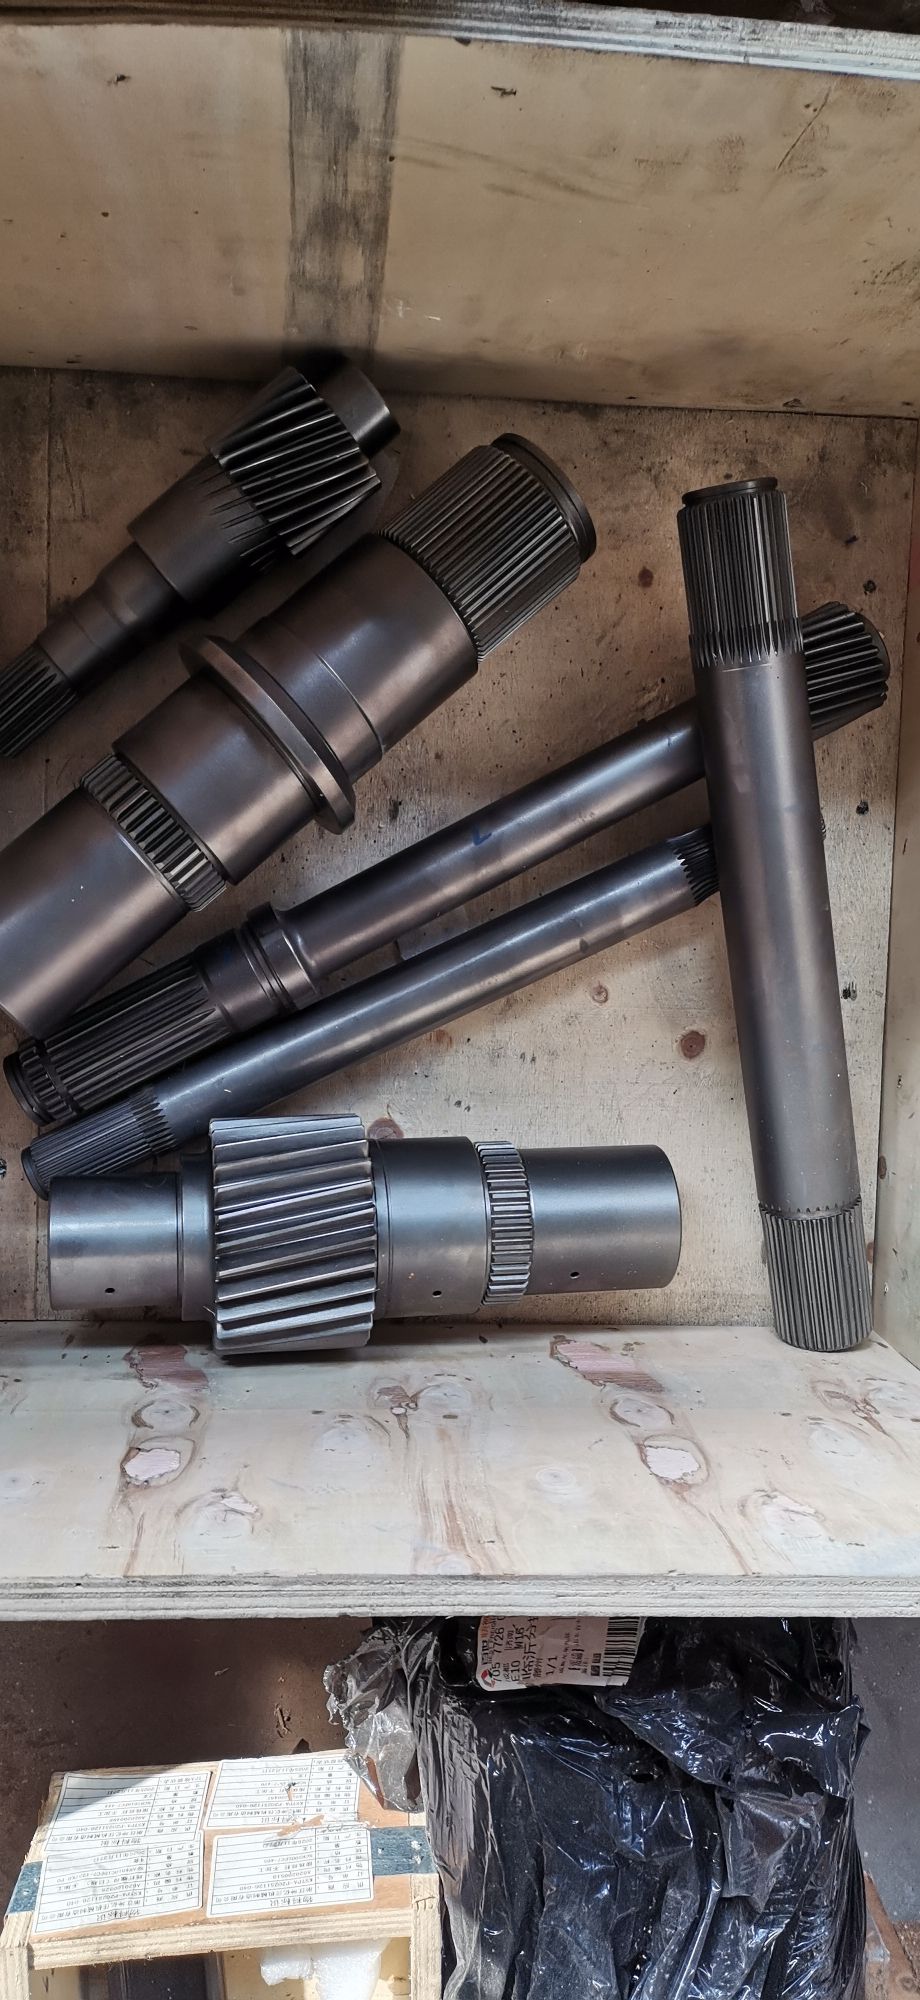
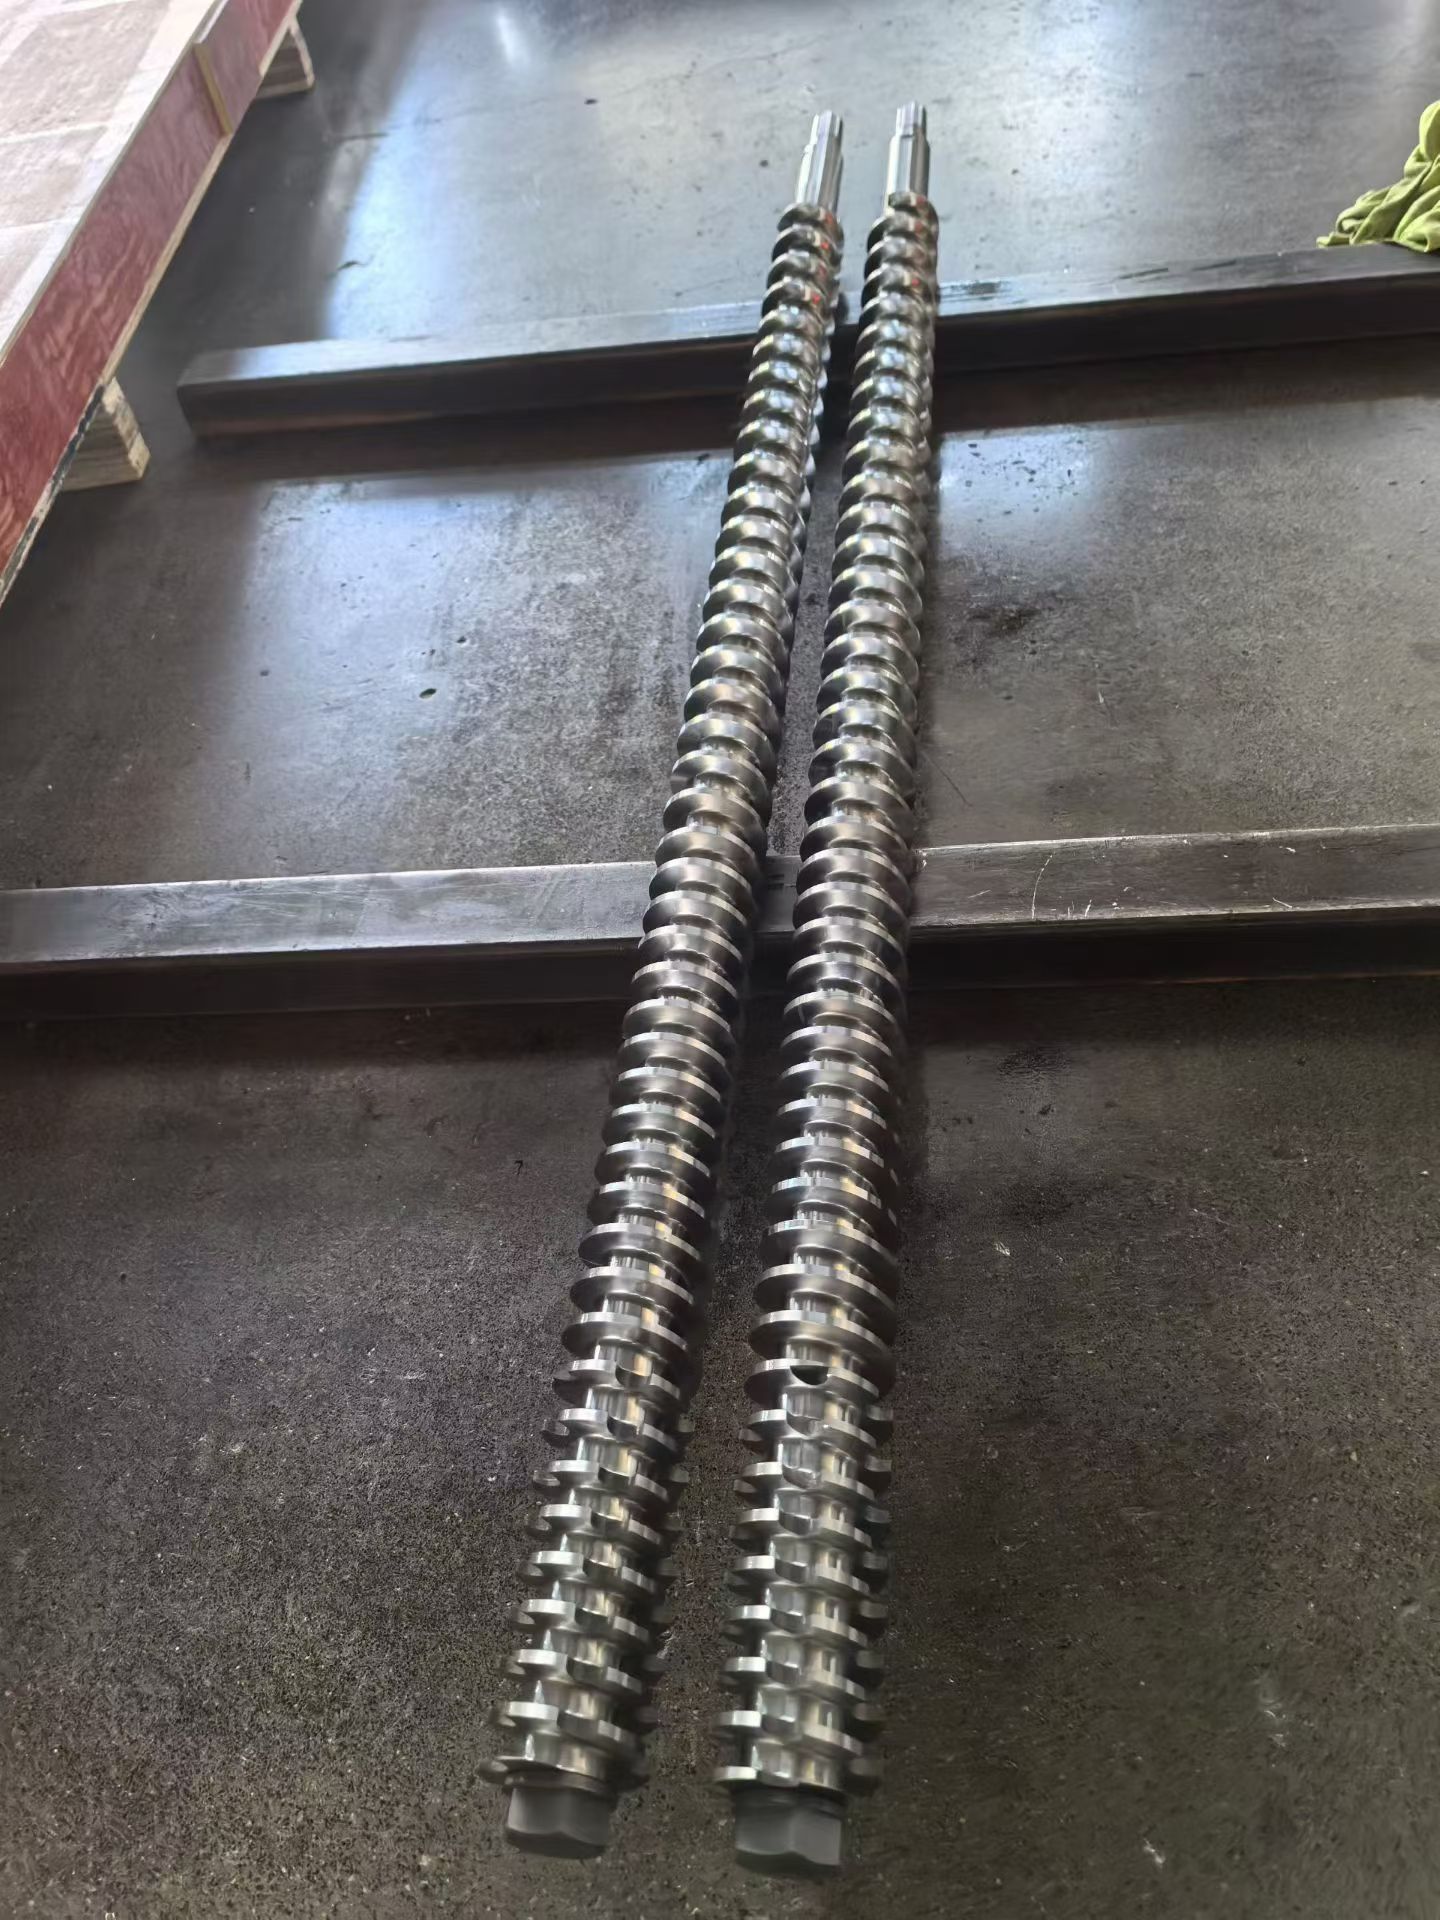
Станок работает с широким спектром геометрий валов. Ниже представлены детали, которые ежедневно проходят обработку на производственных линиях наших клиентов. Каждый тип вала создает свои сложности для правки — шлицы, шпоночные пазы, ступени диаметра и состояние поверхности влияют на то, как усилие распространяется по детали. Адаптивный алгоритм учитывает эти переменные без ручного перепрограммирования.
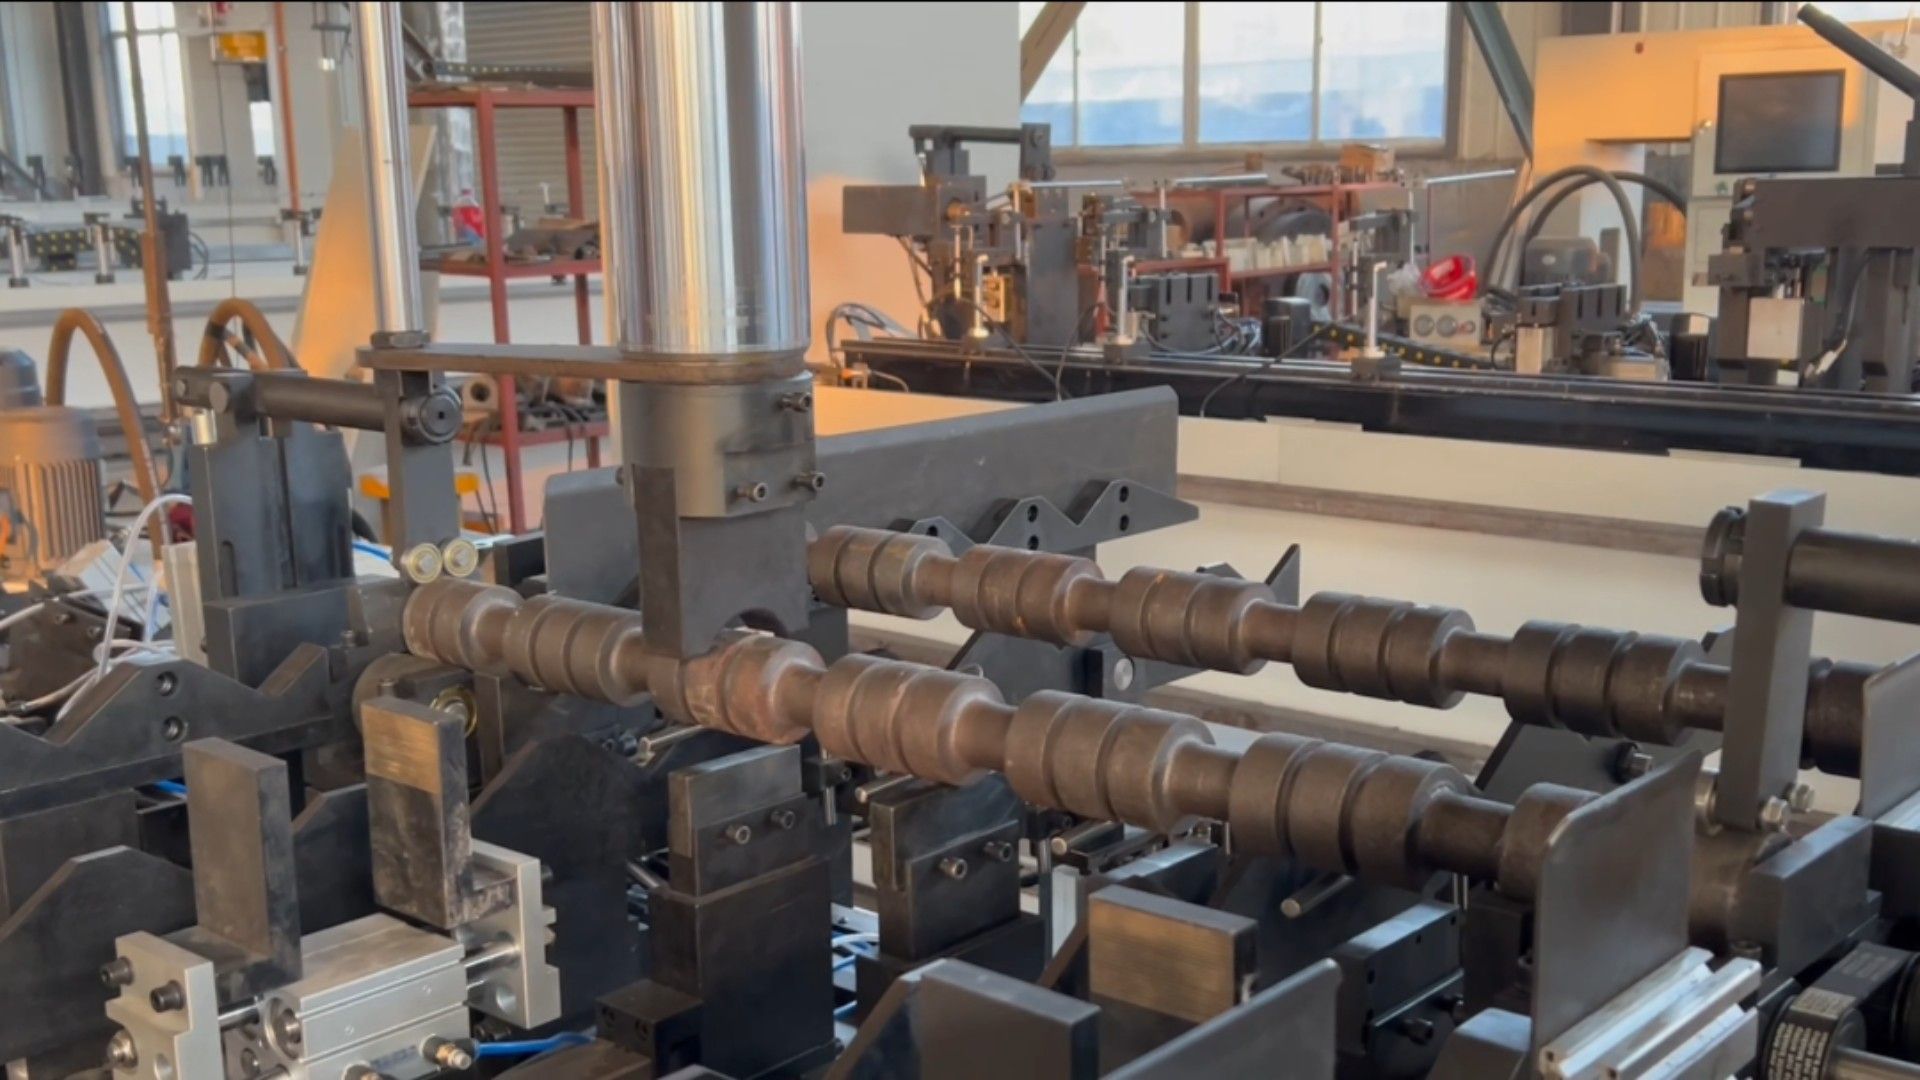
Отрасли, использующие этот станок
Эксплуатационные данные и параметры станка
| Параметр | Характеристика |
|---|---|
| Метод правки | Сервогидравлический, управление усилием/перемещением с замкнутым контуром |
| Измерительная система | Многоточечные контактные/индуктивные датчики, сбор данных о биении в реальном времени |
| Точность повторяемого позиционирования | ±0,005 мм |
| Диапазон прямолинейности крупных валов | ±0,05 мм – ±0,5 мм (в зависимости от длины и диаметра) |
| Диапазон прямолинейности прецизионных валов | ±0,02 мм (валы диаметром менее 50 мм) |
| Время цикла | 30 секунд – 2 минуты на деталь |
| Суточная производительность (одна линия) | Более 1000 шт. при автоматической подаче |
| Система управления | На базе ПЛК с сенсорным HMI, хранение программ обработки деталей |
| Поддержка детали | Регулируемые V-образные опоры, диапазон диаметров по спецификации заказчика |
| Варианты подачи | Ручная, полуавтоматический роликовый конвейер или полностью автоматический портальный загрузчик |
| Требования к питанию | 380 В / 50 Гц, 3 фазы (настраивается под региональные стандарты) |
| Сертификаты | CE, система менеджмента качества ISO 9001:2015 |
Приведенные выше характеристики являются базовыми для стандартной конфигурации. Габариты станка, тоннаж и диапазон длины/диаметра деталей проектируются под требования заказчика. Свяжитесь с нашей командой по применениям, приложив чертежи валов, чтобы получить предложение с конфигурацией.
Посмотрите, как этот станок обрабатывает ваши детали
Пришлите нам чертежи валов и целевые требования к прямолинейности. Мы проведем тестовую обработку на вашей реальной детали — вы получите данные измерений, оценку времени цикла и отчет о прямолинейности, прежде чем на что-либо соглашаться. Или поговорите напрямую с инженером по применениям, который запускал такие станки на производственных площадках автомобильных, аэрокосмических и тяжеломашиностроительных предприятий.
Request a Quote
Interested in Автоматический гидравлический станок для правки валов? Fill out the form below and our team will get back to you within 24 hours.