
Введение: настоящая проблема 20-метровой трубы
20-метровая труба выглядит как простая заготовка, пока её не придётся править. Сама длина становится проблемой. Положение опор, упругая отдача материала и даже то, как труба лежит между роликами, могут давать разное значение изгиба каждый раз, когда её перемещают. Если у трубы также гладкая поверхность и высокая исходная точность, вы не можете позволить себе исправлять прямолинейность, повреждая наружный диаметр.
Видео выше показывает одну из таких работ на полностью автоматическом гидравлическом правильно-рихтовочном станке Shangda. Труба имеет длину 20 м, диаметр 200 мм, поверхность гладкая. Я хочу разобрать, что происходит за этим циклом, особенно многоточечный контроль и управление давлением, потому что именно эти две вещи делают возможным результат 0,27 мм.
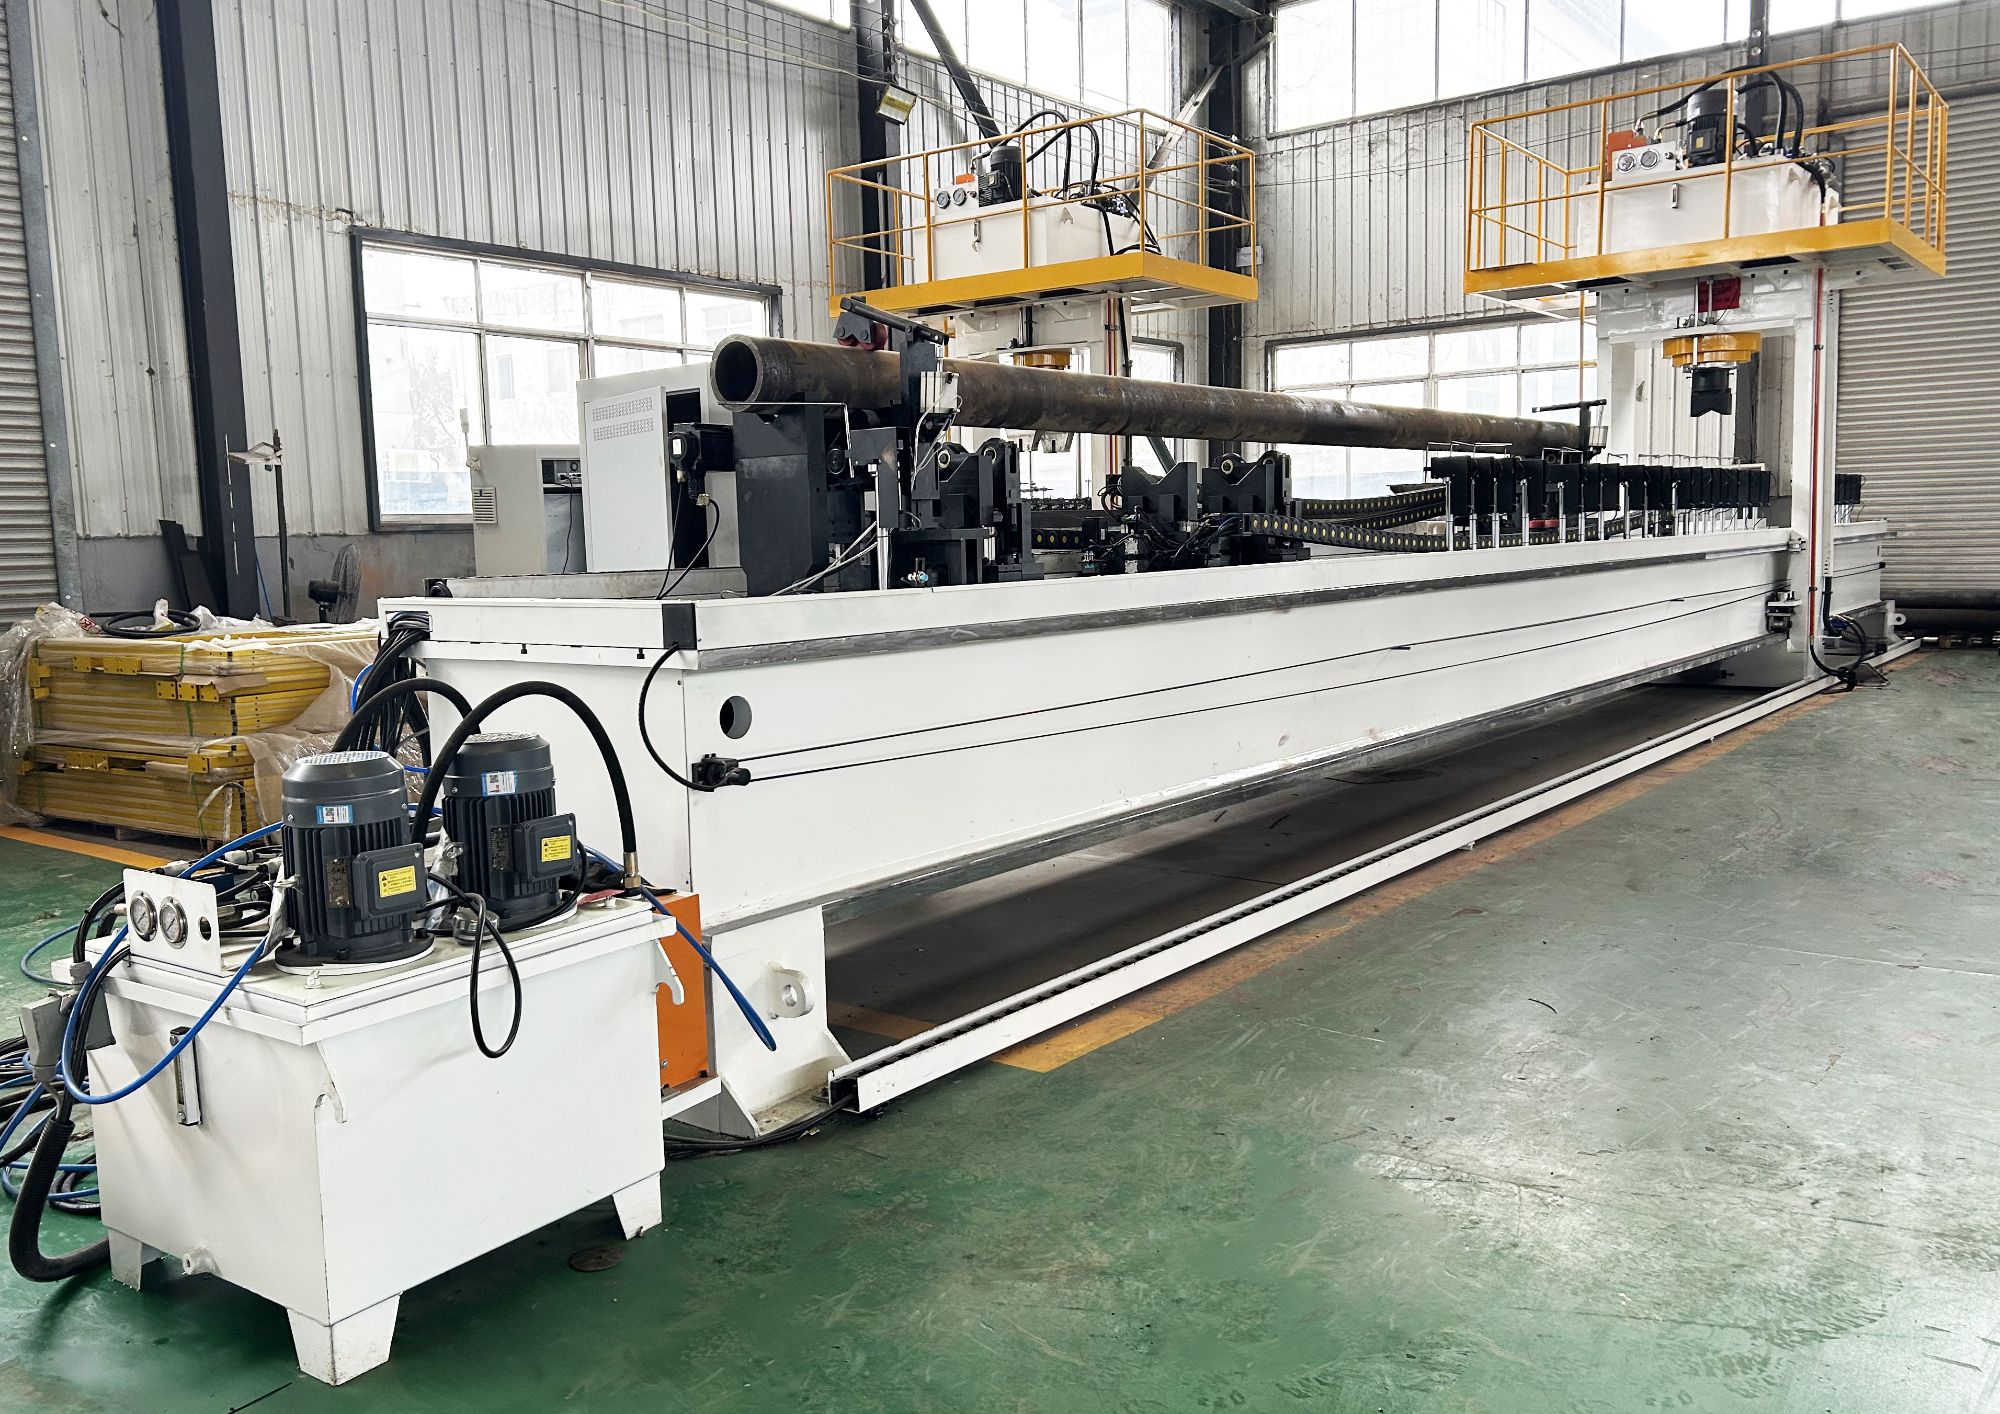
Почему 20-метровая труба — это не просто более длинный пруток
На коротком прутке часто можно обойтись опытным оператором, который проверяет биение в двух-трёх точках и нажимает на высокое место. На 20-метровой трубе такой подход разваливается. У такой длинной трубы может быть несколько локальных пиков и впадин по длине. Если нажать на один пик, соседняя зона может сместиться. Если расстояние между опорами выбрано неверно, станок измеряет провис, а не реальный изгиб. А если нажать слишком сильно, вы вносите новый изгиб в противоположном направлении.
Вот почему требования к прямолинейности длинных труб нужно понимать на всей длине. В данном случае труба заказчика изначально имела максимальный измеренный изгиб 0,915 мм. Это не впечатляющая цифра на глаз, но на 20 м она создаёт проблемы с подгонкой и биением на последующих операциях.
Ключевые цифры этой работы: длина 20 000 мм, наружный диаметр 200 мм, гладкая поверхность, начальный максимальный изгиб 0,915 мм, конечная прямолинейность 0,27 мм.
Прямолинейность на расстоянии не прощает ошибок
Мы говорим о конечной прямолинейности 0,27 мм как о максимальном отклонении от идеальной прямой линии по всей длине 20 000 мм. Для сравнения: 0,27 мм — это примерно толщина трёх листов стандартной офисной бумаги. Это жёстко, но достижимо, когда станок знает, где нажимать и с какой силой.
Как на самом деле работает цикл автоматической правки
Вместо того чтобы один оператор измерял на глаз и нажимал вручную, станок Shangda сначала выполняет измерительный проход. Труба зондируется в нескольких точках по длине. Система строит профиль изгиба и определяет каждое место, которое нужно исправить, вместе с направлением и величиной прогиба. Как вы видели в видео, это происходит автоматически до начала любого нажатия.
Многоточечный контроль перед первым нажатием
Данные первичного контроля в этой работе показали максимальный изгиб 0,915 мм. Система не сосредоточилась только на этом одном пике. Она картировала всю трубу, чтобы найти меньшие вторичные изгибы, которые станут основными проблемами после первой правки. Это важно, потому что правка — последовательный процесс. Если исправить только самый большой прогиб и проигнорировать остальное, конечная прямолинейность после упругой отдачи может всё ещё выйти за допуск.
Рассчитанное компьютером давление и гибкий контакт
После построения карты изгибов система управления рассчитывает усилие прессования для каждой точки правки. Она не использует одинаковое усилие везде. Требуемое давление зависит от локального изгиба, поперечного сечения, жёсткости материала и способа опирания трубы. Затем гидравлический плунжер прикладывает это рассчитанное усилие через гибкую нажимную головку. Поскольку поверхность трубы гладкая, а исходная точность высокая, жёсткая точечная нагрузка легко могла бы оставить след. Гибкая головка распределяет контактное давление, поэтому труба правится без царапин и вмятин.
Именно здесь многие работы по правке длинных труб идут не так. Даже если конечная прямолинейность приемлема, повреждение поверхности может привести к браку детали. Цель — исправить геометрию и оставить поверхность такой, какой она была.
Результат: 0,27 мм на 20 метрах
После автоматического цикла измеренная прямолинейность снизилась до 0,27 мм. Это остаточное максимальное отклонение по всей длине 20 м. Два рисунка ниже показывают данные контроля до и после работы.
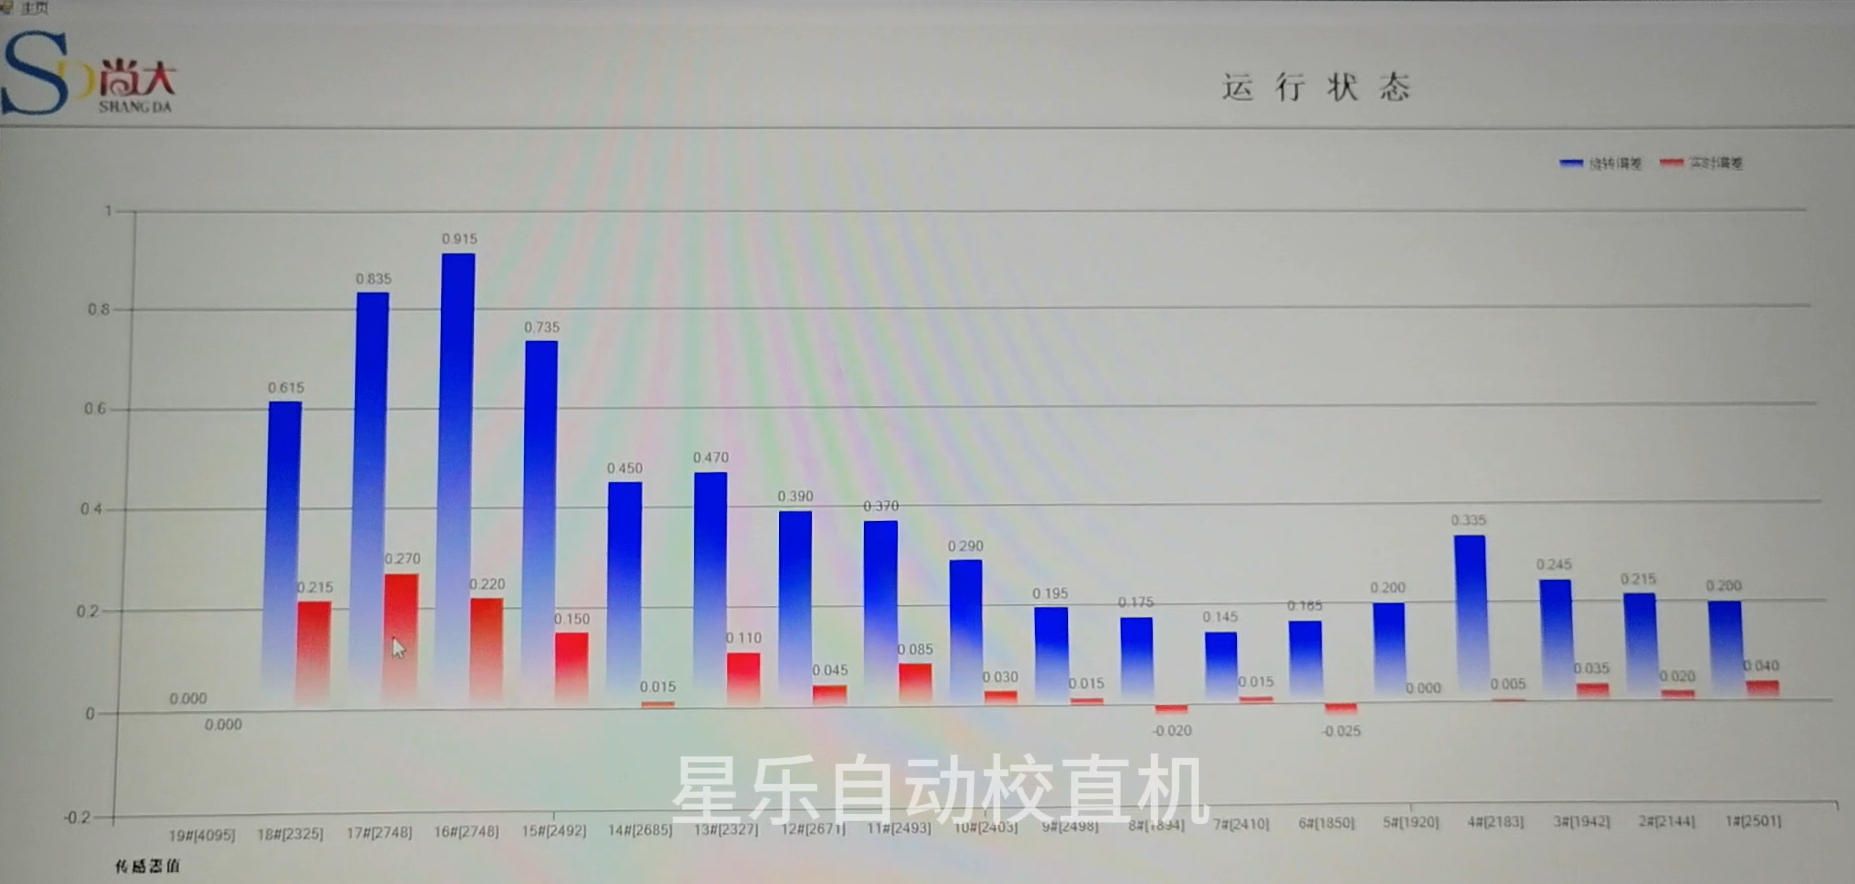
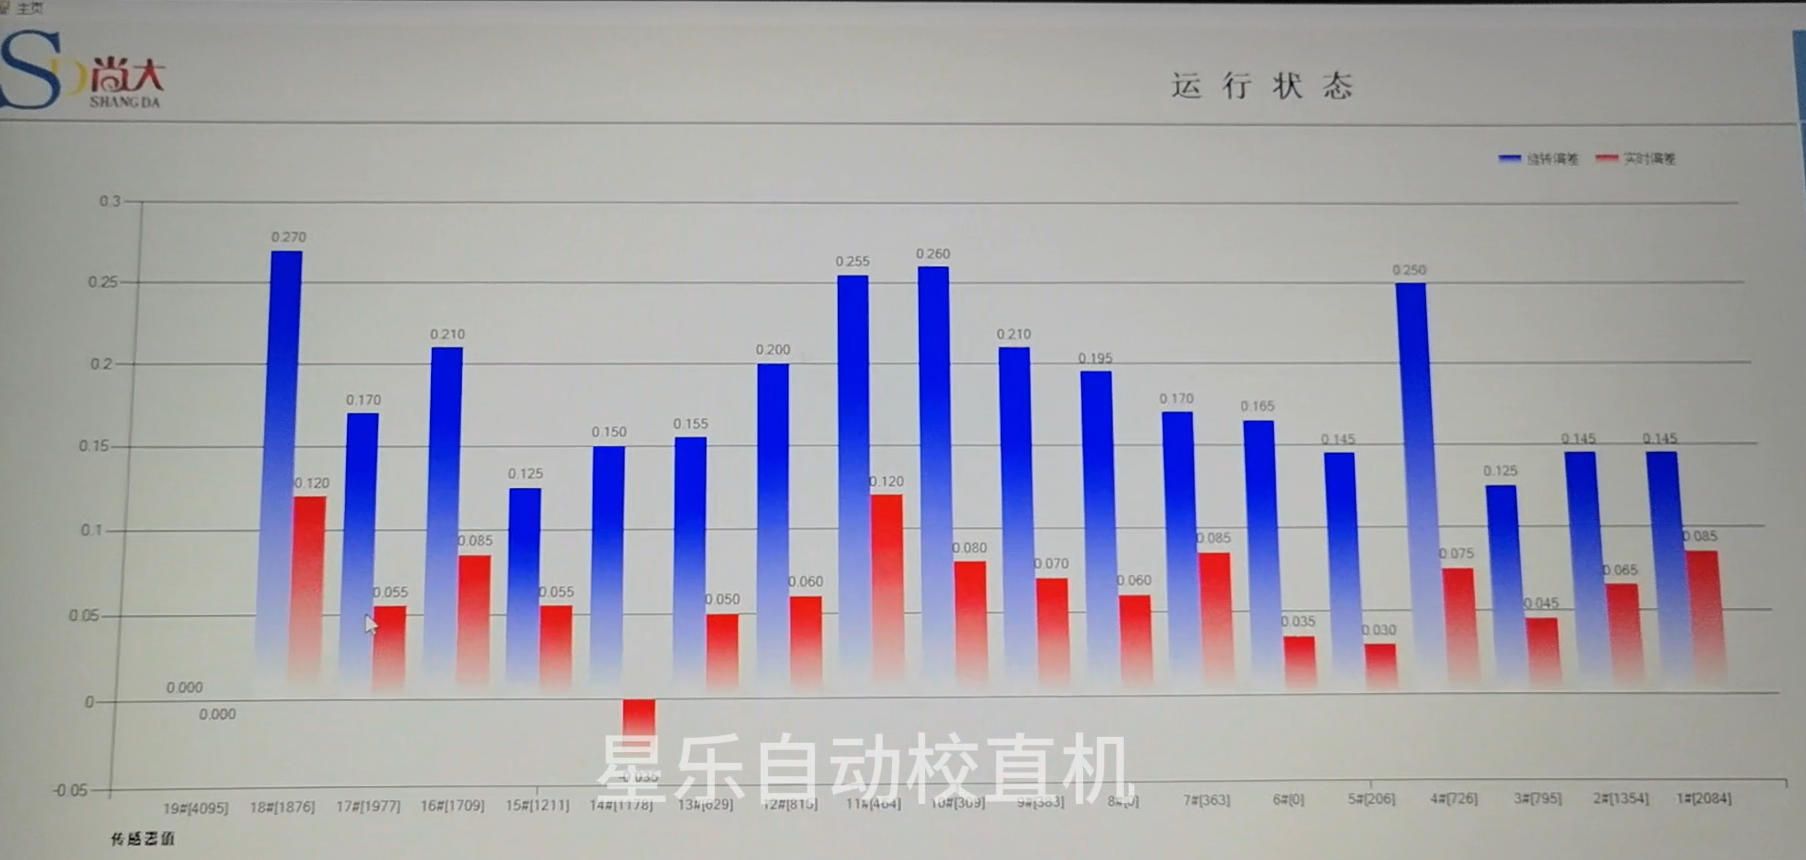
Обратите внимание на изменение. Начальный максимальный изгиб 0,915 мм был уменьшен до 0,27 мм. Что ещё важнее, поверхность осталась чистой. Не было следов царапин от контакта и вмятин от нажимной головки. Для гладкой высокоточной трубы это так же важно, как и показатель прямолинейности.
Что проверить перед расчётом аналогичной работы по правке труб
Если вы имеете дело с длинными трубами, валами или профилями, несколько деталей важны до того, как вы согласитесь на процесс правки. Во-первых, знайте фактический максимальный изгиб по всей длине, а не только в худшем локальном месте. Во-вторых, подтвердите состояние поверхности и то, допустимы ли следы. В-третьих, спросите, как деталь будет опираться во время измерения. Длинные детали нуждаются в надлежащих опорах, иначе в показание прямолинейности войдёт провис. В-четвёртых, проверьте, может ли станок измерять и прессовать в одном цикле или деталь нужно перемещать и заново закреплять. Каждое перемещение добавляет шанс, что профиль изгиба изменится.
В данном случае заготовка имела длину 20 м, диаметр 200 мм и гладкую поверхность. Начальный максимальный изгиб составлял 0,915 мм. Станок использовал многоточечный контроль для картирования изгиба, рассчитанное компьютером давление для его исправления и гибкую нажимную головку для защиты поверхности. Итоговый результат составил 0,27 мм.
Заключение
Работа по правке 20-метровой трубы на самом деле представляет собой задачу контроля, замаскированную под задачу прессования. Если измерить достаточно точек и правильно контролировать усилие, можно исправить длинные детали без повреждения поверхности и попасть в жёсткий допуск прямолинейности. Если попытаться сделать это вручную с парой индикаторов часового типа и большим прессом, длина будет сопротивляться.
Если у вас есть аналогичная деталь, которую бракуют из-за прямолинейности, пришлите нам чертёж и текущие данные о биении или контроле. Мы можем помочь определить, подходит ли этот процесс для вашей детали. Свяжитесь с нами здесь, чтобы начать этот разговор. И если вы ещё не посмотрели видео выше, стоит увидеть автоматический цикл контроля и прессования в действии.