
Проблема с длинными трубами большого диаметра
Правка стальной трубы 12 м × 400 мм — это не то же самое, что правка короткого вала. Труба тяжелая, изгиб редко представляет собой одну плавную дугу, а на поверхности обычно есть слой окалины после термообработки или прокатки. Такое сочетание требует большего, чем простое усилие. Нужен пресс усилием 630 т, который измеряет в нескольких точках, учитывает окалину и прикладывает усилие, не оставляя следов на материале. На видео выше показан цикл правки именно этой заготовки. Вот что происходит за этим циклом.
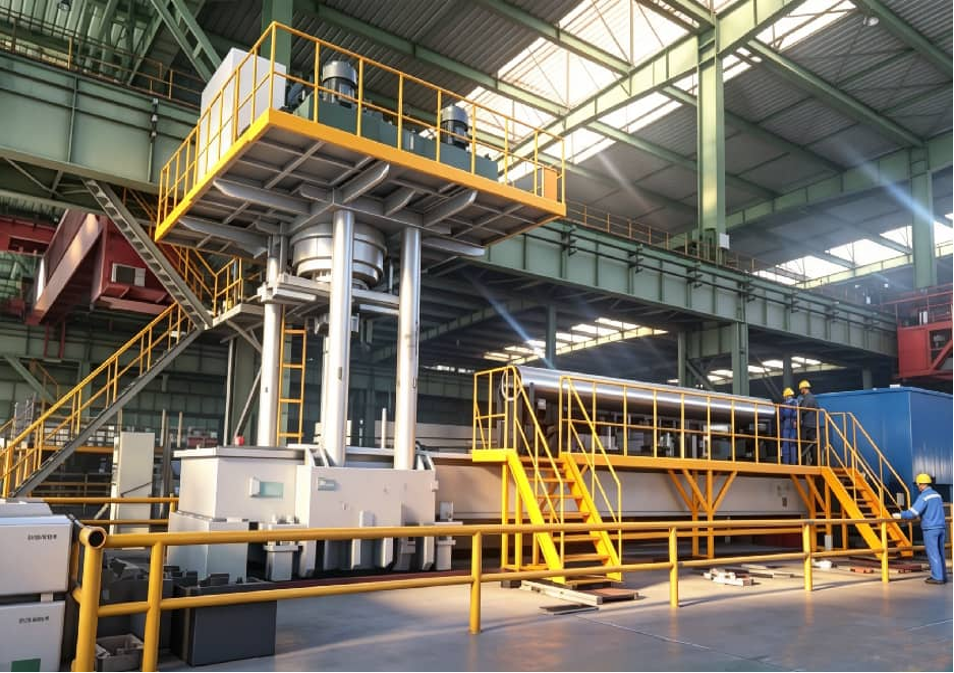
Перед правкой измерьте всю трубу
На трубе длиной 12 м проверки одной выступающей точки недостаточно. У вас может быть один изгиб на 4 м, другой — обратный на 9 м, а пружинение меняется после первого нажатия. Пресс использует многоточечное измерение по всей длине, чтобы построить профиль отклонений, а затем выбирает, где давить. Окалина усложняет задачу: шероховатость и отслаивающиеся чешуйки создают ложные пики. Если система доверяет каждому выступу на поверхности, она давит не в том месте. Изображение контроля ниже показывает состояние поверхности в состоянии поставки до правки.
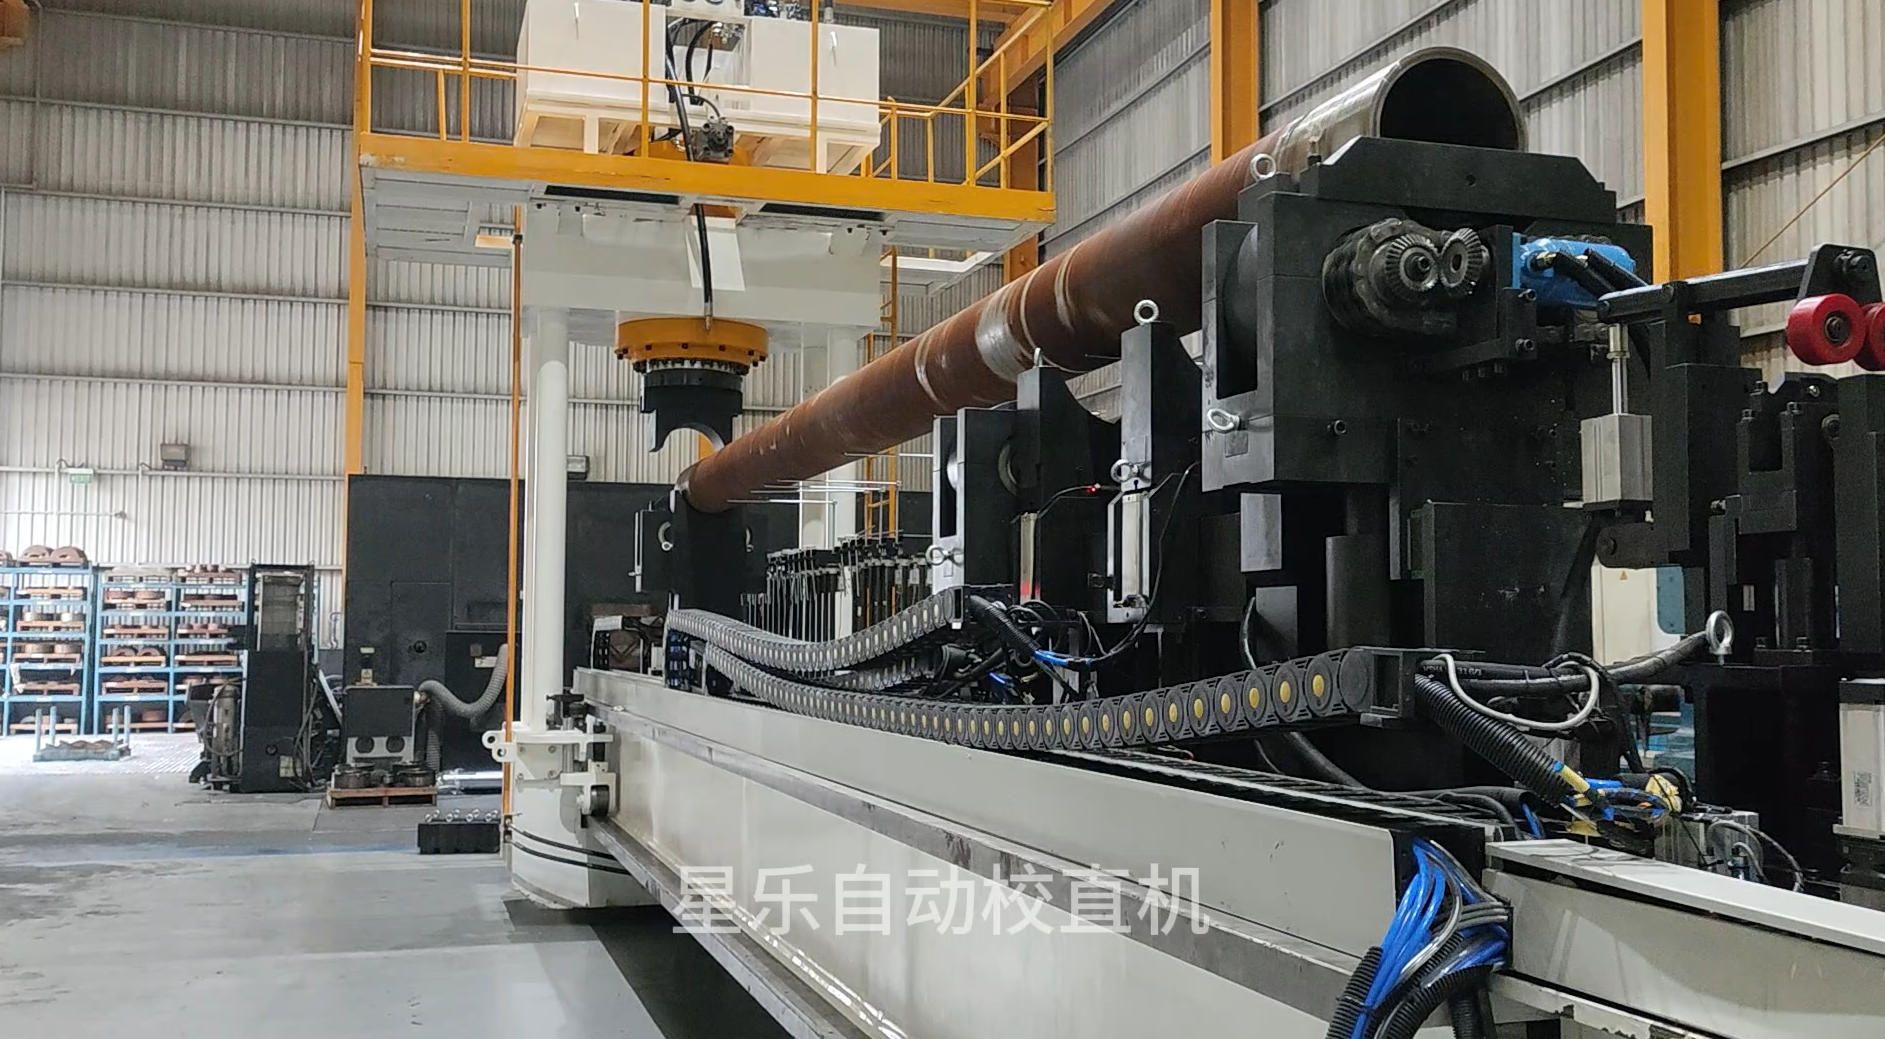
Как окалина влияет на показания
Толщина окалины неоднородна. В некоторых местах она плотная, в других отслаивается под щупом. Система управления должна опросить достаточно точек и отбросить выбросы, чтобы видеть истинный центр трубы, а не корку. Поэтому многоточечное измерение и фильтрация важнее для термообработанной трубы диаметром 400 мм, чем для чистой заготовки вала.
Гибкая головка, правка точечным нажатием
При наличии 630 т вам не нужен жесткий штамп по всей длине, который давит на всю трубу. Пресс использует гибкую головку, которая подстраивается под локальную поверхность, а затем выполняет правку точечным нажатием в измеренных точках максимального отклонения. Результат: усилие прикладывается туда, где есть отклонение, окружающая поверхность не сдавливается, а окалина не вдавливается в металл в виде царапин или вмятин.
Что показывают цифры
На этой детали 12 м × 400 мм конечное отклонение от прямолинейности после правки снизилось до 0,67 мм по всей длине. Система управления пресса рассчитана на точность до 0,01 мм, но реальный достижимый результат с учетом окалины и разброса свойств материала — тот, что вы видите здесь.
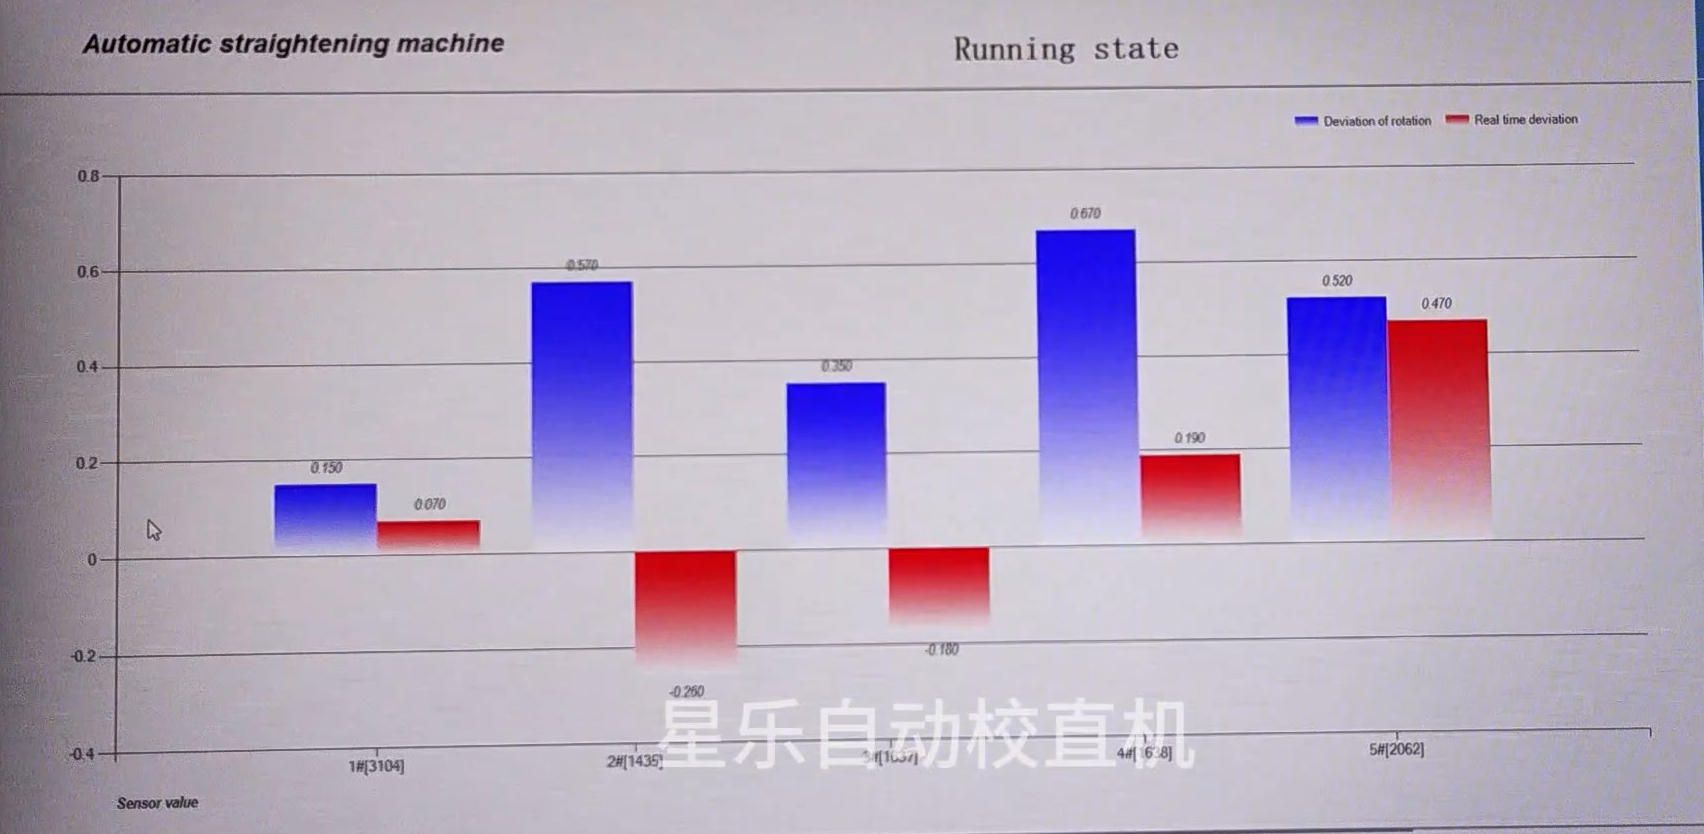
По сравнению с ручной правкой полный автоматический цикл примерно в 3–5 раз быстрее, и один оператор может обслуживать несколько станков.
Практический вывод
Если вы работаете с длинными трубами большого диаметра, которые поступают с окалиной, логика проста: подбирайте пресс по нагрузке, измеряйте всю трубу и используйте гибкую головку точечного нажатия вместо жесткого штампа по всей длине. Такое сочетание сохраняет качество поверхности и обеспечивает повторяемые результаты. Посмотрите видео выше, чтобы снова увидеть цикл. Если хотите проверить допуск или спланировать линию, свяжитесь с нами в Shangda.