
Почему правка линейных валов всё ещё сбивает людей с толку
Видео выше показывает автоматический цикл правки линейных валов и поднимает резонный вопрос: если вал уже механически обработан с узким допуском, что ещё исправлять? На самом деле, именно поэтому автоматическая правка здесь работает так хорошо.
Большинство линейных валов после шлифования или точения имеют хорошую геометрию, но остаточные напряжения, погрузочно-разгрузочные операции или нагрев могут оставить небольшой прогиб. Ручная правка медленна и сопряжена с риском оставить следы на поверхности. Автоматический станок сначала измеряет, а затем прикладывает точечное давление только там, где это необходимо — без царапин и вмятин.
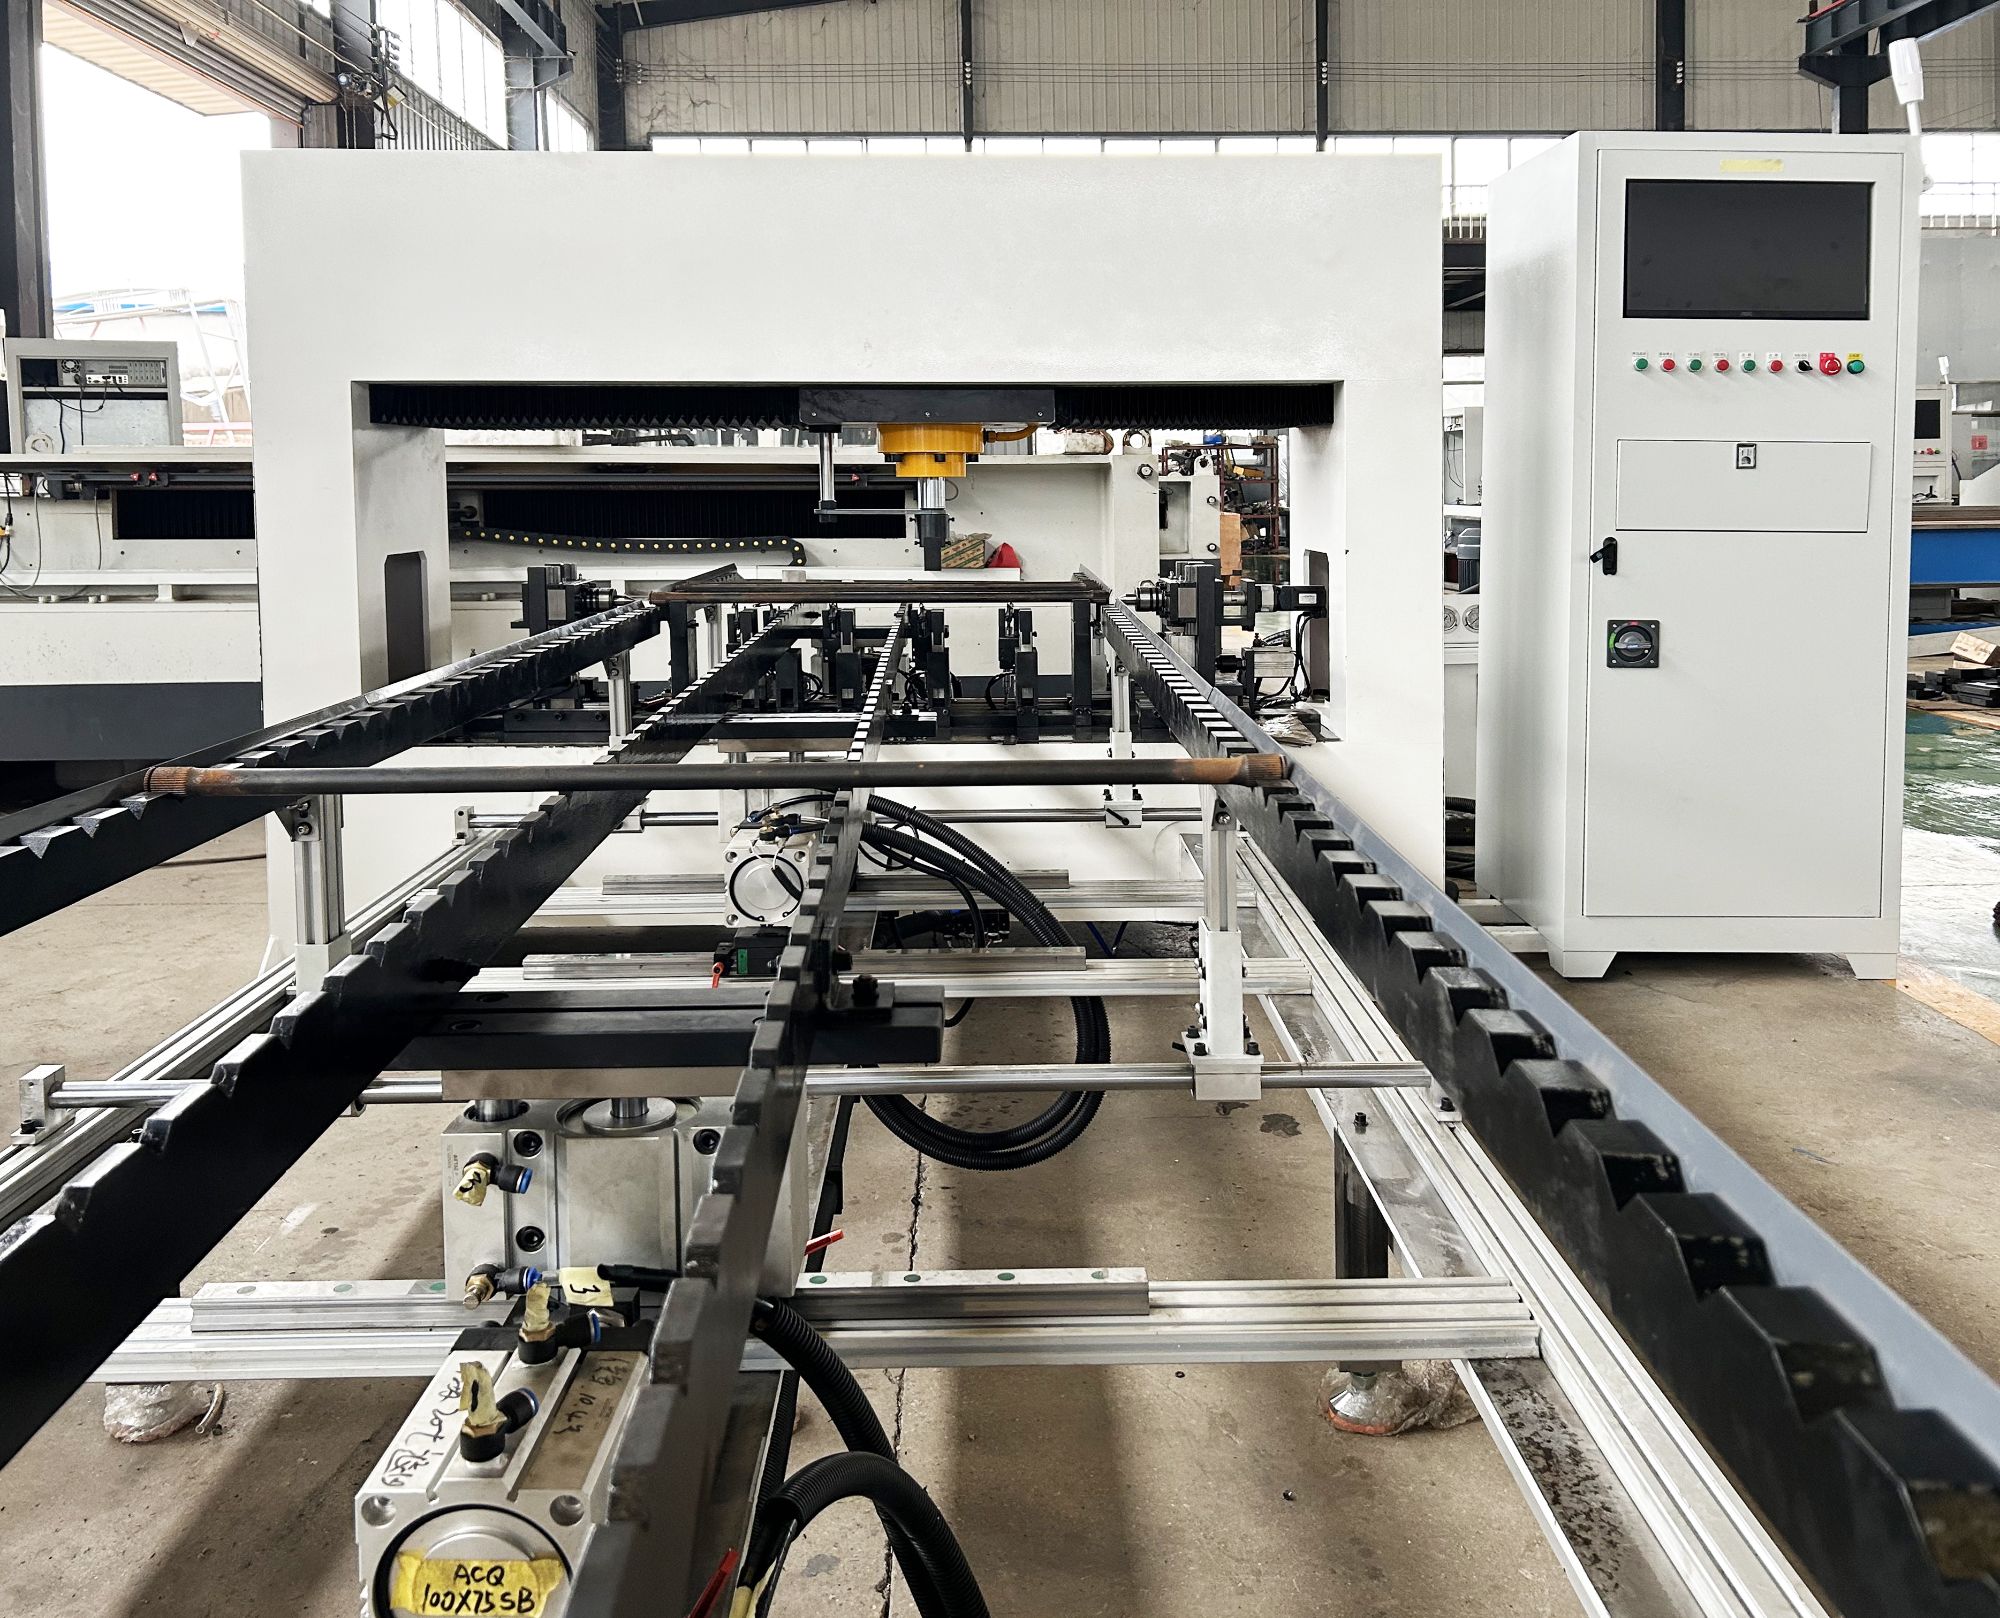
Что на самом деле означает «прямолинейность 0,098 мм»
Для линейного вала конечная прямолинейность 0,098 мм — это рабочий показатель. Это не значит, что станок едва уложился в допуск; это значит, что вся длина остаётся в пределах этого диапазона после цикла. Поскольку заготовка уже имеет высокую исходную точность, станку не нужно преодолевать большой изгиб. Он устраняет небольшое остаточное биение.
Мы измеряем в нескольких точках по длине вала. Система сравнивает эти показания с целевым значением, определяет, где нужно приложить давление, и проверяет снова после каждой правки. Если вал отклоняется, следующий проход компенсирует это. Это не слепая операция по принципу «нажми и молись».
Автоматическая загрузка меняет расчёт трудозатрат
Одна деталь в видео, на которую стоит обратить внимание, — автоматическая подача. Станок загружает вал, выполняет цикл и выгружает его без того, чтобы оператор брал в руки каждую деталь. Это может звучать незначительно, но на партии линейных валов именно здесь уходит большая часть затрат ручного труда. Вместо человека, стоящего у пресса, один оператор может обслуживать несколько станков.
Система подачи также повышает повторяемость. Одинаковое положение при загрузке означает, что измерение каждый раз начинается от одного и того же начала отсчёта. Меньше ручных операций — меньше переменных.
Что проверить перед инвестированием
Если вы думаете перейти на автоматическую правку линейных валов, спросите о точках измерения и управлении давлением. Обратите внимание на мониторинг в реальном времени, чтобы видеть данные коррекции, а не полагаться на финальный проход. И подумайте о поверхности материала — правка точечным давлением должна оставлять вал чистым, что важно для уплотнений и подшипников в дальнейшем.
Если вы хотите прогнать образец вала через наш процесс, свяжитесь с нами. Видео выше — хорошая отправная точка, но ничто не заменит ваши собственные номера деталей и данные о допусках.