
Почему правка длинных труб большого диаметра требует иного подхода
Я побывал во многих цехах по изготовлению труб, где 8-метровые заготовки правят на 200-тонном прессе с простой установкой на призмах — и результаты получаются совершенно разными. Когда диаметр трубы 350 мм, а начальный изгиб достигает более 8 мм, традиционная трехточечная гибка просто не справляется. Нужно измерять прогиб по всей длине, прикладывать усилие точно там, где этого требует кривизна, и учитывать пружинение в масштабе, недоступном малым цеховым прессам. В ShangDa мы недавно реализовали проект, который раздвинул эти границы: стальная труба длиной 8 м и диаметром 350 мм с измеренным максимальным изгибом 8,802 мм. Заказчику требовалось отклонение от прямолинейности менее 1 мм после обработки. Мы сделали это на 500-тонном мобильном портальном гидравлическом станке точечной правки — и время цикла от загрузки до готовой детали составило всего 2 минуты 20 секунд.
Задача правки: 8 метров, изгиб 8,802 мм
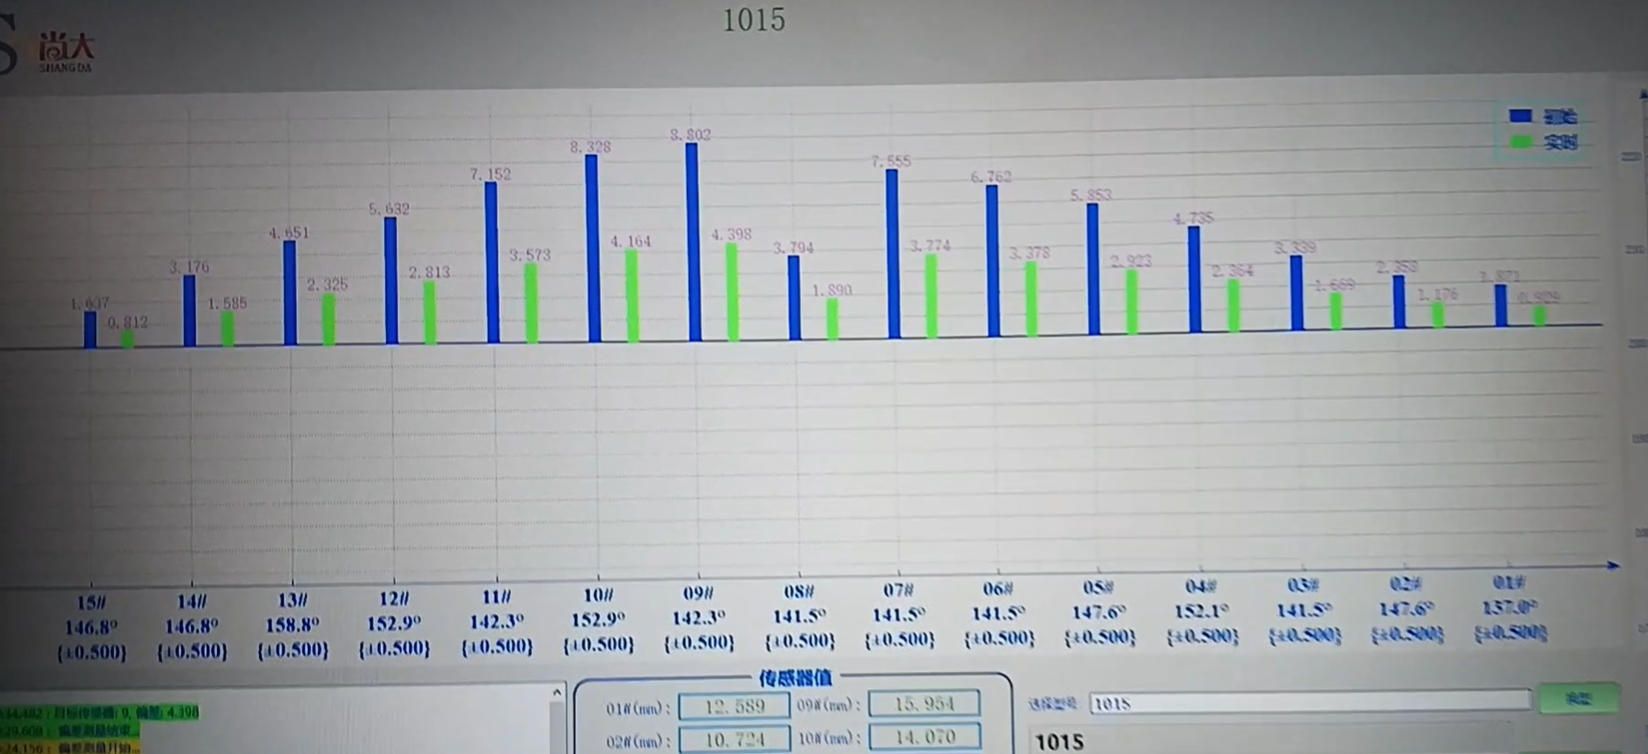
Любая труба такой длины и массы (примерно 6 700 кг) дает естественный прогиб под собственным весом, даже если она опирается на несколько точек. Начальное измерение показало максимальный пик 8,802 мм от теоретической прямой — но это был не простой одноарочный изгиб. Кривизна менялась по длине трубы, с вторичными локальными выступами, которые пресс с одним центральным приложением усилия только усилил бы, создав S-образную форму. Мы такое видели: нажимаешь в одном месте, труба упруго разгружается и неравномерно пружинит, и в итоге появляется новая деформация в другом месте. Для этой задачи нам нужно было определить весь профиль, выбрать критические точки правки и обеспечить точно контролируемую локальную пластическую деформацию.
Решение: 500-тонный мобильный портальный пресс
Использованная нами система — это мобильный портальный пресс для правки номиналом 500 метрических тонн, специально построенный для длинных трубных заготовок. Вместо перемещения трубы портал движется по рельсам на полу, чтобы установить гидравлический цилиндр точно над выявленной зоной изгиба. Сердце процесса — массив датчиков перемещения: LVDT-датчики, установленные с равномерными интервалами вдоль 8-метровой станины, которые сканируют всю длину трубы за один проход. Программное обеспечение управления строит карту отклонений в реальном времени, выделяя максимальные положительные и отрицательные пики.
Правка выполняется методом точечного приложения усилия: портал устанавливает гидравлический ползун прямо над локальным выступом, профилированная наковальня контактирует с трубой, и короткоходный цикл пресса выводит трубу за предел текучести на расчетную величину — с компенсацией пружинения на основе данных о материале и немедленного повторного измерения после нажатия. Если остаточный прогиб превышает допуск, пресс выполняет еще один короткий ход. Затем портал перемещается к следующей критической точке. Поскольку датчики остаются на месте, оператор (или автоматическая программа) видит результат каждого нажатия менее чем за секунду.
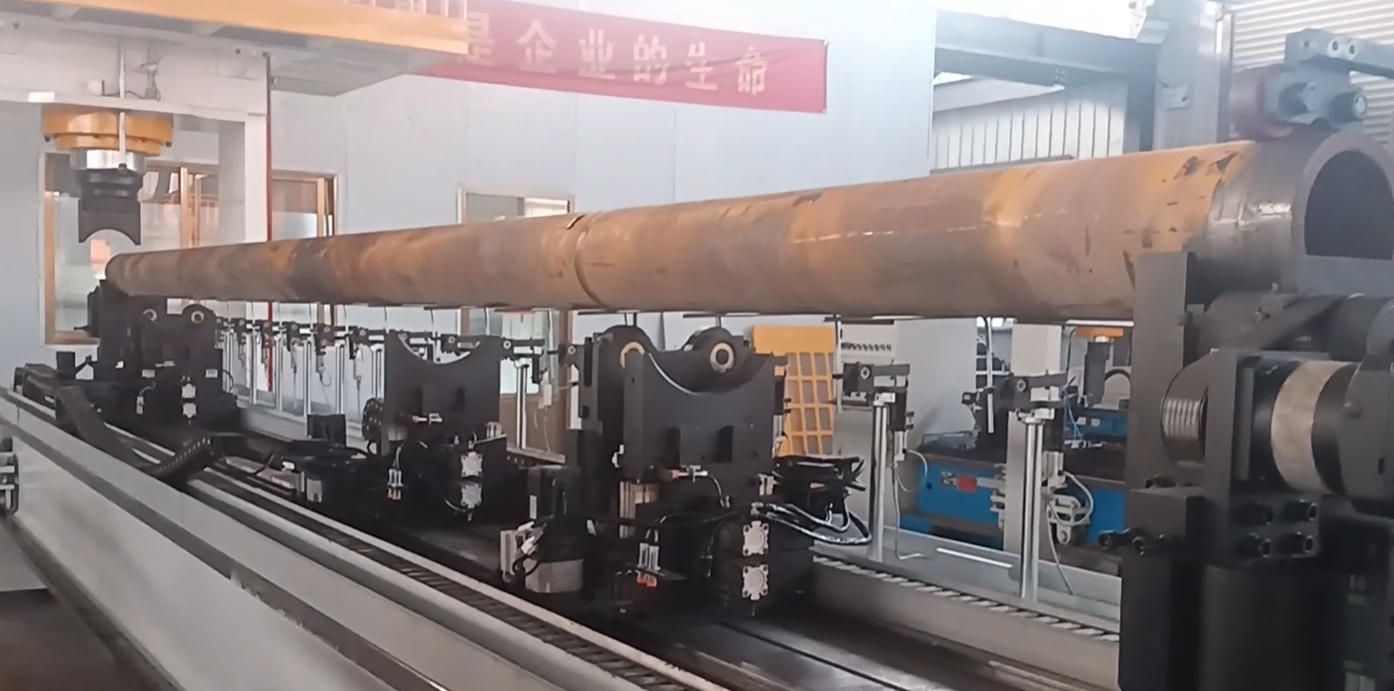
Вся последовательность — загрузка, измерение, правка в нескольких точках и финальная проверка — заняла 2 минуты 20 секунд. Это не просто быстрое число; это воспроизводимое время цикла, которое делает такой подход пригодным для серийного производства, а не только для разовой переделки.
Результаты: от 8,802 мм до 0,87 мм отклонения от прямолинейности
| Параметр | До | После |
|---|---|---|
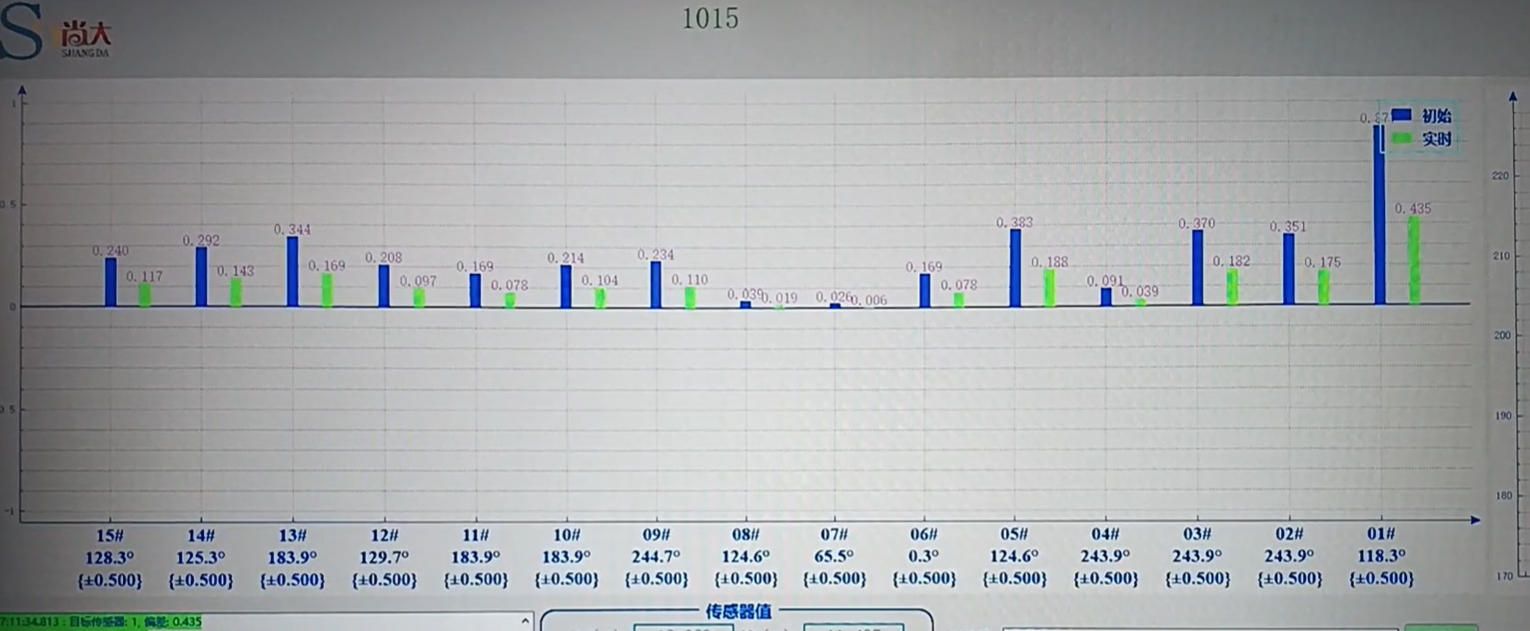
| Максимальное отклонение от прямолинейности | 8,802 мм | 0,87 мм |
| Отклонение от прямолинейности на длине 8 м (линеаризованное) | ≈ 1,10 мм/м | ≈ 0,109 мм/м |
| Общее время цикла | 2 мин 20 с | |
Финальное отклонение 0,87 мм эквивалентно значению лучше 0,11 мм на метр — что с запасом укладывается в типичные требования заказчиков для конструкционных и напорных трубопроводов. Оно также попадает в поле допуска класса L прямолинейности по GB/T 1184-1996 для такой длины. Что важнее, измерение было выполнено сразу на том же массиве датчиков, пока труба еще оставалась закрепленной в станке, подтверждая, что правка сохранилась без скрытого пружинения.
Ключевые выводы для правки ваших крупногабаритных труб
Если вы сталкиваетесь с похожими заготовками, здесь решающую роль сыграли три вещи:
- Многоточечное измерение по всей длине — Без профиля в реальном времени вы гадаете, где нажимать. Равномерное расположение датчиков исключает мертвые зоны.
- Точечная правка с помощью мобильного портала — Позволяет выполнять высокосиловую локальную правку без перемещения тяжелой трубы, сокращая время настройки и обработки.
- Замкнутая компенсация пружинения — Система измеряет сразу после каждого хода и корректирует следующее нажатие; она не полагается только на справочные таблицы.
Эти машины — не стандартные прессы; они проектируются под вашу марку материала, толщину стенки и целевое отклонение от прямолинейности. В ShangDa мы построили аналогичные системы для трубных заводов, производителей офшорных металлоконструкций и предприятий тяжелого машиностроения. Если вам нужно привести 8-метровую трубу диаметром 350 мм (или аналогичную геометрию) к жестким допускам по прямолинейности с временем цикла, пригодным для серийного производства, свяжитесь с нашей командой прикладных инженеров — мы обсудим ваш текущий процесс и возможные варианты.