Enderezado por presión puntual de uso general

Máquina enderezadora de barras de latón

La corrección por presión puntual con yunques planos o perfilados endereza barras y tubos de latón sin marcas de prensado ni rayaduras. El enfoque es el tiempo de ciclo, la precisión y la velocidad de configuración—por lo que el cambio se basa en recetas, no depende del operador.

Usted carga la pieza, selecciona la receta almacenada y la máquina ejecuta automáticamente el ciclo de medir, prensar y verificar. El sistema comprueba la excentricidad en varios puntos—no solo con el indicador de carátula en el centro—para evitar descubrir tarde desviaciones en el extremo de la barra.

0,01 mmrectitud repetible
3–5×rendimiento manual
250 mmdiámetro máx. de pieza
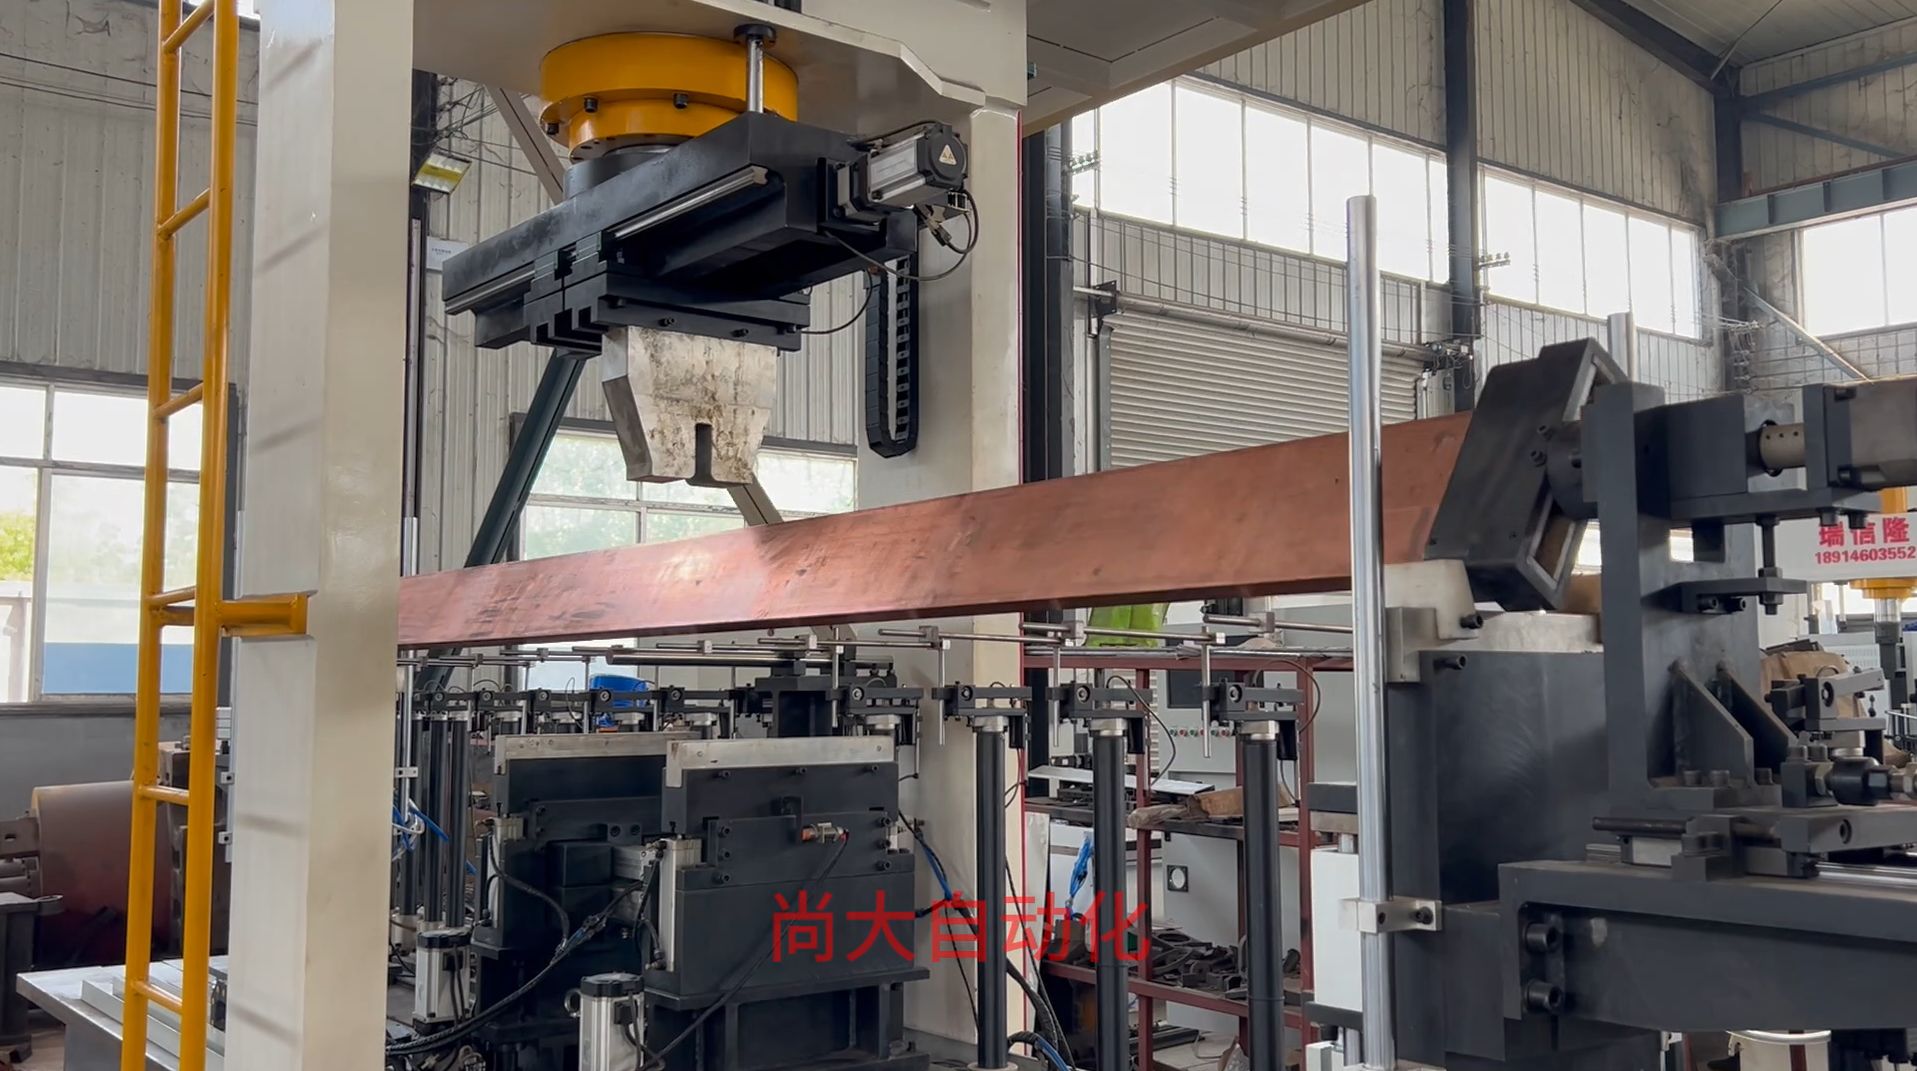
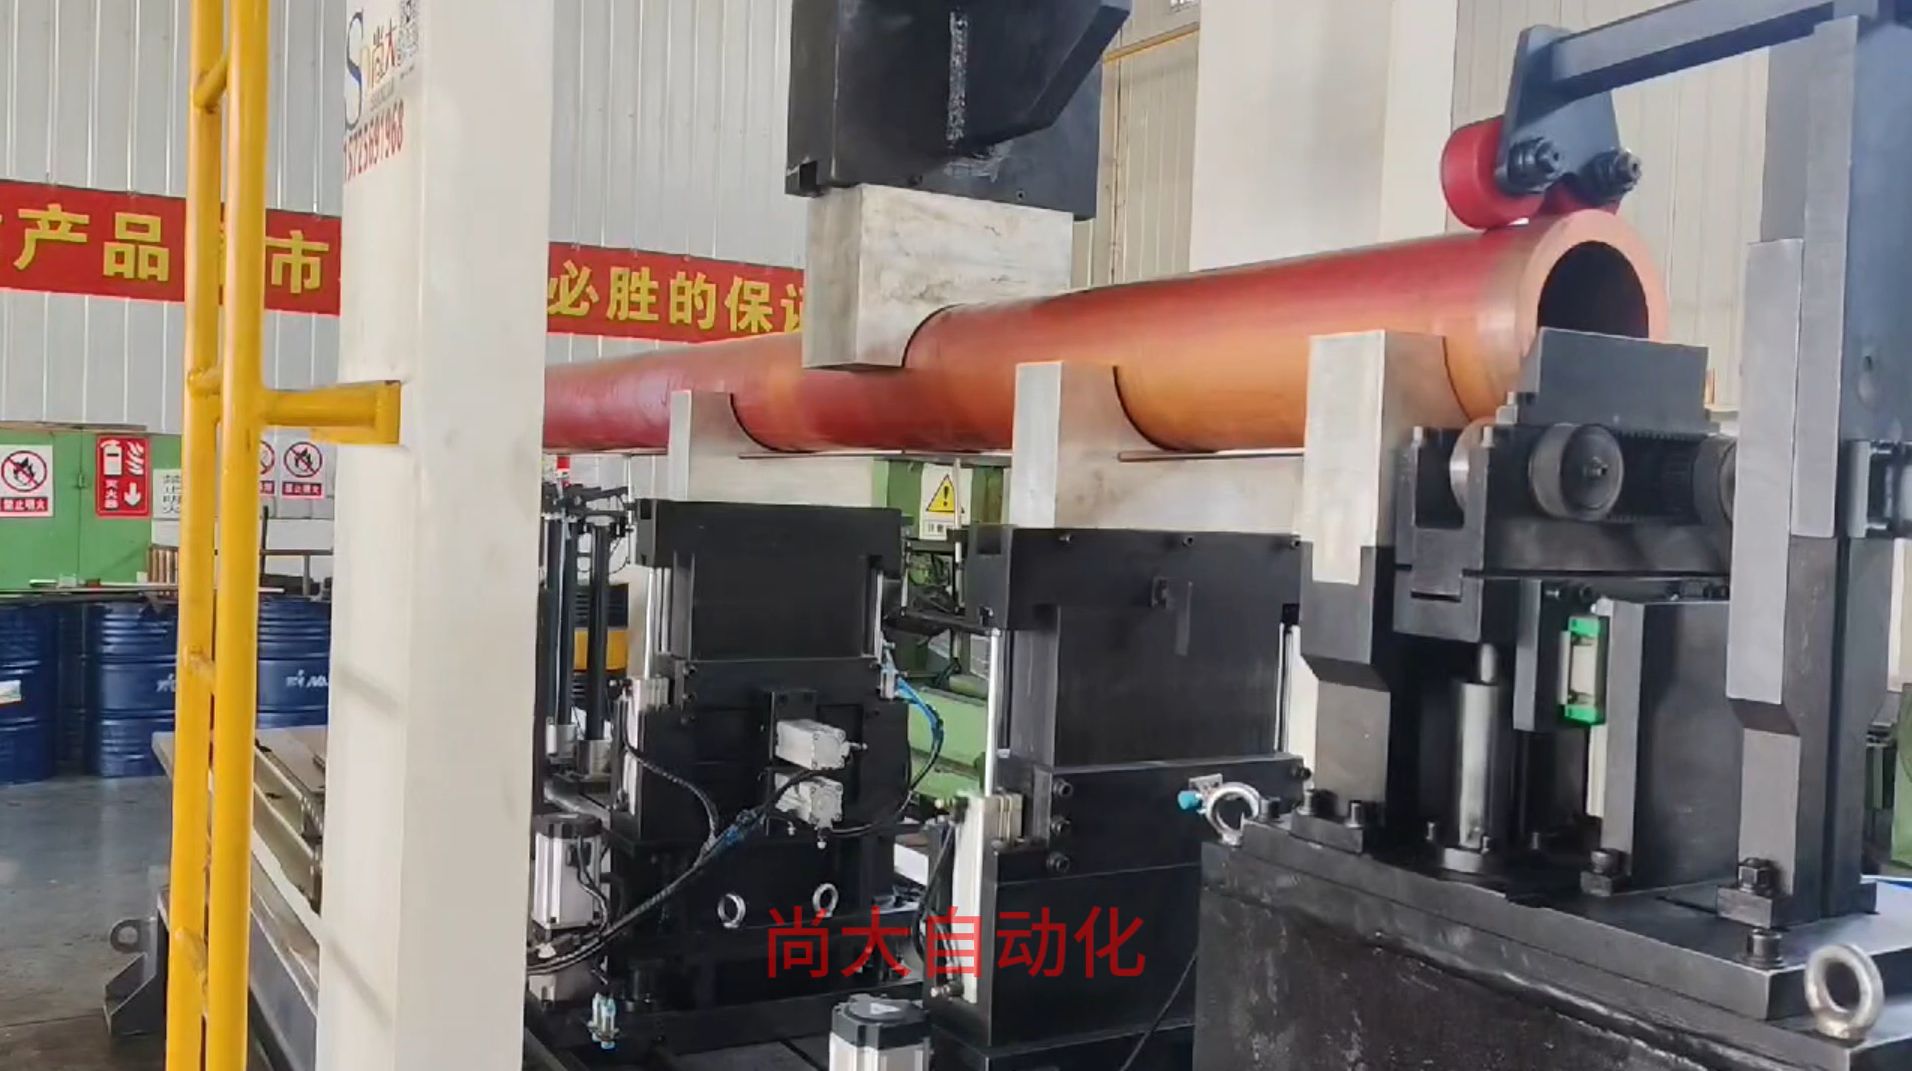
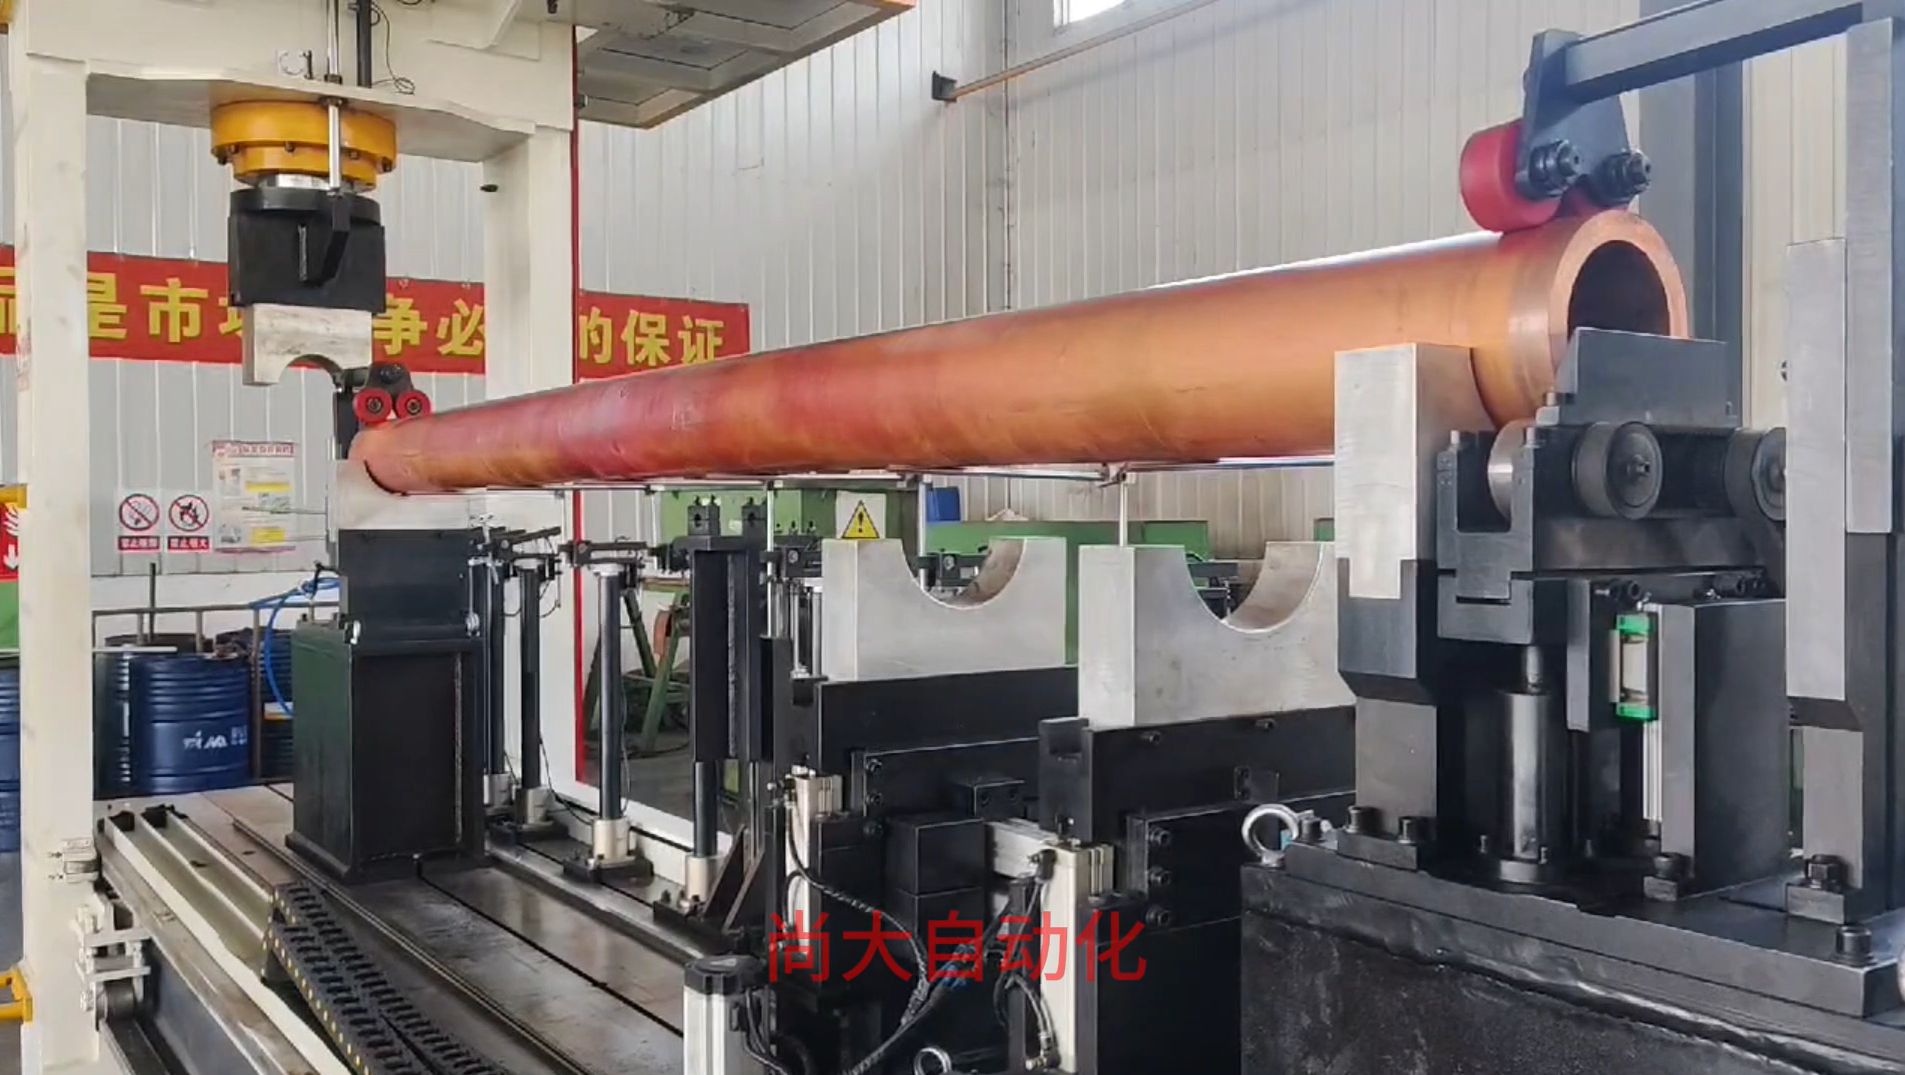
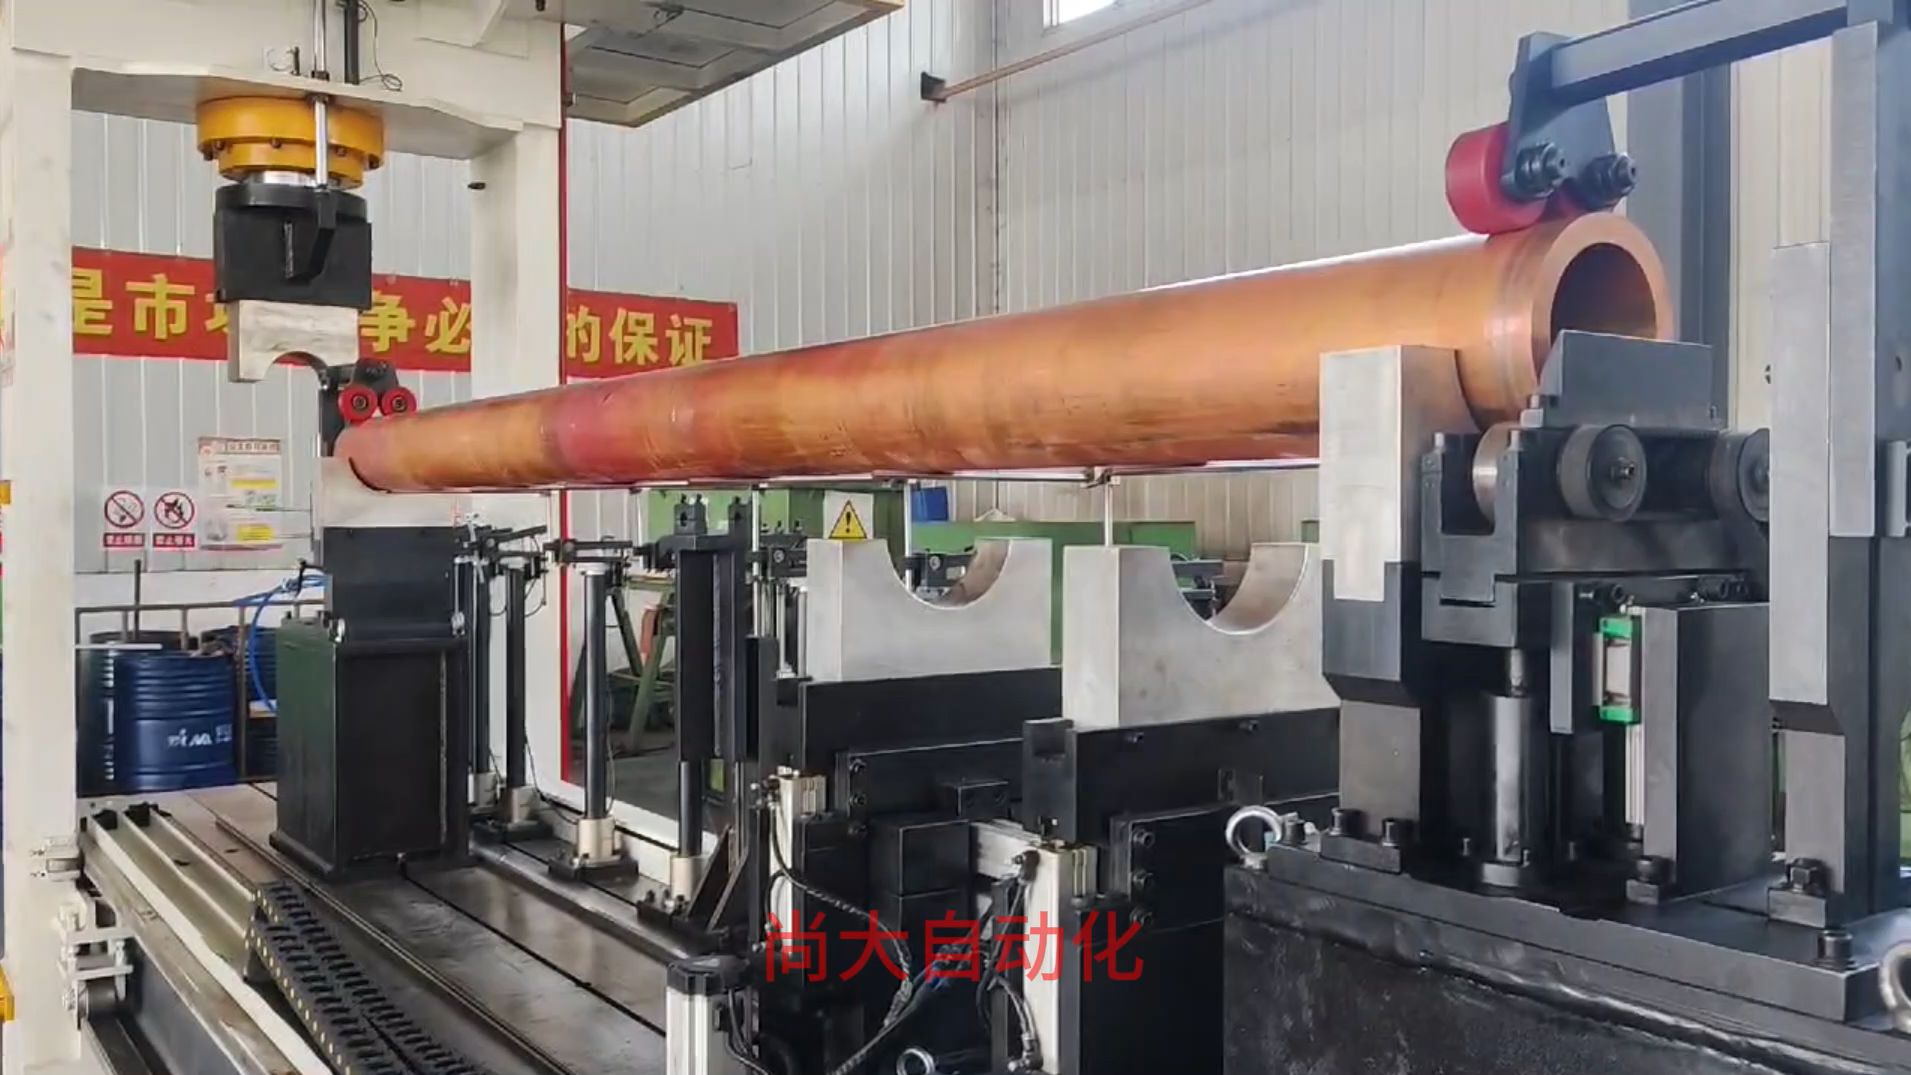
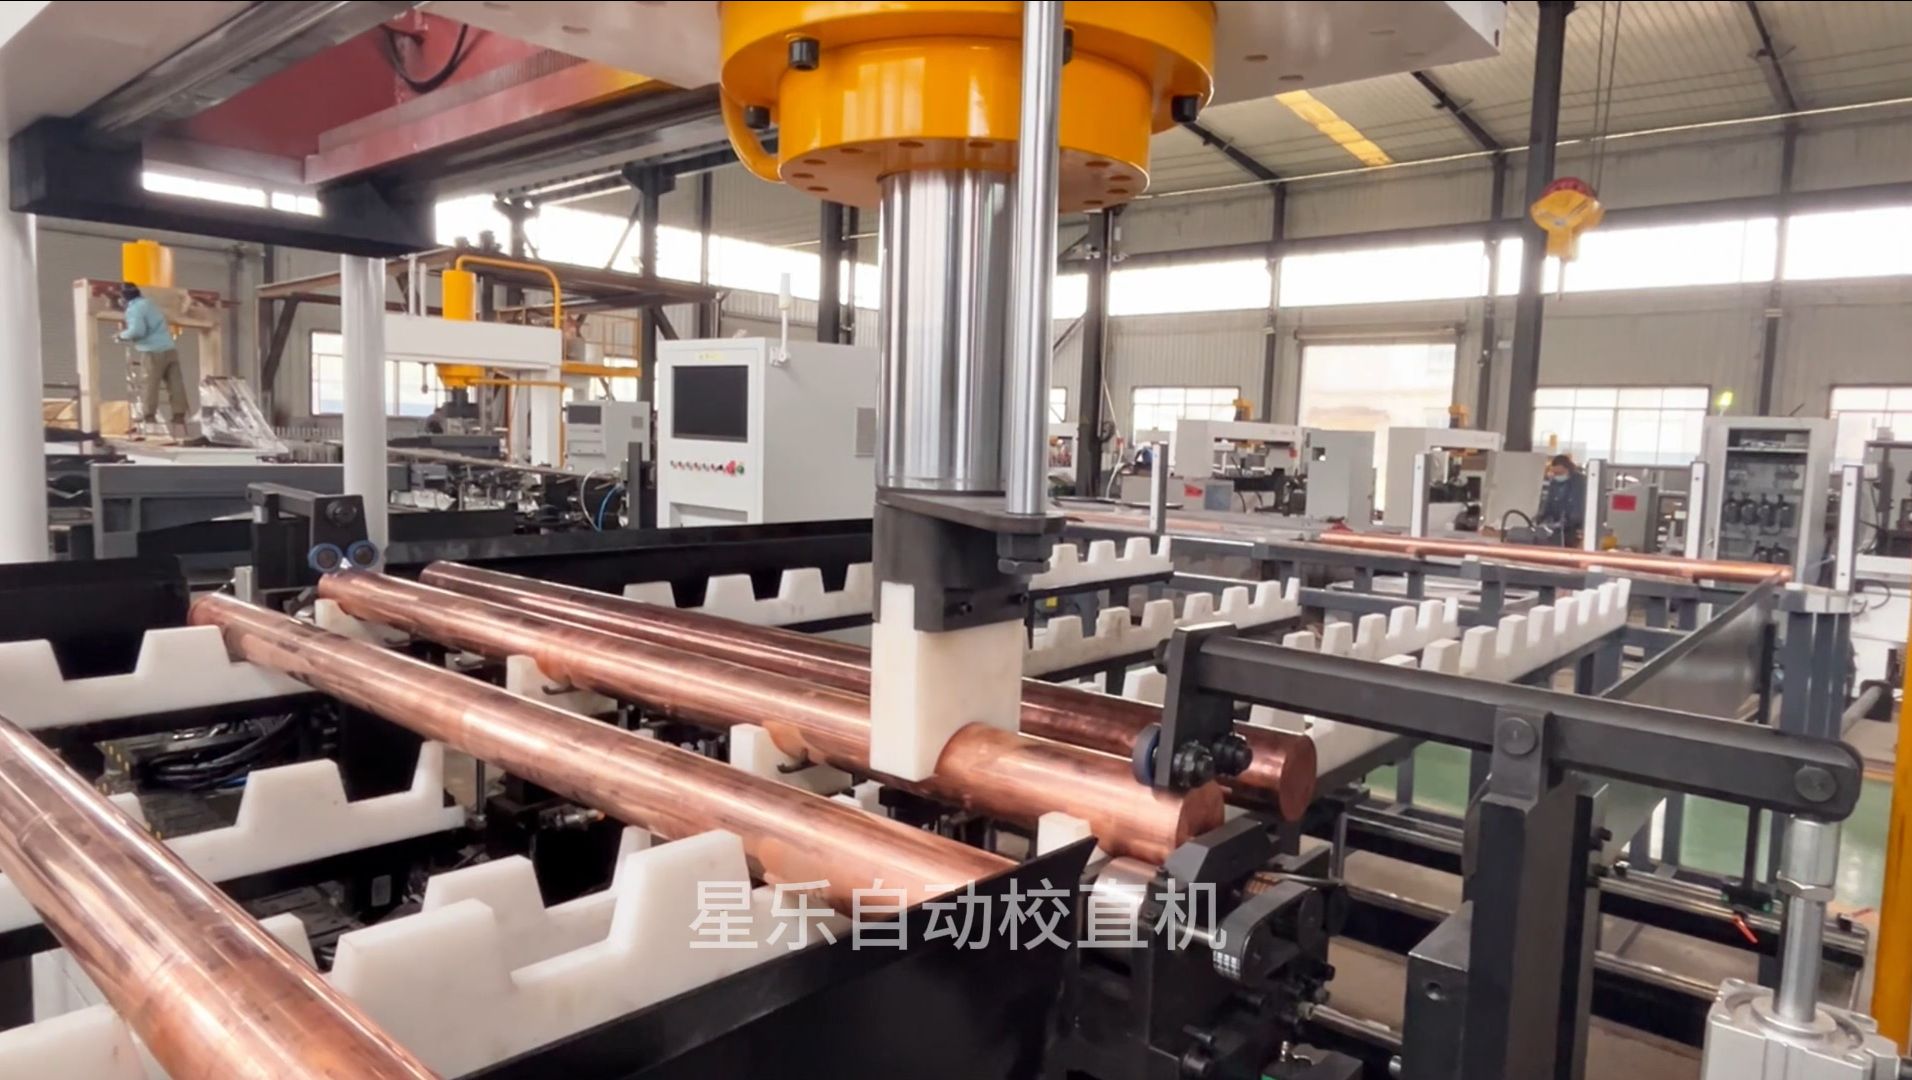
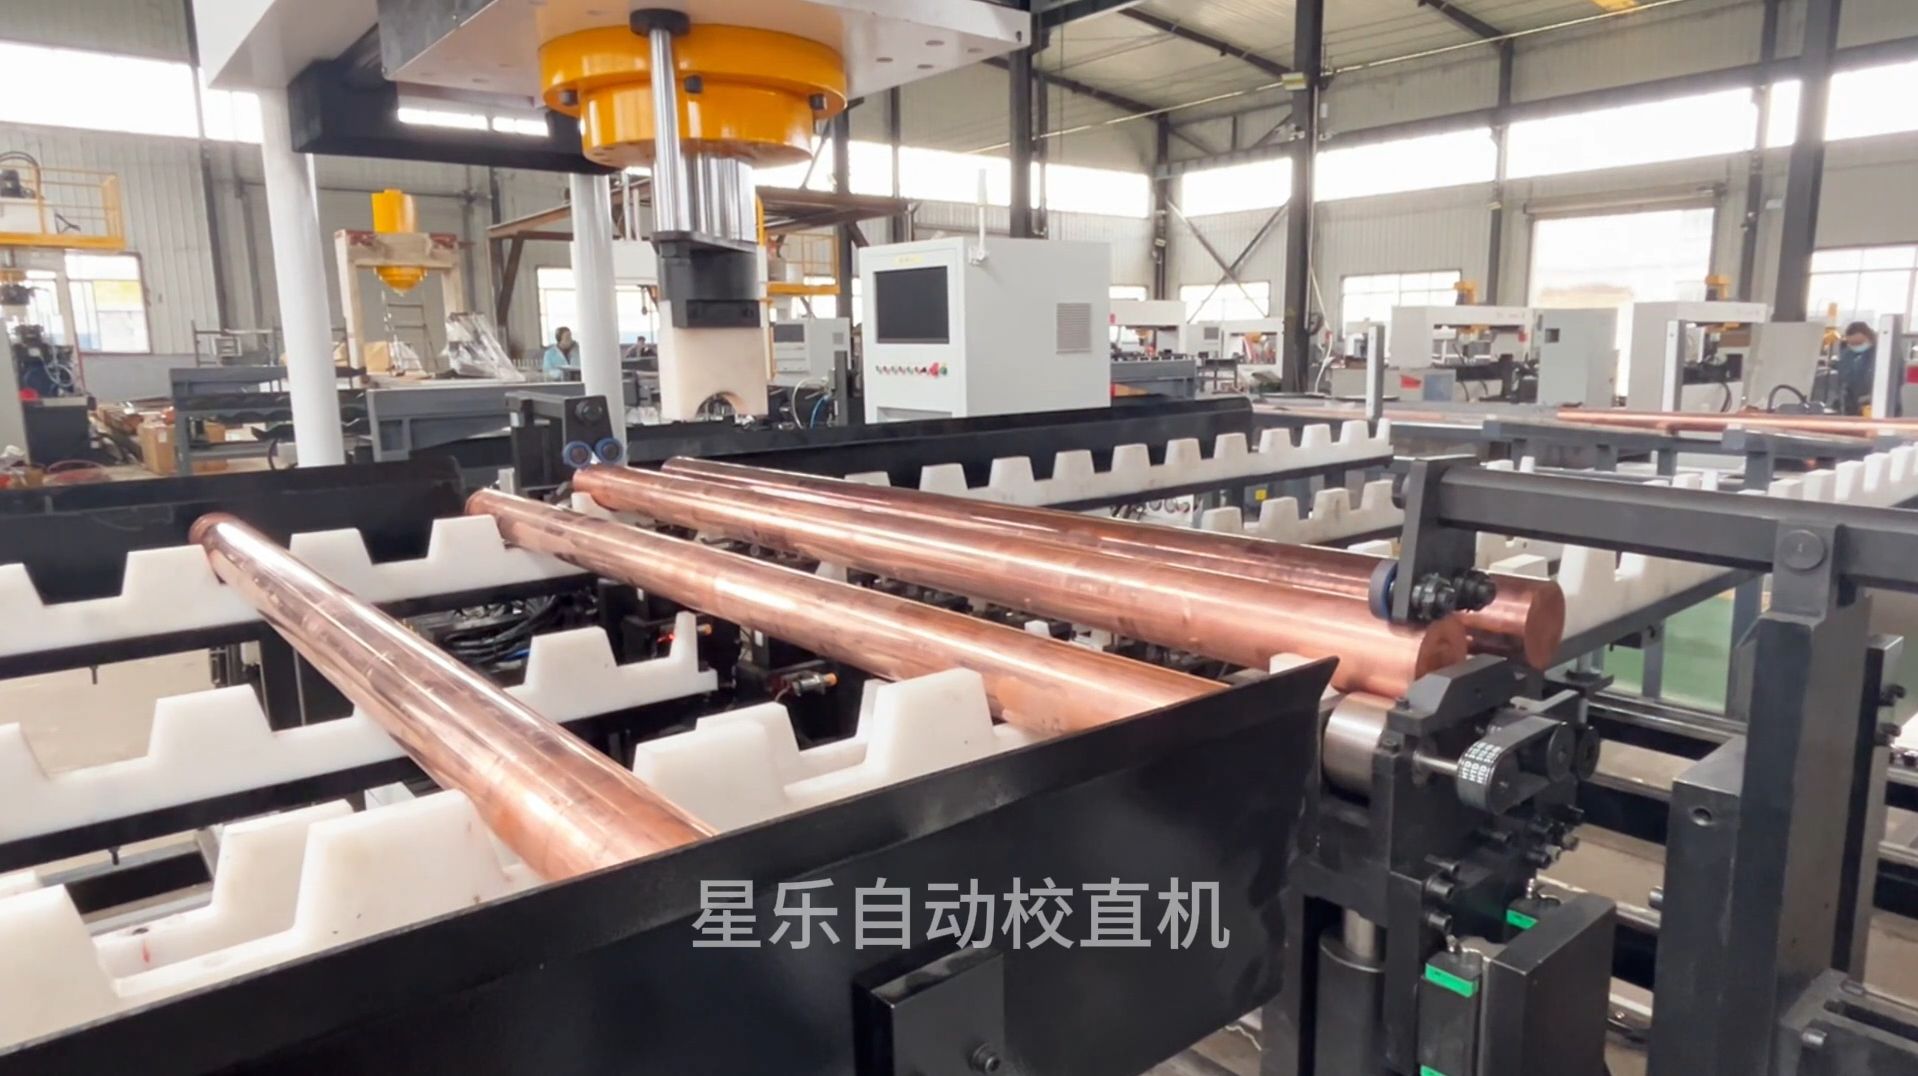
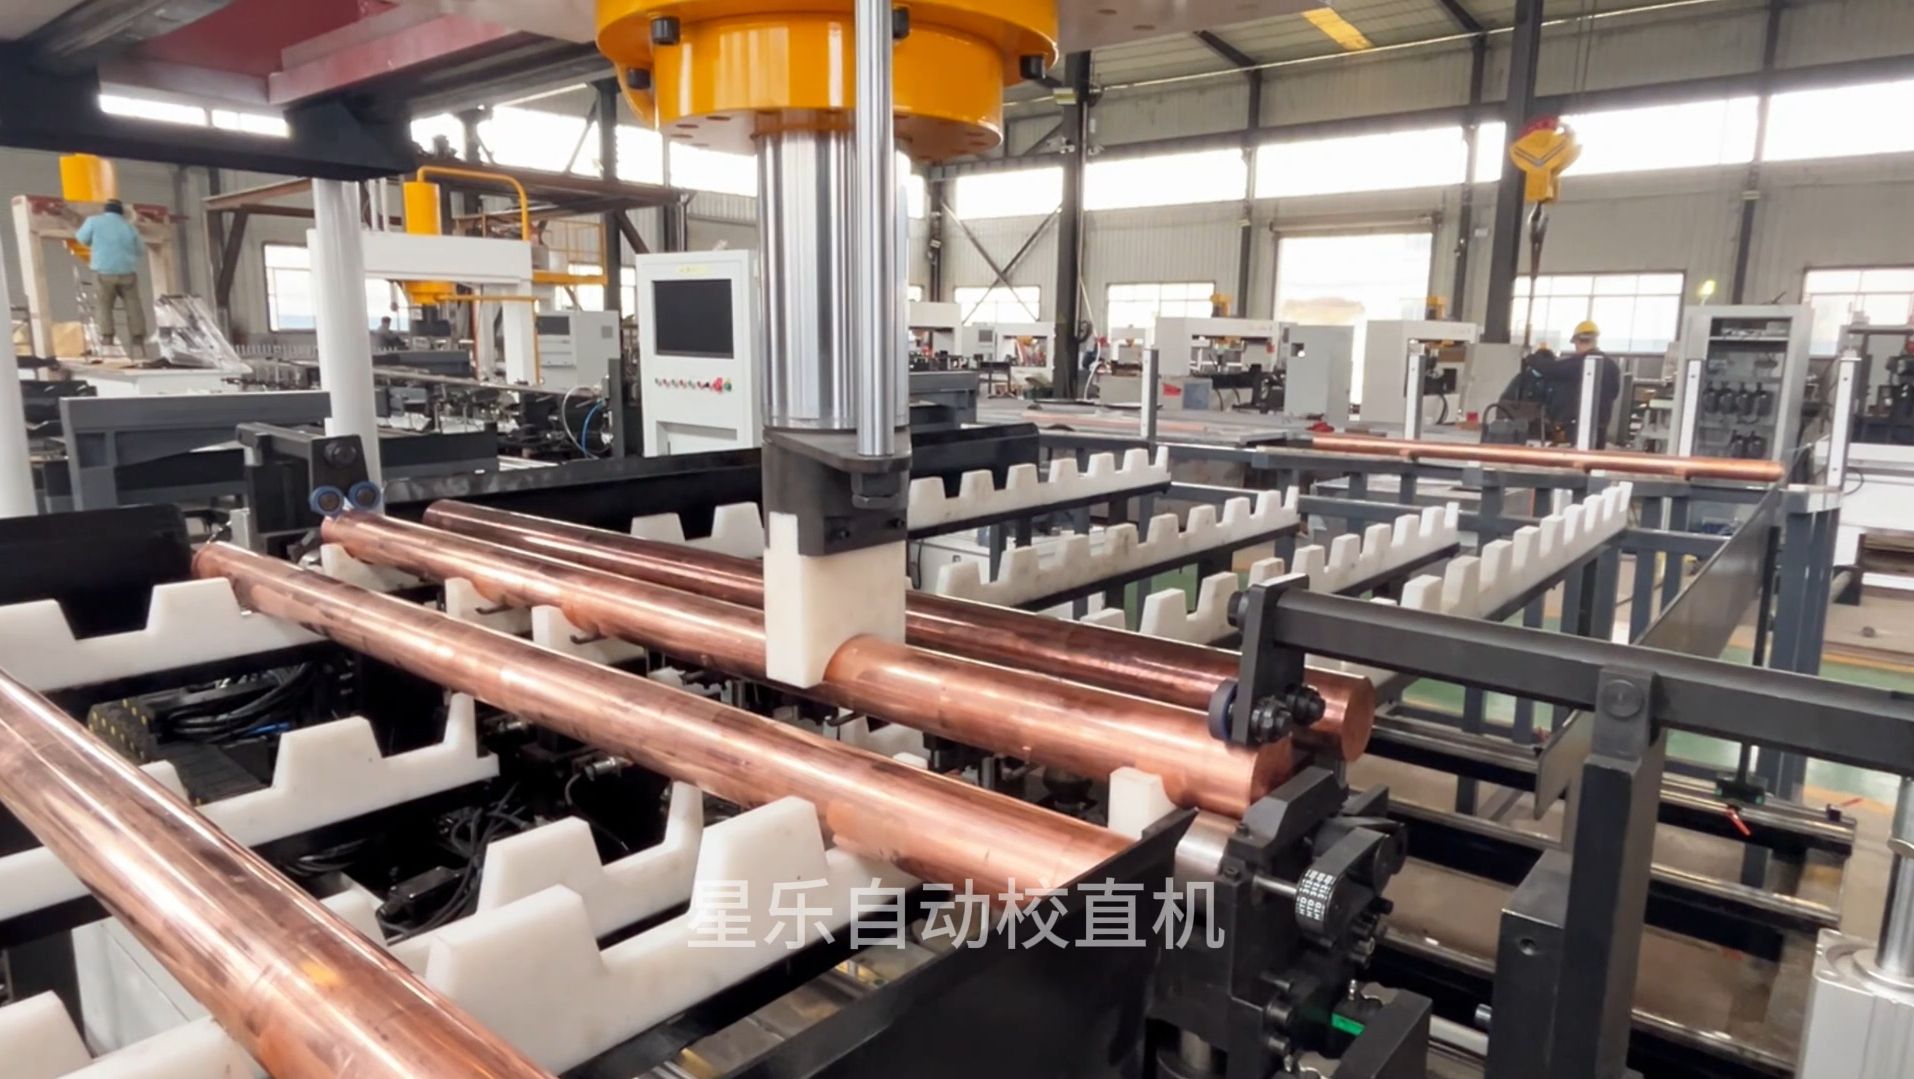
Unidad principal de la máquina enderezadora de barras de latón con yunques de presión puntual
Unidad principal configurada para la corrección de barras y tubos de latón

Cifras de ciclo, precisión y configuración

0,01 mm

Rectitud repetible

El escaneo de excentricidad multipunto con corrección en bucle cerrado mantiene la tolerancia durante todo el turno. Los operadores no tienen que ajustar ligeramente una prensa manual ni adivinar el retroceso elástico; el controlador recalcula la presión después de cada pasada de medición.
3–5×

Rendimiento manual

El ciclo automático de medir, prensar y verificar reemplaza el martilleo manual, el marcado con tiza y la observación a ojo. Un operador puede atender varias máquinas, y hay ciclos desatendidos 24/7 disponibles para lotes repetitivos.

Basado en recetas

Configuración

Introduzca el diámetro, la longitud y la rectitud objetivo en la pantalla táctil. Las recetas almacenadas recuperan parámetros anteriores, por lo que el cambio entre barras y tubos de latón toma minutos y no necesita un herramentero para configurar.

250 mm

Diámetro máximo de pieza

Los yunques planos y perfilados manejan barras y tubos de latón gruesos sin dejar marcas de prensado ni hendiduras. Esto es importante para superficies de latón pulido y piezas que pasan directamente al ensamblaje final.

Multipunto

Inspección

La deflexión se mide en varias posiciones a lo largo de la pieza, por lo que el retroceso elástico del extremo lejano se corrige antes de que se convierta en desecho. La máquina verifica la rectitud después del prensado, no solo durante la configuración.

Listo para MES

Control

El PLC registra datos del turno y puede conectarse a MES. Los ingenieros de producción ven valores reales de excentricidad, recuentos de ciclos y registros de rechazos sin recorrer la planta ni depender de registros en papel.

Por qué la configuración y el tiempo de ciclo se mantienen predecibles

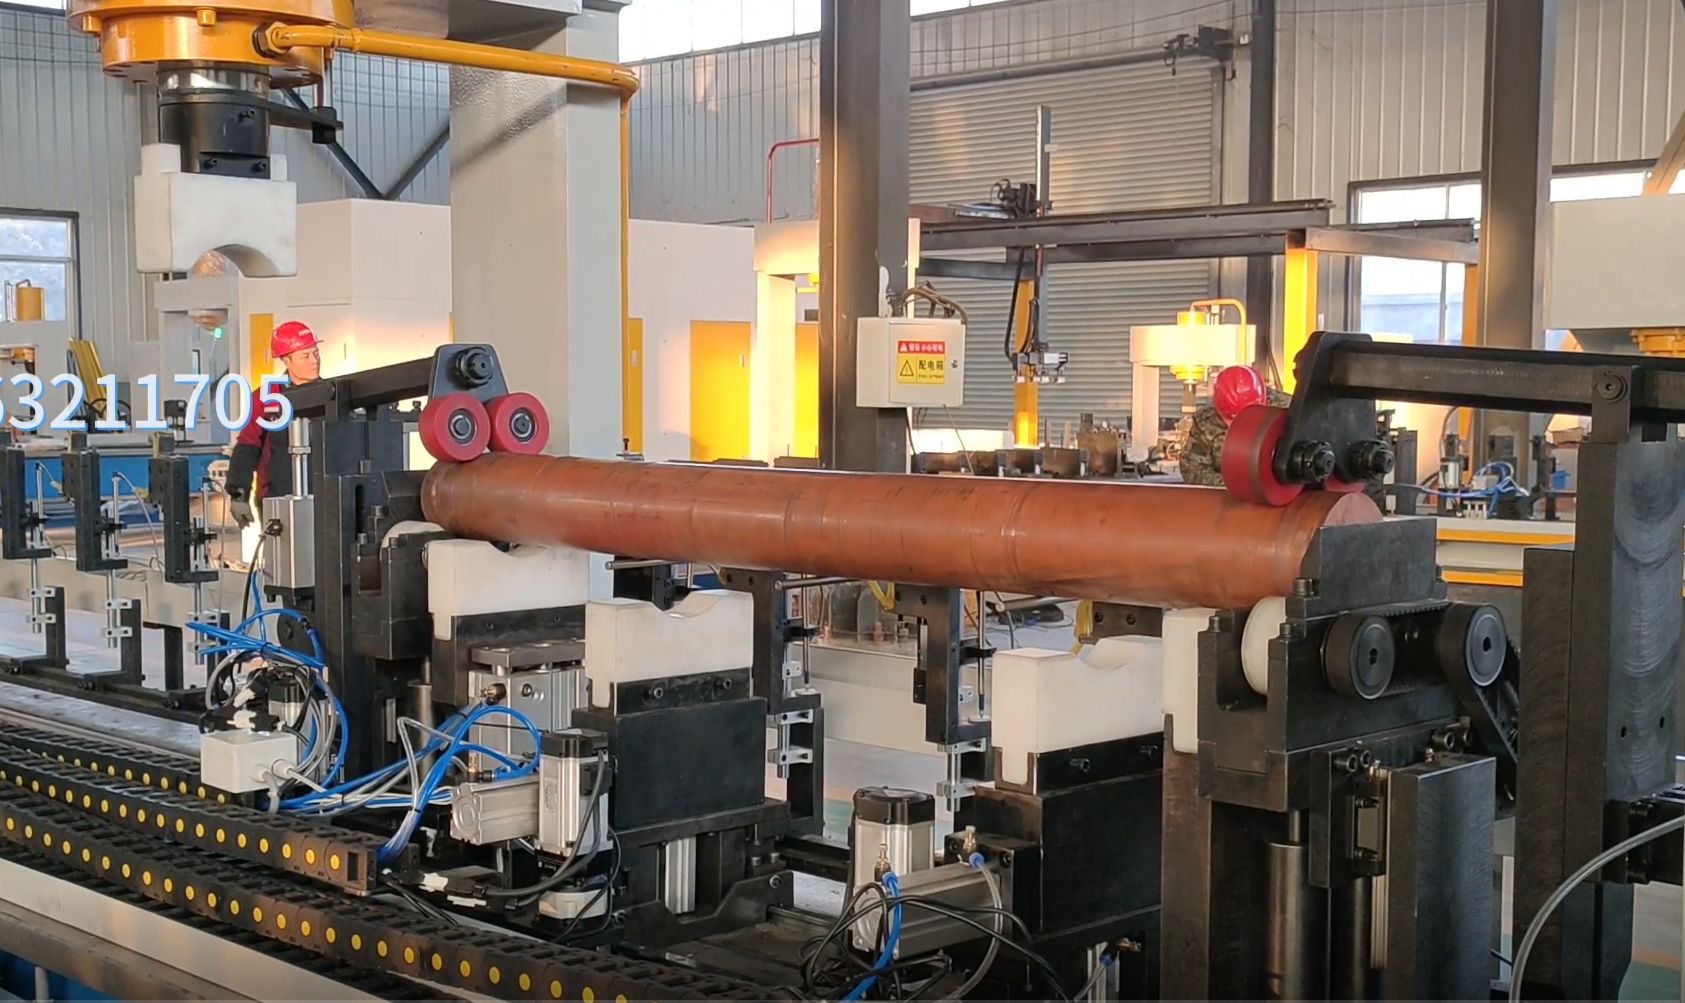
Barra de latón girando durante la inspección de excentricidad

Excentricidad multipunto antes del prensado

La máquina comprueba la deflexión en varias posiciones mientras la pieza gira. Usted ve dónde está la curvatura antes de que se mueva el ariete, así no persigue el retroceso elástico en el extremo lejano después de que termina el ciclo de prensado.

Corrección automática descendente por presión puntual en barra de latón

Yunques planos y perfilados

El utillaje de presión puntual distribuye la fuerza sin bordes afilados. Las barras y tubos de latón salen rectos sin hendiduras, rayaduras ni endurecimiento por trabajo superficial en el punto de contacto—algo crítico para piezas pulidas o recubiertas.

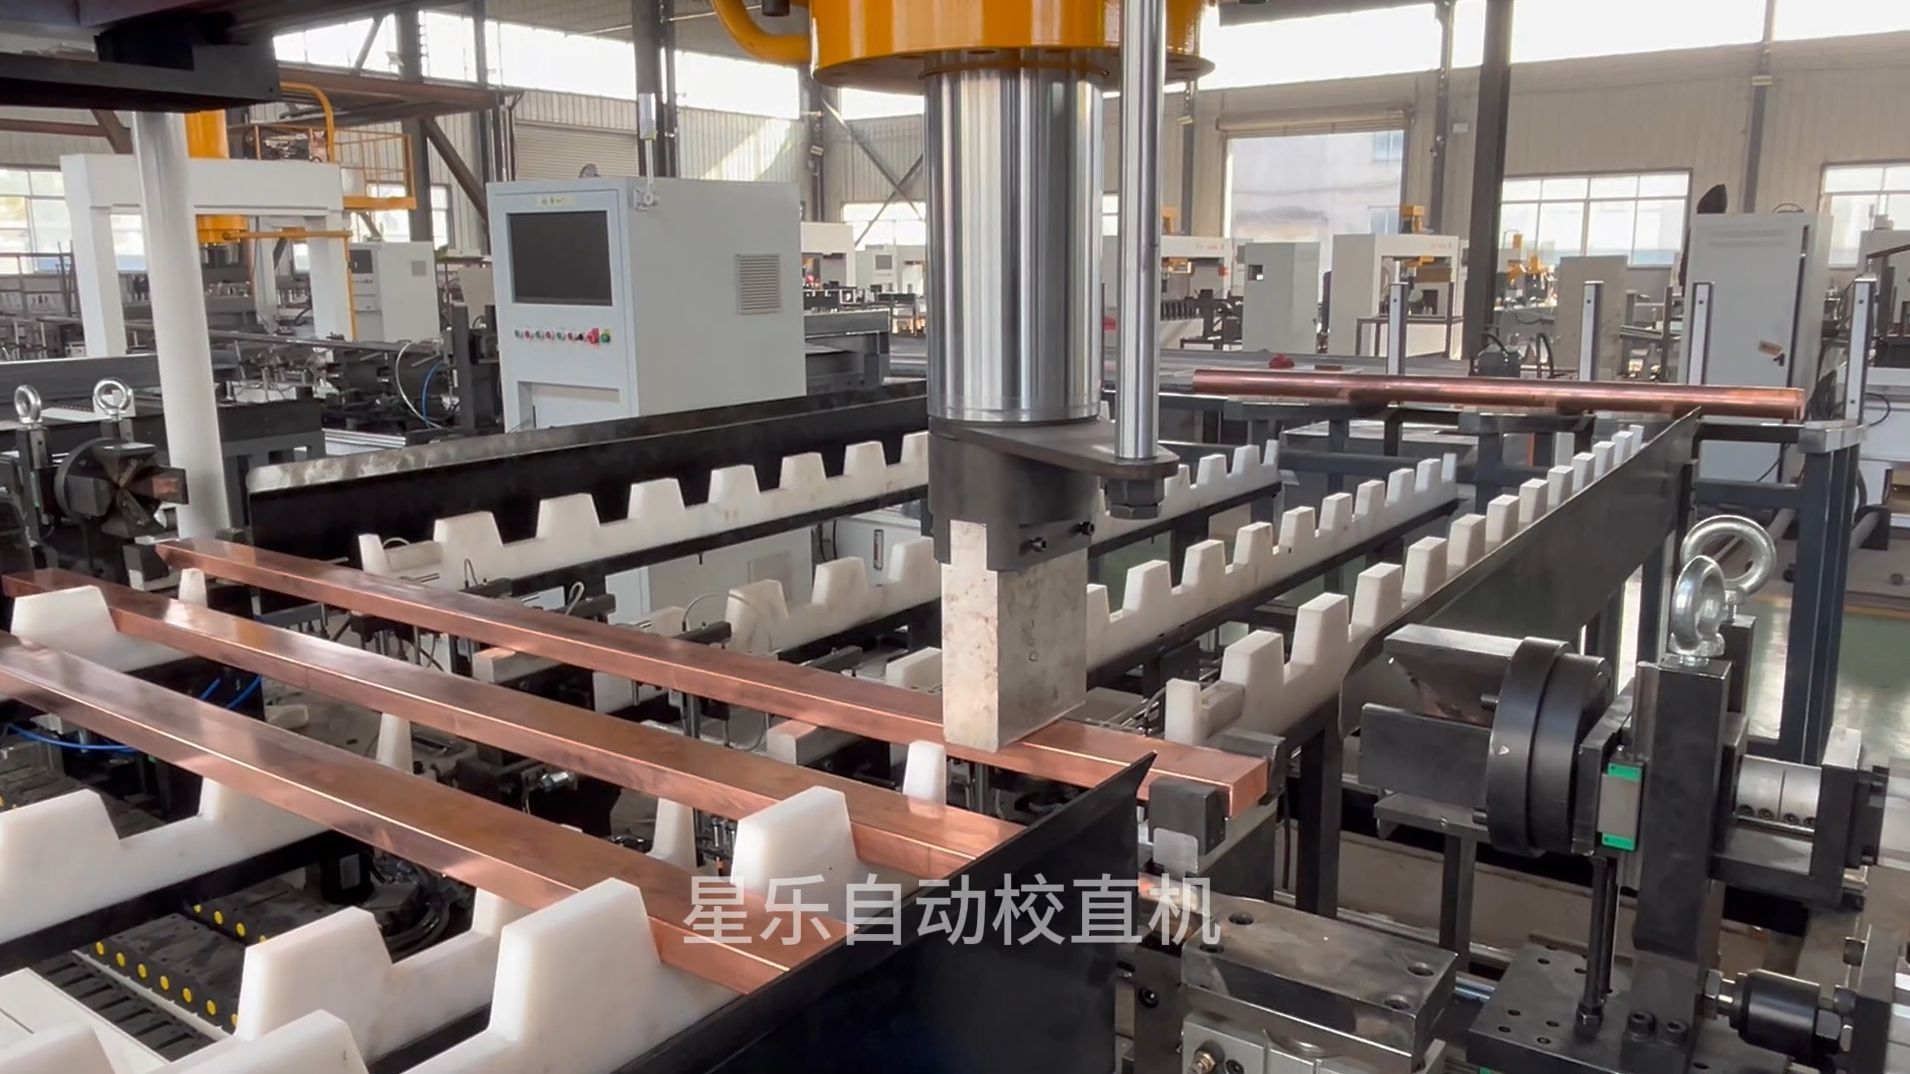
Aplicación de enderezado de placa de latón

Una máquina, más que barra redonda

Los tubos cuadrados, las placas y los perfiles especiales pasan por el mismo sistema de recetas. Los cambios de sección transversal no requieren reconstruir el utillaje; cambia la pieza, llama a una receta y ejecuta.

Tubo cuadrado de latón enderezado por máquina de presión puntual

Tiempo de ciclo predecible

El ciclo automático de medir, prensar y verificar se repite de la misma manera en cada ciclo. El tiempo de ciclo no depende del criterio del operador, por lo que el turno de tarde obtiene los mismos números que el turno de mañana, y el turno de noche no se desvía.

Parámetros de corrección por presión puntual

Estos son los parámetros por los que los ingenieros de planta preguntan primero. La máquina no es una prensa de desplazamiento fijo; el sistema de control adapta la presión y las posiciones de soporte según la excentricidad medida, por eso mantiene la tolerancia en lotes mixtos de latón.

Parámetro Valor
Tipos de pieza Barra, tubo, tubo cuadrado, placa y perfiles especiales de latón
Diámetro máximo de pieza 250 mm
Longitud estándar de pieza 500–2.000 mm (bancadas más largas bajo pedido)
Precisión de enderezado ≤0,01 mm
Medición Escaneo de excentricidad multipunto, corrección en bucle cerrado
Método de presión Presión puntual servohidráulica
Opciones de yunque Plano, perfilado, bloque en V
Sistema de control PLC + pantalla táctil, compatible con MES
Tiempo de ciclo Bucle de corrección automática de 45–120 s (según material)
Potencia instalada 7,5–22 kW servohidráulicos (según aplicación)
Peso de la máquina 4.200–6.500 kg (según longitud de bancada)
Operación Un solo operador, varias máquinas; desatendido 24/7 opcional

La potencia exacta del motor, el peso y la longitud de bancada se configuran según su pieza más larga. Shangda fabrica estas máquinas bajo gestión de calidad ISO 9001 y conformidad CE para exportación.

Dónde la corrección rápida de latón da resultados

El mismo sistema de recetas funciona con barra redonda, tubo, tubo cuadrado y placa. Estos son los talleres donde esa flexibilidad marca la mayor diferencia. Vemos esta máquina en talleres que procesan bobina, barra y tubo de latón en lotes de 50 a 5.000 piezas, donde el cambio de una sección transversal a otra debe ocurrir dentro de un turno. Si su proceso actual utiliza una prensa manual y una placa de superficie de granito, las mejoras en tiempo de ciclo e inspección se notan de inmediato.

Conectores eléctricos y barras colectoras

Las barras de latón trefiladas para pines de conector y piezas en bruto de barras colectoras necesitan material recto antes del torneado CNC. Las barras corregidas reducen la vibración de la herramienta, el desperdicio y el tiempo de clasificación.

Fontanería y cuerpos de válvula

El tubo de latón para racores y vástagos de válvula no debe mostrar marcas de yunque. El utillaje de presión puntual protege la superficie mientras cumple los objetivos de rectitud.

Intercambiadores de calor HVAC/R

El tubo enderezado antes del doblado y el soldeo fuerte mantiene consistentes las trayectorias del refrigerante. La corrección de redondez puede ejecutarse en la misma configuración.

Sistemas de fluidos para automoción / vehículos eléctricos

Las carcasas de sensores de latón y los racores de tubería refrigerados por líquido, de series cortas, cambian rápidamente con recetas almacenadas, para no perder producción por la configuración.

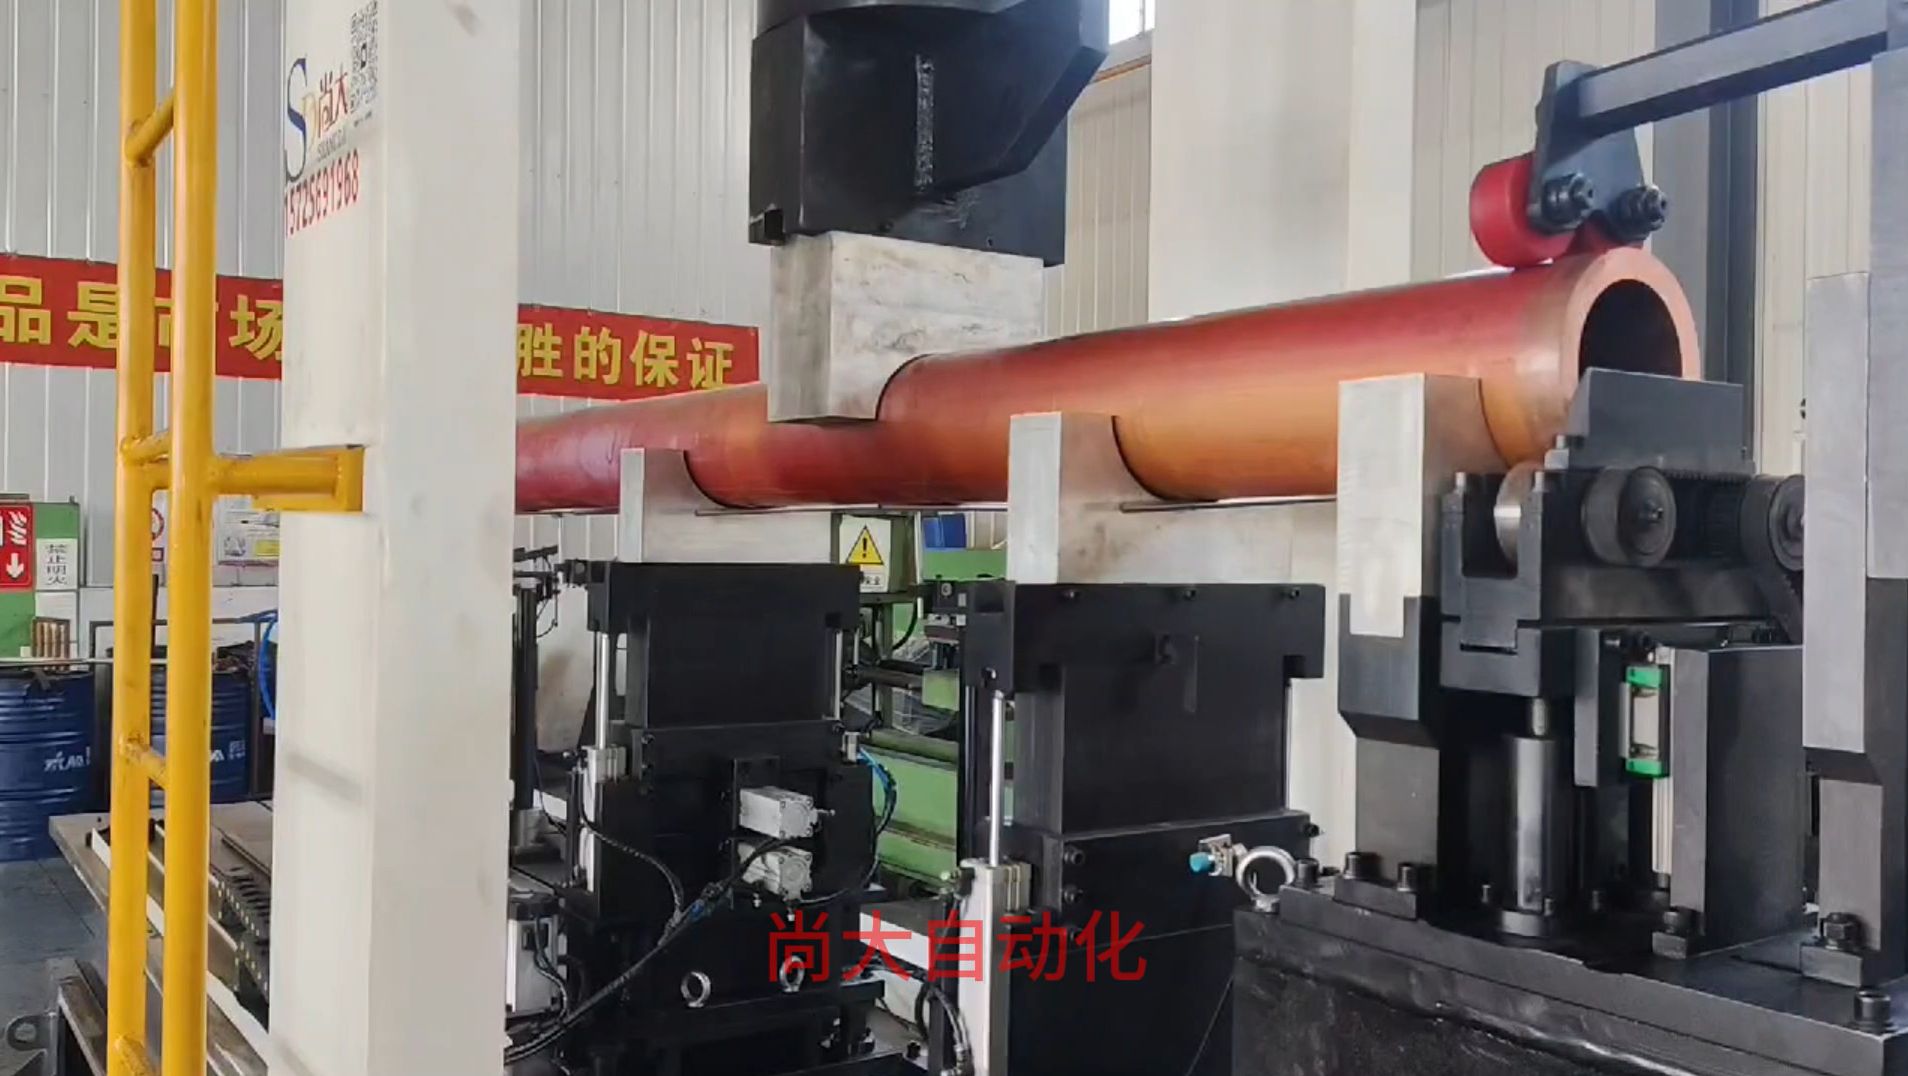
Barra gruesa de latón de aproximadamente 250 milímetros de diámetro durante el enderezado
Barra gruesa de latón, de aproximadamente 250 mm de diámetro, durante la corrección
Enderezado por presión puntual en tubo de latón con posiciones de soporte calculadas
Tubo de latón después del ciclo de enderezado
Verificación de excentricidad en tubo de latón enderezado
Detección automática de rectitud en tubo de latón

Envíe sus piezas con peor excentricidad

Si trabaja con barras o tubos de latón y lucha contra marcas de prensado, rectitud inconsistente o cambios lentos, envíe una muestra. La probaremos en esta máquina y le daremos la excentricidad medida antes y después, el tiempo de ciclo y fotos del estado de la superficie.

Solicitar Presupuesto

Interesado en máquina enderezadora de varillas de latón? Complete el formulario y nuestro equipo le responderá en 24 horas.

Su información se mantiene confidencial. Generalmente respondemos en 24 horas.