Piezas del tren motriz automotriz que pasan por esta máquina

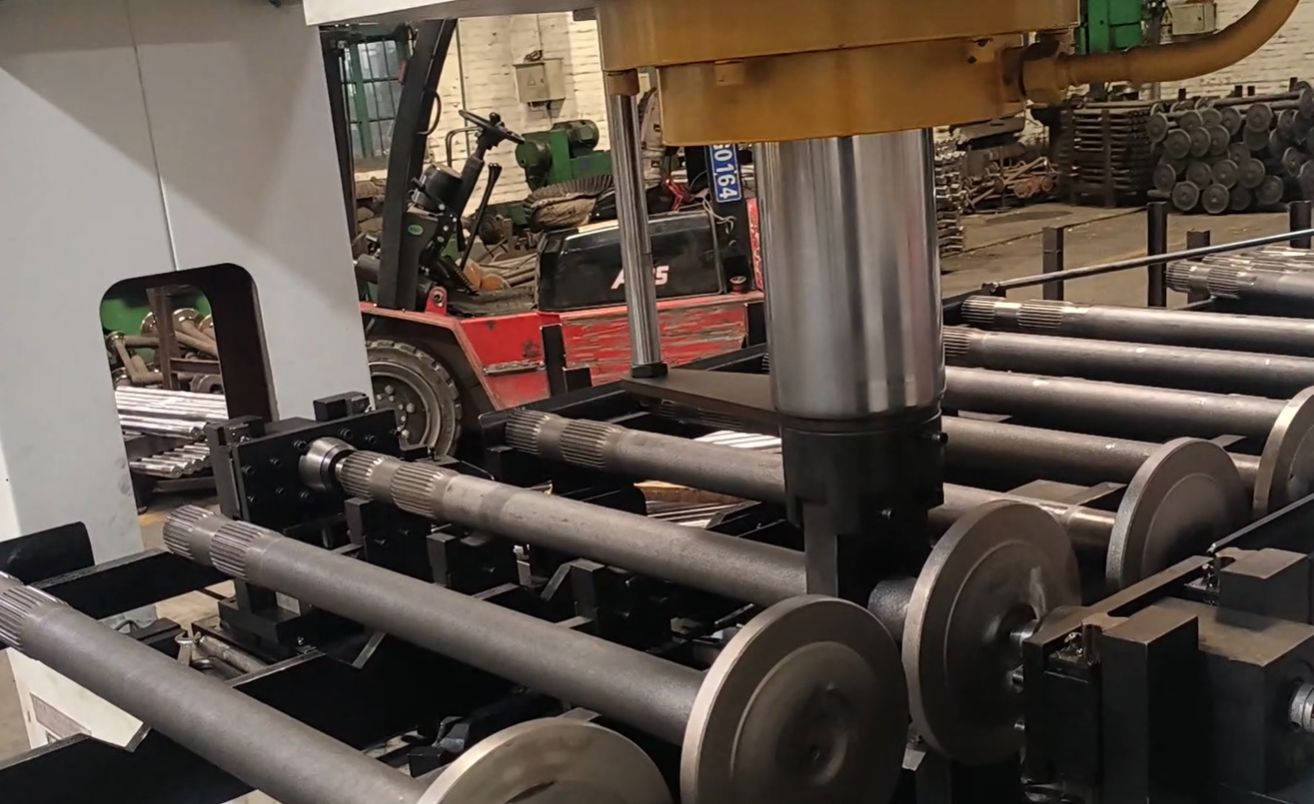
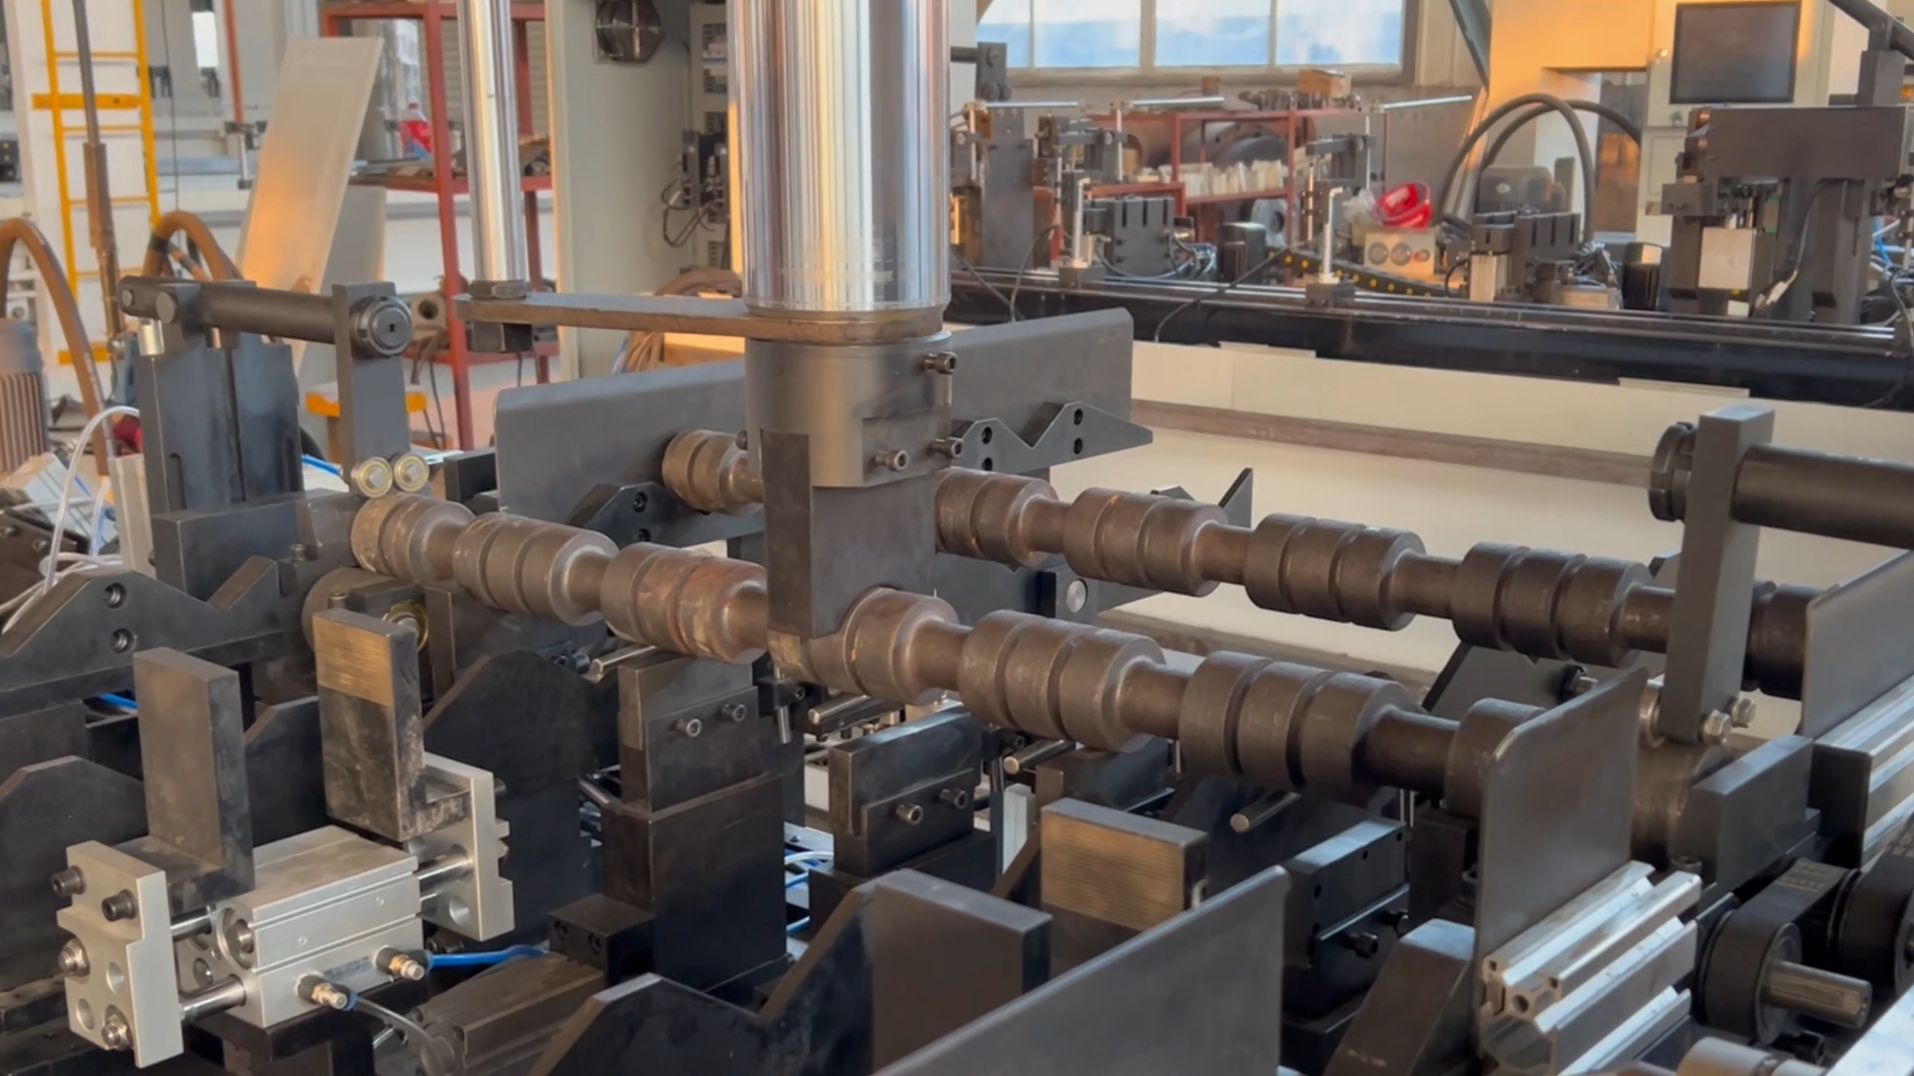
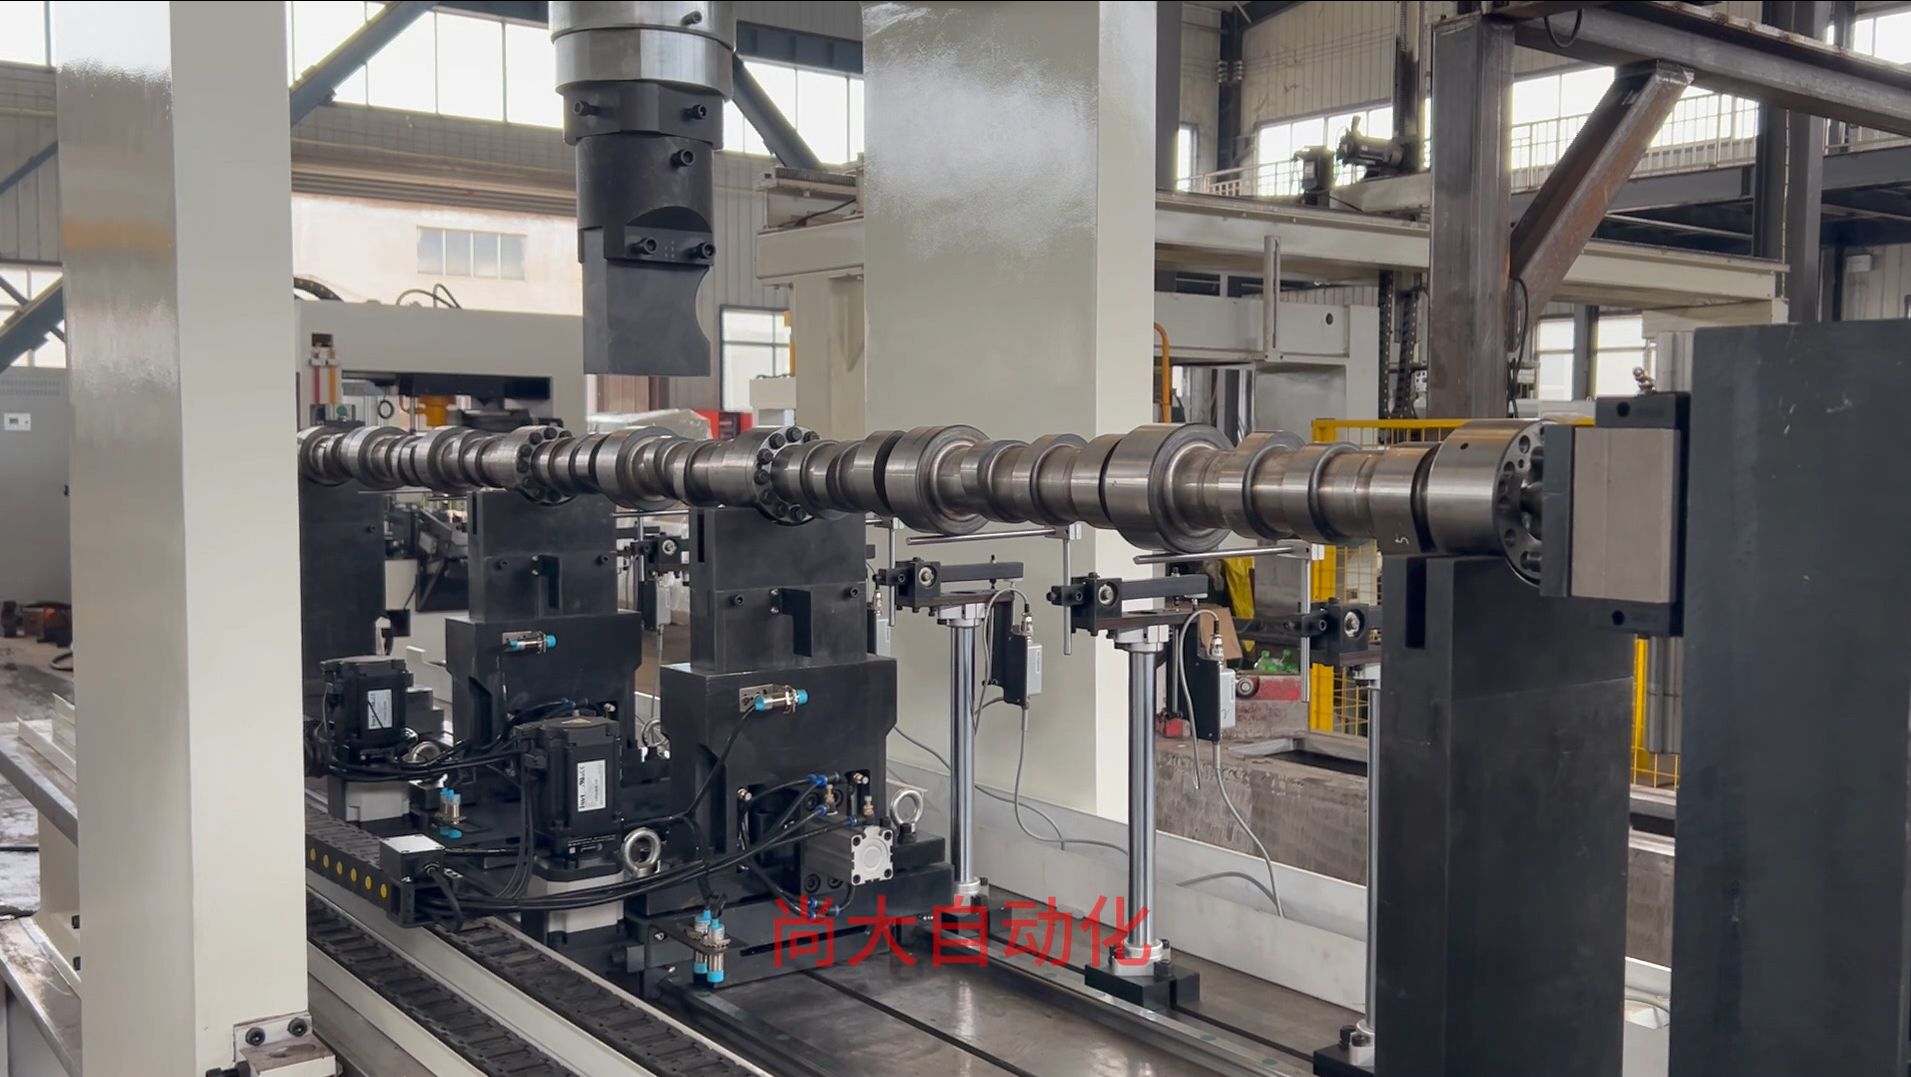
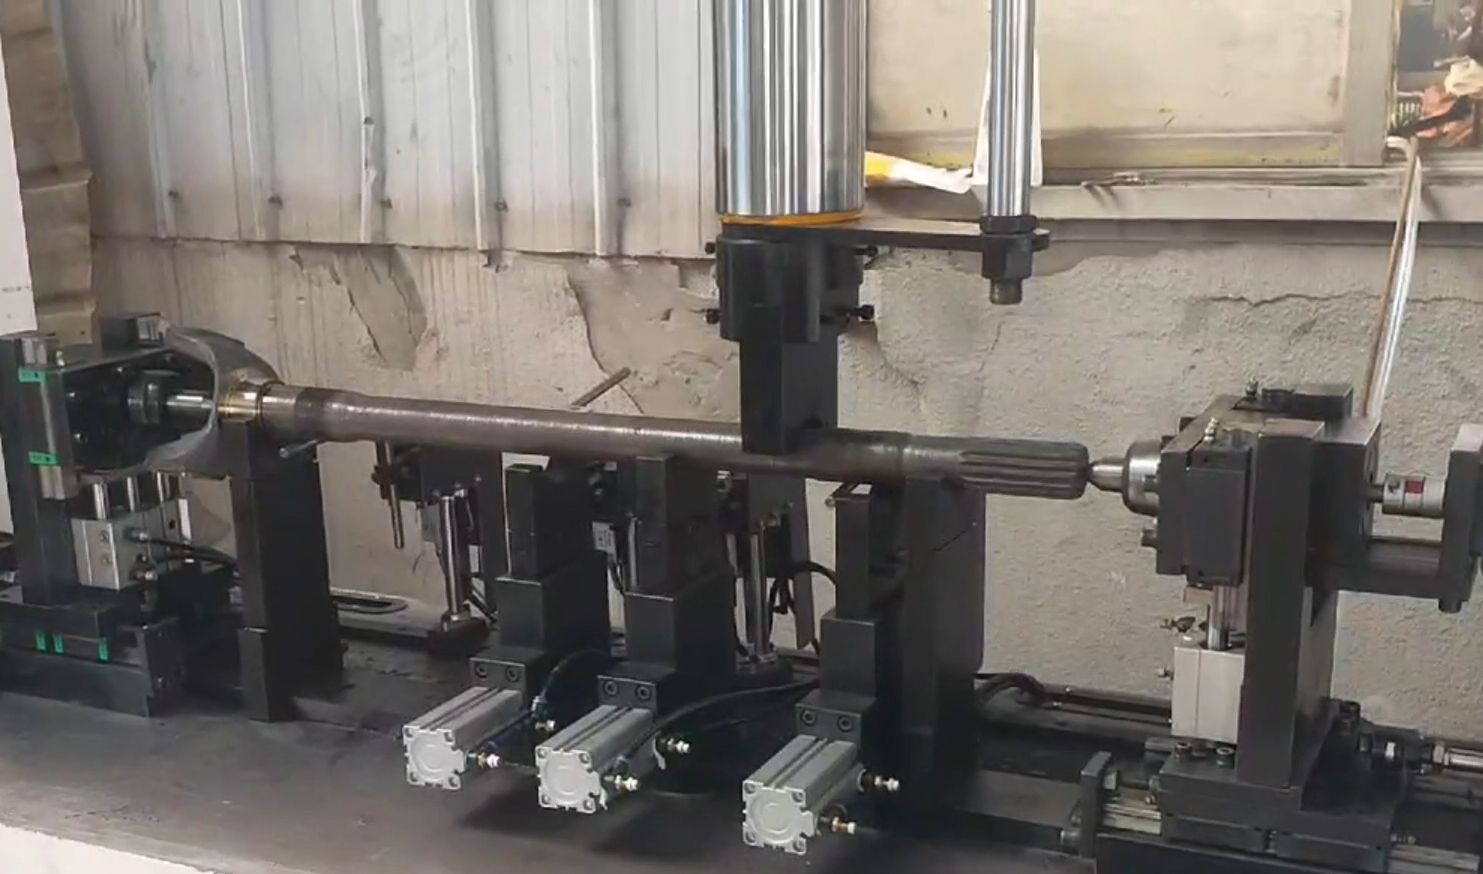
La producción de ejes automotrices castiga al equipo de enderezado de formas que una prensa de uso general nunca ve. Los árboles de transmisión, semiejes, ejes de piñón y cigüeñales salen del tratamiento térmico con excentricidad que cambia de lote a lote. Necesita una corrección que mantenga la tolerancia sin marcar muñones de rodamiento, estrías ni caras de brida. Vemos que esta máquina se usa con mayor frecuencia en líneas de alto volumen para semiejes de vehículos de pasajeros y ejes de camiones comerciales, donde un operador supervisa varias celdas y la chatarra por un retroceso elástico no compensado elimina el margen de un turno. Las cuatro fotos de aplicación a continuación muestran los tipos de pieza y los patrones de carga que hemos puesto en marcha en plantas automotrices.

Árbol de transmisión automotriz siendo enderezado después del tratamiento térmico
Enderezado de árbol de transmisión de vehículo de pasajeros después del tratamiento térmico
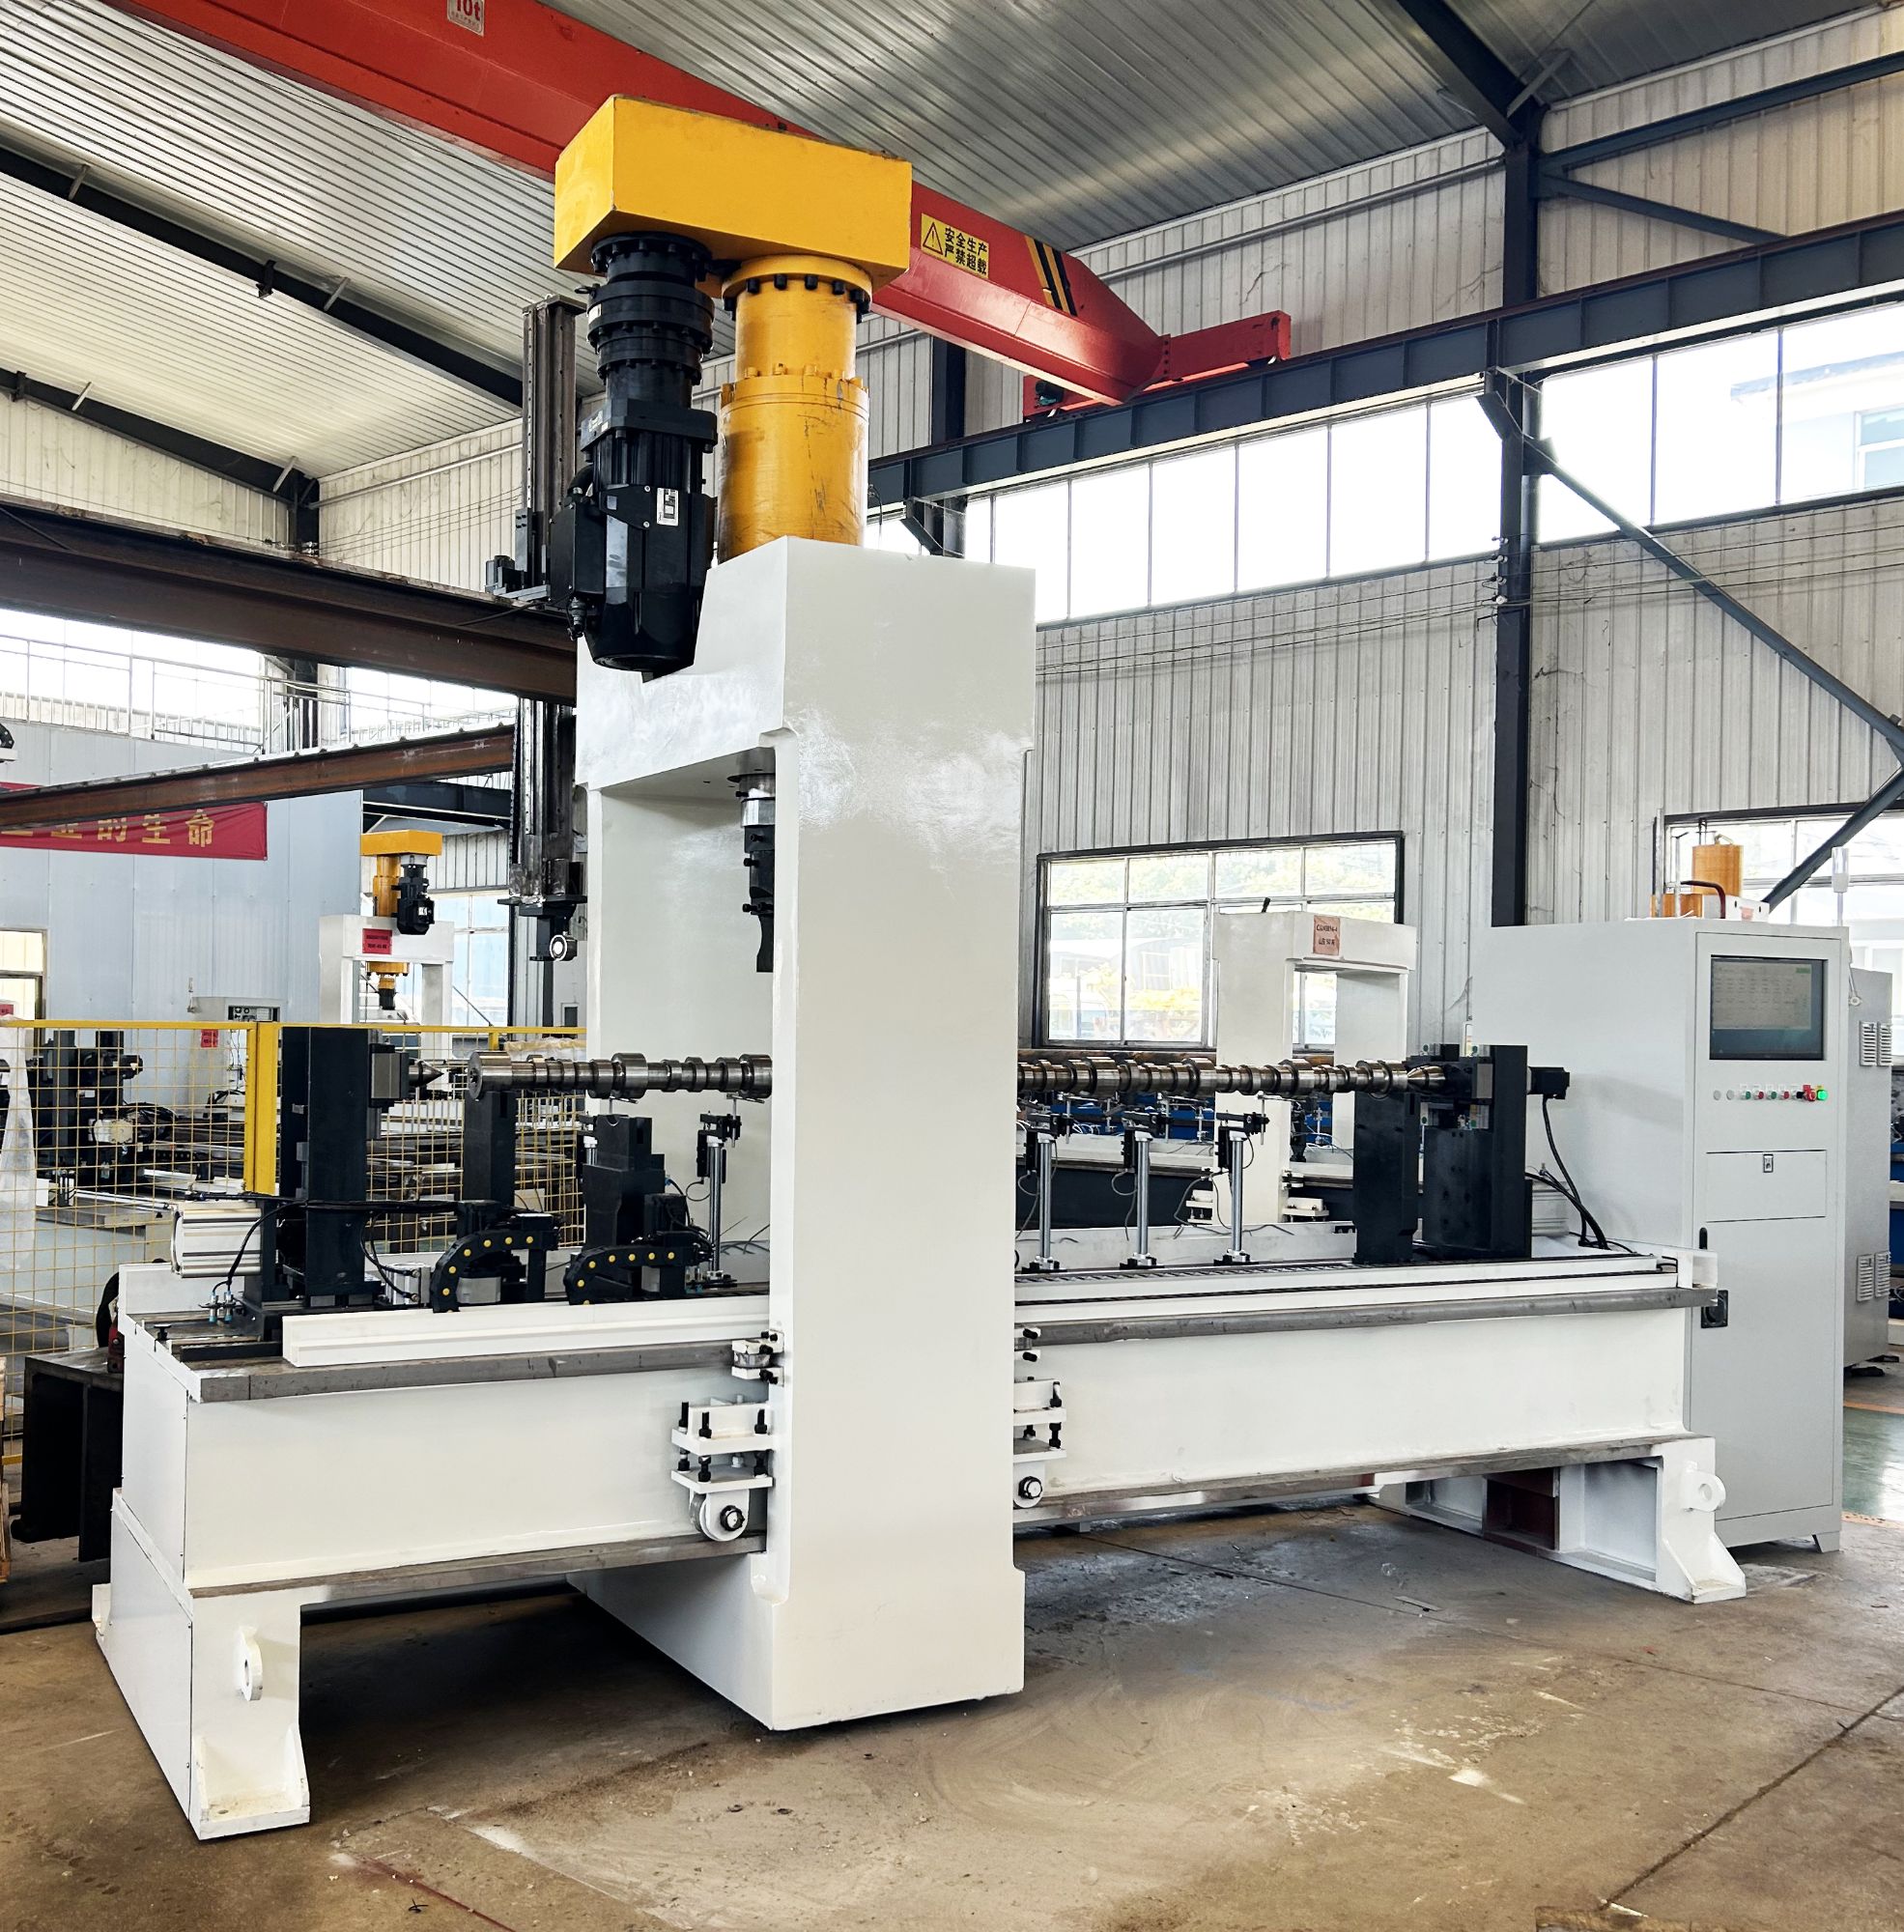
Celda de enderezado de semiejes automotrices con carga y descarga automáticas
Celda de enderezado de semiejes con carga y descarga automáticas
Eje lobulado alimentando la estación de enderezado sin manipulación del operador
Estación de enderezado de ejes lobulados con alimentación automática, sin carga manual
Cigüeñal grande soportado en múltiples muñones durante el enderezado

Piezas típicas del tren motriz automotriz: ejes, semiejes, ejes de entrada y salida de transmisión, ejes de motores de propulsión eléctrica, cigüeñales y ejes huecos ligeros para plataformas NEV.

Envíenos sus peores datos de excentricidad de ejes

Si su línea actual está persiguiendo el retroceso elástico después del tratamiento térmico, envíenos 10–20 piezas con su rectitud objetivo. Realizamos una prueba de muestra en la enderezadora de ejes automotrices, le enviamos el informe de medición y le decimos el tiempo de ciclo que alcanzamos. Sin charla de vendedor de prensas; obtiene la curva de rectitud real de nuestro banco de pruebas láser.

Enderezado de tren motriz automotriz de alto volumen

Máquina enderezadora de ejes

±0,01 mm

precisión de enderezado en lazo cerrado

Para la producción de ejes y árboles automotrices, esta máquina corrige la distorsión por tratamiento térmico en componentes del tren motriz mediante medición multipunto y enderezado servo-hidráulico por presión puntual. El sistema carga, verifica la excentricidad, aplica la corrección y vuelve a medir automáticamente — sin rayar muñones ni dejar marcas de prensa. Está diseñada para las velocidades y bandas de tolerancia de las líneas de ejes de vehículos de pasajeros, vehículos comerciales y propulsión eléctrica, no para lotes de taller.

3–5× la velocidad de enderezado manual
24/7 operación desatendida
1 operador, varias máquinas
Máquina enderezadora de ejes automotrices con mesa de carga automática y control táctil

Envolvente de enderezado de ejes y datos de ciclo

Estos son los parámetros que importan cuando procesa 1.500 ejes por turno. La máquina se configura en función de su familia de piezas, pero la base permanece igual: corrección en lazo cerrado, manejo automático y sin marcas en la pieza.

0,01 mm
Precisión de enderezado
3–5×
Rendimiento frente a operación manual
45–90 s
Ciclo típico por eje
3–5
Puntos de medición de excentricidad
300–1.500 mm
Longitud estándar de pieza
15–80 mm
Rango de diámetro de pieza
24/7
Operación desatendida
1 operador
Supervisión de varias máquinas

Por qué esta máquina mantiene ±0,01 mm en una línea de 3 turnos

Corrección en lazo cerrado multipunto

El husillo gira el eje, los palpadores miden la excentricidad en varias posiciones y el modelo de corrección con IA calcula la carrera de presión puntual antes de que se mueva el ariete. Como el sistema vuelve a medir después de cada corrección, el retroceso elástico se detecta y se corrige en el mismo ciclo, no se descubre en la inspección final.

Enderezado por presión puntual sin marcar

El ariete trabaja solo sobre el punto alto, con una envolvente de fuerza controlada. Los muñones de rodamiento, las estrías y las superficies de sellado permanecen limpias. Sin pulido ni retrabajo no planificados después del enderezado.

Carga y descarga automáticas para alta variedad

Las interfaces de pórtico o robot toman las piezas en bruto, las colocan entre puntos y retiran los ejes terminados sin intervención del operador. El cambio de lote consiste en seleccionar una receta y ajustar los utillajes; normalmente menos de 20 minutos para familias de ejes similares.

Autoaprendizaje con IA y conectividad MES

El controlador registra cada corrección y traza de excentricidad. A lo largo de 2.000 piezas, el modelo aprende qué vectores de deflexión responden más rápido para su material y geometría. Esos datos pasan a su MES/ERP para que pueda rastrear rechazos y desgaste de herramientas por turno.

Opción de detección de grietas QASS

La máquina puede integrar la detección de grietas QASS de Alemania, de modo que una microfisura generada durante la corrección se marca antes de que la pieza se envíe. No está enderezando piezas buenas para convertirlas en malas.

Diseñada para producción continua

Actuadores servo-hidráulicos, enfriamiento de aceite y guías lineales dimensionadas para operación de 3 turnos. La calibración con un eje patrón lleva menos de 15 minutos al inicio del turno, y el sistema le avisa si la deriva de temperatura ambiente afecta las mediciones.

Parámetros técnicos configurados para el enderezado del tren motriz

Precisión de enderezado ±0,01 mm, verificada por medición láser
Método de enderezado Presión puntual servo-hidráulica, lazo cerrado multipunto
Tiempo de ciclo típico 45–90 segundos por eje según la excentricidad y la sección transversal
Longitud estándar de pieza 300–1.500 mm; configuraciones más largas bajo pedido
Diámetro estándar de pieza 15–80 mm; diámetros mayores bajo pedido
Materiales admitidos Acero templado por inducción, cementado, microaleado; ejes macizos y huecos
Carga / descarga Interfaz automática de pórtico o robot con canaleta de rechazo
Sistema de control CNC con autoaprendizaje con IA de Shangda y conectividad MES/ERP
Requisitos de operador 1 operador para varias máquinas; operación desatendida 24/7
Detección de grietas Integración opcional QASS de Alemania
Sistema de calidad Sistema de calidad de fábrica ISO 9001; circuitos eléctricos y de seguridad conformes con CE
Huella típica de la celda Aproximadamente 4,5 m × 3,0 m; configurada según el nivel de automatización
Alimentación eléctrica 380 V, trifásica; grupo hidráulico dimensionado según la aplicación
Intervalo de mantenimiento Análisis de aceite hidráulico cada 2.000 horas; lubricación de guías mensual

Dado que la geometría del eje varía entre ejes delanteros y traseros, ejes macizos y huecos, y ejes de rotor de vehículos de nueva energía, la configuración final se basa en una prueba de muestra gratuita con sus planos y datos de excentricidad.

Solicitar Presupuesto

Interesado en máquina enderezadora de ejes? Complete el formulario y nuestro equipo le responderá en 24 horas.

Su información se mantiene confidencial. Generalmente respondemos en 24 horas.