
Trabajo cilíndrico de precisión
Capacidad y precisión del enderezado de ejes
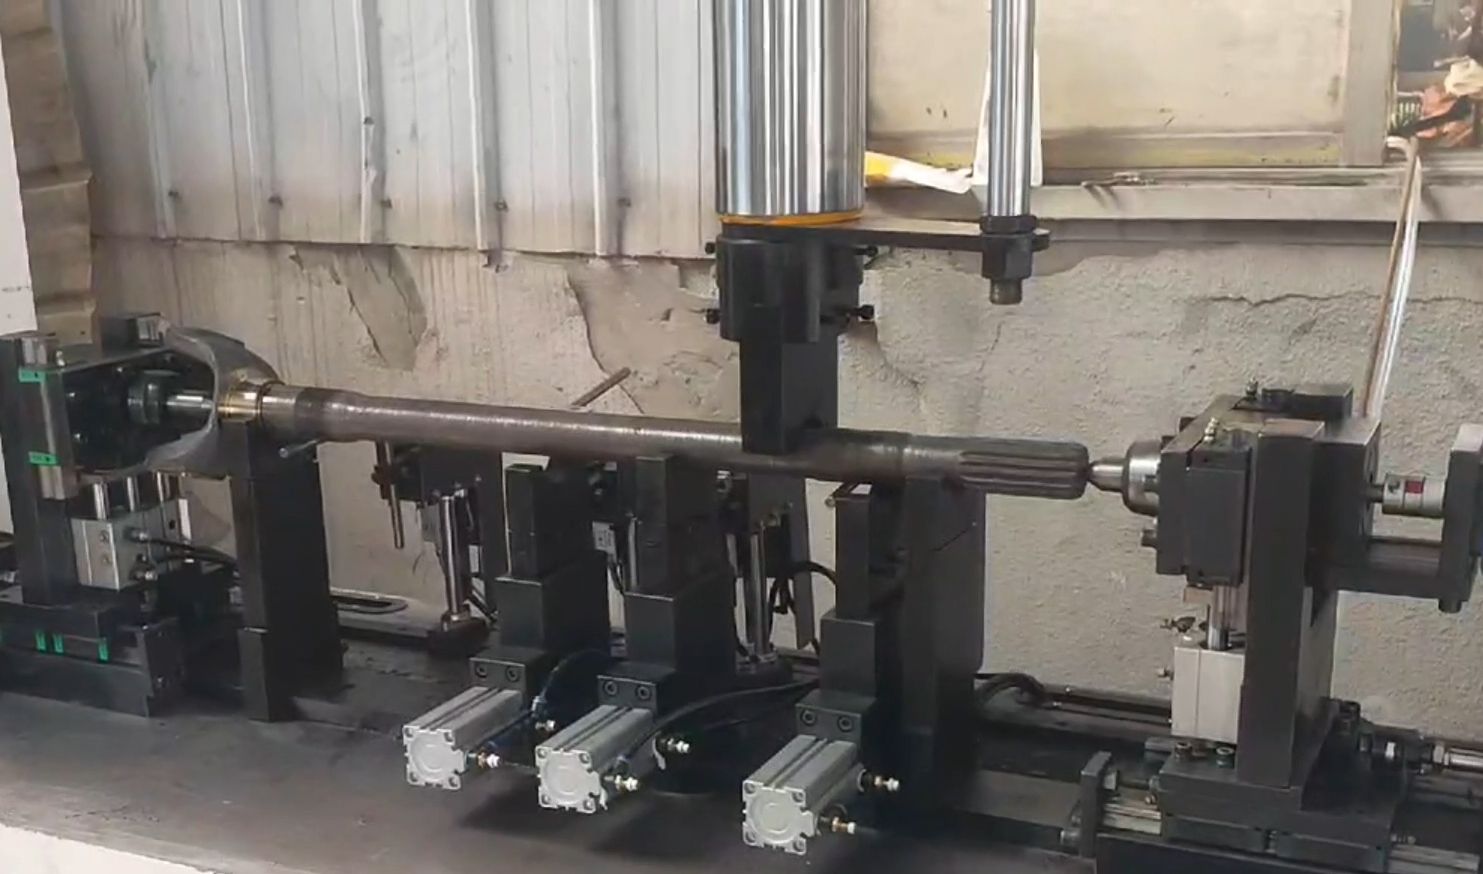
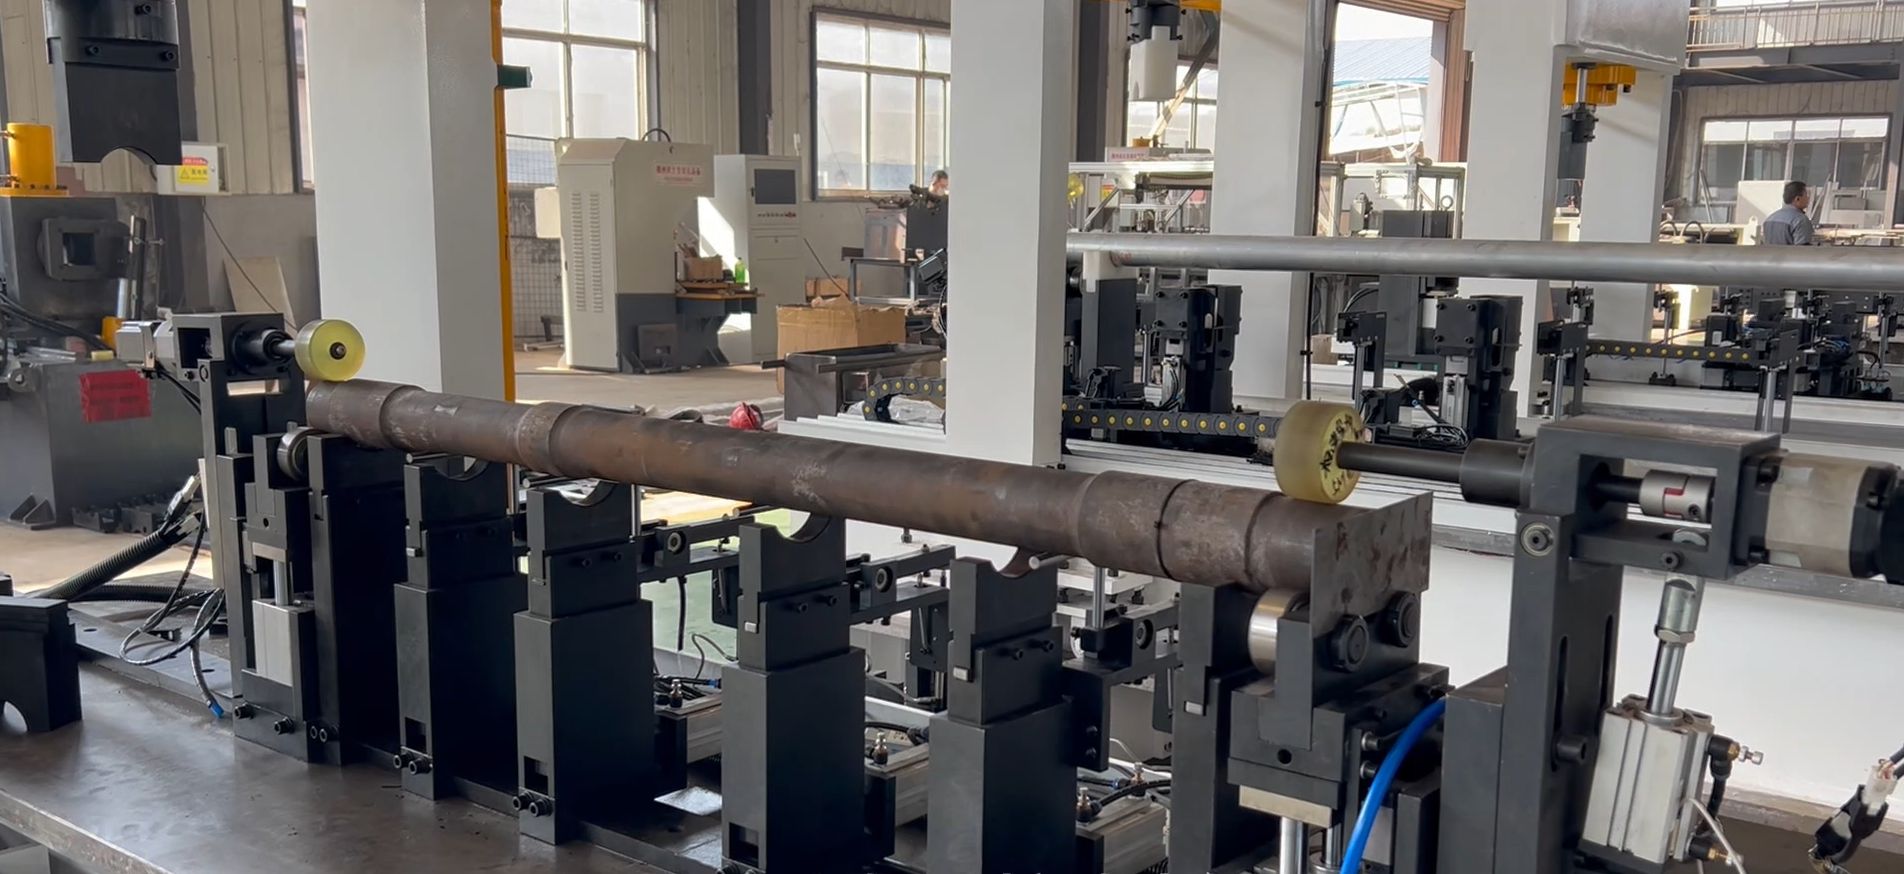
Cada eje trae su propia huella de excentricidad. Un eje de transmisión de 1.200 mm con un TIR inicial de 0,8 mm en el centro necesita una estrategia de corrección distinta que un eje de motor de 200 mm con un TIR de 0,05 mm. Esta máquina lee la deflexión en tres a cinco puntos a lo largo del eje antes de aplicar fuerza servohidráulica, para que obtenga una pieza recta en un solo ciclo en lugar de prueba y error.
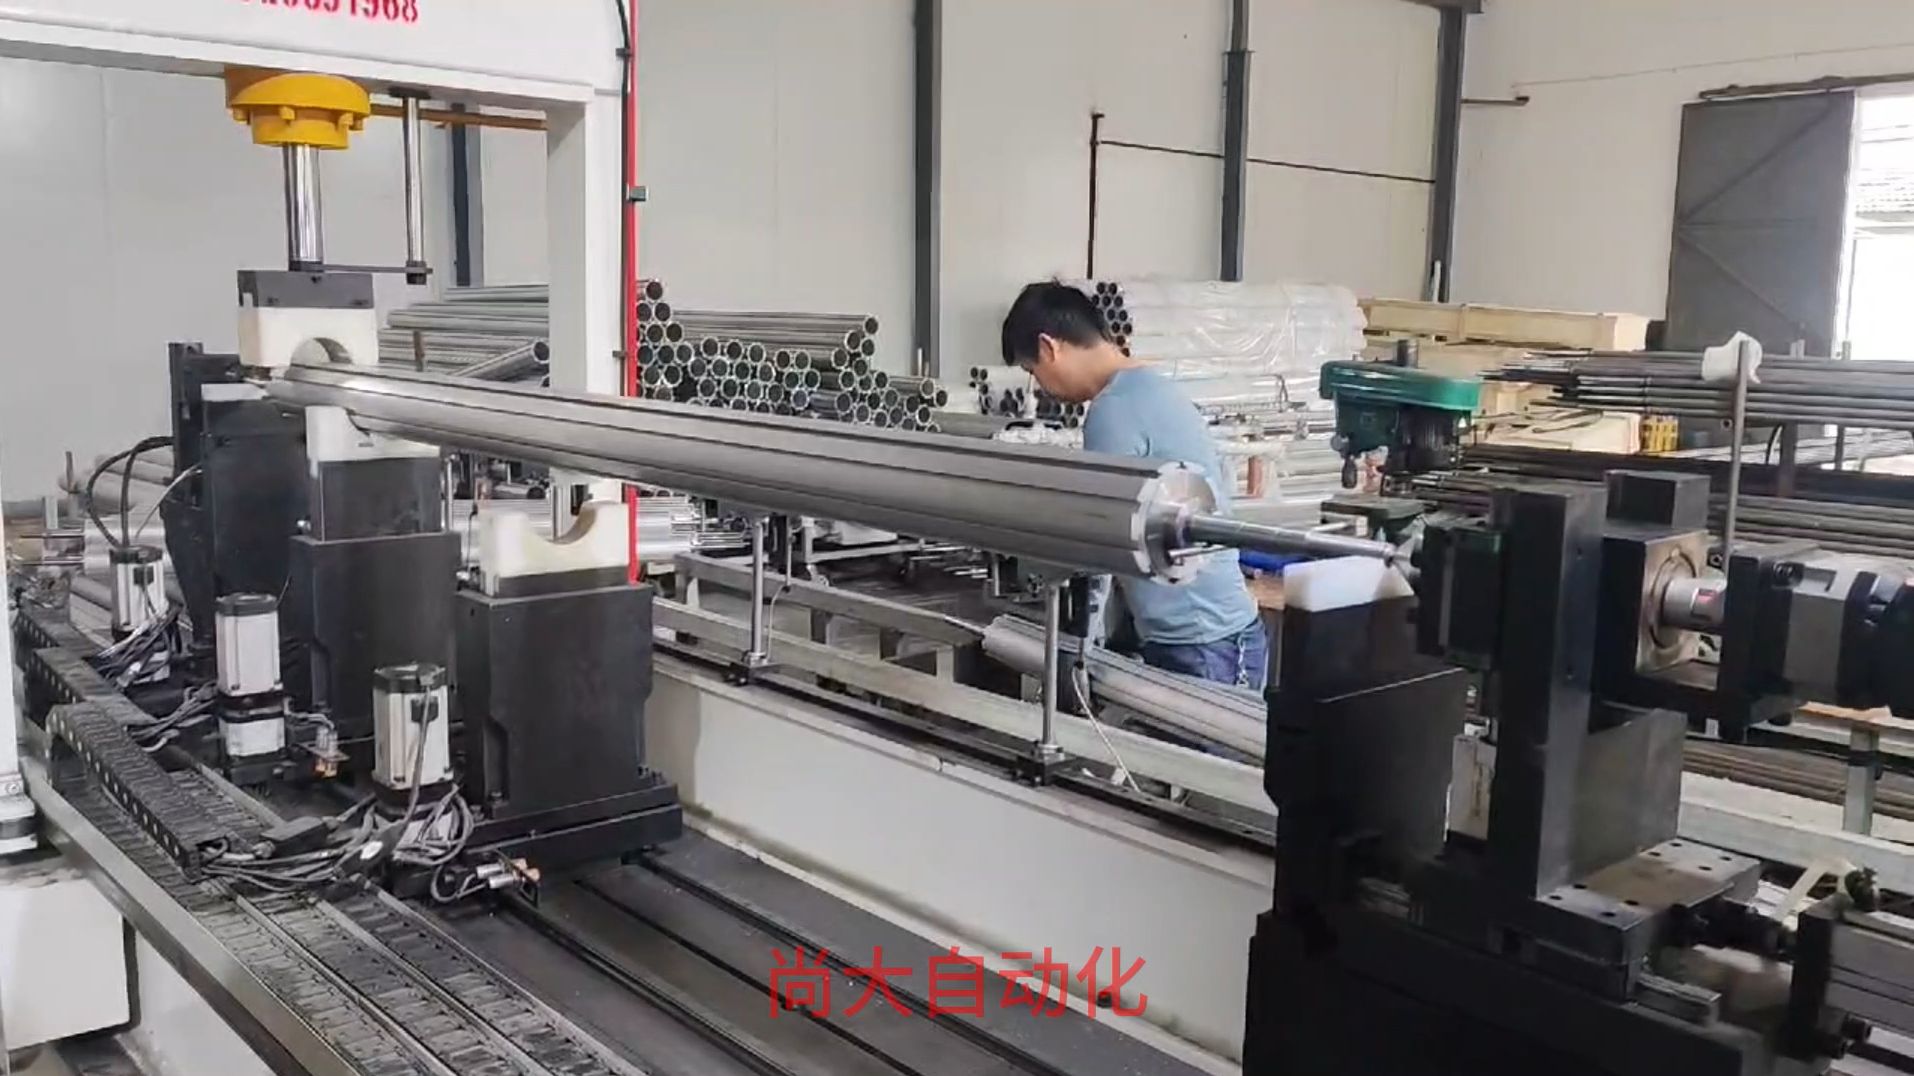
Como los ejes son largos y esbeltos, la comba inicial, el peso y las tensiones residuales después del tratamiento térmico influyen en la trayectoria de corrección. La medición multipunto maneja estas variables sin necesidad de cambiar utillaje entre longitudes de eje.
Ángulo de enfoque
Por qué la medición multipunto cambia el enderezado de ejes
El enderezado manual y las prensas hidráulicas de lazo abierto tienen dificultades con ejes largos y esbeltos. El operador cambia el punto cero entre turnos; el retroceso elástico varía según el lote de tratamiento térmico; las correcciones en varios pasos dejan marcas en los muñones rectificados. Esta máquina elimina esa variabilidad al medir la excentricidad en tres a cinco puntos antes de cada corrección.
Mapeo multipunto de excentricidad
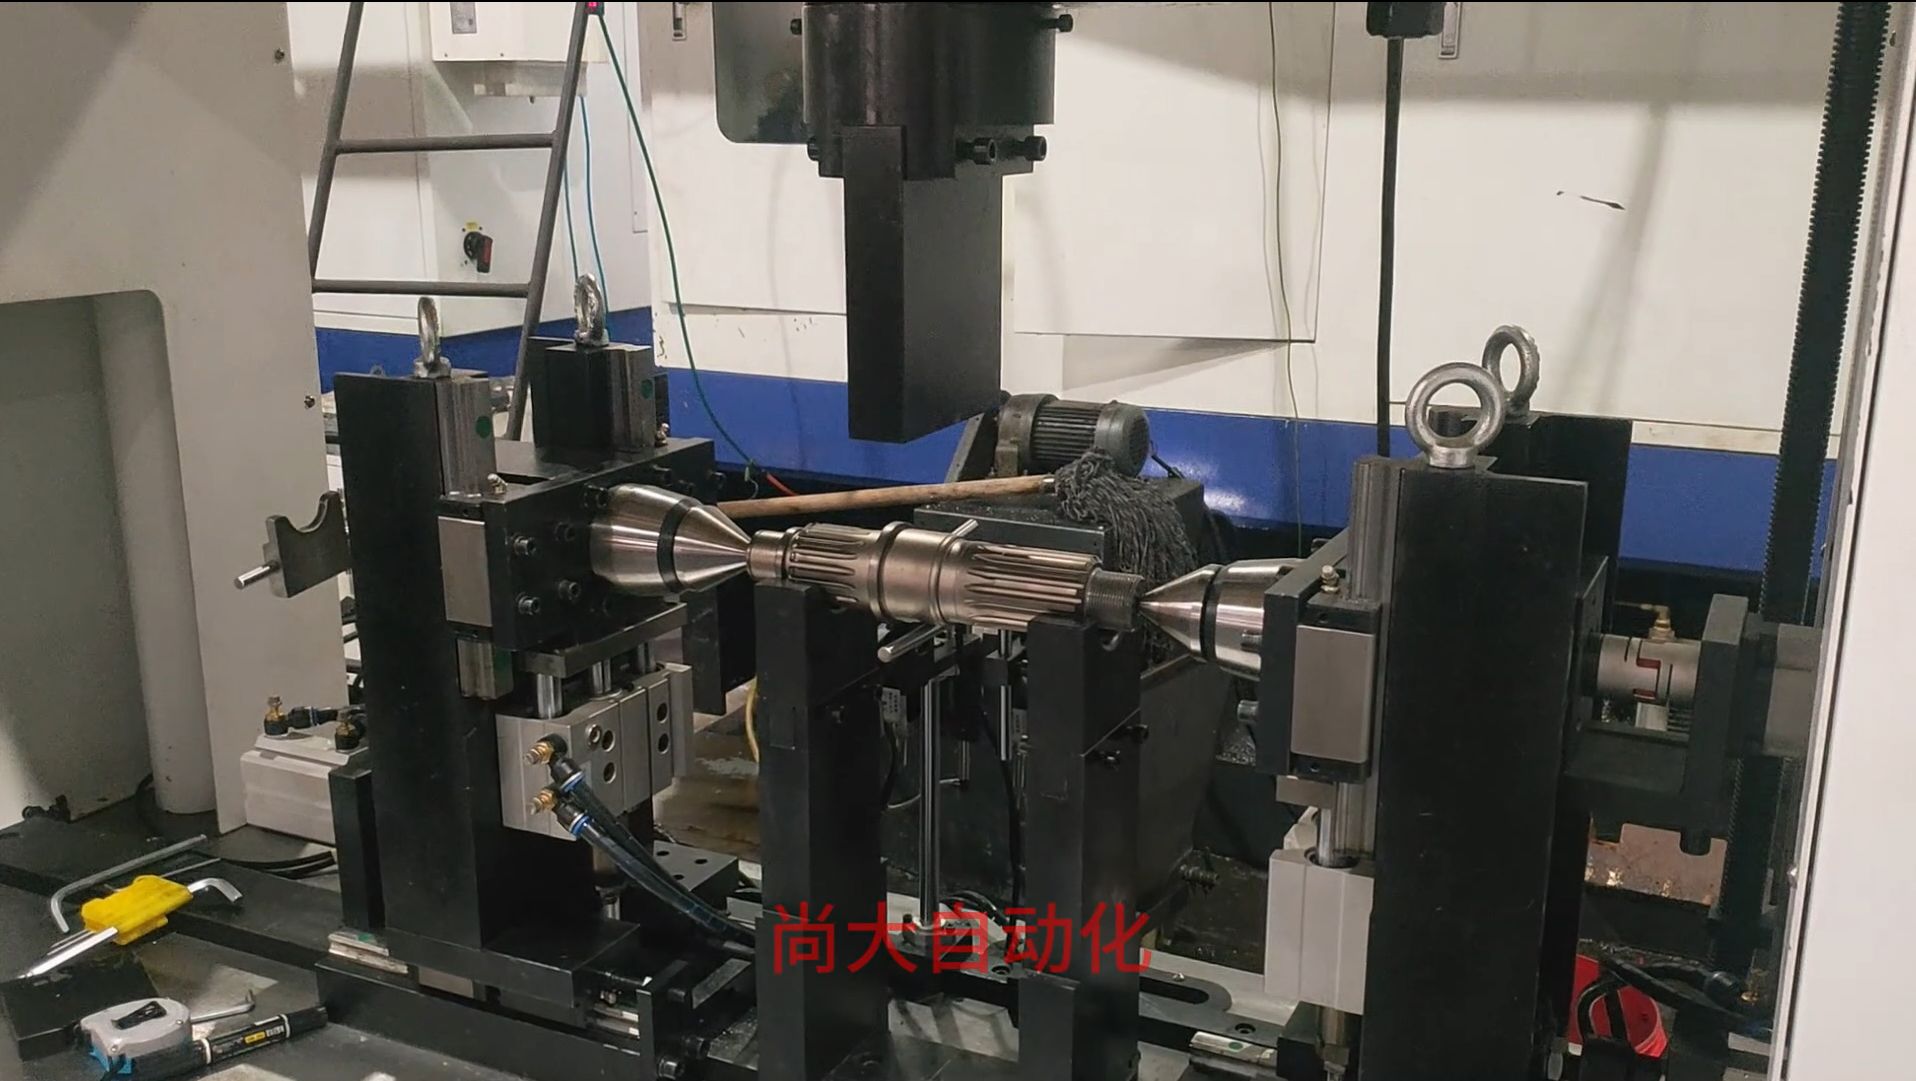
Las sondas láser o de contacto capturan el TIR en tres a cinco posiciones axiales simultáneamente. El controlador construye un mapa de deflexión en lugar de suponer una comba simple, de modo que la fuerza de corrección se aplica donde el eje realmente la necesita.
Control de fuerza en lazo cerrado
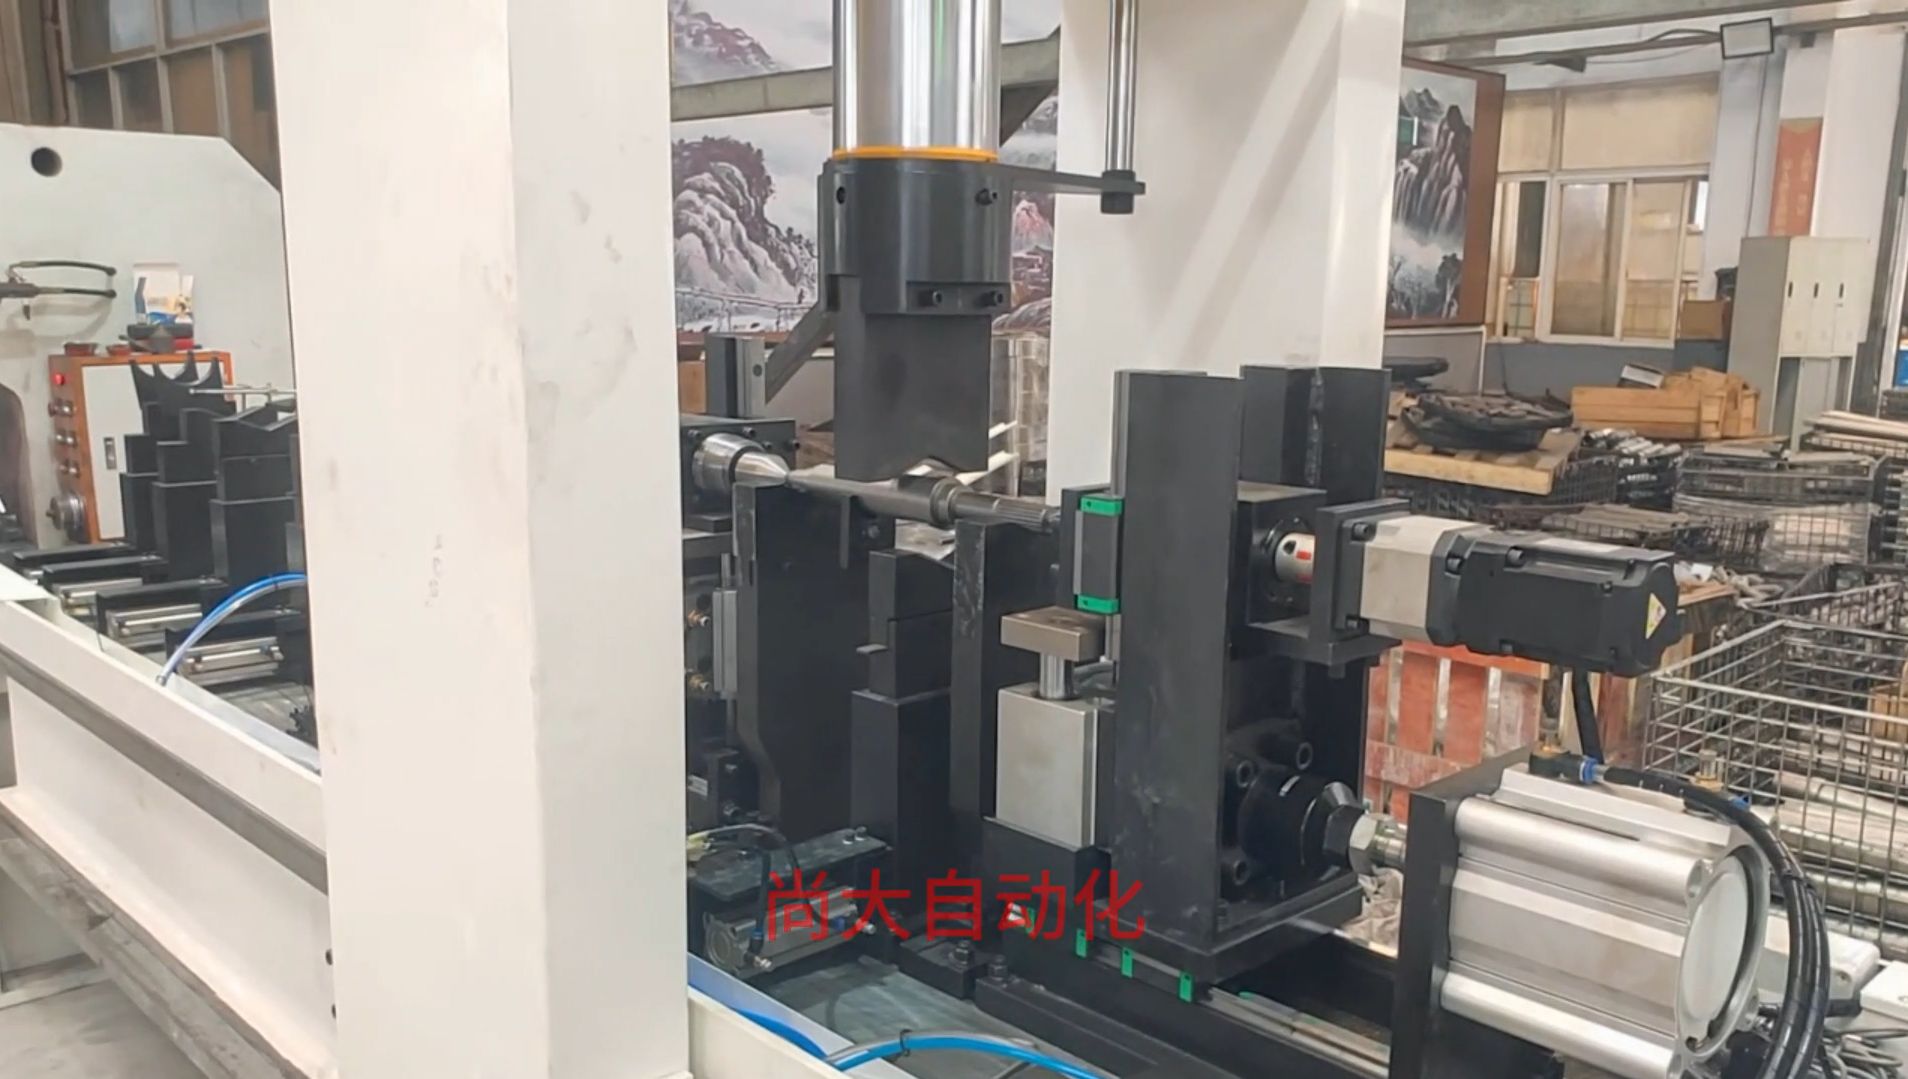
Después de cada carrera de la prensa, el sistema vuelve a medir y recalcular. La repetibilidad submicrónica proviene del lazo cerrado, no de la sensación del operador ni de un ajuste de fuerza fijo.
Manipulación automática para piezas esbeltas
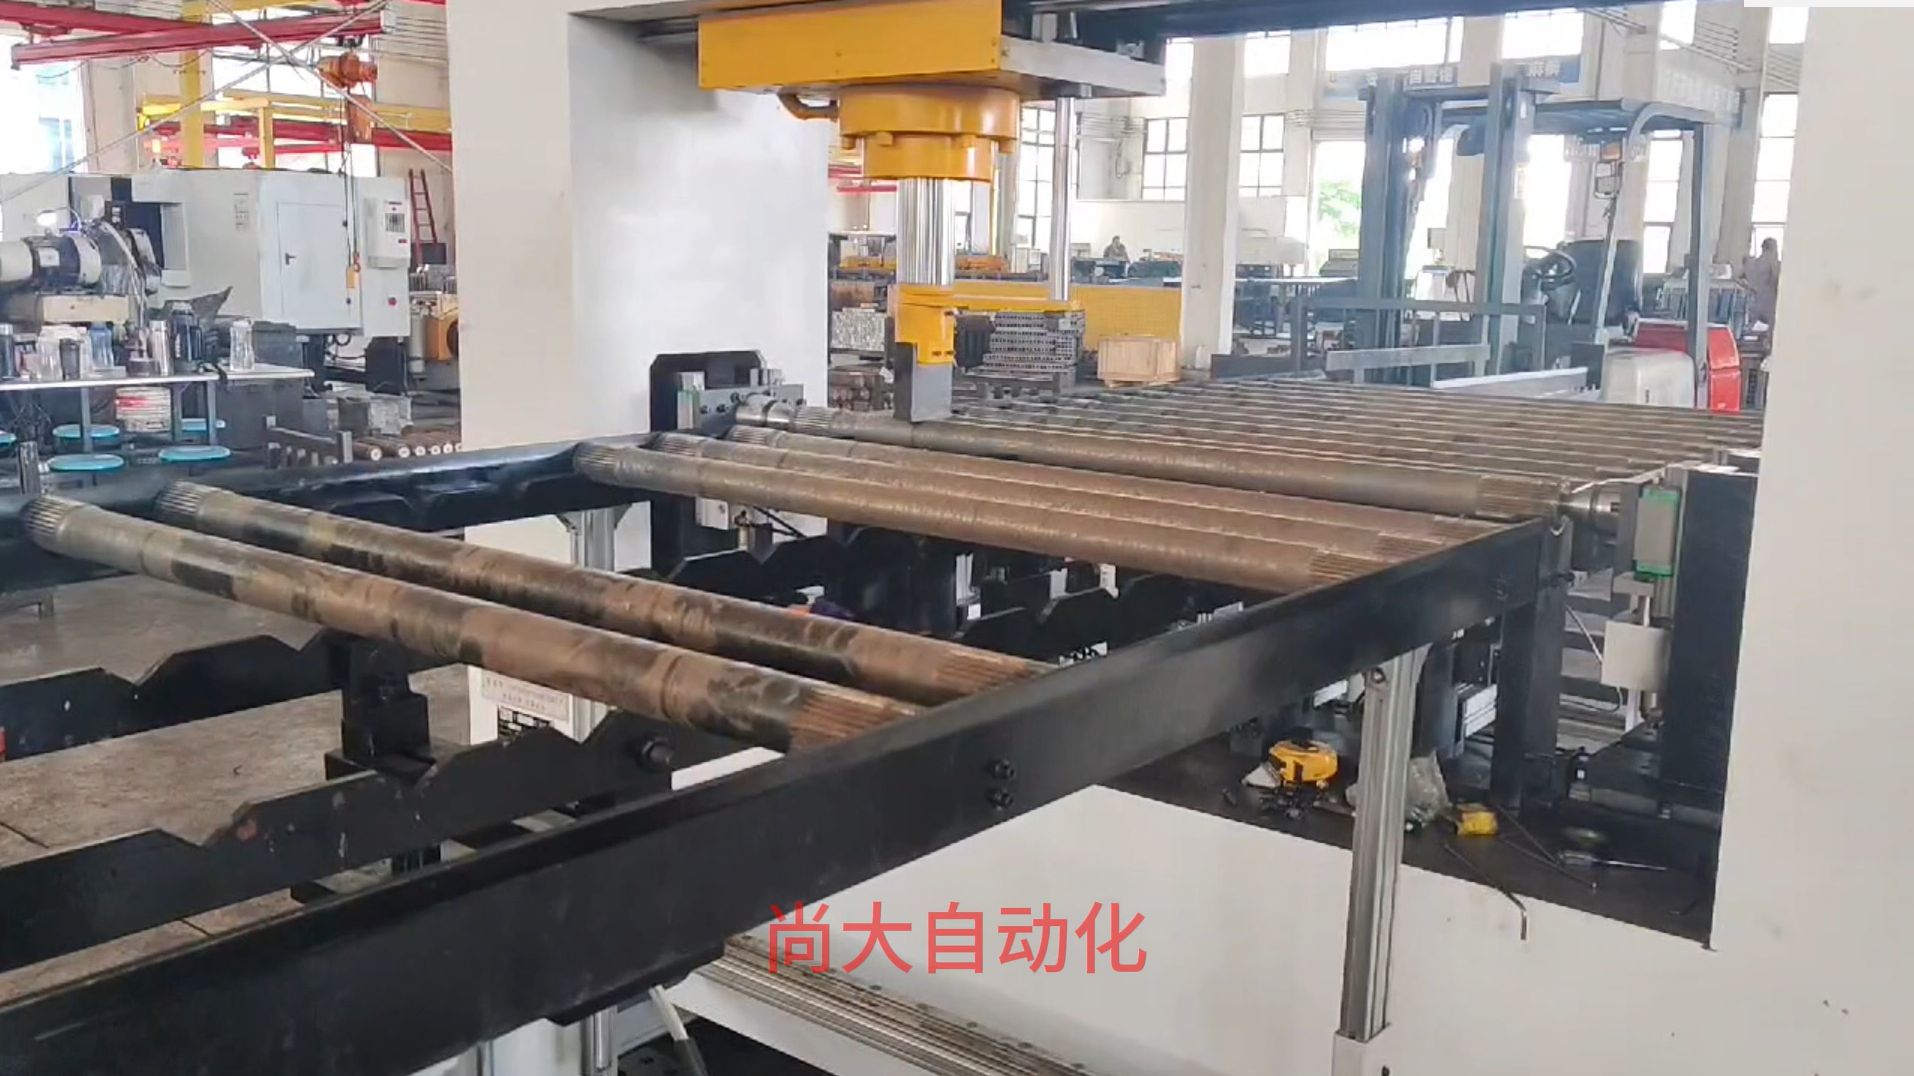
Una célula de pórtico o robot carga los ejes sin que se comben ni sufran daños superficiales. Puede operar 24/7 con un operador vigilando varias máquinas, y los ejes nunca reciben marcas de mordaza por el enderezado manual.
Trazabilidad MES integrada
Cada ciclo registra el TIR antes/después, la fuerza de prensa, la posición y el ID de pieza. Esos datos se exportan a su MES para PPAP, auditorías aeroespaciales o simplemente para resolver un lote defectuoso antes de que se envíe.
Datos de referencia
Datos técnicos para trabajo cilíndrico de precisión
| Rango de longitud de pieza | 200 – 1.600 mm |
|---|---|
| Diámetro máximo de eje | 80 mm |
| Peso máximo de pieza | 80 kg |
| Capacidad de TIR inicial | hasta 2,0 mm |
| Sistema de medición | Sondas láser / de contacto de 3–5 puntos |
| Repetibilidad de medición | ±0,5 µm |
| Precisión de enderezado | ±0,01 mm |
| Tipo de prensa | Servohidráulica, lazo cerrado |
| Fuerza máxima de prensa | 300 kN |
| Sistema de control | Autoaprendizaje Shangda AI + interfaz MES |
| Tiempo de ciclo | 25–45 s (ejes estándar) |
| Sistema de carga | Pórtico automático / célula de robot |
| Inspección opcional | Detección de grietas QASS |
| Sistema de calidad | ISO 9001, CE |
Si procesa ejes cerca del límite de 80 mm de diámetro, el circuito servohidráulico reduce automáticamente la velocidad de aproximación y aumenta el tiempo de permanencia para evitar marcas superficiales. La calibración de las sondas de medición tarda menos de cinco minutos con una barra de referencia.
Dónde se utiliza
Aplicaciones de enderezado de ejes donde la repetibilidad submicrónica da sus frutos
Automoción y NEV
Ejes de transmisión, palieres, ejes de rotor de motor. Hemos visto palieres salir del tratamiento térmico con un TIR de 0,6 mm y salir del ciclo a 0,01 mm en 38 segundos. La misma célula gestiona programas de proveedores de Tesla y BYD.
Aeroespacial
Ejes de actuador y pasadores de tren de aterrizaje. La medición multipunto detecta combaduras en toda la longitud que las verificaciones de un solo punto pasan por alto, y el registro de datos respalda la trazabilidad AS9100.
Hidráulica de precisión
Ejes de carrete y vástagos de válvula donde la holgura diametral es inferior a 10 µm y la excentricidad debe corregirse sin marcas superficiales.
Herramientas de perforación
Barras de perforación largas y esbeltas y ejes de transmisión para herramientas de fondo de pozo. La rectitud aquí afecta la vibración, la vida de los sellos y la fatiga de las conexiones.
El denominador común en estos trabajos: una verificación de un solo punto no es suficiente. Los ejes largos y esbeltos se comban en dos planos, y corregir un punto puede sacar otro de tolerancia. El bucle multipunto mide, corrige y vuelve a medir hasta que el perfil completo está dentro de tolerancia.
Pruebe su eje más difícil antes de comprar
Envíenos un lote de sus ejes con peor excentricidad: escalonados, con chavetero, con engranajes fresados, asimétricos. Los haremos pasar por el ciclo de enderezado automático de ejes y le devolveremos los informes de TIR antes/después. Si la afirmación de repetibilidad submicrónica importa en su taller, demuéstrela con sus propias piezas. No cobramos las pruebas de muestra dentro de la capacidad estándar. Sus piezas vuelven con informes de medición, no con un argumento de ventas.
Enderezado automático de ejes
Máquina de enderezado automático de ejes
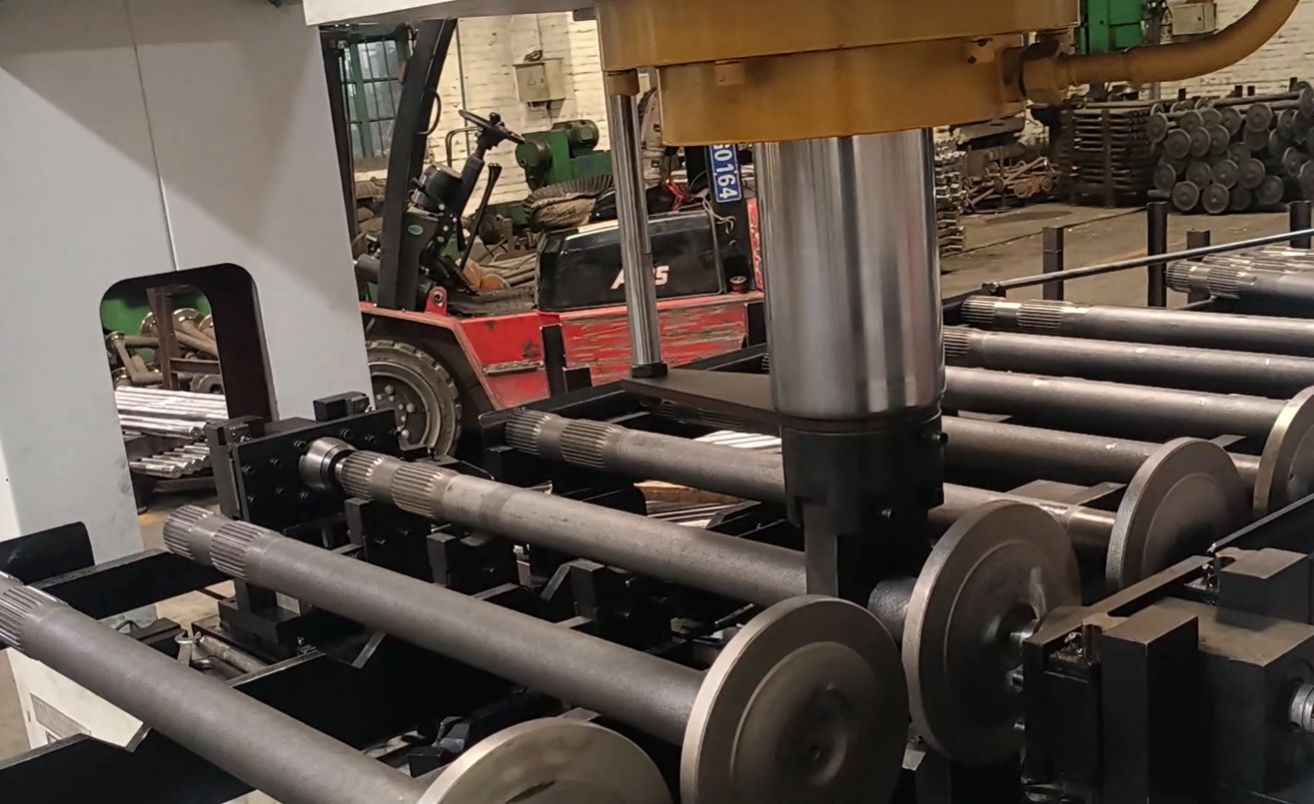
Para trabajo cilíndrico de precisión, una prensa manual de un solo punto no es suficiente. Esta máquina mapea la excentricidad en ejes largos y esbeltos en tres a cinco puntos, aplica corrección servohidráulica en lazo cerrado y devuelve una pieza recta con repetibilidad submicrónica — ciclo tras ciclo, operador tras operador. La instalación se realiza en su planta en tres días, incluidos nivelación y calibración de sondas.
Solicitar Presupuesto
Interesado en máquina enderezadora automática de ejes? Complete el formulario y nuestro equipo le responderá en 24 horas.