
Introducción: El verdadero problema de un tubo de 20 metros
Un tubo de 20 metros parece una pieza de trabajo sencilla hasta que hay que enderezarlo. La longitud en sí se convierte en el problema. Las posiciones de apoyo, la recuperación elástica del material e incluso la forma en que el tubo se asienta entre los rodillos pueden generar una lectura de curvatura distinta cada vez que se mueve. Si además el tubo tiene una superficie lisa y una precisión original ajustada, no puedes permitirte corregir la rectitud dañando el diámetro exterior.
El video de arriba muestra uno de estos trabajos en una máquina enderezadora hidráulica totalmente automática Shangda. El tubo mide 20 m de largo, 200 mm de diámetro y la superficie es lisa. Quiero explicar lo que ocurre detrás de ese ciclo, especialmente la inspección multipunto y el control de presión, porque esas dos cosas son las que hacen posible 0,27 mm.
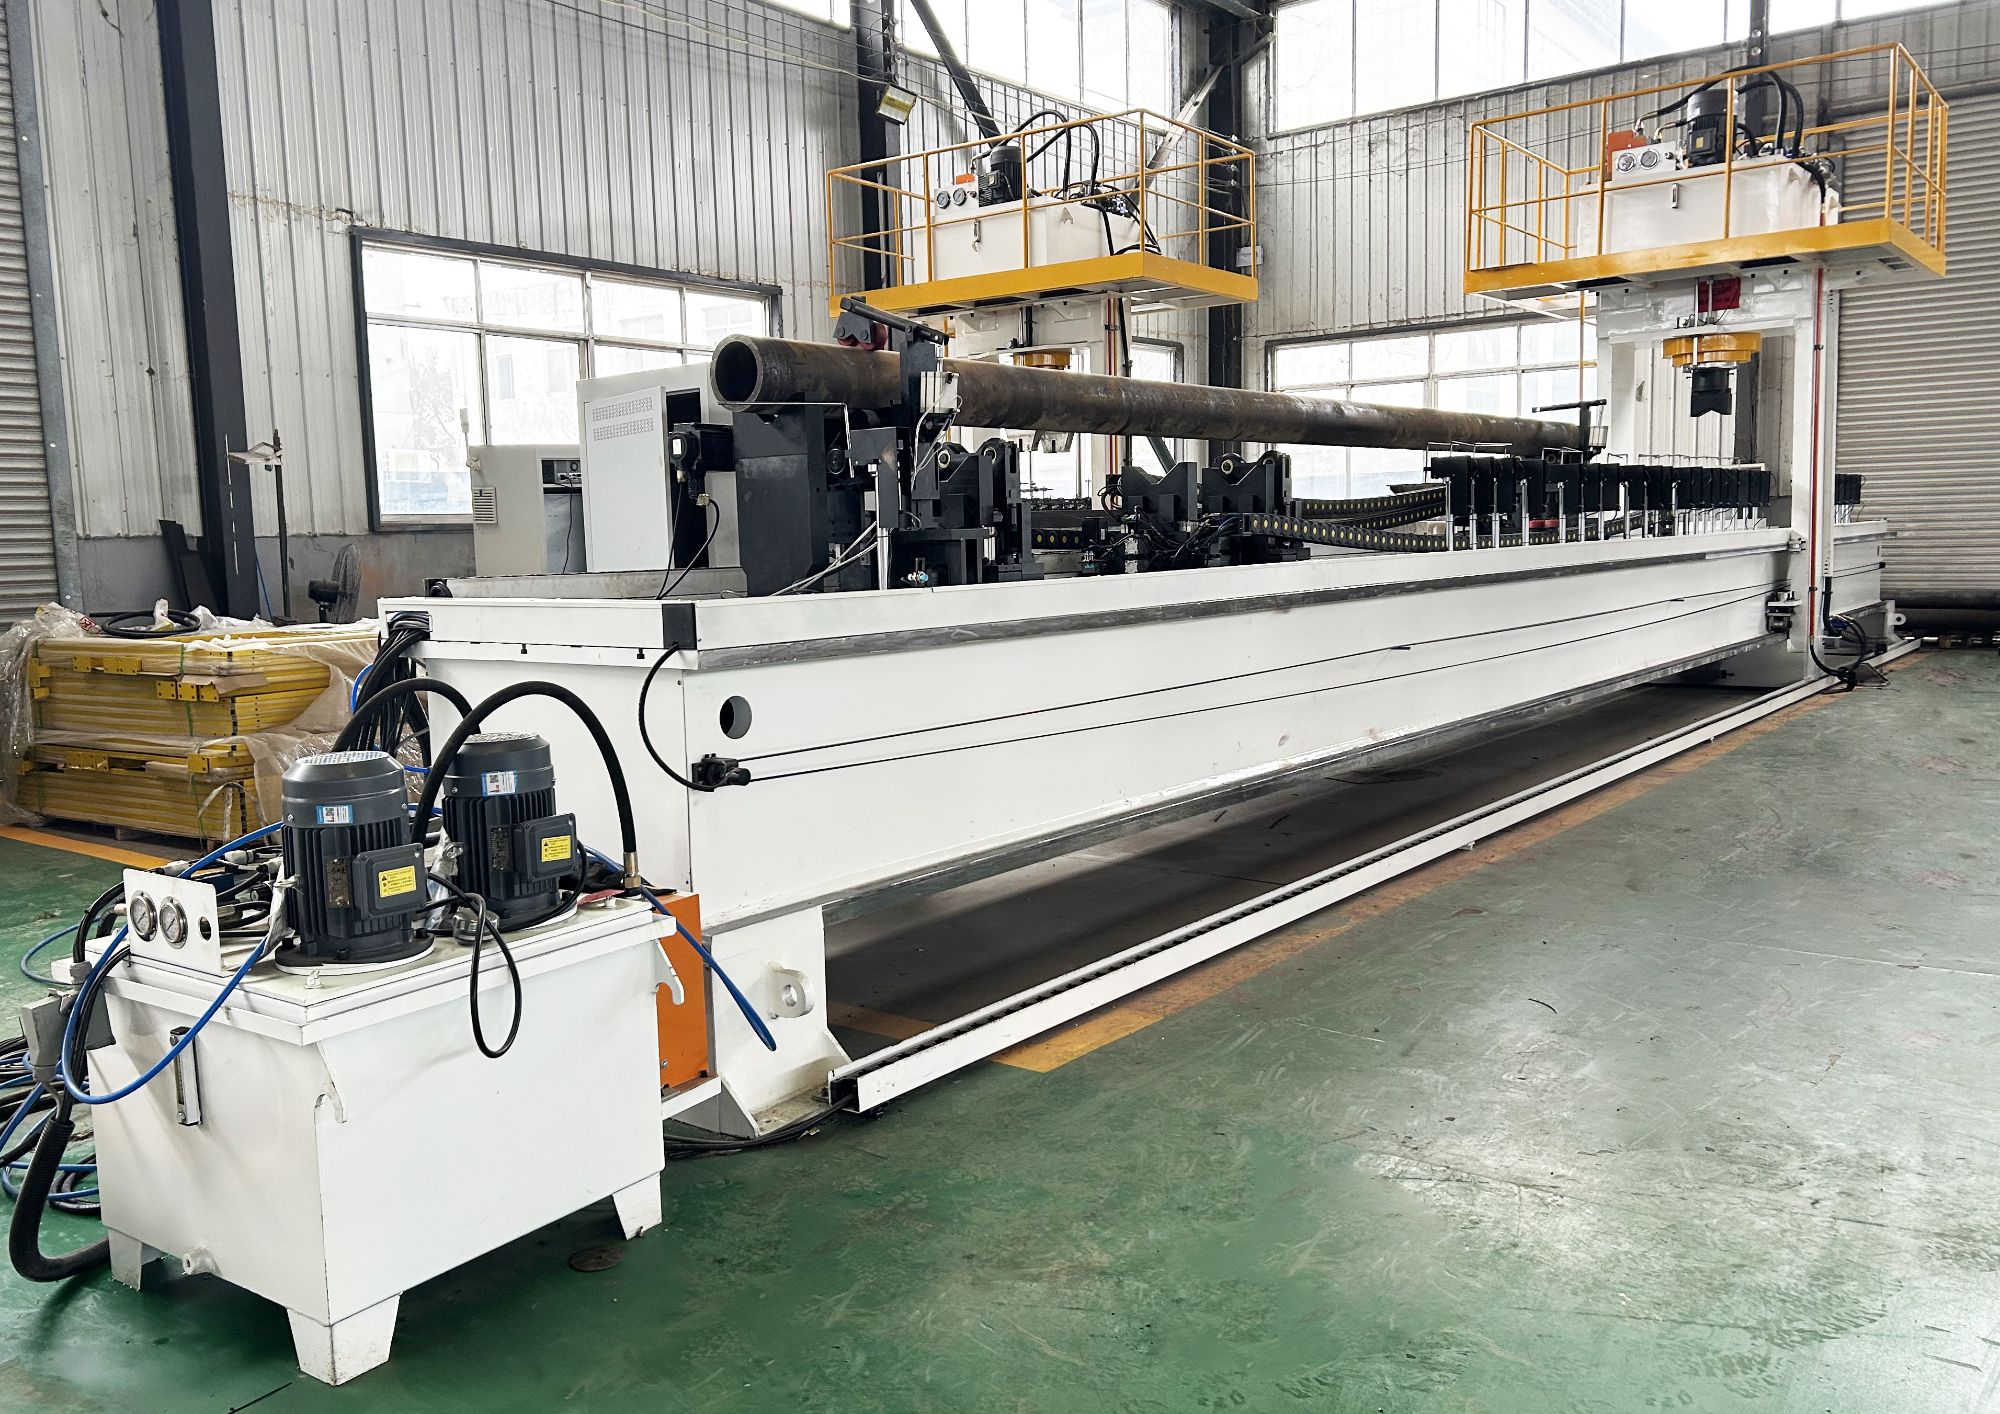
Por qué un tubo de 20 metros no es solo una barra más larga
En una barra corta, a menudo basta con que un operario cualificado compruebe la desviación radial en dos o tres puntos y prense el punto alto. En un tubo de 20 m, ese enfoque se desmorona. Un tubo así de largo puede tener múltiples picos y valles locales a lo largo de su longitud. Si prensas un pico, la zona adyacente puede moverse. Si la separación de apoyos es incorrecta, la máquina mide comba en lugar de curvatura real. Y si prensas demasiado fuerte, introduces una nueva curvatura en la dirección opuesta.
Por eso los objetivos de rectitud en tubos largos deben entenderse a lo largo de la longitud total. En este caso, el tubo del cliente partía de una curvatura máxima medida de 0,915 mm. No es una cifra exagerada a simple vista, pero a lo largo de 20 m crea problemas de montaje y desviación radial en procesos posteriores.
Las cifras clave de este trabajo: 20.000 mm de longitud, 200 mm de diámetro exterior, superficie lisa, curvatura máxima inicial 0,915 mm, rectitud final 0,27 mm.
La rectitud a lo largo de la distancia no perdona
Hablamos de una rectitud final de 0,27 mm como la desviación máxima respecto a una línea recta ideal a lo largo de los 20.000 mm completos. Para ponerlo en perspectiva, 0,27 mm es aproximadamente el grosor de tres hojas de papel de copia estándar. Es ajustado, pero es alcanzable cuando la máquina sabe dónde prensar y con qué fuerza.
Cómo funciona realmente el ciclo de enderezado automático
En lugar de que un operario mida a ojo y prense manualmente, la máquina Shangda realiza primero una pasada de medición. El tubo se sondea en múltiples puntos a lo largo de su longitud. El sistema construye un perfil de curvatura e identifica cada ubicación que necesita corrección, junto con la dirección y la cantidad de deflexión. Como viste en el video, esto ocurre automáticamente antes de que empiece cualquier prensado.
Inspección multipunto antes del primer prensado
Los datos de inspección iniciales de este trabajo mostraron una curvatura máxima de 0,915 mm. El sistema no se centró solo en ese pico. Mapeó todo el tubo para encontrar curvaturas secundarias más pequeñas que se convertirían en problemas principales después de la primera corrección. Eso importa porque el enderezado es un proceso secuencial. Si corriges solo la comba más grande e ignoras el resto, la rectitud final después de la recuperación elástica aún puede quedar fuera de tolerancia.
Presión calculada por computadora y contacto flexible
Una vez construido el mapa de curvatura, el sistema de control calcula la fuerza de prensado para cada punto de corrección. No utiliza la misma fuerza en todas partes. La presión requerida depende de la curvatura local, la sección transversal, la rigidez del material y cómo se apoya el tubo. El ariete hidráulico aplica entonces esa fuerza calculada mediante un cabezal de prensado flexible. Como la superficie del tubo es lisa y originalmente de alta precisión, una carga puntual rígida podría dejar fácilmente una marca. El cabezal flexible reparte la presión de contacto, de modo que el tubo se corrige sin arañazos ni hendiduras.
Aquí es donde muchos trabajos de enderezado de tubos largos salen mal. Aunque la rectitud final sea aceptable, el daño superficial puede hacer que se rechace la pieza. El objetivo es corregir la geometría y dejar la superficie como estaba.
El resultado: 0,27 mm a lo largo de 20 metros
Después del ciclo automático, la rectitud medida se redujo a 0,27 mm. Esa es la desviación máxima residual en toda la longitud de 20 m. Las dos figuras siguientes muestran los datos de inspección antes y después del trabajo.
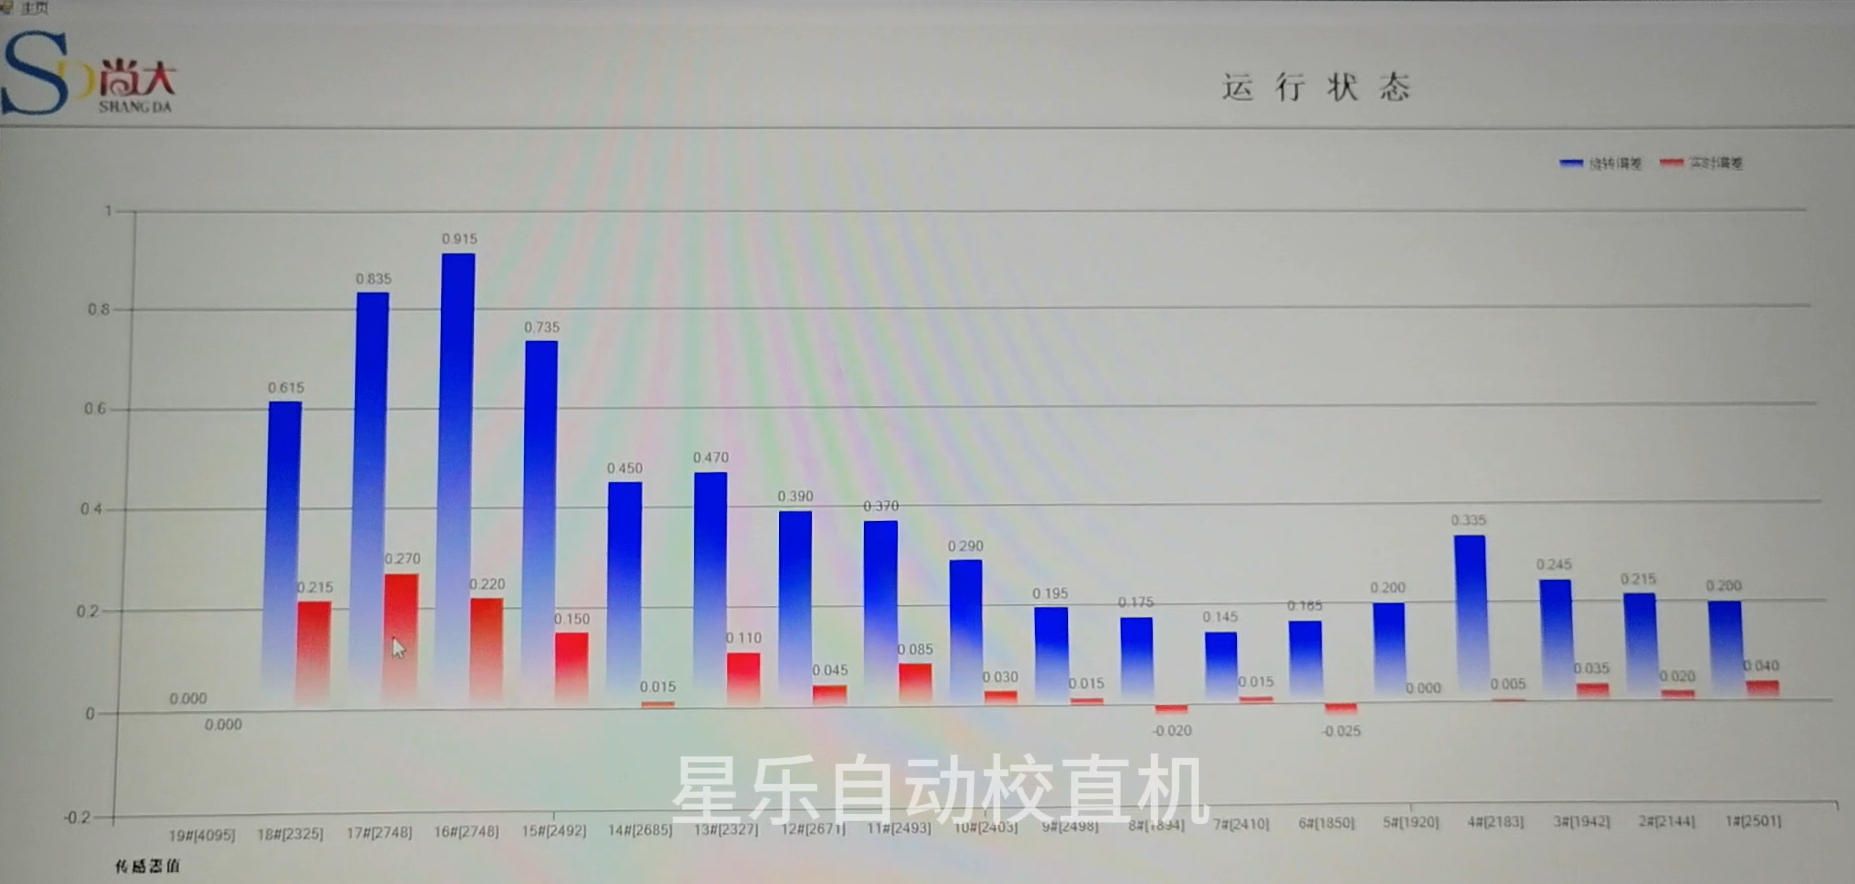
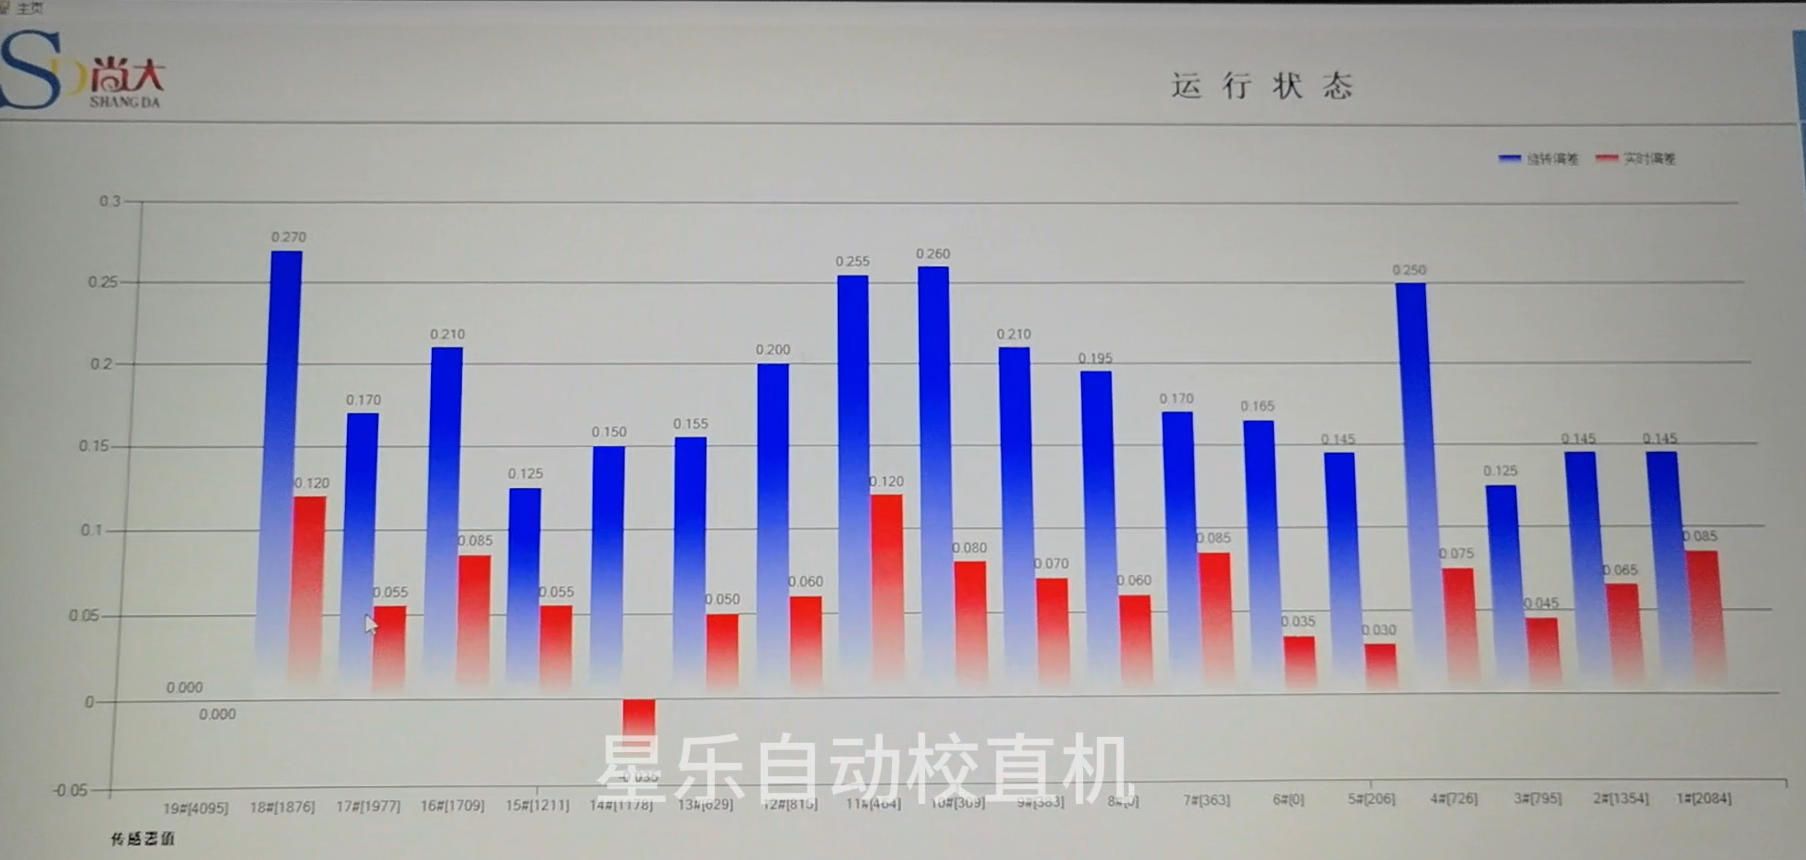
Observa el cambio. La curvatura máxima inicial de 0,915 mm se redujo a 0,27 mm. Más importante aún, la superficie se mantuvo limpia. No hubo marcas de arañazos por el contacto ni hendiduras del cabezal de prensado. Para un tubo liso y de alta precisión, eso es tan importante como la cifra de rectitud.
Qué comprobar antes de cotizar un trabajo similar con tubos
Si trabajas con tubos, ejes o perfiles largos, hay algunos detalles que importan antes de comprometerte con un proceso de enderezado. Primero, conoce la curvatura máxima real a lo largo de toda la longitud, no solo en el punto local más desfavorable. Segundo, confirma el estado de la superficie y si las marcas son aceptables. Tercero, pregunta cómo se apoyará la pieza durante la medición. Las piezas largas necesitan un apoyo adecuado, o la lectura de rectitud incluirá comba. Cuarto, comprueba si la máquina puede medir y prensar en el mismo ciclo, o si la pieza debe transferirse y volver a fijarse. Cada transferencia añade una posibilidad de que el perfil de curvatura cambie.
En este caso, la pieza medía 20 m de largo, 200 mm de diámetro y tenía una superficie lisa. La curvatura máxima inicial era de 0,915 mm. La máquina utilizó inspección multipunto para mapear la curvatura, presión calculada por computadora para corregirla y un cabezal de prensado flexible para proteger la superficie. El resultado final fue 0,27 mm.
Conclusión
Un trabajo de enderezado de tubos de 20 m es en realidad un problema de inspección disfrazado de problema de prensado. Si mides suficientes puntos y controlas la fuerza adecuadamente, puedes corregir piezas largas sin dañar la superficie y alcanzar un objetivo de rectitud ajustado. Si intentas hacerlo manualmente con un par de comparadores de dial y una prensa grande, la longitud te lo pondrá difícil.
Si tienes un componente similar que se rechaza por rectitud, envíanos el plano y los datos actuales de desviación radial o inspección. Podemos ayudarte a determinar si este proceso se adapta a tu pieza. Contáctanos aquí para iniciar esa conversación. Y si aún no has visto el video de arriba, vale la pena ver el ciclo automático de inspección y prensado en acción.