
El problema de la tubería larga de gran diámetro
Enderezar una tubería de acero de 12 m × 400 mm no es como enderezar un eje corto. La tubería es pesada, la curvatura rara vez es un arco limpio, y la superficie normalmente lleva una capa de calamina por tratamiento térmico o laminación. Esa combinación exige más que tonelaje bruto. Requiere una prensa de 630 t que mida en varios puntos, tenga en cuenta la calamina y aplique fuerza sin marcar el material. El video de arriba muestra un ciclo de corrección en esta pieza exacta. Esto es lo que ocurre detrás del ciclo.
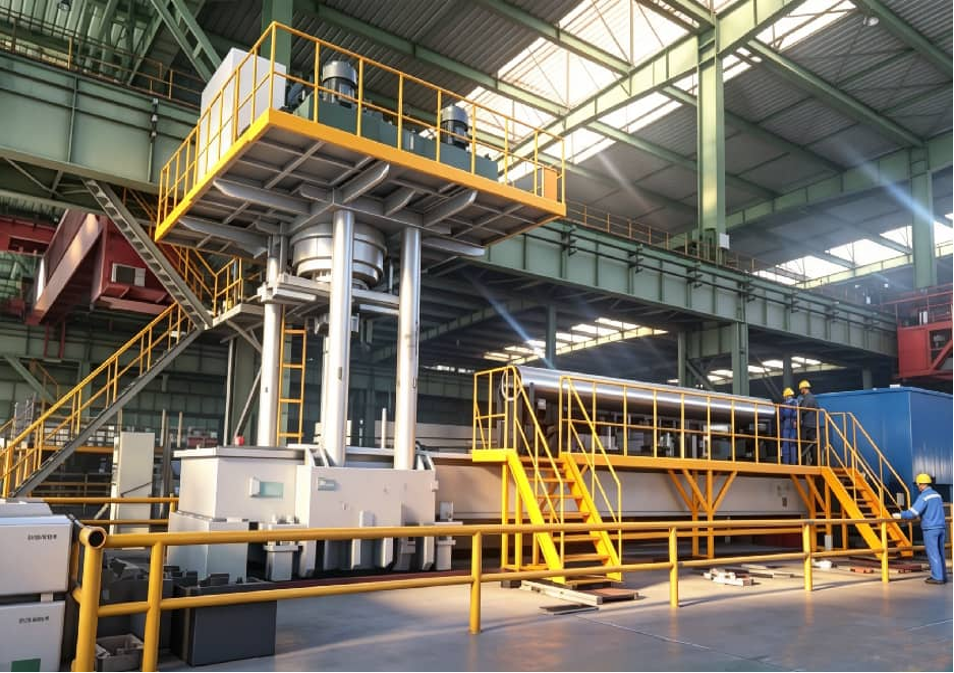
Mapee toda la tubería antes de prensar
En una tubería de 12 m, una sola verificación de punto alto no es suficiente. Puede tener una curvatura a 4 m, otra invertida a 9 m, y un retroceso elástico que cambia después del primer golpe. La prensa utiliza detección multipunto a lo largo de toda la longitud para construir un perfil de desviación y luego elige dónde prensar. La calamina lo dificulta: la rugosidad y las escamas sueltas crean picos falsos. Si el sistema confía en cada pico de la superficie, prensa en el lugar equivocado. La imagen de inspección de abajo muestra la condición superficial tal como se recibe antes del enderezado.
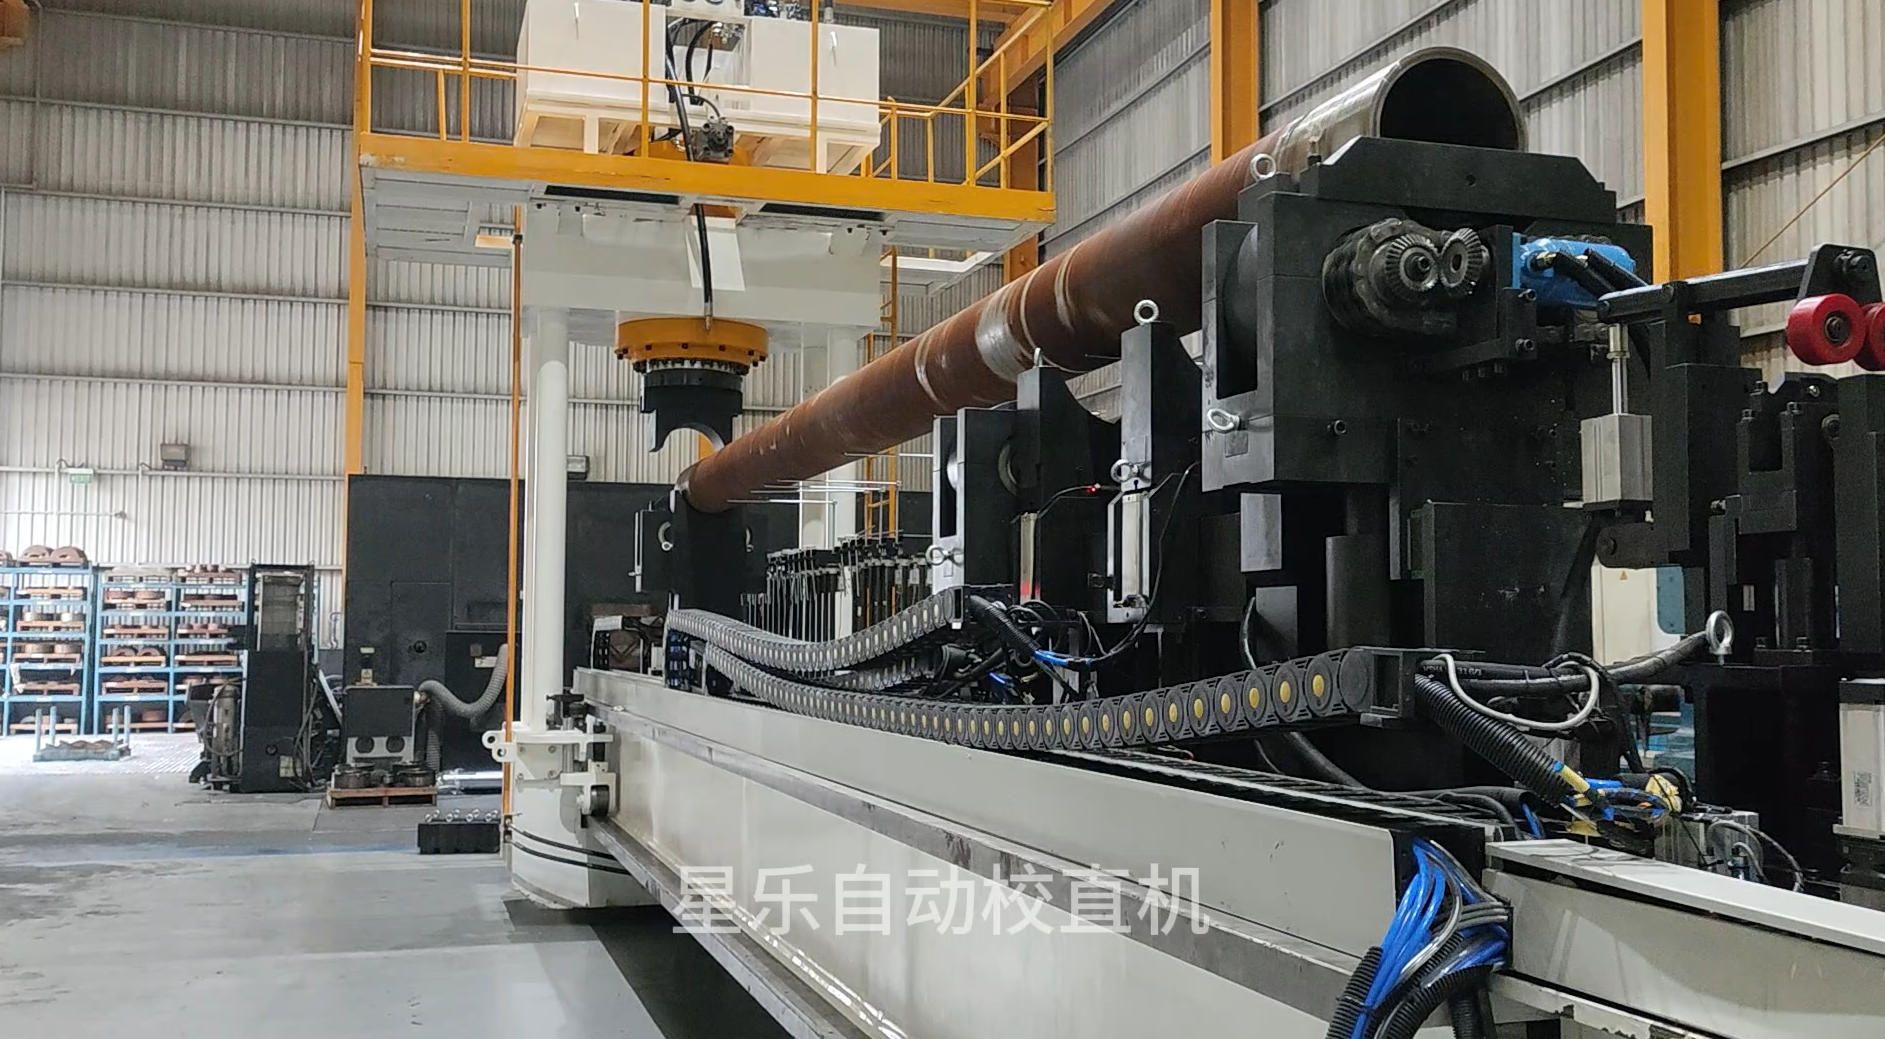
Qué le hace la calamina a la lectura
El grosor de la calamina varía. Algunos puntos son compactos; otros se desprenden en escamas bajo una sonda. El sistema de control debe muestrear suficientes puntos y rechazar valores atípicos para ver el centro real de la tubería, no la costra. Por eso la detección multipunto y el filtrado importan más en tubería de 400 mm tratada térmicamente que en barras limpias para ejes.
Cabezal flexible, corrección por presión puntual
Con 630 t disponibles, no conviene una matriz rígida de longitud completa que fuerce toda la tubería. La prensa utiliza un cabezal flexible que se alinea con la superficie local y luego aplica enderezado por presión puntual en los puntos altos medidos. El resultado: la fuerza va donde está la desviación, la superficie circundante no se comprime y la calamina no se incrusta en el metal como rayones o hendiduras.
Qué muestran los números
En esta pieza de 12 m × 400 mm, la rectitud final después de la corrección se redujo a 0.67 mm en toda la longitud. El control de la prensa está diseñado para una precisión de hasta 0.01 mm, pero el valor mínimo real con calamina y variación del material es el que se ve aquí.
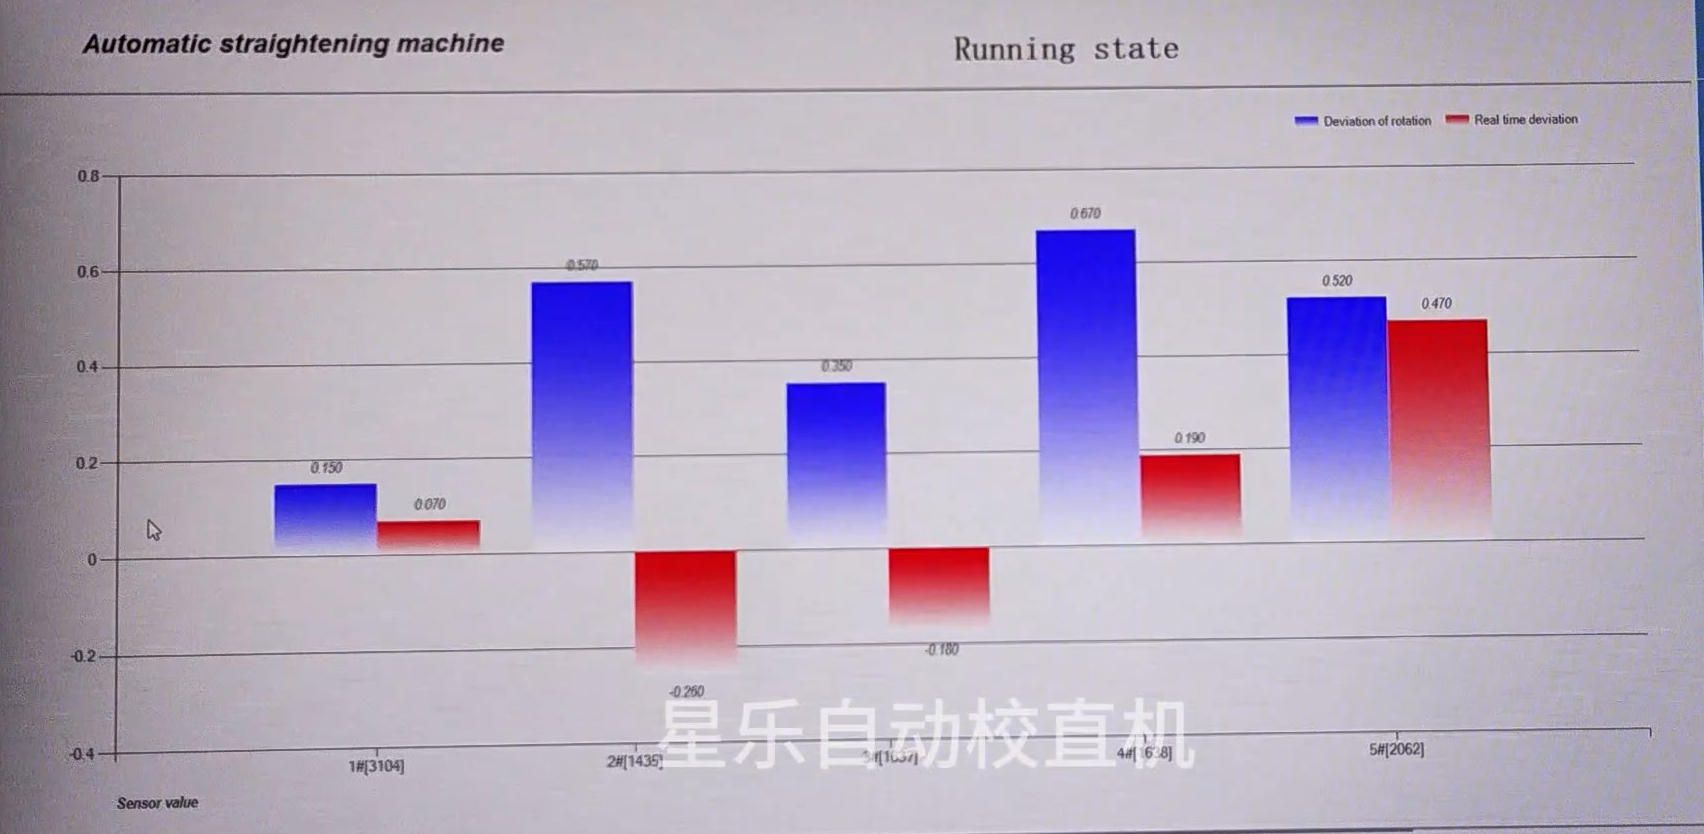
En comparación con el enderezado manual, el ciclo totalmente automatizado es aproximadamente 3–5× más rápido y un operador puede gestionar varias máquinas.
Conclusión práctica
Si trabaja con tubería larga de gran diámetro que llega con calamina, la lógica es sencilla: dimensione la prensa para la carga, mida toda la tubería y use un cabezal flexible de presión puntual en lugar de una matriz rígida de longitud completa. Esa combinación protege la calidad superficial y logra resultados repetibles. Vea el video de arriba para ver el ciclo de nuevo. Si desea verificar una tolerancia o planificar una línea, hable con nosotros en Shangda.