
Introducción: Comenzando con 3,431 mm de combadura
Una barra redonda de acero de 5 metros de longitud y 250 mm de diámetro no perdona. Después del tratamiento térmico, esta midió 3,431 mm de desviación de rectitud inicial. Con la cascarilla de laminación aún en la superficie, el cliente necesitaba una rectitud final de 1,313 mm sin rectificar ni dañar la barra. El video de arriba muestra la pasada real de corrección.
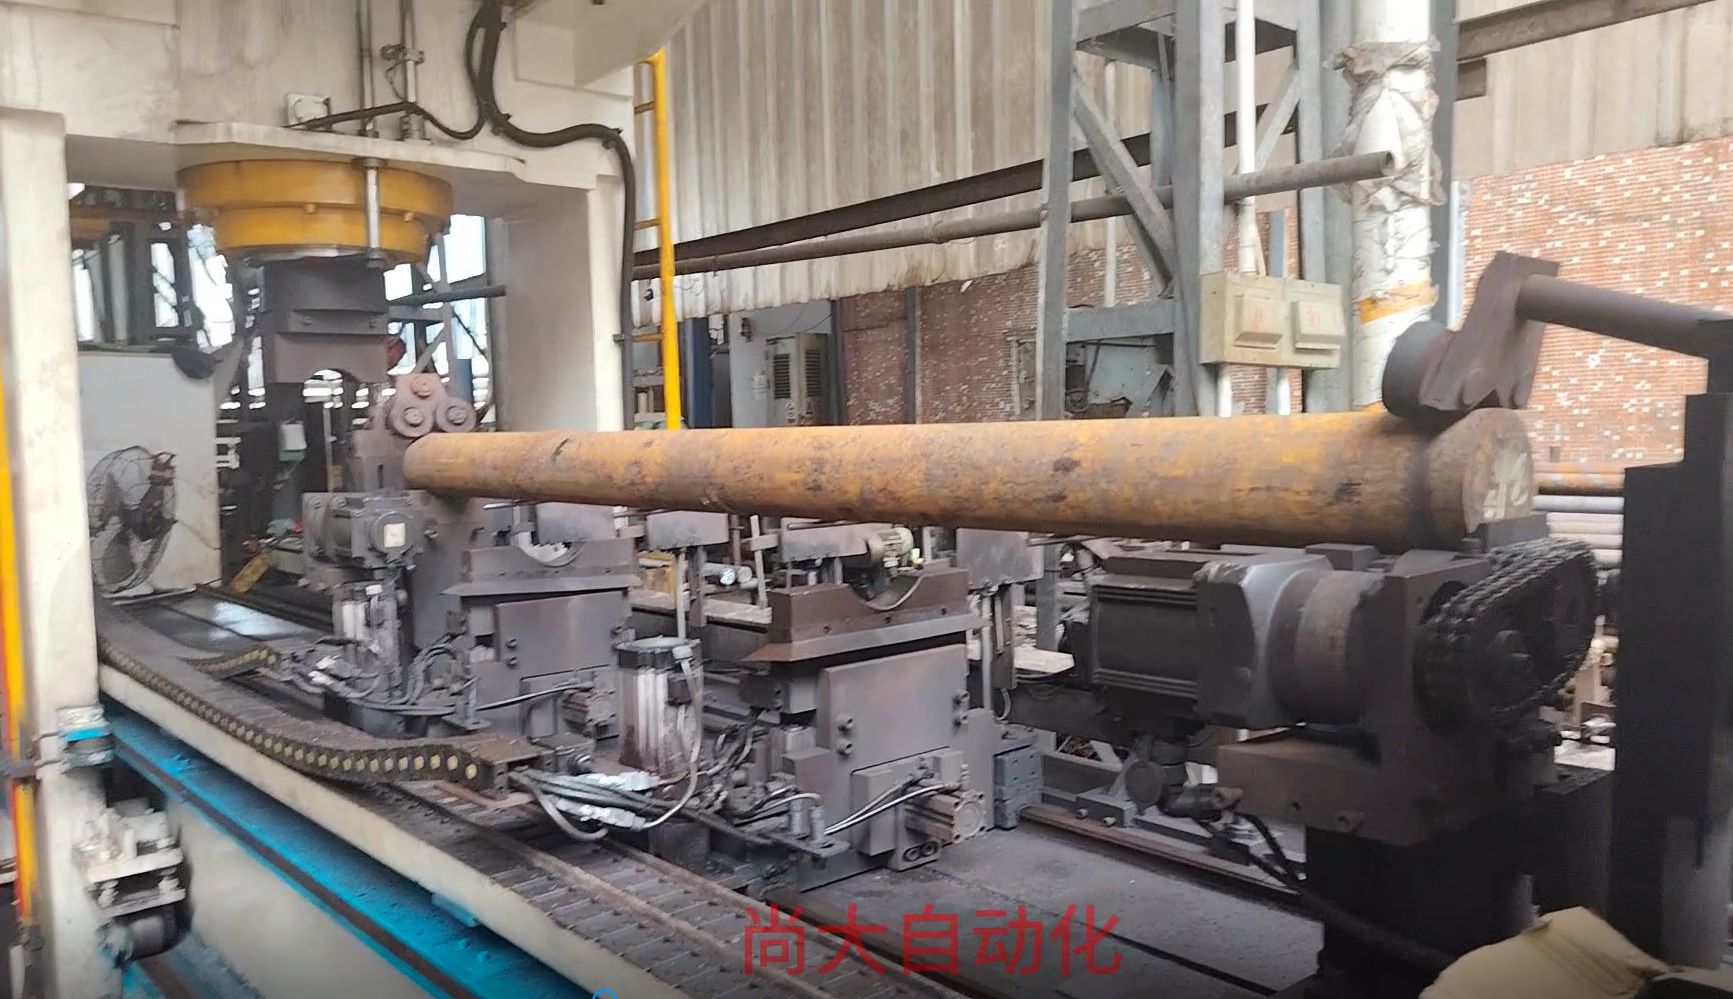
Utilizamos nuestra máquina enderezadora automática configurada para 250 toneladas de presión puntual controlada. Sensores multipunto verificaron la barra a lo largo de su longitud antes de cada corrección. Eso importa porque una barra gruesa puede recuperarse de forma desigual, y la cascarilla superficial puede confundir a sondas de contacto más simples.
Enderezado por presión puntual con medición multipunto
En lugar de prensar a lo largo de toda la longitud, la máquina aplica presión puntual en los puntos altos medidos. Esto mantiene la fuerza localizada y evita marcar la superficie. Incluso con cascarilla de óxido, los datos del sensor se mantuvieron lo suficientemente estables como para mantener controlable el error de corrección. La prensa no resbaló ni dejó hendiduras en la barra en bruto.
Conclusión
La rectitud final quedó en 1,313 mm. Si trabaja con barras similares, la clave no es solo la capacidad de presión—es la frecuencia de medición y la carrera controlada. Mire el video de arriba para ver la secuencia. Contacte a nuestro equipo para hablar sobre sus objetivos de rectitud de barras.