
El problema de enderezar cigüeñales pequeños
Si alguna vez has intentado enderezar cigüeñales pequeños a mano, sabes que es un proceso lento e inconsistente. Incluso con un comparador de carátula y una prensa, conseguir que un eje quede por debajo de unas pocas décimas de milímetro de descentramiento requiere paciencia — y mucho ir y venir. Cuando el volumen de producción aumenta, el enderezado manual se convierte en un verdadero cuello de botella.
Nos encontramos con esa situación exacta con un lote de cigüeñales compactos para motores pequeños. Las piezas forjadas en bruto a menudo llegaban con una curvatura de 8–10 mm, y tratar de cumplir una especificación de rectitud por debajo de 1 mm manualmente no era suficiente. Así que montamos una máquina automática de enderezado de tipo bastidor y le colocamos un sistema de carga automática en la parte delantera. Qué diferencia.
Cómo nuestra máquina de tipo bastidor se enfrenta al trabajo
La carga automática reduce el tiempo de manipulación
En lugar de que un operario coloque cada eje en la máquina, un simple transportador y un mecanismo de recogida y colocación ahora los alimentan uno tras otro. Toda la secuencia — carga, enderezado, descarga — tarda unos 50 segundos por pieza. Básicamente, llenas una bandeja y te alejas.
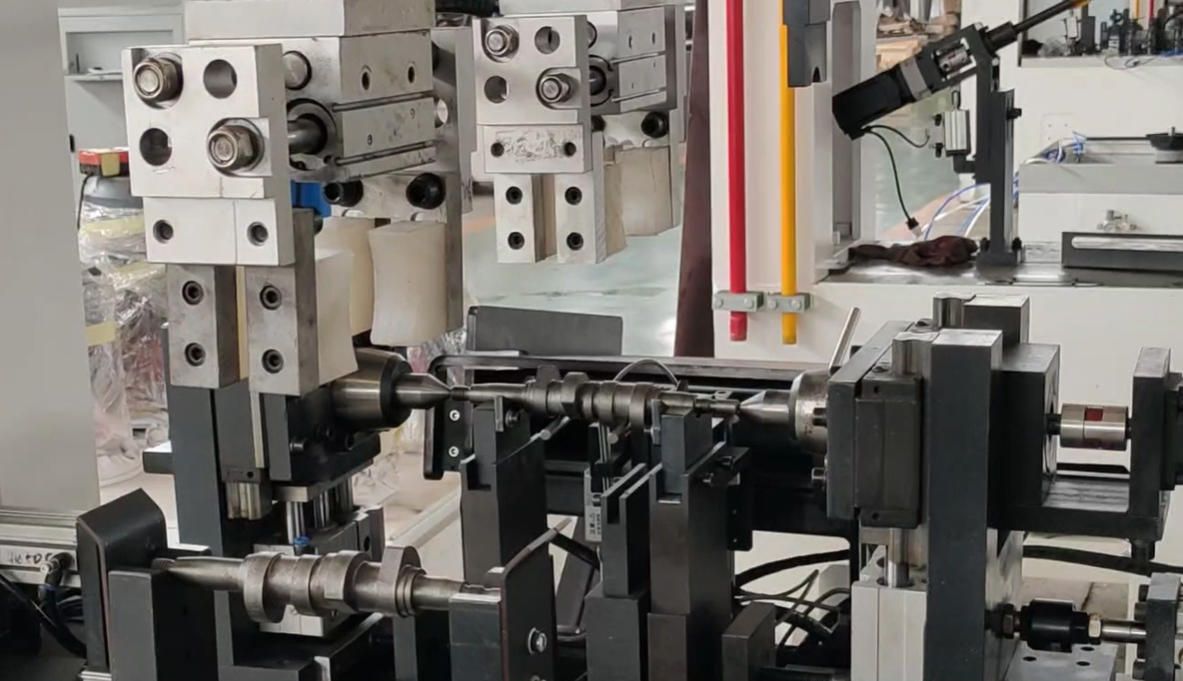
La prensa de tipo bastidor en sí es sencilla: una estructura rígida de bastidor en C o de bastidor cerrado, un ariete hidráulico o accionado por servomotor y un par de bloques de soporte en V. La verdadera inteligencia está en el bucle de medición y control.
De 0,313 mm a 0,089 mm: el poder de la medición en proceso
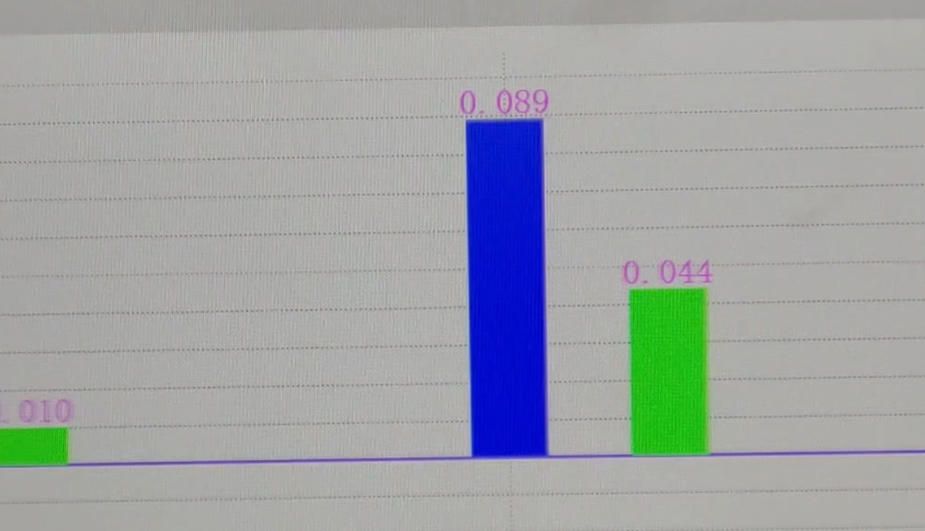
La máquina no solo empuja y espera. Antes de enderezar, una sonda láser o LVDT recorre el muñón para capturar el descentramiento real. En un trabajo reciente, la mayor curvatura que medimos fue de 0,089 mm.
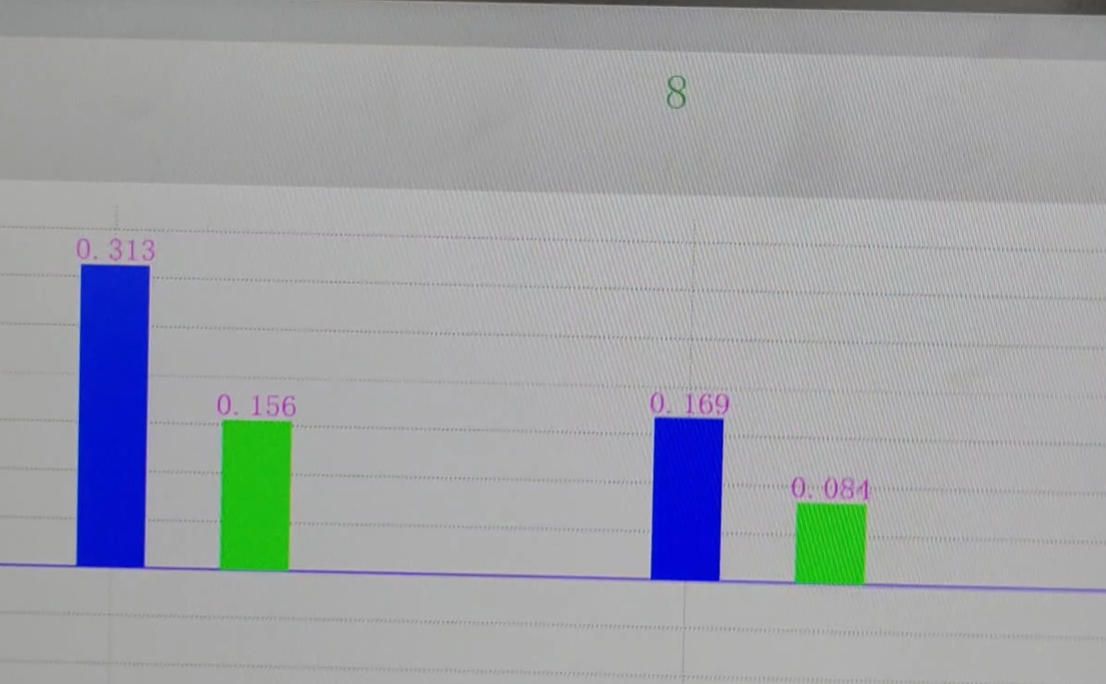
Luego, a partir de esa medición, el controlador calcula exactamente dónde y cuánto presionar. Aplica fuerza, vuelve a comprobar y hace pequeños ajustes hasta alcanzar el objetivo. ¿El resultado final en ese mismo eje? 0,313 mm — justo en la ventana a nivel de micras que necesitábamos.
Qué hace realmente el operario
Una vez que el sistema está ajustado, el trabajo del operario pasa de doblar ejes a simplemente vigilar la máquina. Rellenas el alimentador de vez en cuando, compruebas una pieza cada 50 o 100 ciclos con un indicador manual si eres minucioso, y eso es todo. Sin levantamiento de peso, sin conjeturas, sin tensión repetitiva. Una persona puede vigilar fácilmente dos o tres de estas celdas al mismo tiempo.
¿Merece un vistazo más de cerca?
Si estás enderezando cigüeñales pequeños y aún lo haces a mano, el ciclo de 50 segundos y la precisión de <1 mm de esta configuración podrían sorprenderte. No es una línea enorme y compleja — solo una prensa de bastidor bien construida con medición inteligente y un poco de automatización en el lado de la carga. Hemos quedado contentos con los resultados, y creemos que tú también podrías estarlo. No dudes en ponerte en contacto con ShangDa si quieres ver la máquina en funcionamiento o hablar sobre tu propio desafío de enderezado.